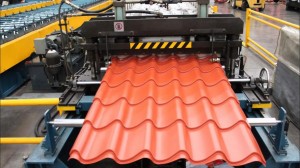
Видео
Перфил
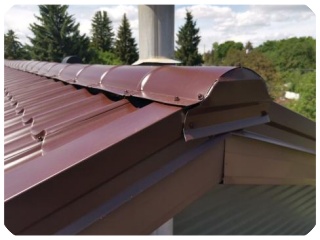
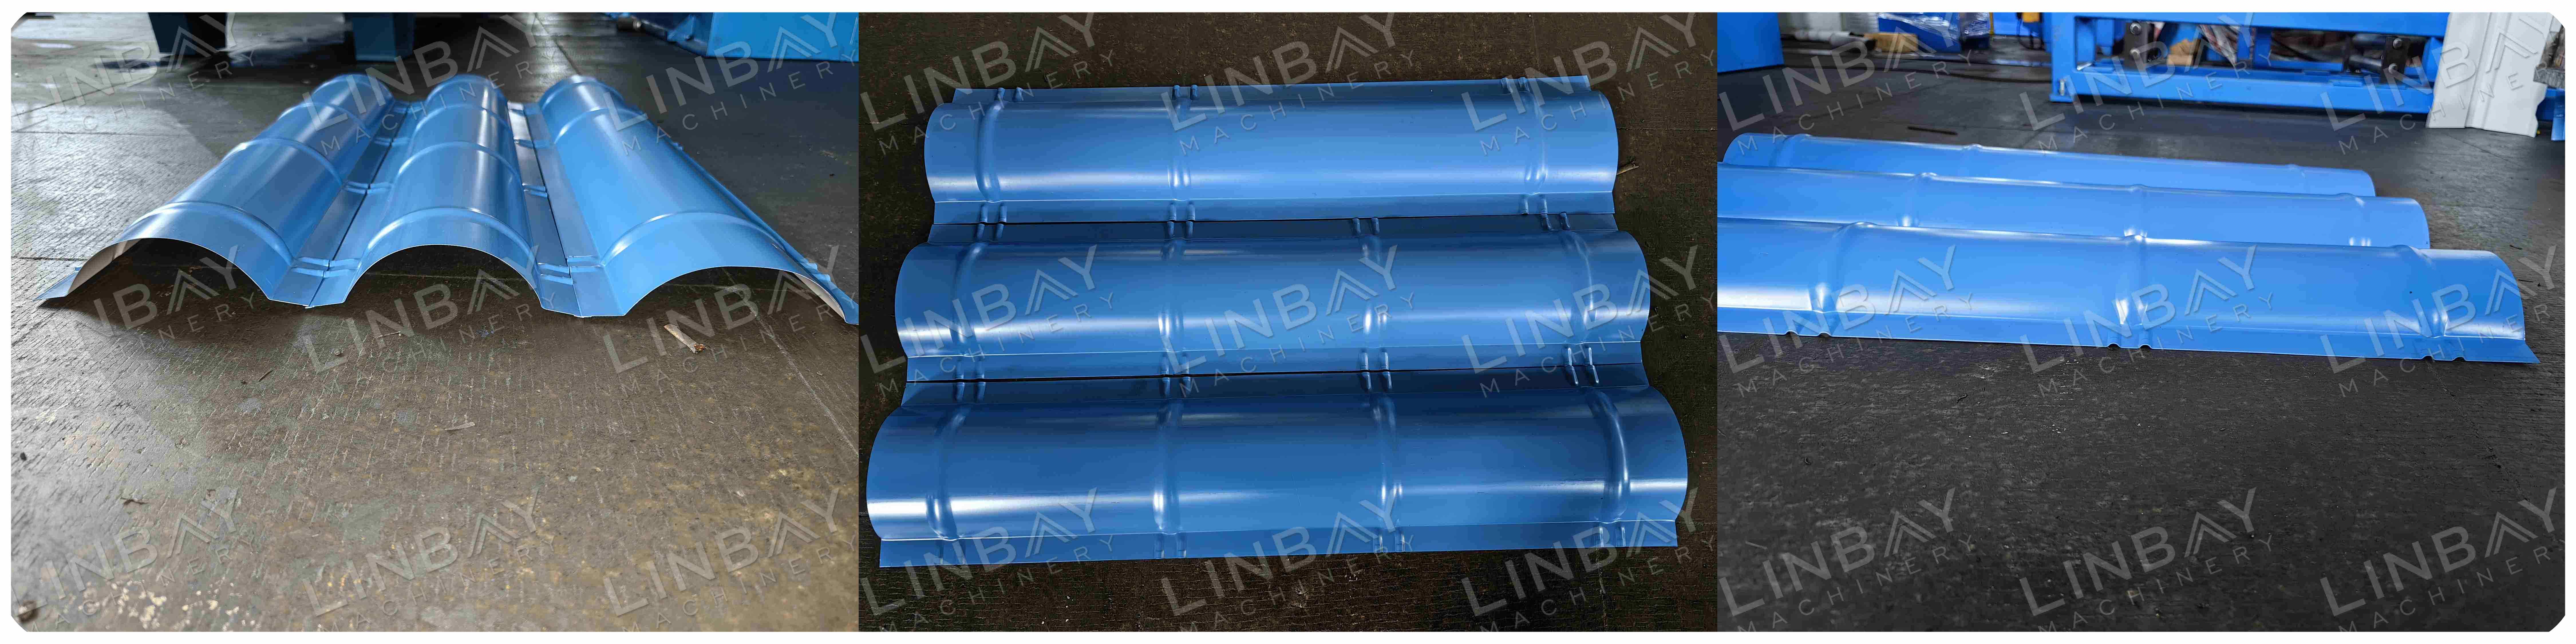
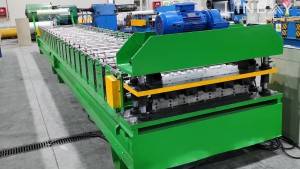
Esta máquina está sickñada para fabricar caballetes para galvateja, con un grosor que oscila entre 0,3 y 0,5 мм y una longitud estándar de 3,05 метрос. Tal como se aprecia en la imagen, las tejas de cumbrera suelen instalarse en el techo junto con las galvatejas (tipo teja).
Флужо
Десбобинадор-Алиментадор-Конформадора-Пренса hidráulica-Corte hidráulico-Mesa de salida
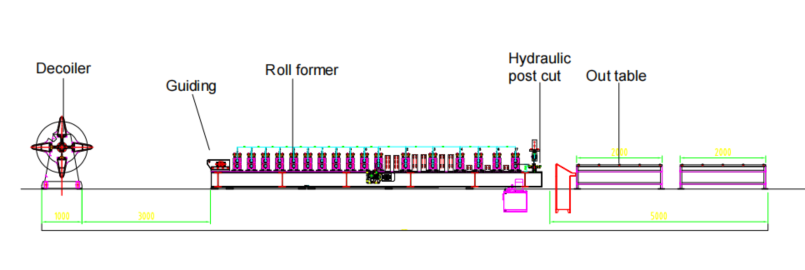
Velocidad de operación:көйләнә торган тизлек 3 ел 4 минут/мин
Десбобинадор:кулланма, 1 тонелада
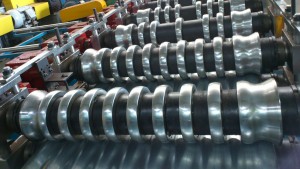
Конформадора:consta de 16 estaciones, con estructura de panel y transmisión por cadena
Prensa hidráulica:интеграда һәм ла конформадора, 3 сегундос
Corte hidráulico:también integrado en la formadora, con un tiempo de corte de 3 segundos por operación
Grupo hidráulico:5,5 кВт, суминистра энергиясе танто пара эль корте комо пара эл пренсадо
PLC белән идарә итү:interfaz bilingüe chino-español, de fácil manejo
Mesa de salida:Diseñada para recibir y colocar los perfiles formados
Параметрлар
| Conformadora para caballete para galvateje con prensa | ||
| Әйбер | Өстәмә конфигурация | |
| Materia prima : | Acero galvanizado, galvalume, y pintado poliester | Эспесор (ММ): 0,3-0,5 мм (калибр 24-30) |
| Сөйкемлелек: | ≤300 МПа | |
| Velocidad de la línea: | 3-4м/мин | Көйләнә торган |
| Velocidad de conformar: | 0-5м/мин | Көйләнә торган |
| Десбобинадор: | кулланма | |
| Capacidad de carga de desbobinador: | 1т | |
| Potencia de motor para конформасы: | 5,5 кВт | 5 ел гарантия |
| Sistema de transmisión : | Cadena de 1.2 pulgada | |
| Paso de formar: | 16 пасос | * Según sus perfiles |
| Машина төзелеше: | 18 мм робусто панеле | |
| Material de los rodillos : | GCr15 | 5 ел гарантия |
| Аның диаметры: | φ75 мм | |
| Пренса формасы: | Гидравлика | |
| Корт формасы: | Гидравлика | Макина парады |
| Velocidad de cortar: | 3s cada corte y 3s cada prensa | |
| Materia prima de molde: | Cr12Mov | 1 уен |
| Materia prima de cuchillas: | Cr12Mov | 1 уен |
| Корт моторы потенциалы: | 5,5 кВт | Ofrecido por el grupo hidráulico |
| Кодлаучы маркасы: | Омрон | |
| Озынлыкка чыдамлылык: | ≤+/- 1 мм | |
| Озынлык де ла меса де салида: | 4 м | |
| Hidráulico төркеменең маркасы: | Wuxi Wansheng | CE эстандарты |
| Инверсор: | Марка Яскава | |
| PLC: | Siemens маркасы | |
| HMI: | Marca MCGS | |
| Тел: | Испанча | |
| Электридад: | 440В 60Гц 3Ф | * O Según su requisito |
| Color de la máquina : | Яшел | * O Según su requisito |
| Эчтәлек: | 90 көн | |
| Ярышта катнашучы: | 1*40GP | |
| Песо барлыгы: | 9,6 тонна | |
| Үлчәмнәр: | 17 м (озынлык)*1,7 м (киңлек)*1,3 м (биеклек) | |
Десбобинадор
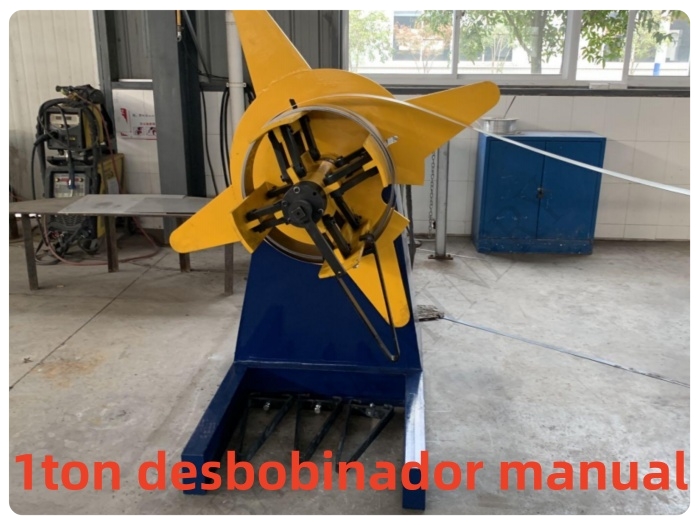
Una vez que la máquina llega a la fábrica, se debe organar la línea de producción de acuerdo con el diagrama de flujo. Coloque la bobina de acero en el desenrollador; en tone caso, se utiliza un desenrollador manual con capacidad para 1 tonelada. Durante la carga, los operadores manejan manualmente la expansión y tensión del desenrollador para asegurar la bobina. Continuación, introzca un extremo de la bobina de acero en la formadora, que se encargará de avanzar el material a través del proceso.
Алиментатор
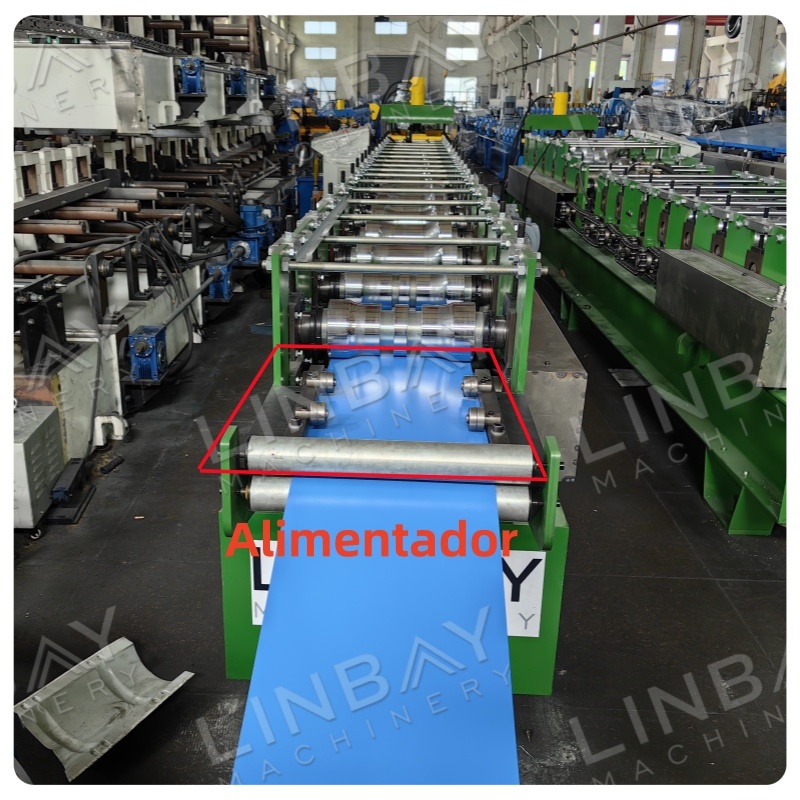
Aquí se presenta la sección de entrada de alimentación. Al recibir la máquina, el client puede verificarla utilizando los parámetros de ancho de alimentación y la posición de guía que proporcionamos. En caso de que sea necesario ajustar el ancho de alimentación, simplemente debe aflojar los tornillos correspondientes.
Конформадора
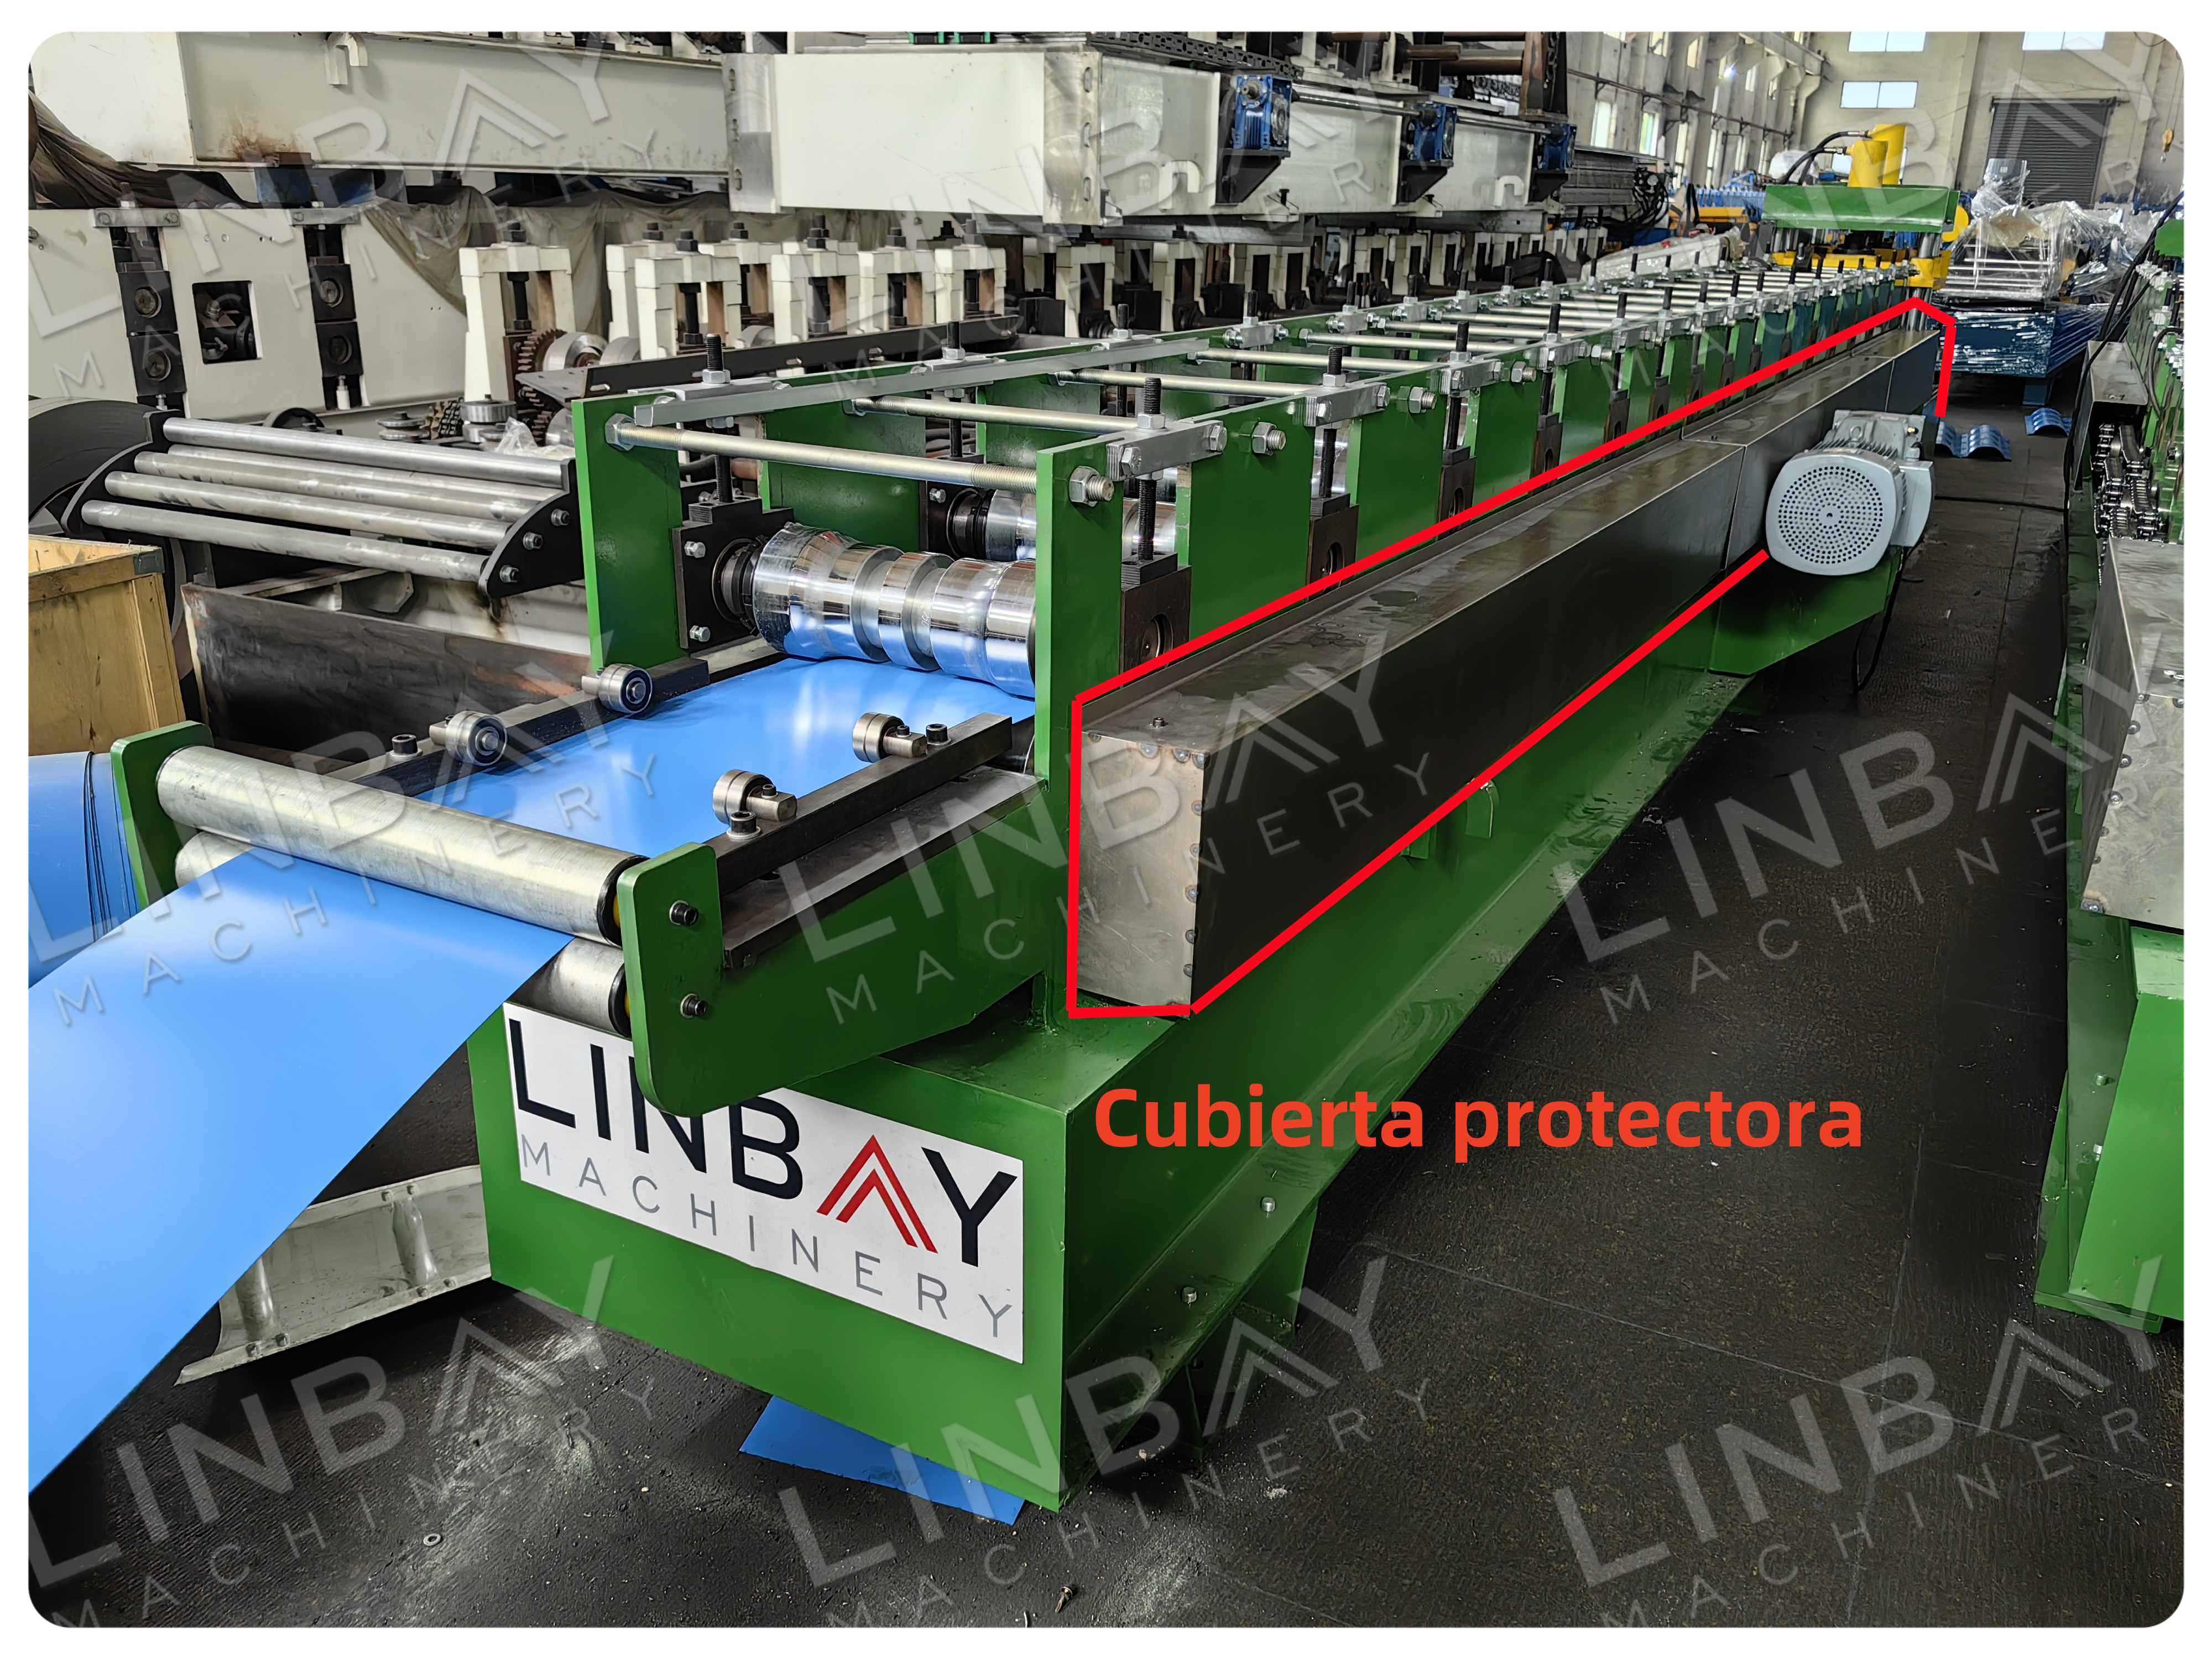
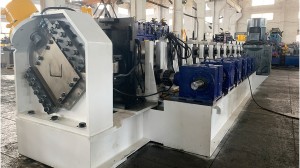
La perfiladora es el componente central de la línea de producción y cuenta con una estructura de panel con transmisión por cadena. Электрон мотор принцибы. La máquina tiene 16 estaciones de conforado, con un juego de rodillos por cada paso. Para garantizar la seguridad de los operadores durante el funcionamiento, la cadena está protegida por una cubierta. Al recibir la máquina, el cliente notará que la cubierta no está instalada. Se recienda que los trabajadores apliquen grasa sólida a la cadena para lubricarla antes de processor con la instalación de la cubierta.
Prensa hidráulica
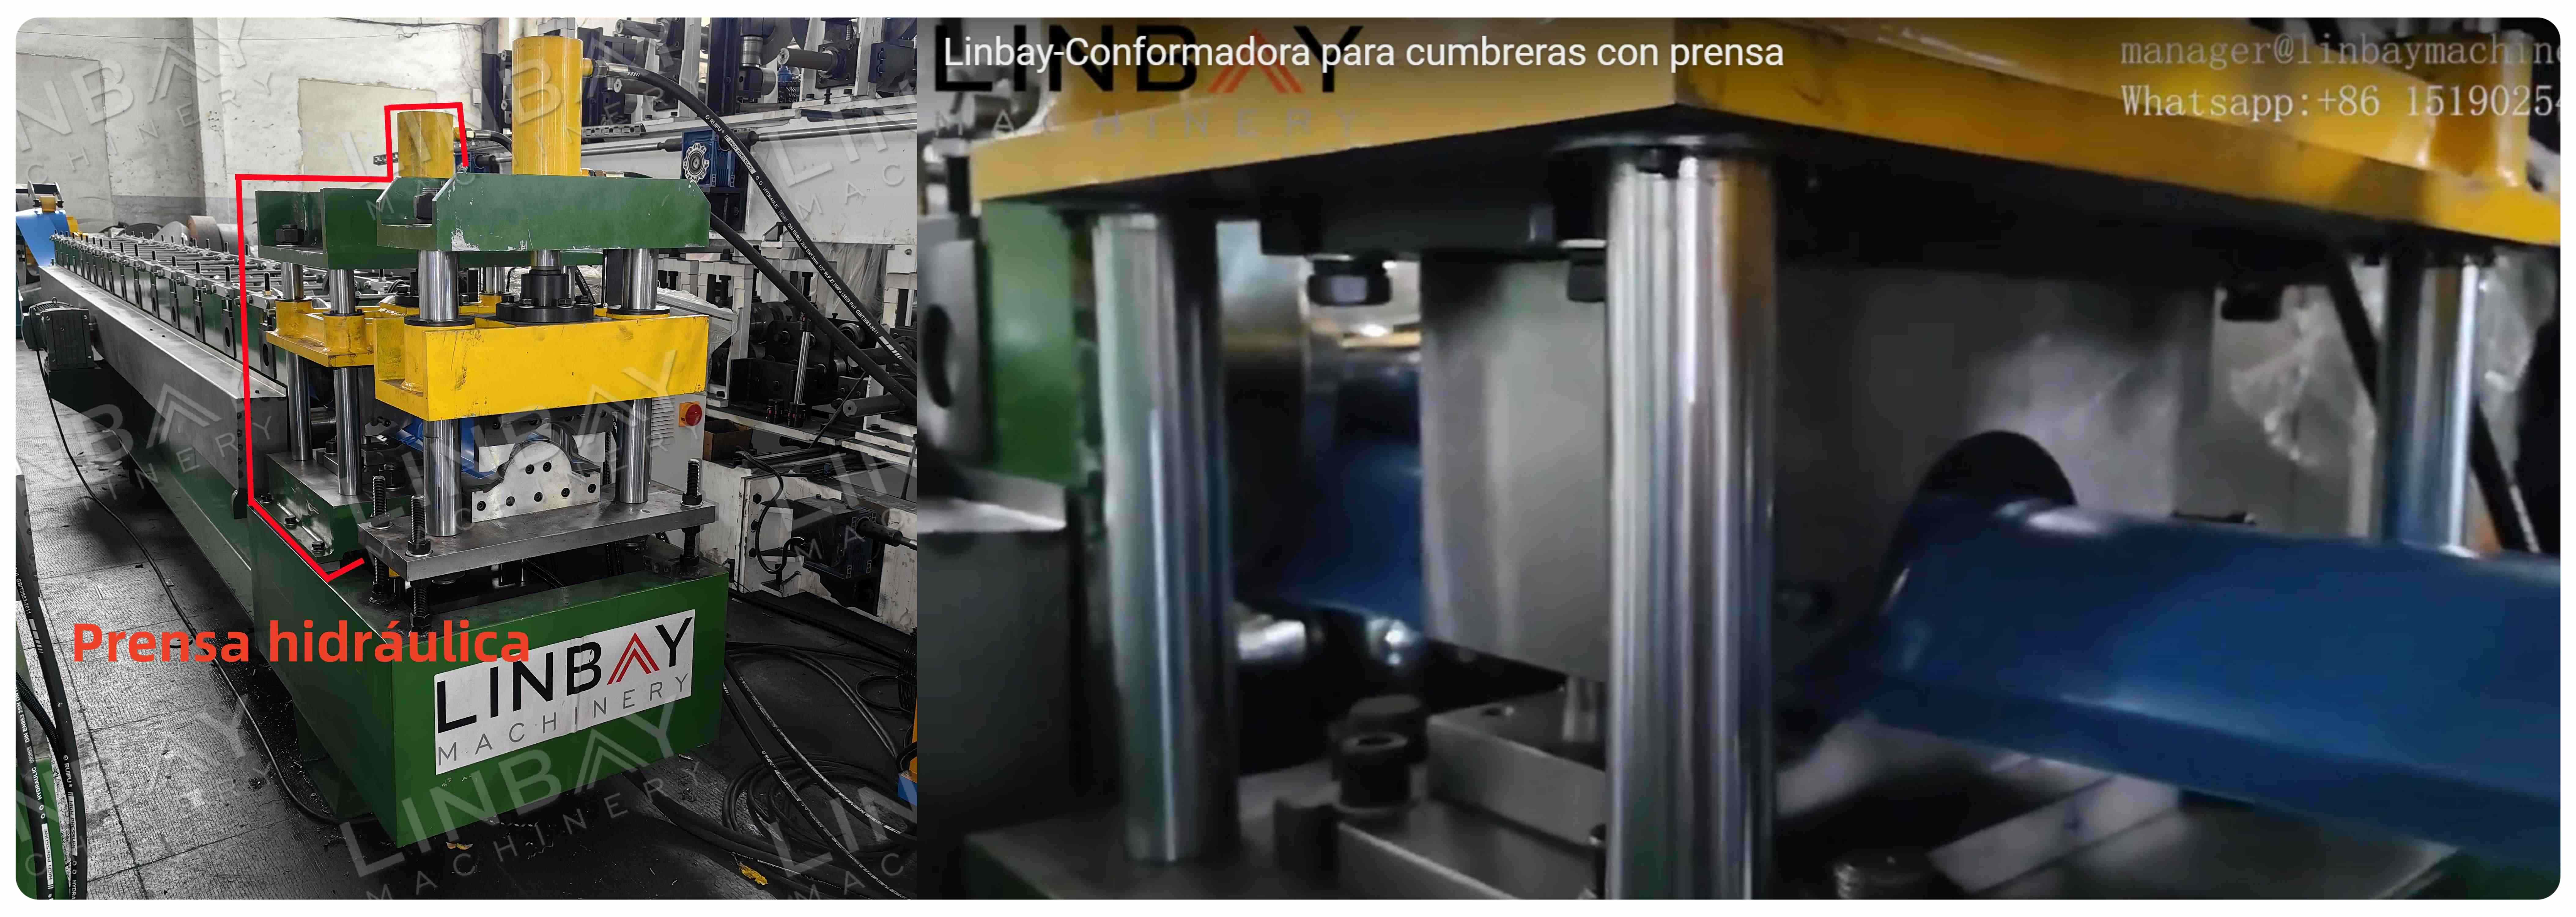
Una vez conformado, el perfil necesita ser prensado. La prensa hidráulica está equipada con un molde өстен һәм түбән. El molde inferior se eleva para crear un relieve en el perfil. Tras el prensado, la máquina mantiene un tiempo de retención para asegurar la forma. La distancia entre cada prensado es ajustable desde el panel de control.
Gracias a diferentes válvulas electromagnéticas que aceleran el proceso, se puede alcanzar una velocidad de producción de 3-4 m / min en modo de corte con la máquina detenida. Además, nuestros moldes están cuidadosamente sickñados para evitar que el prensado deje arañazos o marcas en la superficie del perfil.
Гидраль корт
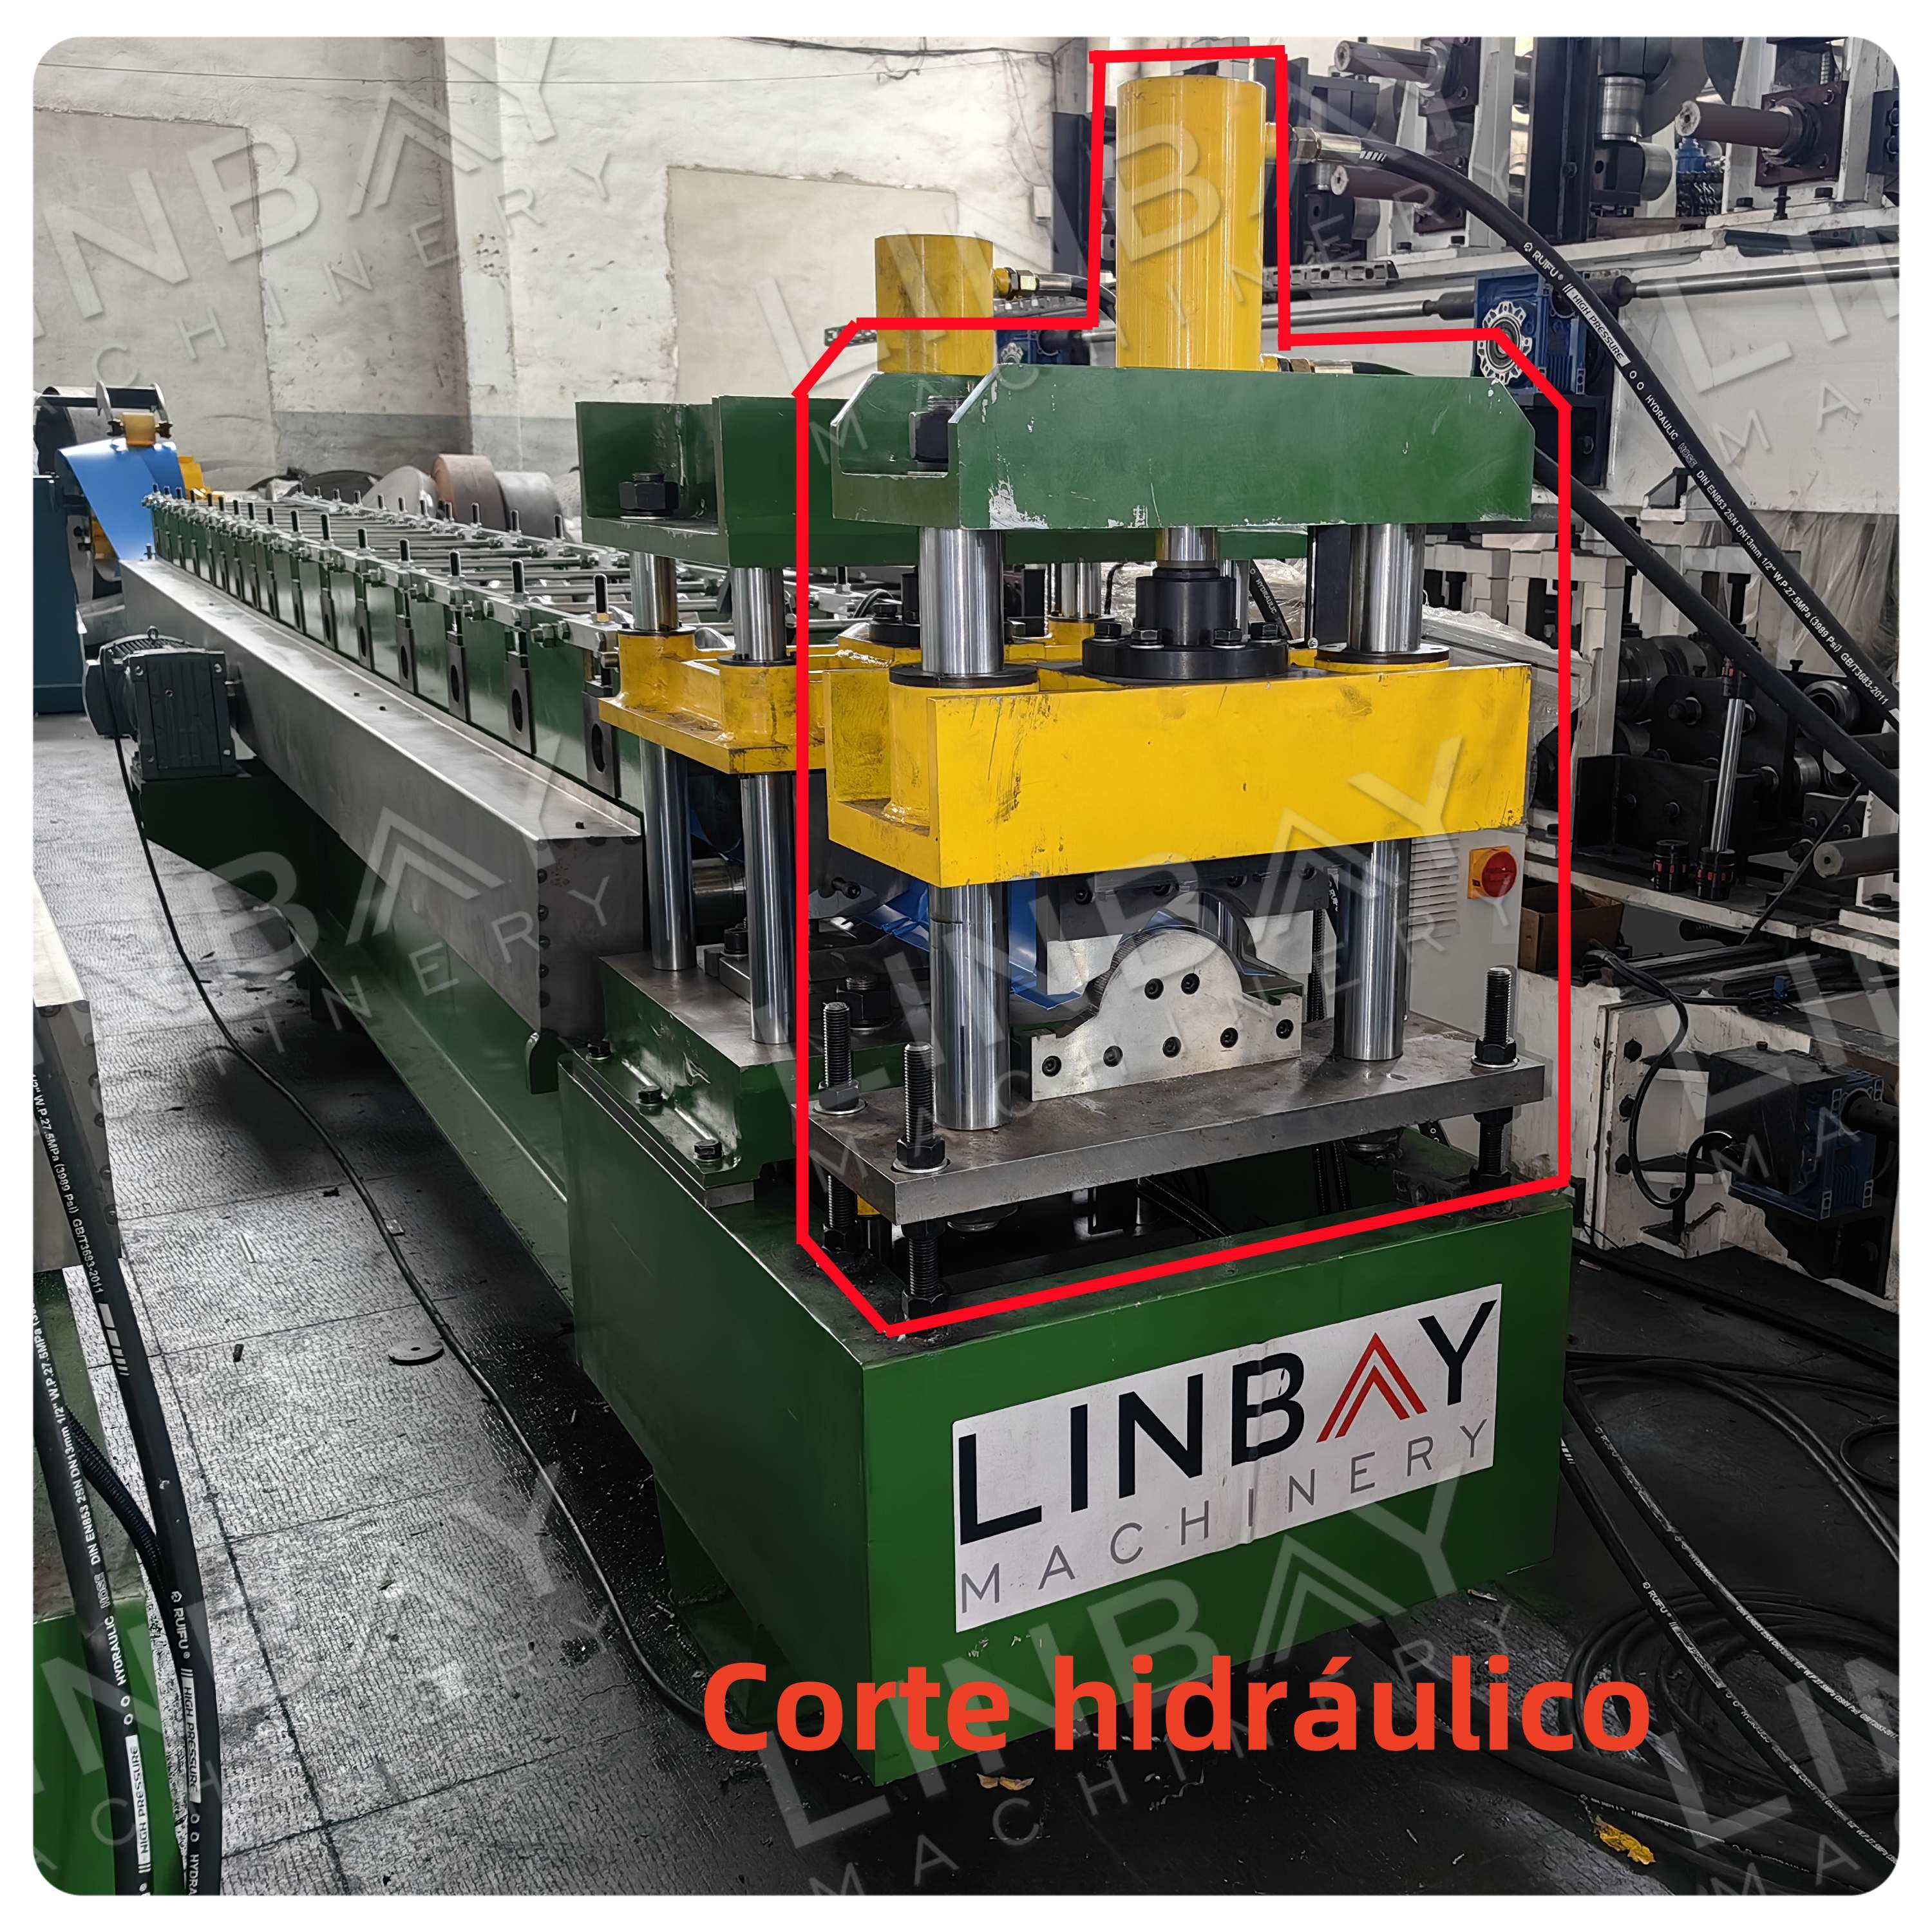
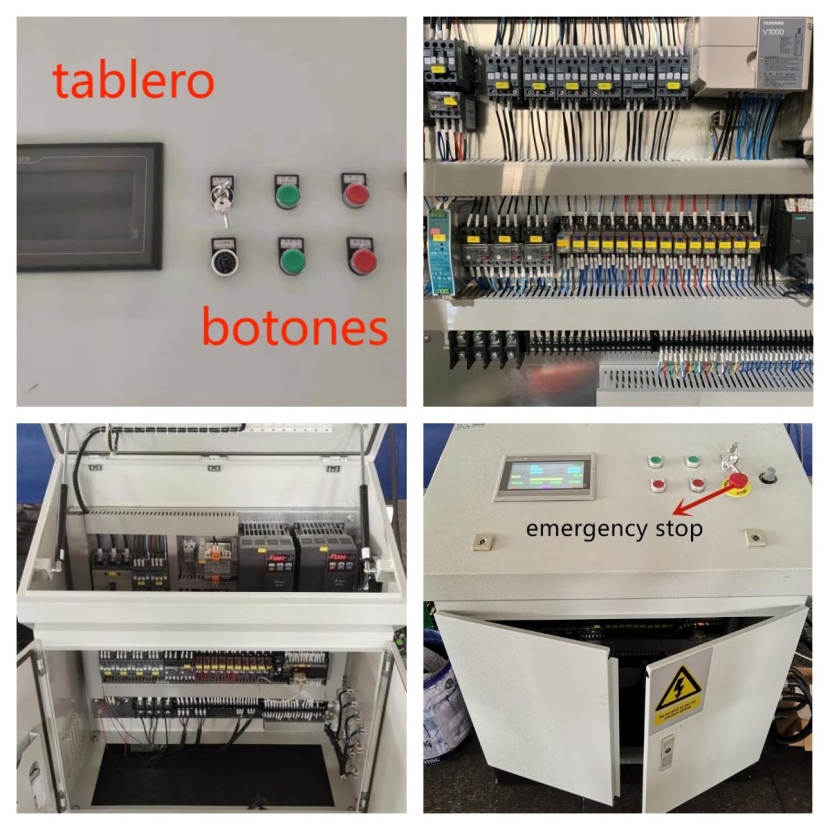
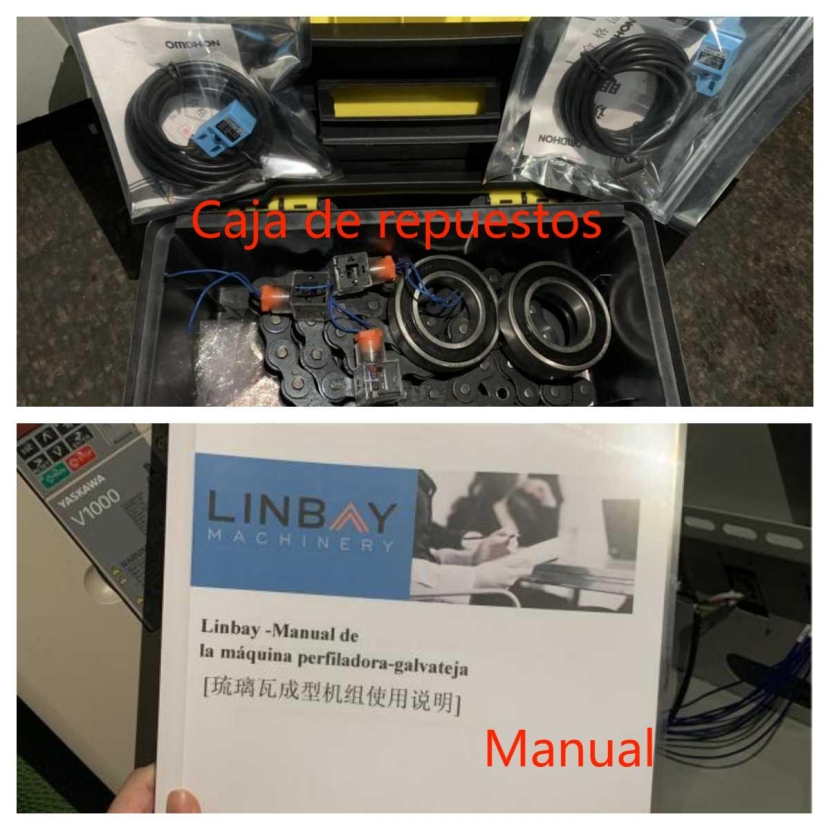
Después del prensado, el perfil avanza a la sección de corte. Se longala un codificador en la formadora para medir con precisión la longitud del perfil, lo que asegura un estampado y corte exactos. La longitud de corte es ajustable través del panel de control según las necesidades del клиент. Todas las operaciones necesarias para la configuración de la producción estarán detalladas en el manual. Proporcionamos un manual de usuario y un video de instalación para facilitar el uso y la operación de la máquina. El sistema PLC de la formadora está en español, aunque puede personalizarse según las preferencias del cliente. Además, se entregará una caja de accesorios con piezas esenciales.
1. Декойлер

2. Тукландыру

3. Тишеп сугу

4. Рулон формалаштыру өчен стендлар

5. Йөртү системасы

6. Кисү системасы

Башкалар

Өстәлдән чыгу