Ataata
Kōtaha
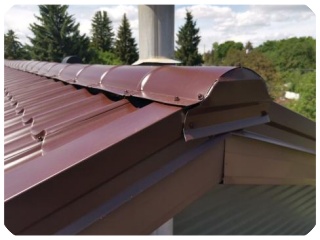
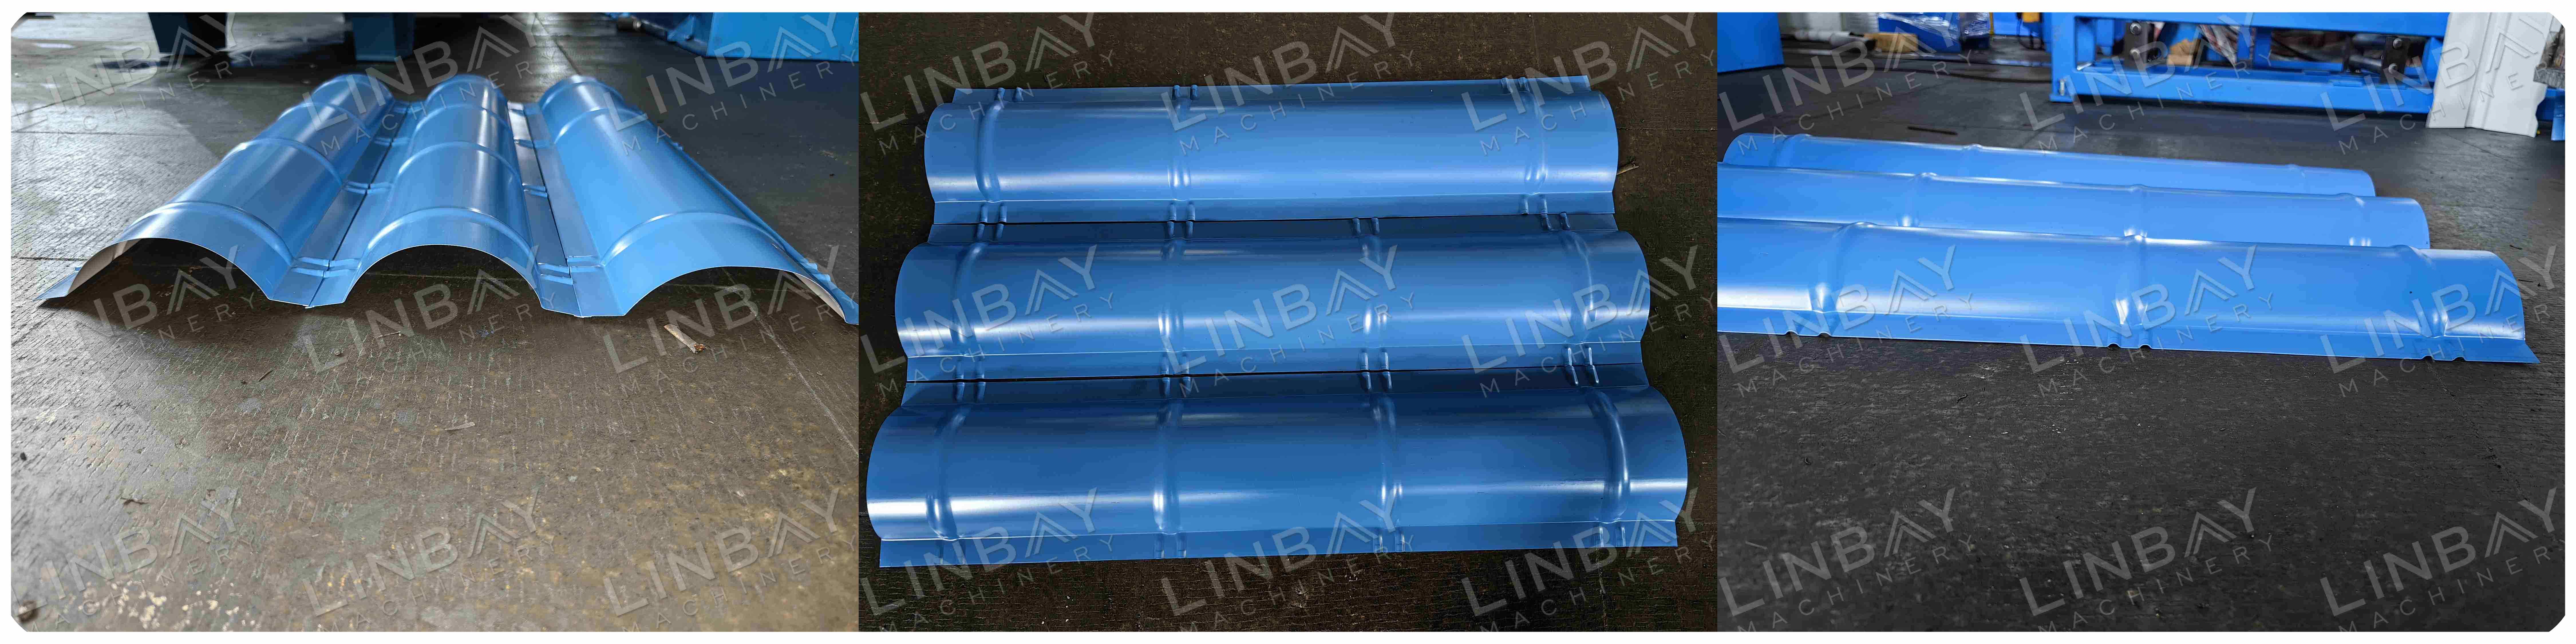
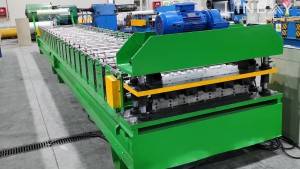
Esta máquina está diseñada for fabricar caballetes para galvateja, con un grosor que oscila entre 0,3 y 0,5 mm y una longitud estándar de 3,05 metros. Tal como se aprecia en la imagen, las tejas de cumbrera suelen instalarse en el techo junto con las galvatejas (tipo teja).
Flujo
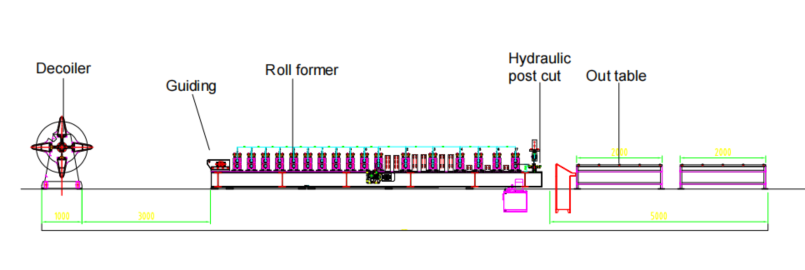
Desbobinador-Alimentador-Conformadora-Prensa hidraulica-Corte hidraulico-Mesa de salida
Te tere o te mahi:urutaunga 3 ki te 4 m/min
Kaiwhakatakoto:pukapuka, te kaha o te 1 taranata
Ngā Kaiwhakarite:16 nga waahanga, te hanganga o te panui me te tuku i nga waahanga
Prensa hidráulica:integrada en la conformadora, con un ciclo de prensado de 3 hēkona
Corte hydráulico:también integrado en la formadora, con un tiempo de corte de 3 segundos por operación
Grupo hydráulico:5,5 kW, suministra energía tanto para el corte como para el prensado
Whakahaere PLC:interfaz bilingüe chino-español, de fácil manejo
Te mesa o te awaawa:diseñada para recibir y colocar los perfiles formados
Ngā Parametro
| Conformadora para caballete para galvateje con prensa | ||
| Taonga | Whirihoranga kōwhiringa | |
| Rauemi tuatahi: | Acero galvanizado, galvalume, y pintado poliester | Espesor(MM): 0.3-0.5mm (caliber24-30) |
| Reo | ≤300 Mpa | |
| Te tere o te raina: | 3-4m/min | Ka taea te whakarite |
| Te tere o te hanganga: | 0-5m/min | Ka taea te whakarite |
| Kaiwhakatakoto: | Ā-ringa | |
| Capacidad de carga de desbobinador: | 1t | |
| Potencia de motor para conformar: | 5.5kw | 5 tau o te garantia |
| Sistema de transmisión : | Cadena de 1.2 pulgada | |
| Paso de formar: | 16 ngā pāhi | * Según sus perfiles |
| Estructura de la máquina: | Papa pakari 18mm | |
| Ngā rauemi o ngā tokotoko: | GCr15 | 5 tau o te garantia |
| Diametro del eje: | φ75 mm | |
| Forma de prensa: | Hidraulica | |
| Te āhua o te tapahi: | Hidraulica | He parada mīhini |
| Te tere o te ara: | 3s cada corte me te 3s cada prensa | |
| Materia prima de molde: | Cr12Mov | 1 kēmu |
| Materia prima de cuchillas: | Cr12Mov | 1 kēmu |
| Potencia del motor de corte: | 5.5kw | Ofrecido por el grupo hidraulico |
| Tohu o te encoder: | Ōmōna | |
| Te manawanui o te roa: | ≤+/- 1mm | |
| Longitud de la mesa de salida: | 4m | |
| Marca de grupo hidráulico: | Wuxi Wansheng | Paerewa CE |
| Hurihuri: | Māka Yaskawa | |
| PLC: | Mākete Siemens | |
| HMI: | Marca MCGS | |
| Reo | Pāniora | |
| Hiko: | 440V 60Hz 3Ph | * O Según su requisito |
| Tae o te mīhini: | Verde | * O Según su requisito |
| Entrega: | 90 ngā rā | |
| Kaitautoko: | 1*40GP | |
| Tapeke peso: | 9.6 tana | |
| Ngā Ahu: | 17m (R)*1.7m (Wh)*1.3m (H) | |
Teihana
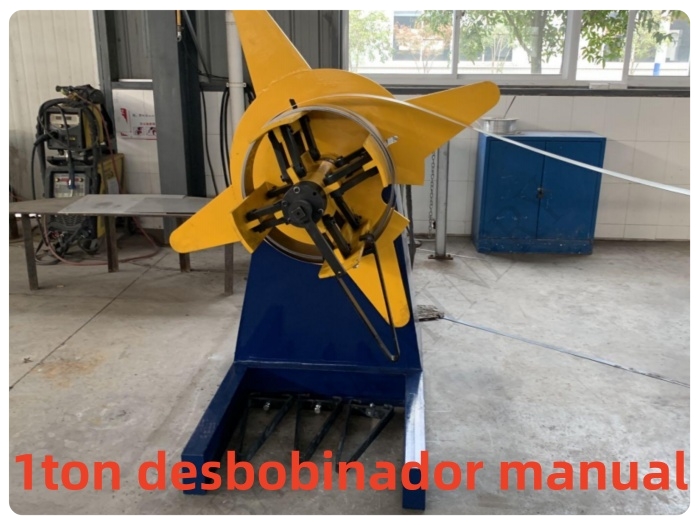
Una vez que la máquina llega a la fábrica, se debe organizar la línea de producción de acuerdo con el diagrama de flujo. Coloque la bobina de acero en el desenrollador; en este caso, se utiliza un desenrollador manual con capacidad para 1 taranata. Durante la carga, los operadores manejan manualmente la expansión y tensión del desenrollador para asegurar la bobina. A continuación, introduzca un extremo de la bobina de acero en la formadora, que se encargará de avanzar el material a través del proceso.
Kaiwhakaora kai
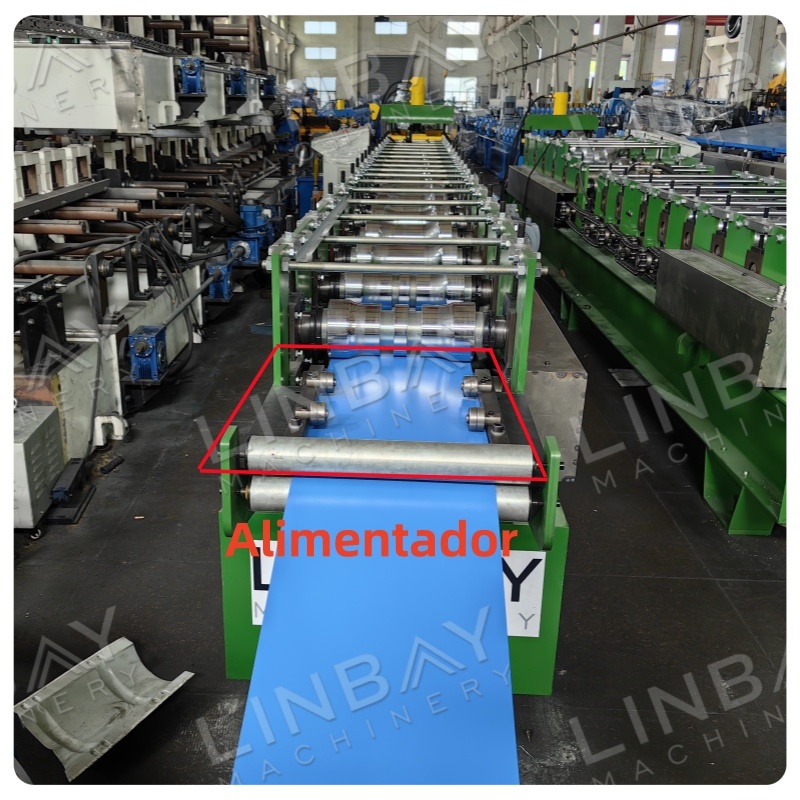
Aquí se presenta la sección de entrada de alimentación. Al recibir la máquina, el cliente puede verificarla utilizando los parámetros de ancho de alimentación y la posición de guía que proporcionamos. En caso de que sea necesario ajustar el ancho de alimentación, simplemente debe aflojar los tornillos correspondientes.
Conformadora
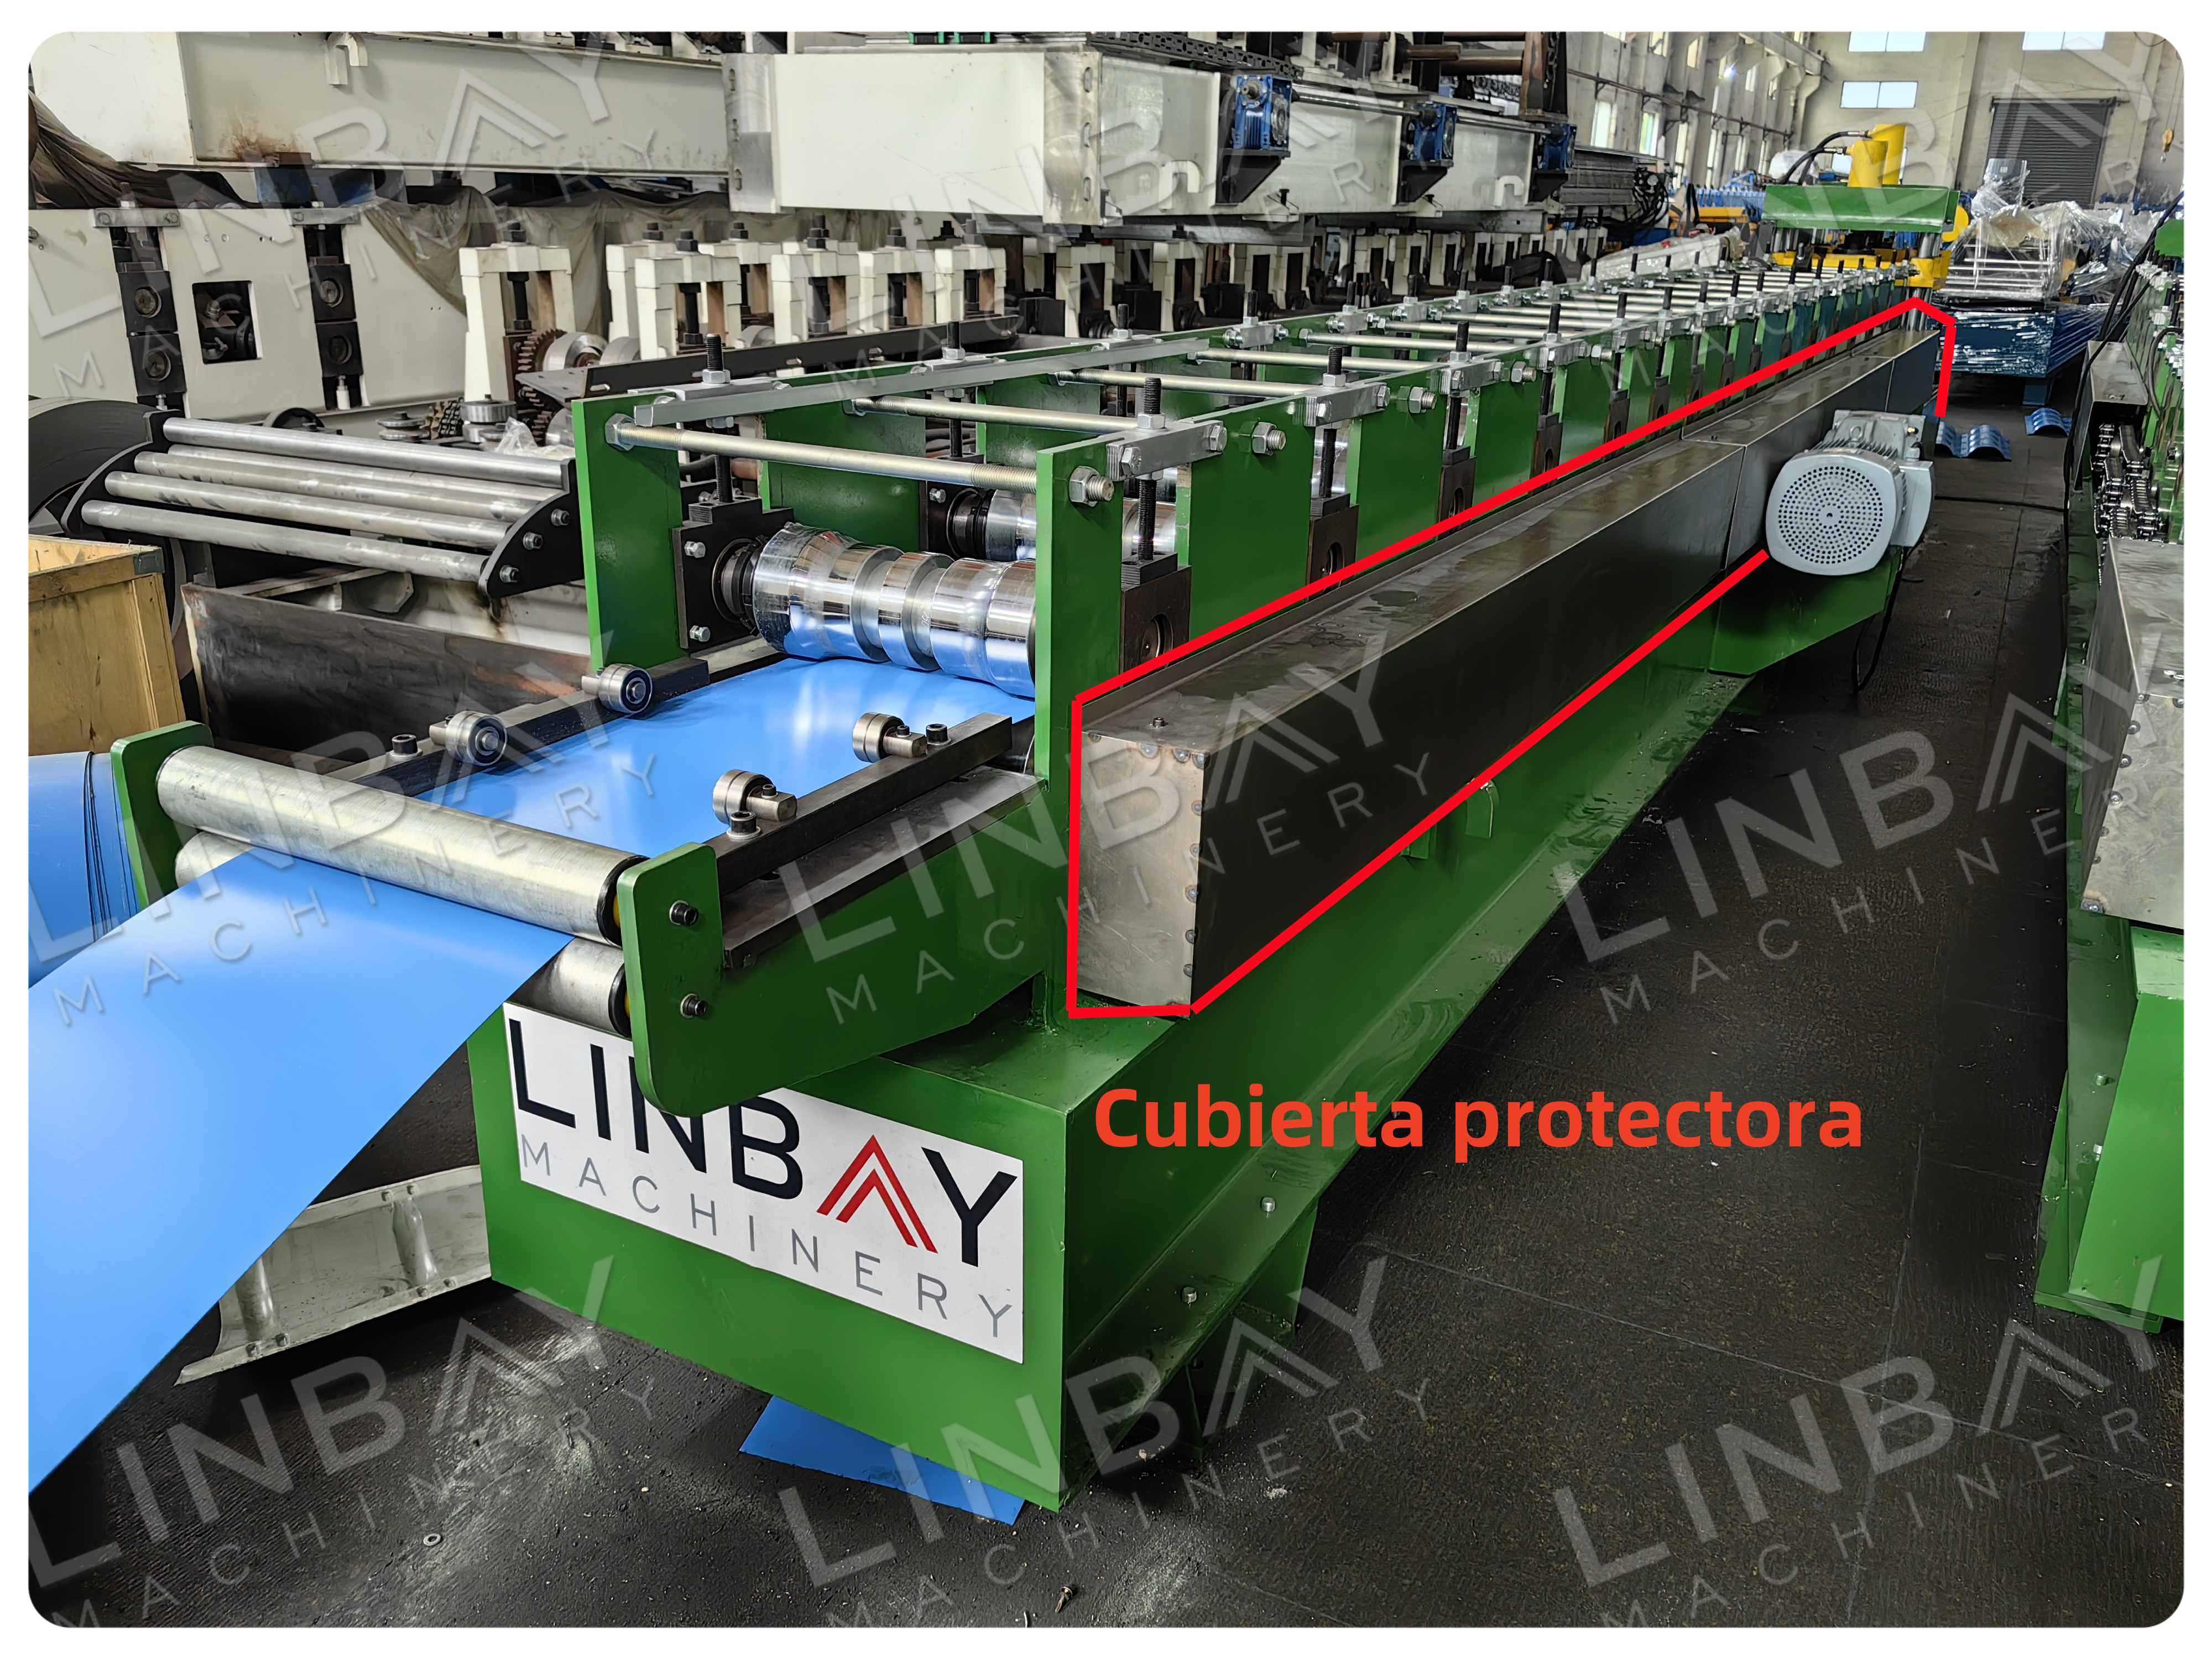
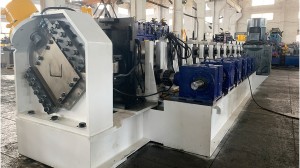
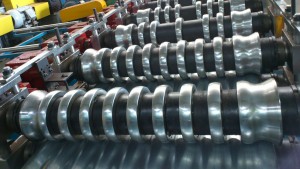
La perfiladora el componente central de la línea de producción y cuenta con una estructura de panel con transmissionón por cadena. El motor principal se encuentra en uno de los lados de la cadena. La máquina tiene 16 estaciones de conformado, con un juego de rodillos por cada paso. Para garantizar la seguridad de los operadores durante el funcionamiento, la cadena está protegida por una cubierta. Al recibir la máquina, el cliente notará que la cubierta no está instalada. Se recomienda que los trabajadores apliquen grasa sólida a la cadena para lubricarla antes de proceder con la instalación de la cubierta.
Te waikura o te prensa
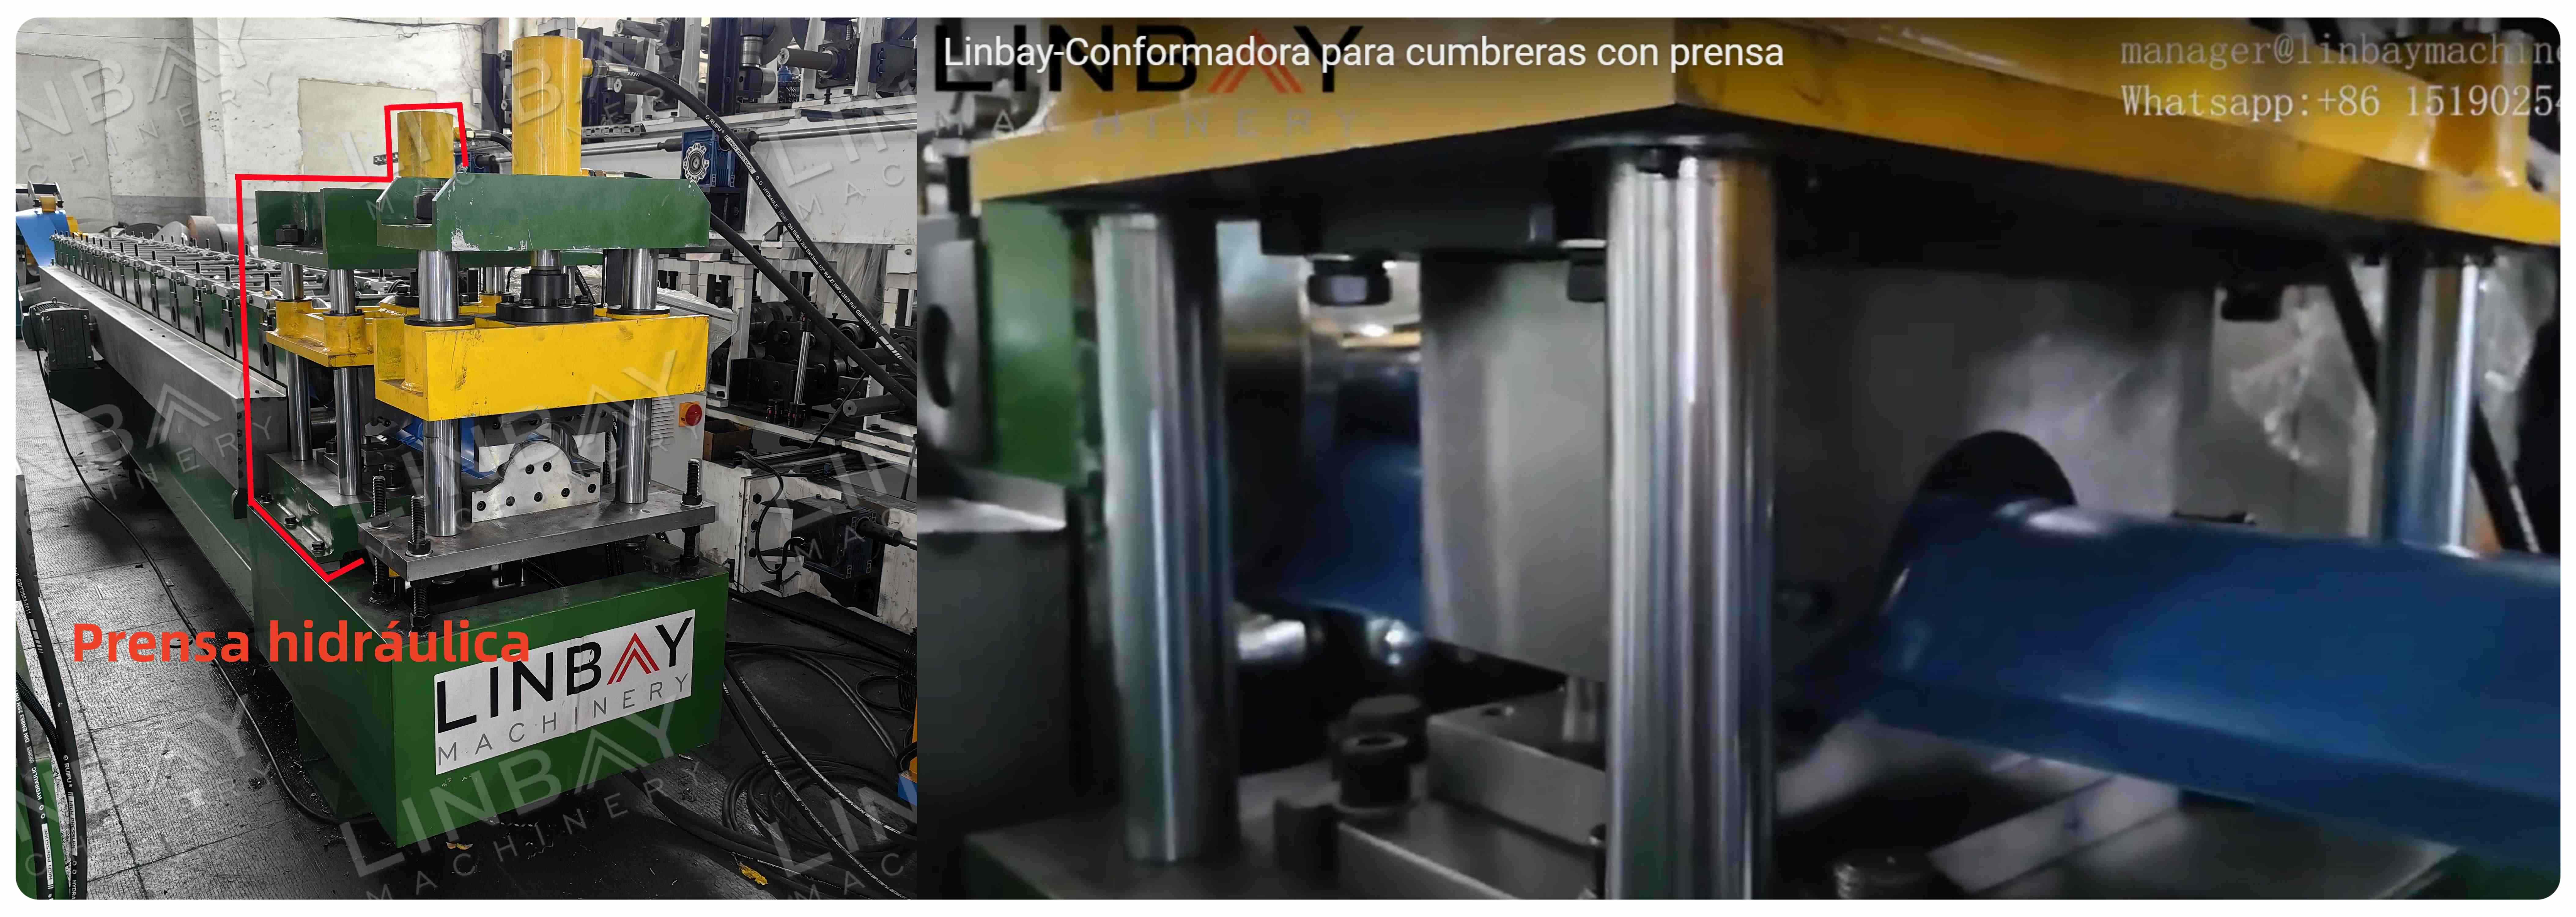
Una vez conformado, el perfil necesita ser prensado. La prensa hidraulica está equipada con un molde superior e inferior. El molde inferior se eleva para crear un relieve en el perfil. Tras el prensado, la máquina mantiene un tiempo de retención para asegurar la forma. Ko te tawhiti ka uru atu ki te waahi ka taea te whakatika i te mana whakahaere.
Gracias a diferentes válvulas electromagnéticas que aceleran el proceso, se puede alcanzar una velocidad de producción de 3-4 m/min en modo de corte con la máquina detenida. Además, nuestros moldes están cuidadosamente diseñados para evitar que el prensado deje arañazos o marcas en la superficie del perfil.
Corte hydráulico
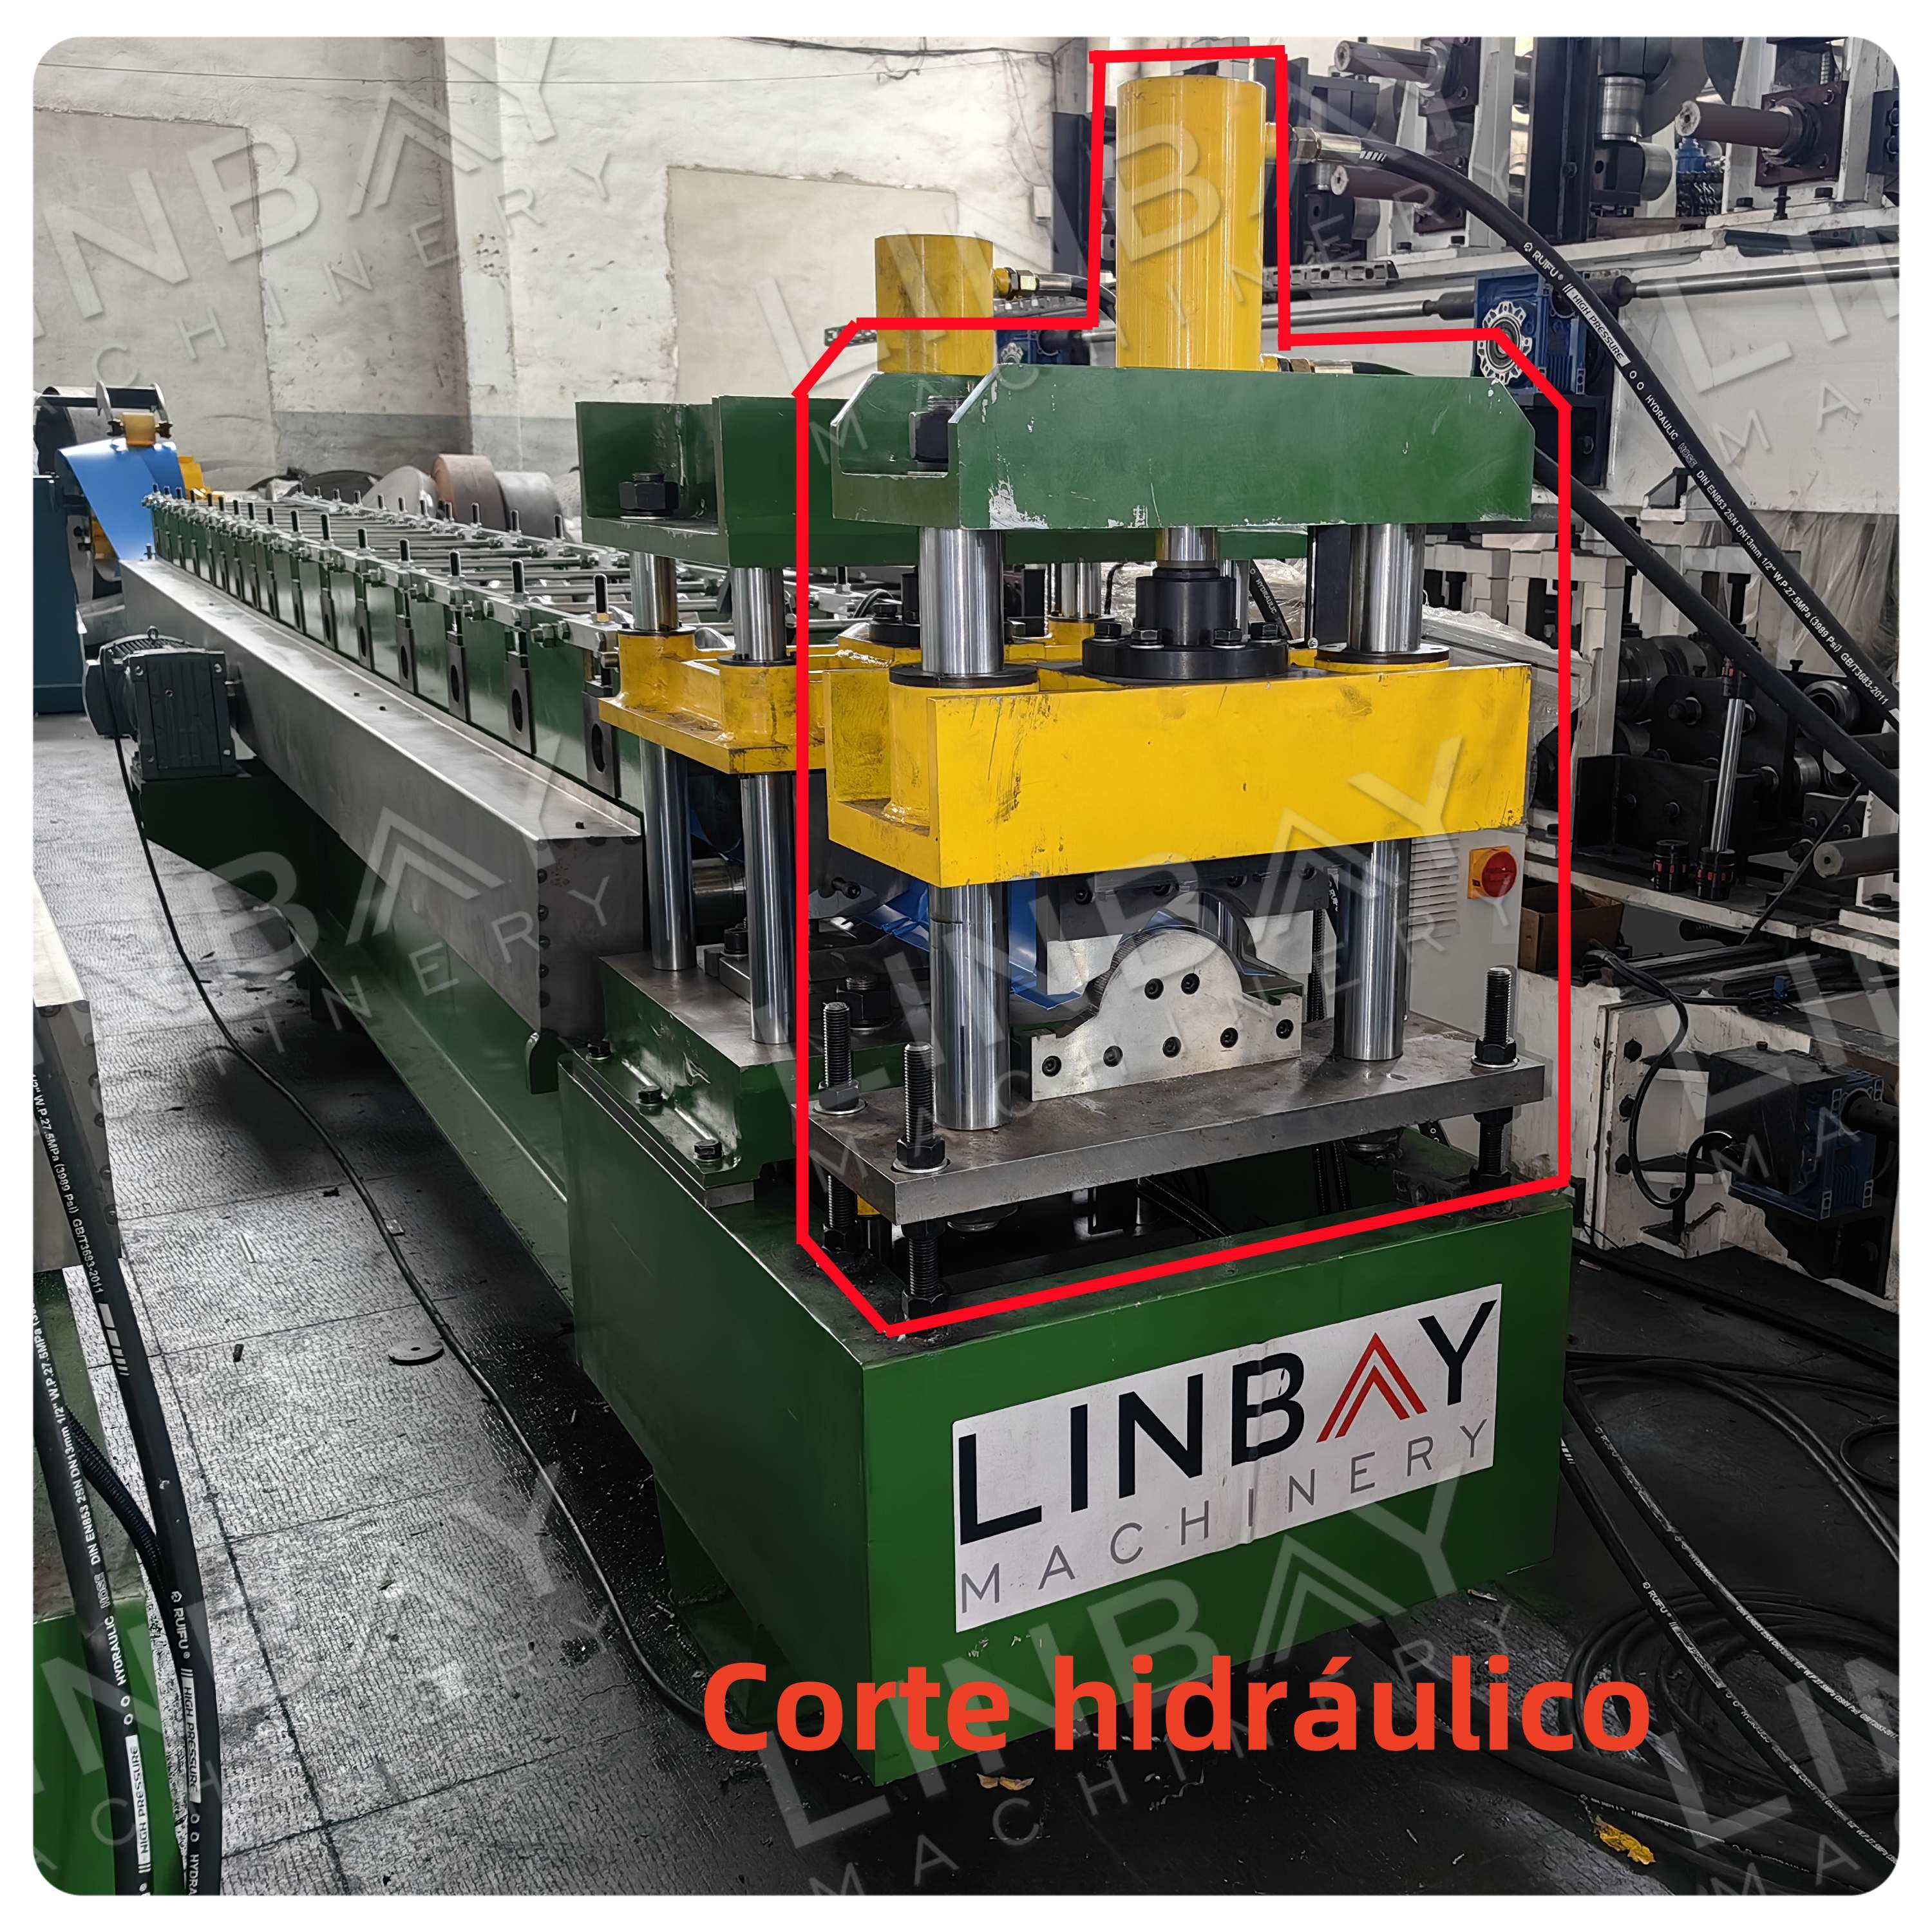
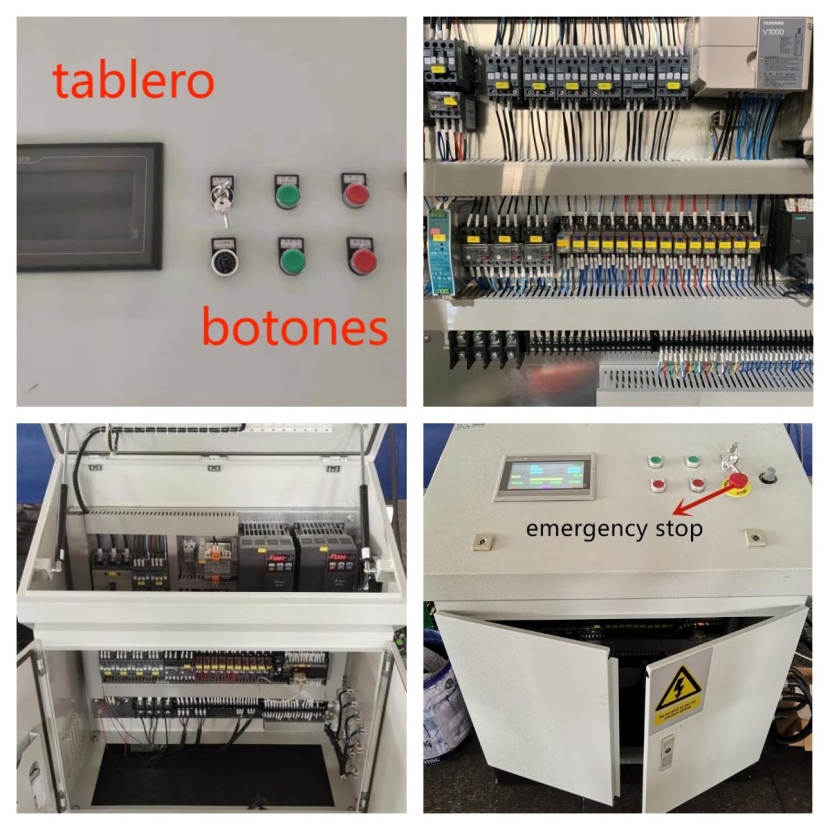
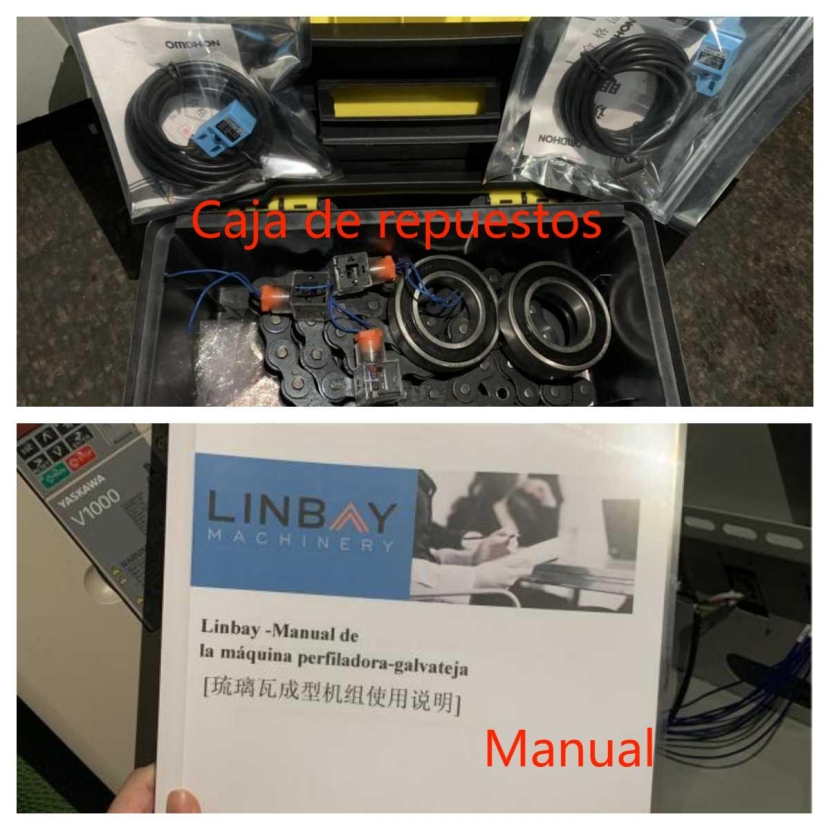
Después del prensado, el perfil avanza a la sección de corte. Se instala un codificador en la formadora para medir con precisión la longitud del perfil, lo que asegura un estampado y corte exactos. Ko te roa o te corte ka taea te whakatika i te taha o te panui o te papa whakahaere i nga waahanga e hiahiatia ana e te kiritaki. Todas las operaciones necesarias para la configuración de la producción estarán detalladas en el manual. Proporcionamos un manual de usuario y un video de instalación para facilitar el uso y la operación de la máquina. El sistema PLC de la formadora está en español, aunque puede personalizarse según las preferencias del cliente. Además, se entregará una caja de accesorios con piezas esenciales.
1. Pūreretā Whakakore

2. Te whāngai

3. Te patu

4. Ngā tūnga hanga hurihuri

5. Pūnaha taraiwa

6. Pūnaha tapahi

Ētahi atu

Tepu i waho