video
Profilo
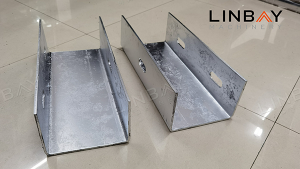
Questa linea di produzione è in grado di realizzare arcarecci di diverse dimensioni a sezione C, Z e M con un elevato grado di automazione. Rappresenta una scelta di investimento economicamente vantaggiosa.
Diagramma di flusso
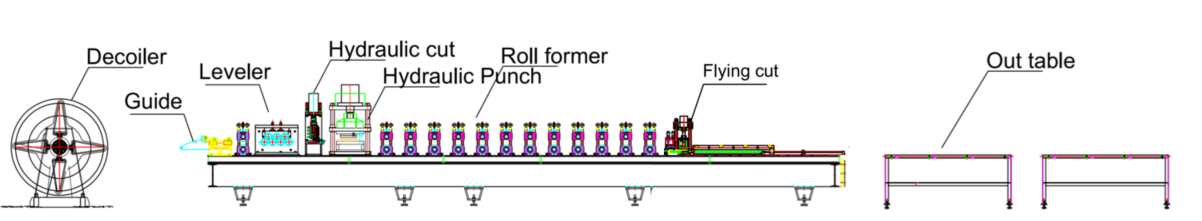
Avvolgitore
Installiamo unbraccio di pressaturasul svolgitore per tenere in posizione la bobina di acciaio durante la sostituzione delle bobine, prevenendo il rilascio improvviso e potenziali danni ai lavoratori, Inoltre,foglie protettive in acciaiosono installati per impedire lo slittamento della bobina durante lo svolgimento. Questo design non solo protegge la bobina d'acciaio e la macchina, ma anchegarantisce la sicurezza.
Guida e livellatore
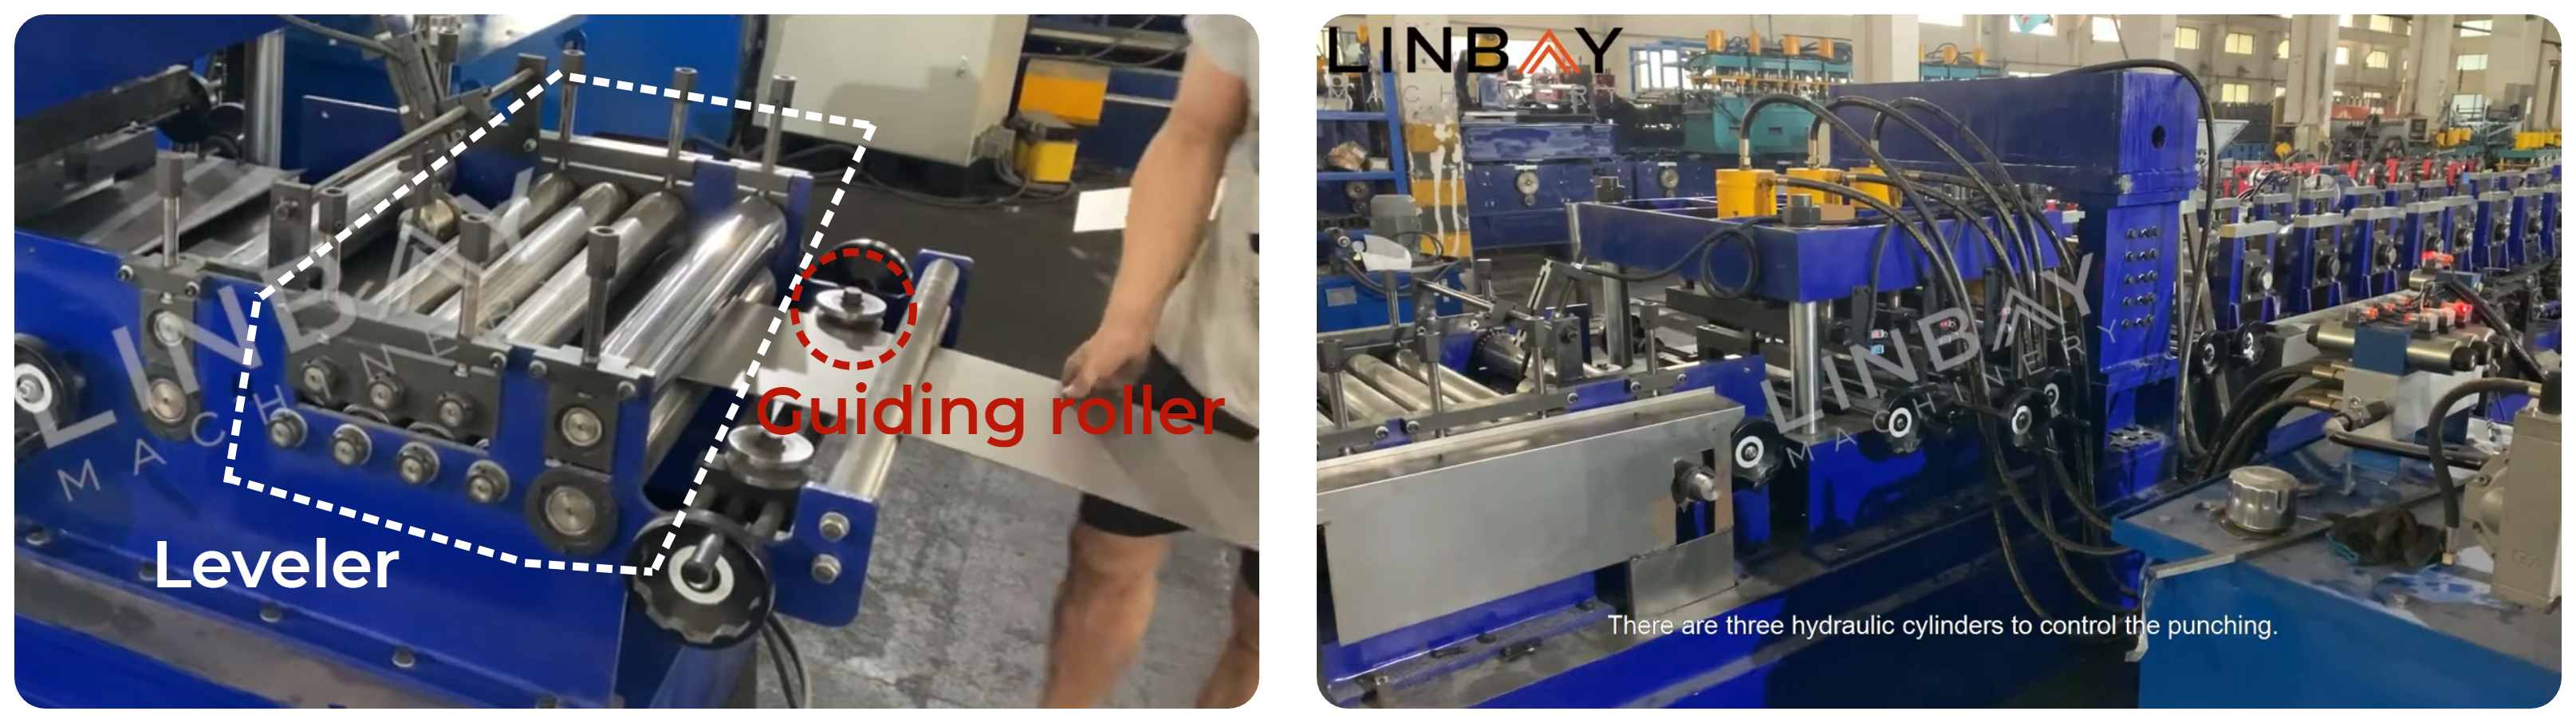
I rulli guida mantengono la bobina di acciaio e le macchine sulla stessa linea centrale perprevenire la distorsionedei profili formati. Più rulli guida sono posizionati strategicamente lungo l'intera linea di produzione. E poi, la bobina di acciaio entra nel raddrizzatore, cheelimina qualsiasi irregolarità, migliorando la planarità e il parallelismodella bobina d'acciaio. Questa, a sua volta,migliora la qualitàsia della bobina che del prodotto finale del travetto.
Punzone idraulico
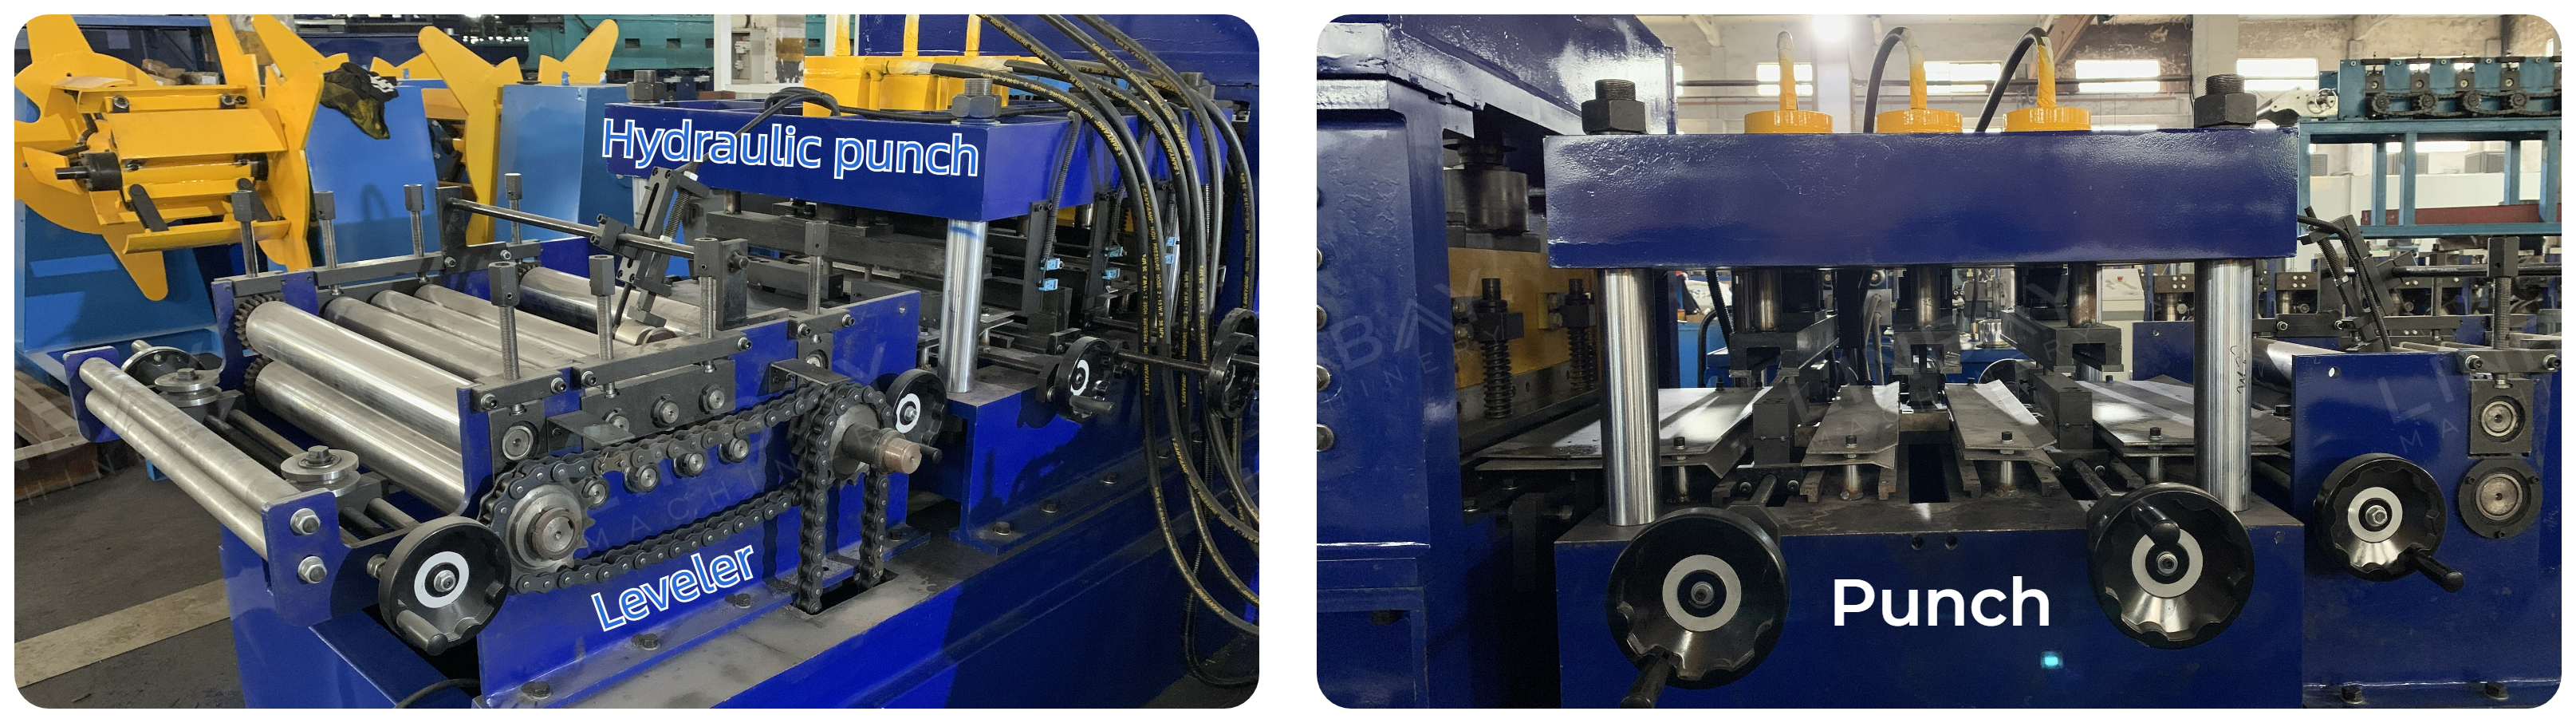
La punzonatrice idraulica è dotata ditre serie di matricie i corrispondenti cilindri dell'olio. Questi stampi possono esserein modo rapido e sempliceadattato per soddisfare le specifiche del cliente, fornendoeccellenti flessibilità. Il processo di cambio stampo è efficiente e in genere viene completato entro5 minuti.
Pretaglio
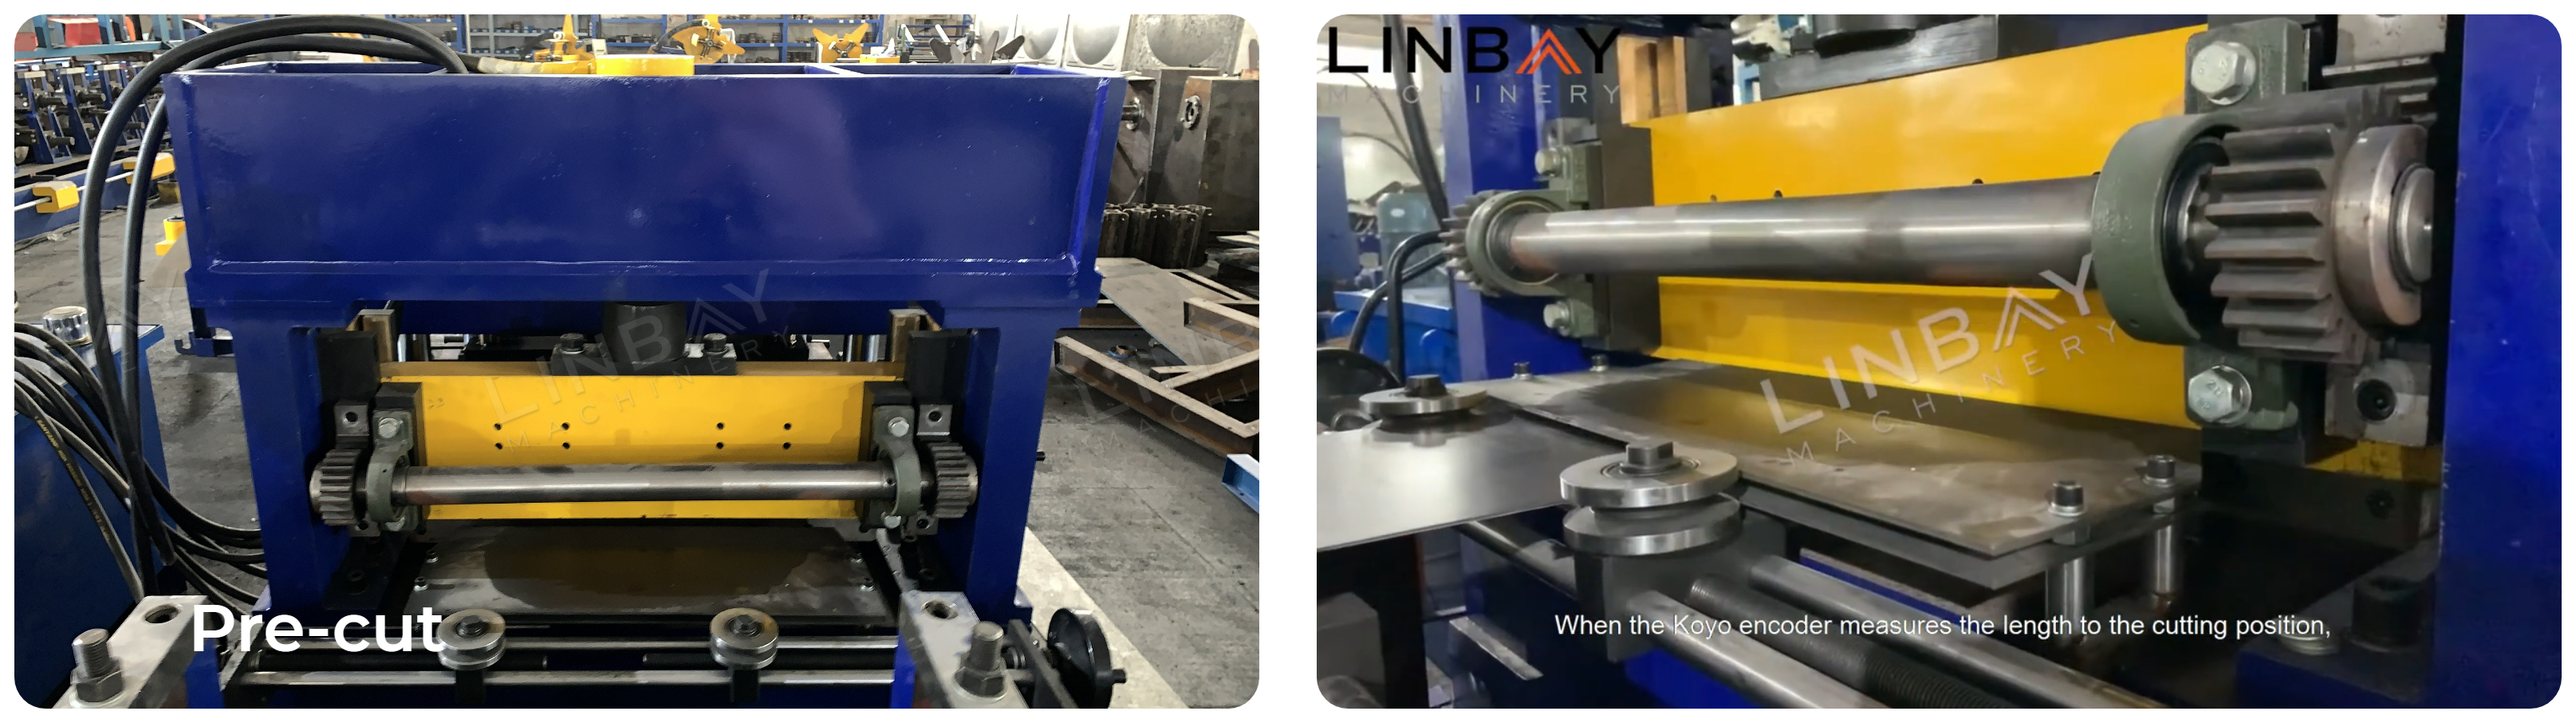
Per facilitare la sostituzione di diverse larghezze di bobina per la produzione di varie dimensioni e per risparmiare materia prima, è stato progettato un dispositivo di pretaglio per l'efficienza,riduzione degli sprechi.
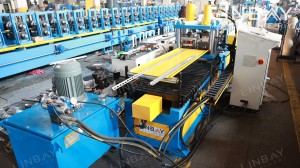
Livellatrice, punzonatrice e macchina da taglio sono integrate con la macchina formatrice a rulli, che è unaprogettazione economicamente vantaggiosa.
Roll Former
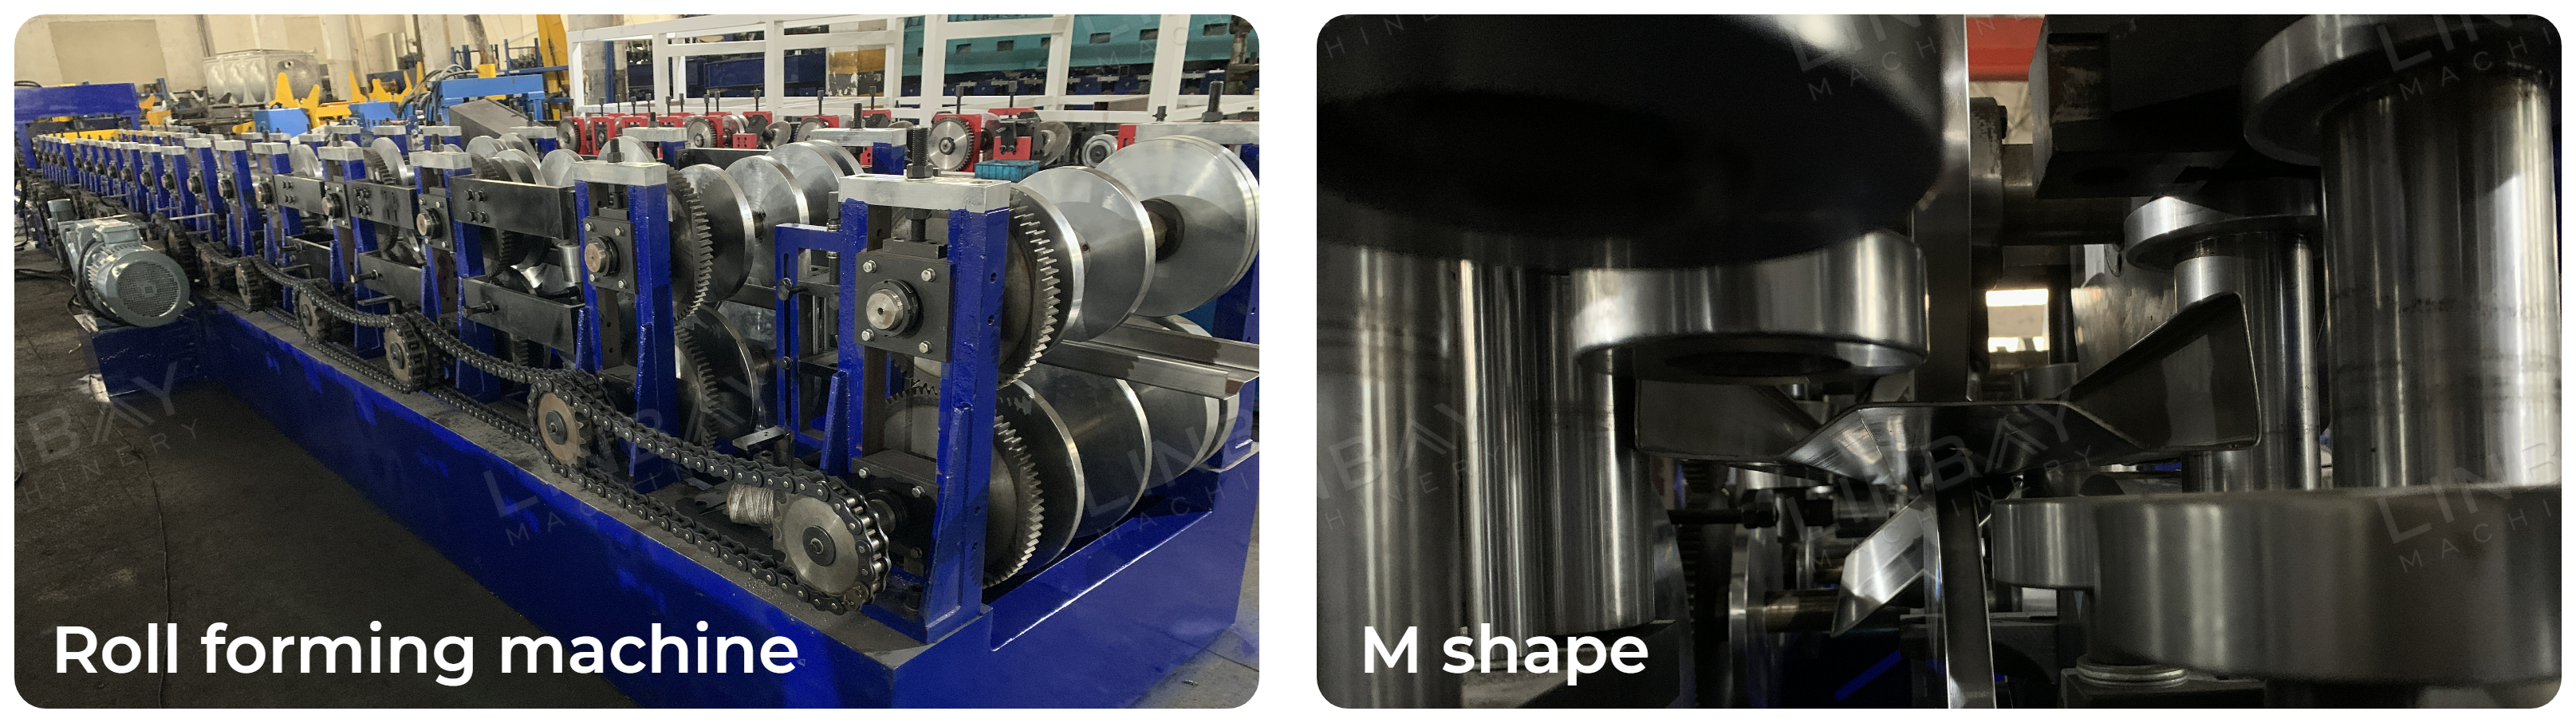
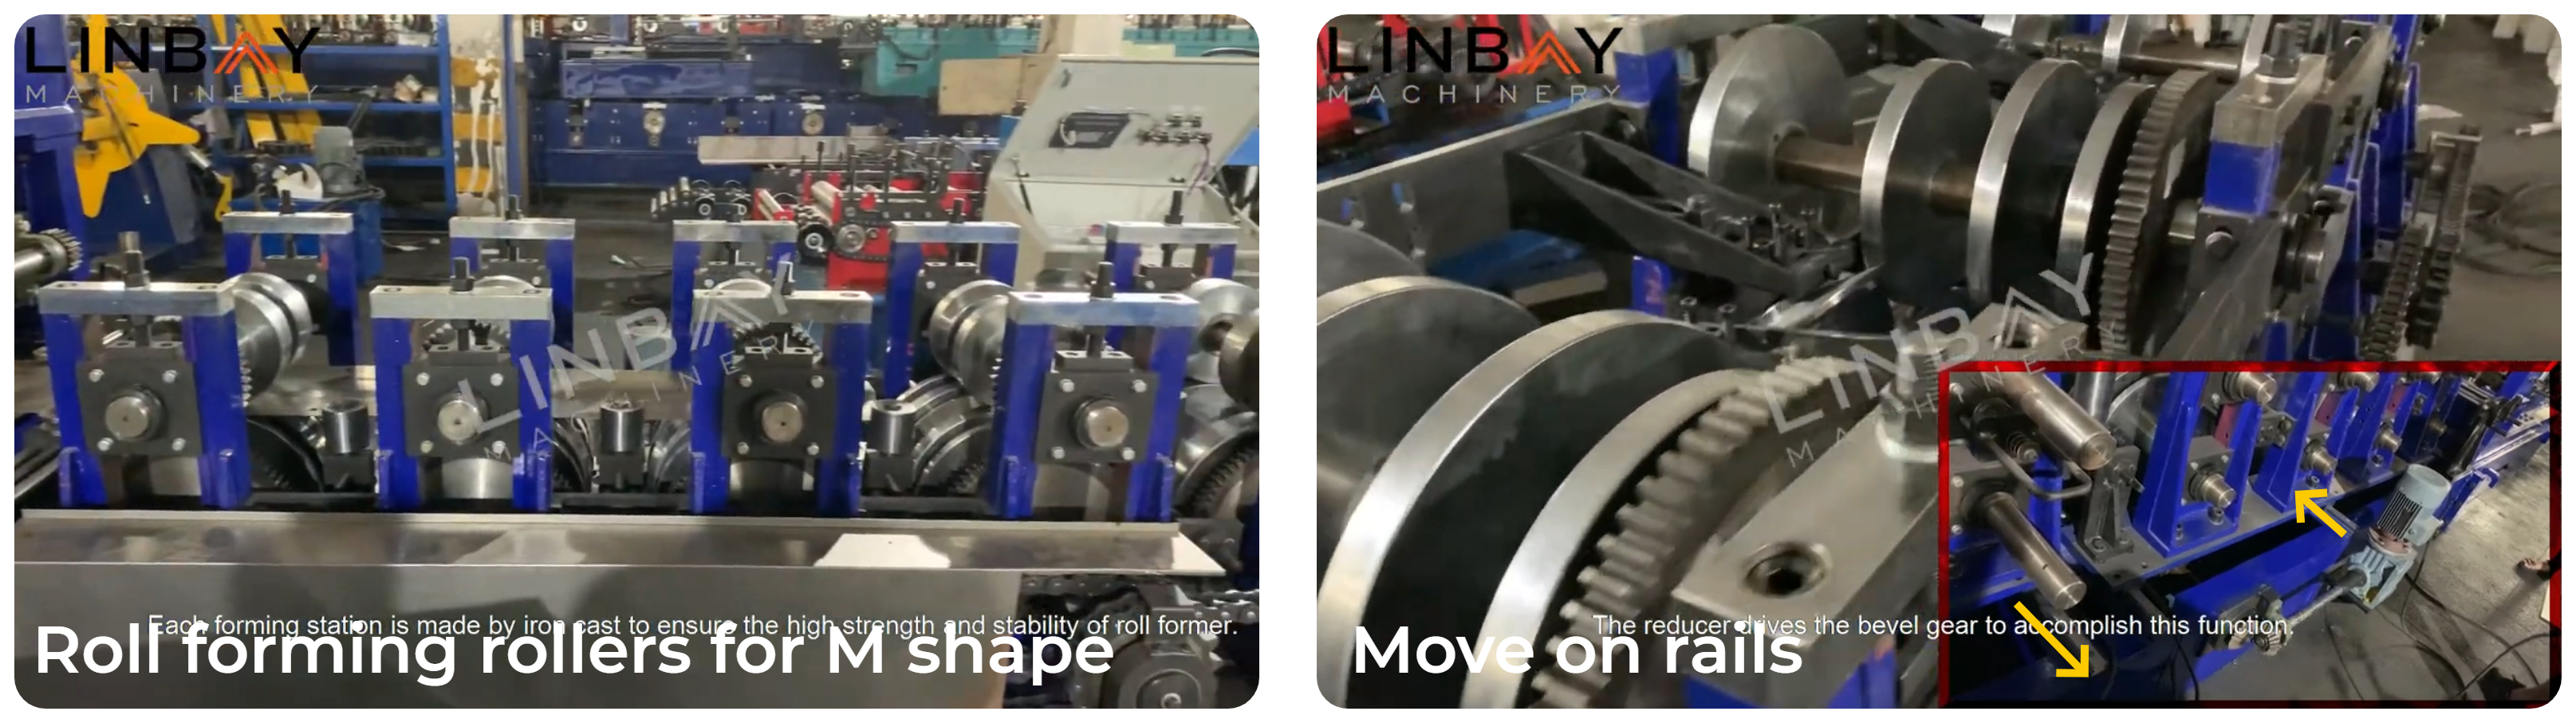
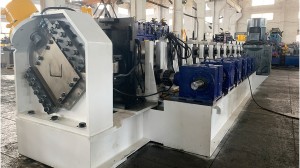
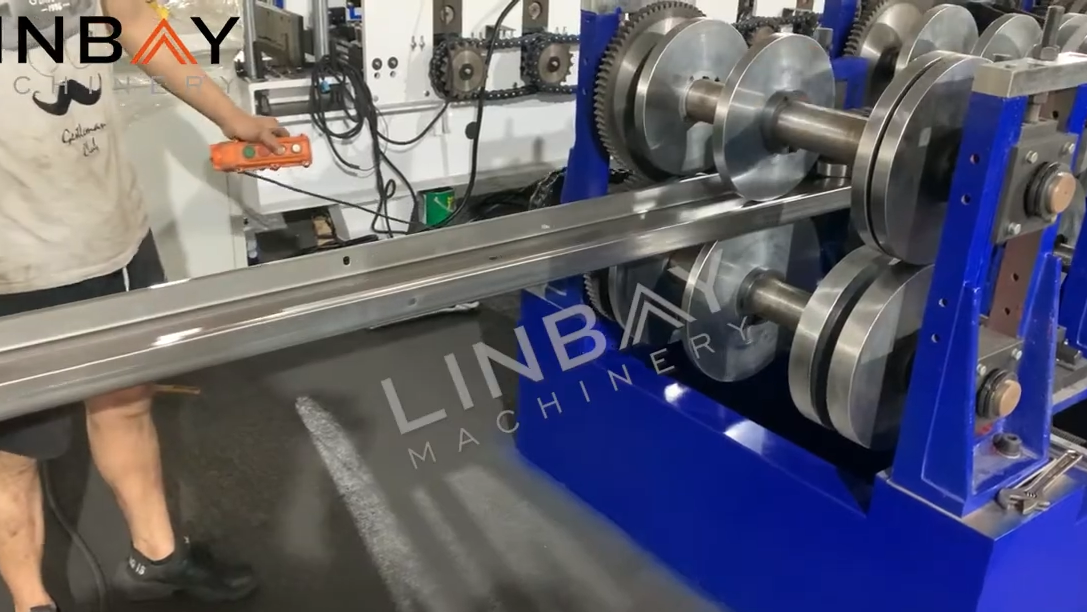
La macchina formatrice a rulli è dotata distruttura in ghisaEsistema di trasmissione a catena. La struttura in ghisa èun solido pezzo di ferro, garantendo robustezza e stabilità. Questa macchina è in grado di produrreTravetti a C, a Z e a SigmaI primi quattro rulli vengono utilizzati per la forma Sigma e vengono sollevati quando si formano le forme C o Z. Inoltre, ruotandoli manualmente2-3 stazioni di formatura a 180°, è possibile passare dalla produzione di arcarecci a C e a Z. Le stazioni di formatura su un lato della macchina si muovono su binari per produrre arcarecci didiverse larghezze. È importante notare che, su richiesta, possiamo anche produrre macchine per arcarecci che variano insia in altezza che in larghezza inferioresimultaneamente.
Stazione idraulica
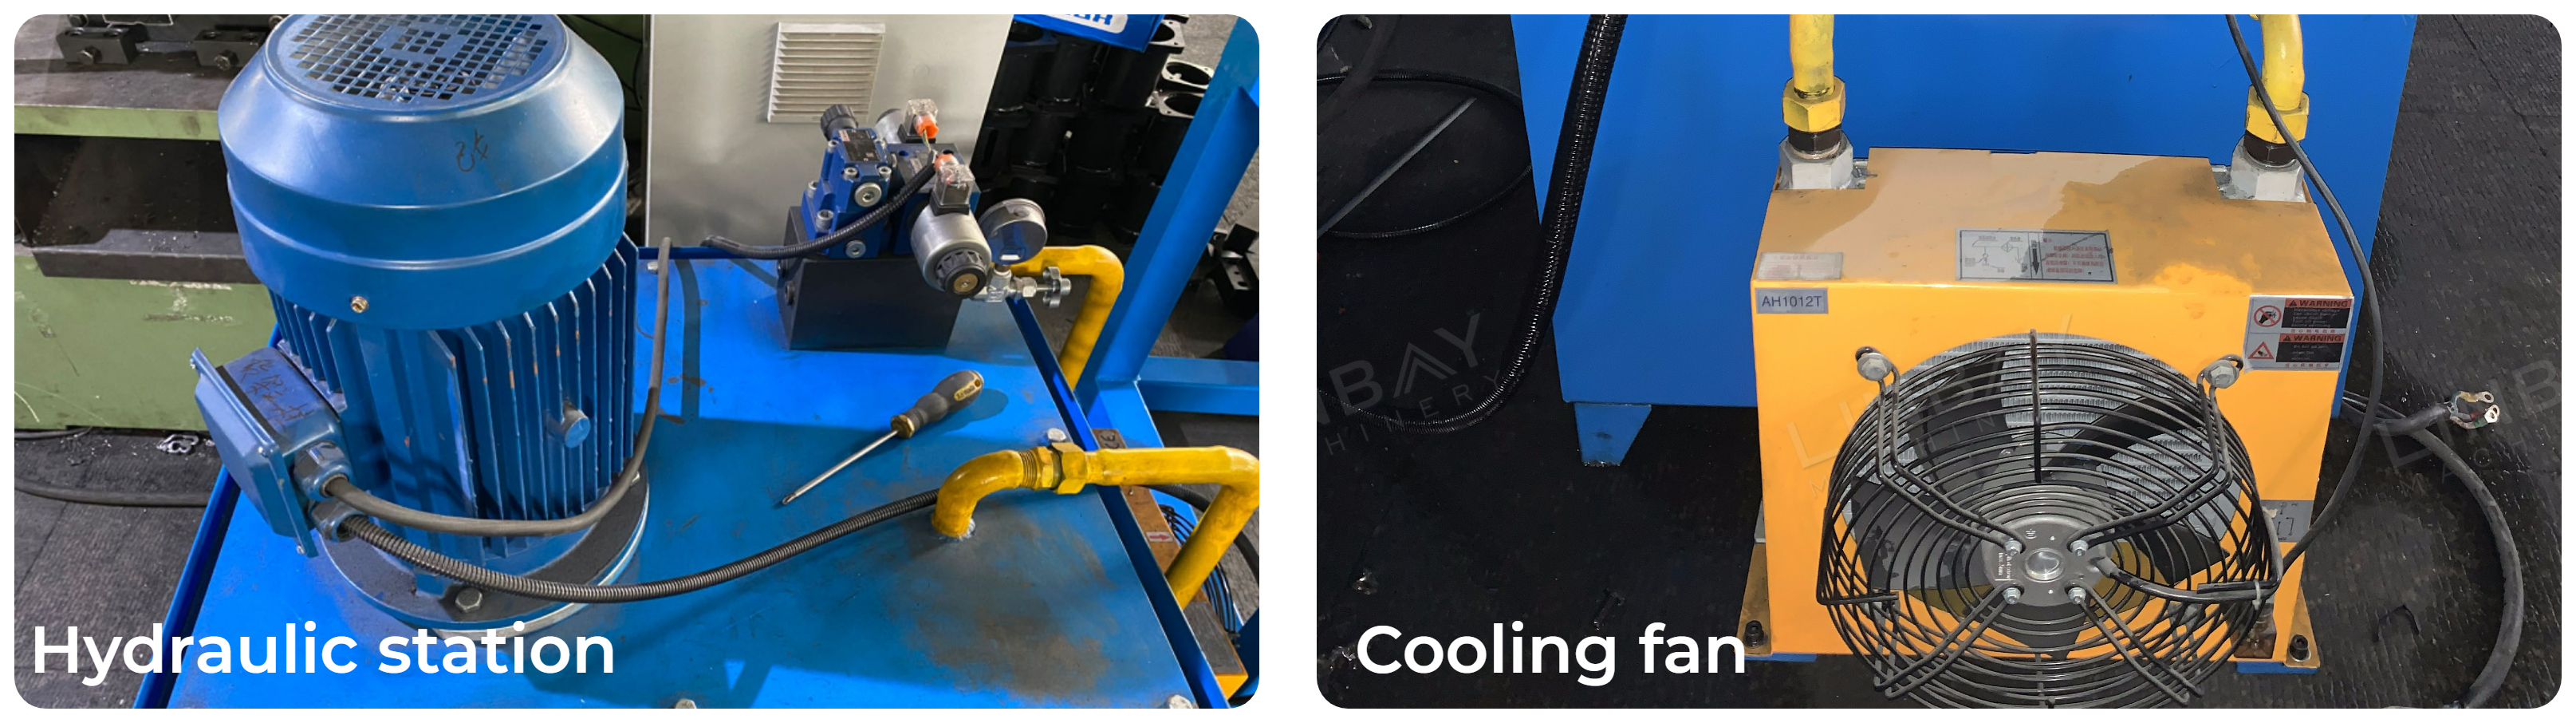
La nostra stazione idraulica è dotata di una ventola di raffreddamento che aiuta a mantenere temperature operative ottimali, garantendomaggiore efficienzadurante il funzionamento continuo.
Encoder e PLC
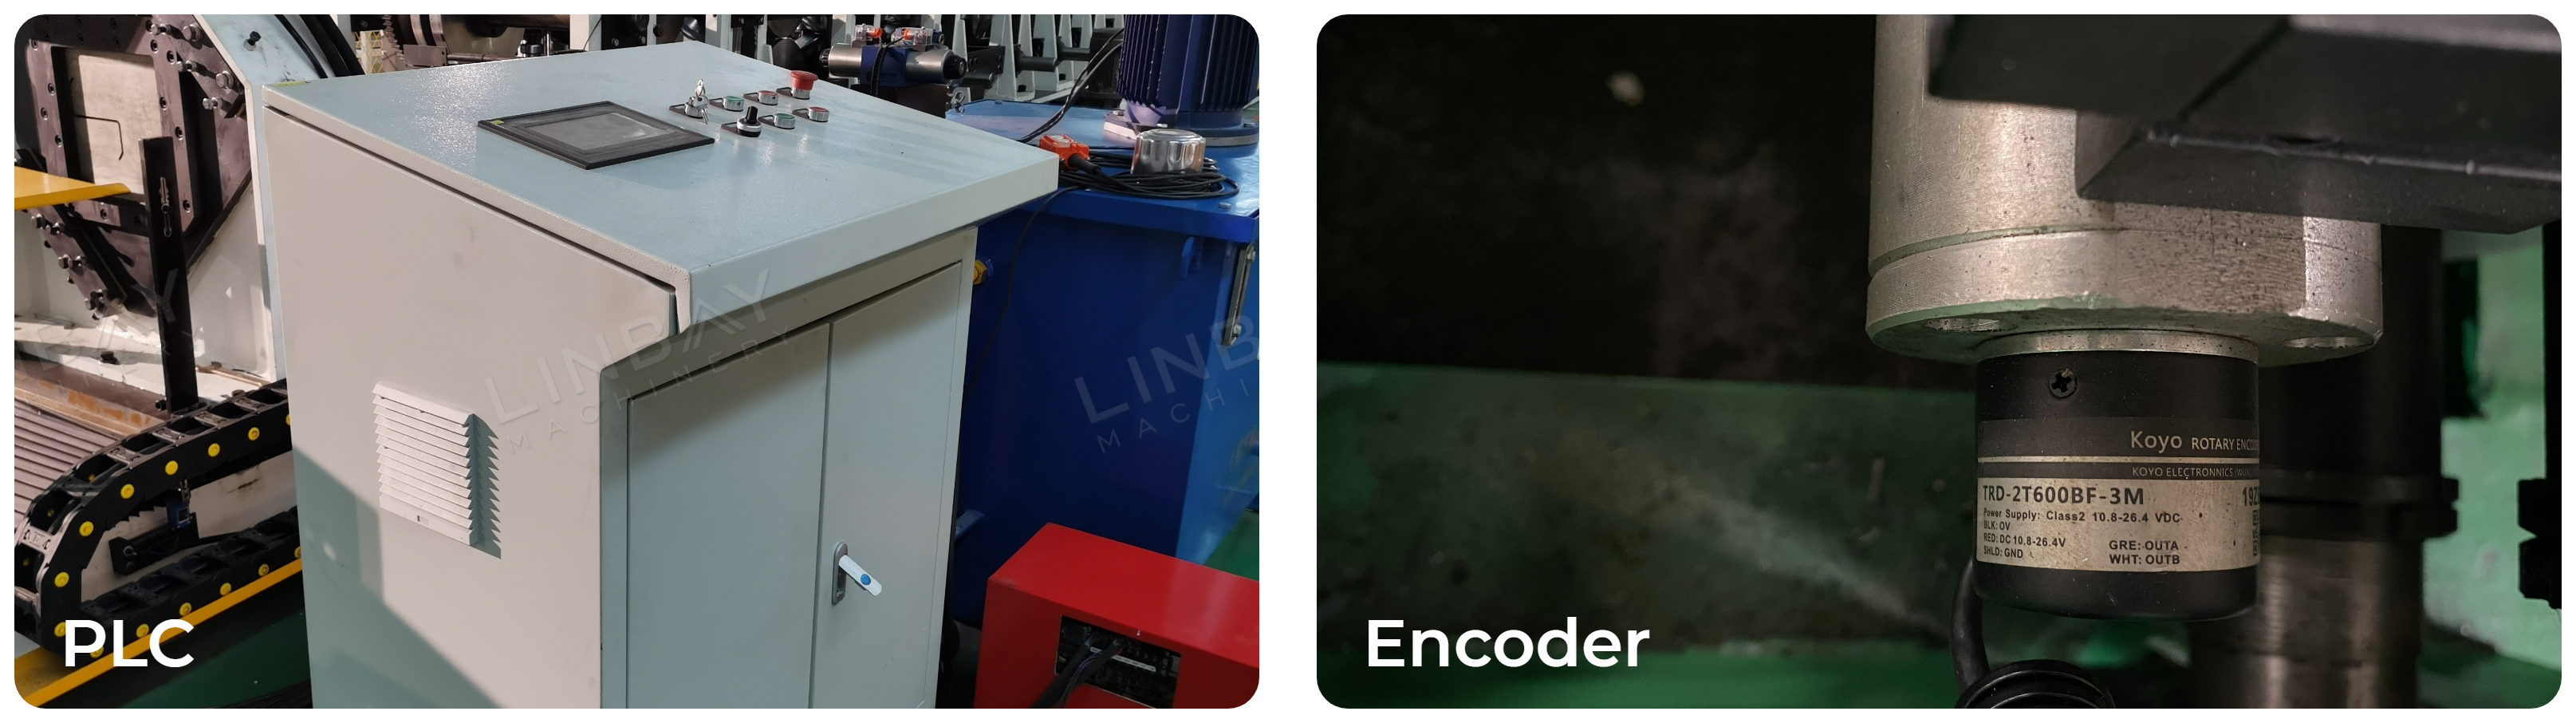
Gli operatori possono controllare la macchina tramite lo schermo PLC, regolando la produzione.velocità, impostazione delle dimensioni di produzione e lunghezze di taglio, ecc.Un encoder è integrato nella linea di produzione, convertendo la lunghezza della bobina di acciaio rilevata in segnali elettrici trasmessi al pannello di controllo PLC. Ciò consente alla nostra macchina di mantenereprecisione di taglio entro 1 mm, garantendo prodotti di alta qualità eridurre al minimo gli sprechi di materialea causa di errori di taglio.
Offriamo servizi di personalizzazione, che includono, a titolo esemplificativo ma non esaustivo, modelli di motori, marche, marche di componenti elettronici e linguaggio del pannello di controllo PLC.
1. Svolgitore

2. Alimentazione

3. Pugno

4. Supporti per la profilatura a rulli

5. Sistema di guida

6. Sistema di taglio

Altri

Tavolo esterno