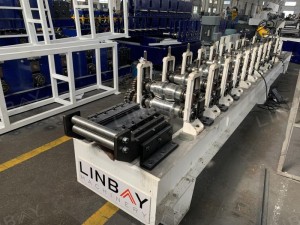
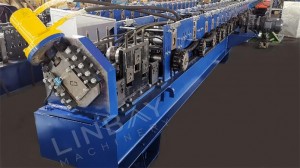
ভিডিও
প্রোফাইল
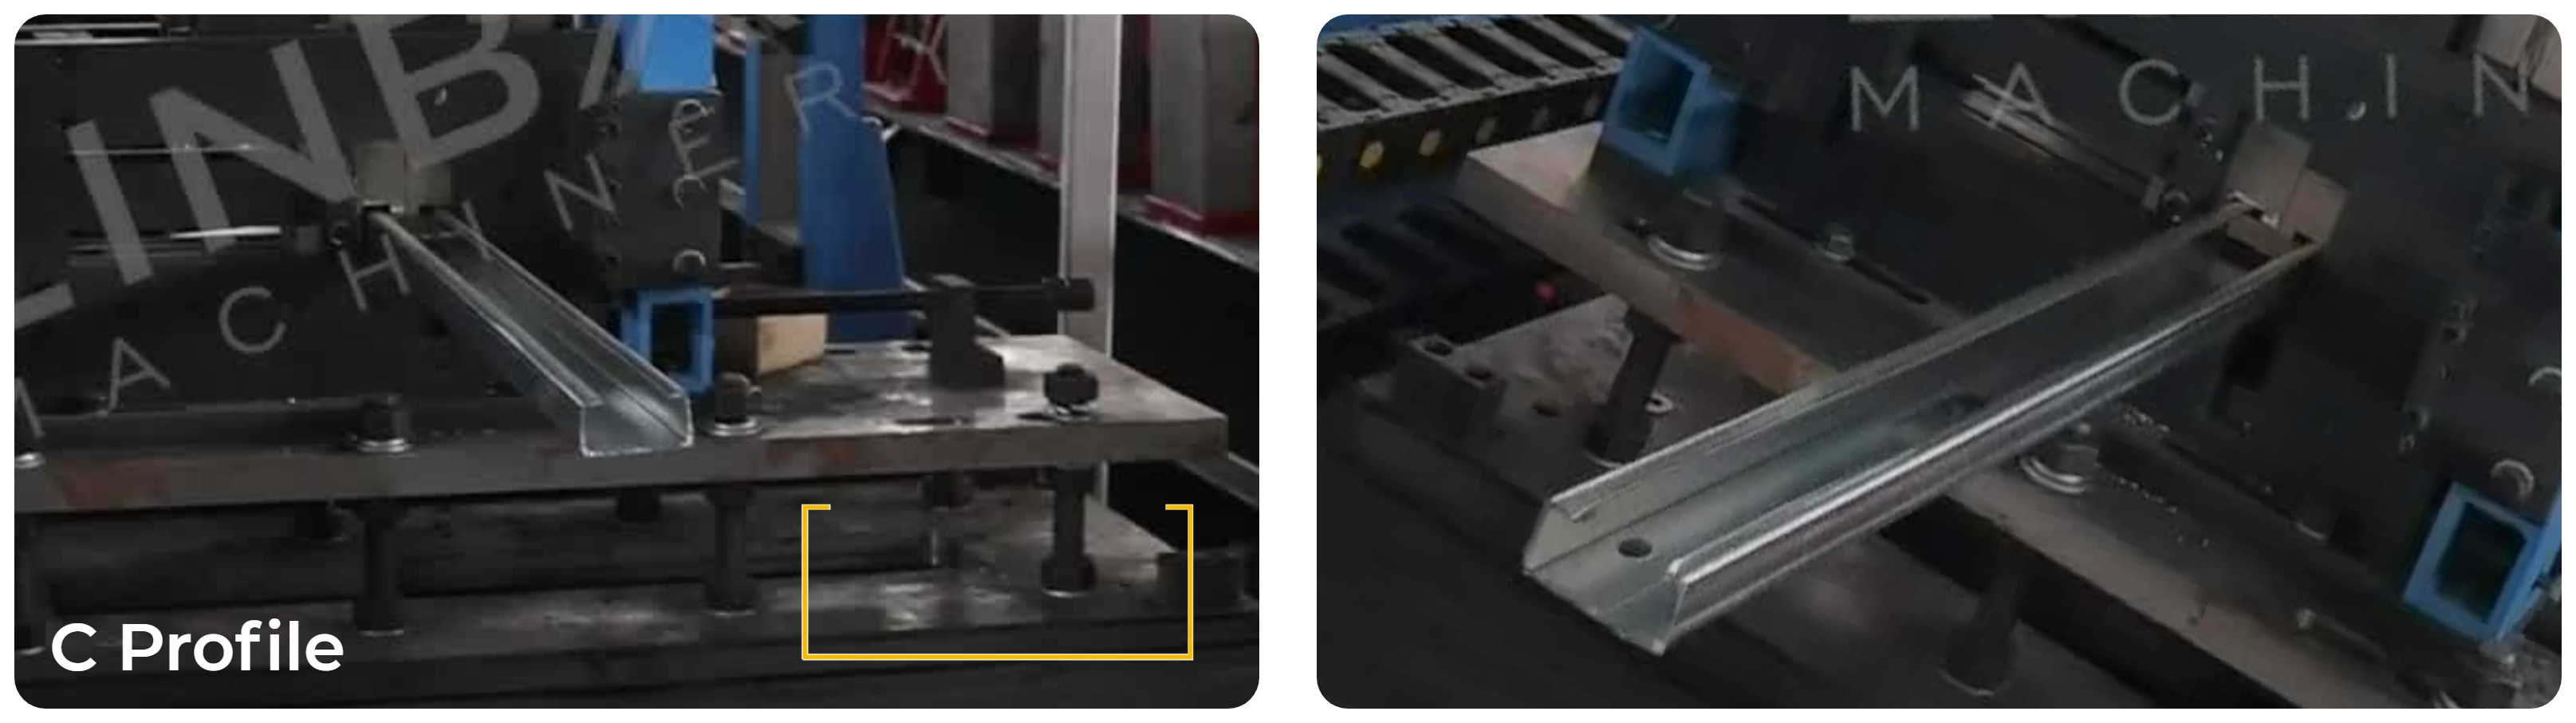
ফ্লো চার্ট
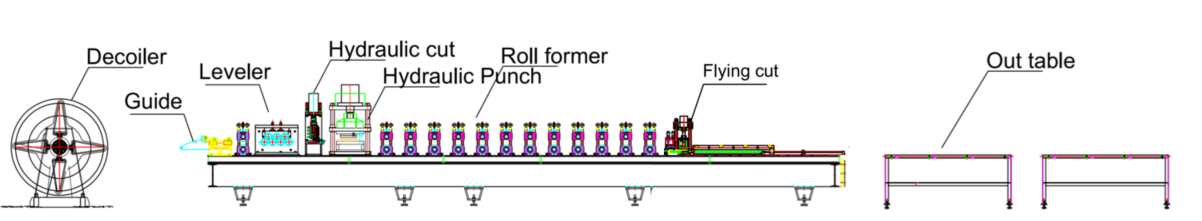
হাইড্রোলিক ডিকয়লার-গাইডিং-লেভেলার-হাইড্রোলিক পাঞ্চ-প্রি কাট-রোল ফর্মার-ফ্লাইং ইউনিভার্সাল কাট-আউট টেবিল
৫ টন হাইড্রোলিক ডিকয়লার
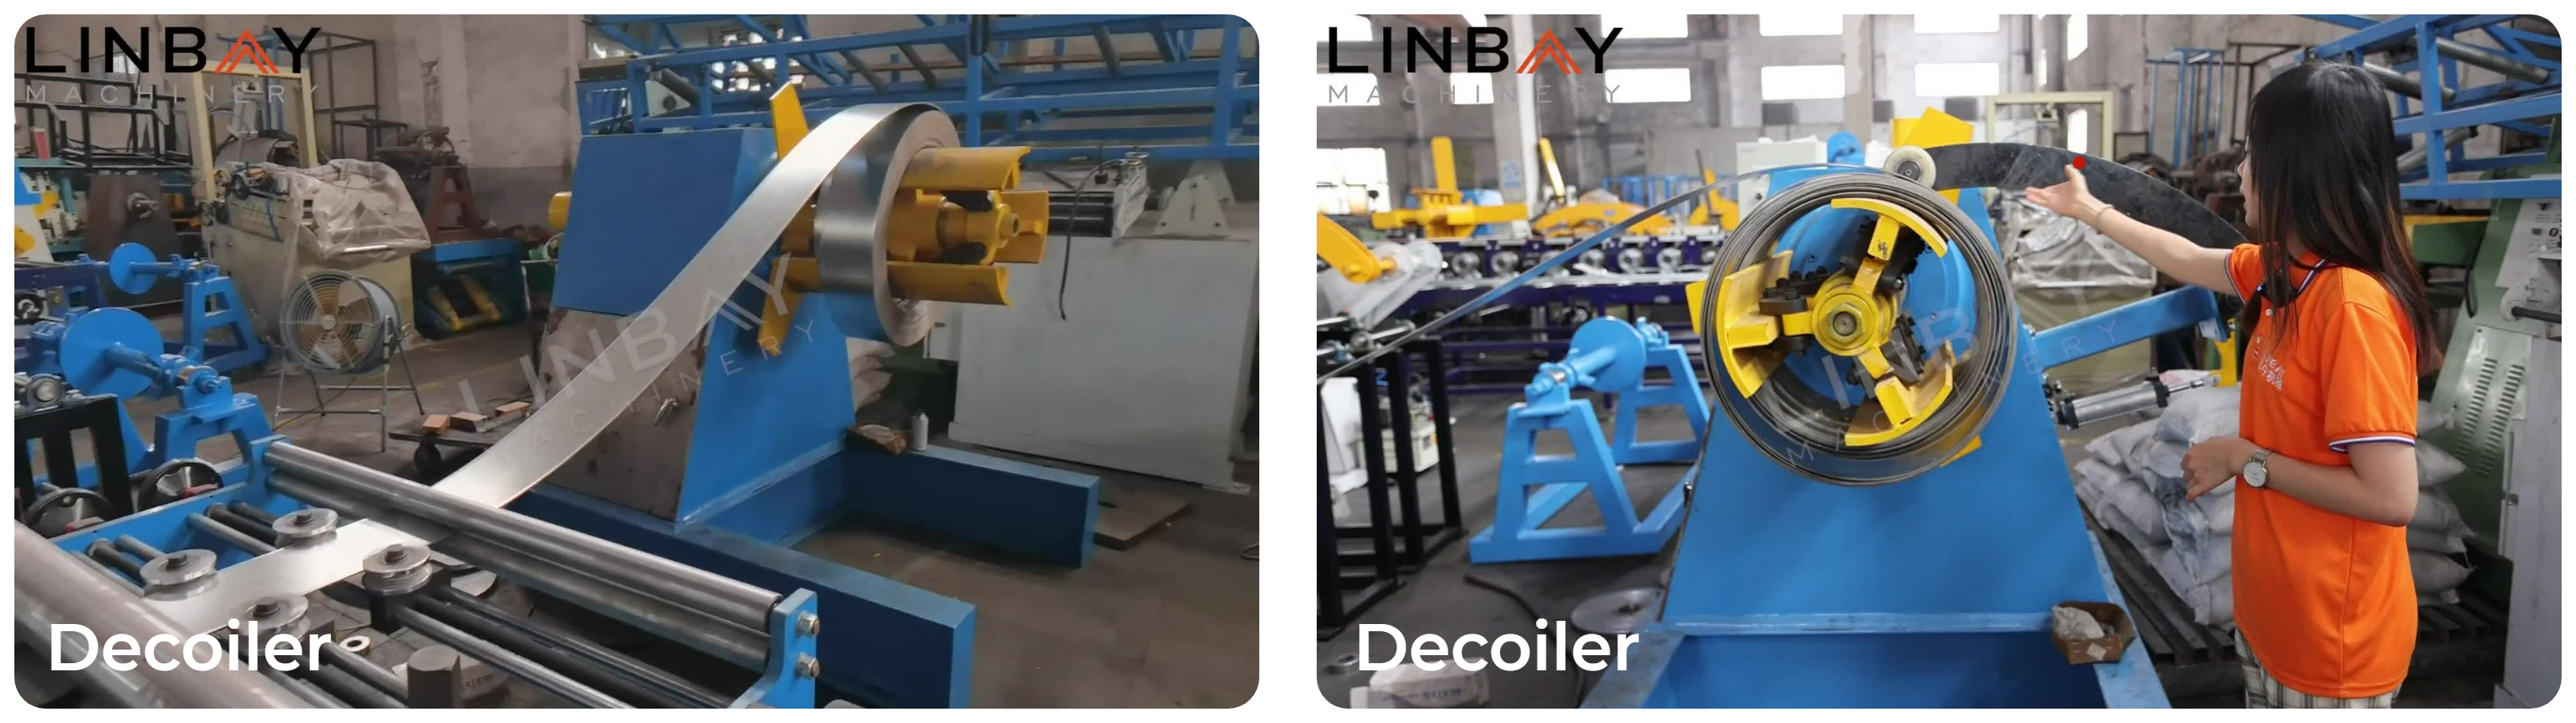
প্রথমে, আমরা স্টিলের কয়েলটি এই ৫-টন হাইড্রোলিক ডিকয়লারের উপর রাখি। হাইড্রোলিক স্টেশনটি ভেতরের সাপোর্ট রডকে প্রসারিত করার জন্য শক্তি সরবরাহ করে, যা তখন কয়েলটিকে খোলার জন্য ঘোরে। কয়েলটিকে সুরক্ষিত রাখতে এবং পরিবর্তনের সময় হঠাৎ খুলে যাওয়া রোধ করতে আমরা একটি প্রেস-আর্মও যুক্ত করেছি।বাইরের দিকেকয়েল রিটেইনারকয়েল পিছলে যাওয়া রোধ করার জন্য, সবগুলি ডিজাইন করা হয়েছেশ্রমিক নিরাপত্তাএই বিষয়টি মাথায় রাখতে হবে। ম্যানুয়াল ডিকয়লারের তুলনায় হাইড্রোলিক ডিকয়লার অধিক কার্যকর এবং শ্রম খরচ কমায়।
গাইডিং এবং লেভেলার
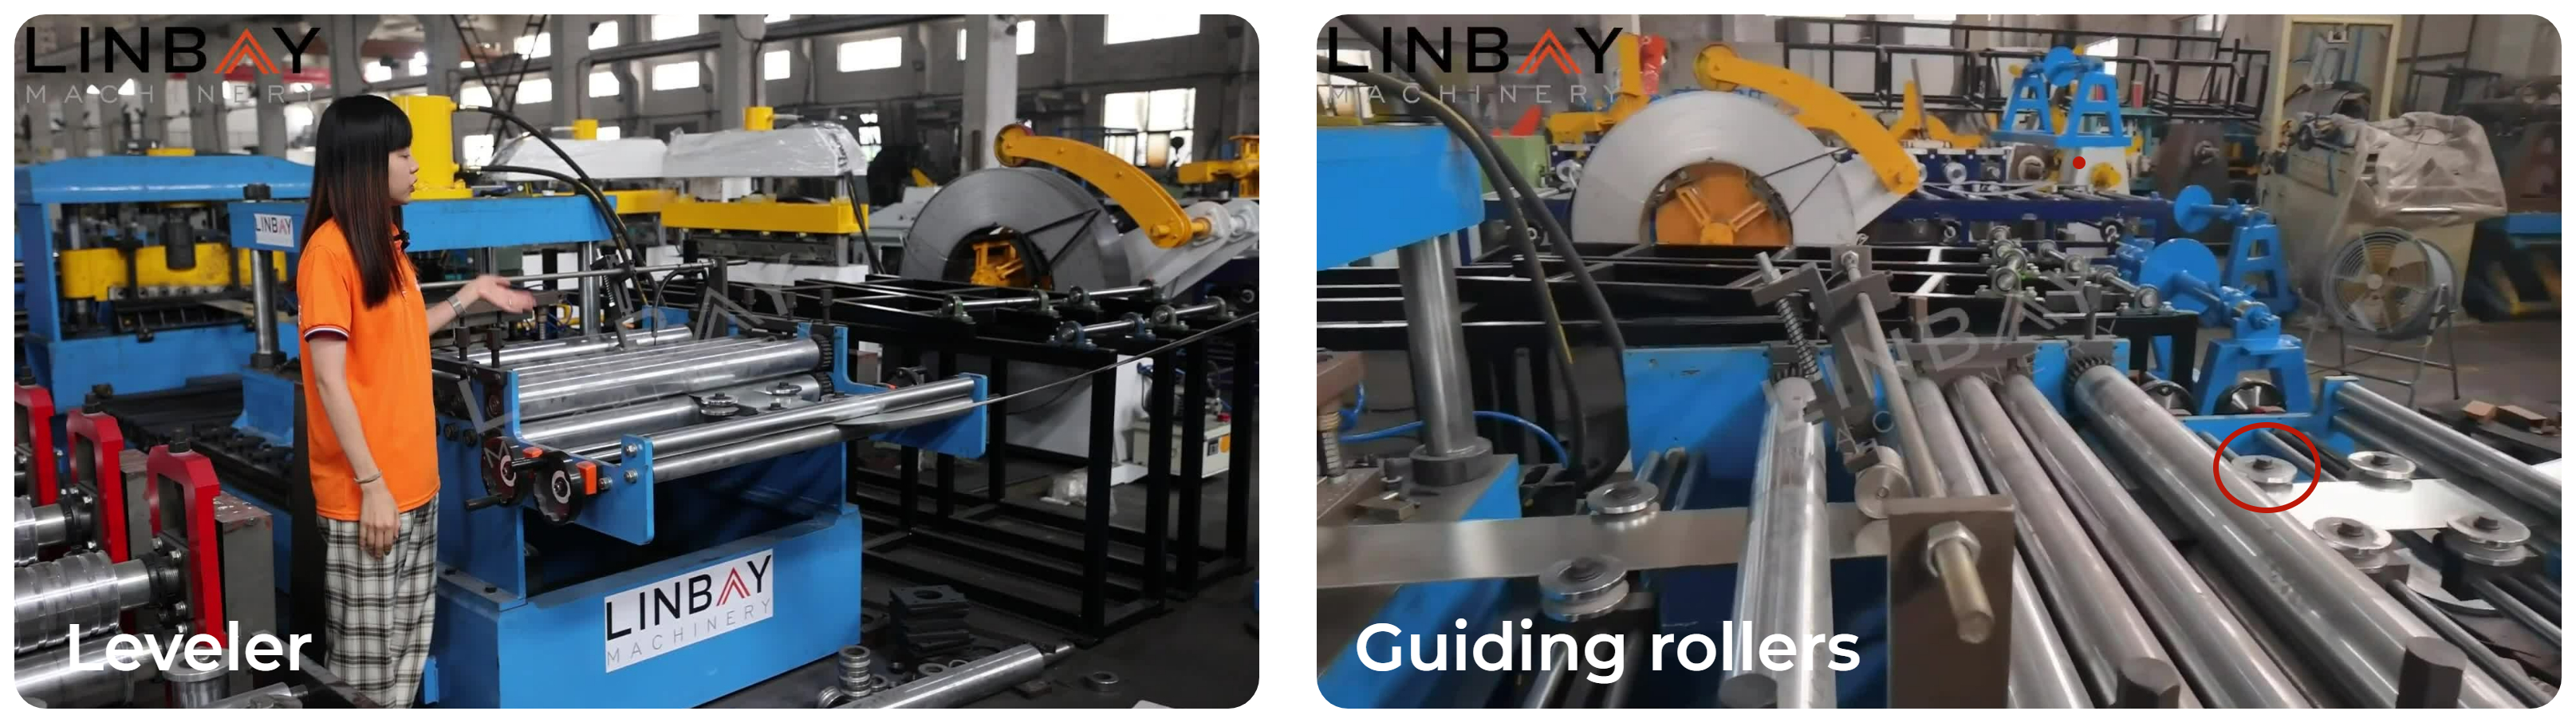
গাইডিং রোলার অতিক্রম করার পর স্টিল কয়েলটি লেভেলারে প্রবেশ করে। একাধিক গাইডিং রোলার কয়েলটিকে মেশিনের কেন্দ্ররেখার সাথে সারিবদ্ধ রাখে, যা চূড়ান্ত পণ্যে বিকৃতি রোধ করে। যখন স্টিল কয়েলের পুরুত্ব ১.৫ মিলিমিটারের বেশি হয় অথবা এর ইল্ড স্ট্রেংথ ৩০০ এমপিএ ছাড়িয়ে যায়, তখন একটি লেভেলার অপরিহার্য। এটি অনিয়ম দূর করে কয়েলের সমতলতা এবং সমান্তরালতা বৃদ্ধি করে, যার ফলে কয়েল এবং চূড়ান্ত পার্লিন পণ্যের গুণমান উন্নত হয়।
এনকোডার এবং হাইড্রোলিক পাঞ্চ
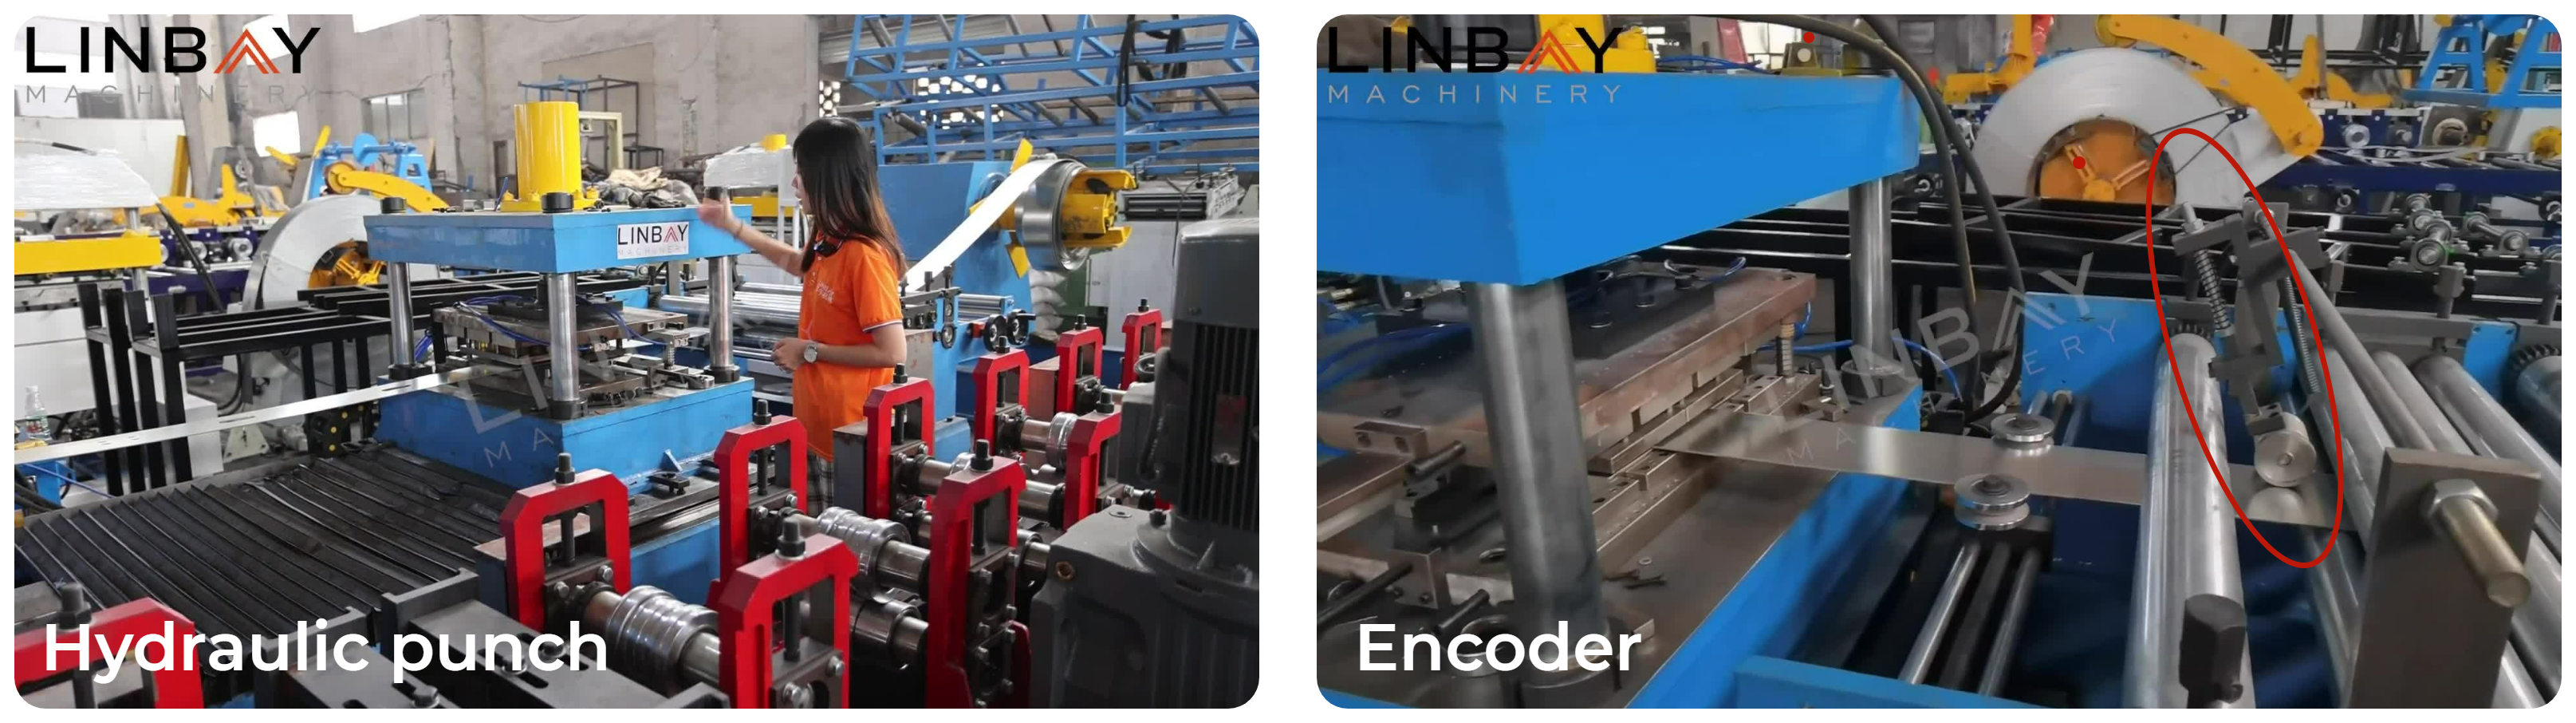
এরপর স্টিলের কয়েলটি হাইড্রোলিক পাঞ্চিং মেশিনে চলে যায়, যা "ফ্লাইং হাইড্রোলিক পাঞ্চ" নামে পরিচিত, যেখানে "ফ্লাইং" শব্দটি নির্দেশ করে যে মেশিনটি ফর্মিং গতির সাথে সমন্বয় করে চলে।উৎপাদন দক্ষতা বৃদ্ধি করাএর আগে, স্টিলের কয়েলটি একটি এনকোডার এবং গাইডিং রোলারের মধ্য দিয়ে যায়। এনকোডারটি পরিমাপকৃত কয়েলের দৈর্ঘ্যকে বৈদ্যুতিক সংকেতে রূপান্তরিত করে পিএলসি কন্ট্রোল প্যানেলে পাঠায়, যা কয়েলটিকে সক্রিয় করে তোলে।সুনির্দিষ্ট নিয়ন্ত্রণ১ মিমি বিচ্যুতির মধ্যে ছিদ্র করার স্থান।
আগে থেকে কাটা

পরিবর্তন সহজ করার জন্যবিভিন্ন প্রস্থের ইস্পাত কয়েলবিভিন্ন আকারের উৎপাদনের জন্য এবং কাঁচামালের অপচয় কমাতে, আমরা একটি প্রি-কাট ডিভাইস ডিজাইন করেছি।
রোল ফর্মার
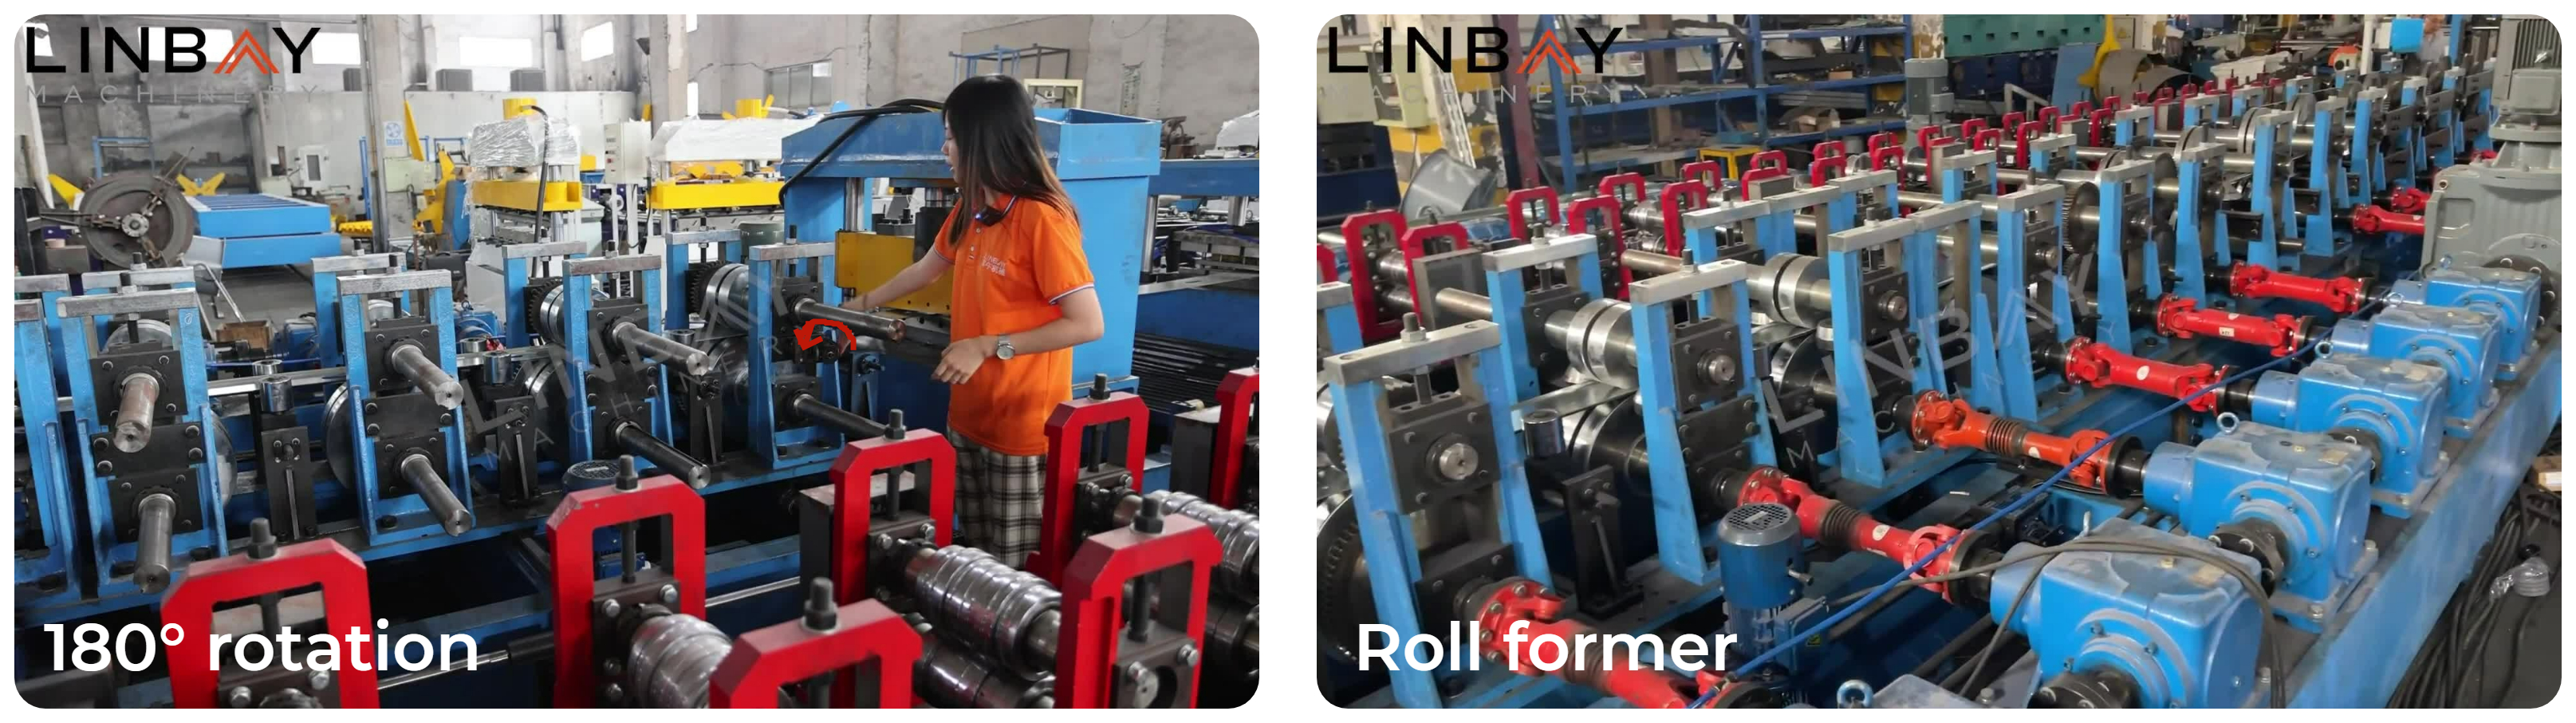
এটি পুরো উৎপাদন প্রক্রিয়ার সবচেয়ে গুরুত্বপূর্ণ অংশ। আমরা একটি পদ্ধতি গ্রহণ করেছিঢালাই লোহাকাঠামোটি একটি মজবুত এবং স্থিতিশীল এক-টুকরো ইস্পাতের নির্মাণ। মেশিনটি কৃষি সরঞ্জাম দিয়ে সজ্জিত।ইয়ারবক্স এবং ইউনিভার্সাল জয়েন্টযা ফর্মিং রোলারগুলির দক্ষ ঘূর্ণন সক্ষম করে এবং ৪ মিমি পুরু স্টিল কয়েল ফর্মিংয়ের কাজ পরিচালনা করে। মেশিনের উভয় পাশে থাকা তিনটি মোটর রিডিউসারকে শক্তি সরবরাহ করে, যা ফর্মিং স্টেশনটিকে রেলের উপর সামনে-পিছনে চলাচল করতে এবং রোলারগুলির মধ্যে ব্যবধান সামঞ্জস্য করতে সাহায্য করে, যার ফলে...বিভিন্ন আকারের পার্লিন উৎপাদন,থেকেপ্রস্থে ১০০ থেকে ৪০০ মিমি এবং উচ্চতায় ৪০ থেকে ১০০ মিমিকর্মীরা পিএলসি কন্ট্রোল স্ক্রিনে সহজেই কমান্ড ইনপুট করতে পারেন।স্বয়ংক্রিয় সমন্বয়C থেকে Z প্রোফাইলে রূপান্তর করা সহজ, যার জন্য একটি ম্যানুয়াল প্রয়োজন।২-৩টি ফর্মিং স্টেশনের ১৮০° ঘূর্ণন.
ফ্লাইং ইউনিভার্সাল হাইড্রোলিক কাট

এই কাটিং মেশিনটির জন্য শুধুমাত্র প্রয়োজনএক সেটবিভিন্ন আকারের পার্লিন মসৃণভাবে কাটার জন্য ব্লেড এবংবুর ছাড়া.
পিএলসি
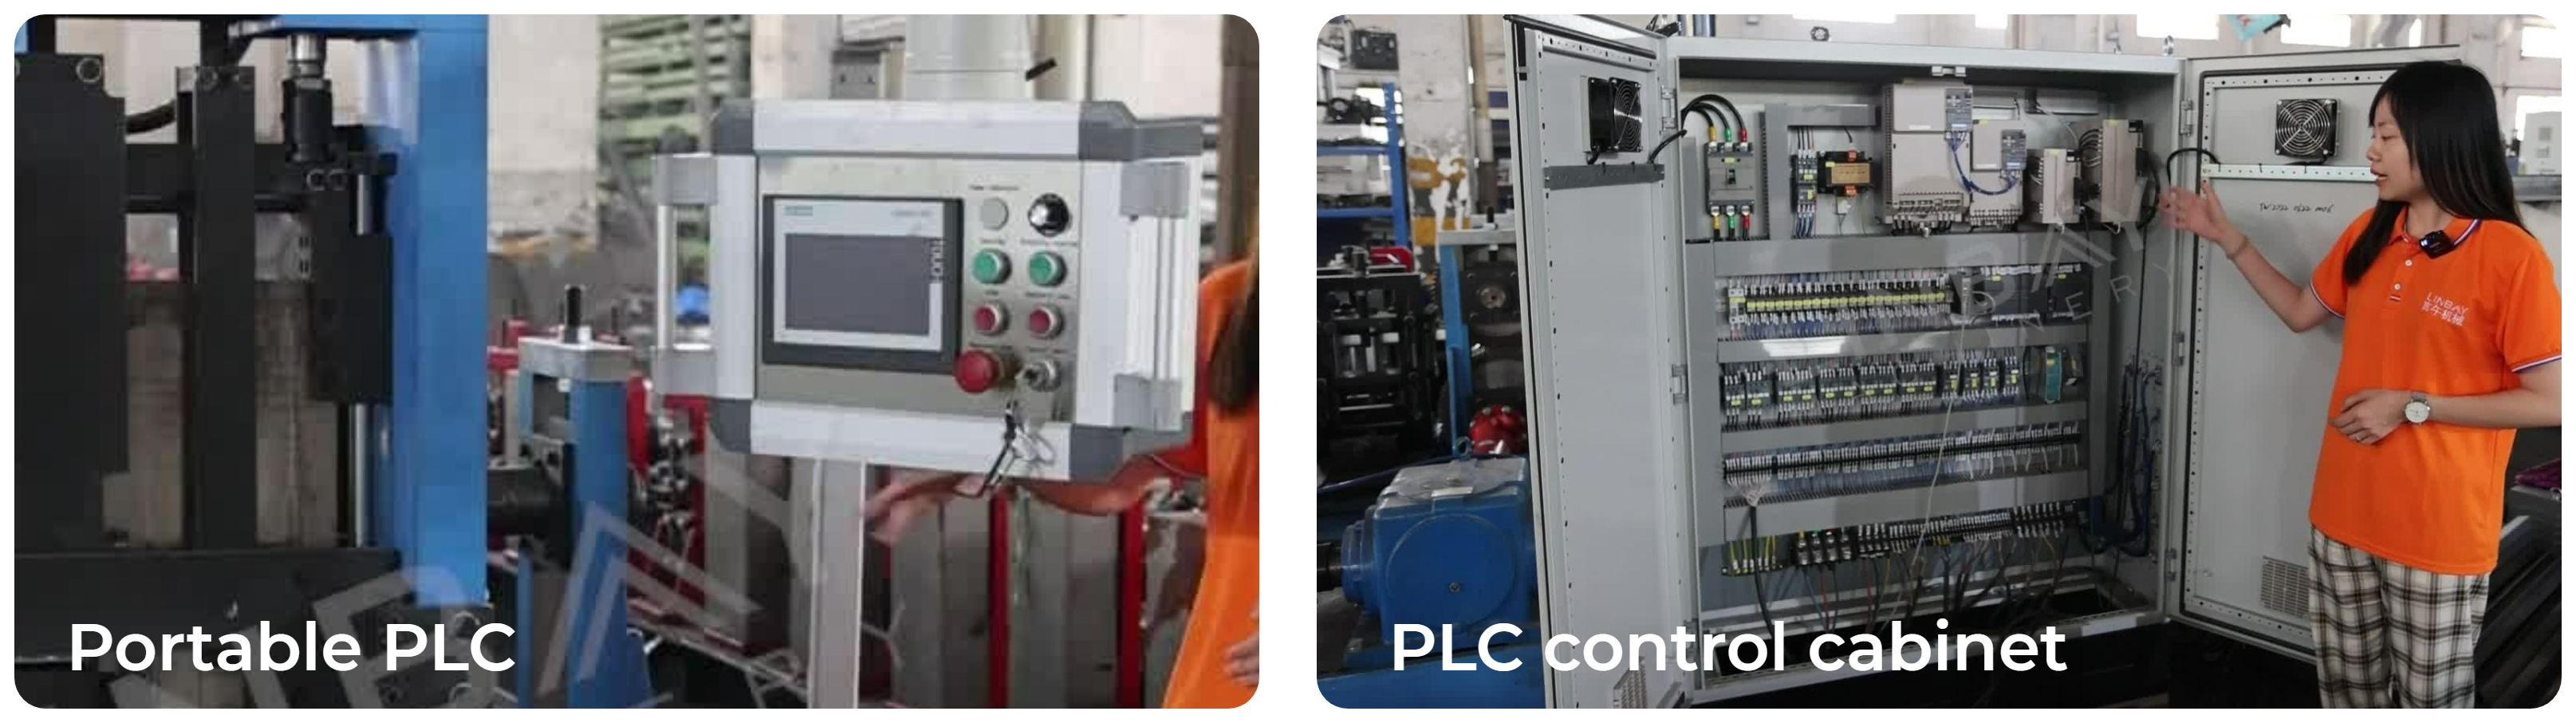
কন্ট্রোল প্যানেলে আমরা জাপানের ইয়াসকাওয়া, জার্মানির সিমেন্স এবং ফ্রান্সের স্নাইডারের মতো আন্তর্জাতিক ব্র্যান্ডের বৈদ্যুতিক যন্ত্রাংশ ব্যবহার করি, যা সহজে রক্ষণাবেক্ষণযোগ্য ও উচ্চমানের বৈদ্যুতিক যন্ত্রাংশ নিশ্চিত করে। এছাড়াও আমরা ইংরেজি, স্প্যানিশ, রুশ, ফরাসি এবং অন্যান্য ভাষায় পিএলসি স্ক্রিনের ভাষা কাস্টমাইজ করার সুবিধা দিয়ে থাকি।
১. ডিকয়লার

২. খাওয়ানো

৩. ঘুষি মারা

৪. রোল ফর্মিং স্ট্যান্ড

৫. ড্রাইভিং সিস্টেম

৬. কাটিং সিস্টেম

অন্যান্য

বাইরের টেবিল