ভিডিও
প্রোফাইল

র্যাক সিস্টেমে ক্রস ব্রেসিং একটি গুরুত্বপূর্ণ ভূমিকা পালন করে, যা দুটি খাড়া ফ্রেমের মধ্যে সাপোর্ট ও স্থিতিশীলতা বাড়ায়। সাধারণত ১.৫ থেকে ২.৫ মিমি পুরুত্বের টেকসই কালো স্টিল দিয়ে তৈরি এই ব্রেসিং-এর উপর পোস্ট-ফর্মিং পেইন্ট প্রয়োগ করা হয়, যা ক্ষয় ও মরিচা প্রতিরোধ ক্ষমতা বাড়িয়ে দীর্ঘস্থায়িত্ব ও নির্ভরযোগ্যতা নিশ্চিত করে।
বাস্তব ক্ষেত্রে-প্রধান প্রযুক্তিগত পরামিতি
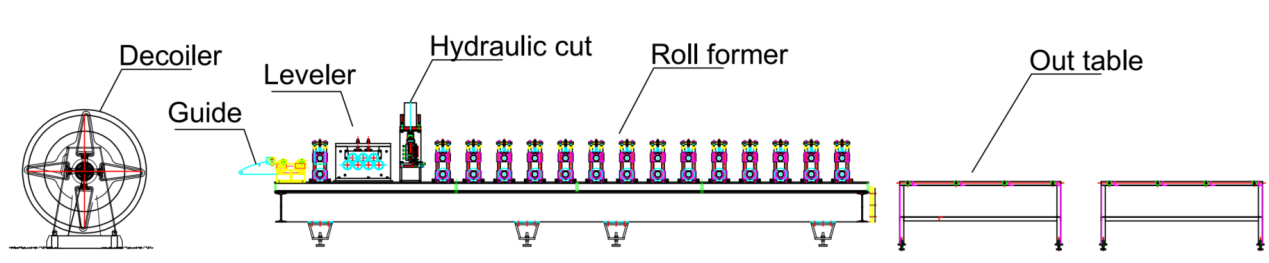
ফ্লো চার্ট: ডিইকোয়লার-গাইডিং--লেভেলার--প্রি কাট--রোল ফর্মমেশিন-টেবিল বাইরে
- ১. লাইনের গতি: ০-১৫ মিটার/মিনিট, সামঞ্জস্যযোগ্য
- ২. বাস্তব ক্ষেত্রে মাপ: একাধিক প্রস্থ ৮০-৩০০ মিমি, নির্দিষ্ট উচ্চতা ৫০ মিমি
- ৩. উপযুক্ত উপাদান: গ্যালভানাইজড স্টিল
- ৪. উপাদানের পুরুত্ব: ১.৫-২ মিমি
- ৫. রোল ফর্মিং মেশিন: ঢালাই লোহাএন কাঠামো এবং চেইন চালনা ব্যবস্থা
- ৬. কাটিং সিস্টেম: রোল ফর্মিং মেশিনের আগে হাইড্রোলিক শক্তি দ্বারা কাটা হয়।
- ৭. পিএলসি ক্যাবিনেট: সিমেন্স সিস্টেম।
বাস্তব কেস-যন্ত্রপাতি
১. ডিকয়লার*১
২. লেভেলার (রোল ফর্মিং মেশিনে সংযুক্ত)*১
৩. হাইড্রোলিক প্রি-কাট মেশিন*১
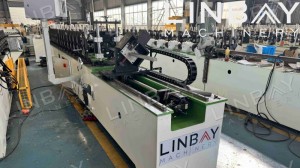
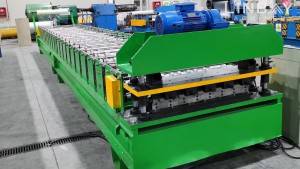
৪. রোল ফর্মিং মেশিন*১
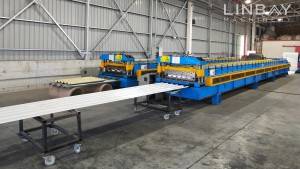
৫. বাইরের টেবিল*২
৬. পিএলসি কন্ট্রোল ক্যাবিনেট*১
৭. হাইড্রোলিক স্টেশন*২
৮. অতিরিক্ত যন্ত্রাংশের বাক্স (বিনামূল্যে)*১
বাস্তব ঘটনা-বর্ণনা
- ডিকয়লার
সাধারণত, ডিকয়লারটি উৎপাদন লাইনের প্রথম উপাদান হিসেবে কাজ করে। এর প্রেস আর্মটি স্টিলের কয়েলকে সুরক্ষিত রাখতে সক্ষম, যা কয়েল পরিবর্তনের সময় কয়েলের পশ্চাৎক্ষেপ থেকে আঘাত প্রতিরোধ করে। বাইরের দিকে থাকা কয়েল রিটেইনার ডিভাইসগুলো কয়েলকে ম্যান্ড্রেল থেকে পিছলে পড়া থেকে আরও প্রতিরোধ করে।
পথপ্রদর্শন
গাইডিং রোলারগুলো স্টিল কয়েলকে ফর্মিং রোলারগুলোর মধ্যে সঠিকভাবে পরিচালিত করবে, যাতে স্টিল কয়েল এবং রোল ফর্মিং মেশিনের মধ্যে সামঞ্জস্য বজায় থাকে এবং এর ফলে যেকোনো সম্ভাব্য বাঁকানো বা বিচ্যুতি ন্যূনতম পর্যায়ে নেমে আসে।
লেভেলার
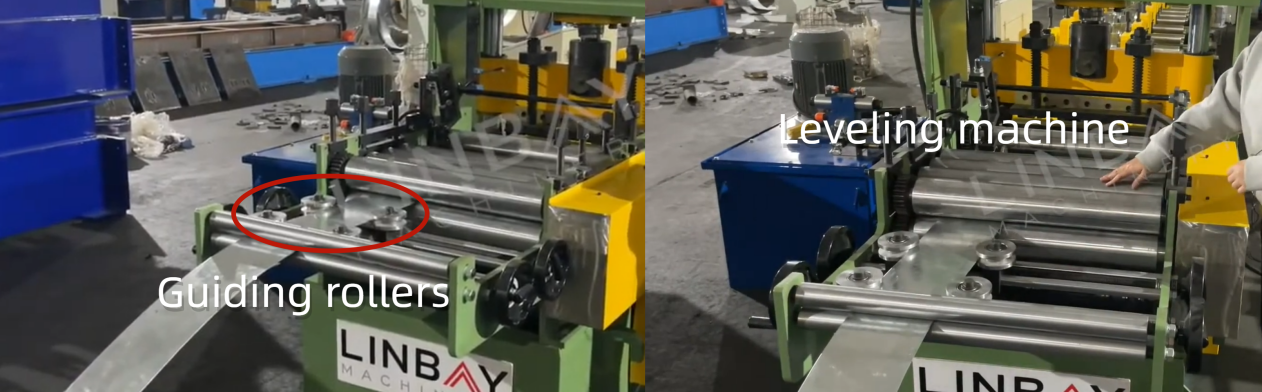
ক্রস ব্রেসিংয়ের পুরুত্ব ২.৫ মিমি পর্যন্ত হয়, এবং এটি পুরোপুরি সোজা ও মোচড়ানো না থাকলেই র্যাক ফ্রেমের জন্য সর্বোত্তম স্থিতিশীলতা প্রদান করতে পারে। লেভেলিং মেশিন স্টিল কয়েলকে সমতল করে এবং এর অভ্যন্তরীণ চাপ মুক্ত করে, যার ফলে এটিকে সোজাভাবে আকার দেওয়া ও গঠন করা সহজ হয়। এই প্রোডাকশন লাইনে, লেভেলিং মেশিনটি রোল ফর্মিং মেশিনের বেসের উপর স্থাপন করা হয়, যা মেঝের জায়গা বাঁচায় এবং জমির খরচ কমায়।
প্রি-কাট মেশিন
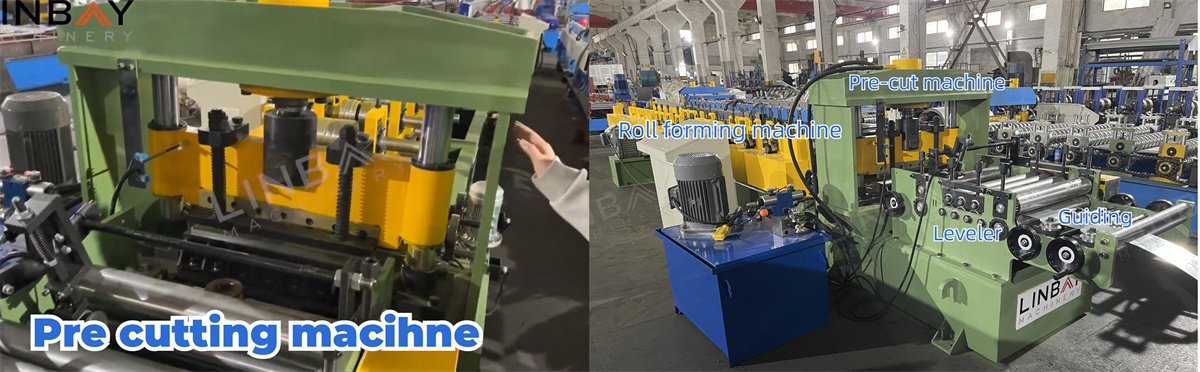
পোস্ট-কাটিংয়ের তুলনায়, ফর্মিংয়ের আগে প্রি-কাটিং করলে কোনো অপচয় হয় না। এই সমাধানটি কোনো অপচয় ছাড়াই একই প্রোডাকশন লাইনে একাধিক আকারের পণ্য তৈরির জন্য বিভিন্ন প্রস্থের স্টিল কয়েল সহজে প্রতিস্থাপন করতে সহায়তা করে।
রোল ফর্মমেশিন

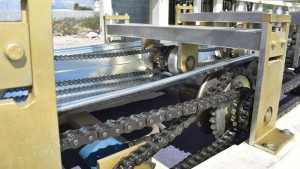
রোল ফর্মিং মেশিনটি সম্পূর্ণ উৎপাদন লাইনের সবচেয়ে গুরুত্বপূর্ণ উপাদান। এর ফর্মিং স্টেশনে একটি মজবুত ঢালাই লোহার কাঠামো ব্যবহার করা হয়, যা ইস্পাতের একটি নিরেট খণ্ড থেকে তৈরি। ফর্মিং রোলারগুলোর ঘূর্ণন একটি চেইন সিস্টেম দ্বারা চালিত হয়।
ফর্মিং রোলারগুলোর উপাদান হলো Gcr15, যা একটি উচ্চ-কার্বন ক্রোমিয়াম বিয়ারিং স্টিল এবং এর চমৎকার কাঠিন্য ও ক্ষয় প্রতিরোধ ক্ষমতার জন্য সুপরিচিত। রোলারগুলোর কার্যকাল দীর্ঘায়িত করার জন্য সেগুলোতে ক্রোমের প্রলেপ দেওয়া হয়। শ্যাফটগুলো 40Cr উপাদান দিয়ে তৈরি এবং তাপ প্রক্রিয়াজাতকরণের মধ্য দিয়ে যায়।
প্রোফাইলের শক্তি বাড়ানোর জন্য এর নিচের অংশে রিইনফোর্সমেন্ট যুক্ত করা হয়। এই রোল ফর্মিং মেশিনটি ৮০-৩০০ মিমি প্রস্থ এবং ৫০ মিমি উচ্চতার ক্রস ব্রেসিং তৈরি করতে পারে। পিএলসি কন্ট্রোল প্যানেলে কাঙ্ক্ষিত মাপ ইনপুট করার মাধ্যমে, ফর্মিং স্টেশনটি রেল বরাবর সঠিক ও নির্ভুল অবস্থানে চলে যায়। ফর্মিং স্টেশনটি চলার সাথে সাথে ফর্মিং পয়েন্টও সামঞ্জস্য হয়।
ফর্মিং স্টেশনগুলোর চলাচলের নিরাপত্তার জন্য, ২ দূরত্ব সেন্সর মেশিনের ভিত্তিতে স্থাপন করা হয়, যা সর্ববহিঃস্থ এবং সর্বঅন্তঃস্থ অবস্থানগুলির সাথে সঙ্গতিপূর্ণগঠনস্টেশনsসরানো যেতে পারে।সেন্সরগুলির জন্য, tসংবেদন বিন্দুটি হলএখানেএগঠন স্টেশনগুলির ভিত্তিসবচেয়ে ভেতরেরসেন্সরপ্রতিরোধ করাগঠনস্টেশনsখুব বেশি কাছাকাছি আসা এবং রোলার সংঘর্ষ ঘটানো থেকে.সবচেয়ে বাইরেরসেন্সরপ্রতিরোধ করাগঠনস্টেশন থেকে বিচ্ছিন্ন হওয়ারেলএবং পড়ছে।
জলবাহী স্টেশন
হাইড্রোলিক স্টেশনটিতে কার্যকরভাবে তাপ অপসারণের জন্য কুলিং ফ্যান লাগানো থাকে, যা নিরবচ্ছিন্ন কার্যক্রম নিশ্চিত করে এবং উৎপাদনশীলতা বাড়ায়। এর কম ব্যর্থতার হারের জন্য সুপরিচিত এই হাইড্রোলিক স্টেশনটি দীর্ঘস্থায়ী হওয়ার জন্য নির্মিত, যা এর দীর্ঘমেয়াদী স্থায়িত্ব নিশ্চিত করে।
পিএলসি কন্ট্রোল ক্যাবিনেট এবং এনকোডার
এনকোডারটি স্টিল কয়েলের পরিমাপকৃত দৈর্ঘ্যকে বৈদ্যুতিক সংকেতে রূপান্তরিত করে, যা পিএলসি কন্ট্রোল ক্যাবিনেটে পাঠানো হয়। কন্ট্রোল ক্যাবিনেটের মধ্যে থেকে উৎপাদনের গতি, একক উৎপাদনের পরিমাণ, কাটার দৈর্ঘ্য এবং অন্যান্য প্যারামিটার নিয়ন্ত্রণ করা যায়। এনকোডার থেকে প্রাপ্ত নির্ভুল পরিমাপ এবং ফিডব্যাকের মাধ্যমে কাটিং মেশিনটি কাটার ত্রুটি ±১ মিমি-এর মধ্যে নিয়ন্ত্রণ করতে পারে।
১. ডিকয়লার

২. খাওয়ানো

৩. ঘুষি মারা

৪. রোল ফর্মিং স্ট্যান্ড

৫. ড্রাইভিং সিস্টেম

৬. কাটিং সিস্টেম

অন্যান্য

বাইরের টেবিল