

ভিডিও
প্রোফাইল
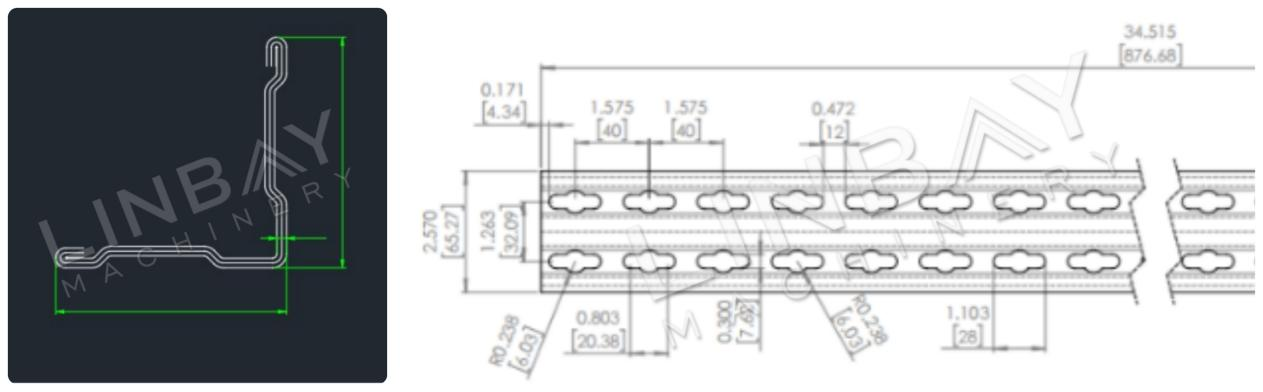
এটি অ্যাঙ্গেল স্টিলের মতো দেখতে একটি হালকা কাজের শেলফের খাড়া অংশ, যার পুরুত্ব ১.২ মিমি। এটি শেলফ কাঠামোর একটি মূল উপাদান, এবং এর সরলতা শেলফের ভারবহন ক্ষমতাকে সরাসরি প্রভাবিত করে। বিমগুলো সংযোগ করার জন্য এর দুই পাশে ছিদ্র করা আছে।
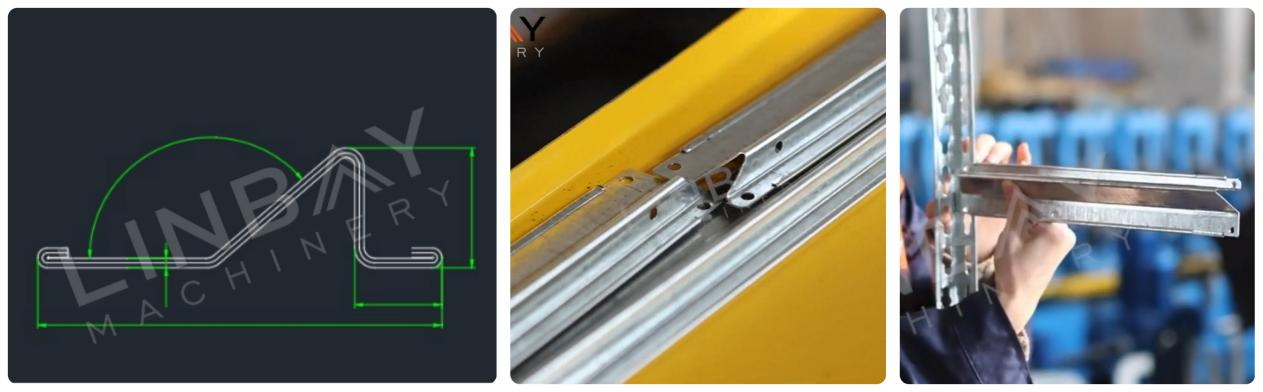
এটি ১.২ মিমি পুরু একটি হালকা কাজের শেলফ বিম, যা শেলফ প্যানেলগুলোকে ধরে রাখতে এবং হালকা শেলফটির সামগ্রিক ভারবহন ক্ষমতা উন্নত করার উদ্দেশ্যে তৈরি।
বর্ণনা
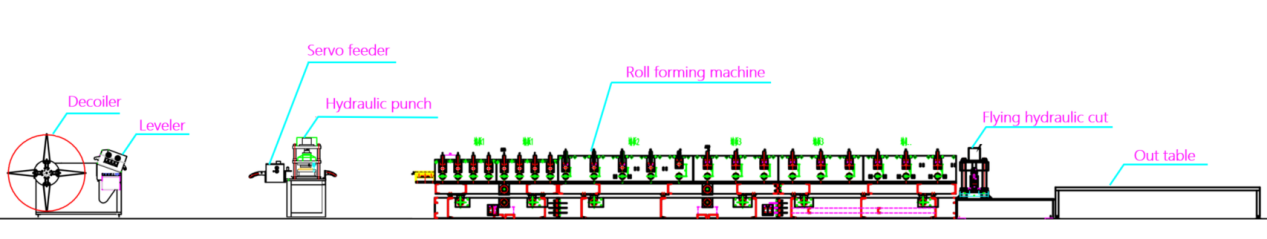
ফ্লো চার্ট
লেভেলার সহ ডিকয়লার
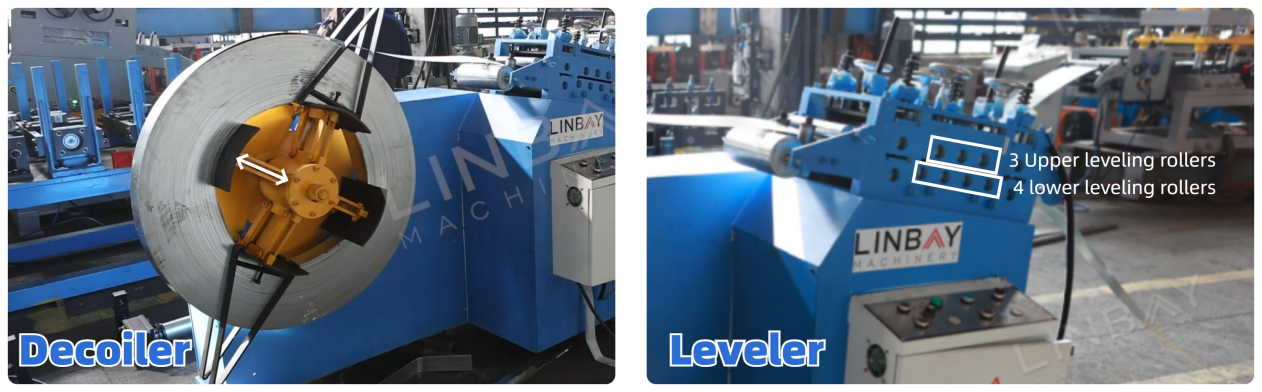
এই যন্ত্রটিতে ডিকয়লিং এবং লেভেলিং-এর কার্যকারিতা একত্রিত করা হয়েছে।এতে ডিকয়লারে একটি ব্রেক ডিভাইস রয়েছে যা ডিকয়লিং রোলারের টান সামঞ্জস্য করে মসৃণ গতি নিশ্চিত করে। সুরক্ষামূলক স্টিলের পাত কয়েল পিছলে যাওয়া প্রতিরোধ করে। এই নকশাটি প্রদান করে একটিসাশ্রয়ী, উচ্চ-নিরাপত্তাডিকয়লিং সলিউশন।
এরপরে, স্টিল কয়েলটি লেভেলিং মেশিনে প্রবেশ করে। ১.২ মিমি পুরু ও ঘন পাঞ্চিংয়ের ক্ষেত্রে কয়েলের বক্রতা দূর করতে এবং কার্যকারিতা বাড়াতে লেভেলিং প্রয়োজন হয়।সমতলতা এবং সমান্তরালতাপণ্যের গুণমান উন্নত করার জন্য। লেভেলারটিতে ৩টি উপরের এবং ৪টি নিচের রোলার রয়েছে।
সার্ভো ফিডার এবং হাইড্রোলিক পাঞ্চ
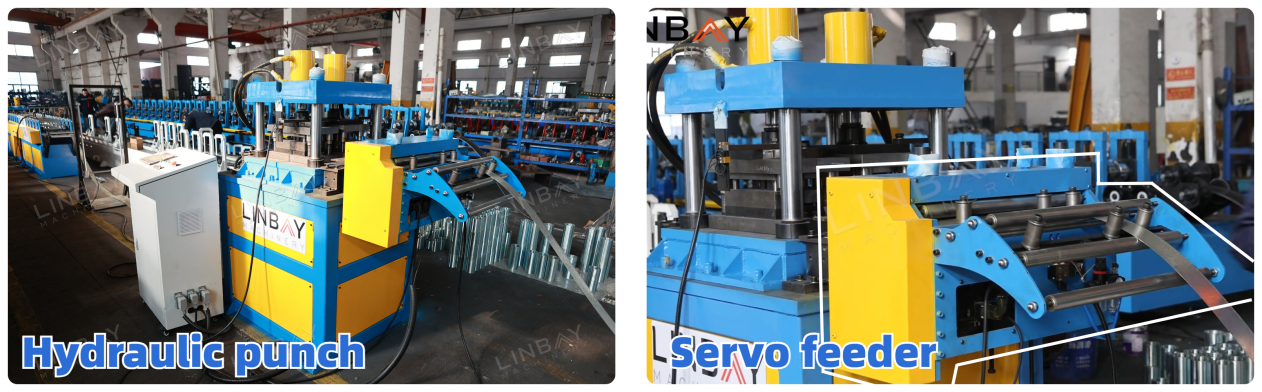
স্টিল কয়েলটি একটি স্বতন্ত্র হাইড্রোলিক পাঞ্চ মেশিনে যায়। ফিডারের জন্য সার্ভো মোটর ব্যবহারের ফলে এর দ্রুত সাড়া এবং ন্যূনতম স্টার্ট-স্টপ সময়ের কারণে নির্ভুল পাঞ্চিং সম্ভব হয়, যা পাঞ্চিং অবস্থানের সঠিক নিয়ন্ত্রণ নিশ্চিত করে।
লিমিটার
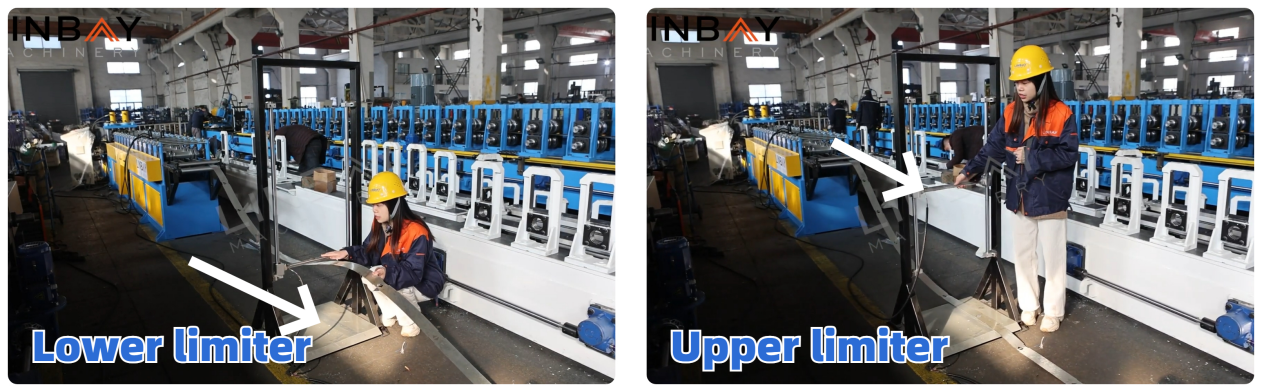
পাঞ্চিং এবং রোল ফর্মিং প্রক্রিয়া চলাকালীন, একটি লিমিটার ব্যবহার করা হয়উৎপাদনের গতি সমন্বয় করুনযখন স্টিল কয়েলটি নিম্ন সীমাতে পৌঁছায়, যা রোল ফর্মিং গতির চেয়ে বেশি পাঞ্চিং গতি নির্দেশ করে, তখন হাইড্রোলিক পাঞ্চ পিএলসি কন্ট্রোল ক্যাবিনেট থেকে একটি স্টপ সিগন্যাল পায়। পিএলসি স্ক্রিনে একটি প্রম্পট অ্যালার্ম প্রদর্শিত হয়, যা অপারেটরকে স্ক্রিনে একটি ক্লিকের মাধ্যমে কাজ পুনরায় শুরু করার সুযোগ দেয়। এদিকে, এই বিরতির সময় রোল ফর্মিং মেশিনটি চলতে থাকে।
বিপরীতভাবে, যখন স্টিল কয়েলটি আপার লিমিটারে পৌঁছায়, যা পাঞ্চিং স্পিডের চেয়ে বেশি ফর্মিং স্পিড নির্দেশ করে, তখন রোল ফর্মিং মেশিনটি থেমে যায়। রোল ফর্মিং মেশিনটি থামা এবং পুনরায় চালু হওয়ার মধ্যবর্তী এই সংক্ষিপ্ত বিরতির সময় হাইড্রোলিক পাঞ্চটি সচল থাকে।গ্রাহকের চাহিদা অনুযায়ী আপার লিমিটারের উচ্চতা সামঞ্জস্য করা যায়।
এটি উৎপাদন লাইনের সার্বিক সমন্বয় এবং অভিন্ন উৎপাদন গতি নিশ্চিত করে।
পথপ্রদর্শন
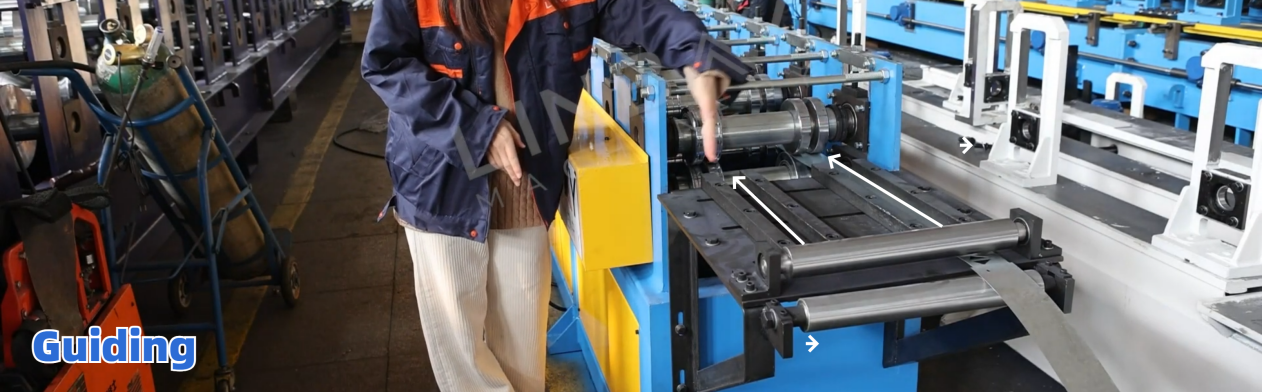
স্টিল কয়েলটি প্রাথমিক ফর্মিং রোলারে প্রবেশ করার আগে, মেশিনের সাথে এর অ্যালাইনমেন্ট বজায় রাখতে এবং প্রোফাইলের বিকৃতি রোধ করতে এটি একটি গাইডিং বার অতিক্রম করে। গাইডিং রোলারগুলো কেবল প্রবেশপথেই নয়, বরং সম্পূর্ণ ফর্মিং লাইন বরাবর কৌশলগতভাবে স্থাপন করা থাকে। পরিবহনের সময় স্থানচ্যুতি ঘটলে বা উৎপাদনের সময় কর্মীর দ্বারা অ্যালাইনমেন্টে ত্রুটি দেখা দিলে, সঠিক সমন্বয়ের জন্য প্রতিটি গাইডিং বার/রোলারের প্রান্ত থেকে দূরত্বের পরিমাপ ম্যানুয়ালে নথিভুক্ত করা থাকে।
রোল ফর্মিং মেশিন
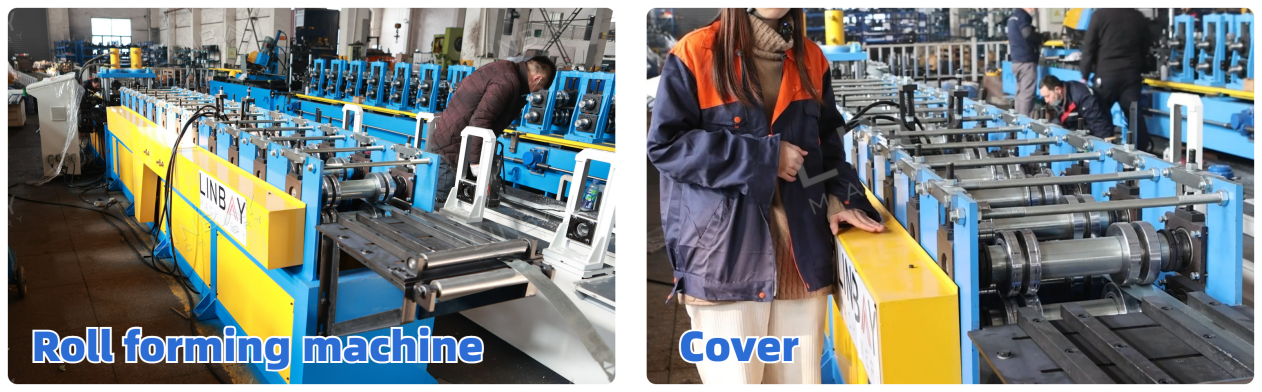
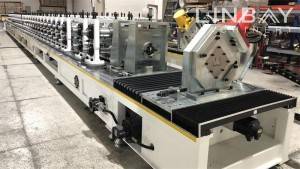
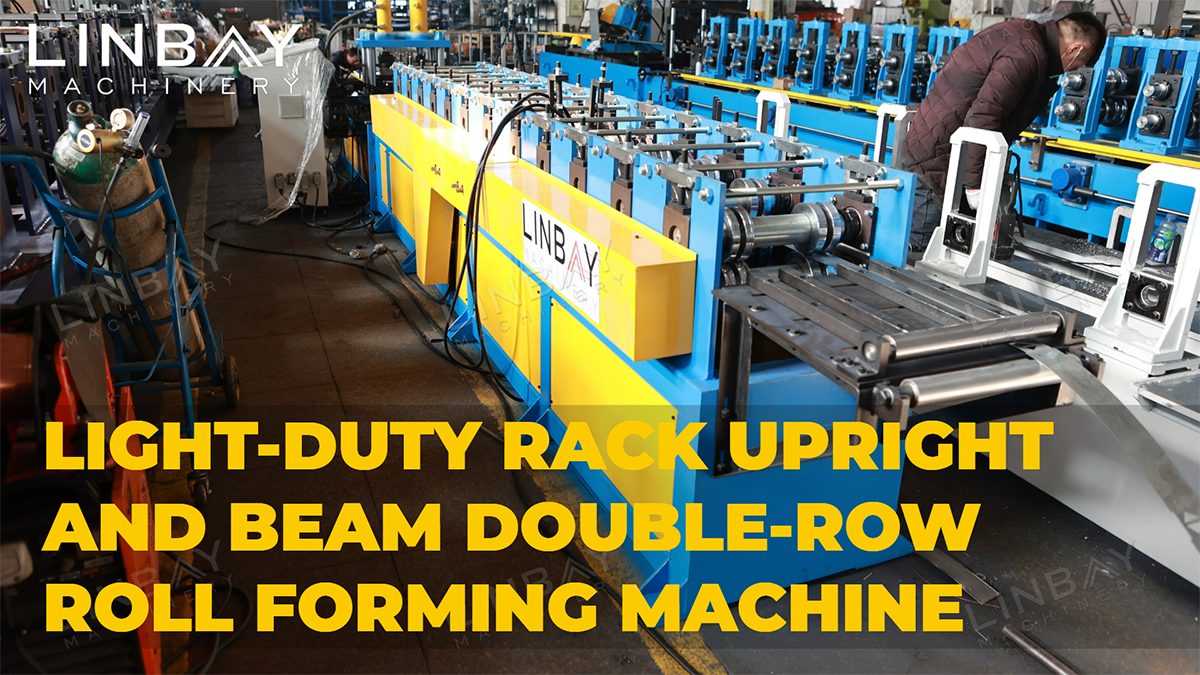
রোল ফর্মিং মেশিনটি সমগ্র উৎপাদন লাইনের মূল উপাদান হিসেবে কাজ করে। এর সাথে১২টি গঠন কেন্দ্রএটি গর্ব করেদেয়াল প্যানেলের কাঠামো এবং চেইন চালনা ব্যবস্থাউল্লেখযোগ্যভাবে, এটি একটিডাবল-সারিএমন ডিজাইন যা উভয়ই তৈরি করতে সক্ষমহালকা কাজের শেল্ফের জন্য খাড়া এবং বিম আকৃতিযদিও এই সারিগুলো একযোগে কাজ করতে পারে না, তবুও তারা প্রদান করেনমনীয়তাবিভিন্ন উৎপাদন চাহিদার জন্য। চেইনের সুরক্ষামূলক আবরণ শ্রমিকদের নিরাপত্তাকে অগ্রাধিকার দেয়। এছাড়াও, গ্রাহকের উৎপাদনে ব্যবহৃত স্টিল কয়েলের সমতুল্য ইল্ড স্ট্রেংথ দিয়ে মেশিনটির পরীক্ষা করা হয়, যা ডেলিভারির পর তাৎক্ষণিক সুবিধা নিশ্চিত করে।
গঠনকারী রোলারগুলি তৈরি করা হয়জিসিআর১৫একটি উচ্চ-কার্বন ক্রোমিয়ামযুক্ত ইস্পাত যা এর জন্য বিখ্যাতকঠোরতা এবং পরিধান প্রতিরোধরোলারের পৃষ্ঠে ক্রোম প্রলেপ এর আয়ু বাড়ায়, অপরদিকে শ্যাফটগুলো তাপ-প্রক্রিয়াজাত উপাদান দিয়ে গঠিত।৪০ কোটিউপাদান।
উড়ন্ত হাইড্রোলিক কাটিং এবং এনকোডার
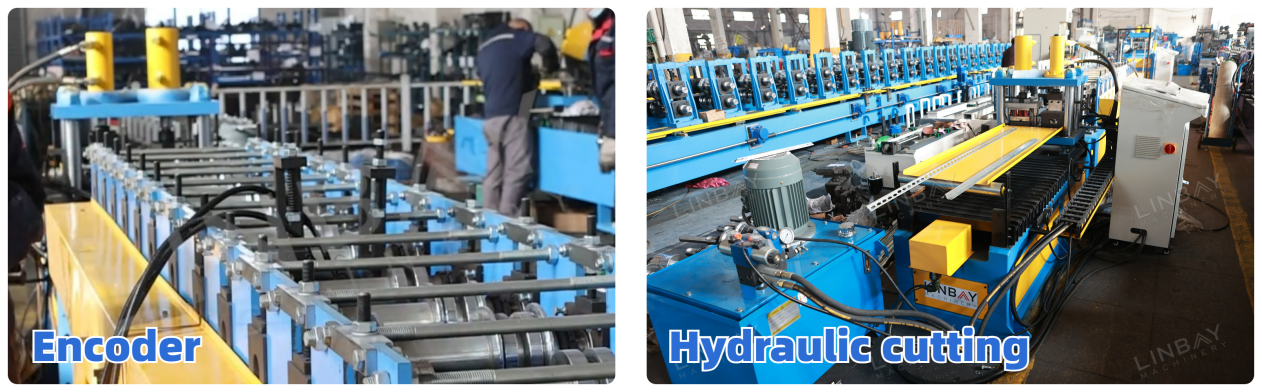
রোল ফর্মিং মেশিনটিতে একটি জাপানি কোয়ো এনকোডার সংযুক্ত রয়েছে, যা পরিমাপকৃত স্টিল কয়েলের দৈর্ঘ্যকে বৈদ্যুতিক সংকেতে রূপান্তরিত করে পিএলসি কন্ট্রোল ক্যাবিনেটে পাঠায়। এটি সক্ষম করে...কাটিং মেশিন যা কাটিং ত্রুটি ১ মিমি-এর মধ্যে নিয়ন্ত্রণ করে।উচ্চ মানের পণ্য নিশ্চিত করে এবং ভুল কাটের কারণে সৃষ্ট অপচয় কমায়। "ফ্লাইং" বলতে কাটিং মেশিনের সেই ক্ষমতাকে বোঝায়, যার মাধ্যমে এটি কাটিংয়ের সময় রোল ফর্মিং মেশিনের সমান গতিতে সামনে-পিছনে চলাচল করতে পারে।নিরবচ্ছিন্ন কার্যক্রম সক্ষম করা এবং সামগ্রিক উৎপাদন লাইনের ক্ষমতা বৃদ্ধি করা।
জলবাহী স্টেশন
হাইড্রোলিক স্টেশনটি একটি শীতলকারী বৈদ্যুতিক ফ্যান দিয়ে সজ্জিত।দক্ষ তাপ অপচয়যা দীর্ঘস্থায়ী, ত্রুটিমুক্ত কার্যকারিতা এবং স্থায়িত্ব নিশ্চিত করে।
পিএলসি
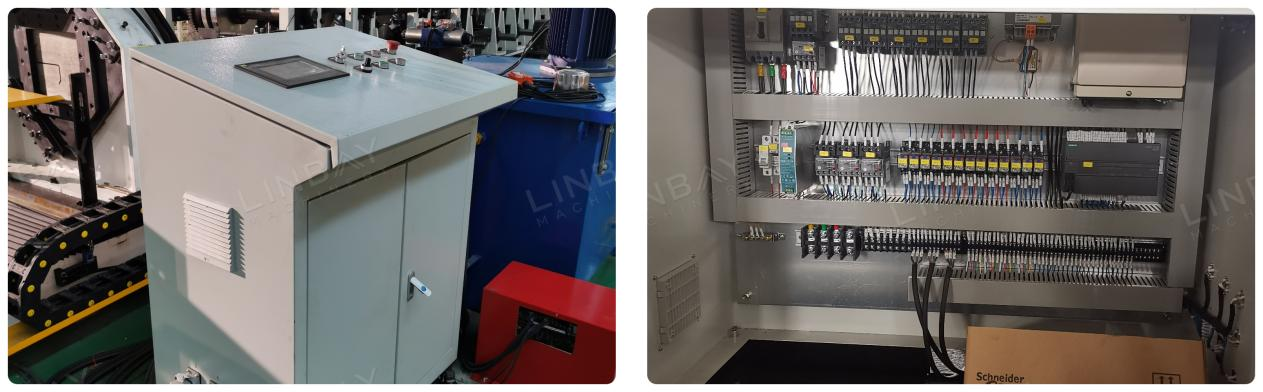
শ্রমিকরা উৎপাদন পরিচালনা করতে পারেগতি, উৎপাদনের মাপ, কাটার দৈর্ঘ্য ইত্যাদি নির্ধারণ করুন।পিএলসি স্ক্রিনের মাধ্যমে। পিএলসি কন্ট্রোল ক্যাবিনেটে ওভারলোড, শর্ট সার্কিট এবং ফেজ লস সুরক্ষার মতো সুরক্ষামূলক ফাংশন অন্তর্ভুক্ত থাকে। পিএলসি স্ক্রিনে প্রদর্শিত ভাষাটি হতে পারেএকটি বা একাধিক ভাষায় কাস্টমাইজ করাগ্রাহকের চাহিদা অনুযায়ী।
ওয়ারেন্টি
ডেলিভারির আগে, নেমপ্লেটে ডেলিভারির তারিখ উল্লেখ করা থাকে, যা শুরু হয়সম্পূর্ণ উৎপাদন লাইনের জন্য দুই বছরের গ্যারান্টি এবং রোলার ও শ্যাফটের জন্য পাঁচ বছরের ওয়ারেন্টি।
১. ডিকয়লার

২. খাওয়ানো

৩. ঘুষি মারা

৪. রোল ফর্মিং স্ট্যান্ড

৫. ড্রাইভিং সিস্টেম

৬. কাটিং সিস্টেম

অন্যান্য

বাইরের টেবিল