ভিডিও
প্রোফাইল
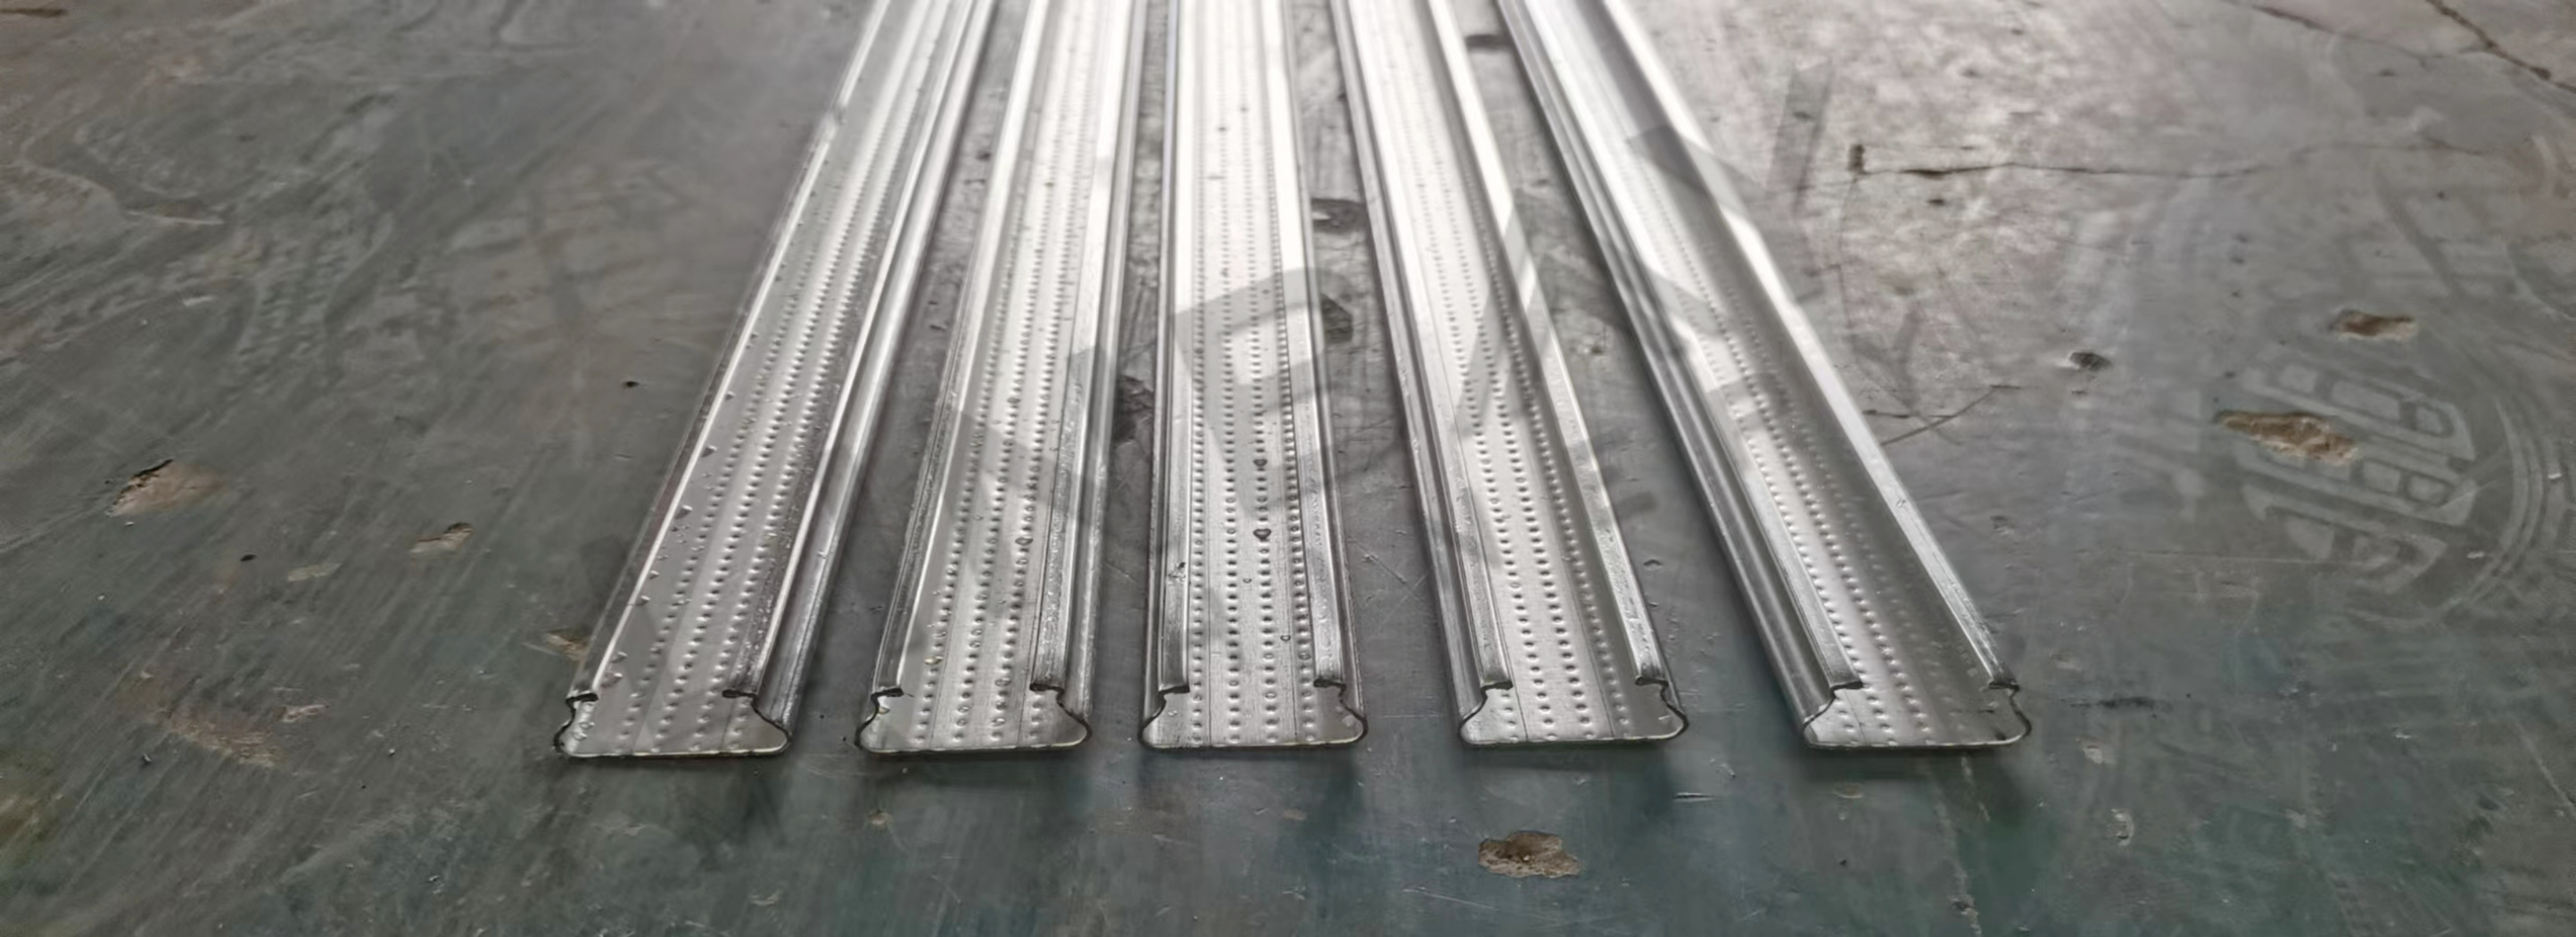
লক চ্যানেল হলো গ্রিনহাউসের মূল কাঠামো। এরপর প্লাস্টিক ফিল্মকে যথাস্থানে আটকে রাখার জন্য লক চ্যানেলের ভেতরে স্প্রিং তার বসানো হয়। এর সাধারণ পুরুত্বগুলো হলো ০.৫ মিমি, ০.৬৫ মিমি, ০.৭ মিমি, ০.৯ মিমি, ১.০ মিমি, ১.২ মিমি এবং ১.৬ মিমি।
বর্ণনা
ফ্লো চার্ট
ম্যানুয়াল ডিকয়লার-গাইডিং-রোল ফর্মার-ফ্লাইং হাইড্রোলিক কাট-আউট টেবিল

ম্যানুয়াল ডিকয়লার
স্টিল কয়েলের ওজন, পুরুত্ব এবং প্রস্থ ডিকয়লারের নকশাকে প্রভাবিত করে। এই উৎপাদন লাইনে ব্যবহৃত ৬০ মিমি ফিডিং প্রস্থ এবং ০.৭ মিমি পুরুত্বের স্টিল কয়েল ম্যানুয়াল ডিকয়লারটি কার্যকরভাবে পরিচালনা করে।
পথনির্দেশক অংশ
গাইডিং বারগুলো স্টিল কয়েল এবং মেশিনগুলোর মধ্যে একই কেন্দ্রীয় অক্ষ বরাবর সারিবদ্ধতা নিশ্চিত করে, যা গঠিত প্রোফাইলগুলোর বিকৃতি রোধ করে। কিছু গাইডিং রোলার সম্পূর্ণ ফর্মিং লাইন বরাবর কৌশলগতভাবে স্থাপন করা হয়।
রোল ফর্মার
এই উৎপাদন লাইনটিতে ঢালাই লোহার কাঠামো এবং একটি চেইন-চালিত ব্যবস্থা ব্যবহার করে একটি সরল নকশা রয়েছে। ঢালাই লোহার কাঠামোটি, যা একটি নিরেট লোহার খণ্ড, দৃঢ়তা এবং স্থিতিশীলতা প্রদান করে। একটি এমবসিং রোলার সহ মোট ১৬টি ফর্মিং স্টেশনের মাধ্যমে এটি স্টিল কয়েলের পৃষ্ঠে উঁচু অংশের ছাপ তৈরি করে ঘর্ষণ বাড়াতে পারে।
উড়ন্ত হাইড্রোলিক কাট
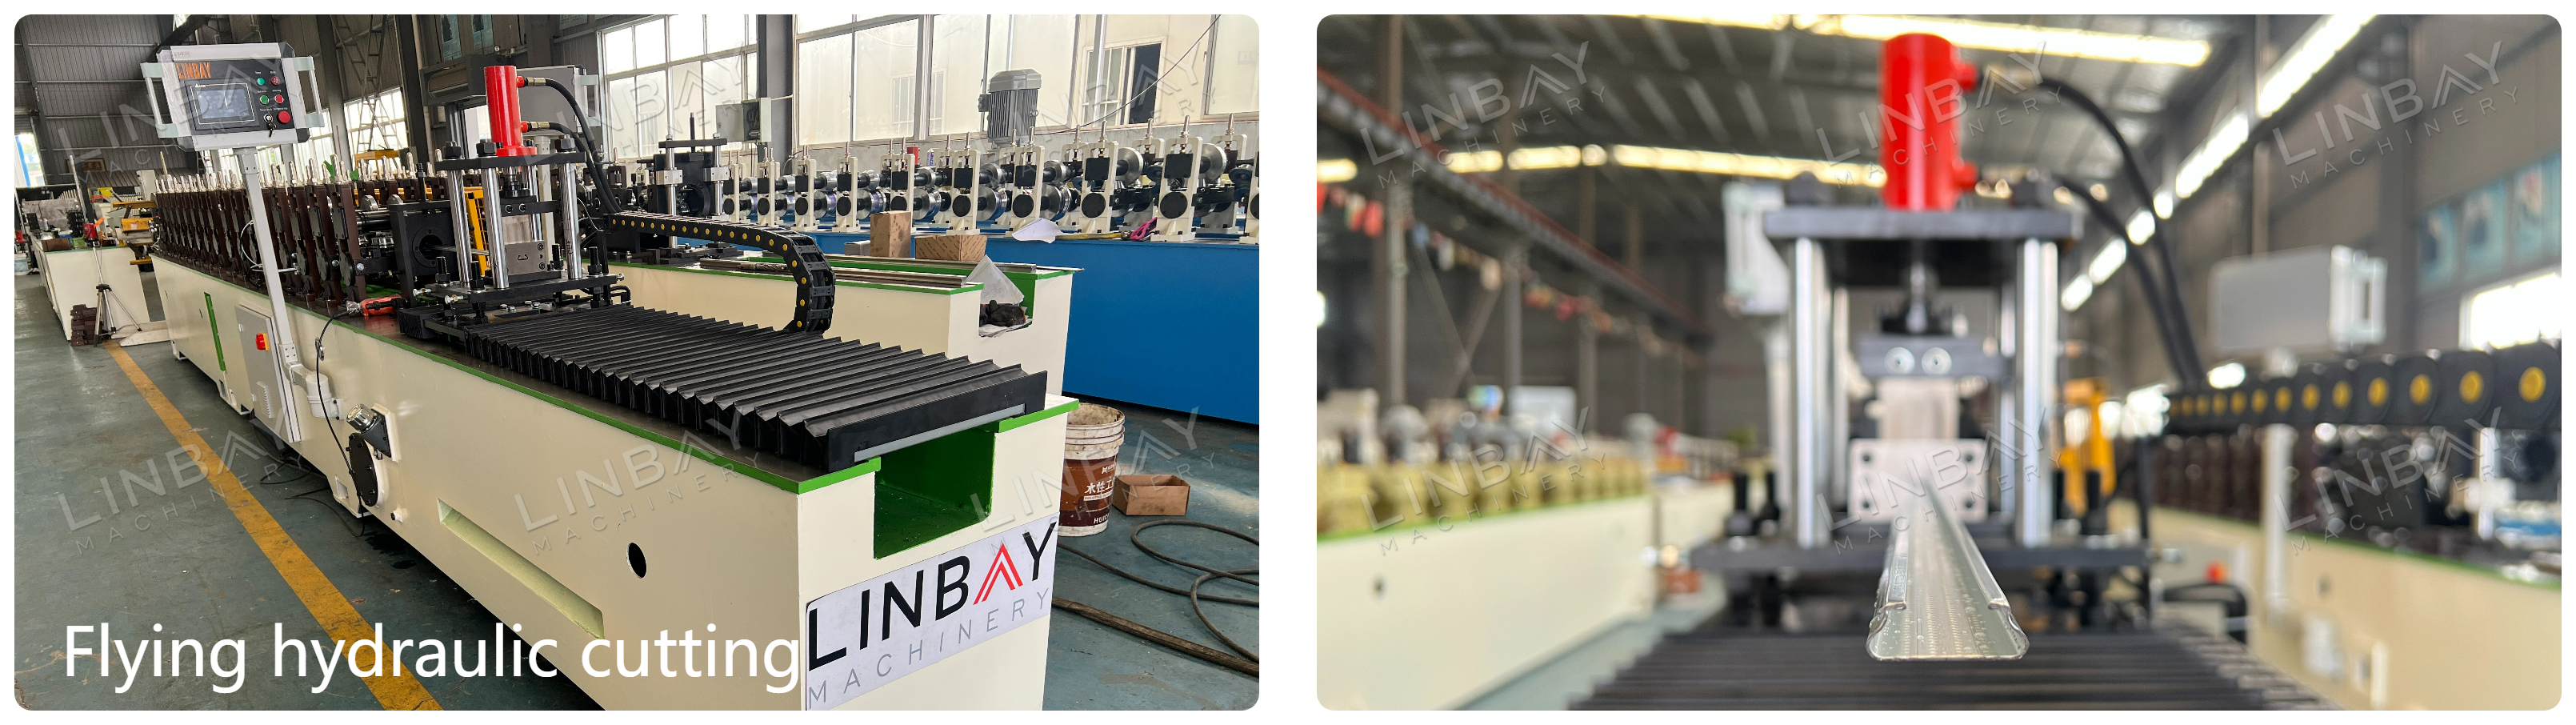
একটি হাইড্রোলিক স্টেশন দ্বারা চালিত এবং এর ‘ফ্লাইং’ বৈশিষ্ট্যটির অর্থ হলো, এটি রোল ফর্মিং মেশিনের নিরবচ্ছিন্ন কার্যক্রমে কোনো ব্যাঘাত না ঘটিয়ে ফর্মিং গতির সাথে তাল মিলিয়ে সামনে ও পেছনে চলাচল করতে পারে, যার ফলে উৎপাদনশীলতা বৃদ্ধি পায়। কাটিং পয়েন্টে থাকা কাস্টমাইজড ছাঁচ কাটিংয়ের সময় পণ্যের ন্যূনতম বিকৃতি নিশ্চিত করে।
এনকোডার এবং পিএলসি

মেঝেতে জায়গা বাঁচাতে একটি ঝুলন্ত পিএলসি কন্ট্রোল প্যানেল থাকায়, কর্মীরা পিএলসি স্ক্রিনে উৎপাদনের গতি নিয়ন্ত্রণ করতে, উৎপাদনের মাপ ও কাটার দৈর্ঘ্য নির্ধারণ করতে পারেন। প্রোডাকশন লাইনের এনকোডারটি স্টিল কয়েলের পরিমাপকৃত দৈর্ঘ্যকে বৈদ্যুতিক সংকেতে রূপান্তরিত করে পিএলসি কন্ট্রোল ক্যাবিনেটে পাঠায়। এর ফলে আমাদের মেশিনটি ১ মিমি-এর মধ্যে কাটার নির্ভুলতা বজায় রাখতে পারে, যা উচ্চমানের পণ্য নিশ্চিত করে এবং ভুল কাটার কারণে সৃষ্ট অপচয় কমিয়ে আনে।
১. ডিকয়লার

২. খাওয়ানো

৩. ঘুষি মারা

৪. রোল ফর্মিং স্ট্যান্ড

৫. ড্রাইভিং সিস্টেম

৬. কাটিং সিস্টেম

অন্যান্য

বাইরের টেবিল