ଭିଡିଓ
ପ୍ରୋଫାଇଲ୍
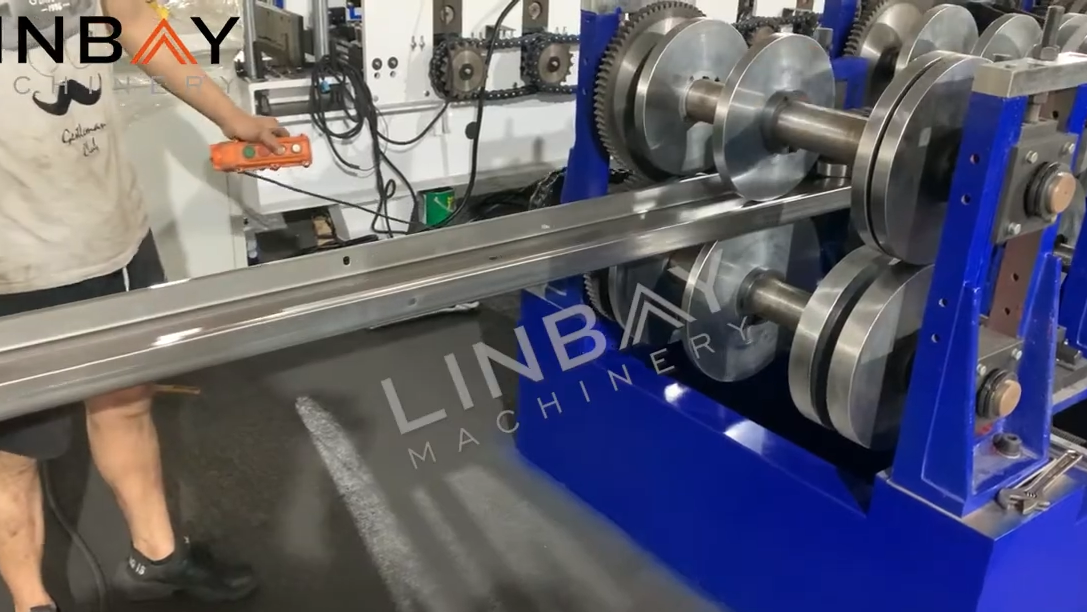
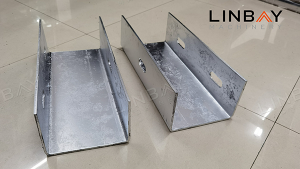
ଏହି ଉତ୍ପାଦନ ଲାଇନରେ ଉଚ୍ଚମାନର ସ୍ୱୟଂଚାଳିତତା ସହିତ ବିଭିନ୍ନ ଆକାରର C-ଟାଇପ୍, Z-ଟାଇପ୍ ଏବଂ M-ଟାଇପ୍ ପର୍ଲିନ୍ ଉତ୍ପାଦନ କରାଯାଇପାରିବ। ଏହା ଏକ ମୂଲ୍ୟ-ପ୍ରଭାବଶାଳୀ ନିବେଶ ପସନ୍ଦ।
ଫ୍ଲୋ ଚାର୍ଟ
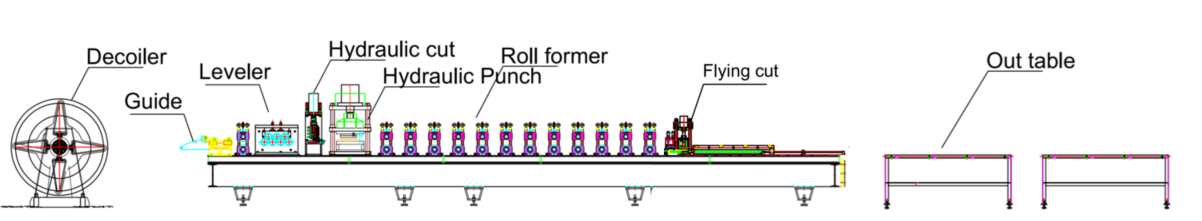
ଡିକୋଏଲର୍
ଆମେ ଏକ ସଂସ୍ଥାପନ କରୁପ୍ରେସ-ବାହୁକଏଲର ପରିବର୍ତ୍ତନ କରିବା ସମୟରେ ଷ୍ଟିଲ୍ କଏଲକୁ ସ୍ଥାନରେ ରଖିବା ପାଇଁ ଡିକୋଏଲରରେ, ହଠାତ୍ ମୁକ୍ତି ଏବଂ ଶ୍ରମିକଙ୍କ ସମ୍ଭାବ୍ୟ କ୍ଷତିକୁ ରୋକିବା ପାଇଁ। ଏହା ସହିତ,ଇସ୍ପାତ ସୁରକ୍ଷା ପତ୍ରଅନକଏଲିଂ ସମୟରେ କଏଲ ଖସିଯିବାକୁ ରୋକିବା ପାଇଁ ସ୍ଥାପିତ ହୋଇଛି। ଏହି ଡିଜାଇନ୍ କେବଳ ଷ୍ଟିଲ୍ କଏଲ ଏବଂ ମେସିନକୁ ସୁରକ୍ଷା ଦିଏ ନାହିଁ ବରଂସୁରକ୍ଷା ସୁନିଶ୍ଚିତ କରେ.
ମାର୍ଗଦର୍ଶକ&ସ୍ତରକାରୀ
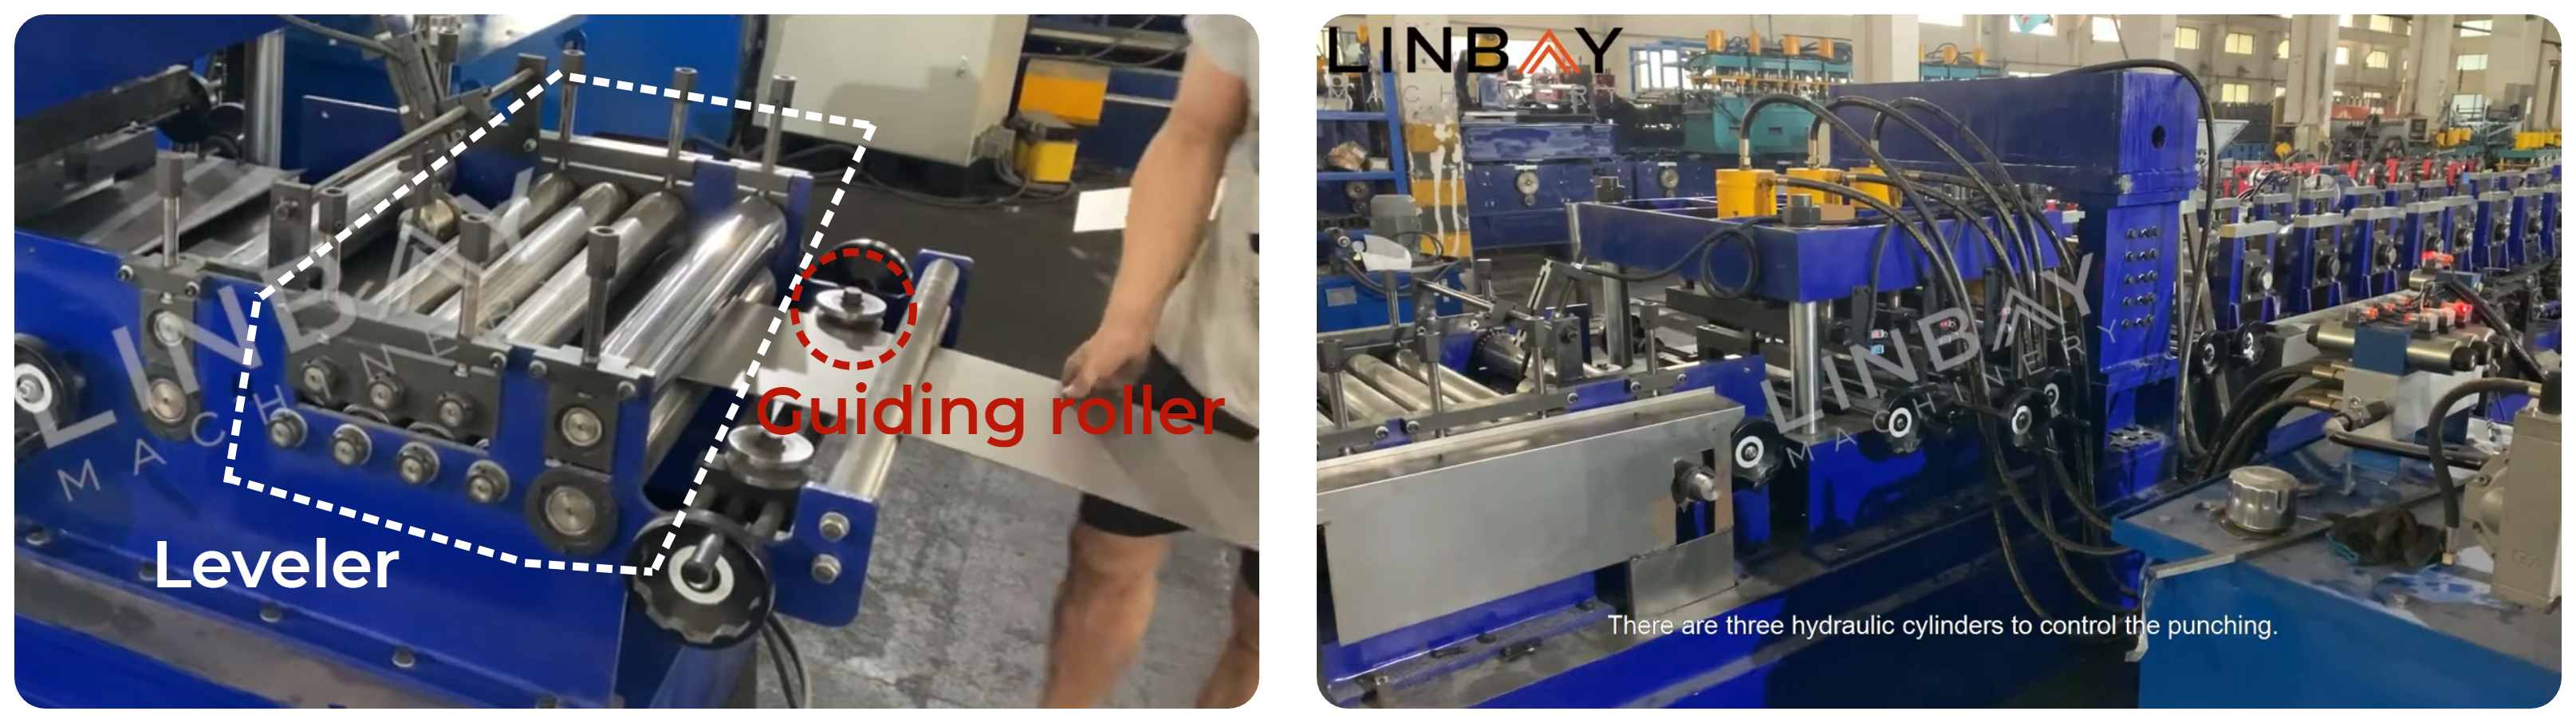
ଗାଇଡିଂ ରୋଲର୍ଗୁଡ଼ିକ ଷ୍ଟିଲ୍ କଏଲ ଏବଂ ମେସିନ୍ଗୁଡ଼ିକୁ ସମାନ କେନ୍ଦ୍ର-ରେଖାରେ ରଖନ୍ତିବିକୃତି ରୋକିବାଗଠିତ ପ୍ରୋଫାଇଲଗୁଡ଼ିକର। ସମଗ୍ର ଉତ୍ପାଦନ ଲାଇନ ସହିତ ଏକାଧିକ ମାର୍ଗଦର୍ଶକ ରୋଲରଗୁଡ଼ିକୁ ରଣନୀତିକ ଭାବରେ ରଖାଯାଇଛି। ଏବଂ ତା’ପରେ, ଷ୍ଟିଲ୍ କଏଲ ଲେଭଲରରେ ପ୍ରବେଶ କରେ, ଯାହାସମତଳତା ଏବଂ ସମାନ୍ତରାଳତା ବୃଦ୍ଧି କରି ଯେକୌଣସି ଅନିୟମିତତାକୁ ଦୂର କରେ।ଷ୍ଟିଲ୍ କଏଲର। ଏହା, ପରେ,ଗୁଣବତ୍ତା ଉନ୍ନତ କରେକଏଲ ଏବଂ ଶେଷ ପର୍ଲିନ୍ ଉତ୍ପାଦ ଉଭୟର।
ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ୍
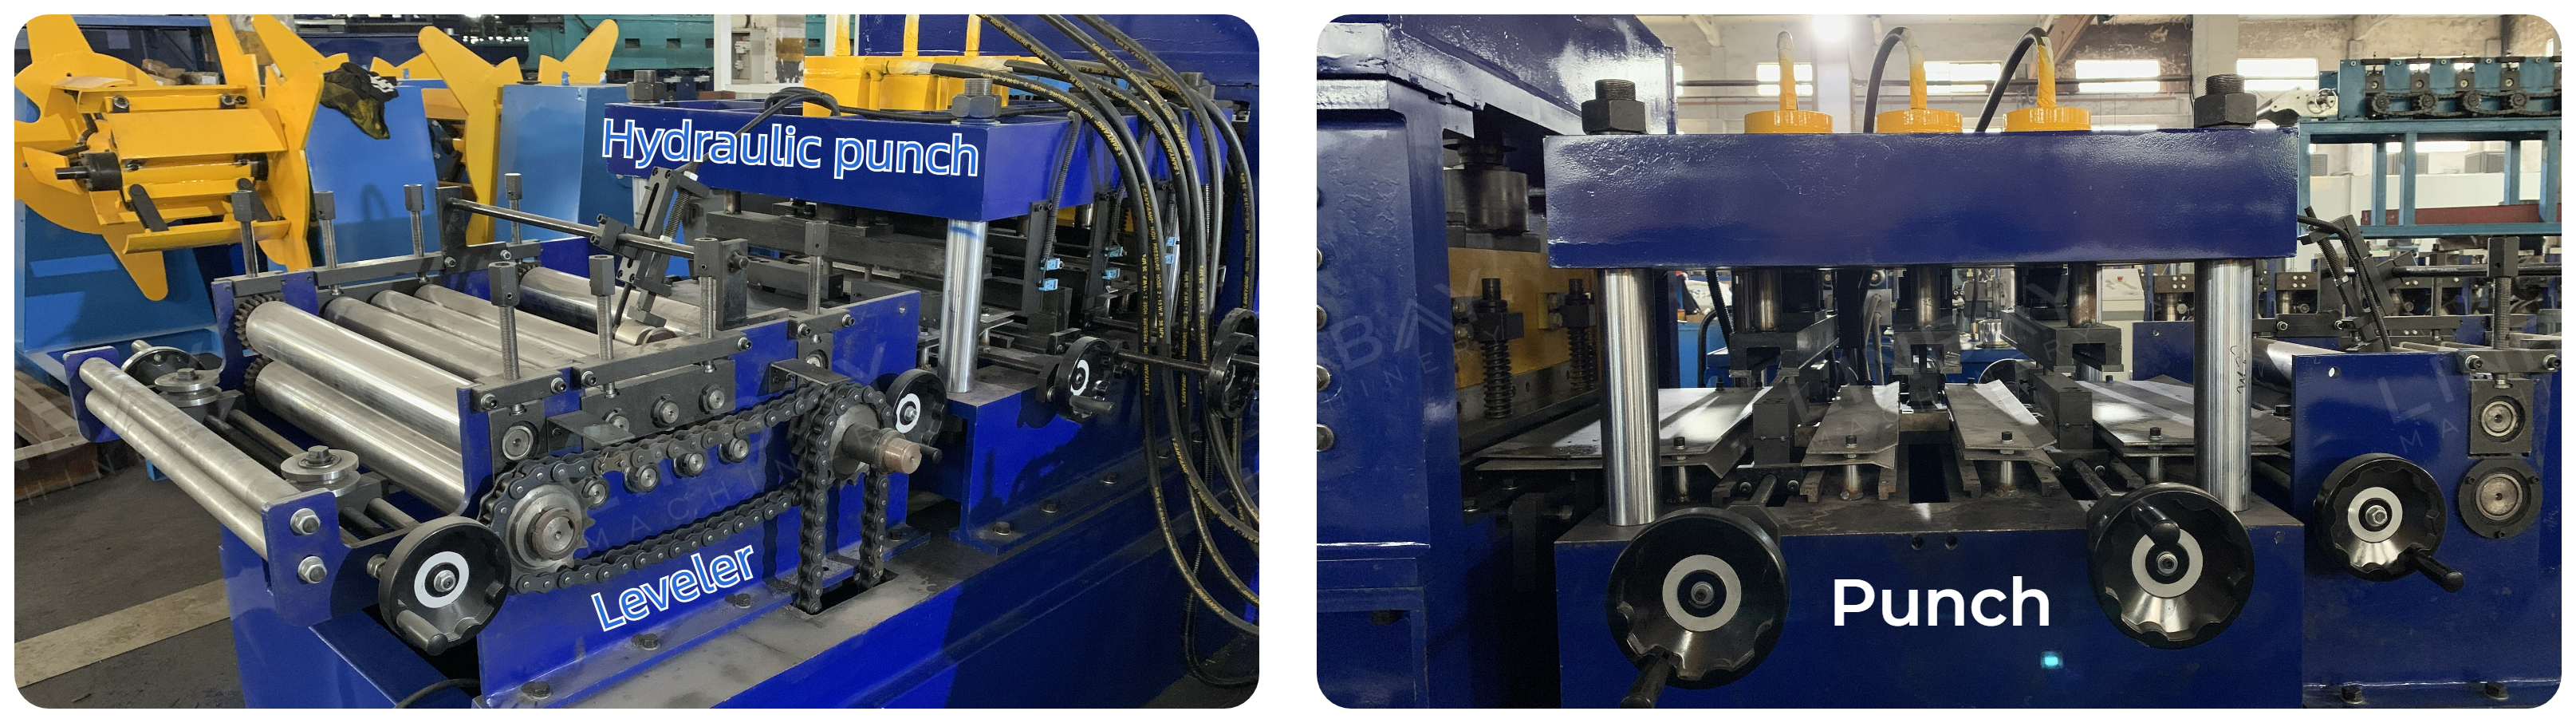
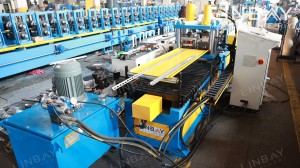
ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚିଂ ମେସିନ୍ ସହିତ ଆସିଥାଏତିନି ସେଟ୍ ଡାଇଏବଂ ଅନୁରୂପ ତେଲ ସିଲିଣ୍ଡର। ଏହି ଡାଇଗୁଡିକ ହୋଇପାରେଶୀଘ୍ର ଏବଂ ସହଜରେଗ୍ରାହକଙ୍କ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ପୂରଣ କରିବା ପାଇଁ ସଜାଇ ଦିଆଯାଇଛି, ପ୍ରଦାନ କରୁଛିଉତ୍କୃଷ୍ଟ ନମନୀୟତା। ଡାଇ ପରିବର୍ତ୍ତନ ପ୍ରକ୍ରିୟା ଦକ୍ଷ ଏବଂ ସାଧାରଣତଃ ମଧ୍ୟରେ ସମାପ୍ତ ହୁଏ5 ମିନିଟ୍.
କଟିଂ ପୂର୍ବରୁ
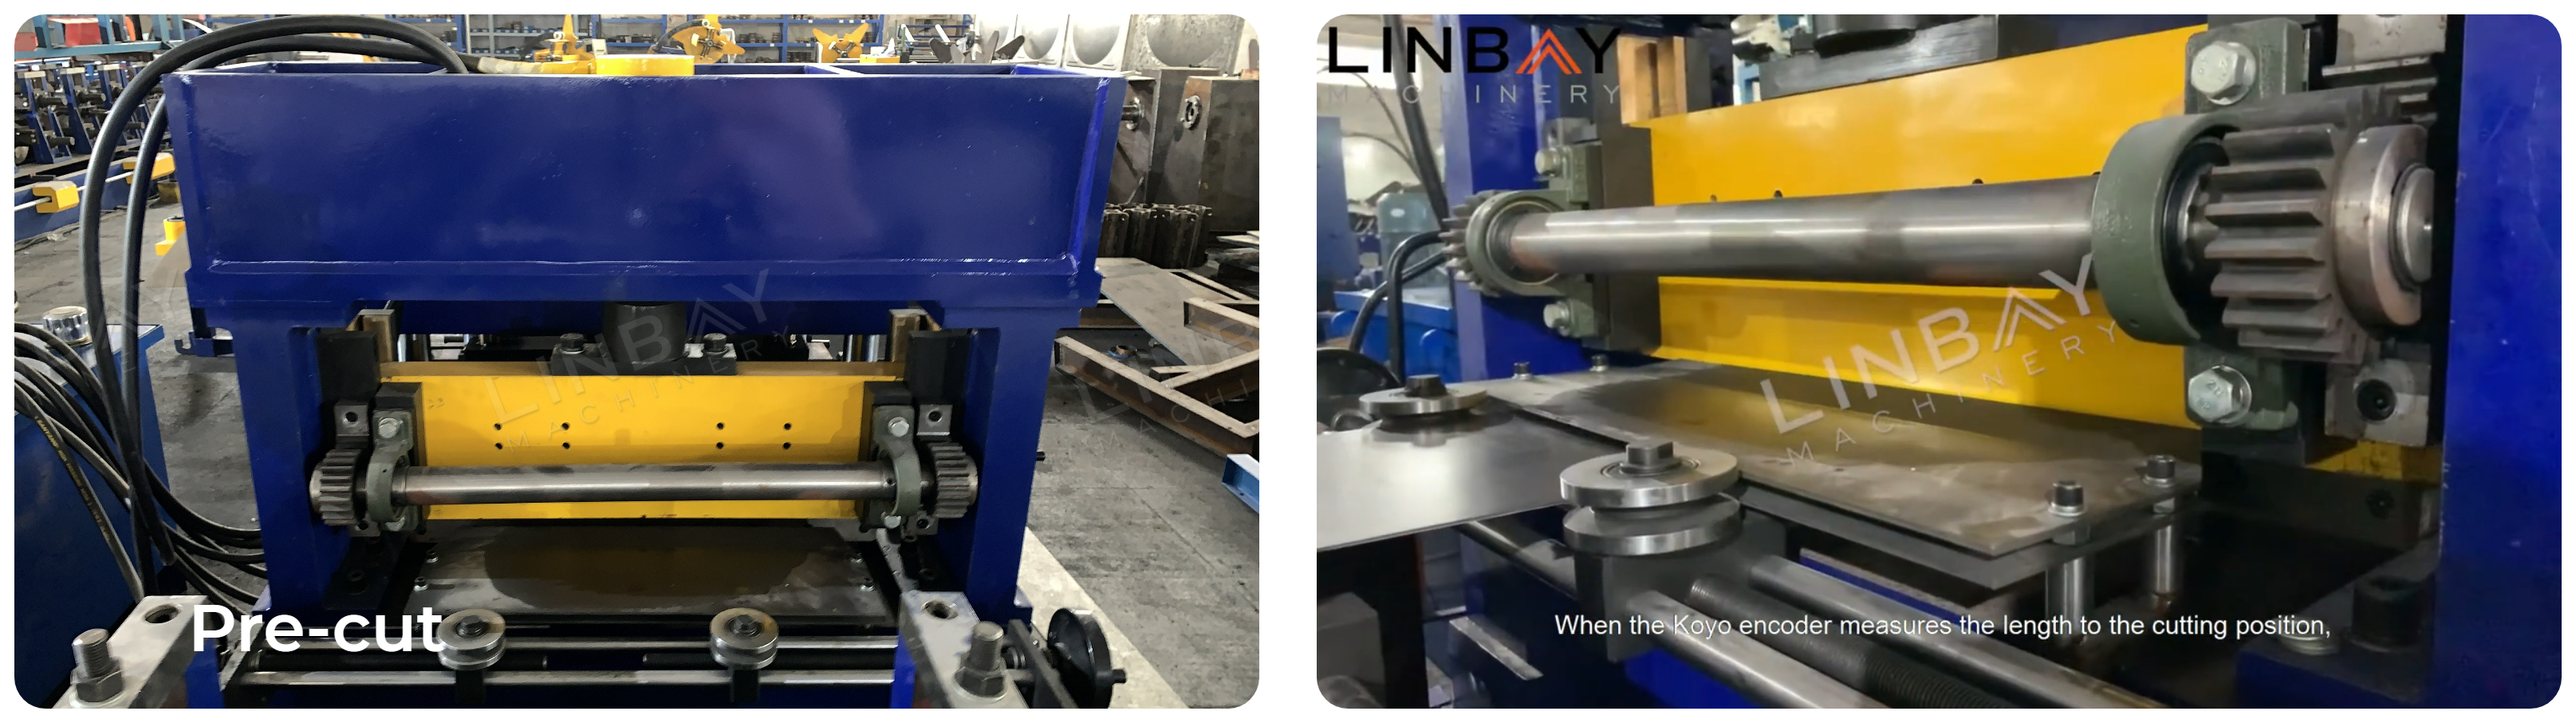
ବିଭିନ୍ନ ଆକାର ଉତ୍ପାଦନ କରିବା ପାଇଁ ଏବଂ କଞ୍ଚାମାଲ ସଞ୍ଚୟ କରିବା ପାଇଁ ବିଭିନ୍ନ କଏଲ ପ୍ରସ୍ଥର ସହଜ ପରିବର୍ତ୍ତନକୁ ସହଜ କରିବା ପାଇଁ, ଦକ୍ଷତା ପାଇଁ ଏକ ପ୍ରି-କଟିଂ ଡିଭାଇସ୍ ଡିଜାଇନ୍ କରାଯାଇଛି,ଅପଚୟ ହ୍ରାସ କରିବା.
ଲେଭଲର, ପଞ୍ଚିଂ ମେସିନ୍ ଏବଂ କଟିଂ ମେସିନ୍ ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ସହିତ ସମନ୍ୱିତ, ଯାହା ଏକ ବହୁତକମ ଖର୍ଚ୍ଚରେ ଡିଜାଇନ୍.
ରୋଲ୍ ଫର୍ମର୍
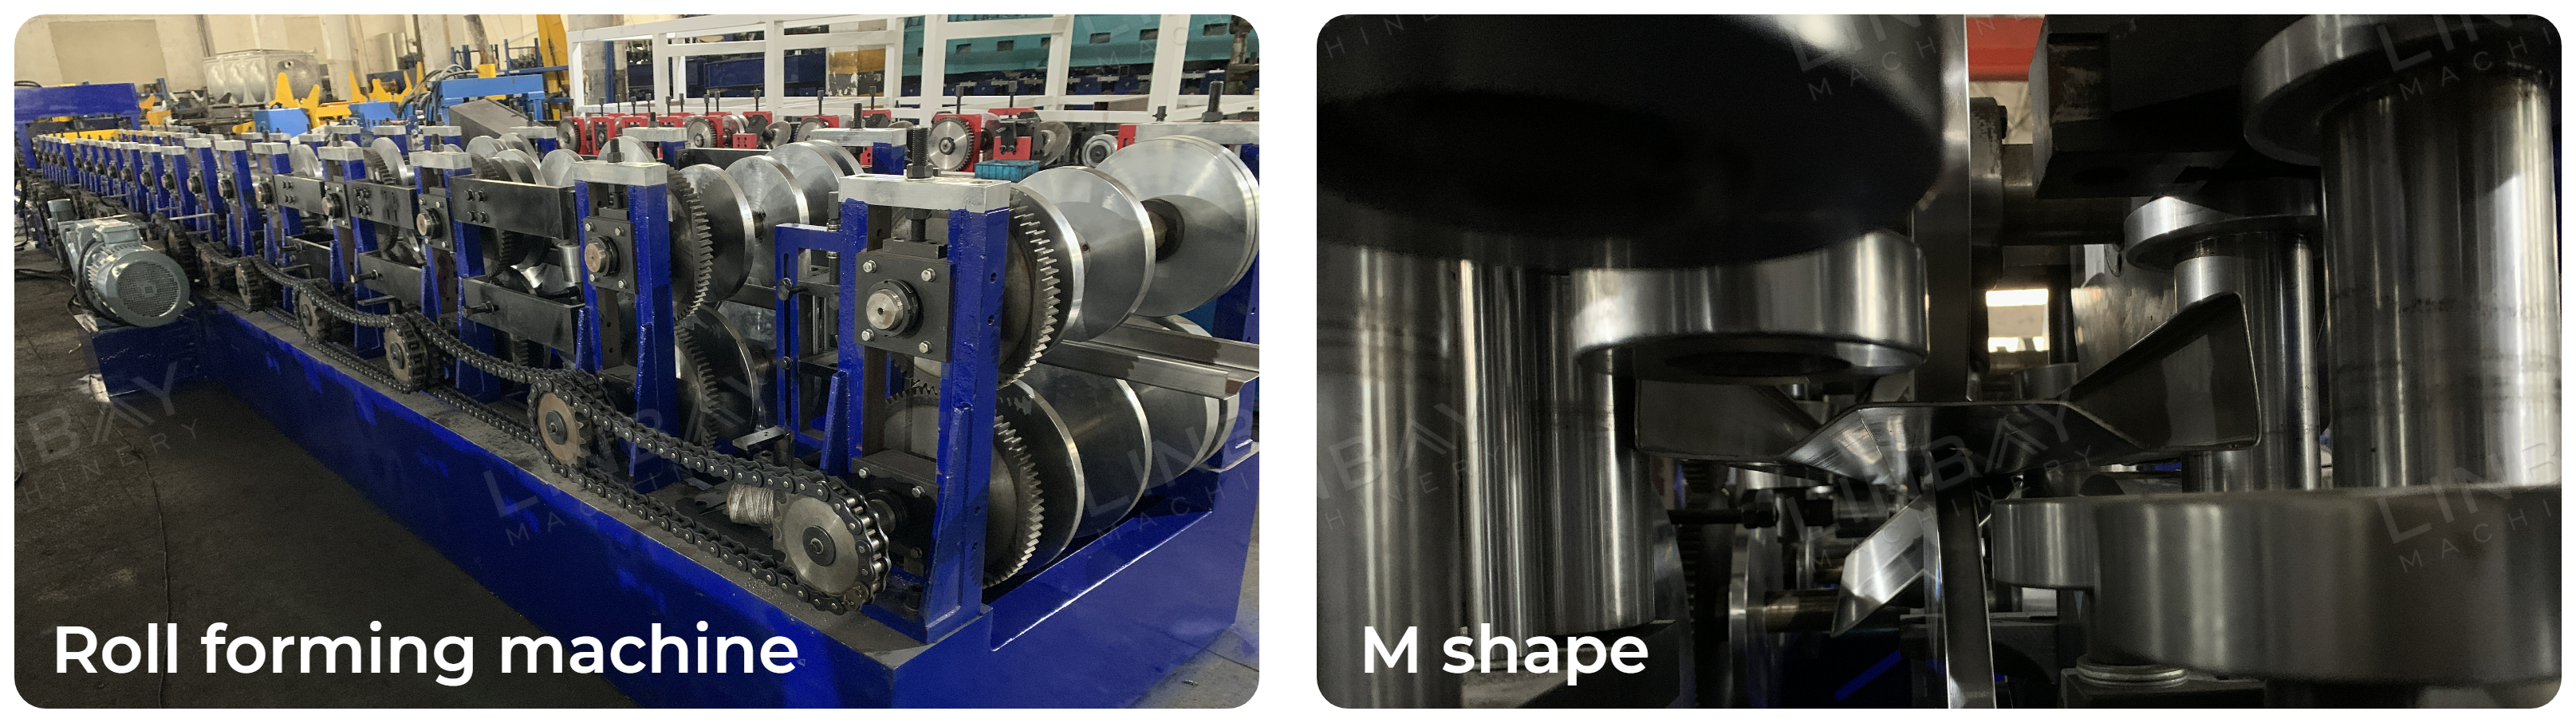
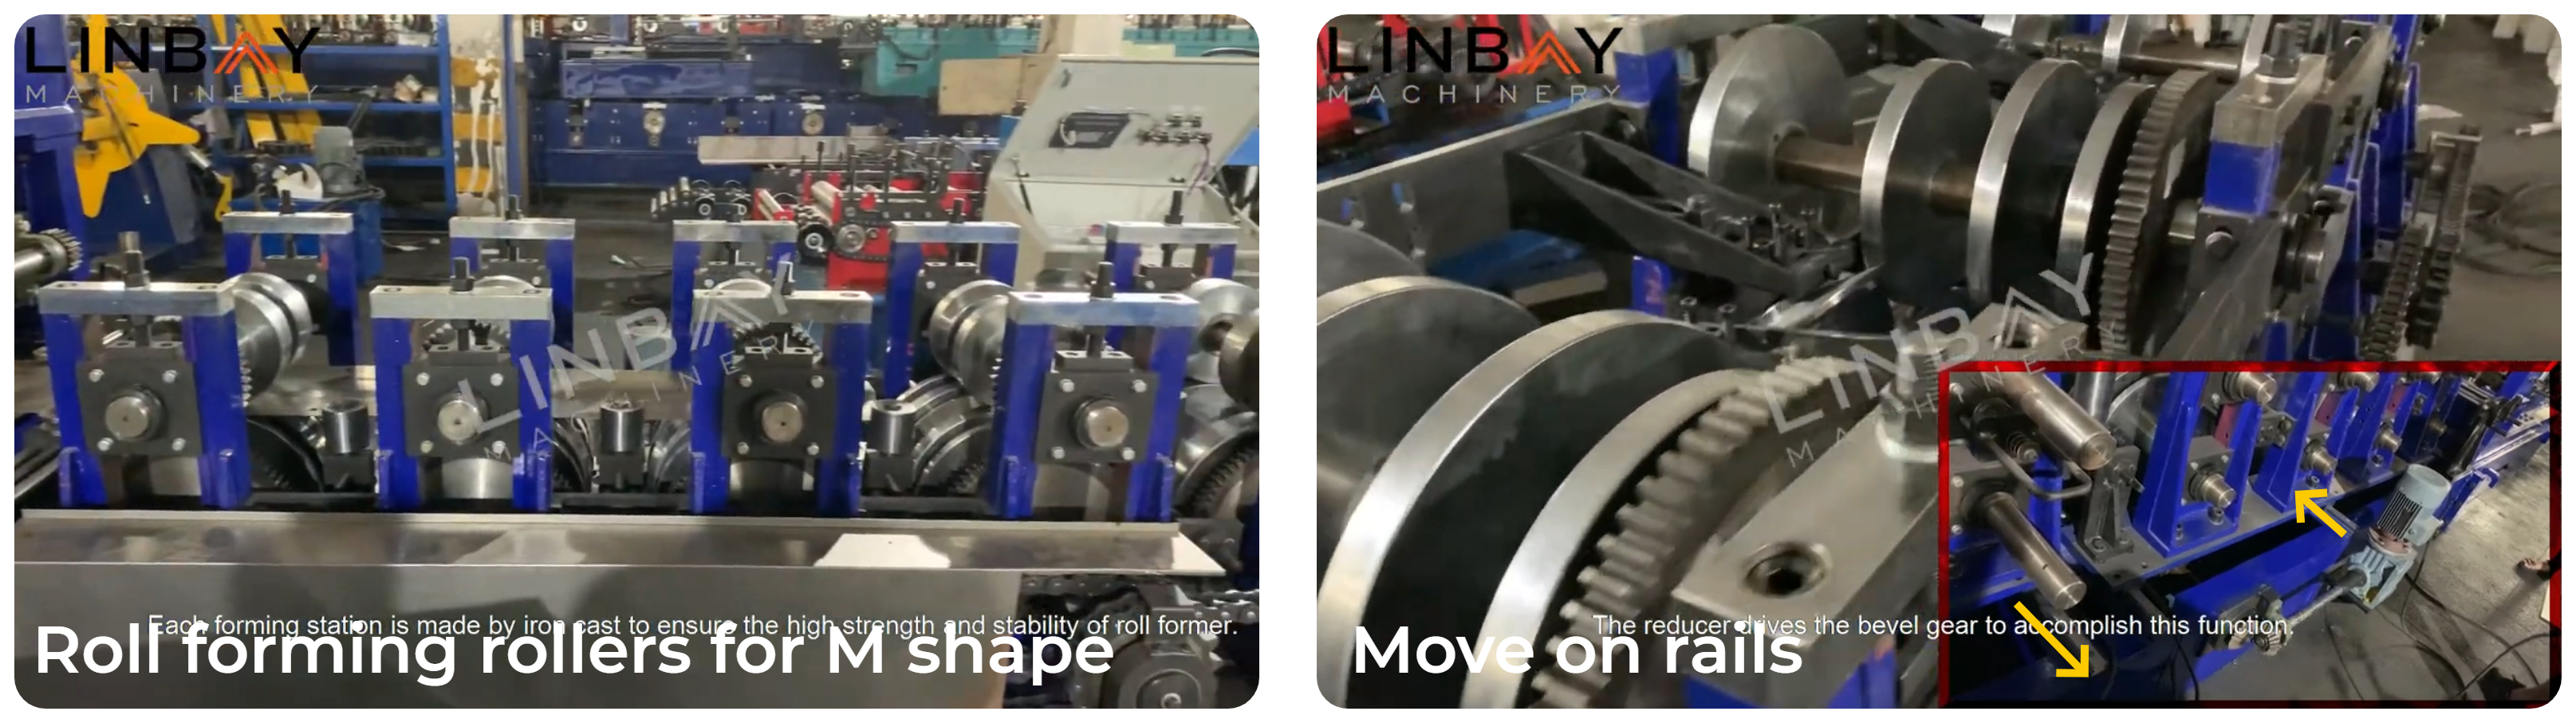
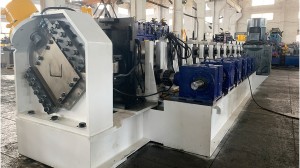
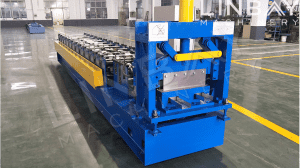
ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ରେ ଏକ ବୈଶିଷ୍ଟ୍ୟ ଅଛିକାଷ୍ଟ-ଲୁହା ଗଠନଏବଂଚେନ୍ ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ୍। କାଷ୍ଟ-ଲୁହା ଗଠନ ହେଉଛିଏକ କଠିନ ଲୁହା ଖଣ୍ଡ, ଦୃଢ଼ତା ଏବଂ ସ୍ଥିରତା ସୁନିଶ୍ଚିତ କରୁଛି। ଏହି ମେସିନ୍ ଉତ୍ପାଦନ କରିବାକୁ ସକ୍ଷମC, Z, ଏବଂ Sigma purlins। ପ୍ରଥମ ଚାରୋଟି ରୋଲର ସିଗମା ଆକୃତି ପାଇଁ ବ୍ୟବହୃତ ହୁଏ, ଏବଂ ସେଗୁଡ଼ିକୁ C କିମ୍ବା Z ଆକୃତି ଗଠନ କରିବା ସମୟରେ ଉପରକୁ ଉଠାଯାଏ। ଏହା ସହିତ, ମାନୁଆଲି ଘୂର୍ଣ୍ଣନ ଦ୍ୱାରା୧୮୦° ପର୍ଯ୍ୟନ୍ତ ୨-୩ଟି ଗଠନ କେନ୍ଦ୍ର, ଆପଣ C ଏବଂ Z ପର୍ଲିନ୍ ଉତ୍ପାଦନ କରିବା ମଧ୍ୟରେ ପରିବର୍ତ୍ତନ କରିପାରିବେ। ମେସିନର ଗୋଟିଏ ପାର୍ଶ୍ୱରେ ଥିବା ଫର୍ମିଂ ଷ୍ଟେସନଗୁଡ଼ିକ ପର୍ଲିନ୍ ଉତ୍ପାଦନ କରିବା ପାଇଁ ରେଳ ଉପରେ ଗତି କରନ୍ତିବିଭିନ୍ନ ପ୍ରସ୍ଥ। ଏହା ମନେ ରଖିବା ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଯେ, ଅନୁରୋଧ କଲେ, ଆମେ ପର୍ଲିନ୍ ମେସିନ୍ ମଧ୍ୟ ତିଆରି କରିପାରିବା ଯାହା ଭିନ୍ନ ଭିନ୍ନଉଚ୍ଚତା ଏବଂ ତଳ ପ୍ରସ୍ଥ ଉଭୟଏକକାଳୀନ।
ହାଇଡ୍ରୋଲିକ୍ ଷ୍ଟେସନ୍
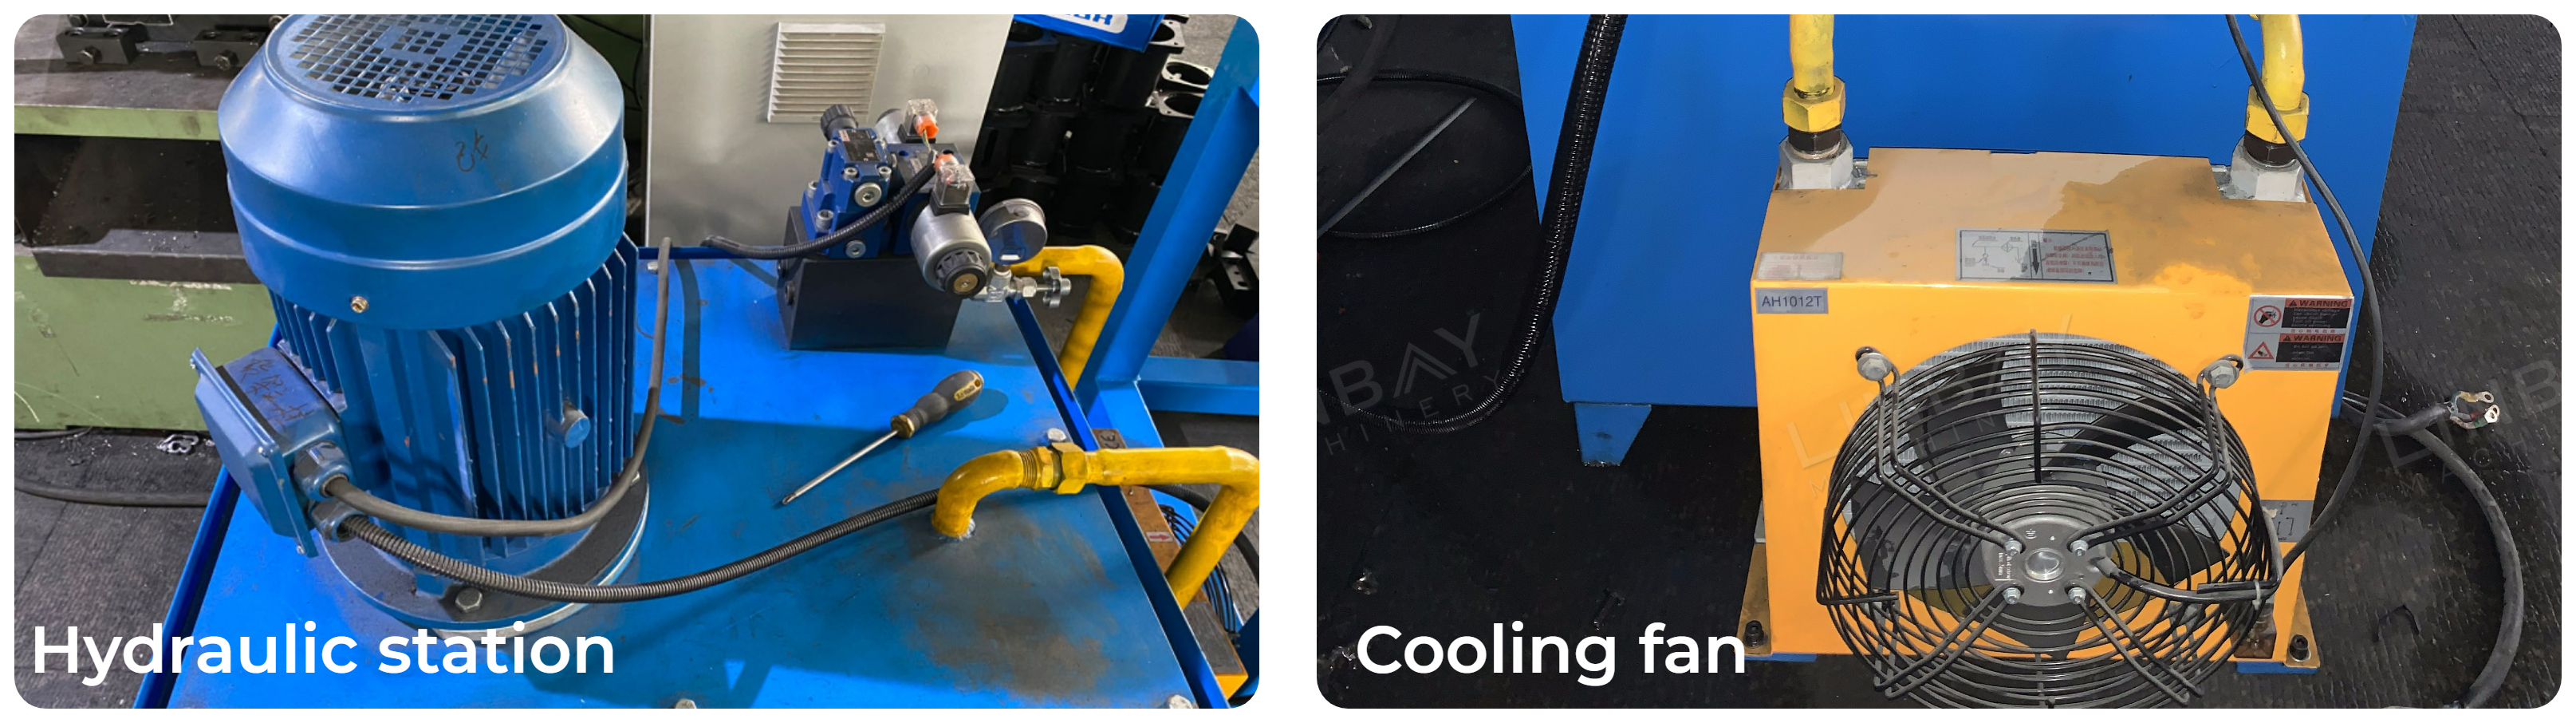
ଆମର ହାଇଡ୍ରୋଲିକ୍ ଷ୍ଟେସନ୍ ଏକ କୁଲିଂ ଫ୍ୟାନ୍ ସହିତ ସଜ୍ଜିତ ଯାହା ସର୍ବୋତ୍ତମ କାର୍ଯ୍ୟକ୍ଷମ ତାପମାତ୍ରା ବଜାୟ ରଖିବାରେ ସାହାଯ୍ୟ କରେ, ନିଶ୍ଚିତ କରେବୃଦ୍ଧି ଦକ୍ଷତାନିରନ୍ତର କାର୍ଯ୍ୟ ସମୟରେ।
ଏନକୋଡର୍ ଏବଂ PLC
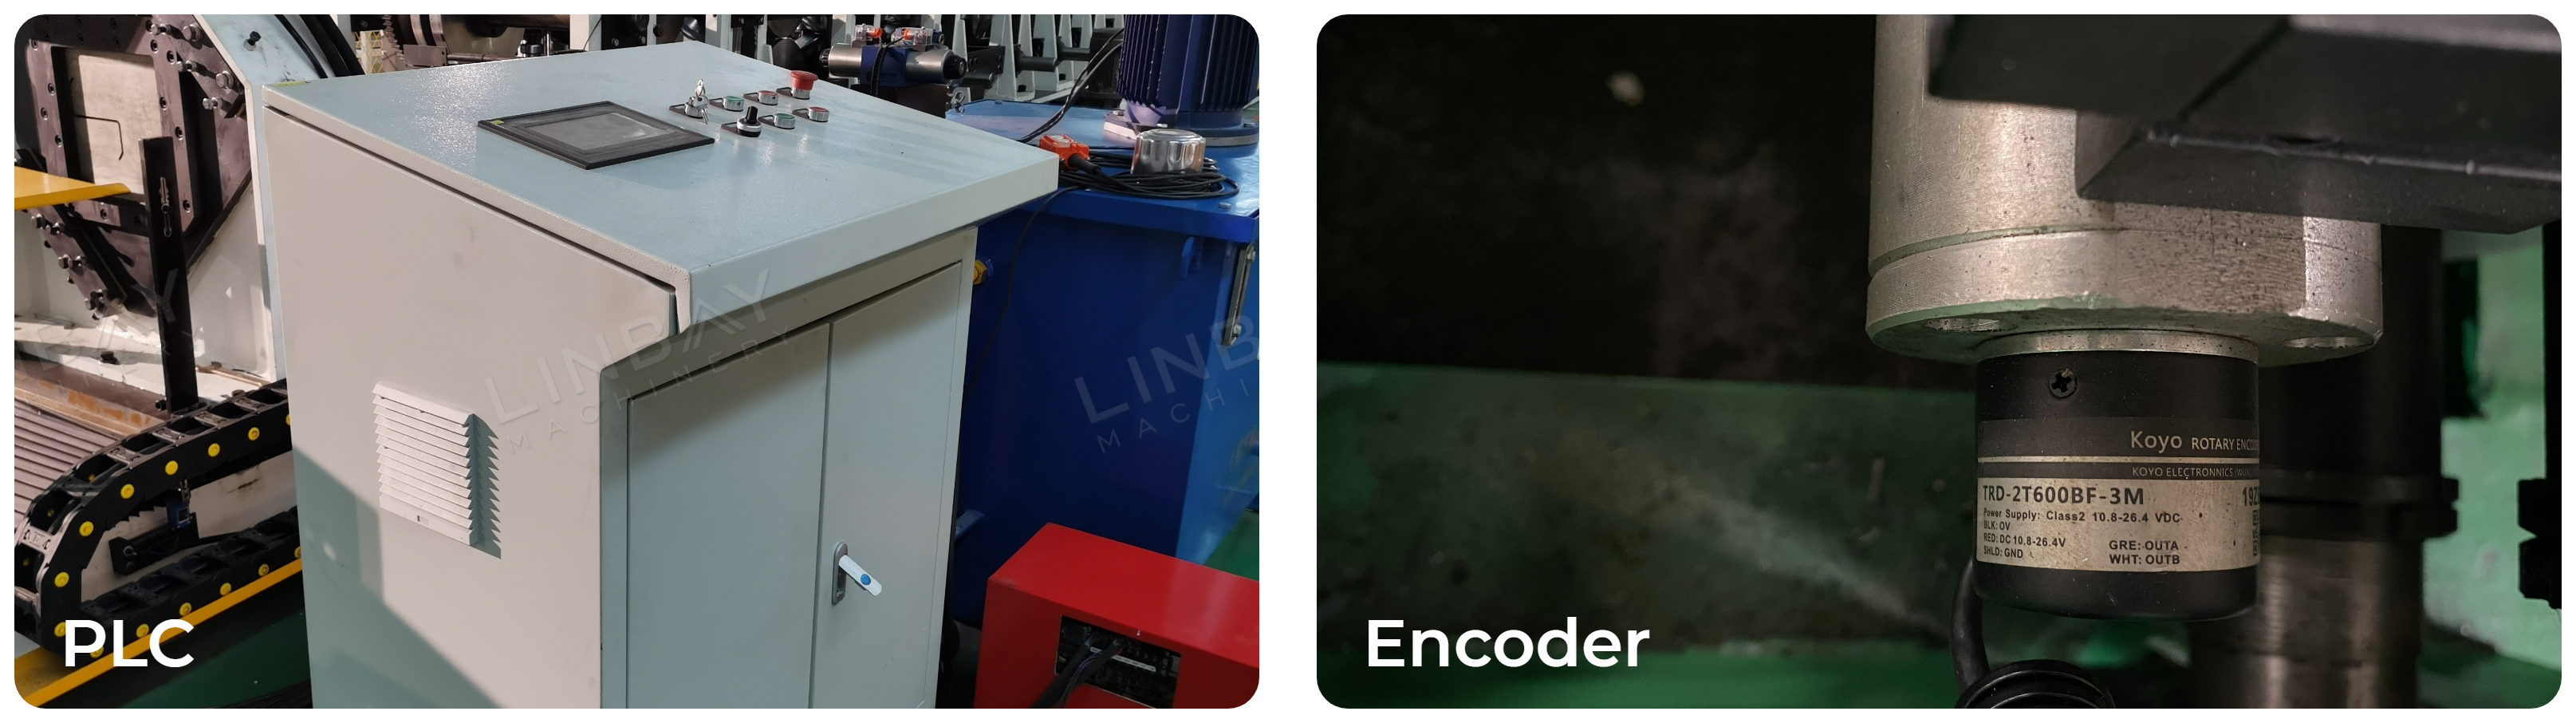
ଶ୍ରମିକମାନେ PLC ସ୍କ୍ରିନ୍ ମାଧ୍ୟମରେ ମେସିନକୁ ନିୟନ୍ତ୍ରଣ କରିପାରିବେ, ଉତ୍ପାଦନ ସ୍ତରକୁ ଆଡଜଷ୍ଟ କରିପାରିବେପିଡ୍, ଉତ୍ପାଦନ ପରିମାପ ସ୍ଥିର କରିବା, ଏବଂ କଟିଂ ଲମ୍ବ, ଇତ୍ୟାଦି। ଏକ ଏନକୋଡରକୁ ଉତ୍ପାଦନ ଲାଇନରେ ସଂଯୁକ୍ତ କରାଯାଇଛି, ଯାହା ସେନ୍ସଡ୍ ଷ୍ଟିଲ୍ କଏଲ ଲମ୍ବକୁ PLC ନିୟନ୍ତ୍ରଣ ପ୍ୟାନେଲକୁ ରିଲେ ହୋଇଥିବା ବୈଦ୍ୟୁତିକ ସଙ୍କେତରେ ରୂପାନ୍ତରିତ କରେ। ଏହା ଆମର ମେସିନକୁ ବଜାୟ ରଖିବାକୁ ଅନୁମତି ଦିଏ1mm ମଧ୍ୟରେ କଟିଂ ସଠିକତା, ଉଚ୍ଚମାନର ଉତ୍ପାଦ ଗ୍ୟାରେଣ୍ଟି ଦେବା ଏବଂସାମଗ୍ରୀ ଅପଚୟକୁ ହ୍ରାସ କରିବାକଟିଂ ତ୍ରୁଟି ଯୋଗୁଁ।
ଆମେ କଷ୍ଟମାଇଜେସନ୍ ସେବା ପ୍ରଦାନ କରୁ, ଯେଉଁଥିରେ ମୋଟର ମଡେଲ୍, ବ୍ରାଣ୍ଡ, ଇଲେକ୍ଟ୍ରୋନିକ୍ ଉପାଦାନ ବ୍ରାଣ୍ଡ ଏବଂ PLC ନିୟନ୍ତ୍ରଣ ପ୍ୟାନେଲ୍ ଭାଷା ଅନ୍ତର୍ଭୁକ୍ତ କିନ୍ତୁ ସୀମିତ ନୁହେଁ।
୧. ଡିକୋଏଲର୍

୨. ଖାଇବାକୁ ଦେବା

୩.ପଞ୍ଚିଂ

୪. ରୋଲ୍ ଫର୍ମିଂ ଷ୍ଟାଣ୍ଡ

୫. ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ୍

6. କଟିଂ ସିଷ୍ଟମ

ଅନ୍ୟାନ୍ୟ

ଟେବୁଲ୍ ବାହାରେ