ଭିଡିଓ
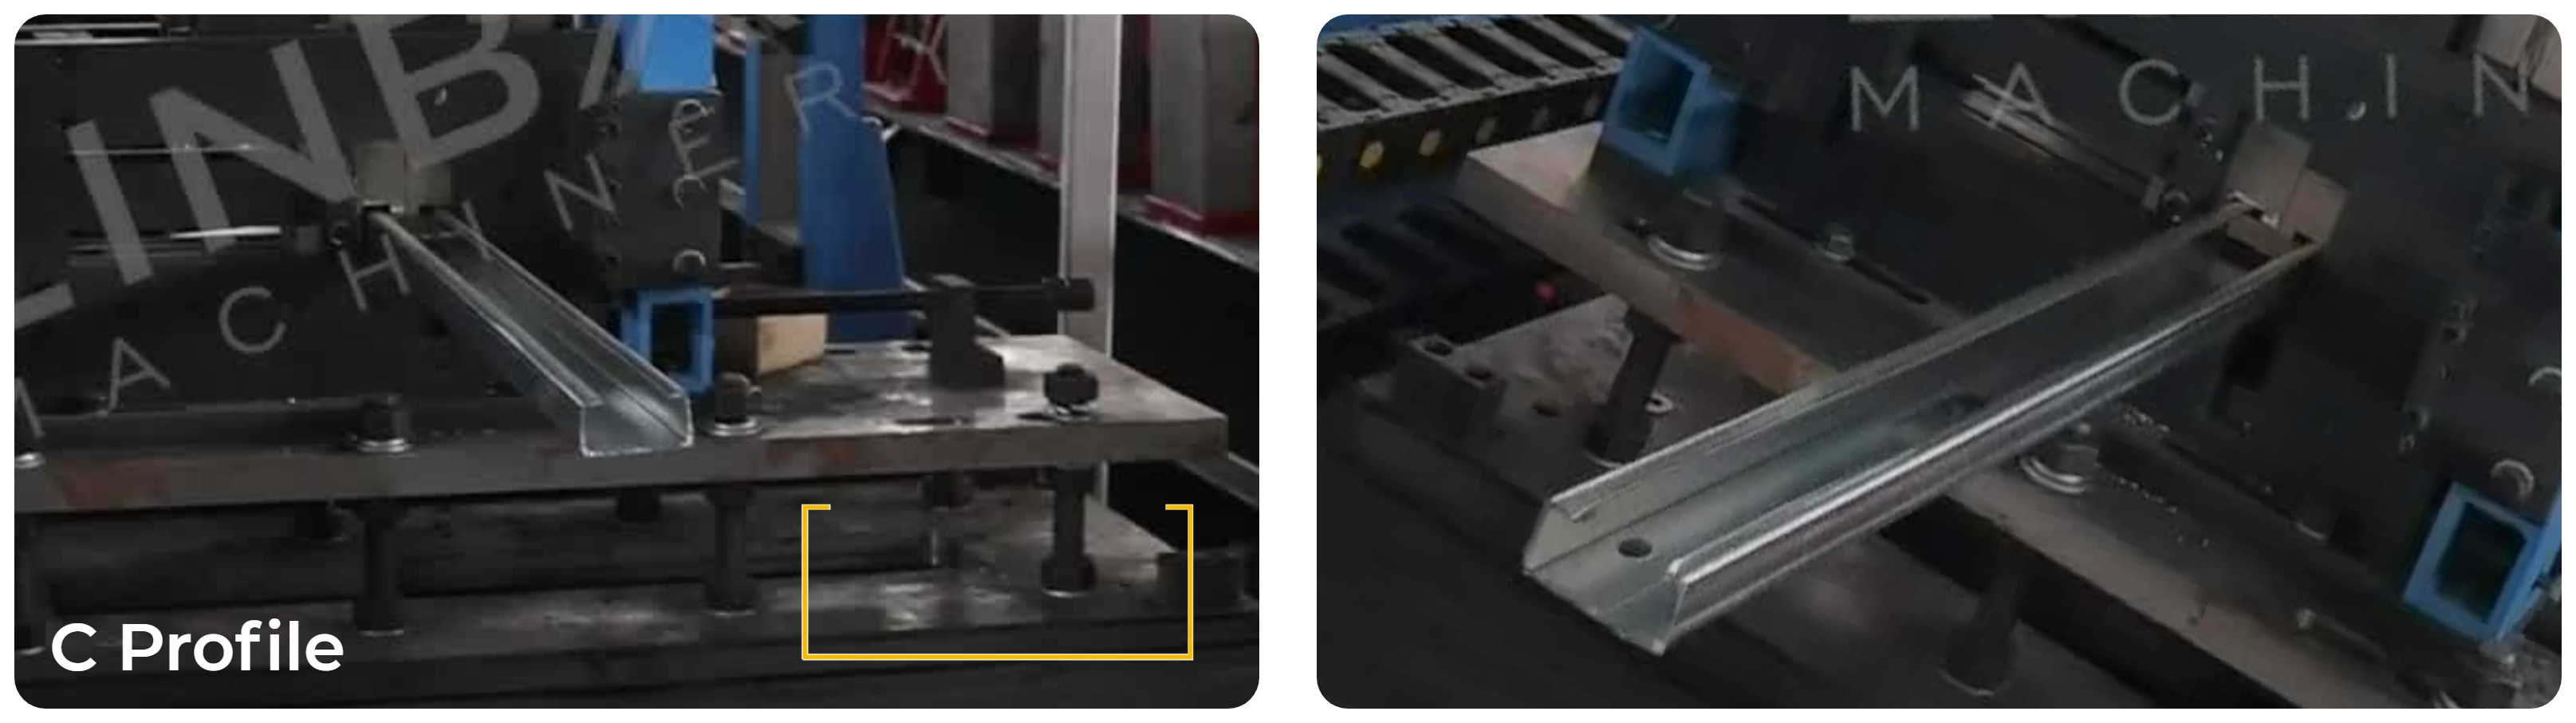
ପ୍ରୋଫାଇଲ୍
ଫ୍ଲୋ ଚାର୍ଟ
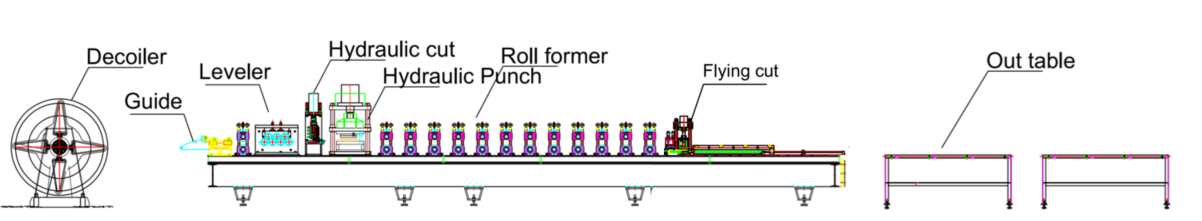
ହାଇଡ୍ରୋଲିକ୍ ଡିକୋଏଲର୍-ଗାଇଡିଂ-ଲେଭଲର୍-ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ୍-ପ୍ରି କଟ୍-ରୋଲ୍ ଫର୍ମର୍-ଫ୍ଲାଇଂ ୟୁନିଭର୍ସାଲ୍ କଟ୍-ଆଉଟ୍ ଟେବୁଲ୍
୫ ଟନ୍ ହାଇଡ୍ରୋଲିକ୍ ଡିକୋଏଲର୍
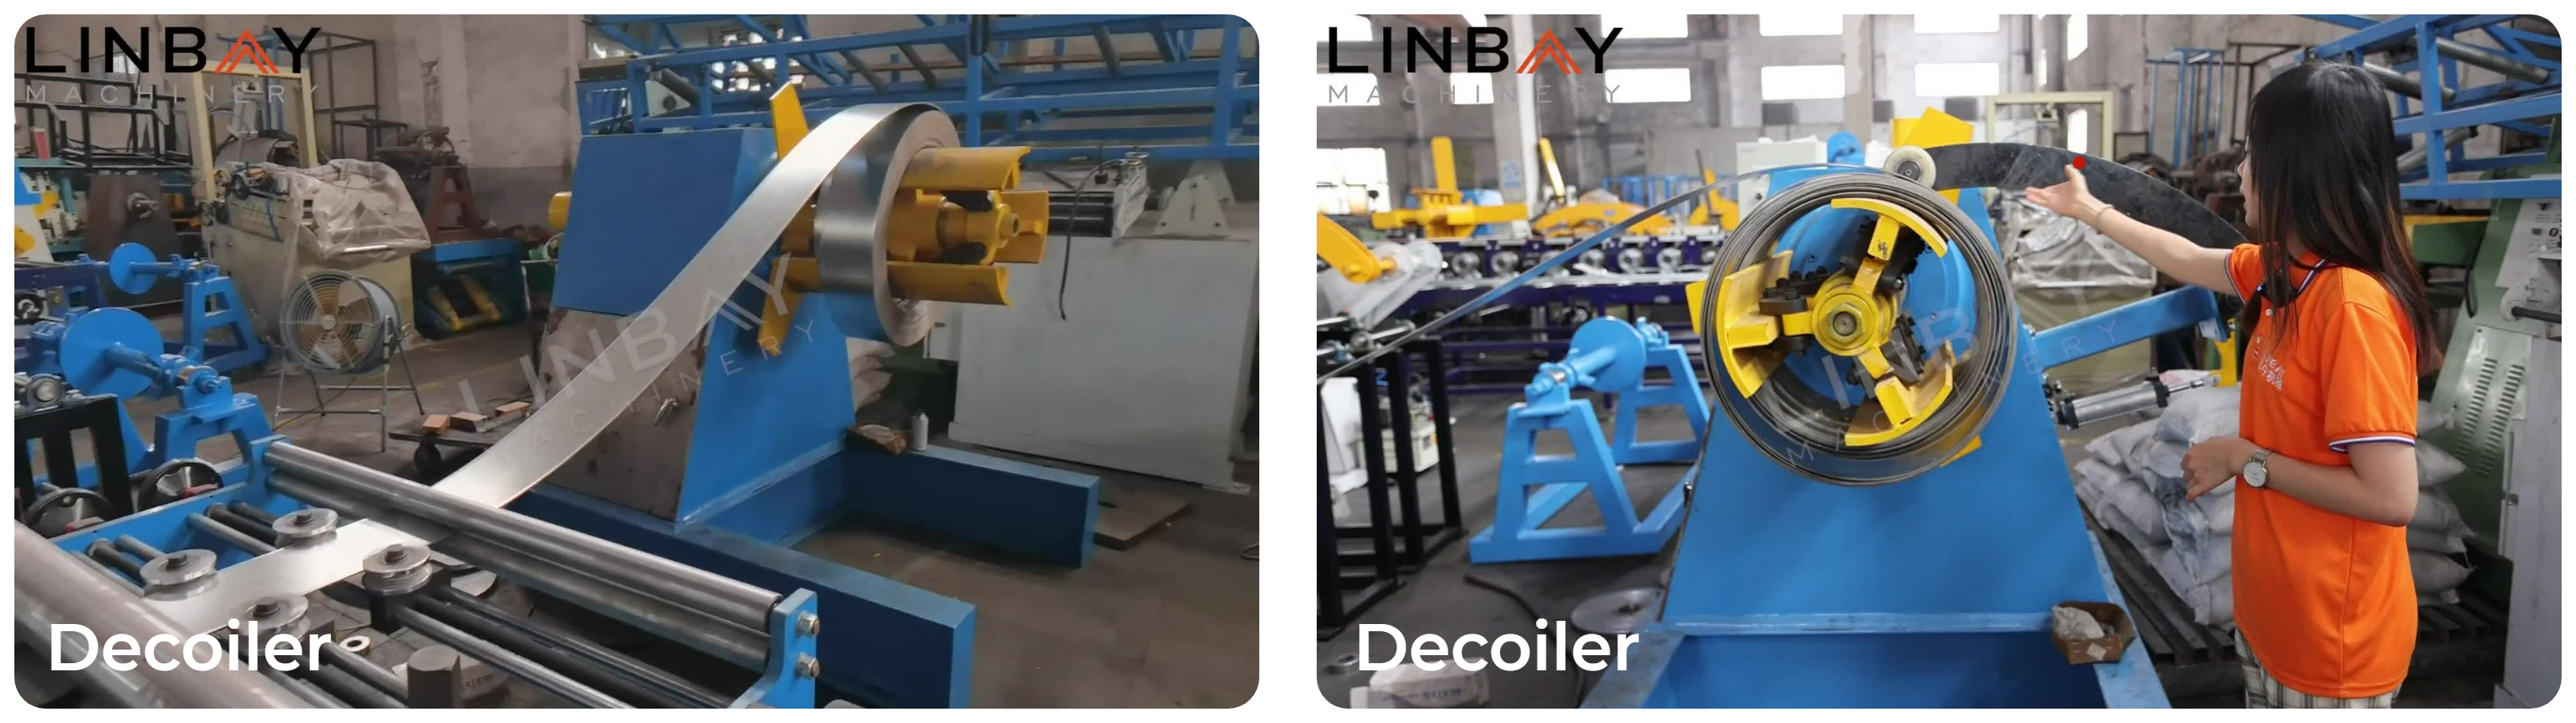
ପ୍ରଥମେ, ଆମେ ଏହି 5-ଟନ୍ ହାଇଡ୍ରୋଲିକ୍ ଡିକୋଏଲର୍ ଉପରେ ଷ୍ଟିଲ୍ କଏଲ୍ ରଖିଛୁ। ହାଇଡ୍ରୋଲିକ୍ ଷ୍ଟେସନ୍ ଭିତର ସପୋର୍ଟ ରଡ୍ କୁ ବିସ୍ତାର କରିବା ପାଇଁ ଶକ୍ତି ପ୍ରଦାନ କରେ, ଯାହା ପରେ କଏଲ୍ କୁ ଖୋଲିବା ପାଇଁ ଘୂରେ। ପରିବର୍ତ୍ତନ ସମୟରେ ହଠାତ୍ ଖୋଲାଯିବାକୁ ରୋକିବା ପାଇଁ ଆମେ କଏଲ୍ କୁ ସୁରକ୍ଷିତ ରଖିବା ପାଇଁ ଏକ ପ୍ରେସ୍-ଆର୍ମ ମଧ୍ୟ ଯୋଡିଛୁ।ବାହ୍ୟକଏଲ ରିଟେନରକୁଣ୍ଡଳୀ ଖସିବା ବିରୁଦ୍ଧରେ ସୁରକ୍ଷା, ସମସ୍ତ ଡିଜାଇନ୍ ସହିତଶ୍ରମିକ ସୁରକ୍ଷାମନେରଖନ୍ତୁ। ହାଇଡ୍ରୋଲିକ୍ ଡିକଏଲର୍ ଅଧିକ ଦକ୍ଷ ଏବଂ ମାନୁଆଲ୍ ଡିକଏଲର୍ ତୁଳନାରେ ଶ୍ରମ ଖର୍ଚ୍ଚ ହ୍ରାସ କରେ।
ଗାଇଡିଂ ଏବଂ ଲେଭଲର
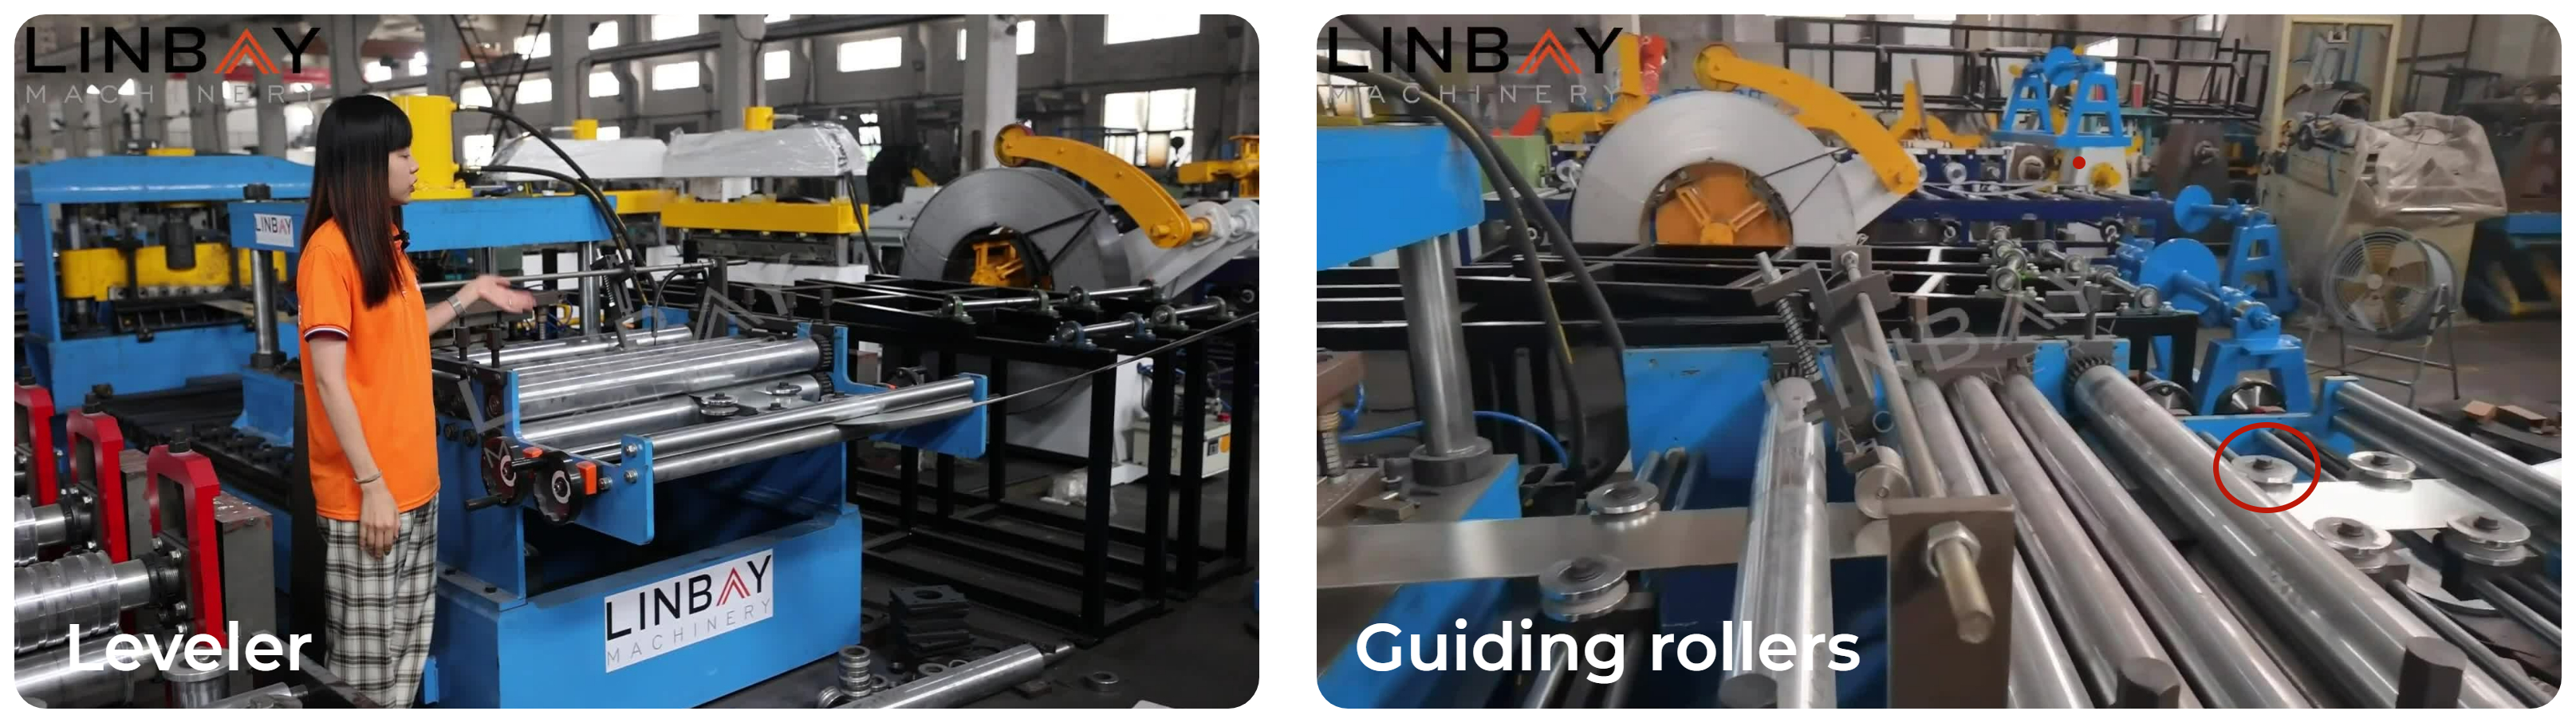
ଗାଇଡିଂ ରୋଲର୍ସ ଦେଇ ଯିବା ପରେ, ଷ୍ଟିଲ୍ କଏଲ୍ ଲେଭଲରରେ ପ୍ରବେଶ କରେ। ଏକାଧିକ ଗାଇଡିଂ ରୋଲର୍ସ କଏଲ୍କୁ ମେସିନ୍ର କେନ୍ଦ୍ରରେଖା ସହିତ ସଂଯୁକ୍ତ ରଖେ, ଯାହା ଚୂଡ଼ାନ୍ତ ଉତ୍ପାଦରେ ବିକୃତିକୁ ରୋକିଥାଏ। ଯେତେବେଳେ ଷ୍ଟିଲ୍ କଏଲ୍ର ଘନତା 1.5 ମିଲିମିଟର ଅତିକ୍ରମ କରେ କିମ୍ବା ଏହାର ଉତ୍ପାଦନ ଶକ୍ତି 300 MPa ଅତିକ୍ରମ କରେ, ସେତେବେଳେ ଏକ ଲେଭଲର ଜରୁରୀ। ଏହା ଅନିୟମିତତାକୁ ଦୂର କରେ, କଏଲ୍ର ସମତଳତା ଏବଂ ସମାନ୍ତରାଳତାକୁ ବୃଦ୍ଧି କରେ, ଏହିପରି କଏଲ୍ର ଗୁଣବତ୍ତା ଏବଂ ଚୂଡ଼ାନ୍ତ ପର୍ଲିନ୍ ଉତ୍ପାଦକୁ ଉନ୍ନତ କରେ।
ଏନକୋଡର ଏବଂ ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ୍
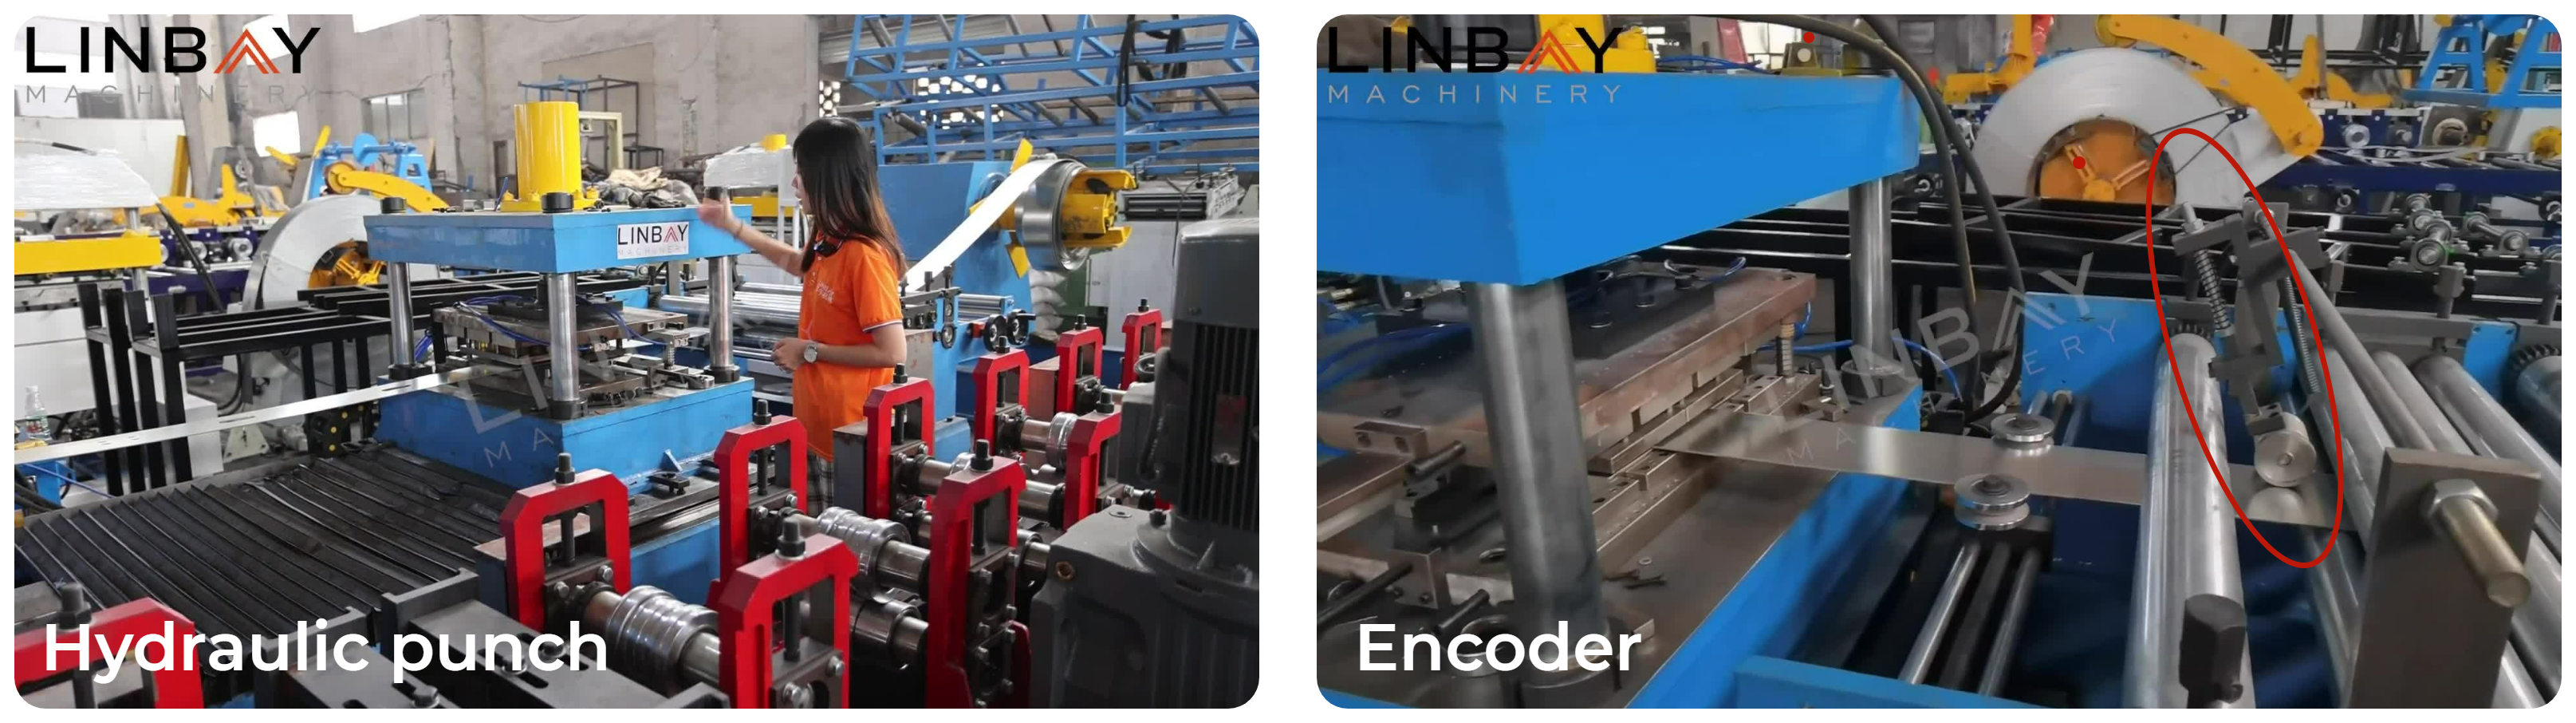
ତା'ପରେ ଷ୍ଟିଲ୍ କଏଲଟି "ଫ୍ଲାଇଂ ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚିଂ" ନାମକ ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚିଂ ମେସିନ୍ କୁ ଗତି କରେ, "ଫ୍ଲାଇଂ" ସୂଚିତ କରେ ଯେ ମେସିନ୍ ଗଠନ ଗତି ସହିତ ସମନ୍ୱୟରେ ଗତି କରେ,ଉତ୍ପାଦନ ଦକ୍ଷତା ବୃଦ୍ଧି କରିବା। ଏହା ପୂର୍ବରୁ, ଷ୍ଟିଲ୍ କଏଲ ଏକ ଏନକୋଡର ଏବଂ ମାର୍ଗଦର୍ଶକ ରୋଲରଗୁଡ଼ିକ ଦେଇ ଗତି କରେ। ଏନକୋଡର ସେନ୍ସଡ୍ କଏଲ ଲମ୍ବକୁ PLC ନିୟନ୍ତ୍ରଣ ପ୍ୟାନେଲକୁ ପଠାଯାଇଥିବା ବୈଦ୍ୟୁତିକ ସଙ୍କେତରେ ରୂପାନ୍ତରିତ କରେ, ସକ୍ଷମ କରେସଠିକ ନିୟନ୍ତ୍ରଣ୧ ମିମି ବିଚ୍ୟୁତି ମଧ୍ୟରେ ପଞ୍ଚିଂ ସ୍ଥାନର।
ପ୍ରି-କଟ୍

ପରିବର୍ତ୍ତନକୁ ସହଜ କରିବା ପାଇଁବିଭିନ୍ନ ପ୍ରସ୍ଥ ସହିତ ଷ୍ଟିଲ୍ କଏଲଗୁଡ଼ିକବିଭିନ୍ନ ଆକାରର ଉତ୍ପାଦନ ଏବଂ କଞ୍ଚାମାଲ ଅପଚୟକୁ ସଞ୍ଚୟ କରିବା ପାଇଁ, ଆମେ ଏକ ପ୍ରି-କଟ୍ ଡିଭାଇସ୍ ଡିଜାଇନ୍ କରିଛୁ।
ରୋଲ୍ ଫର୍ମର୍
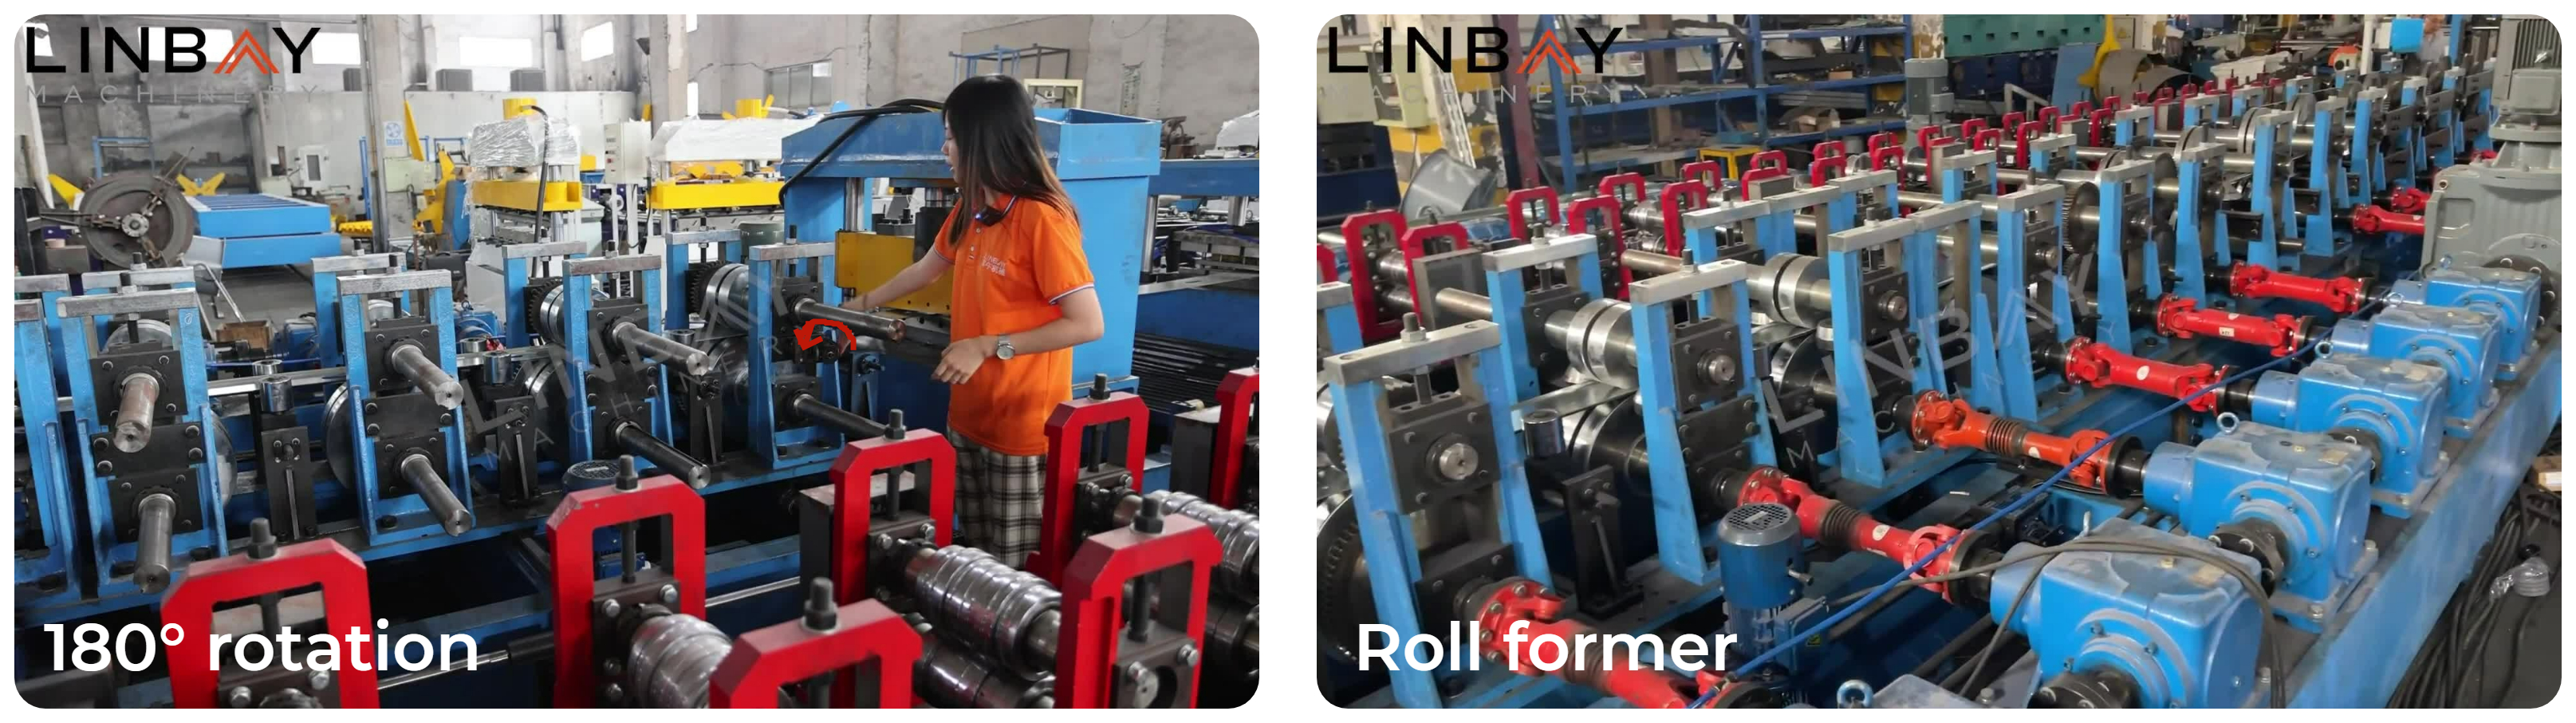
ଏହା ସମଗ୍ର ଉତ୍ପାଦନ ଲାଇନର ସବୁଠାରୁ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଅଂଶ। ଆମେ ଏକ ଗ୍ରହଣ କରିଛୁଛାଞ୍ଚ ଲୁହାଗଠନ, ଏକ ଦୃଢ଼ ଏବଂ ସ୍ଥିର ଏକକ-ଖଣ୍ଡ ଇସ୍ପାତ ନିର୍ମାଣ। ମେସିନଟି ଏଜି ସହିତ ସଜ୍ଜିତଇୟରବକ୍ସ ଏବଂ ୟୁନିଭର୍ସାଲ୍ ଜଏଣ୍ଟ, ଫର୍ମିଂ ରୋଲରଗୁଡ଼ିକର ଦକ୍ଷ ଘୂର୍ଣ୍ଣନକୁ ସକ୍ଷମ କରିବା ଏବଂ 4mm ମୋଟା ଷ୍ଟିଲ୍ କଏଲ ଫର୍ମିଂ କାର୍ଯ୍ୟ ପରିଚାଳନା କରିବା। ମେସିନର ଉଭୟ ପାର୍ଶ୍ୱରେ ତିନୋଟି ମୋଟର ରିଡ୍ୟୁସରକୁ ଶକ୍ତି ପ୍ରଦାନ କରେ, ଫର୍ମିଂ ଷ୍ଟେସନକୁ ରେଳ ଉପରେ ଆଗକୁ ଏବଂ ପଛକୁ ଘୁଞ୍ଚିବାକୁ ଅନୁମତି ଦିଏ, ରୋଲରଗୁଡ଼ିକ ମଧ୍ୟରେ ବ୍ୟବଧାନକୁ ସଜାଡ଼ିଥାଏ, ଫଳସ୍ୱରୂପବିଭିନ୍ନ ଆକାରର ପର୍ଲିନ୍ ଉତ୍ପାଦନ,ଠାରୁ ଆରମ୍ଭ କରି୧୦୦ ରୁ ୪୦୦ ମିମି ଓସାର ଏବଂ ୪୦ ରୁ ୧୦୦ ମିମି ଉଚ୍ଚତା। କର୍ମଚାରୀମାନେ କେବଳ PLC ନିୟନ୍ତ୍ରଣ ସ୍କ୍ରିନରେ ନିର୍ଦ୍ଦେଶ ଇନପୁଟ୍ କରିପାରିବେସ୍ୱଚାଳିତ ସମାୟୋଜନ। C ରୁ Z ପ୍ରୋଫାଇଲକୁ ପରିବର୍ତ୍ତନ କରିବା ସରଳ, ଏକ ମାନୁଆଲ୍ ଆବଶ୍ୟକ।୨-୩ଟି ଫର୍ମିଂ ଷ୍ଟେସନର ୧୮୦° ଘୂର୍ଣ୍ଣନ.
ଫ୍ଲାଇଙ୍ଗ ୟୁନିଭର୍ସାଲ୍ ହାଇଡ୍ରୋଲିକ୍ କଟ୍

ଏହି କଟିଂ ମେସିନ୍ କେବଳ ଆବଶ୍ୟକ କରେଗୋଟିଏ ସେଟ୍ବିଭିନ୍ନ ଆକାରର ପର୍ଲିନ୍ଗୁଡ଼ିକୁ ସୁଗମ ଭାବରେ କାଟିବା ପାଇଁ ବ୍ଲେଡ୍ର ଏବଂବର୍ ବିନା.
ପିଏଲସି
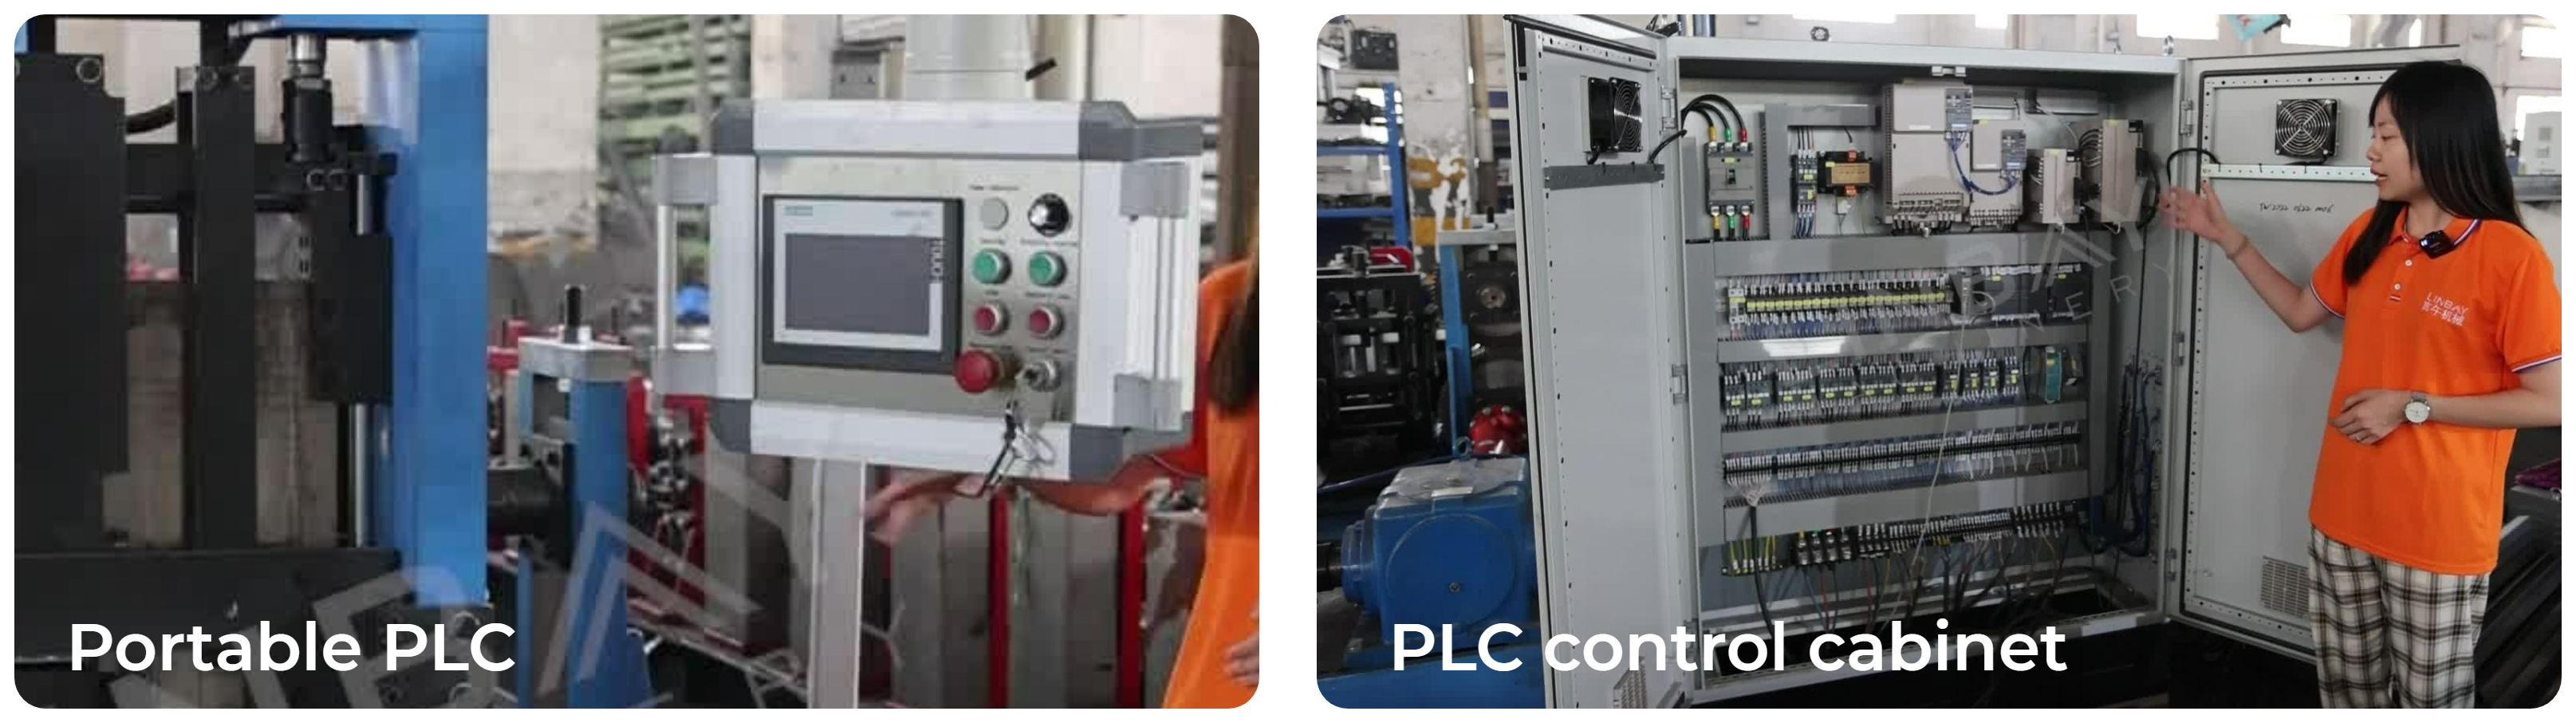
ନିୟନ୍ତ୍ରଣ ପ୍ୟାନେଲରେ, ଆମେ ଜାପାନର ୟାସ୍କାୱା, ଜର୍ମାନୀର ସିମେନ୍ସ ଏବଂ ଫ୍ରାନ୍ସର ସ୍ନାଇଡର ଭଳି ଆନ୍ତର୍ଜାତୀୟ ବ୍ରାଣ୍ଡ ବୈଦ୍ୟୁତିକ ଉପାଦାନ ବ୍ୟବହାର କରୁ, ଯାହା ଉଚ୍ଚମାନର ବୈଦ୍ୟୁତିକ ଉପାଦାନଗୁଡ଼ିକୁ ସୁନିଶ୍ଚିତ କରେ ଯାହା ରକ୍ଷଣାବେକ୍ଷଣ କରିବା ସହଜ। ଆମେ ଇଂରାଜୀ, ସ୍ପାନିସ୍, ରୁଷିଆନ୍, ଫରାସୀ ଏବଂ ଅନ୍ୟାନ୍ୟ ଭାଷାରେ PLC ସ୍କ୍ରିନ୍ ଭାଷାର କଷ୍ଟମାଇଜେସନ୍ ମଧ୍ୟ ପ୍ରଦାନ କରୁ।
୧. ଡିକୋଏଲର୍

୨. ଖାଇବାକୁ ଦେବା

୩.ପଞ୍ଚିଂ

୪. ରୋଲ୍ ଫର୍ମିଂ ଷ୍ଟାଣ୍ଡ

୫. ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ୍

6. କଟିଂ ସିଷ୍ଟମ

ଅନ୍ୟାନ୍ୟ

ଟେବୁଲ୍ ବାହାରେ