

ଭିଡିଓ
ପ୍ରୋଫାଇଲ୍
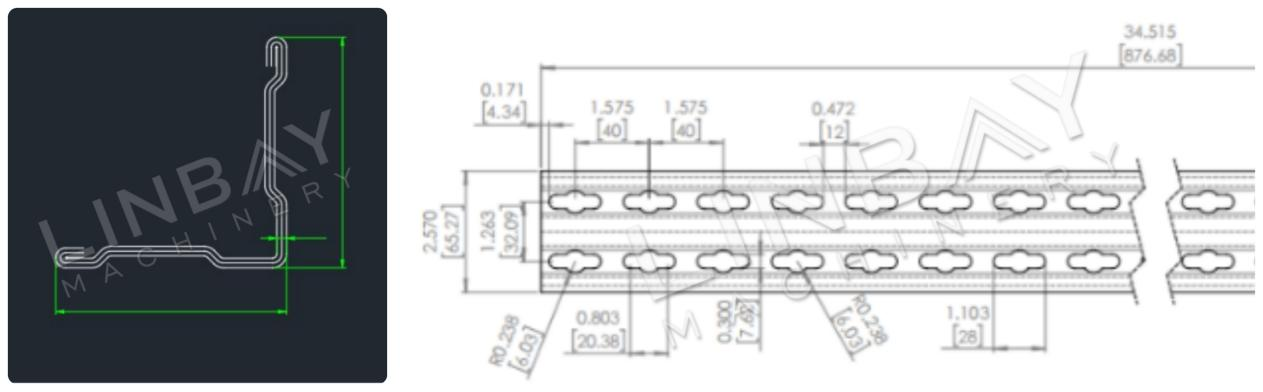
ଏହା ଏକ ହାଲୁକା-କର୍ତ୍ତବ୍ୟ ସେଲ୍ଫ ସିଧା, କୋଣ ଷ୍ଟିଲ୍ ସଦୃଶ, ଯାହାର ମୋଟେଇ 1.2 ମିମି। ଏହା ସେଲ୍ଫ ଗଠନର ଏକ ପ୍ରମୁଖ ଉପାଦାନ, ଏବଂ ଏହାର ସିଧାତା ସେଲ୍ଫର ଭାର-ବହନ କ୍ଷମତାକୁ ସିଧାସଳଖ ପ୍ରଭାବିତ କରେ। ବିମ୍ ସଂଯୋଗ କରିବା ପାଇଁ ଉଭୟ ପାର୍ଶ୍ୱରେ ଗାତ ଖୋଳାଯାଏ।
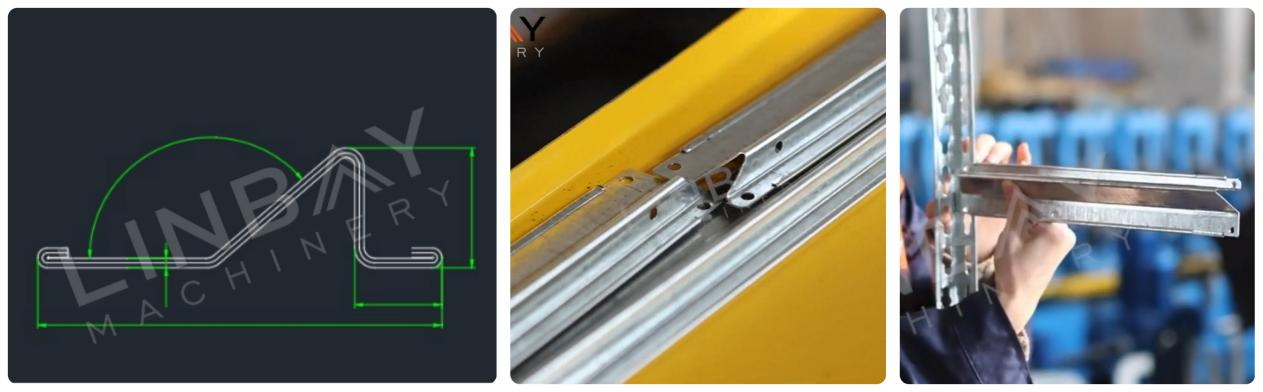
ଏହା ଏକ ହାଲୁକା-କର୍ତ୍ତବ୍ୟ ସେଲ୍ଫ ବିମ୍, 1.2 ମିମି ମୋଟା, ଯାହା ସେଲ୍ଫ ପ୍ୟାନେଲଗୁଡ଼ିକୁ ସମର୍ଥନ କରିବା ଏବଂ ହାଲୁକା-କର୍ତ୍ତବ୍ୟ ସେଲ୍ଫର ସାମଗ୍ରିକ ଭାର-ବହନ କ୍ଷମତାକୁ ଉନ୍ନତ କରିବା ପାଇଁ ଉଦ୍ଦିଷ୍ଟ।
ବର୍ଣ୍ଣନା
ଫ୍ଲୋ ଚାର୍ଟ
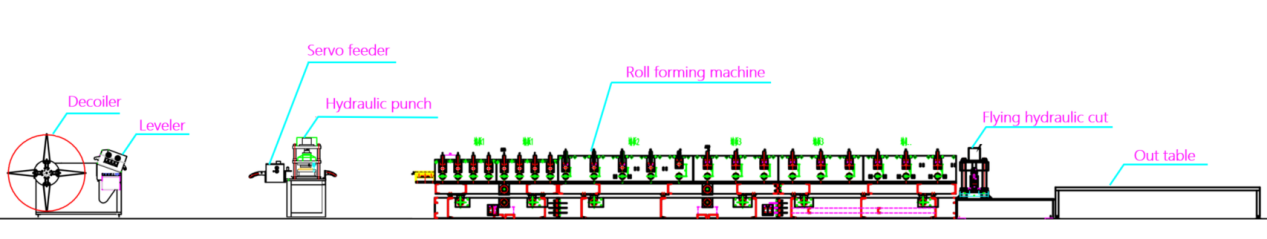
ଲେଭଲର ସହିତ ଡିକୋଏଲର
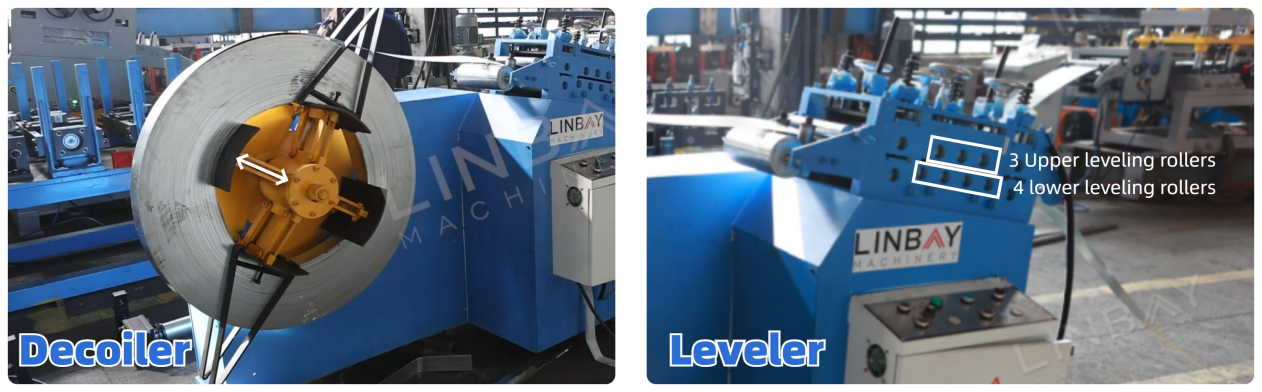
ଏହି ମେସିନ୍ ଡିକୋଇଲିଂ ଏବଂ ଲେଭଲିଂ କାର୍ଯ୍ୟକାରିତାକୁ ମିଶ୍ରଣ କରେ।ଏଥିରେ ଡିକଏଲରରେ ଏକ ବ୍ରେକ୍ ଡିଭାଇସ୍ ଅନ୍ତର୍ଭୁକ୍ତ, ଯାହା ଦ୍ୱାରା ଡିକଏଲିଂ ରୋଲର ଟେନସନ୍ ଆଡଜଷ୍ଟ ହୋଇପାରିବ, ଯାହା ସୁଗମ ଗତି ସୁନିଶ୍ଚିତ କରିବ। ସୁରକ୍ଷାମୂଳକ ଷ୍ଟିଲ୍ ପତ୍ରଗୁଡ଼ିକ କଏଲ ଖସିଯିବାକୁ ରୋକିଥାଏ। ଏହି ଡିଜାଇନ୍ ଏକ ପ୍ରଦାନ କରେକମ ଖର୍ଚ୍ଚ, ଉଚ୍ଚ ସୁରକ୍ଷାଡିକୋଇଲିଂ ଦ୍ରବଣ।
ପରେ, ଷ୍ଟିଲ୍ କଏଲ ଲେଭଲିଂ ମେସିନ୍ ଭିତରକୁ ପ୍ରବେଶ କରେ। 1.2 ମିମି ମୋଟା, ଘନ ପଞ୍ଚିଂ ପାଇଁ କଏଲ ବକ୍ରତାକୁ ଦୂର କରିବା ପାଇଁ ଲେଭଲିଂ ଆବଶ୍ୟକ, ଯାହା ବୃଦ୍ଧି କରେସମତଳତା ଏବଂ ସମାନ୍ତରାଳତାଉନ୍ନତ ଉତ୍ପାଦ ଗୁଣବତ୍ତା ପାଇଁ। ଲେଭଲରରେ 3ଟି ଉପର ଏବଂ 4ଟି ତଳ ରୋଲର ଅଛି।
ସର୍ଭୋ ଫିଡର ଏବଂ ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ
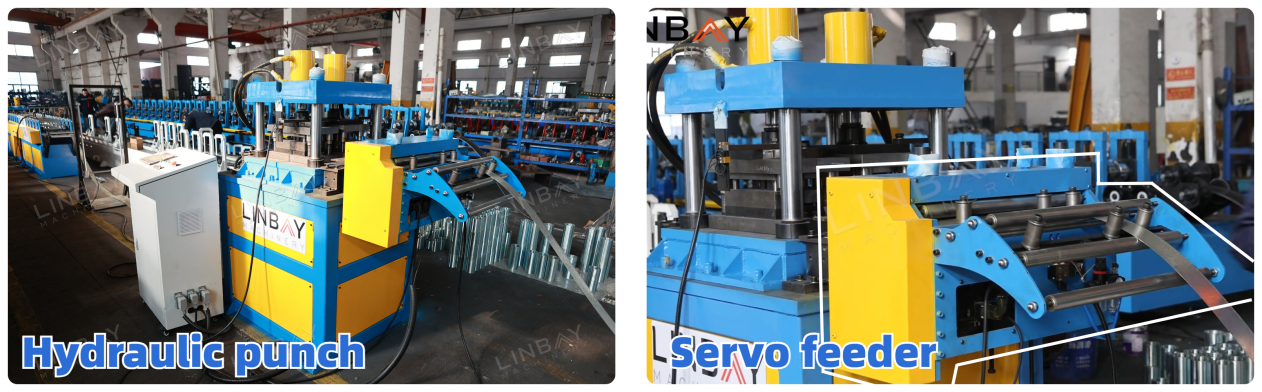
ଷ୍ଟିଲ୍ କଏଲ ଏକ ସ୍ୱାଧୀନ ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ ମେସିନ୍ କୁ ଆଗକୁ ବଢ଼େ। ଫିଡର ପାଇଁ ଏକ ସର୍ଭୋ ମୋଟର ବ୍ୟବହାର କରିବା ଦ୍ଵାରା ଏହାର ଦ୍ରୁତ ପ୍ରତିକ୍ରିୟା ଏବଂ ସର୍ବନିମ୍ନ ଷ୍ଟାର୍ଟ-ଷ୍ଟପ୍ ସମୟ ହେତୁ ସଠିକ୍ ପଞ୍ଚିଂ ସମ୍ଭବ ହୁଏ, ଯାହା ସଠିକ୍ ପଞ୍ଚିଂ ସ୍ଥିତି ନିୟନ୍ତ୍ରଣ ସୁନିଶ୍ଚିତ କରେ।
ନିୟନ୍ତ୍ରକ
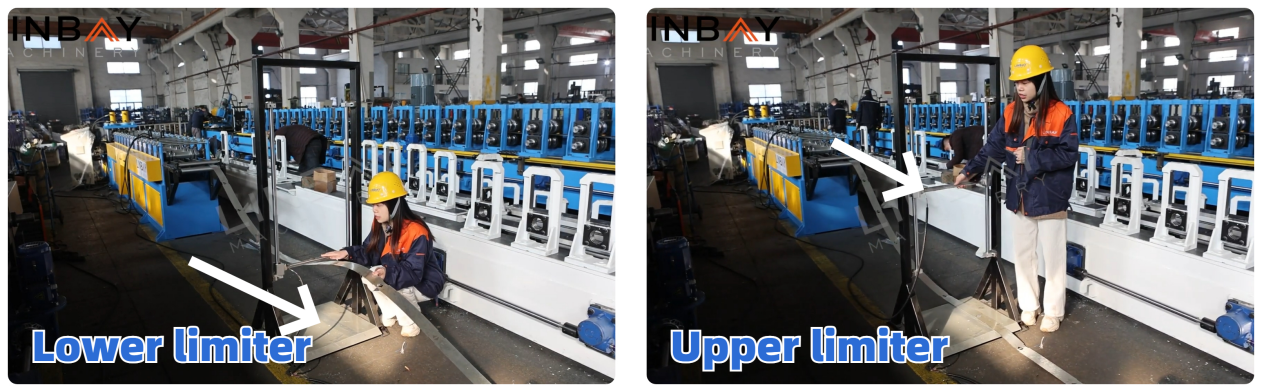
ପଞ୍ଚିଂ ଏବଂ ରୋଲ୍ ଫର୍ମିଂ ପ୍ରକ୍ରିୟା ସମୟରେ, ଏକ ଲିମିଟର ନିଯୁକ୍ତ କରାଯାଏଉତ୍ପାଦନ ଗତିକୁ ସମନ୍ୱିତ କରନ୍ତୁ। ଯେତେବେଳେ ଷ୍ଟିଲ୍ କଏଲ ନିମ୍ନ ସୀମାରେ ପହଞ୍ଚିଥାଏ, ଯାହା ରୋଲ୍ ଫର୍ମିଂ ବେଗ ଅପେକ୍ଷା ଅଧିକ ପଞ୍ଚିଂ ବେଗ ସୂଚାଇଥାଏ, ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ PLC ନିୟନ୍ତ୍ରଣ କ୍ୟାବିନେଟରୁ ଏକ ଷ୍ଟପ୍ ସିଗନାଲ୍ ଗ୍ରହଣ କରେ। PLC ସ୍କ୍ରିନରେ ଏକ ପ୍ରମ୍ପ୍ଟ ଆଲାର୍ମ ପ୍ରଦର୍ଶିତ ହୁଏ, ଯାହା ଅପରେଟରଙ୍କୁ ସ୍କ୍ରିନ୍ କ୍ଲିକ୍ ସହିତ କାର୍ଯ୍ୟ ପୁନରାରମ୍ଭ କରିବାକୁ ଅନୁମତି ଦିଏ। ଏହି ସମୟରେ, ବିରତି ସମୟରେ, ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ କାର୍ଯ୍ୟ ଜାରି ରଖେ।
ବିପରୀତ ଭାବରେ, ଯେତେବେଳେ ଷ୍ଟିଲ୍ କଏଲ୍ ଉପର ସୀମାରେ ଆଘାତ କରେ, ଯାହା ପଞ୍ଚିଂ ଗତି ଅପେକ୍ଷା ଅଧିକ ଗଠନ ଗତି ସୂଚାଇଥାଏ, ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ବନ୍ଦ ହୋଇଯାଏ। ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ବନ୍ଦ ହେବା ଏବଂ ପୁନଃଆରମ୍ଭ ହେବା ମଧ୍ୟରେ ସଂକ୍ଷିପ୍ତ ବିରତି ସମୟରେ, ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ୍ କାର୍ଯ୍ୟକ୍ଷମ ରହିଥାଏ।ଗ୍ରାହକଙ୍କ ଆବଶ୍ୟକତା ଅନୁସାରେ ଉପର ଲିମିଟରର ଉଚ୍ଚତାକୁ ନିୟନ୍ତ୍ରଣ କରାଯାଇପାରିବ।
ଏହା ଉତ୍ପାଦନ ଲାଇନର ସାମଗ୍ରିକ ସମନ୍ୱୟ ଏବଂ ସମାନ ଉତ୍ପାଦନ ଗତି ସୁନିଶ୍ଚିତ କରେ।
ମାର୍ଗଦର୍ଶକ
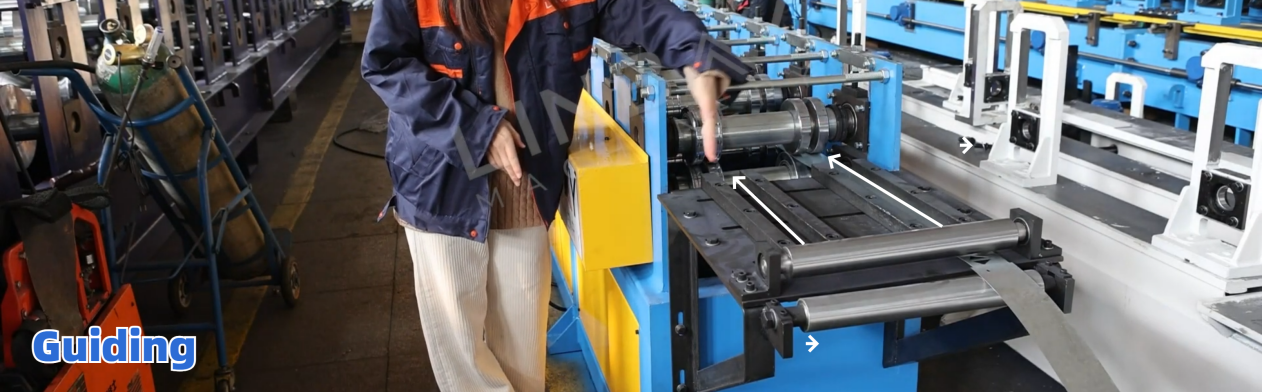
ଷ୍ଟିଲ୍ କଏଲ ପ୍ରାରମ୍ଭିକ ଫର୍ମିଂ ରୋଲରରେ ପ୍ରବେଶ କରିବା ପୂର୍ବରୁ, ଏହା ମେସିନ୍ ସହିତ ସଂଯମତା ବଜାୟ ରଖିବା ପାଇଁ ଏକ ମାର୍ଗଦର୍ଶିକା ବାର୍ ଦେଇ ଗତି କରେ, ଯାହା ପ୍ରୋଫାଇଲ୍ ବିକୃତିକୁ ରୋକିଥାଏ। ମାର୍ଗଦର୍ଶିକା ରୋଲରଗୁଡ଼ିକ କେବଳ ପ୍ରବେଶ ସ୍ଥାନରେ ନୁହେଁ ବରଂ ସମଗ୍ର ଫର୍ମିଂ ରେଖା ସହିତ ରଣନୀତିକ ଭାବରେ ଅବସ୍ଥିତ। ପରିବହନ ସମୟରେ ବିସ୍ଥାପନ କିମ୍ବା ଉତ୍ପାଦନ ସମୟରେ ଶ୍ରମିକ-ପ୍ରେରିତ ଭୁଲ ଆଲାଇନ୍ମେଣ୍ଟ୍ କ୍ଷେତ୍ରରେ ସଠିକ୍ ସମାୟୋଜନ ପାଇଁ ପ୍ରତ୍ୟେକ ମାର୍ଗଦର୍ଶିକା ବାର୍/ରୋଲରର ଧାର ପର୍ଯ୍ୟନ୍ତ ଦୂରତାର ମାପ ମାନୁଆଲରେ ଦଲିଲଭୁକ୍ତ କରାଯାଇଛି।
ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍
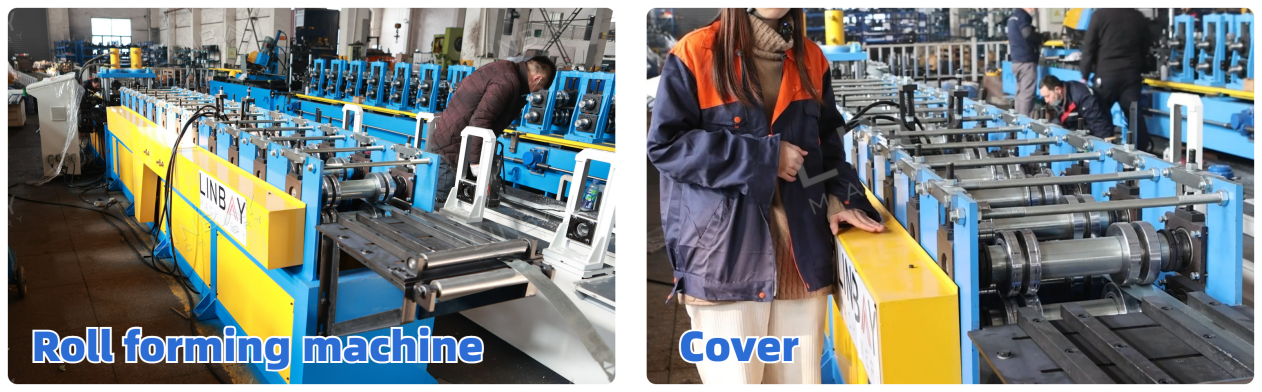
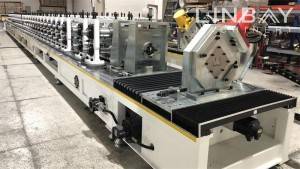
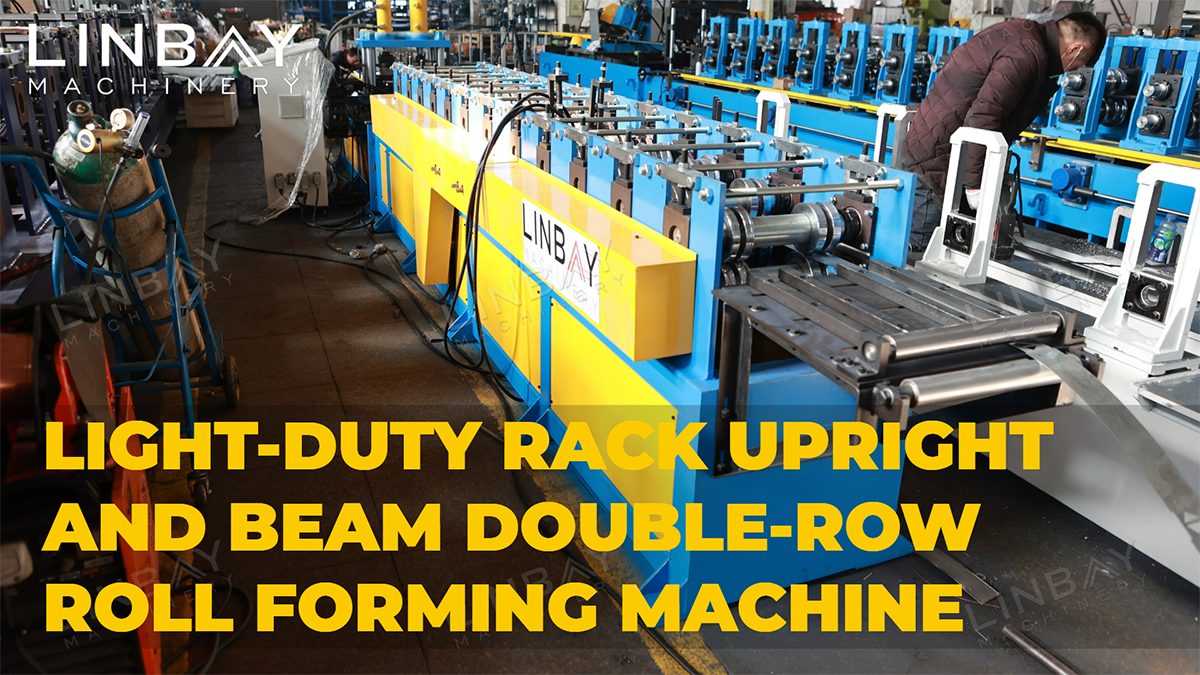
ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ସମଗ୍ର ଉତ୍ପାଦନ ଲାଇନର ଏକ ପ୍ରମୁଖ ଉପାଦାନ ଭାବରେ ଠିଆ ହୋଇଛି। ସହିତ୧୨ଟି ଗଠନ କେନ୍ଦ୍ର, ଏହା ଗର୍ବ କରେ ଏକକାନ୍ଥ ପ୍ୟାନେଲ୍ ଗଠନ ଏବଂ ଚେନ୍ ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ୍। ଉଲ୍ଲେଖନୀୟ ଯେ, ଏହା ଏକଦୁଇ-ଧାଡିଉଭୟ ତିଆରି କରିବାରେ ସକ୍ଷମ ଡିଜାଇନ୍ହାଲୁକା-କର୍ତ୍ତବ୍ୟ ସେଲଫିଂ ପାଇଁ ସିଧା ଏବଂ ବିମ୍ ଆକୃତି। ଯଦିଓ ଏହି ଧାଡିଗୁଡ଼ିକ ଏକକାଳୀନ କାର୍ଯ୍ୟ କରିପାରିବେ ନାହିଁ, ସେମାନେ ପ୍ରଦାନ କରନ୍ତିନମନୀୟତାବିଭିନ୍ନ ଉତ୍ପାଦନ ଚାହିଦା ପାଇଁ। ଚେନରେ ଥିବା ସୁରକ୍ଷା କଭରଗୁଡ଼ିକ ଶ୍ରମିକଙ୍କ ସୁରକ୍ଷାକୁ ପ୍ରାଥମିକତା ଦିଏ। ଏହା ସହିତ, ମେସିନଟି ଗ୍ରାହକ ଉତ୍ପାଦନରେ ବ୍ୟବହୃତ ହେଉଥିବା ସମାନ ଉତ୍ପାଦନ ଶକ୍ତିର ଷ୍ଟିଲ୍ କଏଲ ସହିତ ପରୀକ୍ଷଣ କରିଥାଏ, ଯାହା ବିତରଣ ସମୟରେ ତୁରନ୍ତ ସୁବିଧା ସୁନିଶ୍ଚିତ କରିଥାଏ।
ଫର୍ମିଂ ରୋଲରଗୁଡ଼ିକ ଏଥିରୁ ତିଆରି ହୋଇଛିGcr15Name, ଏକ ଉଚ୍ଚ-କାର୍ବନ କ୍ରୋମିୟମ୍ ବହନକାରୀ ଇସ୍ପାତ ଯାହା ଏହାର ପାଇଁ ପ୍ରସିଦ୍ଧକଠୋରତା ଏବଂ ପରିଧାନ ପ୍ରତିରୋଧ। ରୋଲର ପୃଷ୍ଠରେ କ୍ରୋମ୍ ପ୍ଲେଟିଂ ଏହାର ଜୀବନକାଳକୁ ବୃଦ୍ଧି କରେ, ଯେତେବେଳେ ଶାଫ୍ଟଗୁଡ଼ିକ ତାପ-ଚିକିତ୍ସାରେ ଗଠିତ ହୋଇଥାଏ୪୦ କୋଟିସାମଗ୍ରୀ।
ଫ୍ଲାଇଙ୍ଗ ହାଇଡ୍ରୋଲିକ୍ କଟିଂ ଏବଂ ଏନକୋଡର
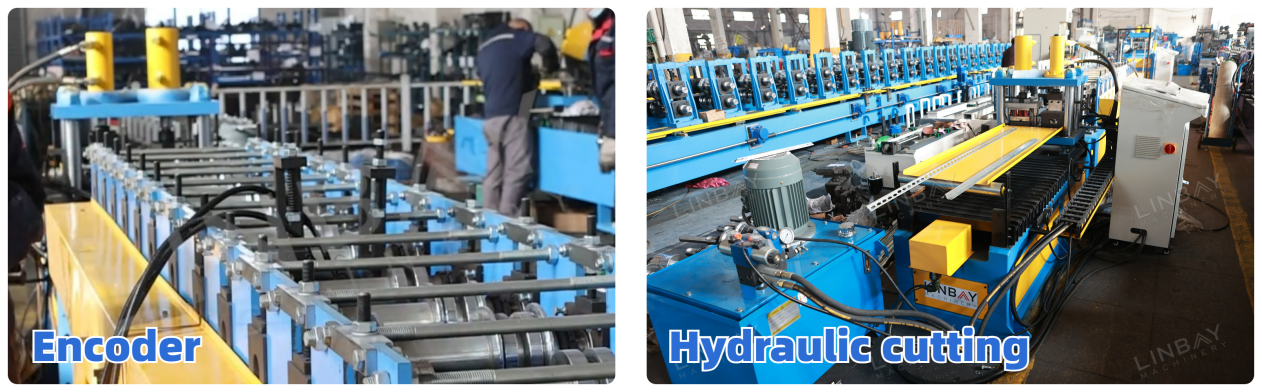
ଏହି ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ଏକ ଜାପାନୀ କୋୟୋ ଏନକୋଡରକୁ ସଂଯୁକ୍ତ କରିଥାଏ, ଯାହା ସେନ୍ସଡ୍ ଷ୍ଟିଲ୍ କଏଲ ଲମ୍ବକୁ PLC ନିୟନ୍ତ୍ରଣ କ୍ୟାବିନେଟକୁ ପଠାଯାଇଥିବା ବୈଦ୍ୟୁତିକ ସଙ୍କେତରେ ରୂପାନ୍ତରିତ କରିଥାଏ। ଏହା ସକ୍ଷମ କରିଥାଏ୧ ମିମି ମଧ୍ୟରେ କଟିଂ ତ୍ରୁଟି ନିୟନ୍ତ୍ରଣ କରିବା ପାଇଁ କଟିଂ ମେସିନ୍, ଉଚ୍ଚମାନର ଉତ୍ପାଦଗୁଡ଼ିକୁ ସୁନିଶ୍ଚିତ କରିବା ଏବଂ ଭୁଲ କଟ୍ ରୁ ଅପଚୟ ହ୍ରାସ କରିବା। "ଉଡ଼ନ୍ତା" କଟିଂ ମେସିନର କଟିଂ ସମୟରେ ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ପରି ସମାନ ଗତିରେ ଆଗକୁ ଏବଂ ପଛକୁ ଗତି କରିବାର କ୍ଷମତାକୁ ସୂଚିତ କରେ,ନିରନ୍ତର କାର୍ଯ୍ୟକୁ ସକ୍ଷମ କରିବା ଏବଂ ସାମଗ୍ରିକ ଉତ୍ପାଦନ ଲାଇନ କ୍ଷମତା ବୃଦ୍ଧି କରିବା।
ହାଇଡ୍ରୋଲିକ୍ ଷ୍ଟେସନ୍
ହାଇଡ୍ରୋଲିକ୍ ଷ୍ଟେସନରେ ଏକ କୁଲିଂ ଇଲେକ୍ଟ୍ରିକ୍ ଫ୍ୟାନ୍ ଅଛି ଯାହା ପାଇଁଦକ୍ଷ ତାପ ଅପଚୟ, ଦୀର୍ଘକାଳୀନ, କମ୍ ତ୍ରୁଟିପୂର୍ଣ୍ଣ କାର୍ଯ୍ୟ ଏବଂ ସ୍ଥାୟୀତ୍ୱ ସୁନିଶ୍ଚିତ କରିବା।
ପିଏଲସି
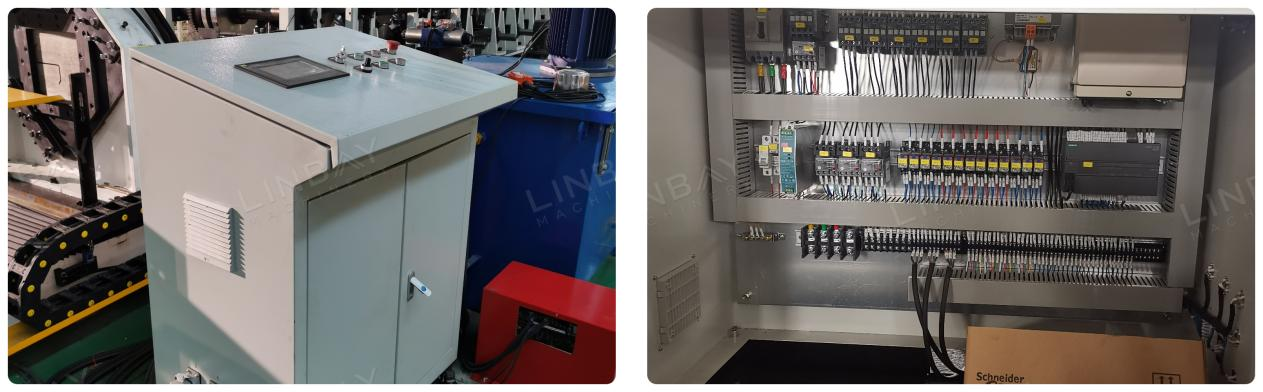
ଶ୍ରମିକମାନେ ଉତ୍ପାଦନ ପରିଚାଳନା କରିପାରିବେଗତି, ଉତ୍ପାଦନ ପରିମାପ ସ୍ଥିର କରନ୍ତୁ, କଟିଙ୍ଗ ଲମ୍ବ, ଇତ୍ୟାଦି।, PLC ସ୍କ୍ରିନ୍ ମାଧ୍ୟମରେ। PLC ନିୟନ୍ତ୍ରଣ କ୍ୟାବିନେଟ୍ ଓଭରଲୋଡ୍, ସର୍ଟ ସର୍କିଟ୍ ଏବଂ ପର୍ଯ୍ୟାୟ କ୍ଷତି ସୁରକ୍ଷା ଭଳି ସୁରକ୍ଷା କାର୍ଯ୍ୟଗୁଡ଼ିକୁ ଅନ୍ତର୍ଭୁକ୍ତ କରେ। PLC ସ୍କ୍ରିନ୍ ରେ ପ୍ରଦର୍ଶିତ ଭାଷା ହୋଇପାରେଗୋଟିଏ ଭାଷା କିମ୍ବା ଏକାଧିକ ଭାଷାରେ କଷ୍ଟମାଇଜ୍ କରାଯାଇଛିଗ୍ରାହକଙ୍କ ଆବଶ୍ୟକତା ଉପରେ ଆଧାରିତ।
ୱାରେଣ୍ଟି
ଡେଲିଭରି ପୂର୍ବରୁ, ଡେଲିଭରି ତାରିଖ ନାମଫଳକରେ ସୂଚିତ ହୋଇଥାଏ, ଆରମ୍ଭରୁସମଗ୍ର ଉତ୍ପାଦନ ଲାଇନ ପାଇଁ ଦୁଇ ବର୍ଷର ଗ୍ୟାରେଣ୍ଟି ଏବଂ ରୋଲର୍ସ ଏବଂ ଶାଫ୍ଟ ପାଇଁ ପାଞ୍ଚ ବର୍ଷର ଗ୍ୟାରେଣ୍ଟି।
୧. ଡିକୋଏଲର୍

୨. ଖାଇବାକୁ ଦେବା

୩.ପଞ୍ଚିଂ

୪. ରୋଲ୍ ଫର୍ମିଂ ଷ୍ଟାଣ୍ଡ

୫. ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ୍

6. କଟିଂ ସିଷ୍ଟମ

ଅନ୍ୟାନ୍ୟ

ଟେବୁଲ୍ ବାହାରେ