ວິດີໂອ
ໂປຣໄຟລ໌
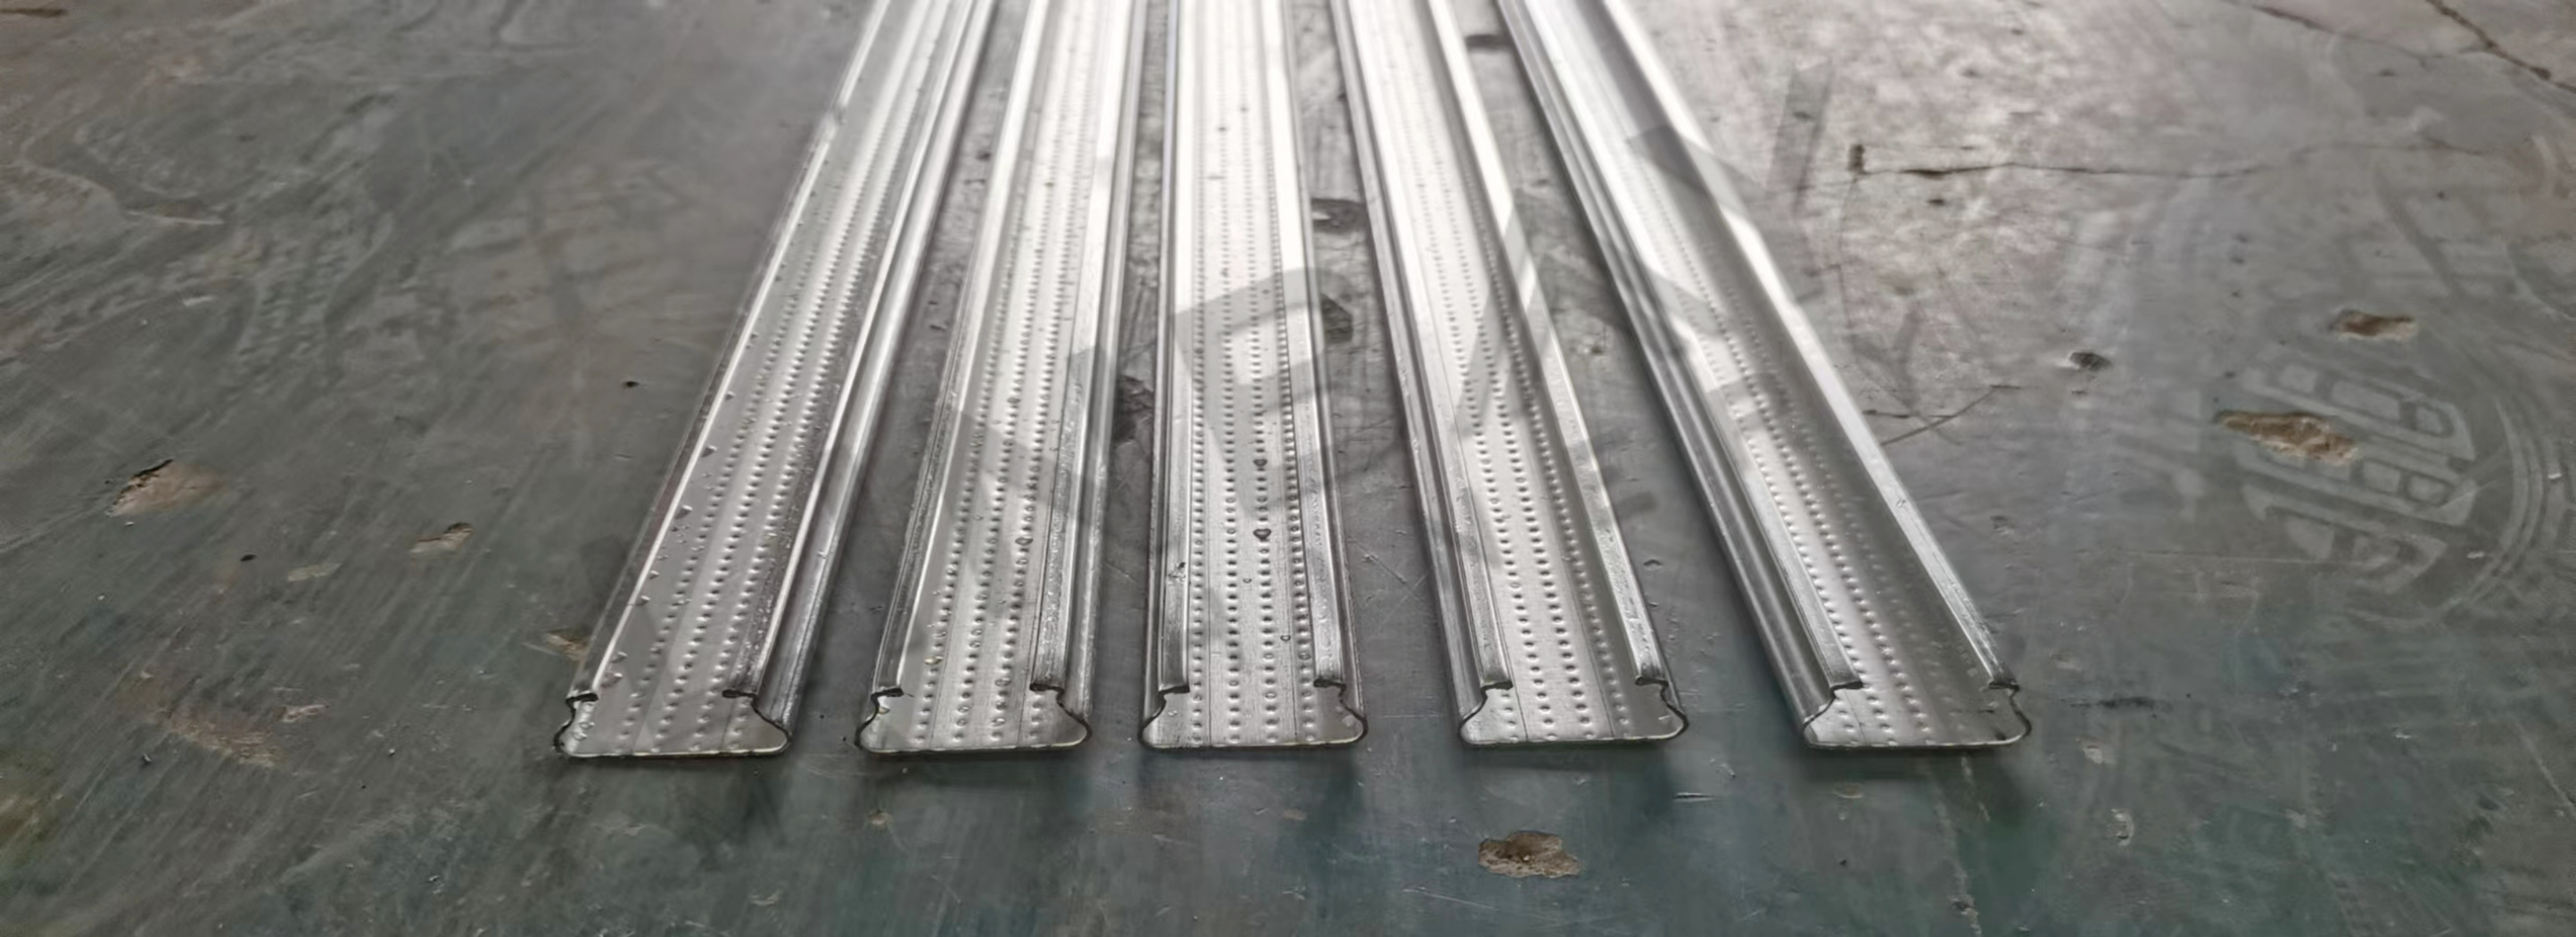
ຊ່ອງລັອກແມ່ນໂຄງຮ່າງຫຼັກຂອງເຮືອນແກ້ວ. ແລະຫຼັງຈາກນັ້ນໃສ່ລວດສະປິງພາຍໃນຊ່ອງລັອກເພື່ອຕິດຟິມພາດສະຕິກໃຫ້ຢູ່ກັບທີ່. ຄວາມໜາທົ່ວໄປແມ່ນ 0.5 ມມ, 0.65 ມມ, 0.7 ມມ, 0.9 ມມ, 1.0 ມມ, 1.2 ມມ, 1.6 ມມ.
ລາຍລະອຽດ
ແຜນວາດການໄຫຼ
ເຄື່ອງຫຼຸດທໍ່ດ້ວຍມື - ຄູ່ມື - ມ້ວນກ່ອນ - ໂຕະຕັດໄຮໂດຼລິກບິນ

ເຄື່ອງຕັດຂົນດ້ວຍມື
ນ້ຳໜັກ, ຄວາມໜາ ແລະ ຄວາມກວ້າງຂອງຂົດລວດເຫຼັກມີອິດທິພົນຕໍ່ການອອກແບບຂອງເຄື່ອງຫຼຸດຄວາມໜາ. ເຄື່ອງຫຼຸດຄວາມໜາດ້ວຍມືສາມາດຮັບມືກັບຄວາມກວ້າງຂອງການປ້ອນ 60 ມມ, ແລະຄວາມໜາຂອງຂົດລວດເຫຼັກ 0.7 ມມ ທີ່ໃຊ້ໃນສາຍການຜະລິດນີ້.
ສ່ວນຊີ້ນຳ
ແຖບນຳທາງຮັບປະກັນການຈັດລຽນລະຫວ່າງຂົດລວດເຫຼັກ ແລະ ເຄື່ອງຈັກທີ່ຢູ່ໃນແກນກາງດຽວກັນ, ປ້ອງກັນການບິດເບືອນຂອງໂປຣໄຟລ໌ທີ່ສ້າງຂຶ້ນ. ລູກກິ້ງນຳທາງບາງອັນຖືກວາງໄວ້ຢ່າງມີຍຸດທະສາດຕາມເສັ້ນການຂຶ້ນຮູບທັງໝົດ.
ມ້ວນຟໍເມີ
ສາຍການຜະລິດນີ້ມີການອອກແບບທີ່ລຽບງ່າຍໂດຍໃຊ້ໂຄງສ້າງເຫຼັກຫຼໍ່ ແລະ ລະບົບຂັບເຄື່ອນດ້ວຍຕ່ອງໂສ້. ໂຄງສ້າງເຫຼັກຫຼໍ່, ເຊິ່ງເປັນເຫຼັກແຂງທັງໝົດ, ໃຫ້ຄວາມແຂງແຮງ ແລະ ຄວາມໝັ້ນຄົງ. ດ້ວຍສະຖານີຂຶ້ນຮູບທັງໝົດ 16 ແຫ່ງ, ລວມທັງລູກກິ້ງລາຍນູນ, ມັນສາມາດພິມຮອຍຍື່ນອອກມາເທິງໜ້າດິນຂອງຂົດລວດເຫຼັກເພື່ອເພີ່ມແຮງສຽດທານ.
ການຕັດໄຮໂດຼລິກແບບບິນ
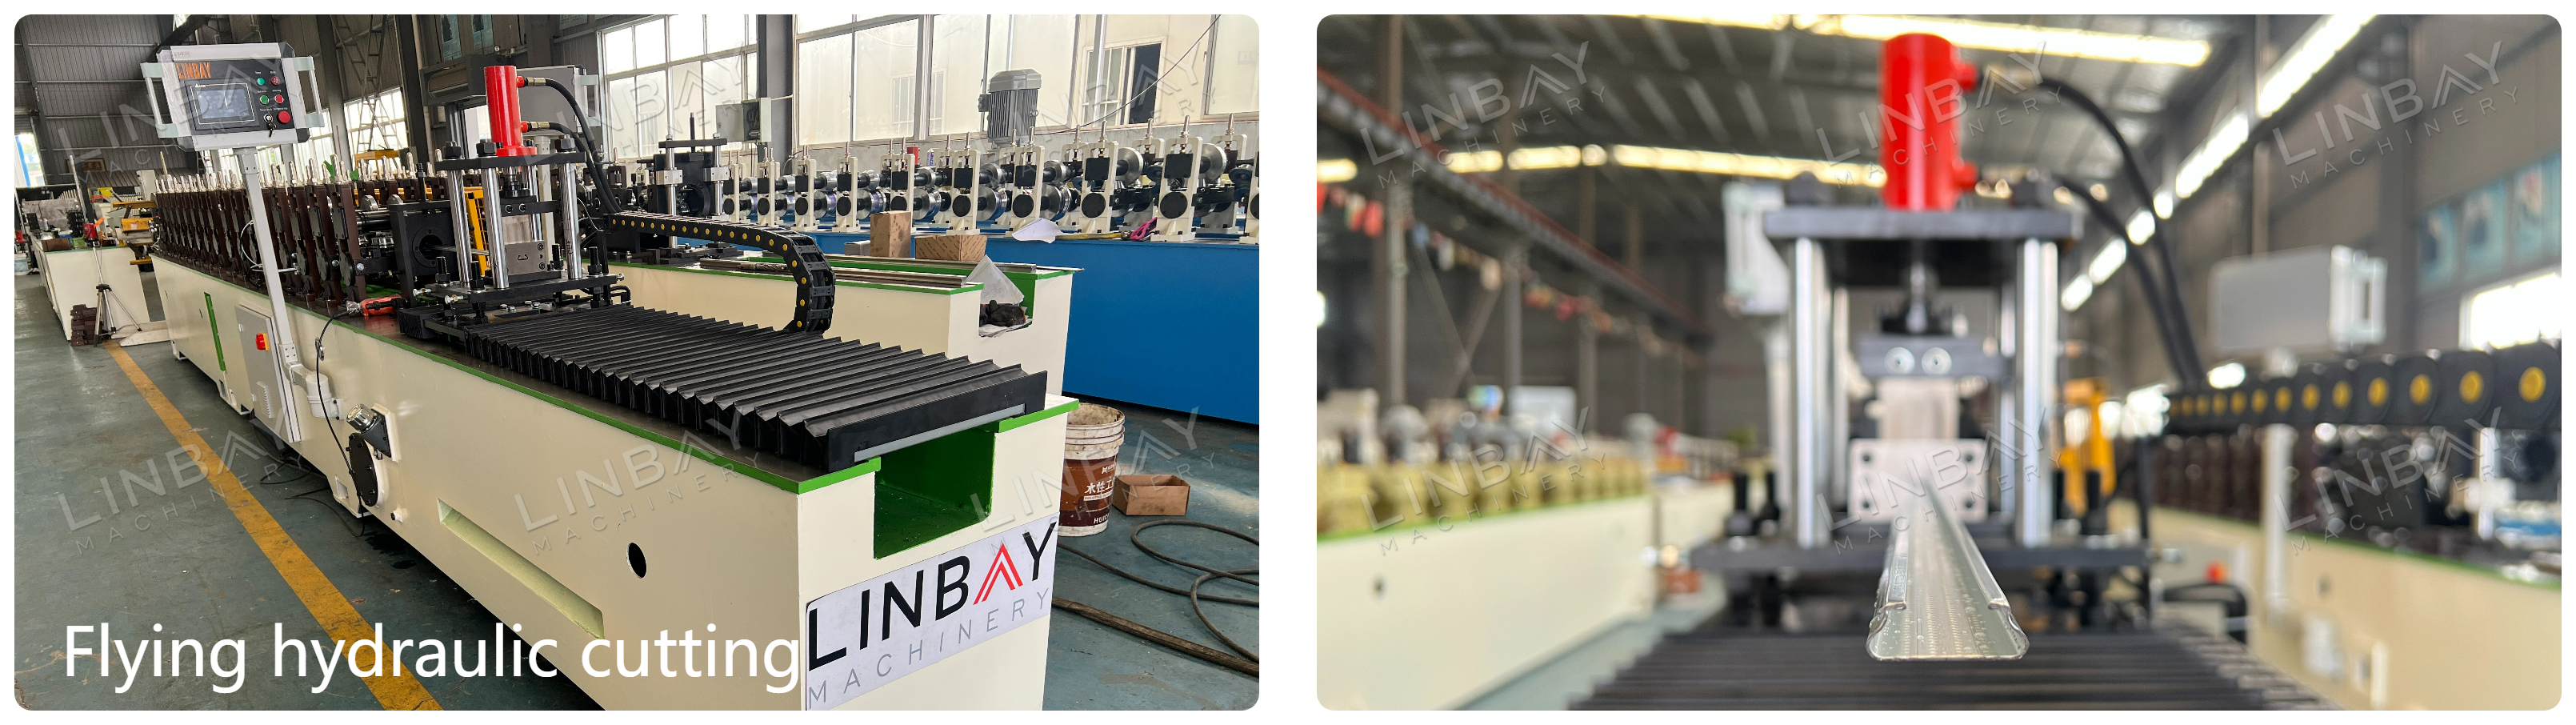
ຂັບເຄື່ອນດ້ວຍສະຖານີໄຮໂດຼລິກ, ແລະ "ການບິນ" ໝາຍຄວາມວ່າມັນສາມາດເຄື່ອນທີ່ໄປຂ້າງໜ້າ ແລະ ຖອຍຫຼັງໄດ້ສອດຄ່ອງກັບຄວາມໄວໃນການຂຶ້ນຮູບໂດຍບໍ່ລົບກວນການເຮັດວຽກຢ່າງຕໍ່ເນື່ອງຂອງເຄື່ອງຂຶ້ນຮູບມ້ວນ, ດັ່ງນັ້ນຈຶ່ງເພີ່ມຜົນຜະລິດ. ແມ່ພິມທີ່ກຳນົດເອງຢູ່ຈຸດຕັດຮັບປະກັນການຜິດຮູບຂອງຜະລິດຕະພັນໜ້ອຍທີ່ສຸດໃນລະຫວ່າງການຕັດ.
ເຄື່ອງເຂົ້າລະຫັດ ແລະ PLC

ພ້ອມດ້ວຍແຜງຄວບຄຸມ PLC ທີ່ຫ້ອຍລົງເພື່ອປະຢັດພື້ນທີ່, ພະນັກງານສາມາດຄວບຄຸມຄວາມໄວໃນການຜະລິດ, ກຳນົດຂະໜາດການຜະລິດ, ແລະ ຄວາມຍາວຂອງການຕັດໃນໜ້າຈໍ PLC. ຕົວເຂົ້າລະຫັດໃນສາຍການຜະລິດຈະປ່ຽນຄວາມຍາວຂອງຂົດລວດເຫຼັກທີ່ຖືກຮັບຮູ້ໄປເປັນສັນຍານໄຟຟ້າທີ່ສົ່ງໄປຫາຕູ້ຄວບຄຸມ PLC. ສິ່ງນີ້ຊ່ວຍໃຫ້ເຄື່ອງຂອງພວກເຮົາສາມາດຮັກສາຄວາມຖືກຕ້ອງຂອງການຕັດພາຍໃນ 1 ມມ, ຮັບປະກັນຜະລິດຕະພັນທີ່ມີຄຸນນະພາບສູງ ແລະ ຫຼຸດຜ່ອນສິ່ງເສດເຫຼືອຈາກການຕັດທີ່ຜິດພາດ.
1. ເຄື່ອງຕັດຮອຍຕໍ່

2. ການໃຫ້ອາຫານ

3. ການເຈາະ

4. ຂາຕັ້ງມ້ວນ

5. ລະບົບຂັບຂີ່

6. ລະບົບຕັດ

ຄົນອື່ນໆ

ໂຕະອອກ