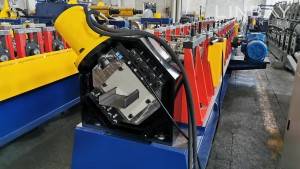
ວິດີໂອ
ໂປຣໄຟລ໌
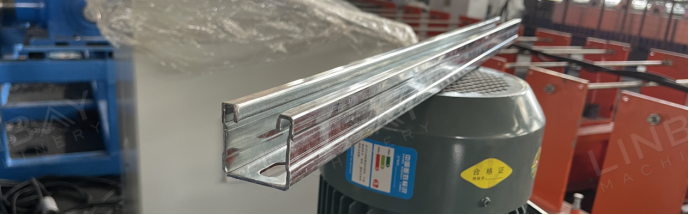
ທໍ່ຄ້ຳຖືກນຳໃຊ້ເລື້ອຍໆໃນການນຳໃຊ້ຕ່າງໆເຊັ່ນ: ການຕິດຕັ້ງແຜງໂຊລາເຊວ, ທໍ່ນໍ້າ ແລະ ລະບົບ HVAC. ຄວາມສູງຂອງທໍ່ຄ້ຳມາດຕະຖານລວມມີ21 ມມ, 41 ມມ, 52 ມມ, 62 ມມ, 71 ມມ, ແລະ 82 ມມ.ເສັ້ນຜ່າສູນກາງຂອງລູກກິ້ງຂຶ້ນຮູບຈະປ່ຽນແປງໄປຕາມຄວາມສູງຂອງຊ່ອງຄອດ, ໂດຍຊ່ອງທີ່ສູງກວ່າຕ້ອງການສະຖານີຂຶ້ນຮູບຫຼາຍຂຶ້ນ. ຊ່ອງເຫຼົ່ານີ້ມັກຈະຜະລິດຈາກເຫຼັກມ້ວນຮ້ອນ, ເຫຼັກມ້ວນເຢັນ, ເຫຼັກກ້າສັງກະສີ, ຫຼື ເຫຼັກສະແຕນເລດ,ມີຄວາມໜາຕັ້ງແຕ່12 ເກດ (2.5 ມມ) ຫາ 16 ເກດ (1.5 ມມ).
ໝາຍເຫດ: ເນື່ອງຈາກຄວາມແຂງແຮງຂອງຜົນຜະລິດທີ່ສູງກວ່າຂອງເຫຼັກສະແຕນເລດ, ແຮງຂຶ້ນຮູບທີ່ຕ້ອງການຈຶ່ງສູງກວ່າເມື່ອທຽບກັບເຫຼັກປະສົມຕ່ຳ ແລະ ເຫຼັກກາກບອນທຳມະດາທີ່ມີຄວາມໜາເທົ່າກັນ. ດັ່ງນັ້ນ, ເຄື່ອງມ້ວນຮູບທີ່ອອກແບບມາສຳລັບເຫຼັກສະແຕນເລດຈຶ່ງແຕກຕ່າງຈາກເຄື່ອງທີ່ໃຊ້ສຳລັບເຫຼັກກາກບອນທຳມະດາ ແລະ ເຫຼັກກ້າສັງກະສີ.
LINBAY ສະໜອງສາຍການຜະລິດທີ່ມີຄວາມສາມາດໃນການຜະລິດຂະໜາດຕ່າງໆ, ເຊິ່ງຈັດປະເພດເປັນປະເພດຄູ່ມື ແລະ ອັດຕະໂນມັດໂດຍອີງຕາມລະດັບຂອງອັດຕະໂນມັດທີ່ຕ້ອງການສຳລັບການປັບຂະໜາດ.
ກໍລະນີຕົວຈິງ - ພາລາມິເຕີທາງເທັກນິກຫຼັກ
ແຜນວາດການໄຫຼ: ເຄື່ອງ Decoiler--ເຄື່ອງປ້ອນ Servo--ເຄື່ອງເຈາະ--ເຄື່ອງນຳທາງ--ເຄື່ອງສ້າງມ້ວນ--ເຄື່ອງຕັດເລື່ອຍບິນ--ໂຕະອອກ
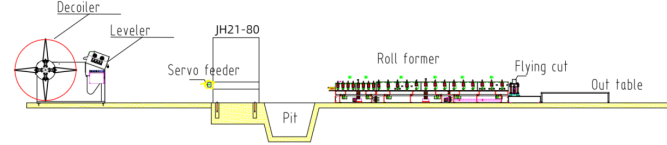
ກໍລະນີຕົວຈິງ - ພາລາມິເຕີທາງເທັກນິກຫຼັກ
1. ຄວາມໄວສາຍ: 15 ແມັດ/ນາທີ, ສາມາດປັບໄດ້
2. ວັດສະດຸທີ່ເໝາະສົມ: ເຫຼັກມ້ວນຮ້ອນ, ເຫຼັກມ້ວນເຢັນ, ເຫຼັກສັງກະສີ
3. ຄວາມໜາຂອງວັດສະດຸ: 1.5-2.5 ມມ
4. ເຄື່ອງມ້ວນຂຶ້ນຮູບ: ໂຄງສ້າງເຫຼັກ
5. ລະບົບຂັບຂີ່: ລະບົບຂັບເຄື່ອນເກຍ
6. ລະບົບການຕັດ: ການຕັດດ້ວຍເລື່ອຍບິນ. ເຄື່ອງມ້ວນຮູບບໍ່ຢຸດເມື່ອຕັດ
7. ຕູ້ PLC: ລະບົບ Siemens
ກໍລະນີຕົວຈິງ - ເຄື່ອງຈັກ
1. ເຄື່ອງຫຼຸດລະດັບໄຮໂດຼລິກພ້ອມເຄື່ອງປັບລະດັບ * 1
2. ເຄື່ອງປ້ອນເຊີໂວ * 1
3. ເຄື່ອງກົດ * 1
4. ເຄື່ອງມ້ວນຮູບ * 1
5. ເຄື່ອງຕັດເລື່ອຍບິນ * 1
6. ຕູ້ຄວບຄຸມ PLC * 2
7. ສະຖານີໄຮໂດຼລິກ * 2
8. ກ່ອງອາໄຫຼ່ (ຟຣີ) * 1
ຂະໜາດພາຊະນະ: 2x40GP + 1x20GP
ກໍລະນີຕົວຈິງ - ລາຍລະອຽດ
ເຄື່ອງຕັດຮອນດ້ວຍເຄື່ອງປັບລະດັບ
ເຄື່ອງຈັກນີ້ປະສົມປະສານໜ້າທີ່ຂອງເຄື່ອງຫຼຸດແຮງດັນ ແລະ ເຄື່ອງປັບລະດັບ, ເພື່ອເພີ່ມປະສິດທິພາບການໃຊ້ພື້ນທີ່ພື້ນ. ການປັບລະດັບຂົດລວດເຫຼັກທີ່ໜາກວ່າ 1.5 ມມ ແມ່ນມີຄວາມສຳຄັນຫຼາຍ, ໂດຍສະເພາະສຳລັບການເຈາະຮູຢ່າງຕໍ່ເນື່ອງໃນຊ່ອງຄ້ຳ. ເຄື່ອງປັບລະດັບຮັບປະກັນວ່າຂົດລວດເຫຼັກລຽບ ແລະ ບັນເທົາຄວາມກົດດັນພາຍໃນ, ຊ່ວຍໃຫ້ການປັ້ນຮູບຮ່າງ ແລະ ການປັ້ນຮູບຊື່ງ່າຍຂຶ້ນ.
ເຄື່ອງປ້ອນ Servo
ເຄື່ອງປ້ອນ servo ມີຊື່ຕາມການໃຊ້ມໍເຕີ servo. ຍ້ອນການຊັກຊ້າໃນການເລີ່ມ-ຢຸດໜ້ອຍທີ່ສຸດຂອງມໍເຕີ servo, ມັນຈຶ່ງໃຫ້ຄວາມແມ່ນຍຳທີ່ດີເລີດໃນການປ້ອນຂົດລວດເຫຼັກ. ຄວາມແມ່ນຍຳນີ້ແມ່ນສິ່ງຈຳເປັນສຳລັບການຮັກສາຄວາມທົນທານທີ່ແໜ້ນໜາ ແລະ ຫຼຸດຜ່ອນການເສຍຂອງຂົດລວດເຫຼັກໃນລະຫວ່າງການຜະລິດຊ່ອງຄອດ. ນອກຈາກນັ້ນ, ຕົວໜີບນິວເມຕິກພາຍໃນເຄື່ອງປ້ອນຈະກ້າວໜ້າຂົດລວດເຫຼັກໃນຂະນະທີ່ປົກປ້ອງພື້ນຜິວຂອງມັນຈາກຮອຍຂີດຂ່ວນ.
ພິມພົ່ນ
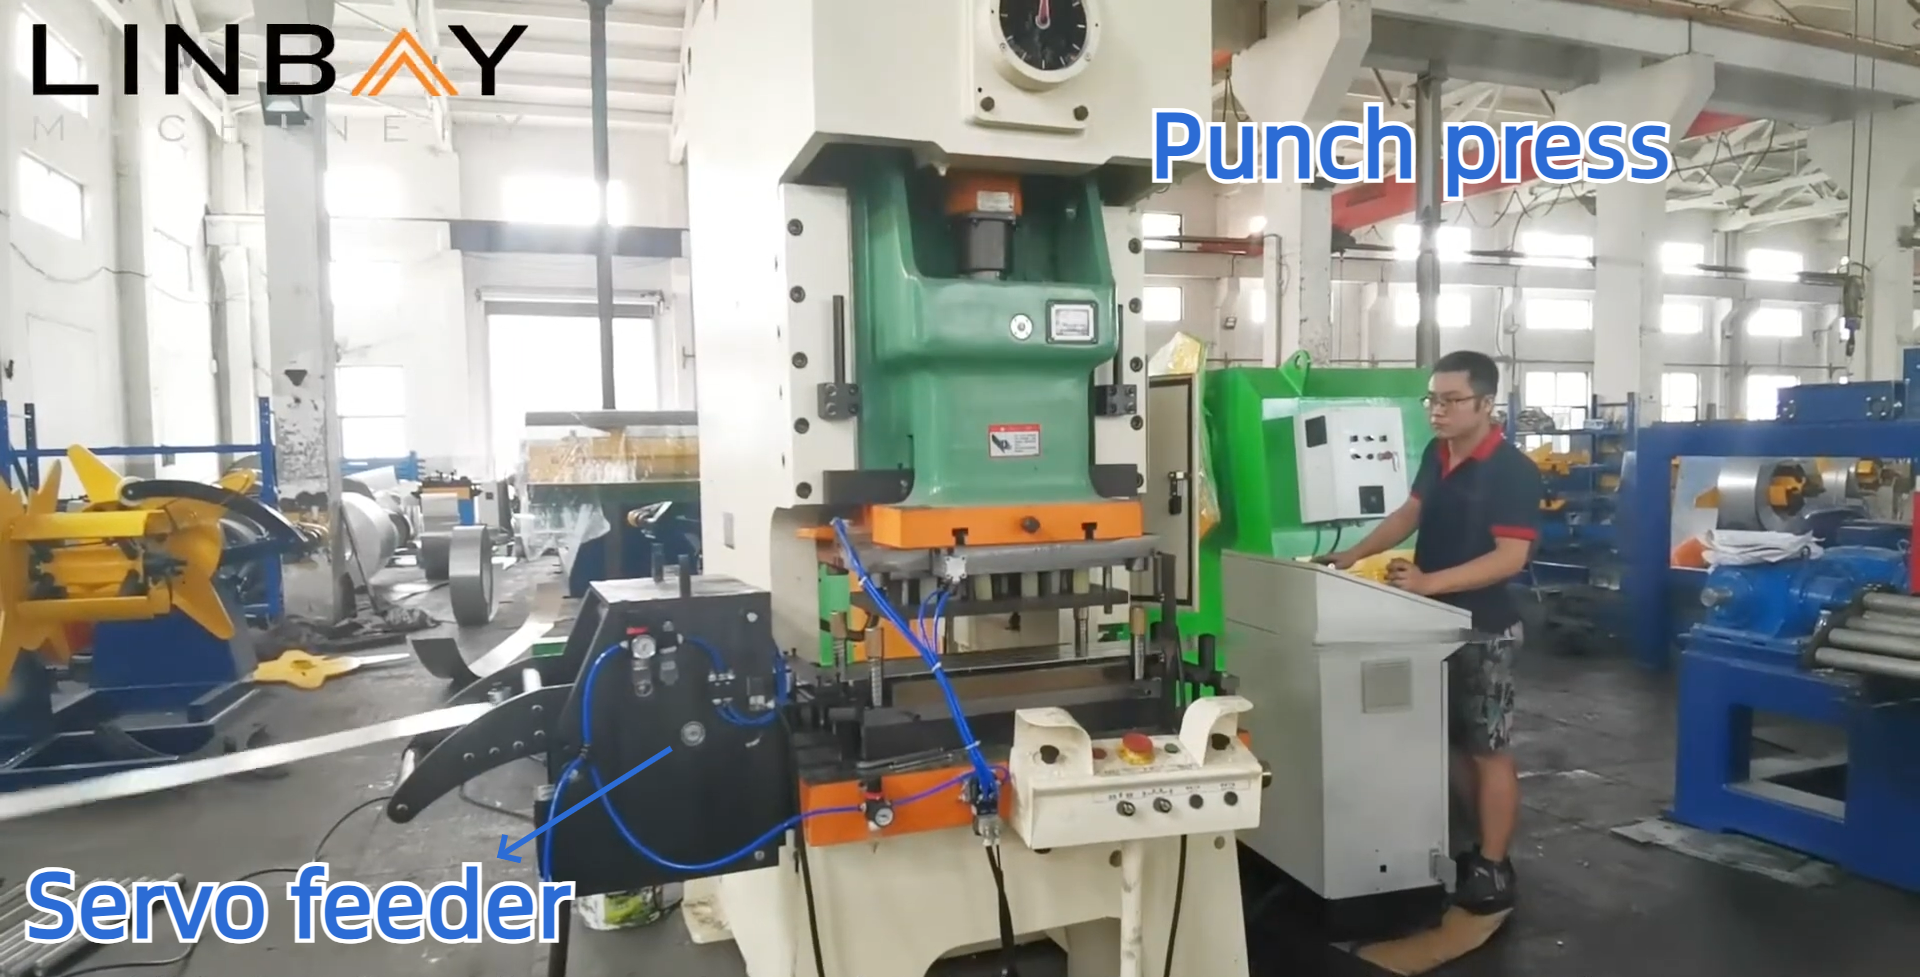
ເຄື່ອງເຈາະຮູຖືກນຳໃຊ້ເພື່ອສ້າງຮູໃນຂົດລວດເຫຼັກ, ເຊິ່ງຈຳເປັນສຳລັບການຕິດສະກູ ແລະ ນັອດເພື່ອຍຶດຊ່ອງຄວງ. ເຄື່ອງເຈາະນີ້ເຮັດວຽກໄດ້ໄວກວ່າເຄື່ອງເຈາະໄຮໂດຼລິກແບບປະສົມປະສານ (ຕິດຕັ້ງຢູ່ເທິງຖານດຽວກັນກັບເຄື່ອງປັ້ນມ້ວນ) ແລະ ເຄື່ອງເຈາະໄຮໂດຼລິກແບບດ່ຽວ. ພວກເຮົາໃຊ້ເຄື່ອງເຈາະຈາກຍີ່ຫໍ້ Yangli ທີ່ມີຊື່ສຽງຂອງຈີນ, ເຊິ່ງມີສຳນັກງານຫຼາຍແຫ່ງທົ່ວໂລກ, ຮັບປະກັນການບໍລິການຫຼັງການຂາຍທີ່ສະດວກສະບາຍ ແລະ ການເຂົ້າເຖິງອາໄຫຼ່ທົດແທນໄດ້ງ່າຍ.
ການນຳພາ
ລູກກິ້ງນຳທາງຮັກສາໃຫ້ຂົດລວດເຫຼັກ ແລະ ເຄື່ອງຈັກຢູ່ໃນແນວຕັ້ງດຽວກັນ, ຮັບປະກັນຄວາມຊື່ຂອງຊ່ອງຄ້ຳ. ການຈັດລຽງນີ້ແມ່ນສຳຄັນຫຼາຍສຳລັບການຈັບຄູ່ຊ່ອງຄ້ຳກັບໂປຣໄຟລ໌ອື່ນໆໃນລະຫວ່າງການຕິດຕັ້ງ, ເຊິ່ງສົ່ງຜົນກະທົບໂດຍກົງຕໍ່ຄວາມໝັ້ນຄົງຂອງໂຄງສ້າງການກໍ່ສ້າງທັງໝົດ.
ເຄື່ອງມ້ວນຂຶ້ນຮູບ
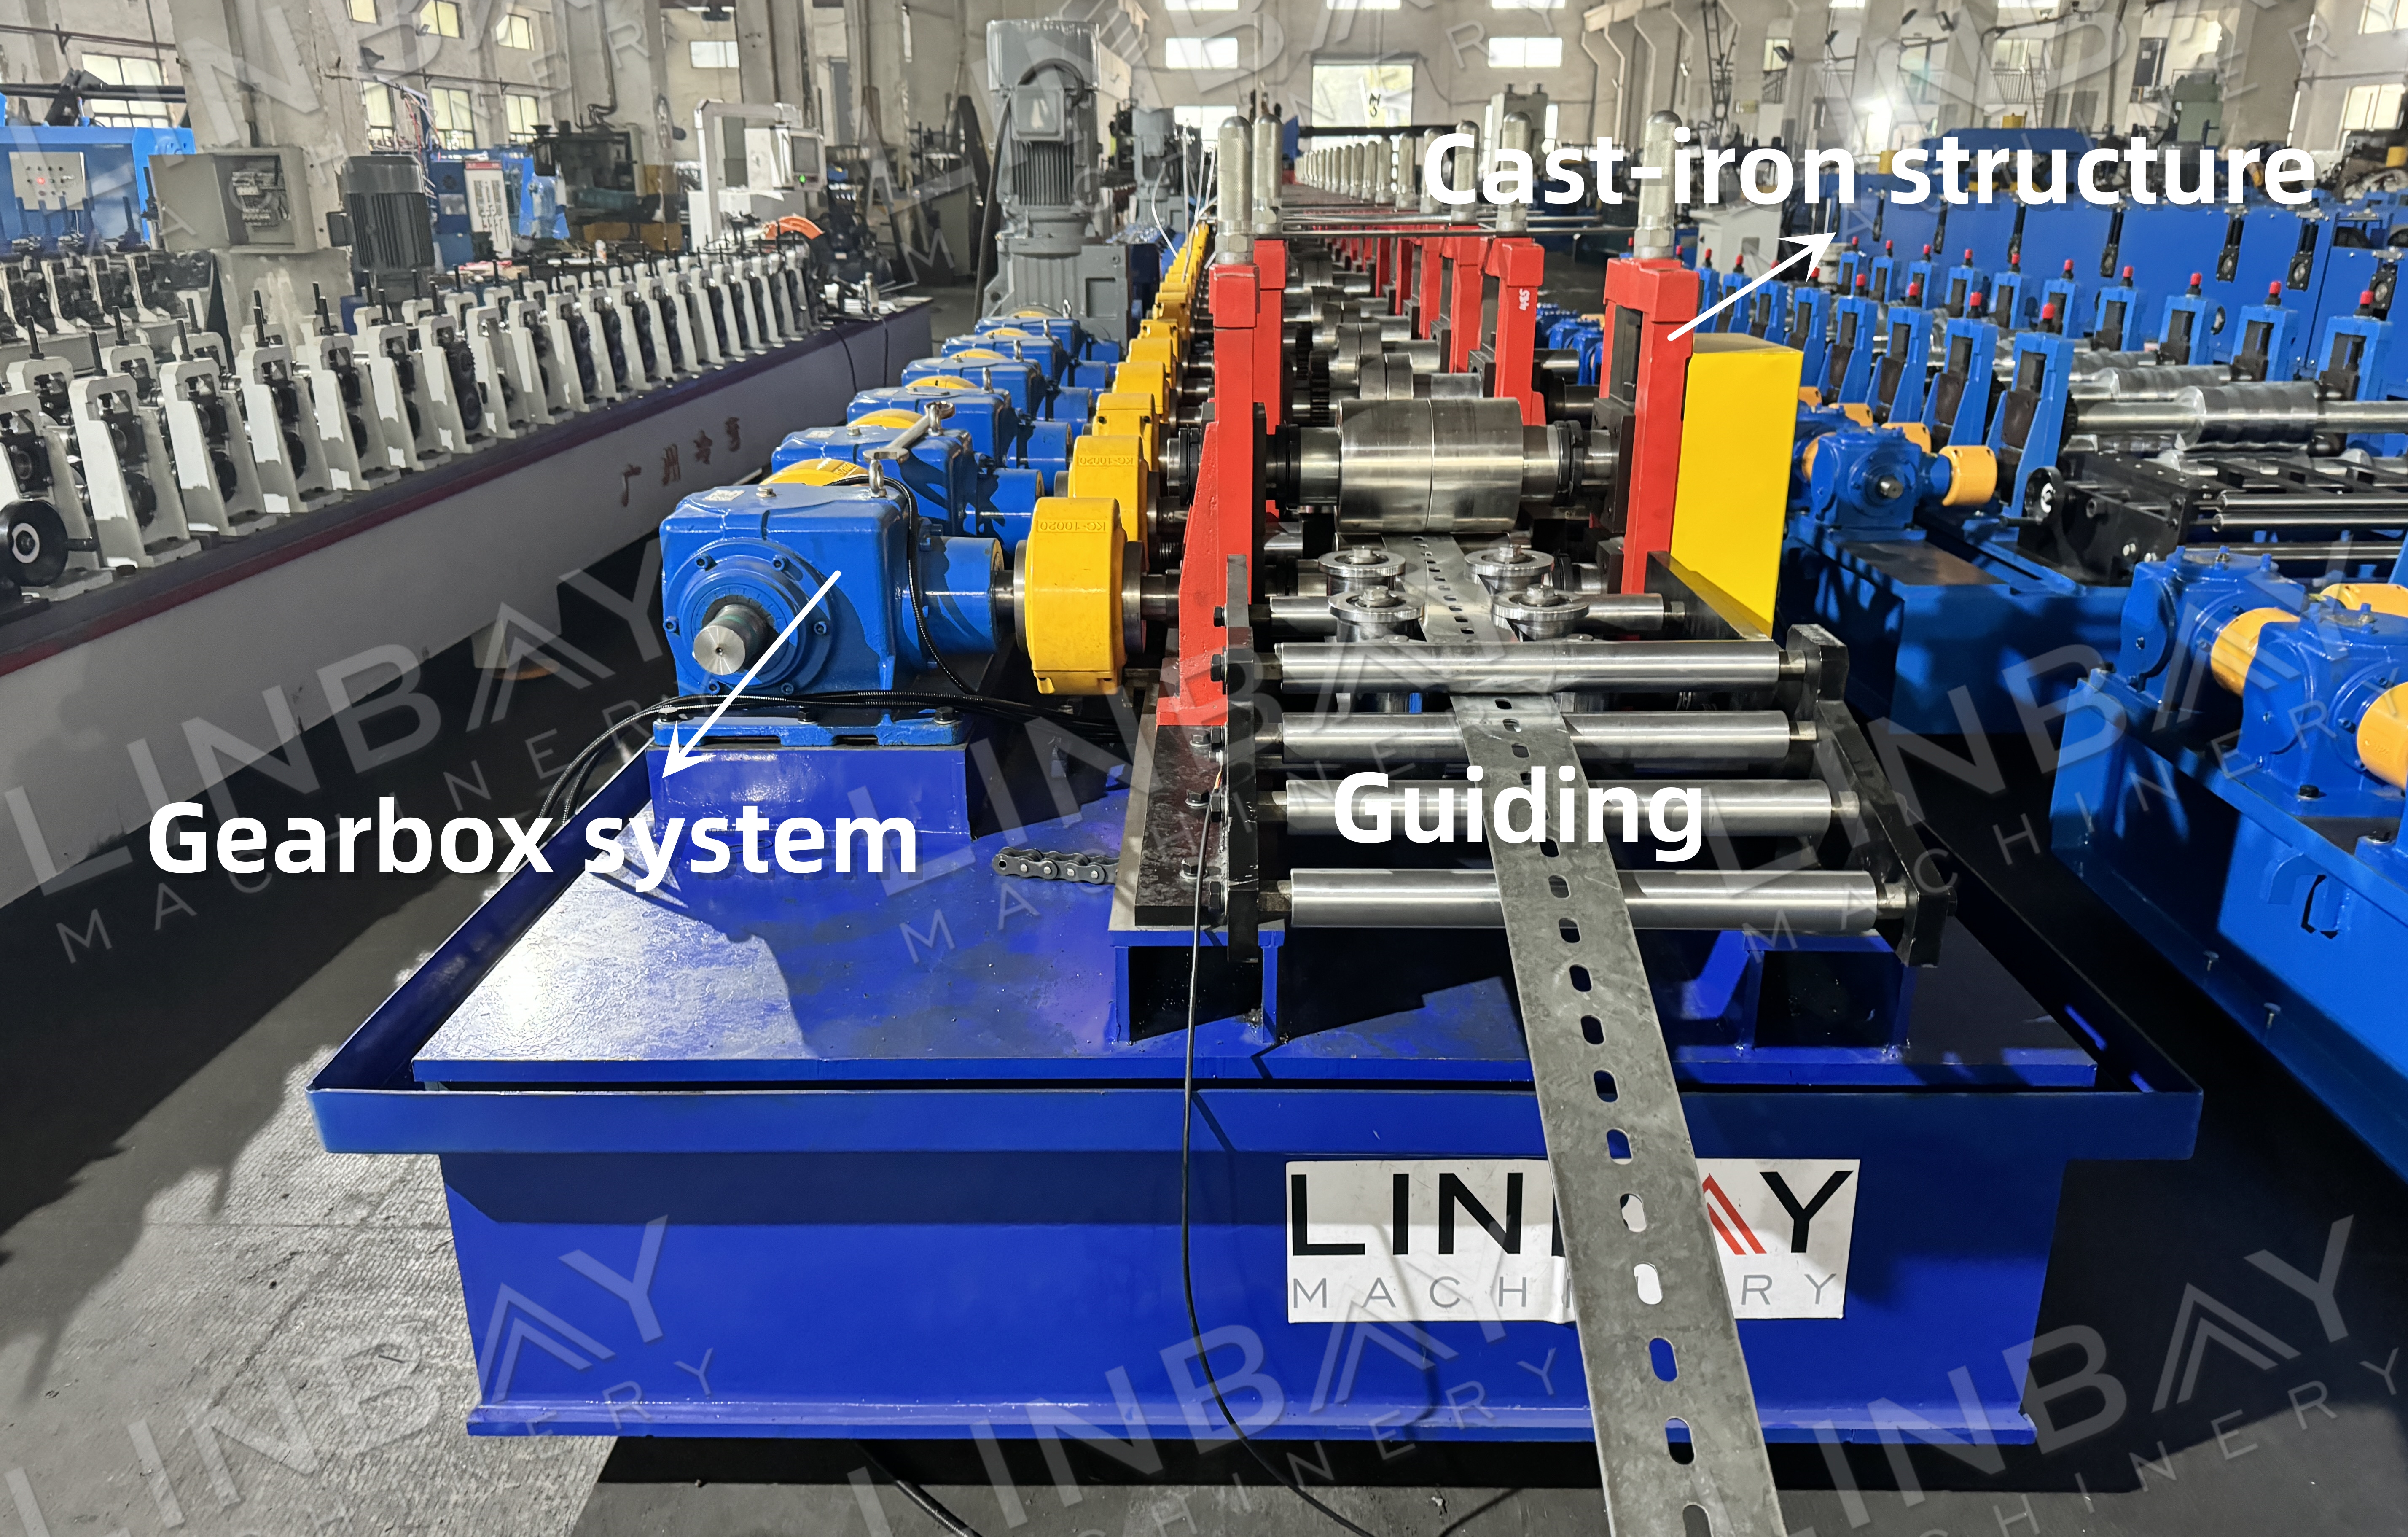
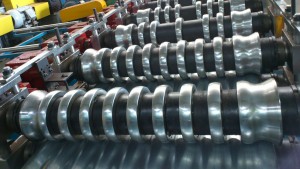
ເຄື່ອງມ້ວນຮູບມີໂຄງສ້າງເຫຼັກຫຼໍ່ທີ່ເຮັດຈາກເຫຼັກແຜ່ນດຽວ, ເຊິ່ງໃຫ້ຄວາມທົນທານເປັນພິເສດ. ລູກກິ້ງດ້ານເທິງ ແລະ ດ້ານລຸ່ມໃຊ້ແຮງເພື່ອສ້າງຮູບຊົງຂອງຂົດລວດເຫຼັກ, ຂັບເຄື່ອນດ້ວຍກ່ອງເກຍເພື່ອສົ່ງພະລັງງານພຽງພໍສຳລັບຂະບວນການຂຶ້ນຮູບ.
ການຕັດດ້ວຍເລື່ອຍບິນ
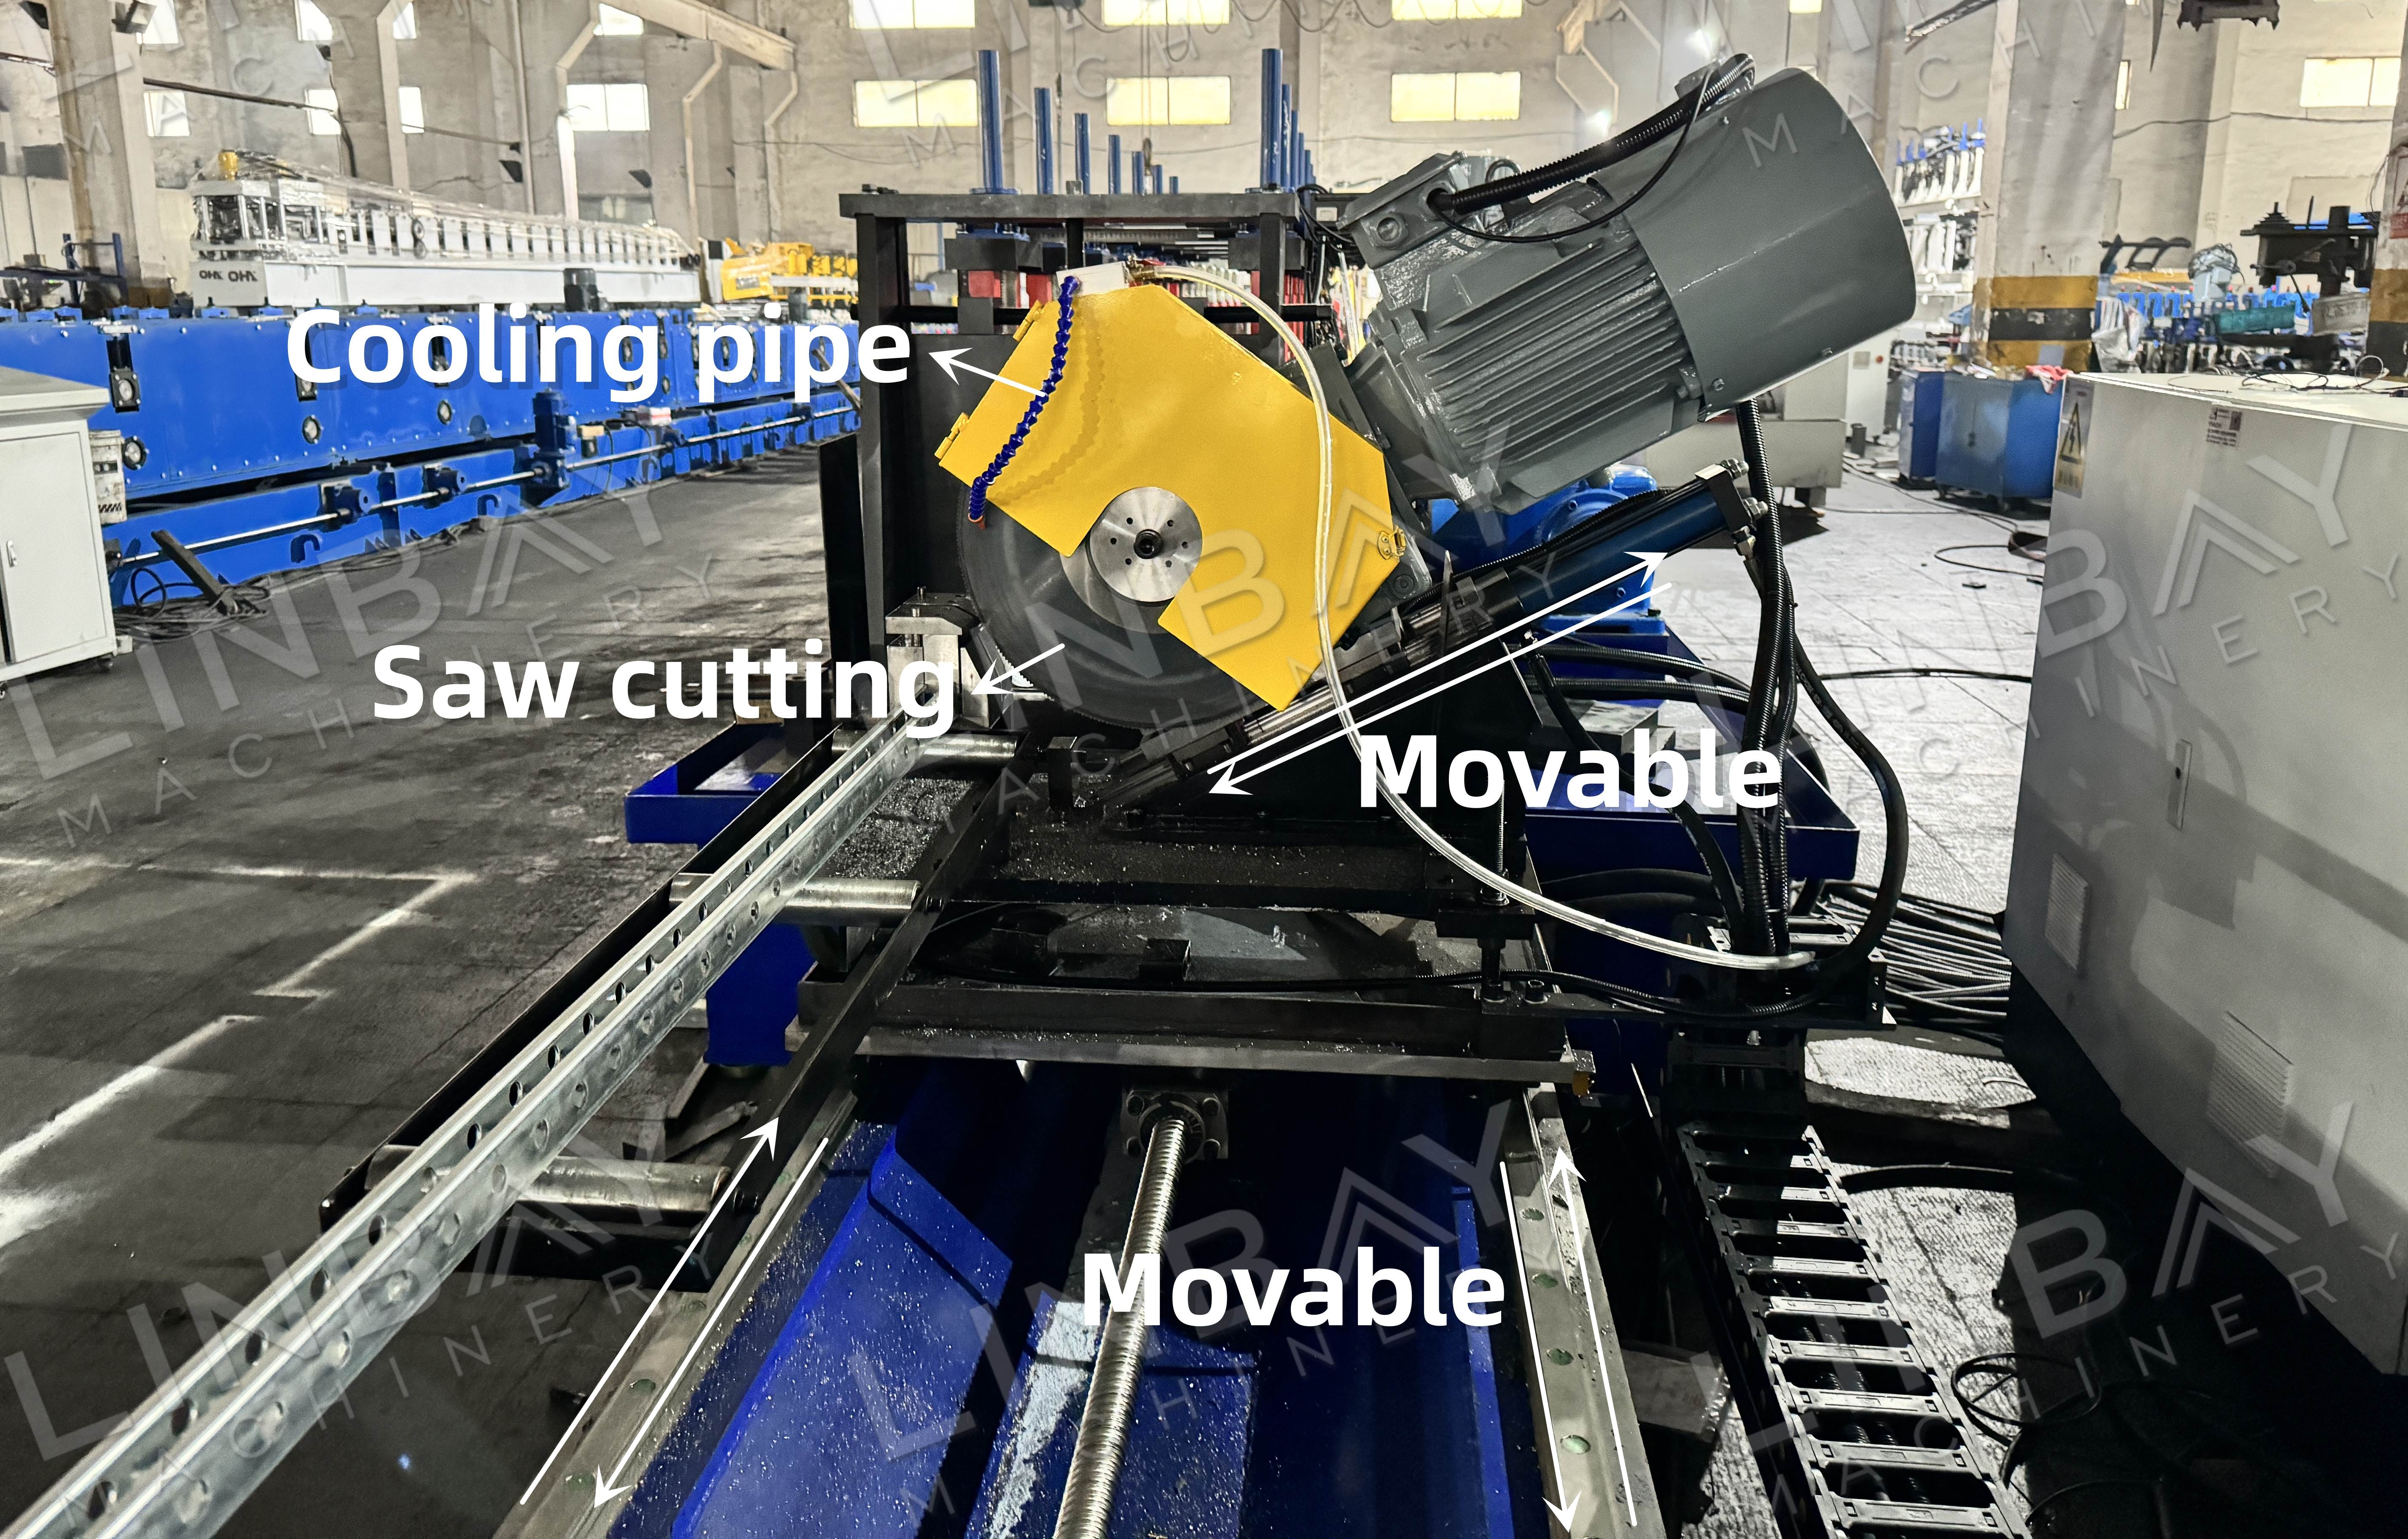
ການຂົນສົ່ງຂອງເຄື່ອງຕັດເລື່ອຍຈະເລັ່ງໃຫ້ສອດຄ່ອງກັບຄວາມໄວຂອງຊ່ອງທາງ strut ທີ່ເຄື່ອນທີ່, ເຊິ່ງກໍ່ເປັນຄວາມໄວຂອງເຄື່ອງປັ້ນແຜ່ນມ້ວນ. ສິ່ງນີ້ຊ່ວຍໃຫ້ສາມາດຕັດໄດ້ໂດຍບໍ່ຕ້ອງຢຸດຂະບວນການຜະລິດ. ວິທີແກ້ໄຂການຕັດທີ່ມີປະສິດທິພາບສູງນີ້ແມ່ນດີເລີດສຳລັບການດຳເນີນງານທີ່ມີຄວາມໄວສູງ ແລະ ສ້າງສິ່ງເສດເຫຼືອໜ້ອຍທີ່ສຸດ.
ໃນລະຫວ່າງຂະບວນການຕັດ, ພະລັງງານລົມຈະເຄື່ອນຍ້າຍຖານໃບເລື່ອຍໄປຫາຊ່ອງທາງຄ້ຳ, ໃນຂະນະທີ່ພະລັງງານໄຮໂດຼລິກຈາກສະຖານີໄຮໂດຼລິກຂັບເຄື່ອນການໝູນຂອງໃບເລື່ອຍ.
ສະຖານີໄຮໂດຼລິກ
ສະຖານີໄຮໂດຼລິກສະໜອງພະລັງງານທີ່ຕ້ອງການສຳລັບອຸປະກອນເຊັ່ນ: ເຄື່ອງຫຼຸດຄວາມຮ້ອນໄຮໂດຼລິກ ແລະ ເຄື່ອງຕັດໄຮໂດຼລິກ ແລະ ມີພັດລົມລະບາຍຄວາມຮ້ອນເພື່ອຮັບປະກັນການລະບາຍຄວາມຮ້ອນຢ່າງມີປະສິດທິພາບ. ໃນສະພາບອາກາດຮ້ອນ, ພວກເຮົາແນະນຳໃຫ້ຂະຫຍາຍອ່າງເກັບນ້ຳໄຮໂດຼລິກເພື່ອປັບປຸງການລະບາຍຄວາມຮ້ອນ ແລະ ເພີ່ມປະລິມານຂອງນ້ຳທີ່ມີໃຫ້ສຳລັບລະບາຍຄວາມຮ້ອນ. ມາດຕະການເຫຼົ່ານີ້ຊ່ວຍຮັກສາອຸນຫະພູມການເຮັດວຽກໃຫ້ໝັ້ນຄົງໃນລະຫວ່າງການໃຊ້ງານທີ່ຍາວນານ, ດັ່ງນັ້ນຈຶ່ງຮັບປະກັນຄວາມໜ້າເຊື່ອຖື ແລະ ປະສິດທິພາບຂອງສາຍການຜະລິດແຜ່ນມ້ວນ.
ຕູ້ຄວບຄຸມ PLC ແລະ ຕົວເຂົ້າລະຫັດ
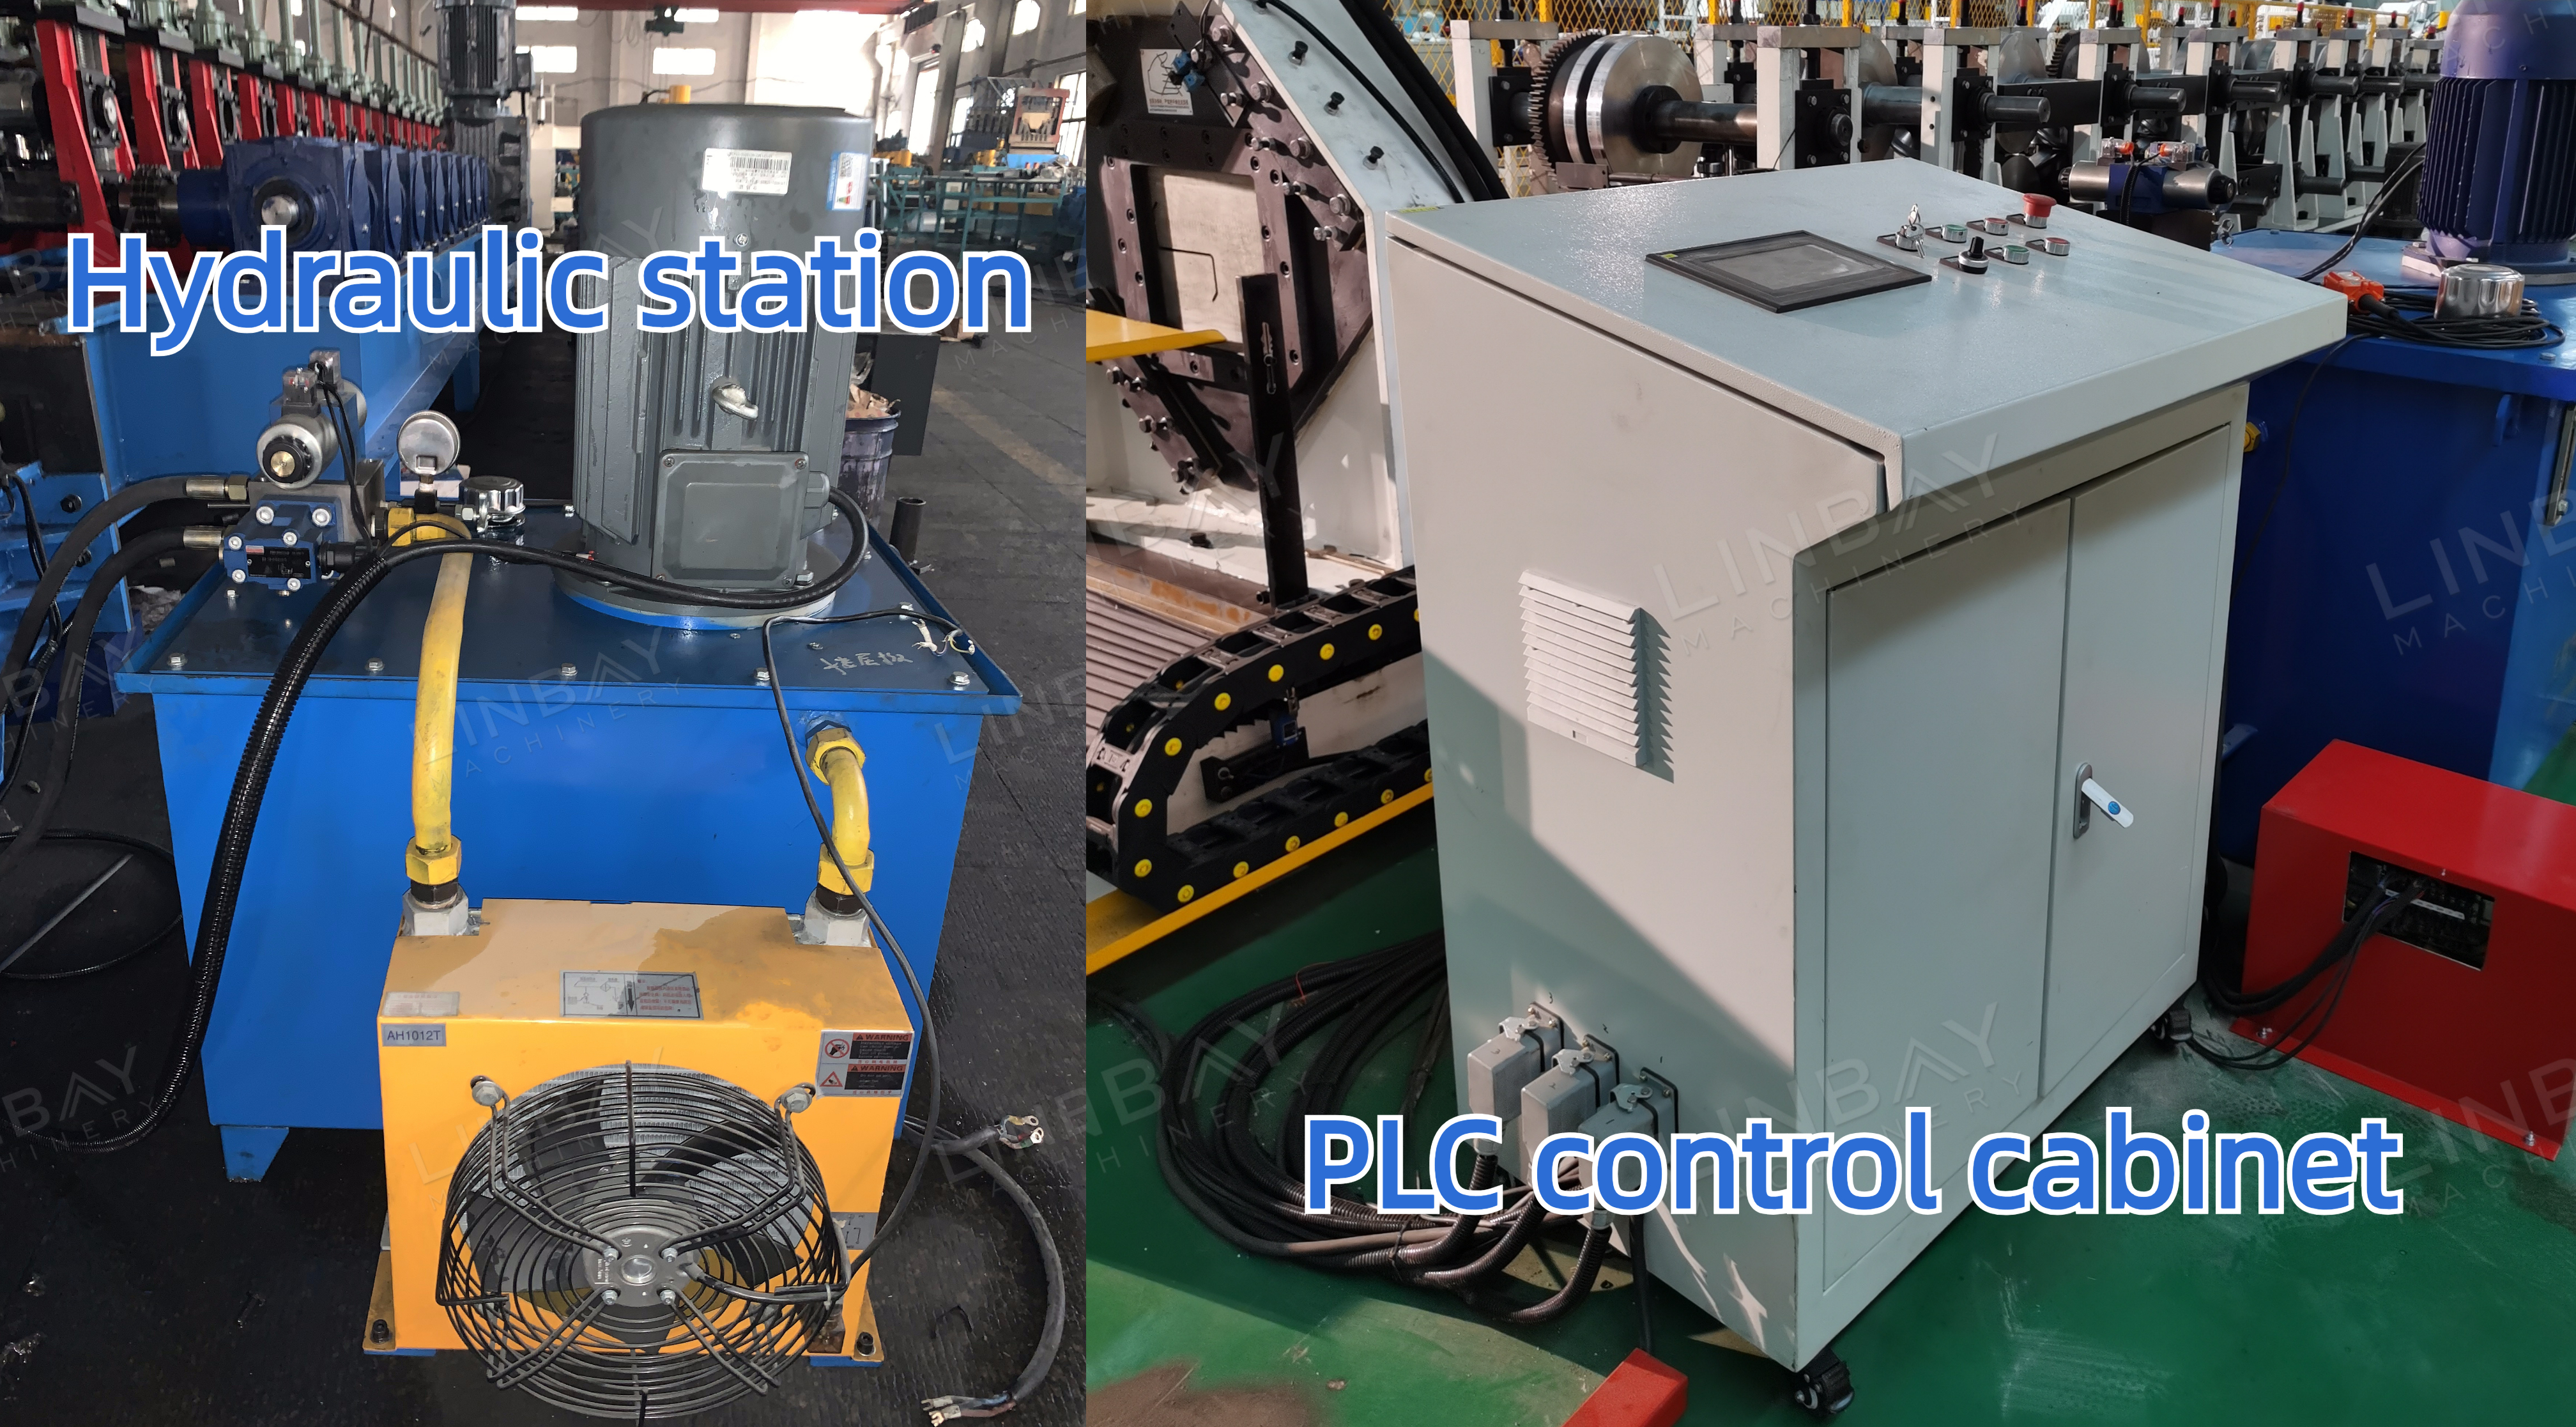
ຕົວເຂົ້າລະຫັດມີບົດບາດສຳຄັນໃນການສົ່ງຄຳຕິຊົມກ່ຽວກັບຕຳແໜ່ງ, ຄວາມໄວ, ແລະ ການປະສານກັນ. ພວກມັນປ່ຽນຄວາມຍາວທີ່ວັດແທກໄດ້ຂອງຂົດລວດເຫຼັກໃຫ້ເປັນສັນຍານໄຟຟ້າ, ເຊິ່ງຫຼັງຈາກນັ້ນຈະຖືກສົ່ງໄປຫາຕູ້ຄວບຄຸມ PLC. ຜູ້ປະຕິບັດງານໃຊ້ຈໍສະແດງຜົນຕູ້ຄວບຄຸມເພື່ອປັບພາລາມິເຕີຕ່າງໆເຊັ່ນ: ຄວາມໄວໃນການຜະລິດ, ຜົນຜະລິດຕໍ່ຮອບວຽນ, ແລະ ຄວາມຍາວຂອງການຕັດ. ຂໍຂອບໃຈກັບການວັດແທກ ແລະ ການຕອບສະໜອງທີ່ຊັດເຈນຈາກຕົວເຂົ້າລະຫັດ, ເຄື່ອງຕັດສາມາດບັນລຸຄວາມແມ່ນຍຳໃນການຕັດພາຍໃນ ±1 ມມ.
ການຕັດດ້ວຍໄຮໂດຼລິກແບບບິນ VS ການຕັດດ້ວຍເລື່ອຍບິນ
ໃບມີດຕັດ: ແຕ່ລະມິຕິຂອງເຄື່ອງຕັດໄຮໂດຼລິກທີ່ບິນໄດ້ຕ້ອງການໃບມີດຕັດແຍກຕ່າງຫາກ. ເຖິງຢ່າງໃດກໍ່ຕາມ, ການຕັດດ້ວຍເລື່ອຍບໍ່ໄດ້ຖືກຈຳກັດໂດຍຂະໜາດຂອງຊ່ອງຄວງ.
ການສວມໃສ່ ແລະ ການຈີກຂາດ: ໃບເລື່ອຍໂດຍທົ່ວໄປແລ້ວຈະມີການສວມໃສ່ໄວກວ່າເມື່ອທຽບກັບໃບເລື່ອຍຕັດໄຮໂດຼລິກ ແລະ ຕ້ອງການການປ່ຽນແທນເລື້ອຍໆກວ່າ.
ສຽງດັງ: ການຕັດດ້ວຍເລື່ອຍມັກຈະດັງກວ່າການຕັດດ້ວຍໄຮໂດຼລິກ, ເຊິ່ງອາດຕ້ອງມີມາດຕະການປ້ອງກັນສຽງເພີ່ມເຕີມໃນພື້ນທີ່ການຜະລິດ.
ສິ່ງເສດເຫຼືອ: ເຄື່ອງຕັດໄຮໂດຼລິກ, ເຖິງແມ່ນວ່າຈະໄດ້ຮັບການປັບທຽບຢ່າງຖືກຕ້ອງ, ໂດຍປົກກະຕິແລ້ວຈະສົ່ງຜົນໃຫ້ເກີດສິ່ງເສດເຫຼືອທີ່ຫຼີກລ່ຽງບໍ່ໄດ້ 8-10 ມມ ຕໍ່ການຕັດ. ໃນທາງກົງກັນຂ້າມ, ເຄື່ອງຕັດເລື່ອຍຜະລິດສິ່ງເສດເຫຼືອເກືອບເປັນສູນ.
ການບຳລຸງຮັກສາ: ໃບເລື່ອຍຕ້ອງການລະບົບນ້ຳຢາຫຼໍ່ເຢັນເພື່ອຈັດການຄວາມຮ້ອນທີ່ເກີດຈາກການສຽດທານ, ຮັບປະກັນການຕັດຢ່າງຕໍ່ເນື່ອງ ແລະ ມີປະສິດທິພາບ. ໃນທາງກົງກັນຂ້າມ, ການຕັດດ້ວຍໄຮໂດຼລິກຮັກສາອຸນຫະພູມໃຫ້ສະໝ່ຳສະເໝີຫຼາຍຂຶ້ນ.
ຂໍ້ຈຳກັດຂອງວັດສະດຸ: ເຫຼັກສະແຕນເລດມີຄວາມແຂງແຮງຂອງຜົນຜະລິດສູງກວ່າເຫຼັກກາກບອນທຳມະດາ. ເມື່ອເຮັດວຽກກັບເຫຼັກສະແຕນເລດ, ມີພຽງການຕັດດ້ວຍເລື່ອຍເທົ່ານັ້ນທີ່ເໝາະສົມສຳລັບການປຸງແຕ່ງວັດສະດຸ.
1. ເຄື່ອງຕັດຮອຍຕໍ່

2. ການໃຫ້ອາຫານ

3. ການເຈາະ

4. ຂາຕັ້ງມ້ວນ

5. ລະບົບຂັບຂີ່

6. ລະບົບຕັດ

ຄົນອື່ນໆ

ໂຕະອອກ