วิดีโอ
ประวัติโดยย่อ
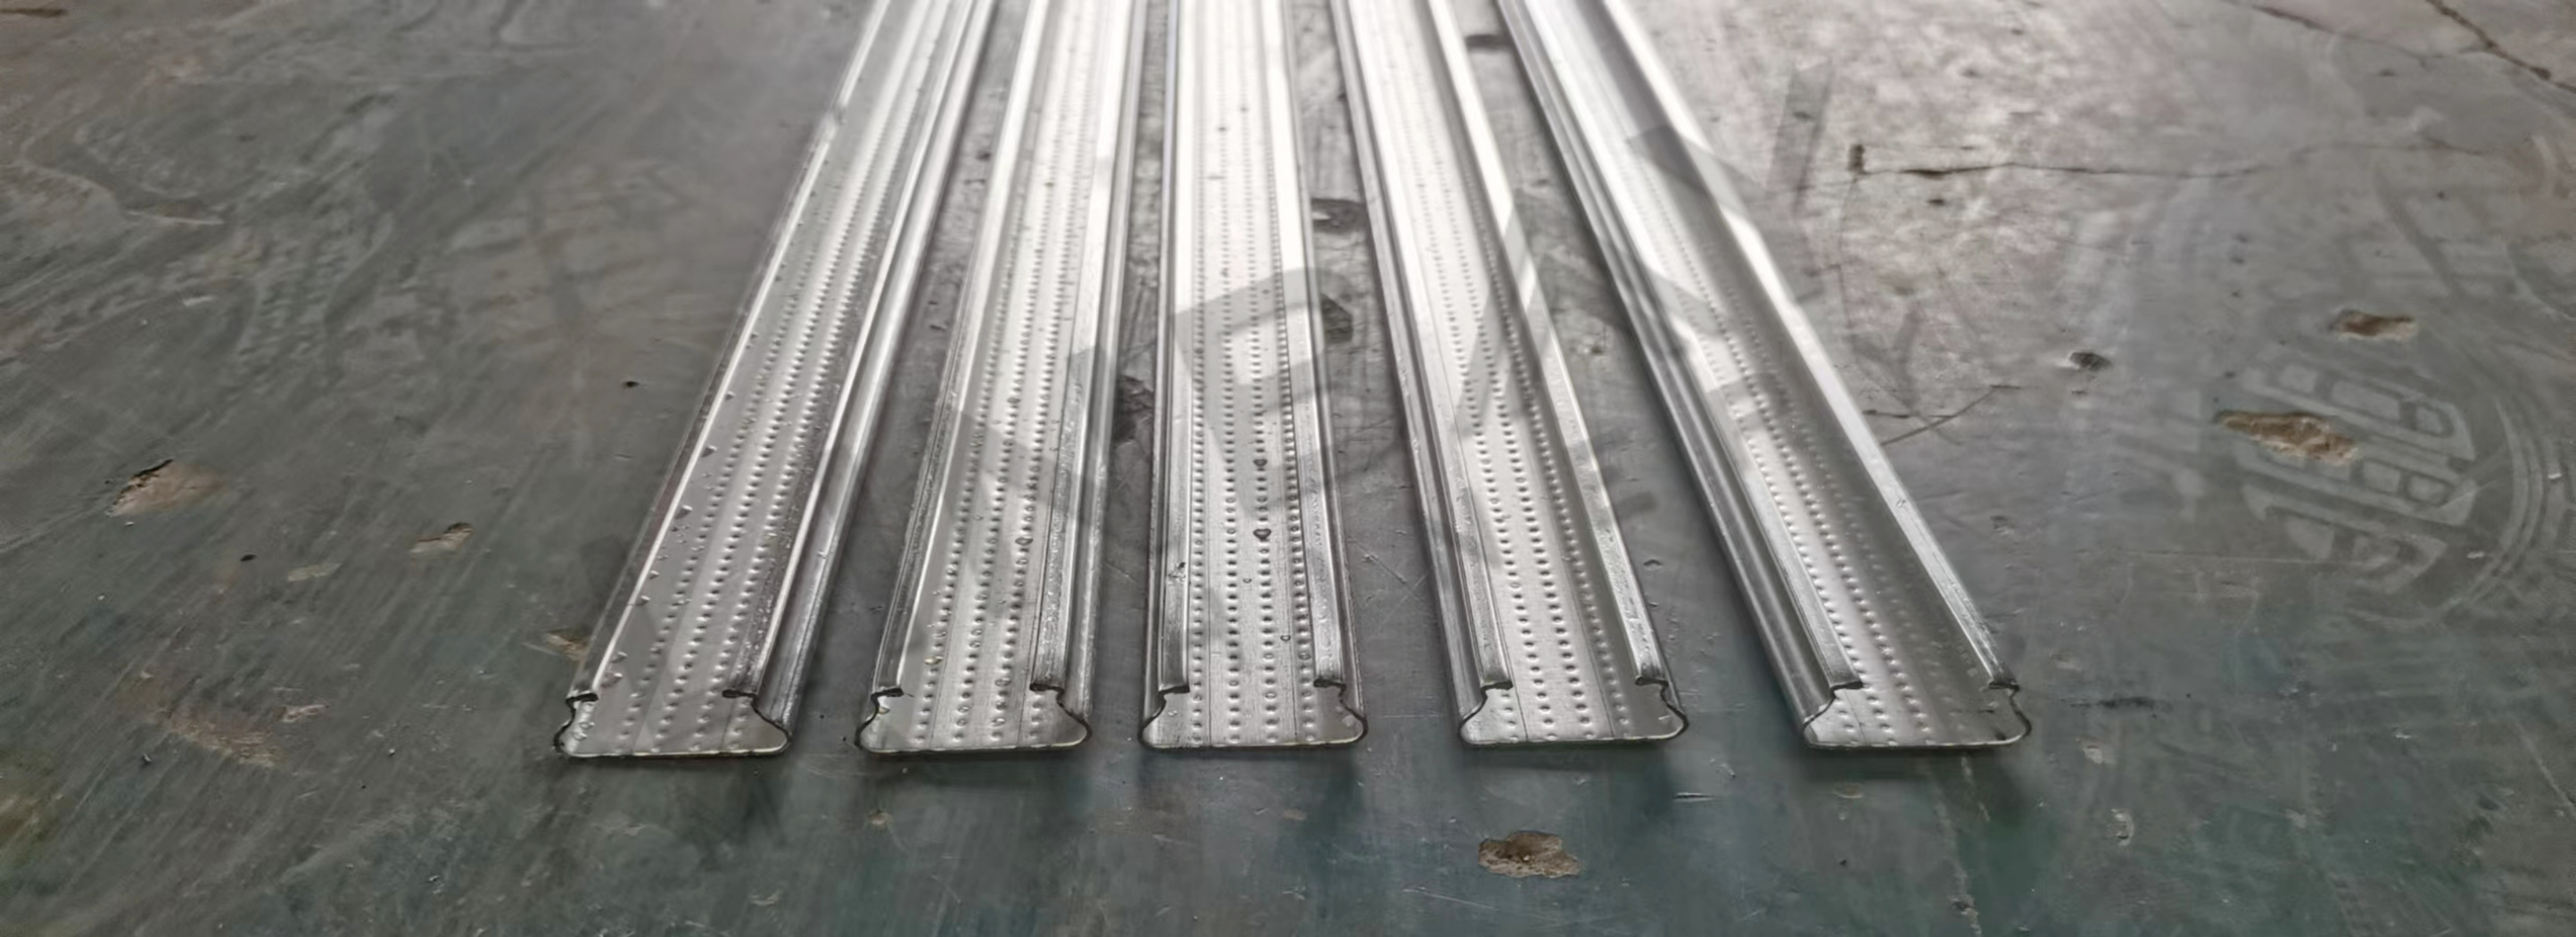
รางล็อคเป็นโครงสร้างหลักของเรือนกระจก จากนั้นจึงใส่ลวดสปริงไว้ด้านในรางล็อคเพื่อยึดแผ่นฟิล์มพลาสติกให้อยู่กับที่ ความหนาที่ใช้กันทั่วไปคือ 0.5 มม., 0.65 มม., 0.7 มม., 0.9 มม., 1.0 มม., 1.2 มม., 1.6 มม.
คำอธิบาย
แผนผังแสดงขั้นตอนการทำงาน
เครื่องคลายขดลวดแบบใช้มือ - ระบบนำทาง - เครื่องขึ้นรูปม้วน - โต๊ะตัดไฮดรอลิกแบบเคลื่อนที่ได้

เครื่องคลายขดลวดแบบใช้มือ
น้ำหนัก ความหนา และความกว้างของขดเหล็กมีผลต่อการออกแบบเครื่องคลายขดเหล็ก เครื่องคลายขดเหล็กแบบใช้มือสามารถรองรับความกว้างในการป้อน 60 มม. และความหนา 0.7 มม. ของขดเหล็กที่ใช้ในสายการผลิตนี้ได้อย่างมีประสิทธิภาพ
ส่วนนำทาง
แท่งนำทางช่วยให้มั่นใจได้ว่าขดเหล็กและเครื่องจักรจะอยู่ในแนวเดียวกันบนแกนกลางเดียวกัน ป้องกันการบิดเบี้ยวของรูปทรงที่ขึ้นรูป ลูกกลิ้งนำทางบางส่วนถูกจัดวางอย่างเหมาะสมตลอดแนวการขึ้นรูปทั้งหมด
โรลฟอร์เมอร์
สายการผลิตนี้มีดีไซน์เรียบง่าย โดยใช้โครงสร้างเหล็กหล่อและระบบขับเคลื่อนด้วยโซ่ โครงสร้างเหล็กหล่อซึ่งเป็นเหล็กชิ้นเดียวให้ความแข็งแรงและเสถียรภาพ มีสถานีขึ้นรูปทั้งหมด 16 สถานี รวมถึงลูกกลิ้งขึ้นรูป ซึ่งสามารถสร้างลวดลายบนพื้นผิวของขดเหล็กเพื่อเพิ่มแรงเสียดทาน
เครื่องตัดไฮดรอลิกแบบบินได้
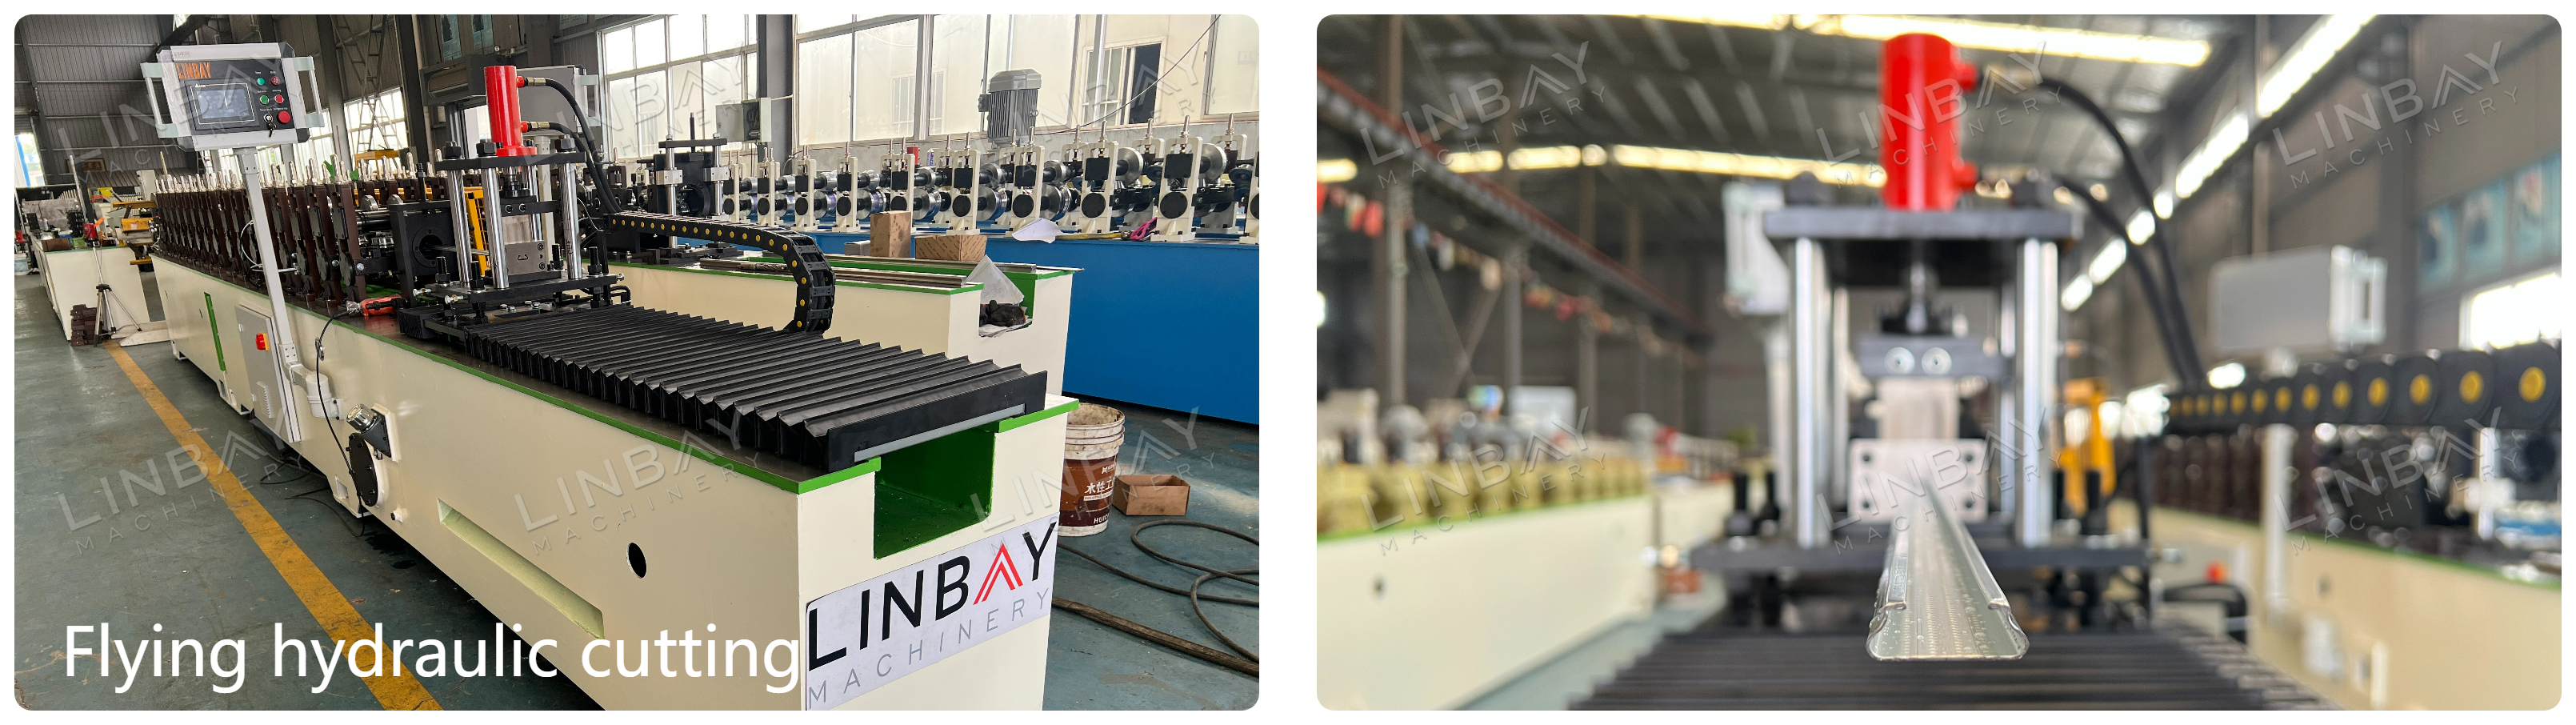
เครื่องจักรนี้ทำงานโดยใช้ระบบไฮดรอลิก และลักษณะ "การเคลื่อนที่แบบลอยตัว" หมายความว่าสามารถเคลื่อนที่ไปข้างหน้าและถอยหลังได้อย่างสอดคล้องกับความเร็วในการขึ้นรูปโดยไม่รบกวนการทำงานต่อเนื่องของเครื่องขึ้นรูปโลหะ ทำให้เพิ่มประสิทธิภาพการผลิต แม่พิมพ์ที่ออกแบบมาโดยเฉพาะ ณ จุดตัด ช่วยให้ผลิตภัณฑ์เสียรูปทรงน้อยที่สุดในระหว่างการตัด
ตัวเข้ารหัสและ PLC

เครื่องจักรนี้ติดตั้งแผงควบคุม PLC แบบแขวนเพื่อประหยัดพื้นที่ พนักงานสามารถควบคุมความเร็วในการผลิต กำหนดขนาดการผลิต และตัดความยาวได้บนหน้าจอ PLC ตัวเข้ารหัสบนสายการผลิตจะแปลงความยาวของขดลวดเหล็กที่ตรวจจับได้เป็นสัญญาณไฟฟ้าที่ส่งไปยังตู้ควบคุม PLC ทำให้เครื่องจักรของเราสามารถรักษาความแม่นยำในการตัดได้ภายใน 1 มม. ช่วยให้มั่นใจได้ว่าผลิตภัณฑ์มีคุณภาพสูงและลดของเสียจากการตัดผิดพลาดให้น้อยที่สุด
1. เครื่องคลายขดลวด

2. การให้อาหาร

3. การตอก

4. แท่นขึ้นรูปม้วน

5. ระบบขับเคลื่อน

6. ระบบการตัด

คนอื่น

ตารางนอก