ভিডিও
প্রোফাইল
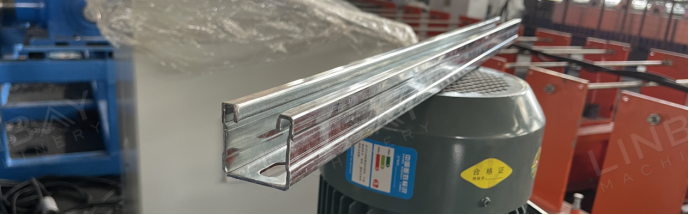
স্ট্রাট চ্যানেলগুলি প্রায়শই সোলার প্যানেল মাউন্টিং, প্লাম্বিং ও পাইপিং এবং এইচভিএসি সিস্টেমের মতো ক্ষেত্রে ব্যবহৃত হয়। স্ট্যান্ডার্ড স্ট্রাট চ্যানেলের উচ্চতাগুলির মধ্যে রয়েছে:২১ মিমি, ৪১ মিমি, ৫২ মিমি, ৬২ মিমি, ৭১ মিমি এবং ৮২ মিমি।স্ট্রাট চ্যানেলের উচ্চতার সাথে ফর্মিং রোলারগুলির ব্যাস পরিবর্তিত হয়, এবং লম্বা চ্যানেলের জন্য আরও বেশি ফর্মিং স্টেশনের প্রয়োজন হয়। এই চ্যানেলগুলি সাধারণত তৈরি করা হয়হট-রোল্ড স্টিল, কোল্ড-রোল্ড স্টিল, গ্যালভানাইজড স্টিল, বা স্টেইনলেস স্টিল,পুরুত্বের পরিসর থেকে১২ গেজ (২.৫ মিমি) থেকে ১৬ গেজ (১.৫ মিমি)।
দ্রষ্টব্য: স্টেইনলেস স্টিলের উচ্চতর ইল্ড স্ট্রেংথের কারণে, একই পুরুত্বের লো-অ্যালয় স্টিল এবং সাধারণ কার্বন স্টিলের তুলনায় এর জন্য বেশি ফর্মিং ফোর্সের প্রয়োজন হয়। তাই, স্টেইনলেস স্টিলের জন্য ডিজাইন করা রোল ফর্মিং মেশিনগুলো সাধারণ কার্বন স্টিল এবং গ্যালভানাইজড স্টিলের জন্য ব্যবহৃত মেশিনগুলো থেকে ভিন্ন হয়।
লিনবে বিভিন্ন মাপের পণ্য উৎপাদনে সক্ষম প্রোডাকশন লাইন সরবরাহ করে, যেগুলোকে মাপ সমন্বয়ের জন্য প্রয়োজনীয় অটোমেশনের মাত্রার ওপর নির্ভর করে ম্যানুয়াল এবং স্বয়ংক্রিয়—এই দুই ভাগে ভাগ করা হয়।
বাস্তব ক্ষেত্রে-প্রধান প্রযুক্তিগত পরামিতি
ফ্লো চার্ট: ডিকয়লার--সার্ভো ফিডার--পাঞ্চ প্রেস--গাইডিং--রোল ফর্মিং মেশিন--ফ্লাইং স কাটিং--আউট টেবিল
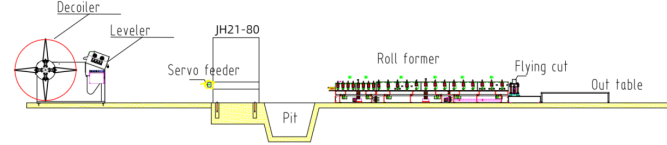
বাস্তব ক্ষেত্রে-প্রধান প্রযুক্তিগত পরামিতি
১. লাইনের গতি: ১৫ মিটার/মিনিট, সামঞ্জস্যযোগ্য
২. উপযুক্ত উপাদান: হট রোল্ড স্টিল, কোল্ড রোল্ড স্টিল, গ্যালভানাইজড স্টিল
৩. উপাদানের পুরুত্ব: ১.৫-২.৫ মিমি
৪. রোল ফর্মিং মেশিন: ঢালাই লোহার কাঠামো
৫. চালনা ব্যবস্থা: গিয়ারবক্স চালনা ব্যবস্থা
৬. কাটিং সিস্টেম: ফ্লাইং স কাটিং। কাটিং করার সময় রোল ফর্মিং মেশিন থামে না।
৭. পিএলসি ক্যাবিনেট: সিমেন্স সিস্টেম
বাস্তব কেস-যন্ত্রপাতি
১. লেভেলার সহ হাইড্রোলিক ডিকয়লার*১
২. সার্ভো ফিডার*১
৩. পাঞ্চ প্রেস*১
৪. রোল ফর্মিং মেশিন*১
৫. উড়ন্ত করাত কাটার মেশিন*১
৬. পিএলসি কন্ট্রোল ক্যাবিনেট*২
৭. হাইড্রোলিক স্টেশন*২
৮. অতিরিক্ত যন্ত্রাংশের বাক্স (বিনামূল্যে)*১
কন্টেইনারের আকার: ২x৪০জিপি + ১x২০জিপি
বাস্তব ঘটনা-বর্ণনা
লেভেলার সহ ডিকয়লার
এই মেশিনটি ডিকয়লার এবং লেভেলারের কাজগুলোকে একত্রিত করে, যা মেঝেতে জায়গার সর্বোত্তম ব্যবহার নিশ্চিত করে। ১.৫ মিমি-এর চেয়ে পুরু স্টিল কয়েল লেভেল করা অত্যন্ত গুরুত্বপূর্ণ, বিশেষ করে স্ট্রাট চ্যানেলে ক্রমাগত ছিদ্র করার জন্য। লেভেলারটি স্টিল কয়েলকে মসৃণ রাখে এবং এর অভ্যন্তরীণ চাপ কমায়, ফলে একে সহজে আকার দেওয়া এবং সোজাভাবে গঠন করা যায়।
সার্ভো ফিডার
একটি সার্ভো ফিডারের নামকরণ করা হয়েছে এতে সার্ভো মোটর ব্যবহারের কারণে। সার্ভো মোটরের ন্যূনতম স্টার্ট-স্টপ বিলম্বের ফলে, এটি স্টিল কয়েল ফিড করার ক্ষেত্রে অসাধারণ নির্ভুলতা প্রদান করে। স্ট্রাট চ্যানেল উৎপাদনের সময় টাইট টলারেন্স বজায় রাখতে এবং স্টিল কয়েলের অপচয় কমাতে এই নির্ভুলতা অপরিহার্য। এছাড়াও, ফিডারের ভেতরের নিউম্যাটিক ক্ল্যাম্পগুলো স্টিল কয়েলকে সামনে এগিয়ে নিয়ে যায় এবং একই সাথে এর পৃষ্ঠকে আঁচড় থেকে রক্ষা করে।
পাঞ্চ প্রেস
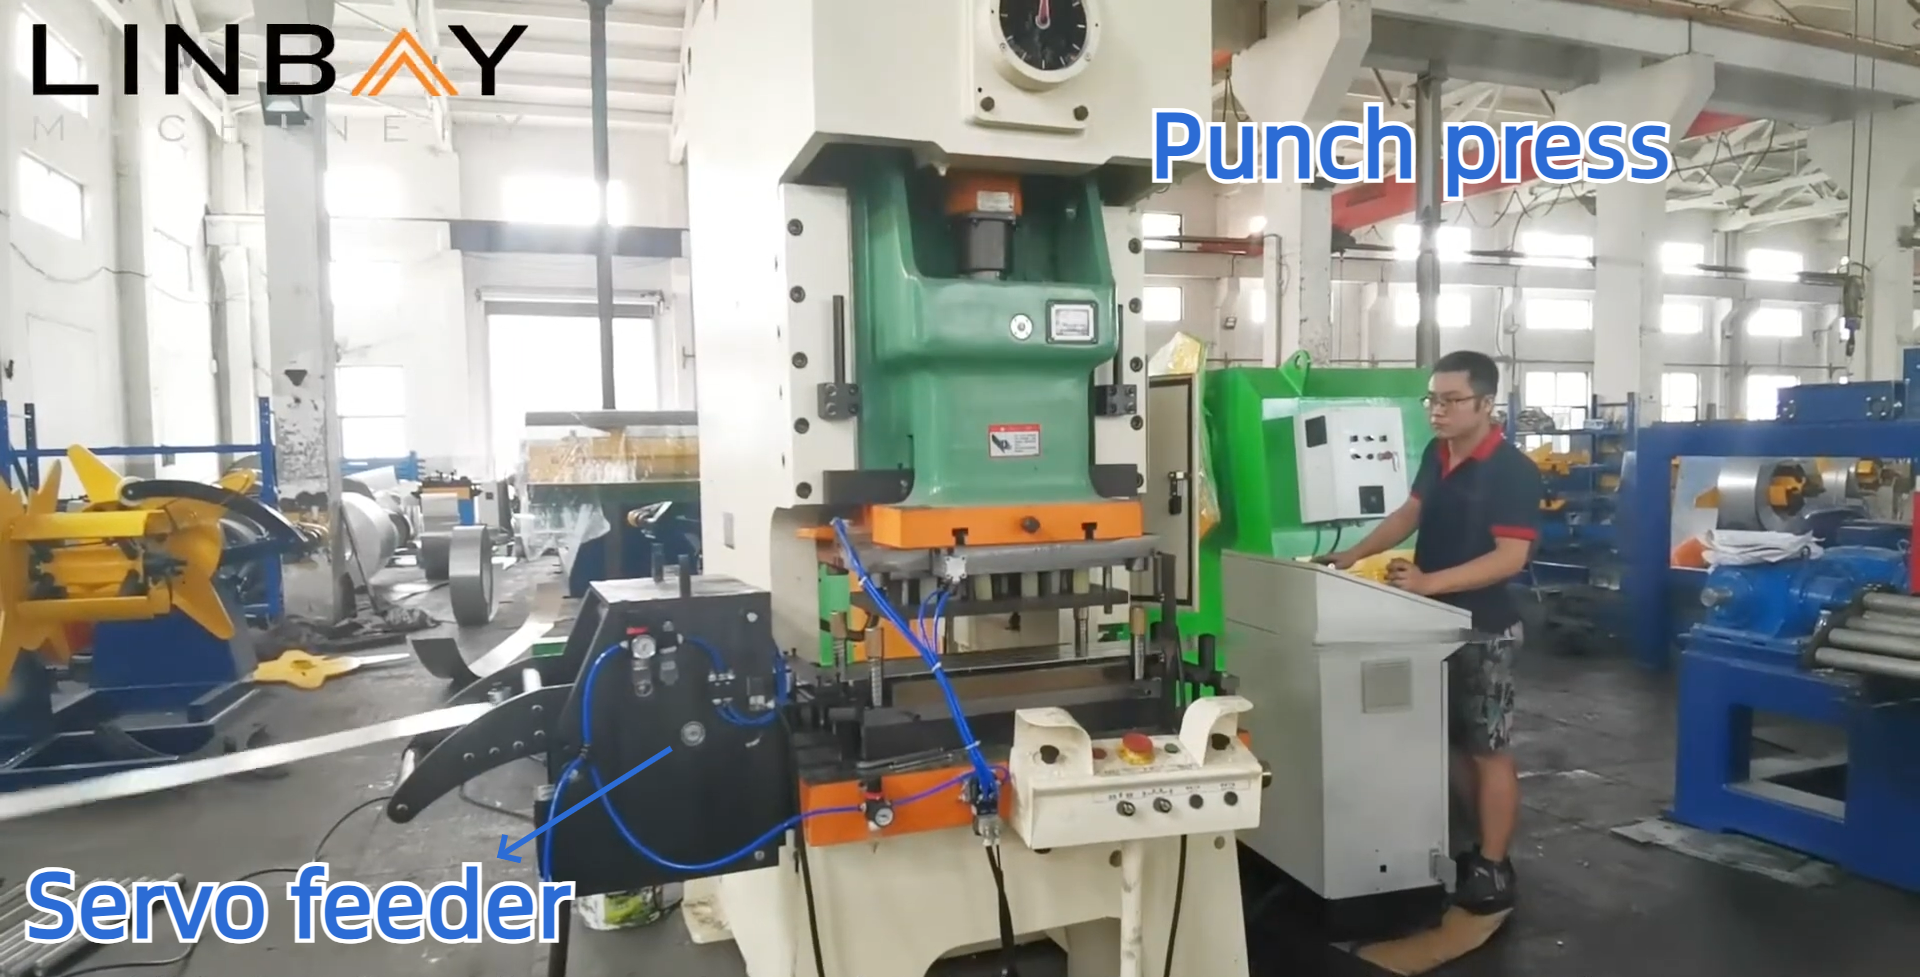
স্ট্রাট চ্যানেলগুলোকে সুরক্ষিত করার জন্য স্ক্রু ও নাট সংযুক্ত করতে স্টিল কয়েলে ছিদ্র তৈরি করার জন্য একটি পাঞ্চ প্রেস ব্যবহার করা হয়। এই পাঞ্চ প্রেসটি একটি ইন্টিগ্রেটেড হাইড্রোলিক পাঞ্চ (যা রোল ফর্মিং মেশিনের একই বেসে বসানো থাকে) এবং একটি স্বতন্ত্র হাইড্রোলিক পাঞ্চের চেয়ে দ্রুত কাজ করে। আমরা সুপরিচিত চীনা ব্র্যান্ড ইয়াংলি-র পাঞ্চ প্রেস ব্যবহার করি, যাদের বিশ্বজুড়ে একাধিক অফিস রয়েছে, যা সুবিধাজনক বিক্রয়োত্তর সেবা এবং প্রতিস্থাপনযোগ্য যন্ত্রাংশের সহজলভ্যতা নিশ্চিত করে।
পথপ্রদর্শন
গাইড রোলারগুলো স্টিল কয়েল এবং মেশিনগুলোকে একই কেন্দ্ররেখা বরাবর সারিবদ্ধ রাখে, যা স্ট্রাট চ্যানেলের সরলতা নিশ্চিত করে। স্থাপনের সময় অন্যান্য প্রোফাইলের সাথে স্ট্রাট চ্যানেলগুলোকে মেলানোর জন্য এই সারিবদ্ধতা অত্যন্ত গুরুত্বপূর্ণ, যা সমগ্র নির্মাণ কাঠামোর স্থিতিশীলতাকে সরাসরি প্রভাবিত করে।
রোল ফর্মিং মেশিন
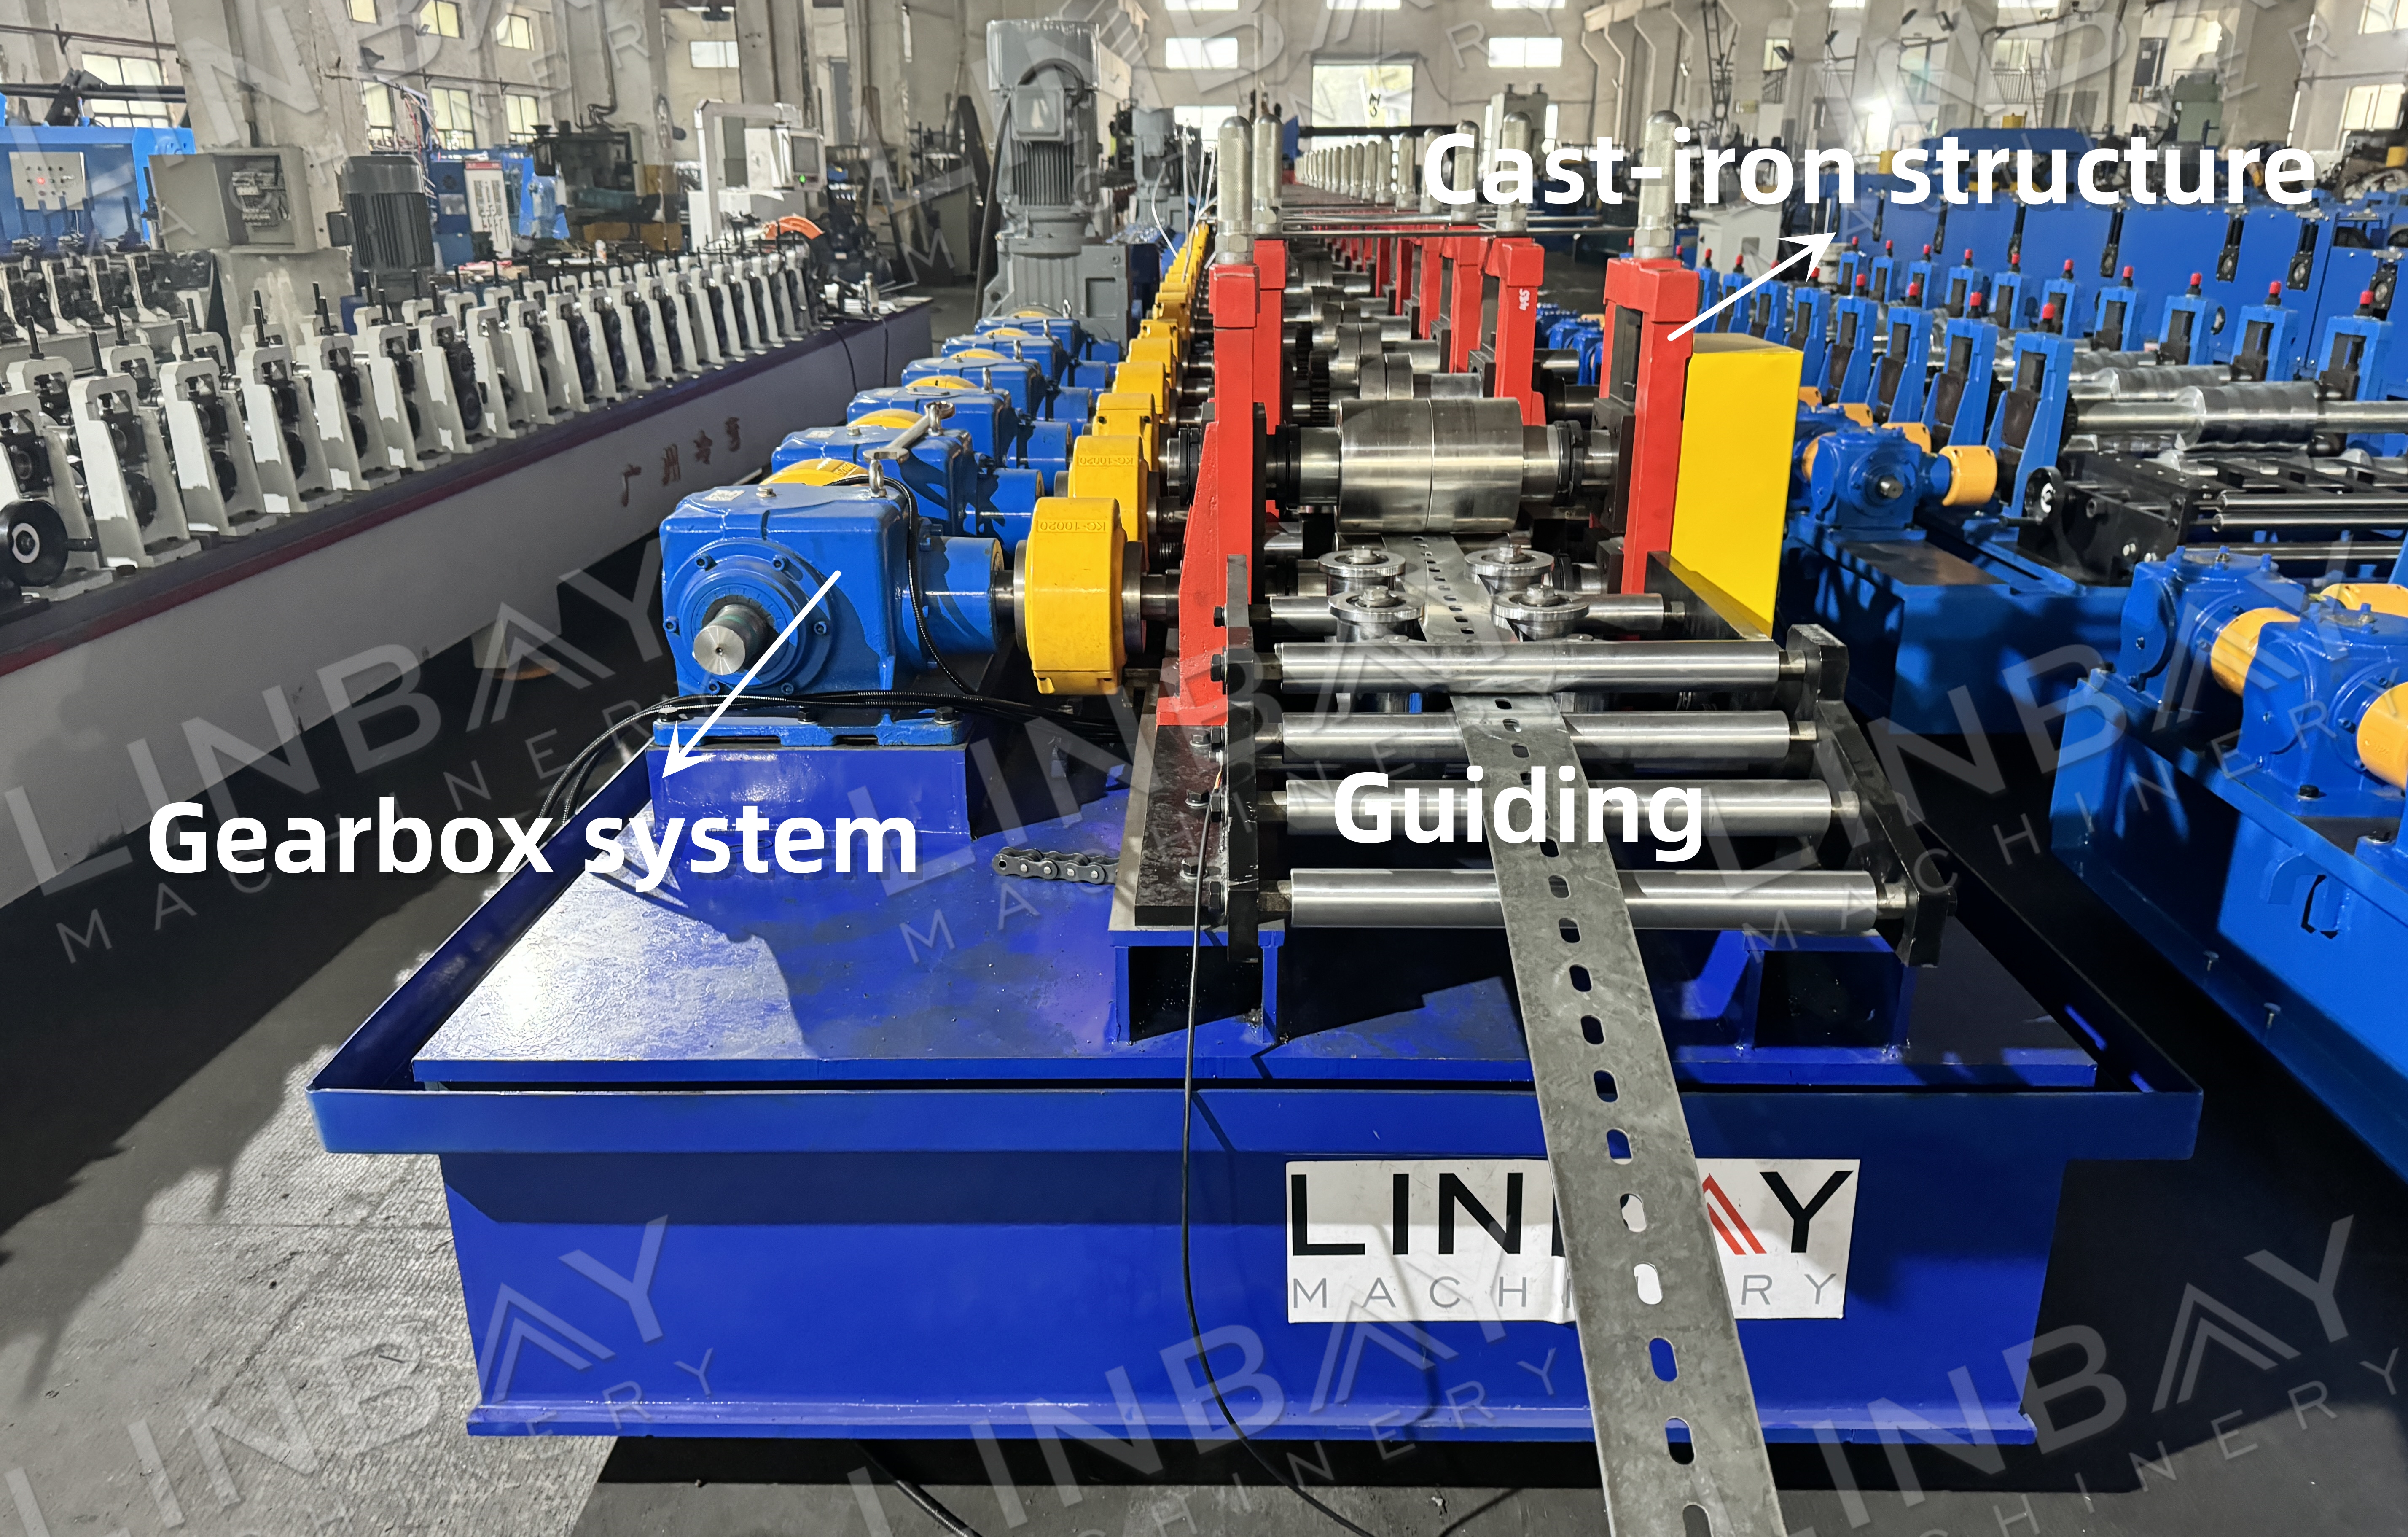
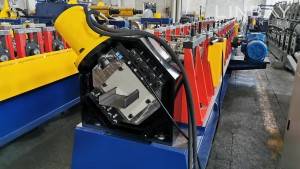
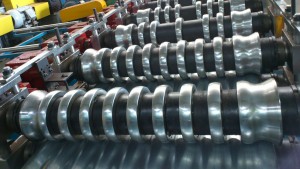
রোল ফর্মিং মেশিনটির কাঠামোটি ইস্পাতের একটি একক খণ্ড থেকে তৈরি ঢালাই লোহার, যা এটিকে অসাধারণ স্থায়িত্ব প্রদান করে। এর উপরের ও নিচের রোলারগুলো ইস্পাতের কয়েলকে আকার দেওয়ার জন্য বল প্রয়োগ করে এবং ফর্মিং প্রক্রিয়ার জন্য প্রয়োজনীয় শক্তি সরবরাহ করতে একটি গিয়ারবক্স দ্বারা চালিত হয়।
উড়ন্ত করাত কাটা
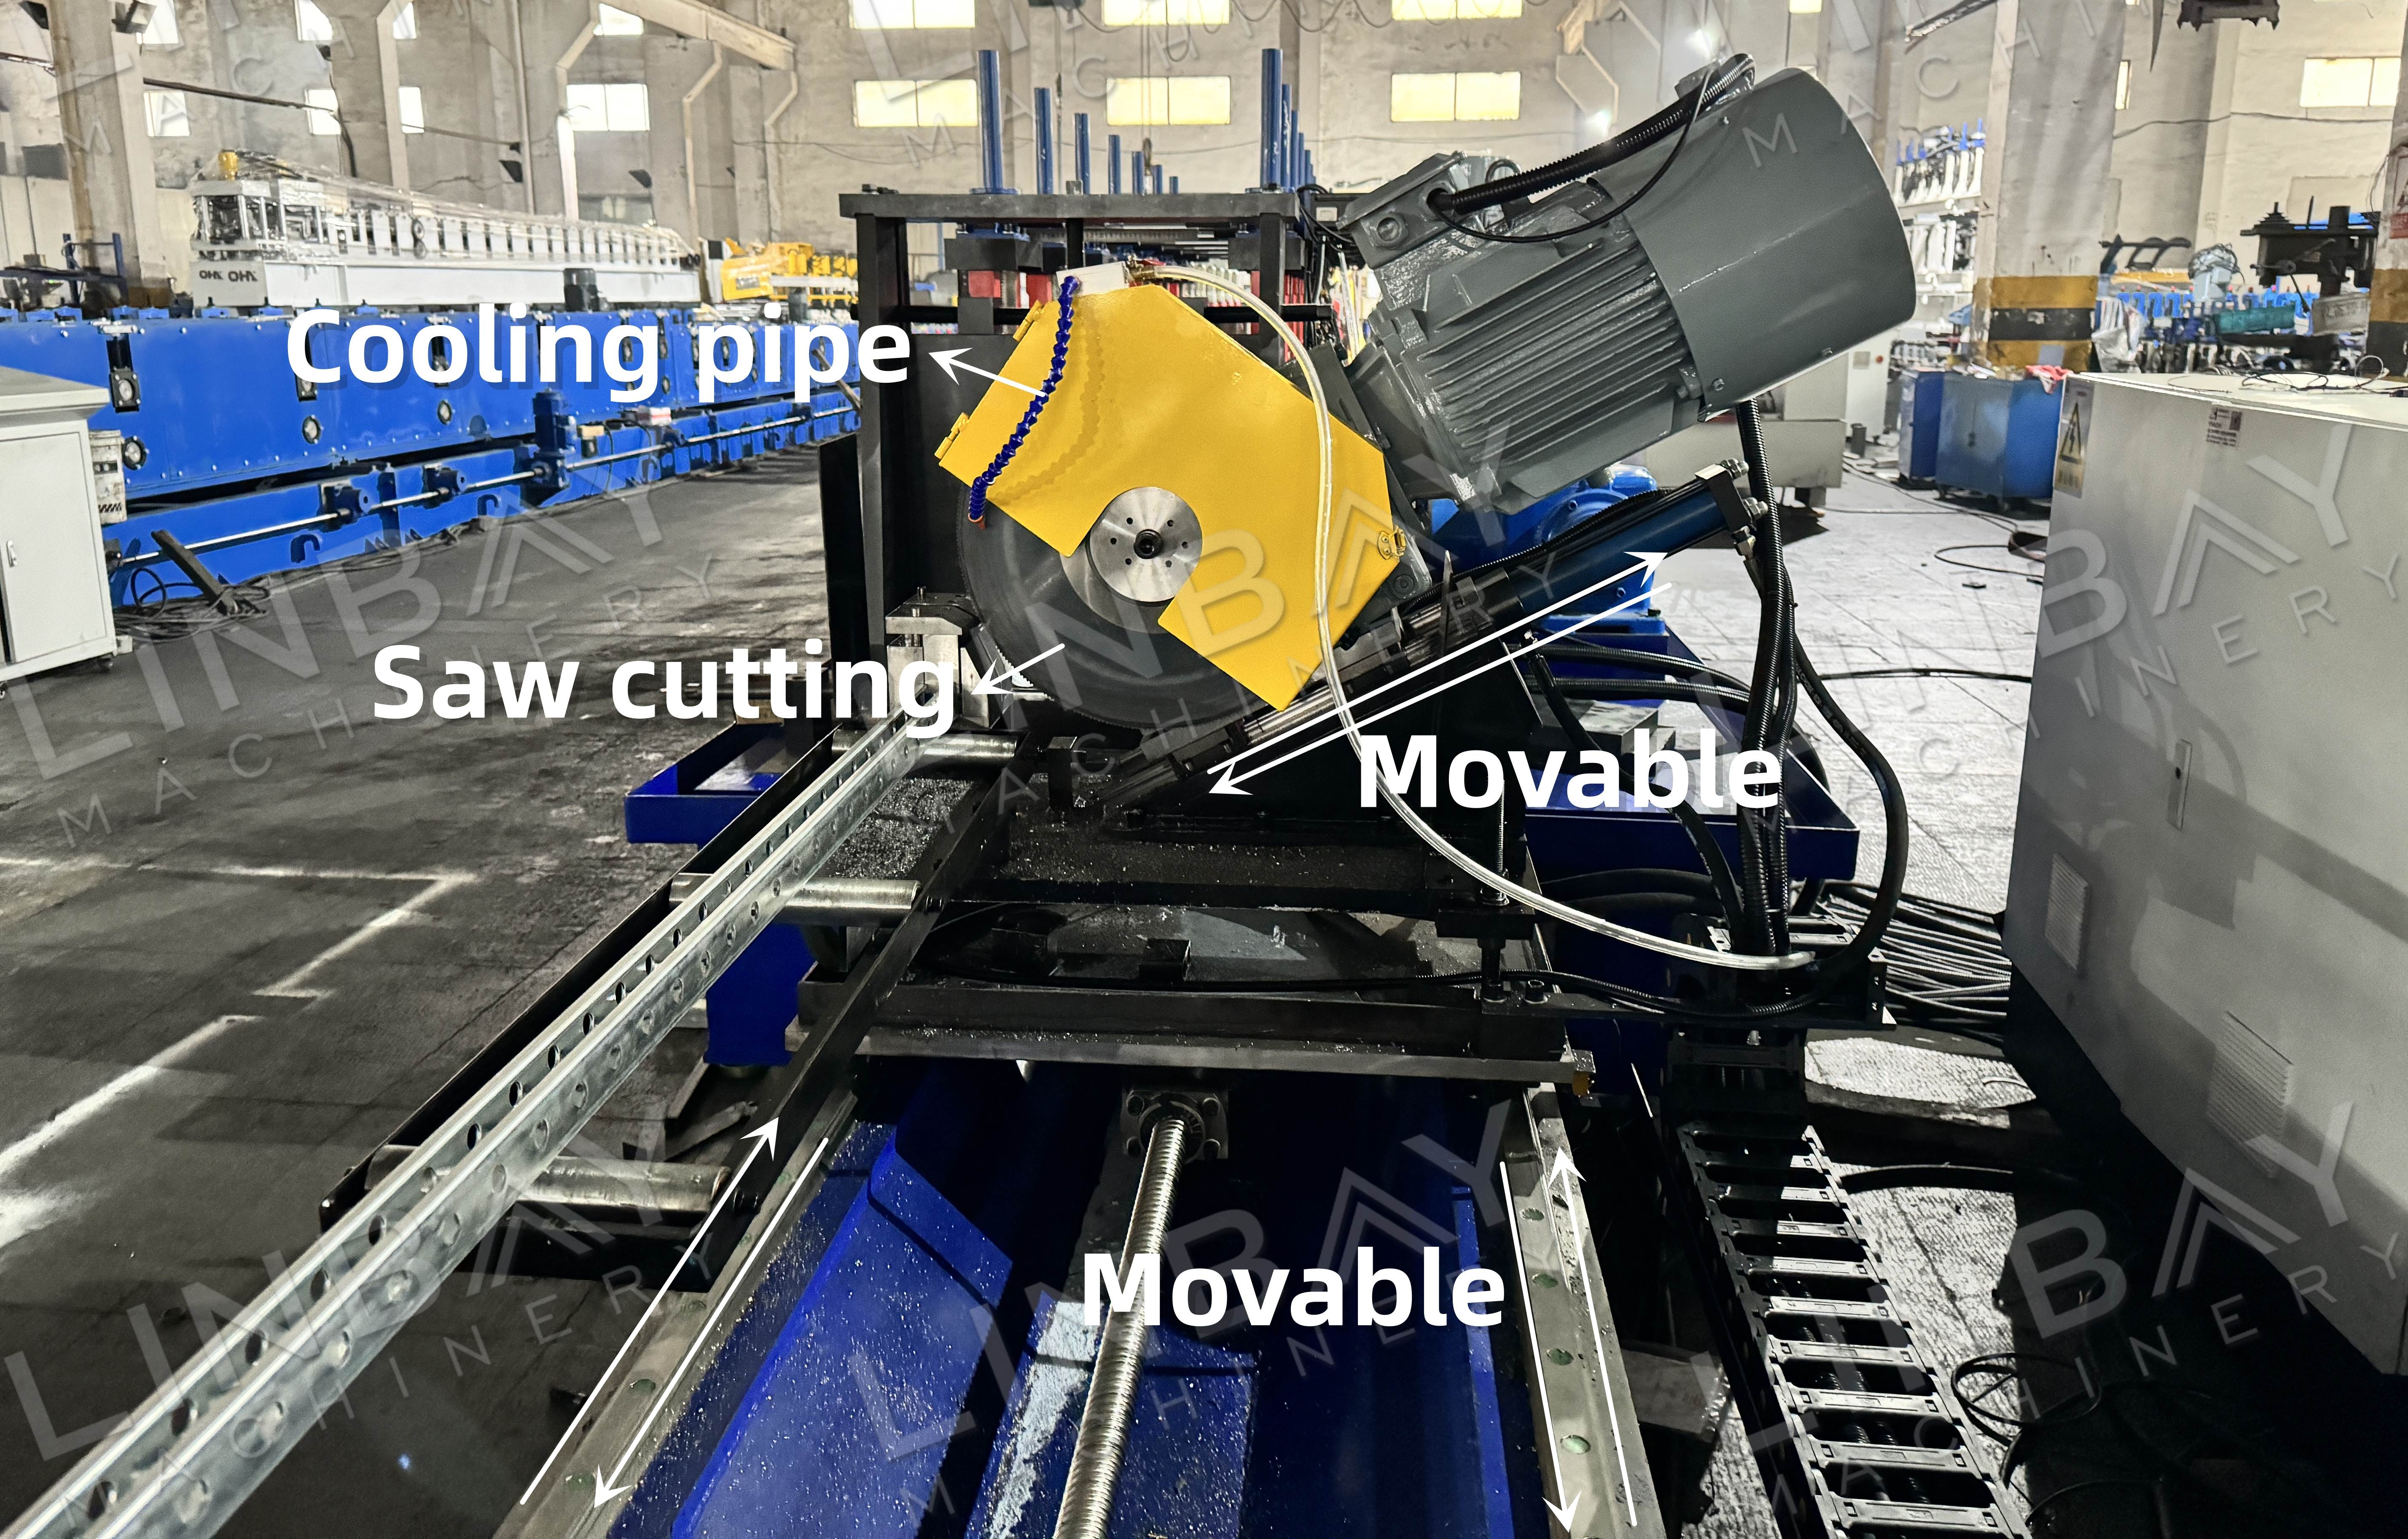
ফ্লাইং স কাটারের ক্যারেজটি চলমান স্ট্রাট চ্যানেলগুলোর গতির সাথে তাল মিলিয়ে গতি বাড়ায়, যা রোল ফর্মিং মেশিনেরও গতি। এর ফলে উৎপাদন প্রক্রিয়া না থামিয়েই কাটার কাজ করা সম্ভব হয়। এই অত্যন্ত কার্যকর কাটিং সমাধানটি উচ্চ-গতির অপারেশনের জন্য নিখুঁত এবং এতে বর্জ্যের পরিমাণ ন্যূনতম।
কাটার প্রক্রিয়া চলাকালীন, বায়ুচালিত শক্তি করাত ব্লেডের ভিত্তিটিকে স্ট্রাট চ্যানেলের দিকে চালিত করে, এবং একই সাথে হাইড্রোলিক স্টেশন থেকে আসা হাইড্রোলিক শক্তি করাত ব্লেডটিকে ঘোরাতে সাহায্য করে।
জলবাহী স্টেশন
হাইড্রোলিক স্টেশনটি হাইড্রোলিক ডিকয়লার এবং হাইড্রোলিক কাটারের মতো যন্ত্রপাতির জন্য প্রয়োজনীয় শক্তি সরবরাহ করে এবং কার্যকর তাপ অপচয় নিশ্চিত করার জন্য এতে কুলিং ফ্যান লাগানো থাকে। গরম আবহাওয়ায়, আমরা তাপ অপচয় উন্নত করতে এবং শীতলীকরণের জন্য উপলব্ধ তরলের পরিমাণ বাড়াতে হাইড্রোলিক রিজার্ভারটি বড় করার পরামর্শ দিই। এই ব্যবস্থাগুলো দীর্ঘ সময় ব্যবহারের সময় একটি স্থিতিশীল অপারেটিং তাপমাত্রা বজায় রাখতে সাহায্য করে, যার ফলে রোল ফর্মিং প্রোডাকশন লাইনের নির্ভরযোগ্যতা এবং কার্যকারিতা নিশ্চিত হয়।
পিএলসি কন্ট্রোল ক্যাবিনেট এবং এনকোডার
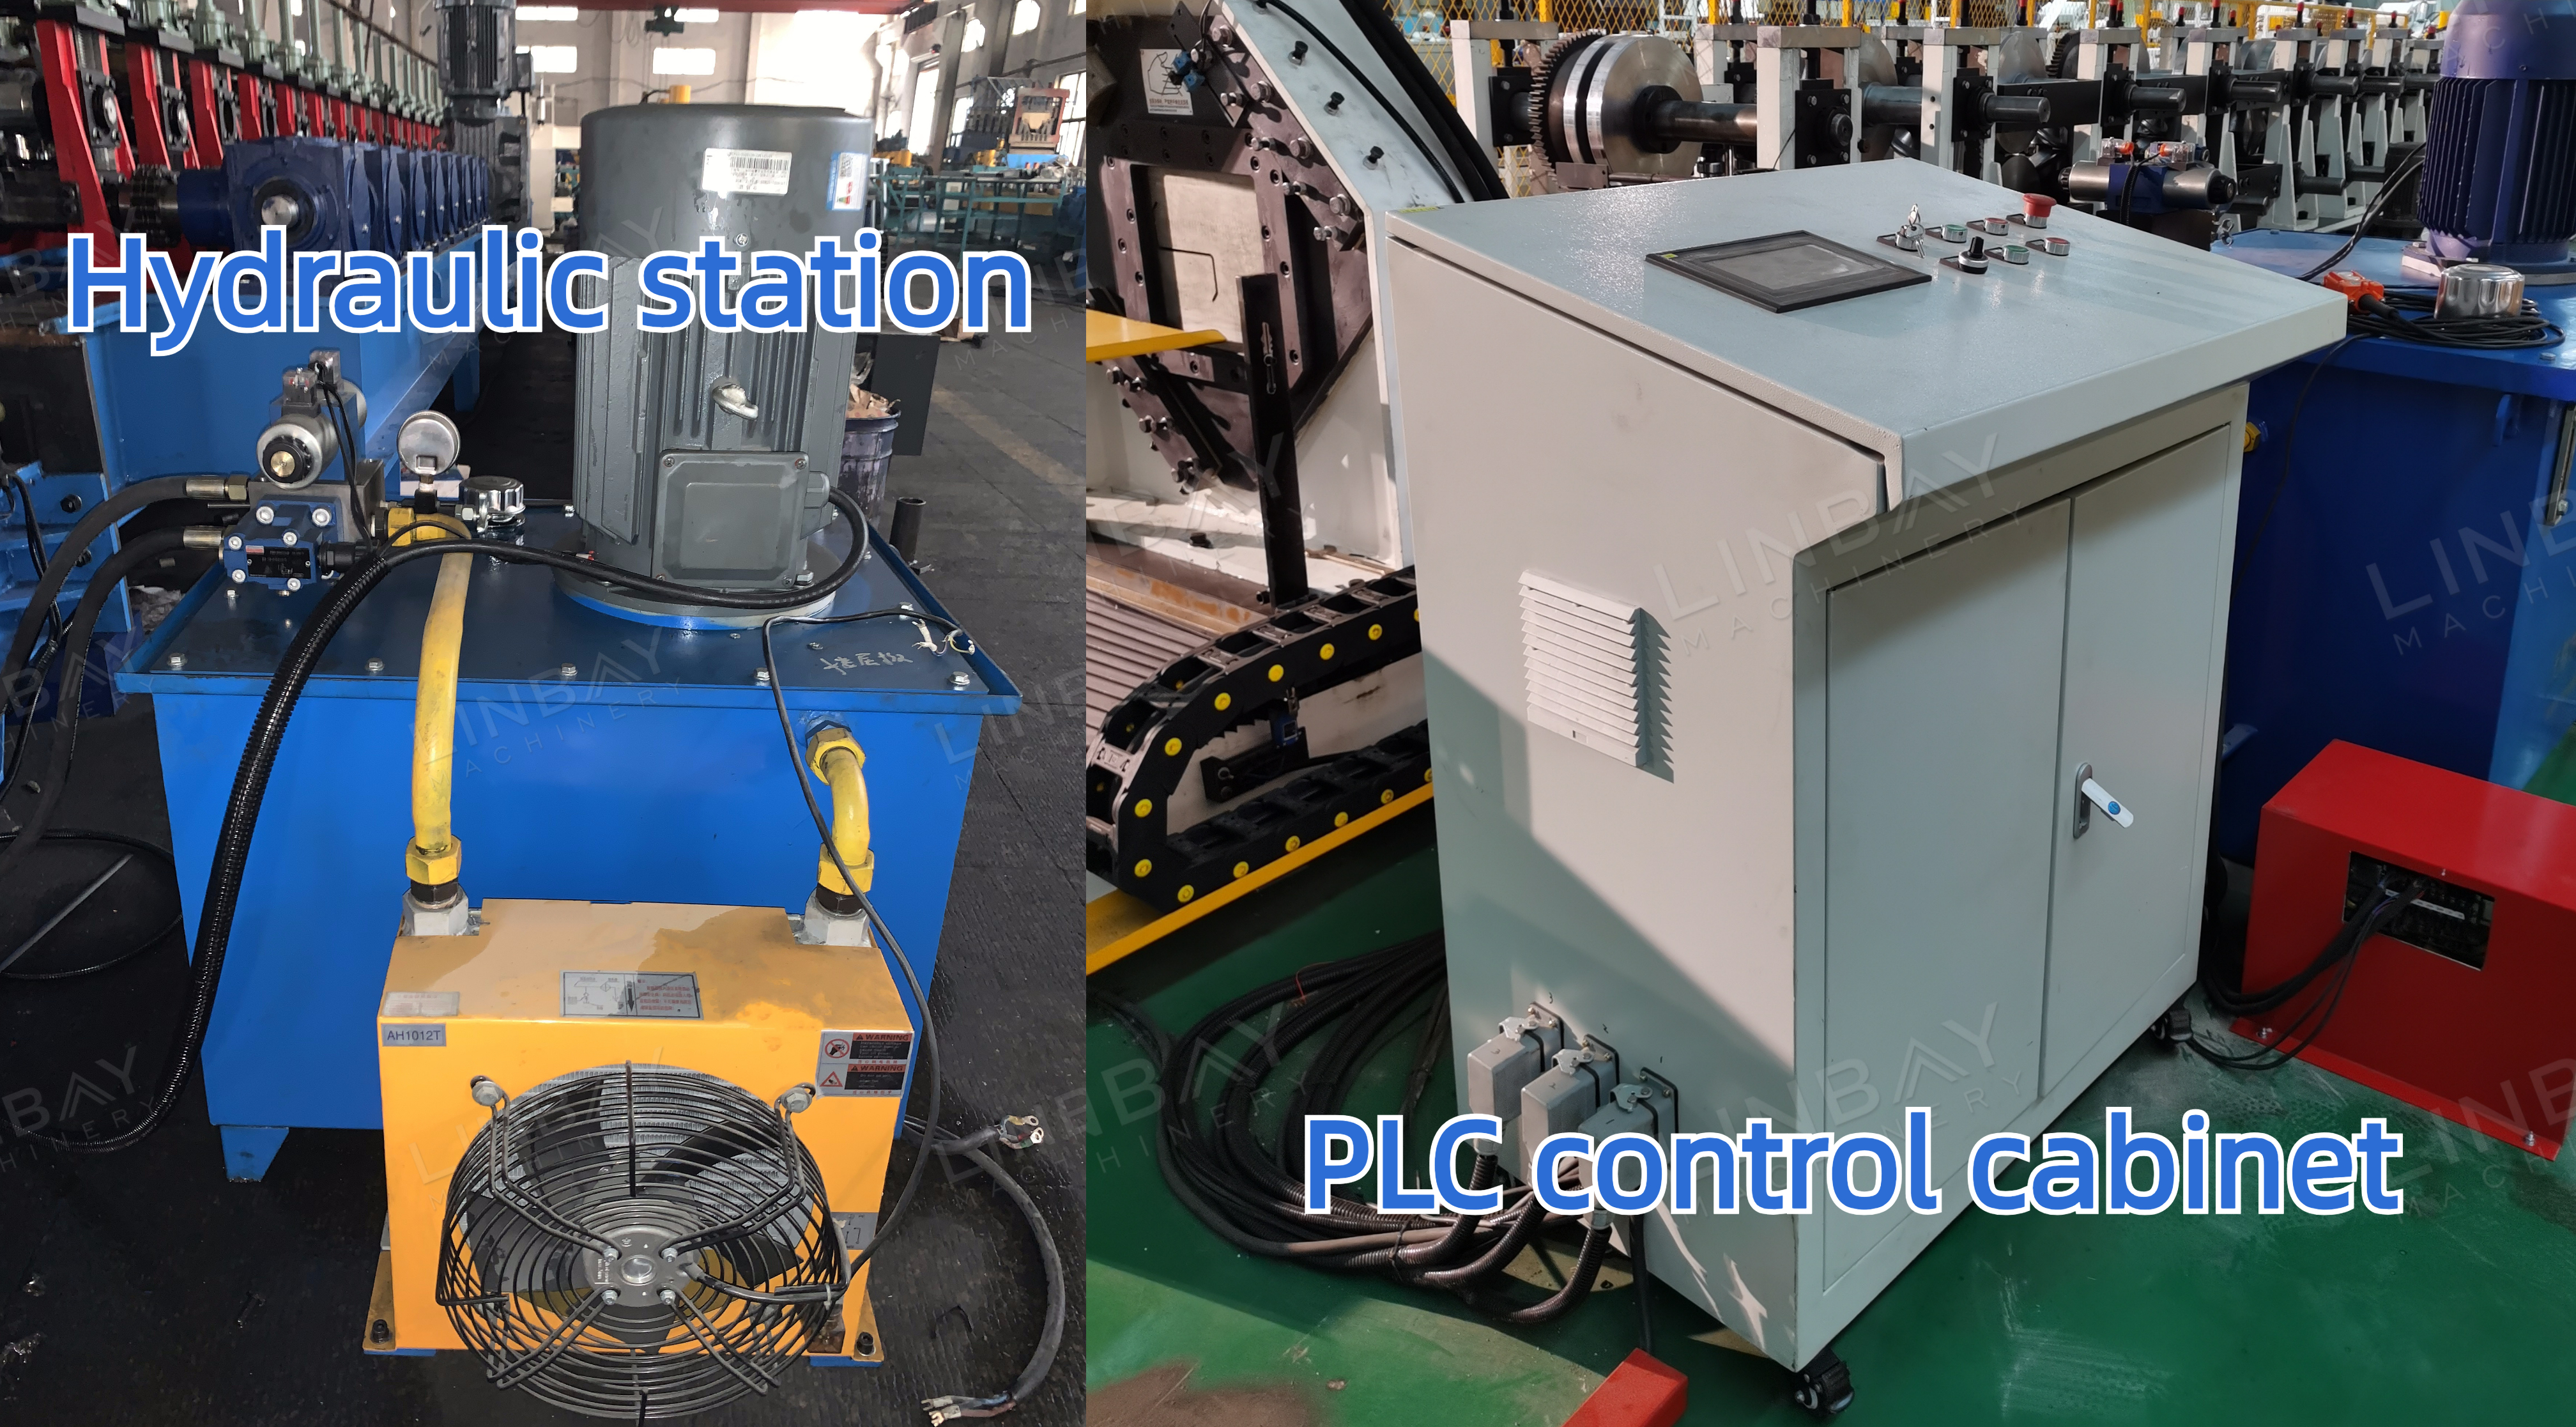
অবস্থান, গতি এবং সিঙ্ক্রোনাইজেশন সম্পর্কে ফিডব্যাক প্রদানে এনকোডার একটি অত্যন্ত গুরুত্বপূর্ণ ভূমিকা পালন করে। এগুলো স্টিল কয়েলের পরিমাপকৃত দৈর্ঘ্যকে বৈদ্যুতিক সংকেতে রূপান্তরিত করে, যা পরবর্তীতে পিএলসি কন্ট্রোল ক্যাবিনেটে পাঠানো হয়। অপারেটররা কন্ট্রোল ক্যাবিনেটের ডিসপ্লে ব্যবহার করে উৎপাদন গতি, প্রতি চক্রে আউটপুট এবং কাটিং দৈর্ঘ্যের মতো প্যারামিটারগুলো সমন্বয় করেন। এনকোডার থেকে প্রাপ্ত নির্ভুল পরিমাপ এবং ফিডব্যাকের ফলে কাটিং মেশিন ±১ মিমি-এর মধ্যে কাটিং নির্ভুলতা অর্জন করতে পারে।
উড়ন্ত হাইড্রোলিক কাটিং বনাম উড়ন্ত করাত কাটিং
কাটিং ব্লেড: ফ্লাইং হাইড্রোলিক কাটারের প্রতিটি আকারের জন্য একটি পৃথক কাটিং ব্লেড প্রয়োজন। তবে, স্ট্রাট চ্যানেলের আকার দ্বারা করাত দিয়ে কাটার ক্ষেত্রে কোনো সীমাবদ্ধতা নেই।
ক্ষয়ক্ষতি: হাইড্রোলিক কাটিং ব্লেডের তুলনায় করাতের ব্লেড সাধারণত দ্রুত ক্ষয় হয় এবং এগুলো ঘন ঘন বদলানোর প্রয়োজন হয়।
শব্দ: হাইড্রোলিক কাটিংয়ের তুলনায় করাত দিয়ে কাটার শব্দ বেশি হয়, যার কারণে উৎপাদন এলাকায় অতিরিক্ত শব্দরোধী ব্যবস্থা নেওয়ার প্রয়োজন হতে পারে।
অপচয়: একটি হাইড্রোলিক কাটার, সঠিকভাবে ক্যালিব্রেট করা হলেও, প্রতি কাটে সাধারণত ৮-১০ মিমি অনিবার্য অপচয় ঘটায়। অন্যদিকে, একটি স কাটার প্রায় শূন্য অপচয় করে।
রক্ষণাবেক্ষণ: ঘর্ষণের ফলে উৎপন্ন তাপ নিয়ন্ত্রণ করে নিরবচ্ছিন্ন ও কার্যকর কাটিং নিশ্চিত করার জন্য করাতের ব্লেডে একটি শীতলীকরণ ব্যবস্থা প্রয়োজন হয়। এর বিপরীতে, হাইড্রোলিক কাটিং আরও স্থিতিশীল তাপমাত্রা বজায় রাখে।
উপাদানের সীমাবদ্ধতা: সাধারণ কার্বন স্টিলের তুলনায় স্টেইনলেস স্টিলের ফলন শক্তি বেশি। স্টেইনলেস স্টিল নিয়ে কাজ করার সময়, উপাদানটি প্রক্রিয়াকরণের জন্য শুধুমাত্র করাত দিয়ে কাটাই উপযুক্ত।
১. ডিকয়লার

২. খাওয়ানো

৩. ঘুষি মারা

৪. রোল ফর্মিং স্ট্যান্ড

৫. ড্রাইভিং সিস্টেম

৬. কাটিং সিস্টেম

অন্যান্য

বাইরের টেবিল