wideo
Profil

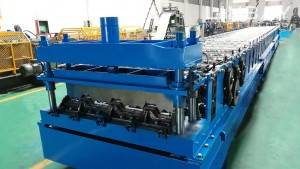
TR 80 to standardowy styl wśród desek podłogowych. W tym przypadku zastosowano stalowy zwój o wysokiej wytrzymałości 350 MPA o grubości 1 mm.
Opis
Schemat blokowy

Rozwijarka hydrauliczna - Prowadzenie i podawanie - Część tłocząca - Urządzenie silitujące - Maszyna do formowania rolek
Rozwijarka hydrauliczna
Na rozwijarce montujemy ramię dociskowe, aby zabezpieczyć stalowy zwój na miejscu podczas wymiany, zapobiegając nagłemu zwolnieniu i potencjalnym obrażeniom pracowników. Dodatkowo, stalowe ostrza ochronne zapobiegają przesuwaniu się zwoju podczas rozwijania. Taka konstrukcja nie tylko chroni stalowy zwój i maszynę, ale także zapewnia bezpieczeństwo pracowników.
Przewodnik&Część tłoczona

Prowadnice utrzymują współosiowość między zwojem stali a maszyną, zapewniając prostoliniowość profilu. Na całej linii formującej, dla zwiększenia precyzji, rozmieszczono strategicznie wiele rolek prowadzących.
Zazwyczaj wytłoczenie ma głębokość około 2 mm, ale w tym rozwiązaniu zwiększyliśmy ją do4 mm dla wyraźniejszych i bardziej wyrazistych wzorów.
Urządzenie do cięcia wzdłużnego& Zbieracz odpadów

Zanim zwój stali trafi na rolki formujące, napotyka po lewej stronie urządzenia tnące. Szerokość zwojów zakupionych w hutach stalina ogół są zbliżone, ale nie są rzeczywistą szerokością podawania tego profilu, urządzenie to pomaga w cięciu i zbieraniu nadmiaru szerokości,oszczędzanie wydatkówna rozcinaniu kręgów w hucie stali.
Maszyna do formowania rolek

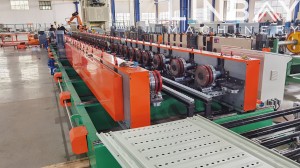
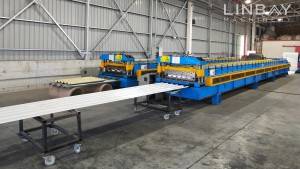
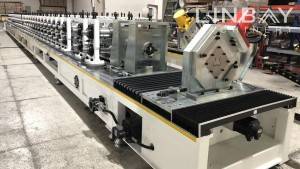
Ta maszyna do gięcia blach wykorzystuje konstrukcję paneli ściennych i łańcuchowy układ napędowy. Ze względu na wytrzymałość zwoju stali sięgającą 350 MPa, prędkość gięcia jest nieznacznie zmniejszona, aby sprostać większym obciążeniom. Zwój przechodzi przez łącznie 33 zestawy stanowisk gięcia blach, ostatecznie wytwarzając profil metalowej płyty zgodnie z rysunkami klienta.
Hydrauliczna maszyna tnąca&PLC

Ta maszyna tnąca generuje około 8 mm odpadów na cięcie, ale z minimalnymi zadziorami na krawędziach cięcia. Operatorzy mogą kontrolować prędkość produkcji, ustawiać wymiary, długości cięcia i wiele innych parametrów za pomocą ekranu sterownika PLC. Enkoder wzdłuż linii produkcyjnej przetwarza zmierzone długości zwojów stali na sygnały elektryczne, umożliwiając maszynie tnącej sterowanie.błędy cięcia w granicach 1 mm, zapewniając wysoką jakość produktów i minimalizując ilość odpadów powstających w wyniku nieprawidłowych cięć.
1. Rozwijarka

2. Karmienie

3. Uderzenie

4. Stojaki do profilowania

5. Układ napędowy

6. System tnący

Inni

Poza stołem