Video
Profil

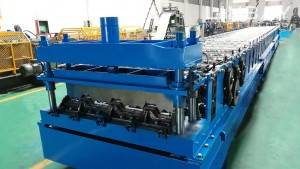
TR 80 ist ein Standardtyp für Bodenbeläge. In diesem Fall wird eine 1 mm dicke, hochfeste Stahlspule mit einer Zugfestigkeit von 350 MPa verwendet.
Beschreibung
Flussdiagramm

Hydraulischer Abwickler – Führung und Zuführung – Prägeteil – Silitierungsvorrichtung – Walzprofiliermaschine
Hydraulischer Abwickler
Wir montieren einen Druckarm am Abwickler, um die Stahlspule während des Spulenwechsels zu fixieren und so ein plötzliches Lösen und mögliche Verletzungen der Arbeiter zu verhindern. Zusätzlich verhindern Schutzklingen aus Stahl ein Verrutschen der Spule während des Abwickelvorgangs. Diese Konstruktion schützt nicht nur die Stahlspule und die Maschine, sondern gewährleistet auch die Sicherheit der Arbeiter.
Führung&Prägeteil

Führungsleisten sorgen für die Ausrichtung der Stahlspule zur Maschine und gewährleisten so die Geradheit des Profils. Entlang der gesamten Formanlage sind mehrere Führungsrollen strategisch platziert, um eine höhere Präzision zu erzielen.
Normalerweise beträgt die Prägetiefe etwa 2 mm, aber in dieser Lösung haben wir sie erhöht auf4 mm für klarere und deutlichere Muster.
Schneidvorrichtung& Abfallsammler

Bevor die Stahlspule in die Formwalzen eintritt, durchläuft sie die Längsteilvorrichtungen auf der linken Seite. Die Breite der vom Stahlwerk bezogenen Spulen variiert je nach Spulenbreite.Im Allgemeinen liegen sie nahe an der tatsächlichen Zuführbreite dieses Profils, entsprechen ihr aber nicht exakt.Dieses Gerät hilft beim Abschneiden und Auffangen überschüssiger Breite.Ausgaben sparenüber das Spulenschneiden im Stahlwerk.
Walzprofiliermaschine

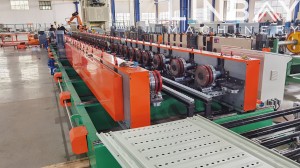
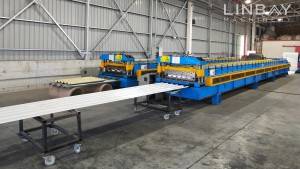
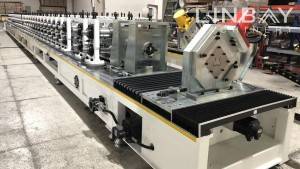
Diese Profilwalzmaschine arbeitet mit einer Wandpaneelkonstruktion und einem Kettenantrieb. Da die Stahlcoils eine Festigkeit von bis zu 350 MPa erreichen, wird die Formgeschwindigkeit für anspruchsvollere Umformarbeiten leicht reduziert. Die Coil durchläuft insgesamt 33 Profilwalzstationen und erzeugt so ein Metalldeckprofil gemäß den Kundenzeichnungen.
Hydraulische Schneidemaschine&SPS

Diese Schneidemaschine erzeugt pro Schnitt ca. 8 mm Verschnitt, jedoch mit minimalen Graten an den Schnittkanten. Über den SPS-Bildschirm können die Bediener Produktionsgeschwindigkeit, Abmessungen, Schnittlängen und weitere Parameter steuern. Der Encoder entlang der Produktionslinie wandelt die erfassten Stahlspulenlängen in elektrische Signale um und ermöglicht so die Steuerung der Schneidemaschine.Schnittfehler innerhalb von 1 mm, wodurch qualitativ hochwertige Produkte gewährleistet und Abfall durch fehlerhafte Schnitte minimiert wird.
1. Abwickler

2. Fütterung

3. Schlagen

4. Rollformständer

5. Antriebssystem

6. Schneidsystem

Andere

Aus Tabelle