видео
Профиль

TR 80 — это стандартный тип напольного покрытия. В данном случае используется рулон высокопрочной стали толщиной 1 мм и прочностью 350 МПа.
Описание
Блок-схема

Гидравлический разматыватель рулонов - Направляющие и подающие устройства - Деталь для тиснения - Устройство для удаления ила - Роликоформовочный станок
Гидравлический разматыватель
На разматывающем устройстве устанавливается прижимной рычаг для фиксации стального рулона во время его замены, что предотвращает внезапное высвобождение и потенциальный вред для рабочих. Кроме того, установлены стальные защитные лезвия для предотвращения проскальзывания рулона во время процесса разматывания. Такая конструкция не только защищает стальной рулон и оборудование, но и обеспечивает безопасность рабочих.
Наставничество&Часть для тиснения

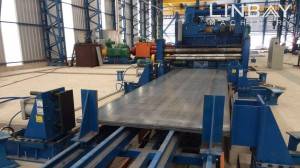
Направляющие планки обеспечивают выравнивание стальной рулонной заготовки и станка, гарантируя прямолинейность профиля. По всей линии формовки для повышения точности стратегически расположены многочисленные направляющие ролики.
Обычно глубина тиснения составляет около 2 мм, но в этом варианте мы увеличили её до4 мм для более четких и выразительных рисунков.
Устройство для разрезанияи сборщик отходов

Перед тем как стальная рулонная лента попадет в формовочные ролики, она проходит через режущие устройства с левой стороны. Ширина рулонов определяется шириной рулонов, закупленных на металлургическом заводе.как правило, близки к фактической ширине зоны подачи, но не соответствуют ей.Это устройство помогает обрезать и собирать излишки ширины.экономия расходово резке рулонов на сталелитейном заводе.
Станок для профилирования валов

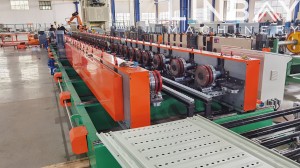
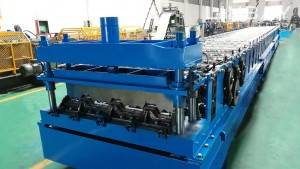
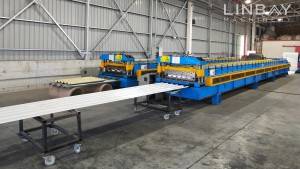
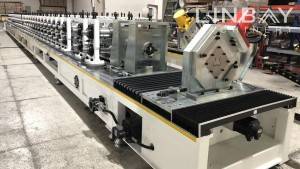
Этот профилировочный станок использует конструкцию стеновой панели и цепную передачу. Поскольку прочность стального рулона достигает 350 МПа, скорость формовки несколько снижена для выполнения более сложных работ. Рулон проходит через 33 комплекта профилировочных станций, в конечном итоге создавая металлический профиль настила по чертежам заказчика.
Гидравлический режущий станок&ПЛК

Этот станок для резки образует примерно 8 мм отходов за один разрез, но с минимальным количеством заусенцев на кромках. Операторы могут контролировать скорость производства, задавать размеры, длину резки и многое другое через экран ПЛК. Энкодер вдоль производственной линии преобразует измеренные длины стальных рулонов в электрические сигналы, позволяя станку для резки управлять процессом.Погрешность резки не превышает 1 мм., обеспечивая высокое качество продукции и минимизируя отходы от неправильной нарезки.
1. Разматыватель

2. Кормление

3. Пробивка

4. Станы для профилирования вальцов

5. Система привода

6. Система резки

Другие

Внешний стол