

vidéo
Profil
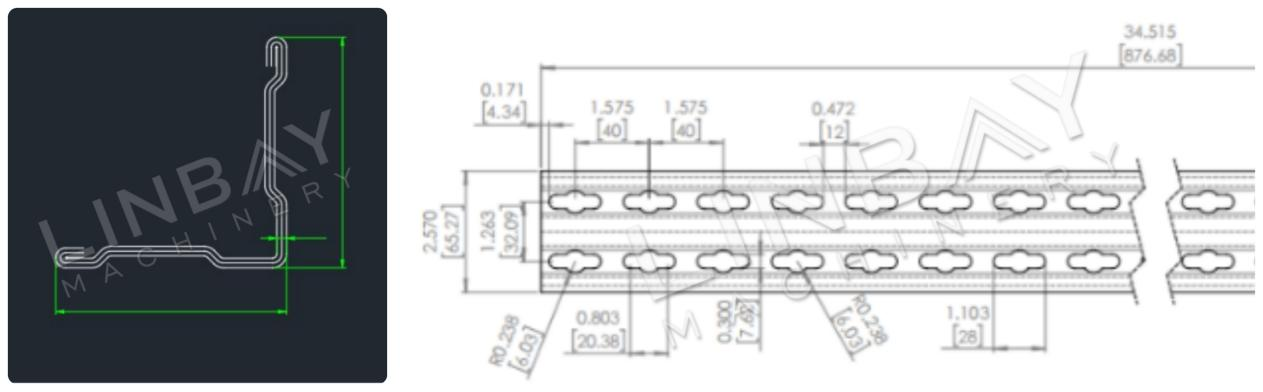
Il s'agit d'un montant d'étagère léger, semblable à une cornière, d'une épaisseur de 1,2 mm. Élément essentiel de la structure de l'étagère, sa rectitude influe directement sur sa capacité de charge. Des trous sont percés de chaque côté pour la fixation des montants.
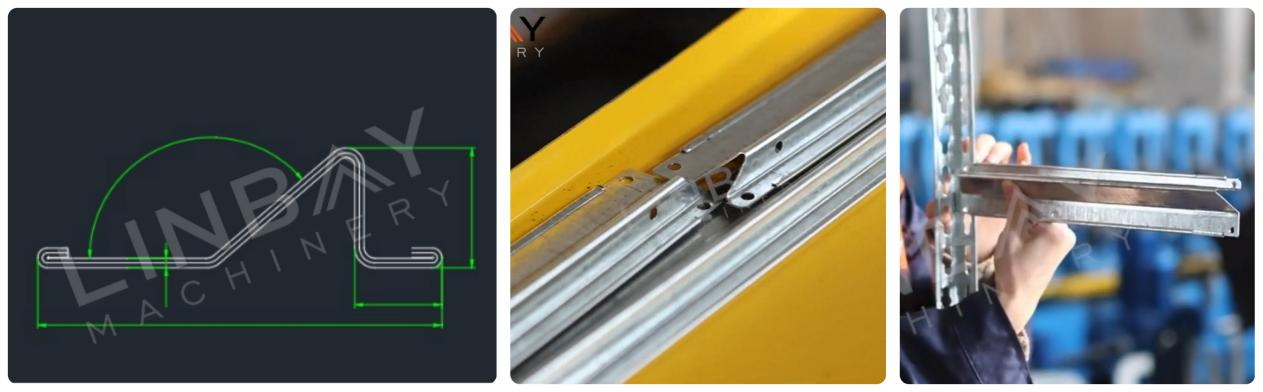
Il s'agit d'une traverse d'étagère légère, d'une épaisseur de 1,2 mm, destinée à supporter les panneaux d'étagère et à améliorer la capacité de charge globale de l'étagère légère.
Description
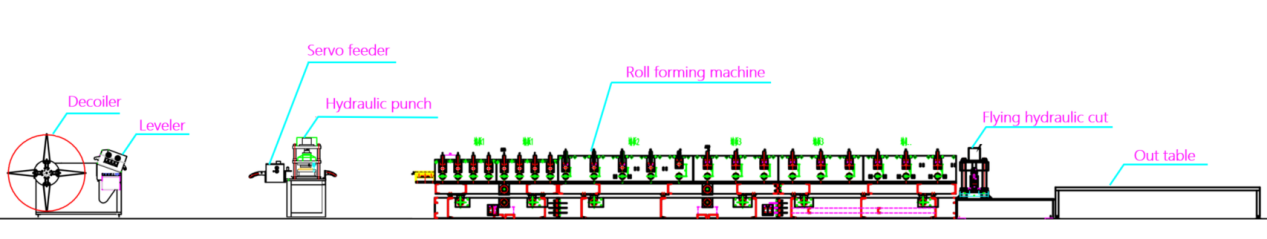
Organigramme
Dérouleur avec niveleur
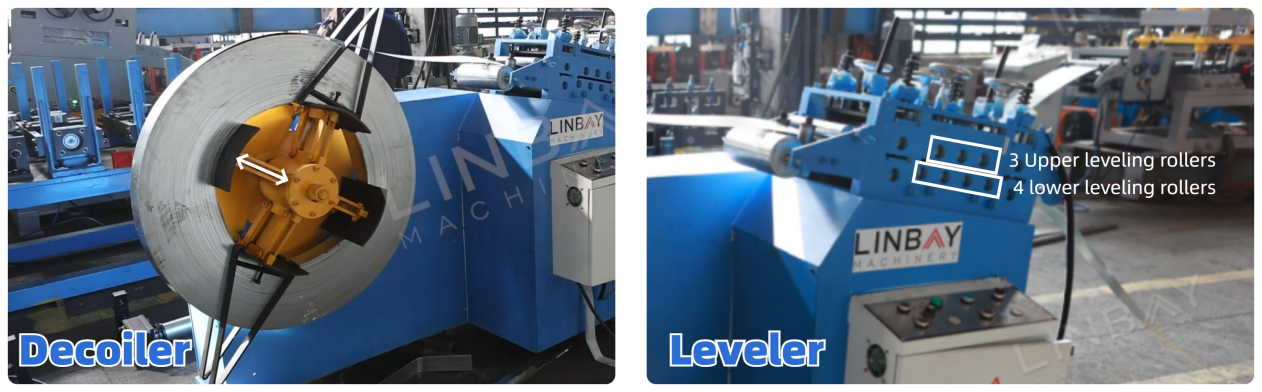
Cette machine combine les fonctions de déroulage et de nivellement.Il comprend un dispositif de freinage sur le dérouleur pour ajuster la tension du rouleau de déroulement et assurer une vitesse régulière. Des lames de protection en acier empêchent le glissement de la bobine. Cette conception offre unrentable et hautement sécurisésolution de déroulement.
Ensuite, la bobine d'acier entre dans la dresseuse. À une épaisseur de 1,2 mm, le poinçonnage dense nécessite un dressage pour éliminer la courbure de la bobine, améliorant ainsiplanéité et parallélismePour une meilleure qualité de produit. Le niveleur comporte 3 rouleaux supérieurs et 4 rouleaux inférieurs.
Servo-alimentateur et poinçon hydraulique
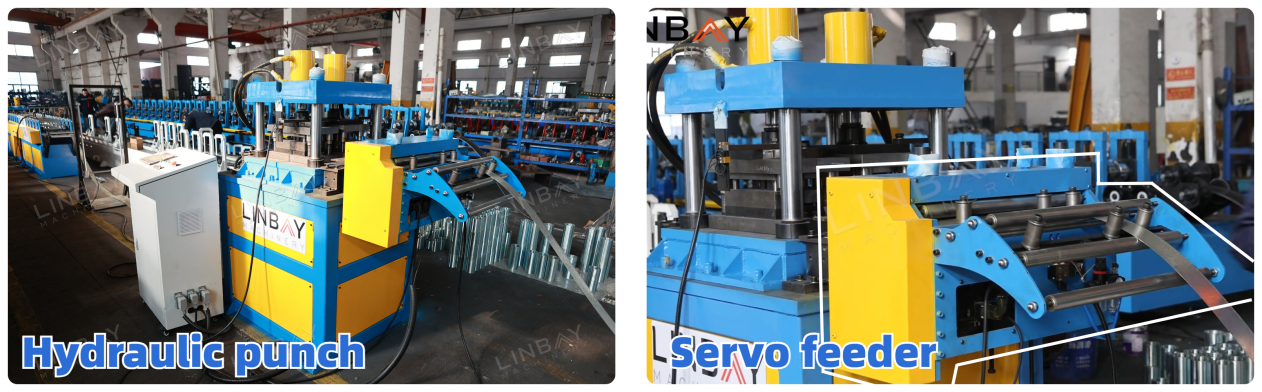
La bobine d'acier est acheminée vers une poinçonneuse hydraulique indépendante. L'utilisation d'un servomoteur pour l'alimentation permet un poinçonnage précis grâce à sa réponse rapide et à son temps de démarrage/arrêt minimal, garantissant ainsi un contrôle précis de la position de poinçonnage.
Limiteur
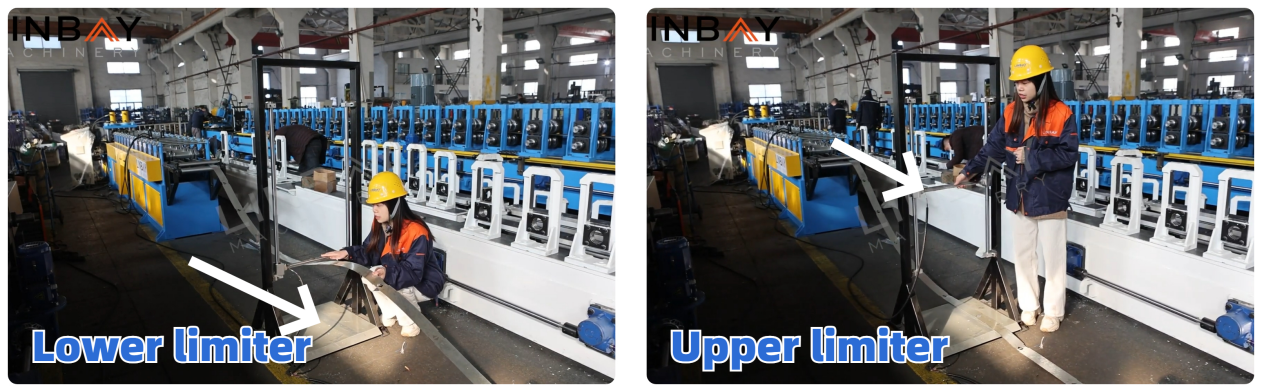
Lors des opérations de poinçonnage et de profilage, un limiteur est utilisé poursynchroniser la vitesse de productionLorsque la bobine d'acier atteint la butée inférieure, indiquant une vitesse de poinçonnage supérieure à la vitesse de profilage, le poinçon hydraulique reçoit un signal d'arrêt de l'armoire de commande PLC. Une alarme s'affiche alors sur l'écran du PLC, permettant à l'opérateur de reprendre le travail d'un simple clic. Pendant ce temps, la profileuse continue de fonctionner.
À l'inverse, lorsque la bobine d'acier atteint la butée supérieure, indiquant une vitesse de formage supérieure à la vitesse de poinçonnage, la profileuse s'arrête. Pendant la brève interruption entre l'arrêt et le redémarrage de la profileuse, le poinçon hydraulique reste opérationnel.La hauteur du limiteur supérieur est réglable en fonction des exigences du client.
Cela garantit une coordination générale et une vitesse de production uniforme sur la chaîne de production.
Guidage
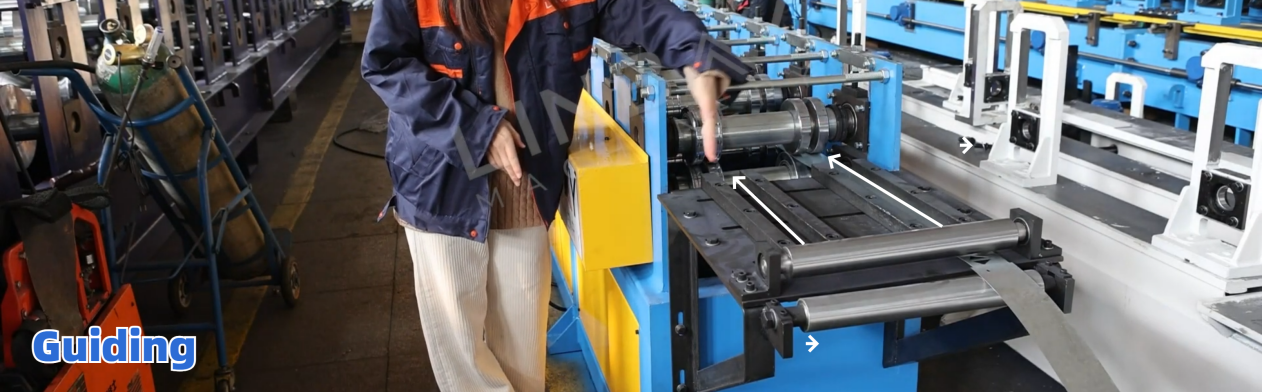
Avant d'entrer dans le rouleau de formage initial, la bobine d'acier passe sur une barre de guidage afin de maintenir son alignement avec la machine et d'éviter toute déformation du profil. Les rouleaux de guidage sont positionnés stratégiquement non seulement à l'entrée, mais aussi tout au long de la ligne de formage. Les mesures de la distance entre chaque barre/rouleau de guidage et le bord sont consignées dans le manuel pour un réglage précis en cas de déplacement pendant le transport ou de désalignement dû à l'opérateur lors de la production.
Machine de profilage à rouleaux
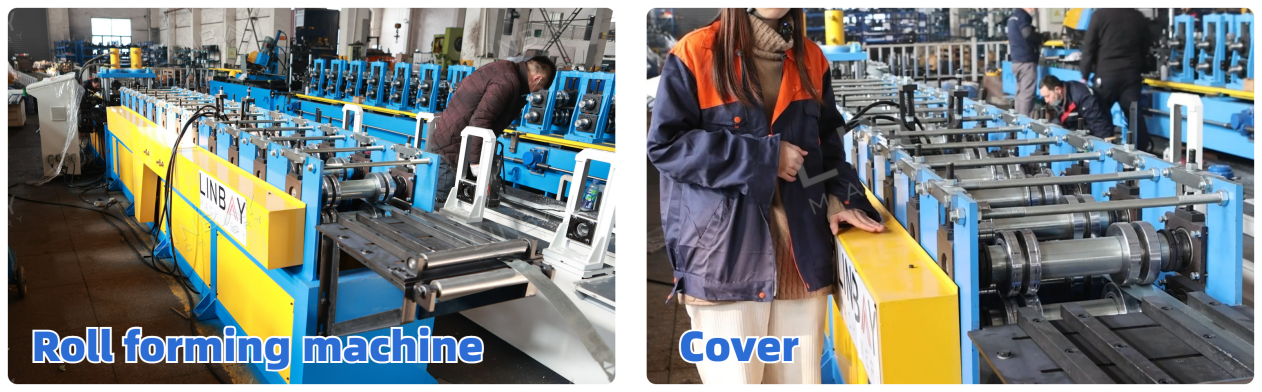
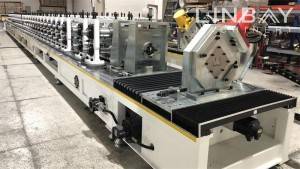
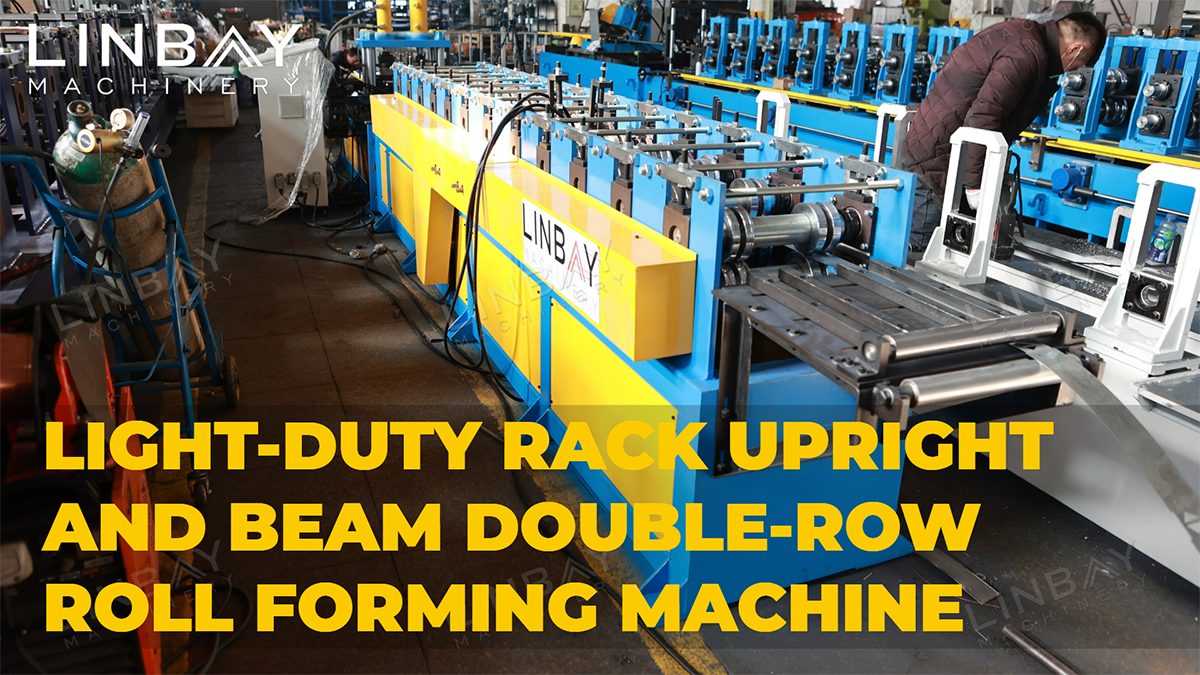
La profileuse constitue l'élément central de l'ensemble de la ligne de production.12 stations de formation, il se vante d'unstructure des panneaux muraux et système d'entraînement par chaîneNotamment, il s'agit d'undouble rangéeune conception capable de fabriquer à la foisprofilés verticaux et en poutre pour étagères légèresBien que ces rangées ne puissent pas fonctionner simultanément, elles offrentflexibilitéPour répondre à diverses exigences de production, des protections sur la chaîne garantissent la sécurité des opérateurs. De plus, la machine est testée avec des bobines d'acier présentant une limite d'élasticité équivalente à celles utilisées en production chez le client, assurant ainsi une mise en service immédiate.
Les rouleaux de formage sont fabriqués à partir deGcr15, un acier à roulement à haute teneur en carbone et en chrome réputé pour sondureté et résistance à l'usureLe chromage de la surface du rouleau prolonge sa durée de vie, tandis que les arbres sont composés d'un matériau traité thermiquement.40Crmatériel.
Découpe et encodeur hydraulique volant
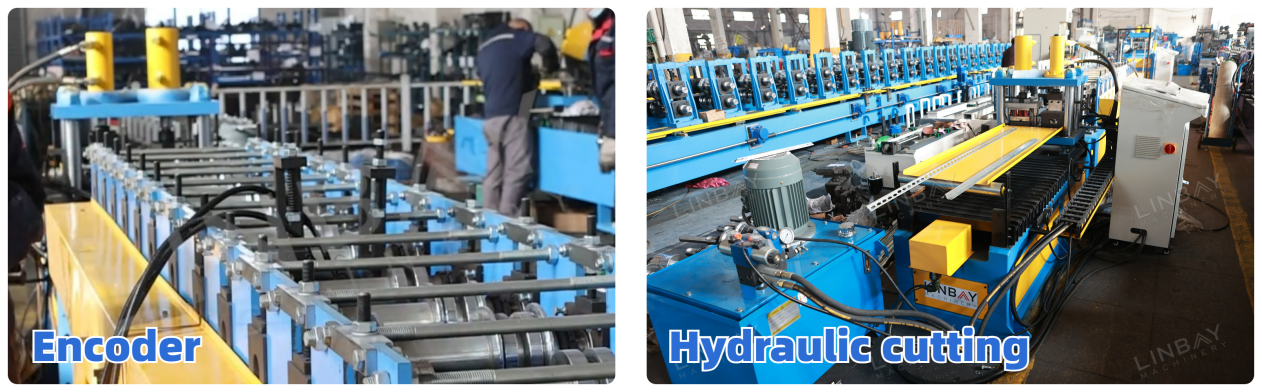
La profileuse intègre un codeur Koyo japonais, convertissant la longueur de la bobine d'acier mesurée en signaux électriques envoyés à l'armoire de commande PLC. Ceci permet à lamachine de découpe permettant de contrôler les erreurs de découpe à moins de 1 mm., garantissant des produits de haute qualité et réduisant les déchets dus aux découpes incorrectes. Le terme « volant » désigne la capacité de la machine de découpe à se déplacer d'avant en arrière à la même vitesse que la profileuse pendant la découpe.permettre un fonctionnement continu et améliorer la capacité globale de la chaîne de production.
Centrale hydraulique
La centrale hydraulique est équipée d'un ventilateur électrique de refroidissement pourdissipation thermique efficace, garantissant un fonctionnement prolongé et fiable, ainsi qu'une grande durabilité.
PLC
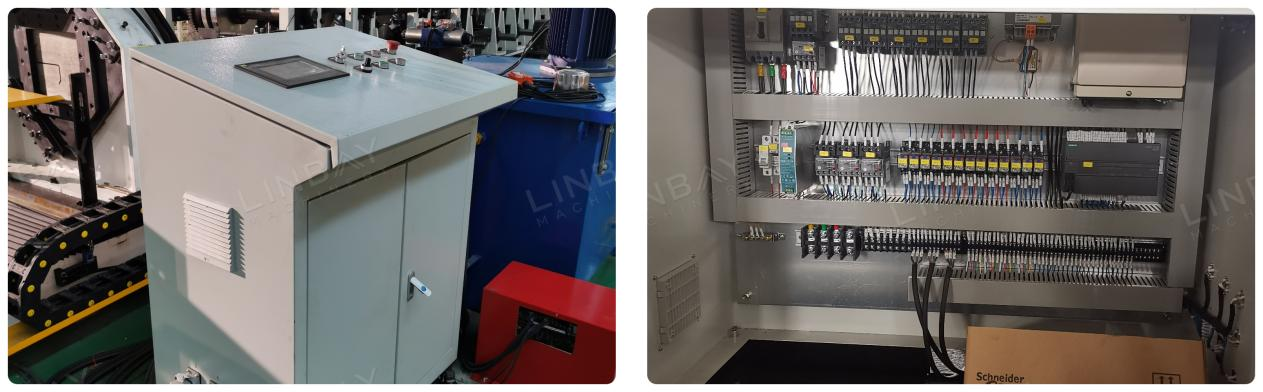
Les travailleurs peuvent gérer la productionvitesse, dimensions de production définies, longueurs de coupe, etc., via l'écran de l'automate programmable. L'armoire de commande de l'automate programmable intègre des fonctions de protection telles que la protection contre les surcharges, les courts-circuits et les pertes de phase. La langue affichée sur l'écran de l'automate programmable peut êtrepersonnalisé pour une seule langue ou plusieurs languesen fonction des exigences du client.
Garantie
Avant la livraison, la date de livraison est indiquée sur la plaque signalétique, à compter duune garantie de deux ans sur l'ensemble de la ligne de production et une garantie de cinq ans sur les rouleaux et les arbres.
1. Dérouleur

2. L'alimentation

3. Poing

4. Bancs de profilage à rouleaux

5. Système de conduite

6. Système de coupe

Autres

Table extérieure