

వీడియో
ప్రొఫైల్
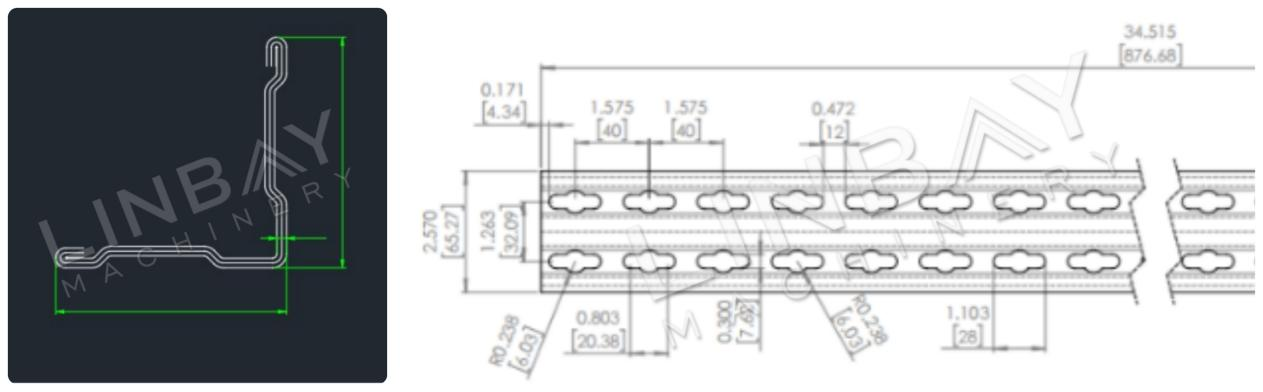
ఇది 1.2 మి.మీ. మందంతో, యాంగిల్ స్టీల్ను పోలి ఉండే ఒక తేలికపాటి షెల్ఫ్ నిలువు స్తంభం. ఇది షెల్ఫ్ నిర్మాణంలో ఒక కీలకమైన భాగం, మరియు దీని నిటారుదనం షెల్ఫ్ యొక్క బరువు మోసే సామర్థ్యాన్ని నేరుగా ప్రభావితం చేస్తుంది. దూలాలను అనుసంధానించడానికి ఇరువైపులా రంధ్రాలు చేయబడ్డాయి.
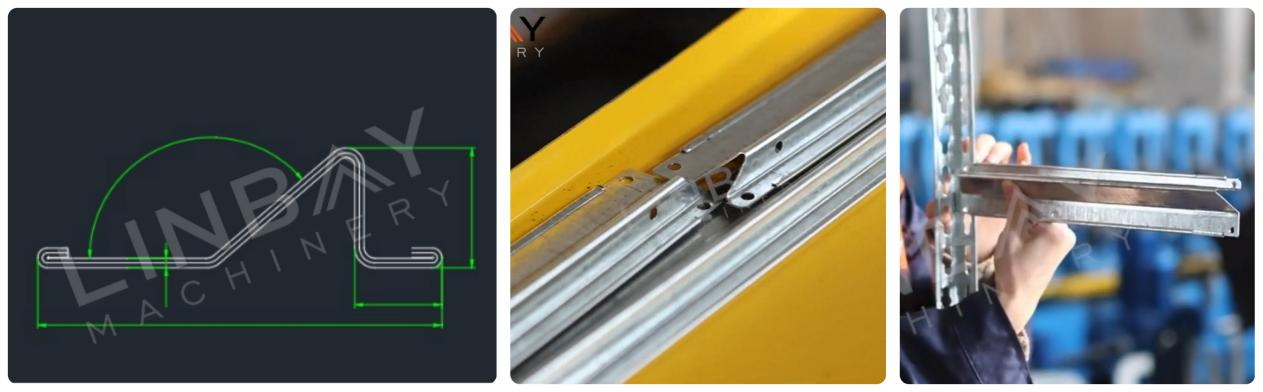
ఇది 1.2 మి.మీ. మందం గల ఒక తేలికపాటి షెల్ఫ్ బీమ్. ఇది షెల్ఫ్ ప్యానెళ్లకు ఆధారాన్ని ఇవ్వడానికి మరియు తేలికపాటి షెల్ఫ్ యొక్క మొత్తం బరువు మోసే సామర్థ్యాన్ని మెరుగుపరచడానికి ఉద్దేశించబడింది.
వివరణ
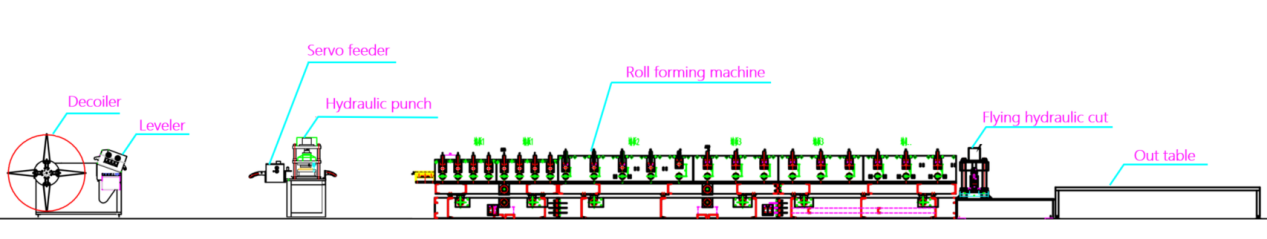
ఫ్లో చార్ట్
లెవలర్తో డీకాయిలర్
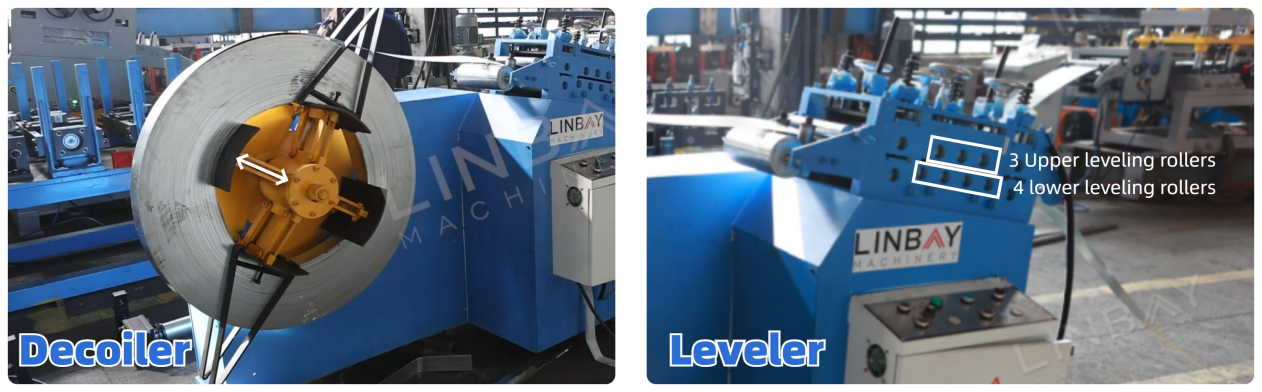
ఈ యంత్రం డీకాయిలింగ్ మరియు లెవలింగ్ కార్యాచరణలను మిళితం చేస్తుంది.ఇది డీకాయిలింగ్ రోలర్ టెన్షన్ను సర్దుబాటు చేయడానికి, మరియు సున్నితమైన వేగాన్ని నిర్ధారించడానికి డీకాయిలర్పై ఒక బ్రేక్ పరికరాన్ని కలిగి ఉంటుంది. రక్షిత స్టీల్ రెక్కలు కాయిల్ జారిపోకుండా నిరోధిస్తాయి. ఈ డిజైన్ ఒకతక్కువ ఖర్చుతో కూడిన, అధిక భద్రతడీకాయిలింగ్ సొల్యూషన్.
ఆ తర్వాత, స్టీల్ కాయిల్ లెవలింగ్ మెషీన్లోకి ప్రవేశిస్తుంది. 1.2 మిమీ మందంతో, దట్టమైన పంచింగ్ కారణంగా కాయిల్ వంపును తొలగించి, పనితీరును మెరుగుపరచడానికి లెవలింగ్ అవసరం.సమతలం మరియు సమాంతరతమెరుగైన ఉత్పత్తి నాణ్యత కోసం. ఈ లెవలర్లో 3 పై రోలర్లు మరియు 4 కింది రోలర్లు ఉంటాయి.
సర్వో ఫీడర్ & హైడ్రాలిక్ పంచ్
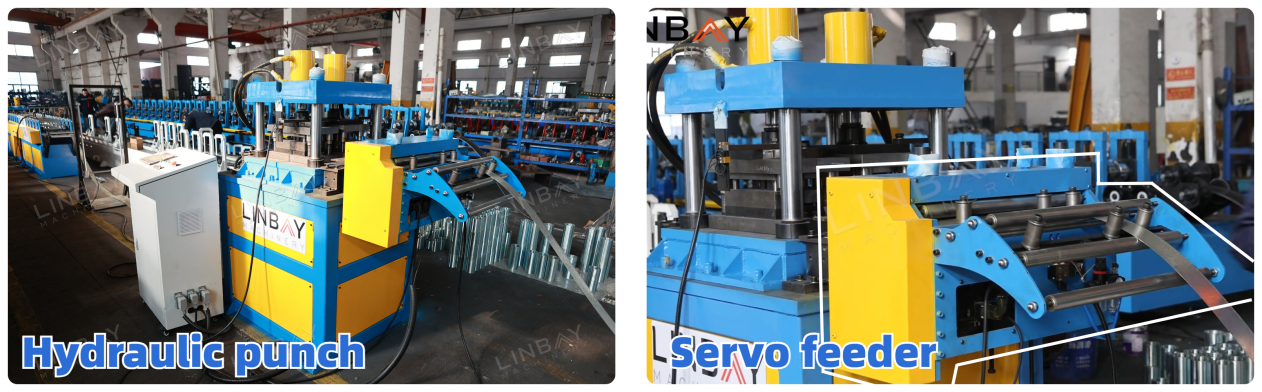
స్టీల్ కాయిల్ ఒక స్వతంత్ర హైడ్రాలిక్ పంచ్ మెషీన్కు వెళుతుంది. ఫీడర్ కోసం సర్వో మోటార్ను ఉపయోగించడం వల్ల, దాని వేగవంతమైన ప్రతిస్పందన మరియు కనిష్ట స్టార్ట్-స్టాప్ సమయం కారణంగా కచ్చితమైన పంచింగ్ సాధ్యమవుతుంది, ఇది ఖచ్చితమైన పంచింగ్ స్థాన నియంత్రణను నిర్ధారిస్తుంది.
లిమిటర్
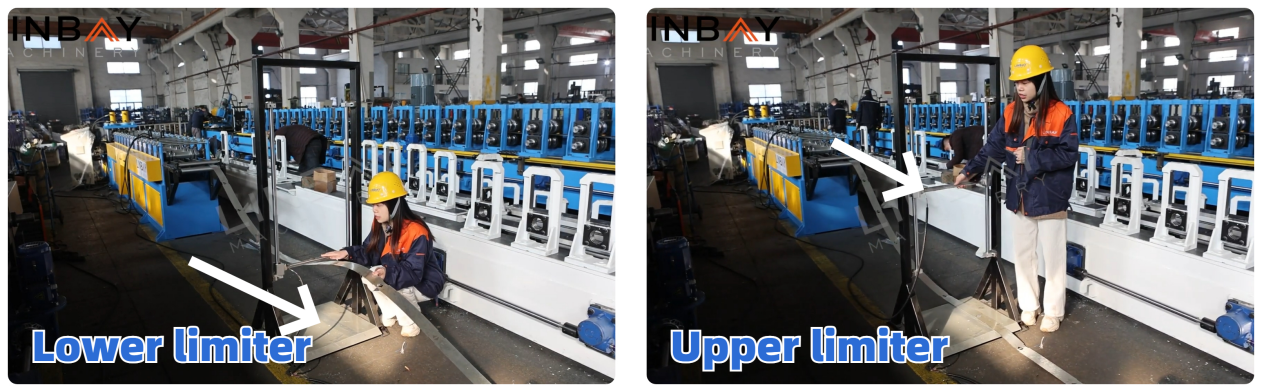
పంచింగ్ మరియు రోల్ ఫార్మింగ్ ప్రక్రియల సమయంలో, ఒక లిమిటర్ ఉపయోగించబడుతుందిఉత్పత్తి వేగాన్ని సమకాలీకరించండిస్టీల్ కాయిల్ దిగువ పరిమితికి చేరుకున్నప్పుడు, అంటే రోల్ ఫార్మింగ్ వేగం కంటే పంచింగ్ వేగం ఎక్కువగా ఉన్నప్పుడు, హైడ్రాలిక్ పంచ్కు PLC కంట్రోల్ క్యాబినెట్ నుండి స్టాప్ సిగ్నల్ అందుతుంది. PLC స్క్రీన్పై ఒక ప్రాంప్ట్ అలారం కనిపిస్తుంది, దీనితో ఆపరేటర్ స్క్రీన్పై ఒక క్లిక్ చేసి పనిని తిరిగి ప్రారంభించవచ్చు. ఈలోగా, ఈ విరామ సమయంలో, రోల్ ఫార్మింగ్ మెషిన్ పనిచేస్తూనే ఉంటుంది.
దీనికి విరుద్ధంగా, స్టీల్ కాయిల్ ఎగువ పరిమితిని తాకినప్పుడు, అంటే పంచింగ్ వేగం కంటే ఫార్మింగ్ వేగం ఎక్కువగా ఉన్నప్పుడు, రోల్ ఫార్మింగ్ యంత్రం ఆగిపోతుంది. రోల్ ఫార్మింగ్ యంత్రం ఆగి, తిరిగి ప్రారంభమయ్యే మధ్య ఉండే ఈ స్వల్ప విరామ సమయంలో, హైడ్రాలిక్ పంచ్ పనిచేస్తూనే ఉంటుంది.కస్టమర్ అవసరాల ఆధారంగా ఎగువ లిమిటర్ ఎత్తును సర్దుబాటు చేయవచ్చు.
ఇది ఉత్పత్తి శ్రేణి యొక్క మొత్తం సమన్వయాన్ని మరియు ఏకరీతి ఉత్పత్తి వేగాన్ని నిర్ధారిస్తుంది.
మార్గనిర్దేశం
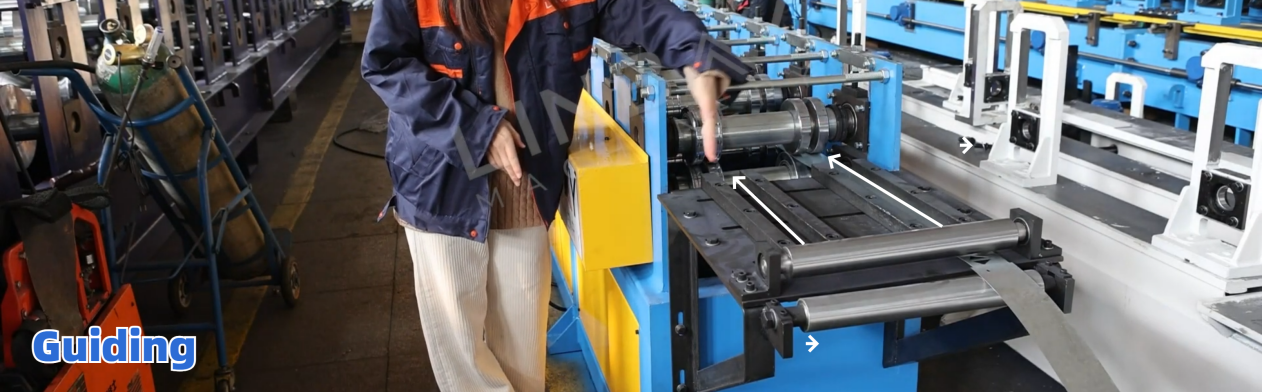
స్టీల్ కాయిల్ ప్రారంభ ఫార్మింగ్ రోలర్లోకి ప్రవేశించే ముందు, అది యంత్రంతో సమలేఖనాన్ని నిర్వహించడానికి ఒక గైడింగ్ బార్పై ప్రయాణిస్తుంది, ఇది ప్రొఫైల్ వక్రీకరణను నివారిస్తుంది. గైడింగ్ రోలర్లు ప్రవేశ ద్వారం వద్ద మాత్రమే కాకుండా, మొత్తం ఫార్మింగ్ లైన్ పొడవునా కూడా వ్యూహాత్మకంగా అమర్చబడి ఉంటాయి. రవాణా సమయంలో స్థానభ్రంశం జరిగినా లేదా ఉత్పత్తి సమయంలో కార్మికుల వల్ల సమలేఖనంలో లోపం ఏర్పడినా, ఖచ్చితమైన సర్దుబాటు కోసం ప్రతి గైడింగ్ బార్/రోలర్ అంచు నుండి ఉన్న దూరపు కొలతలు మాన్యువల్లో నమోదు చేయబడతాయి.
రోల్ ఫార్మింగ్ మెషిన్
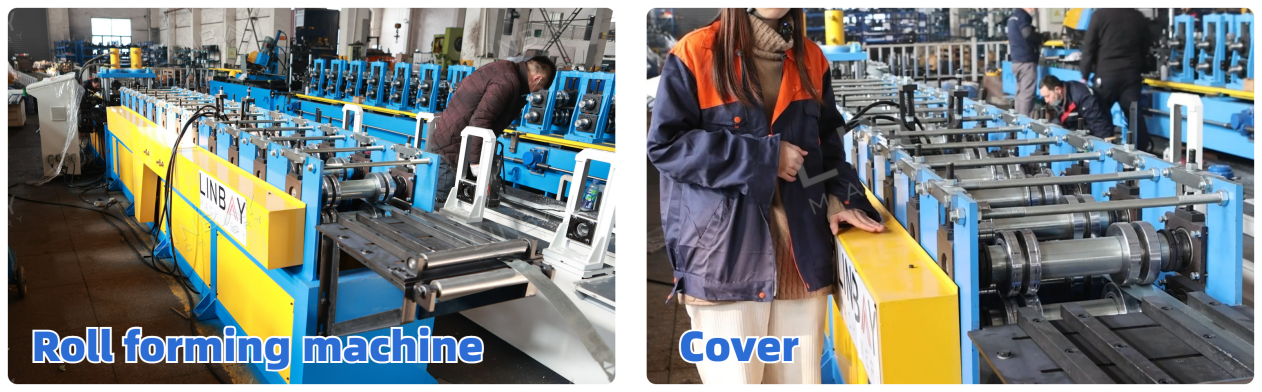
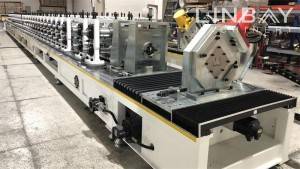
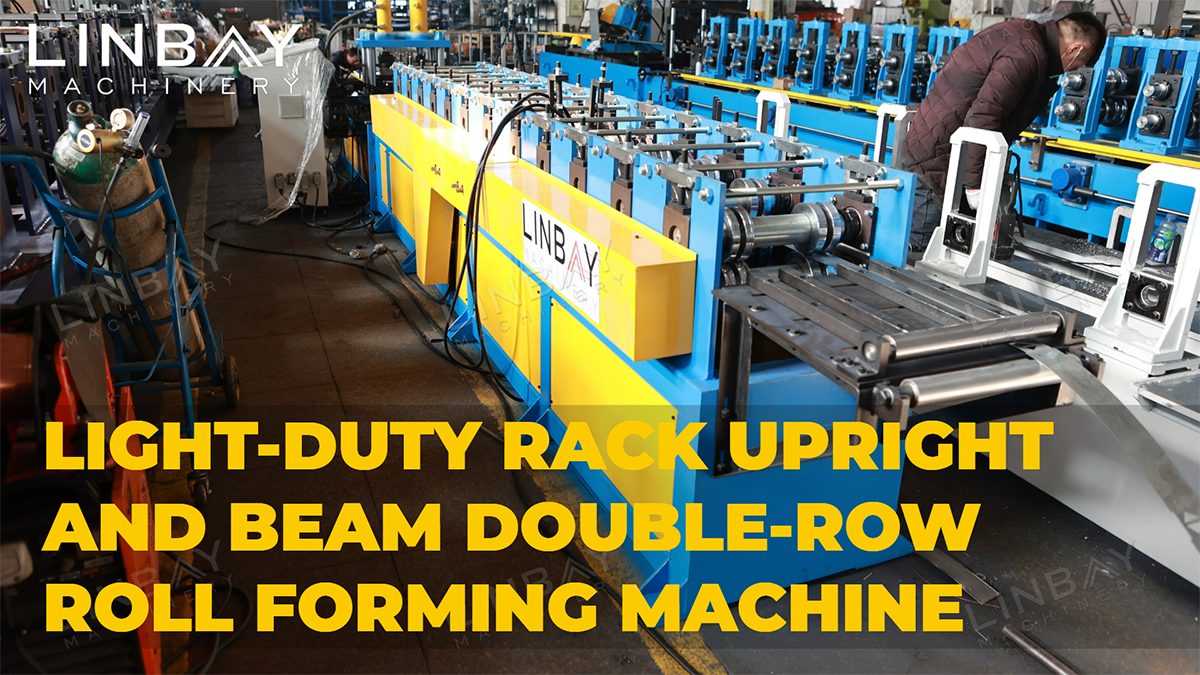
రోల్ ఫార్మింగ్ యంత్రం మొత్తం ఉత్పత్తి శ్రేణిలో కీలకమైన భాగంగా నిలుస్తుంది.12 స్టేషన్లను ఏర్పాటు చేయడం, ఇది ఒకగోడ ప్యానెల్ నిర్మాణం మరియు చైన్ డ్రైవింగ్ వ్యవస్థముఖ్యంగా, ఇది ఒకడబుల్-వరుసరెండింటినీ రూపొందించగల డిజైన్తేలికపాటి షెల్ఫింగ్ కోసం నిలువు మరియు బీమ్ ఆకారాలుఈ వరుసలు ఏకకాలంలో పనిచేయలేనప్పటికీ, అవి అందిస్తాయివశ్యతవిభిన్న ఉత్పత్తి అవసరాల కోసం. చైన్పై ఉండే రక్షణ కవర్లు కార్మికుల భద్రతకు ప్రాధాన్యతనిస్తాయి. అదనంగా, కస్టమర్ ఉత్పత్తిలో ఉపయోగించే వాటికి సమానమైన యీల్డ్ స్ట్రెంగ్త్ ఉన్న స్టీల్ కాయిల్స్తో ఈ యంత్రాన్ని పరీక్షిస్తారు, ఇది డెలివరీ అయిన వెంటనే సౌకర్యాన్ని అందిస్తుంది.
ఫార్మింగ్ రోలర్లు వీటి నుండి తయారు చేయబడ్డాయిజిసిఆర్15దాని యొక్క , అధిక కార్బన్ క్రోమియం కలిగిన ఉక్కు , ప్రసిద్ధి చెందిందికాఠిన్యం మరియు అరుగుదల నిరోధకతరోలర్ ఉపరితలంపై క్రోమ్ పూత దాని జీవితకాలాన్ని పొడిగిస్తుంది, అయితే షాఫ్ట్లు ఉష్ణోపచారంతో కూడి ఉంటాయి.40 కోట్లుపదార్థం.
ఫ్లయింగ్ హైడ్రాలిక్ కటింగ్ & ఎన్కోడర్
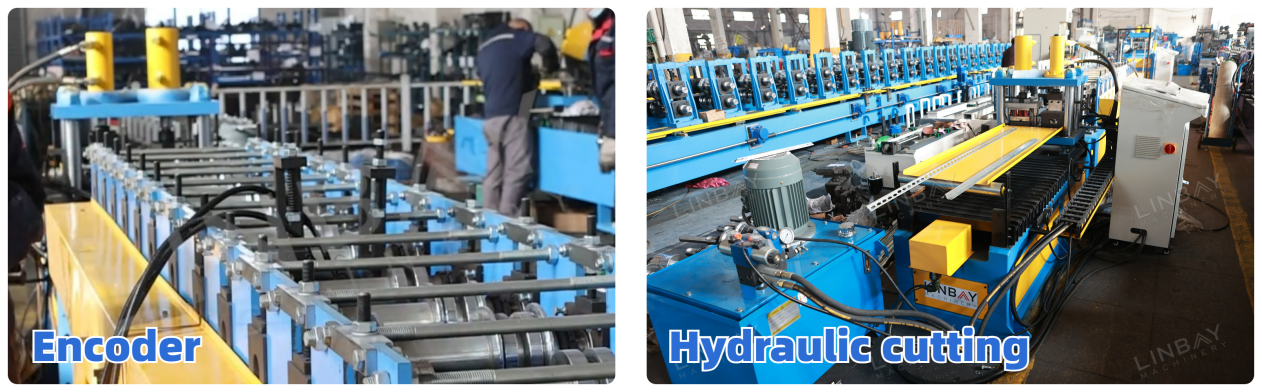
రోల్ ఫార్మింగ్ మెషీన్, గ్రహించిన స్టీల్ కాయిల్ పొడవును PLC కంట్రోల్ క్యాబినెట్కు పంపే విద్యుత్ సంకేతాలుగా మార్చే ఒక జపనీస్ కోయో ఎన్కోడర్ను అనుసంధానిస్తుంది. ఇది ఈ క్రింది వాటిని సాధ్యం చేస్తుంది1mm లోపల కోత లోపాలను నియంత్రించే కోత యంత్రంఅధిక నాణ్యత గల ఉత్పత్తులను అందించడం మరియు తప్పు కోతల వల్ల కలిగే వ్యర్థాలను తగ్గించడం. "ఫ్లయింగ్" అనేది కోత సమయంలో రోల్ ఫార్మింగ్ మెషీన్ వేగంతో సమానంగా ముందుకు వెనుకకు కదలగల కటింగ్ మెషీన్ సామర్థ్యాన్ని సూచిస్తుంది.నిరంతర కార్యకలాపాలను ప్రారంభించడం మరియు మొత్తం ఉత్పత్తి శ్రేణి సామర్థ్యాన్ని పెంచడం.
హైడ్రాలిక్ స్టేషన్
హైడ్రాలిక్ స్టేషన్లో శీతలీకరణ ఎలక్ట్రిక్ ఫ్యాన్ అమర్చబడి ఉంటుందిసమర్థవంతమైన ఉష్ణ వెదజల్లుటదీర్ఘకాలిక, తక్కువ లోపాలతో కూడిన పనితీరును మరియు మన్నికను నిర్ధారిస్తుంది.
పిఎల్సి
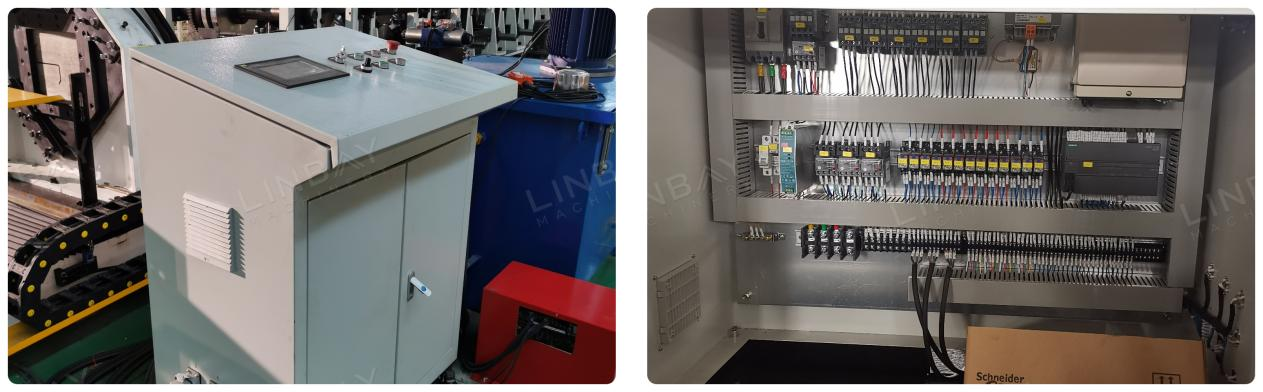
కార్మికులు ఉత్పత్తిని నిర్వహించగలరువేగం, ఉత్పత్తి కొలతలను నిర్దేశించడం, కటింగ్ పొడవులు మొదలైనవి.PLC స్క్రీన్ ద్వారా. PLC కంట్రోల్ క్యాబినెట్ ఓవర్లోడ్, షార్ట్ సర్క్యూట్ మరియు ఫేజ్ లాస్ ప్రొటెక్షన్ వంటి రక్షణ ఫంక్షన్లను కలిగి ఉంటుంది. PLC స్క్రీన్పై ప్రదర్శించబడే భాష ఈ క్రింది విధంగా ఉంటుందిఒకే భాషకు లేదా బహుళ భాషలకు అనుకూలీకరించబడిందివినియోగదారుల అవసరాల ఆధారంగా.
వారంటీ
డెలివరీకి ముందు, నేమ్ప్లేట్పై డెలివరీ తేదీ సూచించబడుతుంది, ఇది ప్రారంభమవుతుందిమొత్తం ఉత్పత్తి శ్రేణికి రెండు సంవత్సరాల గ్యారెంటీ మరియు రోలర్లు, షాఫ్ట్లకు ఐదు సంవత్సరాల వారంటీ.
1. డీకాయిలర్

2. ఆహారం ఇవ్వడం

3. గుద్దడం

4. రోల్ ఫార్మింగ్ స్టాండ్లు

5. డ్రైవింగ్ వ్యవస్థ

6. కటింగ్ సిస్టమ్

ఇతరులు

బయటి టేబుల్