প্রোফাইল
ডিআইএন রেল হলো একটি প্রমিত ধাতব রেল যা সাধারণত বৈদ্যুতিক প্রকৌশলে ব্যবহৃত হয়। এর নকশা যন্ত্রাংশ সহজে স্থাপন ও অপসারণের সুবিধা দেয় এবং এতে সাধারণত স্ক্রু বা স্ন্যাপ-অন পদ্ধতির মাধ্যমে সংযুক্ত করার জন্য একাধিক স্লট বা ছিদ্র থাকে। ডিআইএন রেলের প্রমিত মাপ হলো ৩৫ মিমি x ৭.৫ মিমি এবং ৩৫ মিমি x ১৫ মিমি, এবং এর প্রমিত পুরুত্ব হলো ১ মিমি।
বাস্তব ক্ষেত্রে-প্রধান প্রযুক্তিগত পরামিতি
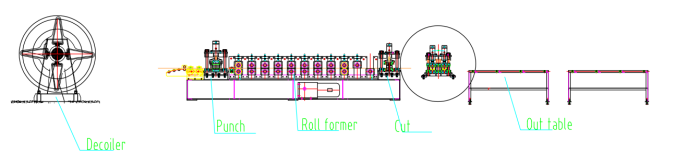
ফ্লো চার্ট: ডিকয়লার--গাইডিং--হাইড্রোলিক পাঞ্চ--রোল ফর্মিং মেশিন--হাইড্রোলিক কাটিং মেশিন
১. লাইনের গতি: ৬-৮ মিটার/মিনিট, সামঞ্জস্যযোগ্য
২. উপযুক্ত উপাদান: হট রোল্ড স্টিল, কোল্ড রোল্ড স্টিল
৩. উপাদানের পুরুত্ব: এর আদর্শ পুরুত্ব হলো ১ মিমি, এবং উৎপাদন লাইনে ০.৮-১.৫ মিমি পুরুত্বের মধ্যে কাস্টমাইজ করা যায়।
৪. রোল ফর্মিং মেশিন: ওয়াল-প্যানেল কাঠামো
৫. চালনা ব্যবস্থা: চেইন চালনা ব্যবস্থা
৬. কাটিং সিস্টেম: কাটার জন্য থামে, কাটার সময় রোল ফর্মার থেমে যায়।
৭. পিএলসি ক্যাবিনেট: সিমেন্স সিস্টেম।
যন্ত্রপাতি
১. ডিকয়লার*১
২. রোল ফর্মিং মেশিন*১
৩. বাইরের টেবিল*২
৪. পিএলসি কন্ট্রোল ক্যাবিনেট*১
৫. হাইড্রোলিক স্টেশন*১
৬. অতিরিক্ত যন্ত্রাংশের বাক্স (বিনামূল্যে)*১
কন্টেইনারের আকার: ১x২০জিপি
বাস্তব ঘটনা-বর্ণনা
ডিকয়লার
ডিকয়লার হলো উৎপাদন লাইনের প্রাথমিক উপাদান। ডিআইএন রেলের তুলনামূলকভাবে কম পুরুত্ব ও আকারের কারণে, উৎপাদনের চাহিদা মেটাতে ম্যানুয়াল ডিকয়লারই যথেষ্ট। তবে, অধিক উৎপাদন গতির জন্য আমরা ইলেকট্রিক এবং হাইড্রোলিক ডিকয়লারের সমাধানও প্রদান করে থাকি।
হাইড্রোলিক পাঞ্চ
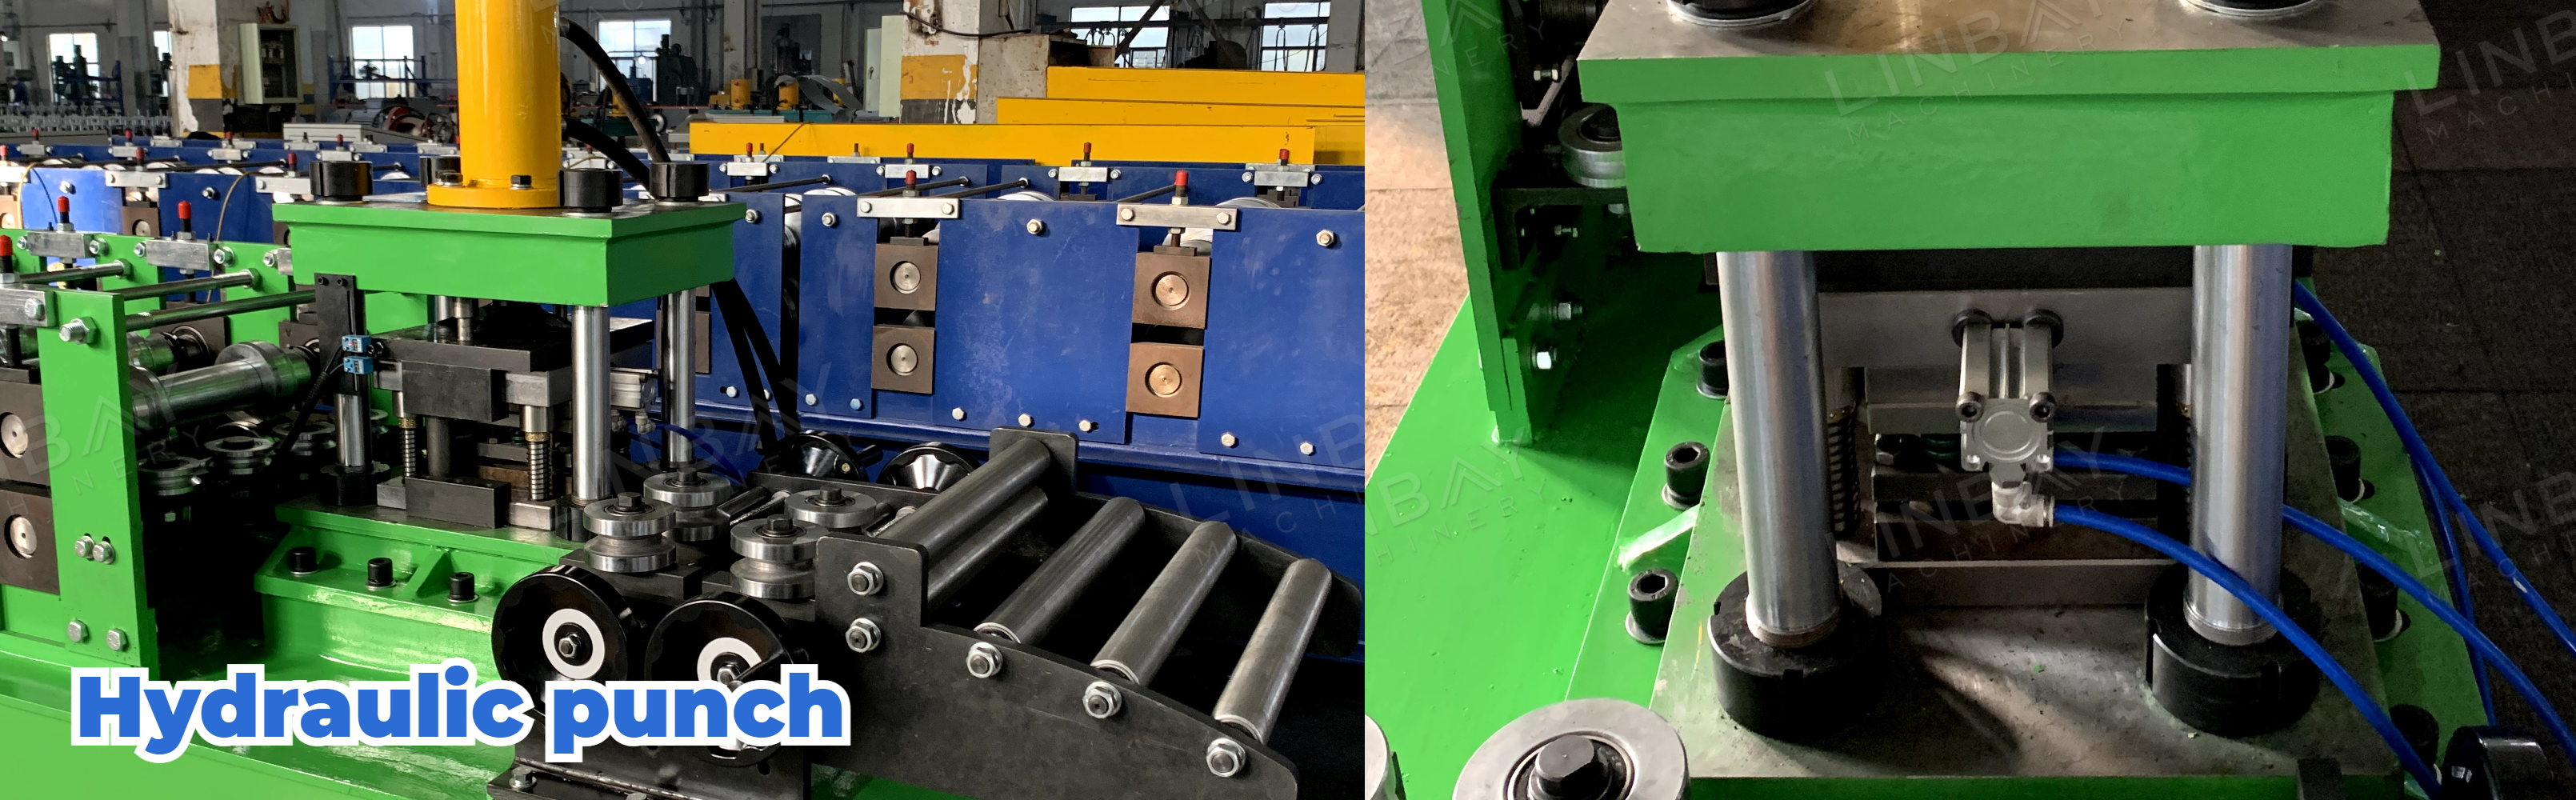
এই ব্যবস্থায়, হাইড্রোলিক পাঞ্চটি মূল ফর্মিং মেশিনের সাথে একই বেসে সংযুক্ত থাকে। পাঞ্চিং করার সময়, স্টিলের কয়েলটি সাময়িকভাবে ফর্মিং মেশিনে প্রবেশ করা বন্ধ করে দেয়। যেসব ক্ষেত্রে উচ্চতর উৎপাদন গতির প্রয়োজন হয়, সেখানে স্বতন্ত্র হাইড্রোলিক পাঞ্চ মেশিন পাওয়া যায়।
পথপ্রদর্শন
গাইডিং রোলারগুলো স্টিল কয়েল এবং মেশিনের মধ্যে সঠিক বিন্যাস নিশ্চিত করে, ফলে গঠন প্রক্রিয়ার সময় বিকৃতি প্রতিরোধ করা যায়।
রোল ফর্মিং মেশিন
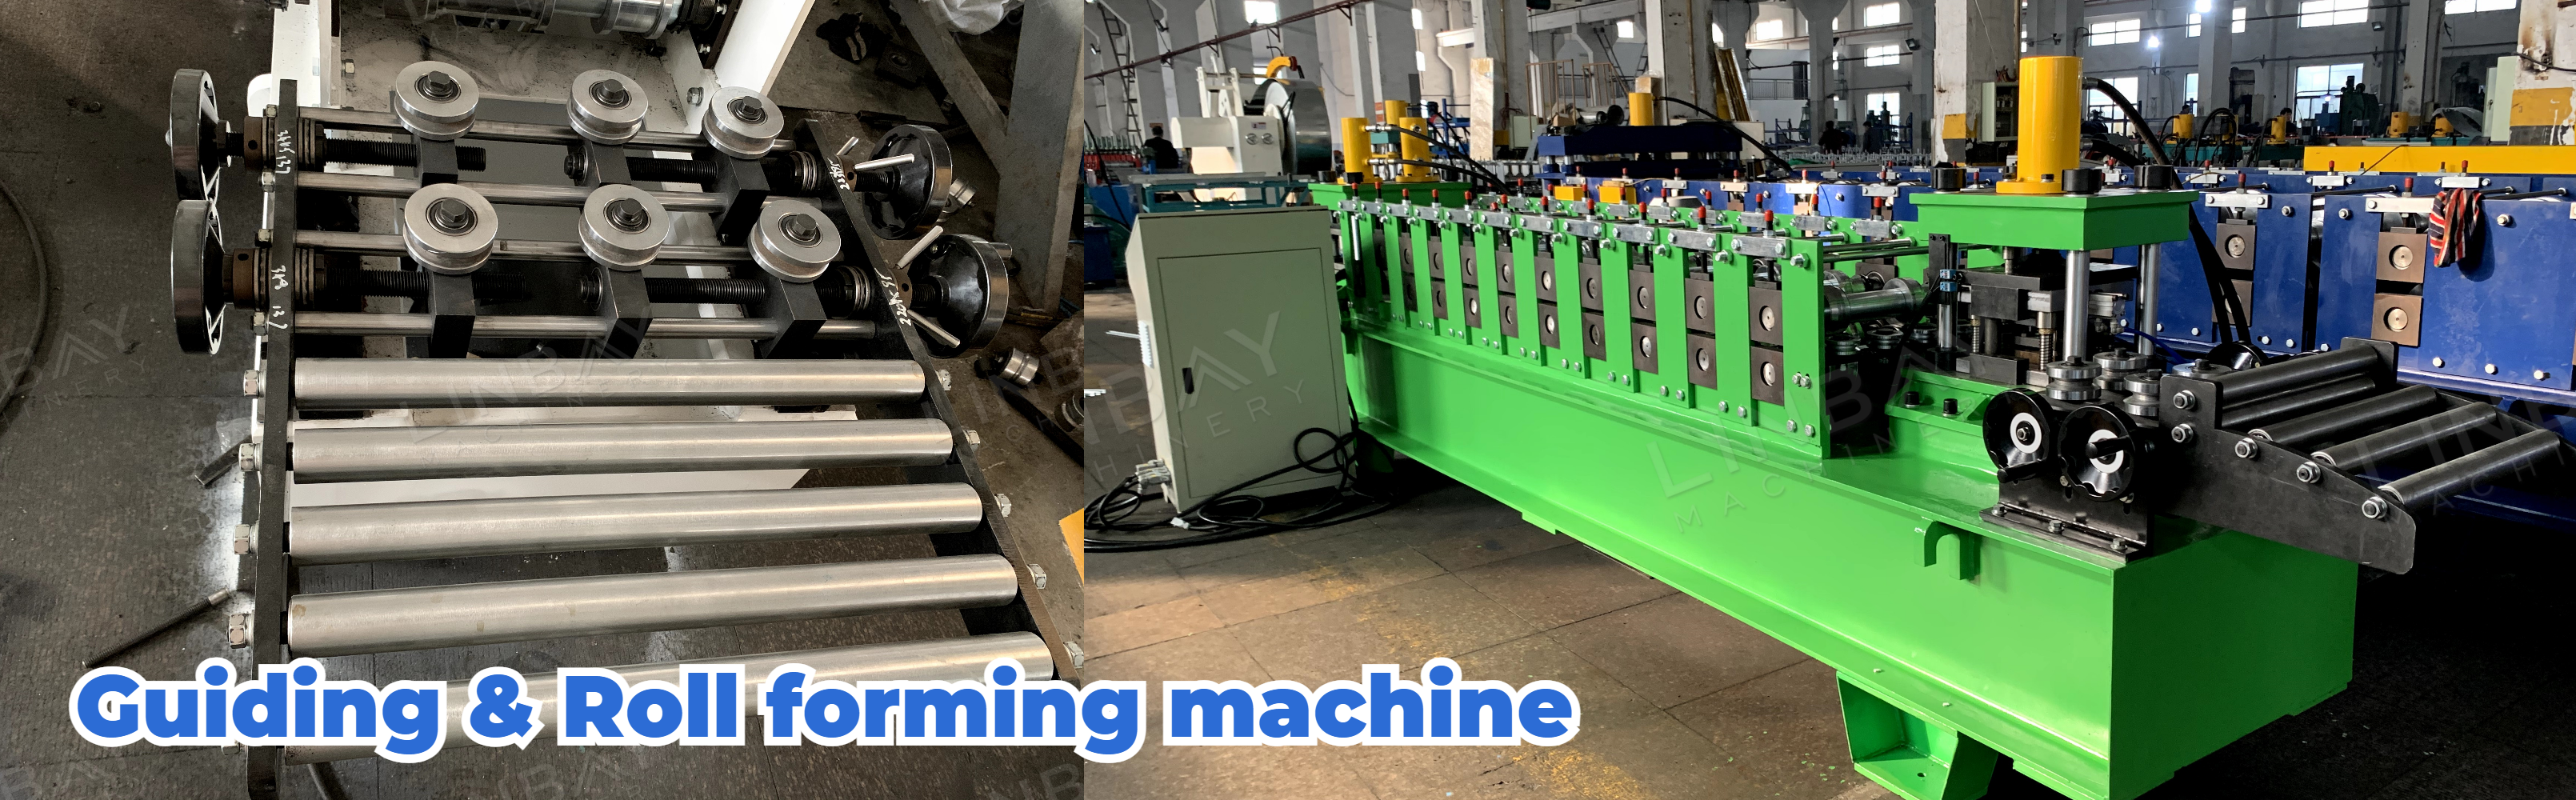
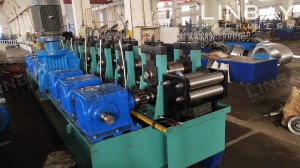
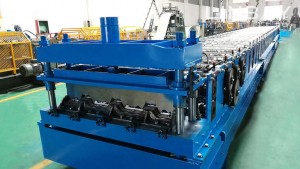
এই রোল ফর্মিং মেশিনটিতে একটি ওয়াল-প্যানেল কাঠামো এবং একটি চেইন ড্রাইভিং সিস্টেম ব্যবহার করা হয়েছে। এর ডুয়াল-রো ডিজাইন দুটি ভিন্ন আকারের ডিআইএন রেল উৎপাদন করতে সক্ষম। তবে, এটি মনে রাখতে হবে যে উভয় সারি একসাথে চালানো সম্ভব নয়। অধিক উৎপাদনের চাহিদার ক্ষেত্রে, আমরা প্রতিটি আকারের জন্য একটি পৃথক প্রোডাকশন লাইন স্থাপনের পরামর্শ দিই।
এটি বিশেষভাবে উল্লেখ্য যে, দ্বি-সারি কাঠামোযুক্ত রোল ফর্মিং মেশিনের কাটিং দৈর্ঘ্যের নির্ভুলতা ±০.৫ মিমি-এর মধ্যে থাকে। যদি আপনার নির্ভুলতার প্রয়োজনীয়তা ±০.৫ মিমি-এর কম হয়, তবে দ্বি-সারি কাঠামো ব্যবহার করার পরামর্শ দেওয়া হয় না। এর পরিবর্তে, প্রতিটি আকারের জন্য একটি স্বাধীন উৎপাদন লাইন স্থাপন করা অধিকতর উপযুক্ত।
হাইড্রোলিক কাটিং মেশিন
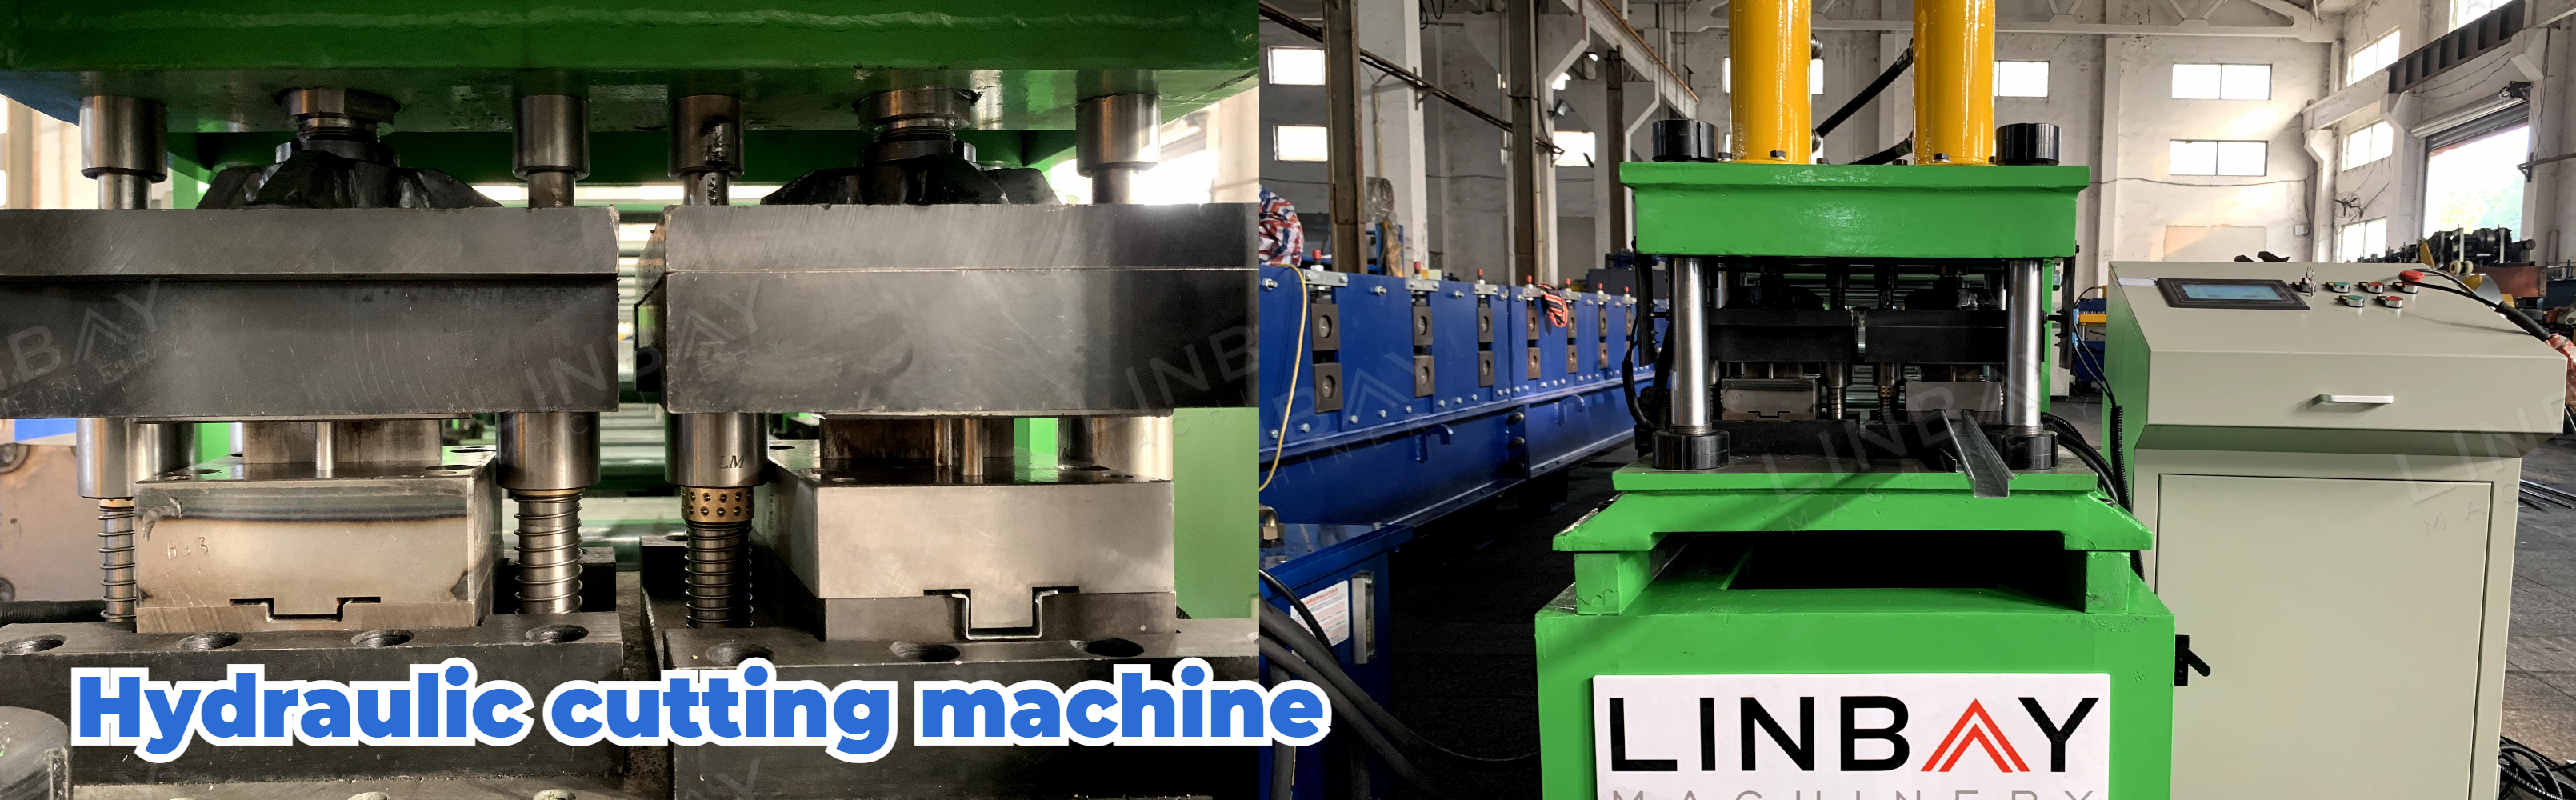
অপারেশন চলাকালীন কাটিং মেশিনের ভিত্তি স্থির থাকে, যার ফলে কাটার সময় স্টিল কয়েলের অগ্রগমন থেমে যায়।
উৎপাদনের গতি বাড়ানোর জন্য আমরা একটি ফ্লাইং কাটিং মেশিন সরবরাহ করি। "ফ্লাইং" শব্দটি নির্দেশ করে যে কাটিং মেশিনটির ভিত্তি সামনে-পিছনে চলাচল করতে পারে। এই নকশাটি কাটার সময় স্টিল কয়েলকে ফর্মিং মেশিনের মধ্য দিয়ে অবিচ্ছিন্নভাবে এগিয়ে যেতে সক্ষম করে, যার ফলে ফর্মিং মেশিন থামানোর প্রয়োজন হয় না এবং এর মাধ্যমে সামগ্রিক উৎপাদন লাইনের গতি বৃদ্ধি পায়।
প্রতিটি সারির শেষে থাকা কাটিং ব্লেডের ছাঁচগুলো সংশ্লিষ্ট আকারের ডিআইএন রেলের আকৃতির সাথে মিলিয়ে বিশেষভাবে তৈরি করা হয়।
১. ডিকয়লার

২. খাওয়ানো

৩. ঘুষি মারা

৪. রোল ফর্মিং স্ট্যান্ড

৫. ড্রাইভিং সিস্টেম

৬. কাটিং সিস্টেম

অন্যান্য

বাইরের টেবিল