

Video
Profil
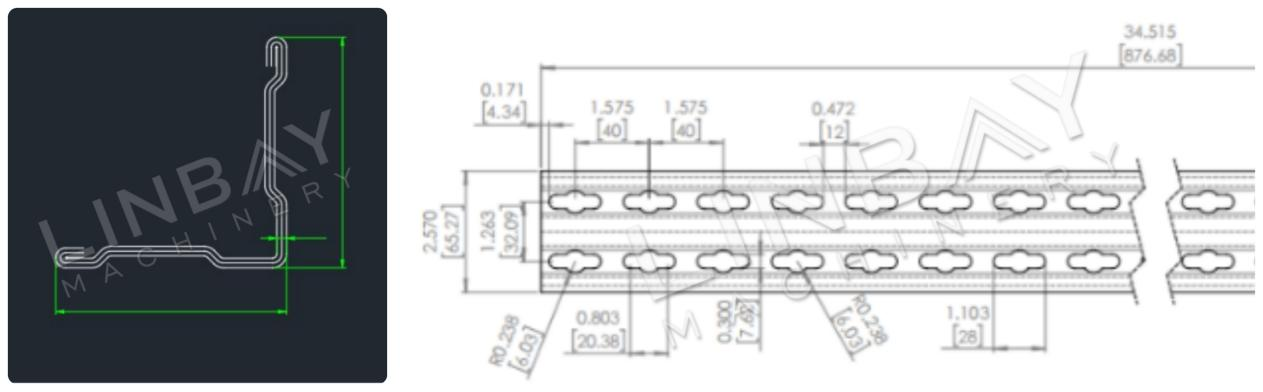
Dies ist ein leichter Regalträger, ähnlich einem Winkelstahl, mit einer Stärke von 1,2 mm. Er ist ein wesentlicher Bestandteil der Regalkonstruktion, und seine Geradheit beeinflusst direkt die Tragfähigkeit des Regals. An beiden Seiten befinden sich Löcher zur Verbindung der Träger.
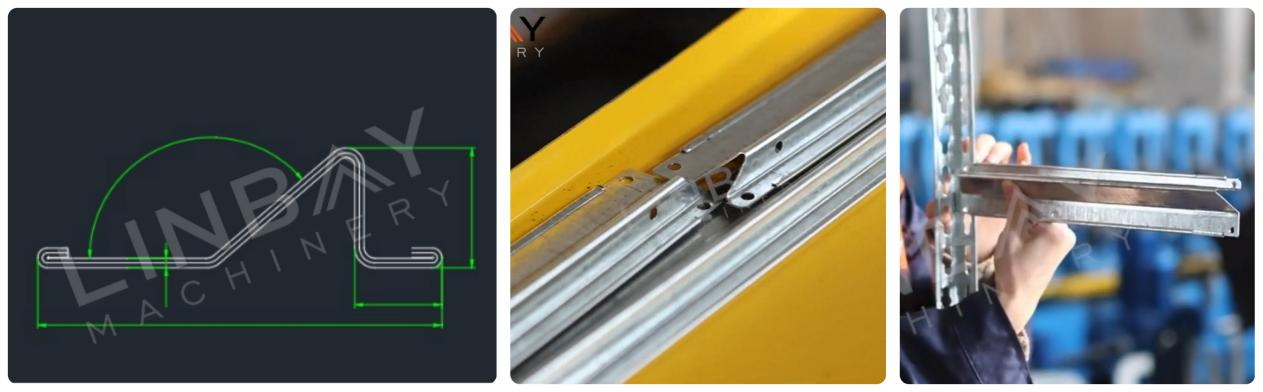
Es handelt sich um einen leichten Regalträger mit einer Dicke von 1,2 mm, der zur Unterstützung von Regalböden und zur Verbesserung der Gesamttragfähigkeit des leichten Regals dient.
Beschreibung
Flussdiagramm
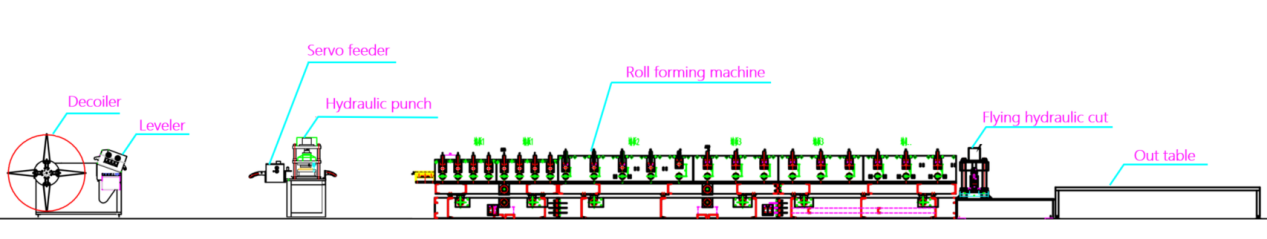
Abwickler mit Nivellierer
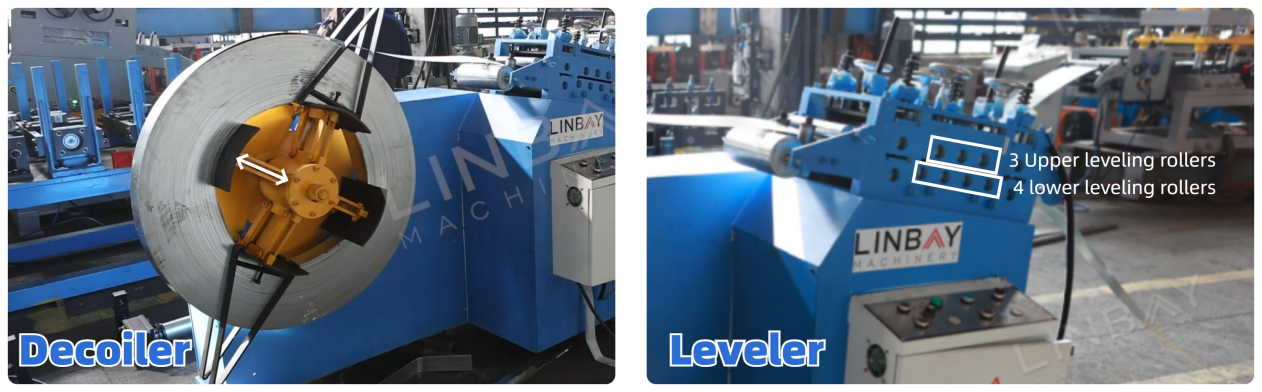
Diese Maschine vereint Abwickel- und Nivellierungsfunktionen.Es verfügt über eine Bremsvorrichtung am Abwickler zur Einstellung der Abwickelwalzenspannung und gewährleistet so einen gleichmäßigen Abwickelvorgang. Schutzbleche aus Stahl verhindern das Durchrutschen der Spule. Diese Konstruktion bietet einekostengünstig, hohe SicherheitAbwickellösung.
Anschließend wird die Stahlspule in die Richtmaschine geführt. Bei einer Dicke von 1,2 mm ist für dichtes Stanzen ein Richten erforderlich, um die Krümmung der Spule zu beseitigen und so die Stanzeigenschaften zu verbessern.Flachheit und Parallelismuszur Verbesserung der Produktqualität. Die Nivelliermaschine verfügt über 3 obere und 4 untere Walzen.
Servo-Zuführung und hydraulischer Stempel
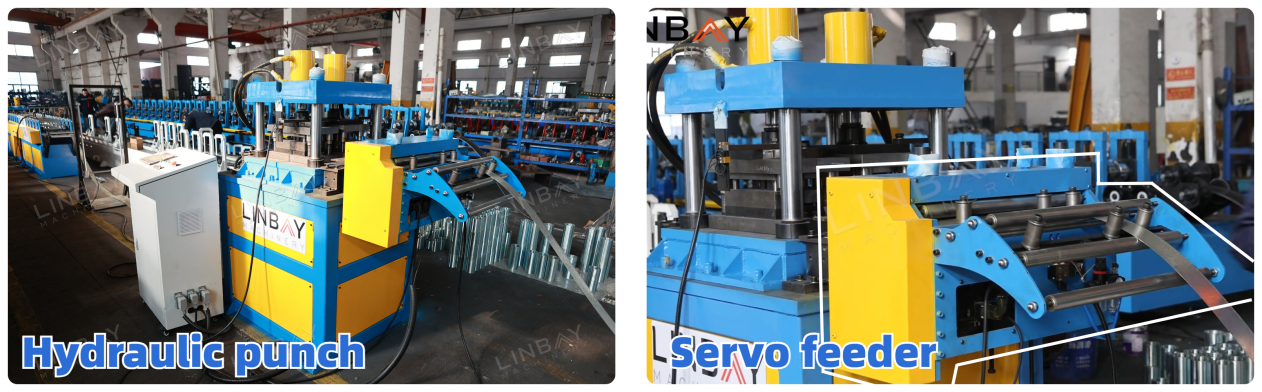
Die Stahlspule wird einer unabhängigen hydraulischen Stanzmaschine zugeführt. Der Einsatz eines Servomotors für den Zuführer ermöglicht dank seiner schnellen Reaktionszeit und minimalen Start-Stopp-Zeit ein präzises Stanzen und gewährleistet so eine genaue Stanzpositionssteuerung.
Begrenzer
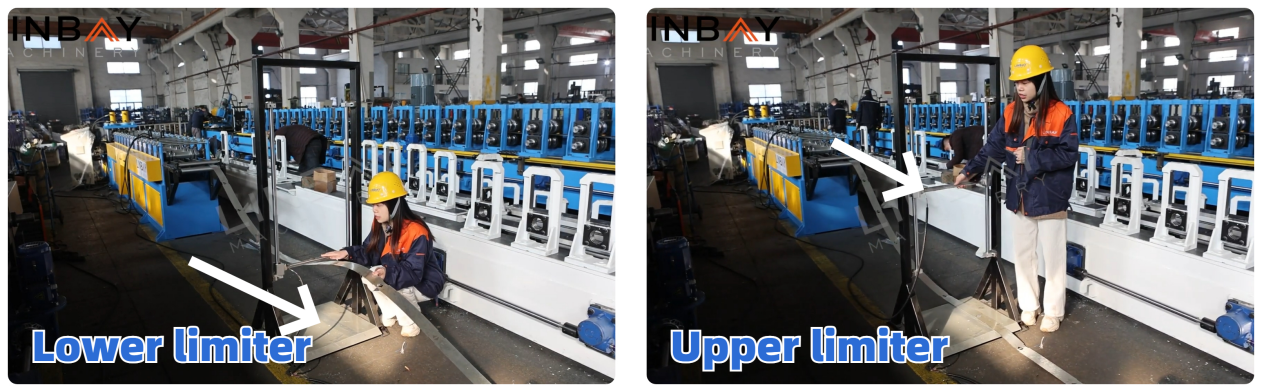
Während der Stanz- und Walzformprozesse wird ein Begrenzer eingesetzt, umProduktionsgeschwindigkeit synchronisierenSobald die Stahlspule den unteren Anschlag erreicht, was auf eine höhere Stanzgeschwindigkeit als die Walzprofiliergeschwindigkeit hinweist, erhält der Hydraulikstempel ein Stoppsignal von der SPS-Steuerung. Auf dem SPS-Bildschirm erscheint umgehend eine Warnung, sodass der Bediener die Arbeit mit einem Klick fortsetzen kann. Während der Pause läuft die Walzprofiliermaschine weiter.
Umgekehrt stoppt die Profiliermaschine, sobald die Stahlspule den oberen Grenzwert erreicht, was auf eine höhere Umformgeschwindigkeit als die Stanzgeschwindigkeit hindeutet. Während der kurzen Pause zwischen dem Anhalten und dem Neustart der Profiliermaschine bleibt der hydraulische Stempel in Betrieb.Die Höhe des oberen Begrenzers ist je nach Kundenwunsch einstellbar.
Dies gewährleistet eine übergreifende Koordination und eine gleichmäßige Produktionsgeschwindigkeit der Produktionslinie.
Führung
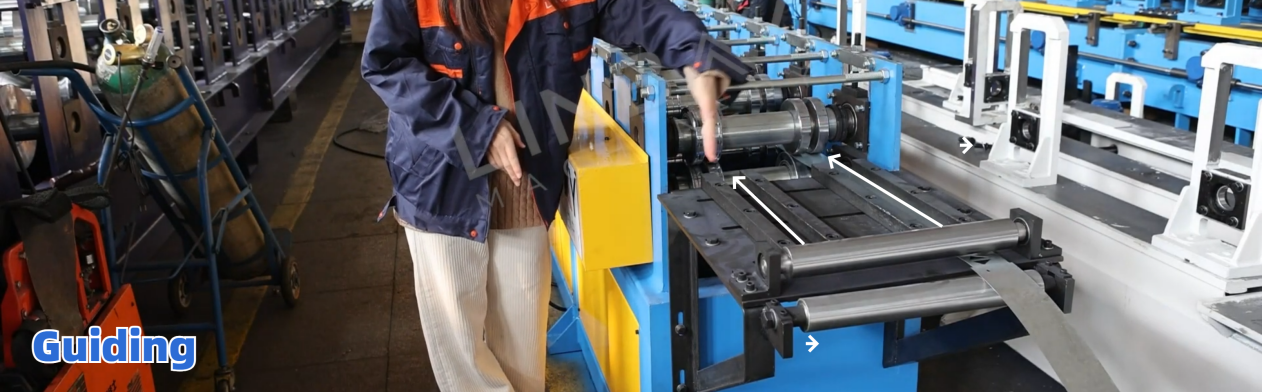
Bevor die Stahlspule in die erste Formwalze eintritt, durchläuft sie eine Führungsschiene, um die Ausrichtung zur Maschine zu gewährleisten und Profilverformungen zu vermeiden. Führungsrollen sind strategisch nicht nur am Einlauf, sondern entlang der gesamten Formlinie positioniert. Die Abstände jeder Führungsschiene/Rolle zum Rand sind im Handbuch dokumentiert, um bei Verschiebungen während des Transports oder durch Bedienungsfehler verursachten Fehlausrichtungen während der Produktion eine präzise Justierung zu ermöglichen.
Walzprofiliermaschine
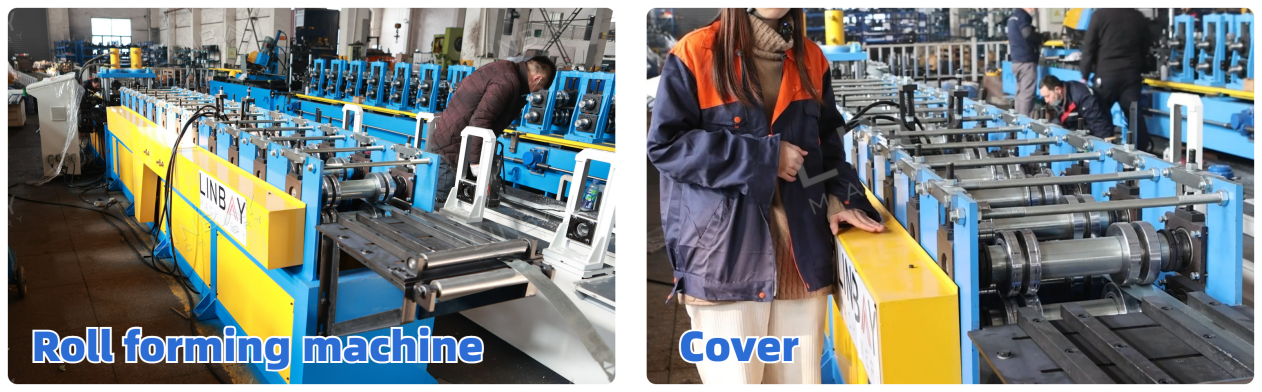
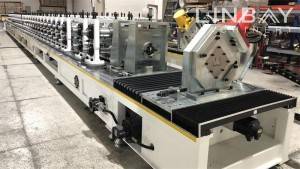
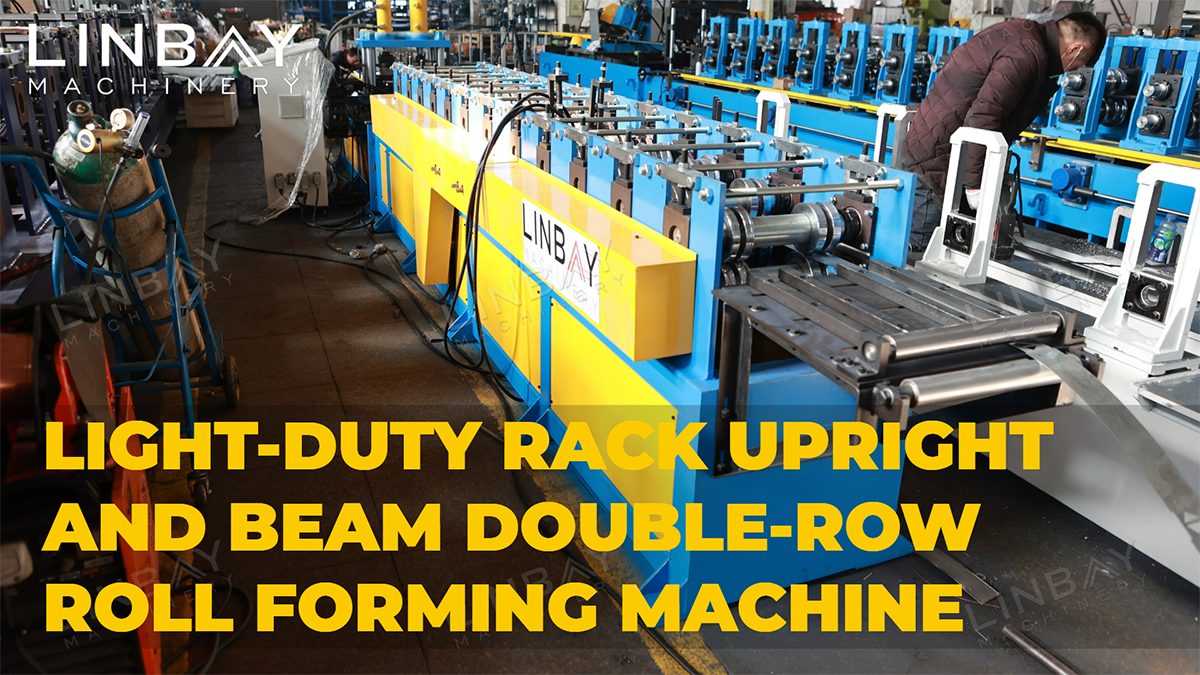
Die Rollformmaschine ist die zentrale Komponente der gesamten Produktionslinie.12 FormationsstationenEs rühmt sich einesWandpaneelstruktur und KettenantriebssystemInsbesondere handelt es sich um einDoppelreiheEntwurf, der beides herstellen kannStänder- und Balkenformen für leichte RegalsystemeObwohl diese Reihen nicht gleichzeitig arbeiten können, bieten sie dennoch Folgendes:FlexibilitätFür vielfältige Produktionsanforderungen. Schutzabdeckungen an der Kette gewährleisten die Sicherheit der Mitarbeiter. Darüber hinaus wird die Maschine mit Stahlcoils getestet, deren Streckgrenze derjenigen der in der Kundenproduktion verwendeten entspricht, um sofortige Einsatzbereitschaft nach der Auslieferung sicherzustellen.
Die Formwalzen sind gefertigt ausGcr15, ein hochkohlenstoffhaltiger Chromstahl, der für seineHärte und VerschleißfestigkeitDie Verchromung der Walzenoberfläche verlängert deren Lebensdauer, während die Wellen aus wärmebehandeltem Material bestehen.40CrMaterial.
Fliegende hydraulische Schneid- und Codiervorrichtung
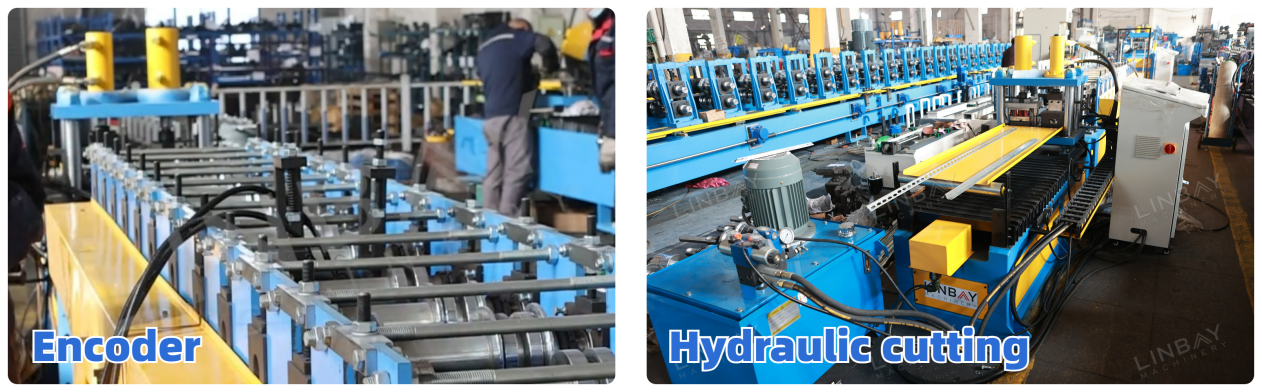
Die Profilieranlage ist mit einem japanischen Koyo-Encoder ausgestattet, der die erfasste Stahlspulenlänge in elektrische Signale umwandelt, die an den SPS-Steuerschrank gesendet werden. Dies ermöglicht dieSchneidemaschine zur Kontrolle von Schnittfehlern innerhalb von 1 mmDies gewährleistet qualitativ hochwertige Produkte und reduziert Ausschuss durch fehlerhafte Schnitte. „Flying“ bezeichnet die Fähigkeit der Schneidemaschine, sich während des Schneidvorgangs mit der gleichen Geschwindigkeit wie die Profiliermaschine vor- und zurückzubewegen.Ermöglichung eines kontinuierlichen Betriebs und Steigerung der Gesamtkapazität der Produktionslinie.
Hydraulikstation
Die Hydraulikstation ist mit einem elektrischen Kühlventilator ausgestattet.effiziente WärmeableitungDadurch wird ein lang anhaltender, störungsarmer Betrieb und eine hohe Langlebigkeit gewährleistet.
SPS
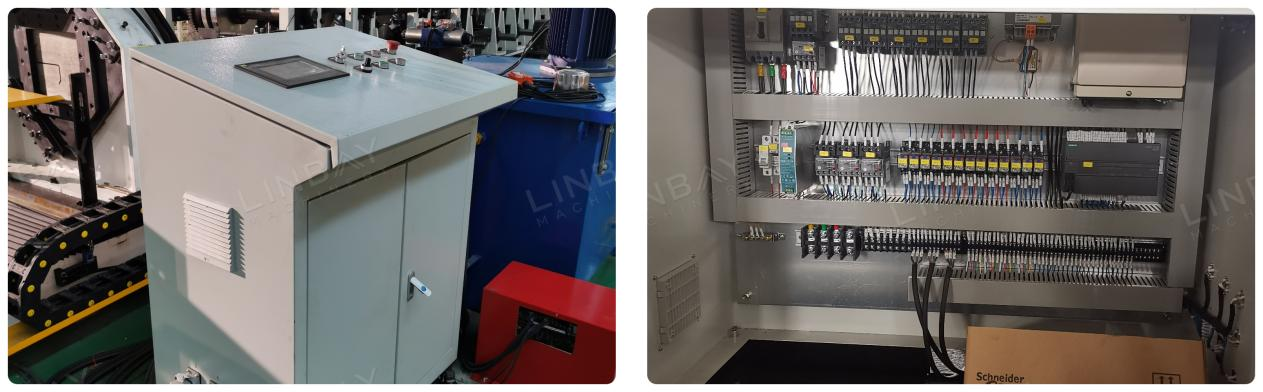
Die Arbeiter können die Produktion steuern.Geschwindigkeit, festgelegte Produktionsabmessungen, Schnittlängen usw.Die Steuerung erfolgt über den SPS-Bildschirm. Der SPS-Schaltschrank verfügt über Schutzfunktionen wie Überlast-, Kurzschluss- und Phasenausfallschutz. Die auf dem SPS-Bildschirm angezeigte Sprache kann seinangepasst an eine einzelne Sprache oder mehrere Sprachenbasierend auf Kundenanforderungen.
Garantie
Vor der Auslieferung wird das Lieferdatum auf dem Typenschild angegeben, beginnend mitEine zweijährige Garantie auf die gesamte Produktionslinie und eine fünfjährige Garantie auf Walzen und Wellen.
1. Abwickler

2. Fütterung

3. Schlagen

4. Rollformständer

5. Antriebssystem

6. Schneidsystem

Andere

Aus Tabelle