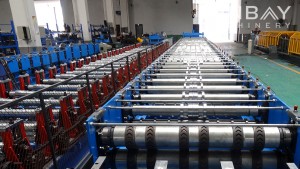
Video
Profil

Die Querverstrebung spielt eine entscheidende Rolle in Regalsystemen und verstärkt die Stabilität zwischen zwei Ständerrahmen. Gefertigt aus robustem, schwarzem Stahl mit einer typischen Stärke von 1,5 bis 2,5 mm, wird sie nachträglich lackiert, um Korrosions- und Rostbeständigkeit zu erhöhen und so Langlebigkeit und Zuverlässigkeit zu gewährleisten.
Reales Anwendungsbeispiel – Wichtigste technische Parameter
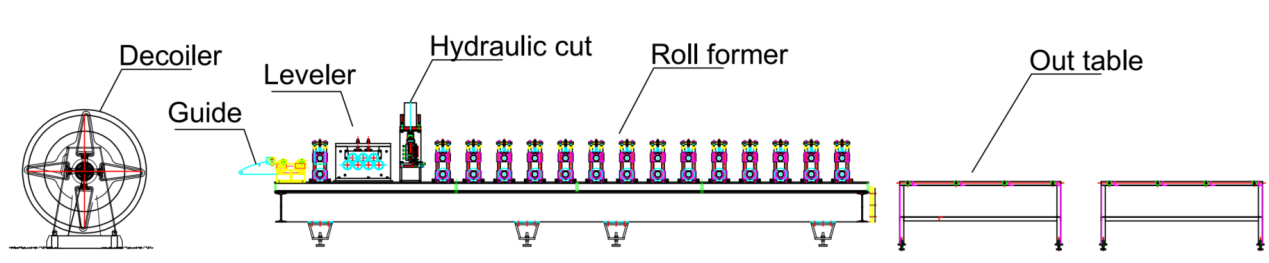
Ablaufdiagramm: DE-Scoiler--Führung--Nivelliergerät--Vorgeschnitten--Rollenforming machine--Out-Tabelle
- 1. Seilgeschwindigkeit: 0–15 m/min, einstellbar
- 2. Abmessungen im realen Fall: Unterschiedliche Breite 80–300 mm, feste Höhe 50 mm
- 3. Geeignetes Material: Verzinkter Stahl
- 4. Materialstärke: 1,5–2 mm
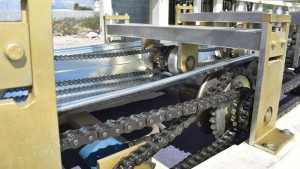
- 5. Walzprofiliermaschine: Gusseisenn Struktur und Kettenantriebssystem
- 6. Schneidsystem: Schneiden vor der Rollformmaschine, mit hydraulischer Kraft.
- 7.SPS-Schaltschrank: Siemens-System.
Real Case-Maschinen
1. Abwickler*1
2. Richtmaschine (an der Profiliermaschine vorhanden)*1
3. Hydraulische Vorschneidemaschine*1
4. Rollformmaschine*1
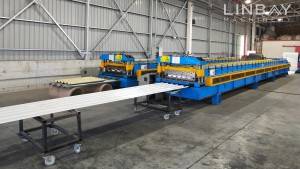
5. Ausgabetabelle*2
6. SPS-Steuerschrank*1
7. Hydraulikstation*2
8. Ersatzteilbox (kostenlos)*1
Fallbeschreibung
- Abwickler
Der Abwickler dient üblicherweise als erste Komponente der Produktionslinie. Sein Pressarm fixiert die Stahlcoils und verhindert so Verletzungen durch den Rückstoß der Coils beim Coilwechsel. Äußere Coil-Haltevorrichtungen verhindern zusätzlich das Abrutschen der Coils vom Dorn.
Führung
Die Führungsrollen führen die Stahlspule präzise in die Formwalzen, um die Ausrichtung zwischen Stahlspule und Profiliermaschine zu gewährleisten und so mögliche Biegungen oder Abweichungen zu minimieren.
Nivellierer
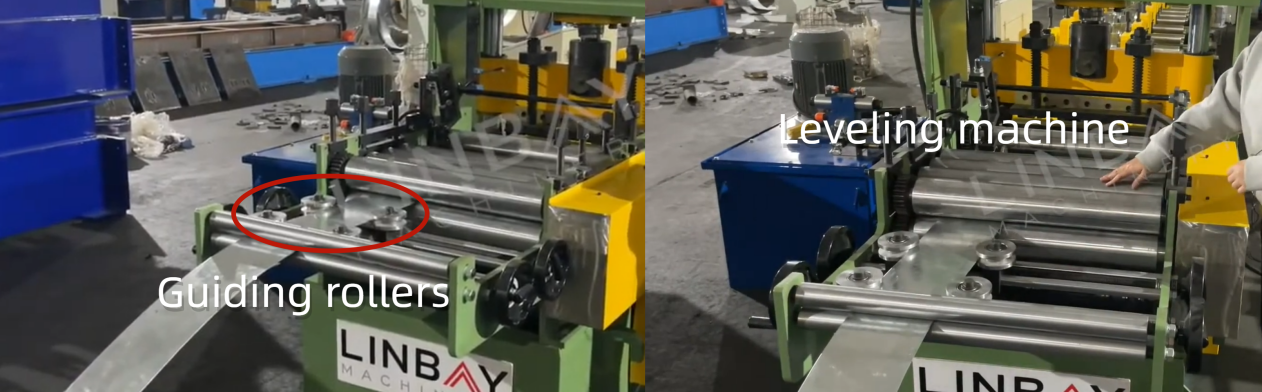
Die Stärke der Querverstrebungen beträgt 2,5 mm. Nur wenn sie absolut gerade und verdrehungsfrei sind, gewährleisten sie die optimale Stabilität des Gestellrahmens. Die Richtmaschine glättet die Stahlcoils, baut Innenspannungen ab und erleichtert so das Formen und Richten. In dieser Produktionslinie ist die Richtmaschine auf dem Sockel der Profiliermaschine montiert, was Platz spart und die Grundstückskosten senkt.
Vorschneidemaschine
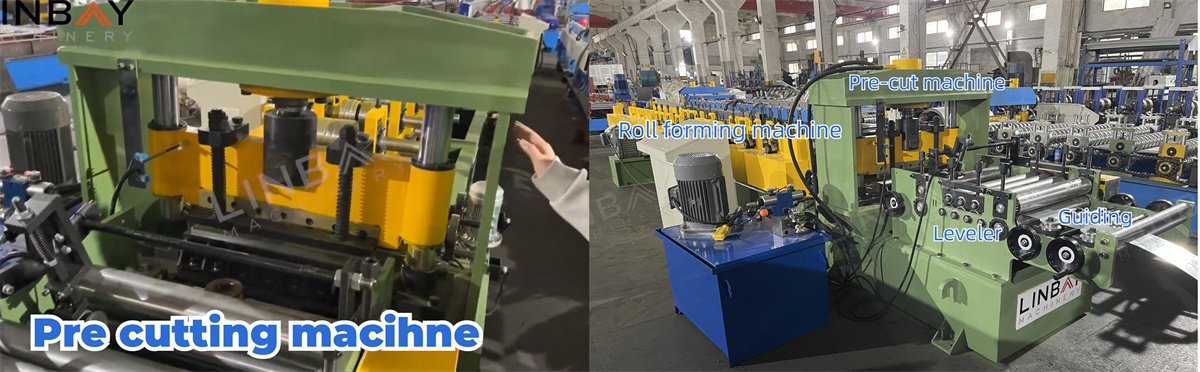
Im Vergleich zum Nachschneiden entsteht beim Vorschneiden vor dem Umformen kein Abfall. Diese Lösung ermöglicht den einfacheren Austausch von Stahlcoils unterschiedlicher Breiten zur Herstellung verschiedener Größen auf derselben Produktionslinie, ohne dabei Material zu verlieren.
Rollenforming machine

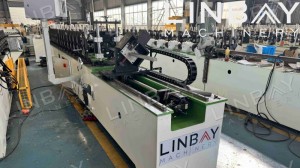
Die Profilwalzmaschine ist die wichtigste Komponente der gesamten Produktionslinie. Ihre Formstation besteht aus einem robusten Gusseisenblock und ist aus einem massiven Stahlblock gefertigt. Die Rotation der Formwalzen wird über ein Kettensystem angetrieben.
Die Formwalzen bestehen aus Gcr15, einem hochkohlenstoffhaltigen Chromlagerstahl, der für seine hervorragende Härte und Verschleißfestigkeit bekannt ist. Zur Verlängerung ihrer Lebensdauer sind die Walzen verchromt. Die Wellen sind aus 40Cr-Stahl gefertigt und wärmebehandelt.
Zur Erhöhung der Stabilität sind am unteren Ende des Profils Verstärkungen eingearbeitet. Diese Profilwalzmaschine kann Querverstrebungen mit einer Breite von 80–300 mm und einer Höhe von 50 mm herstellen. Durch Eingabe der gewünschten Abmessungen in die SPS-Steuerung fährt die Formstation entlang der Schienen in die exakte Position. Der Formpunkt passt sich dabei automatisch an.
Zur Sicherheit der Bewegung der sich bildenden Bahnhöfe, 2 Abstandssensoren sind auf dem Maschinensockel montiert, entsprechend den äußersten und innersten Positionen, die dieBildungStationskann verschoben werden nach.Für die Sensoren, tDer Erfassungspunkt ist derHierbeidie Basis der sich bildenden StationenDie innerstenSensorist zu verhindernBildungStationsum zu nahe heranzukommen und Walzenkollisionen zu verursachen.Die äußersteSensorist zu verhindernBildungStation vom AbkoppelnSchienenund fielen.
Hydraulikstation
Die Hydraulikstation ist mit Kühlventilatoren ausgestattet, die für eine effiziente Wärmeableitung sorgen und so einen unterbrechungsfreien Betrieb sowie eine gesteigerte Produktivität gewährleisten. Diese Hydraulikstation ist für ihre geringe Ausfallrate bekannt und auf Langlebigkeit ausgelegt.
SPS-Schaltschrank & Encoder
Der Encoder wandelt die erfasste Länge der Stahlspule in elektrische Signale um, die an den SPS-Steuerschrank übertragen werden. Im Steuerschrank lassen sich Produktionsgeschwindigkeit, Einzelproduktmenge, Schnittlänge und weitere Parameter steuern. Dank präziser Messungen und Rückmeldungen des Encoders kann die Schneidemaschine Schnittfehler innerhalb von ±1 mm halten.
1. Abwickler

2. Fütterung

3. Schlagen

4. Rollformständer

5. Antriebssystem

6. Schneidsystem

Andere

Aus Tabelle