Profil
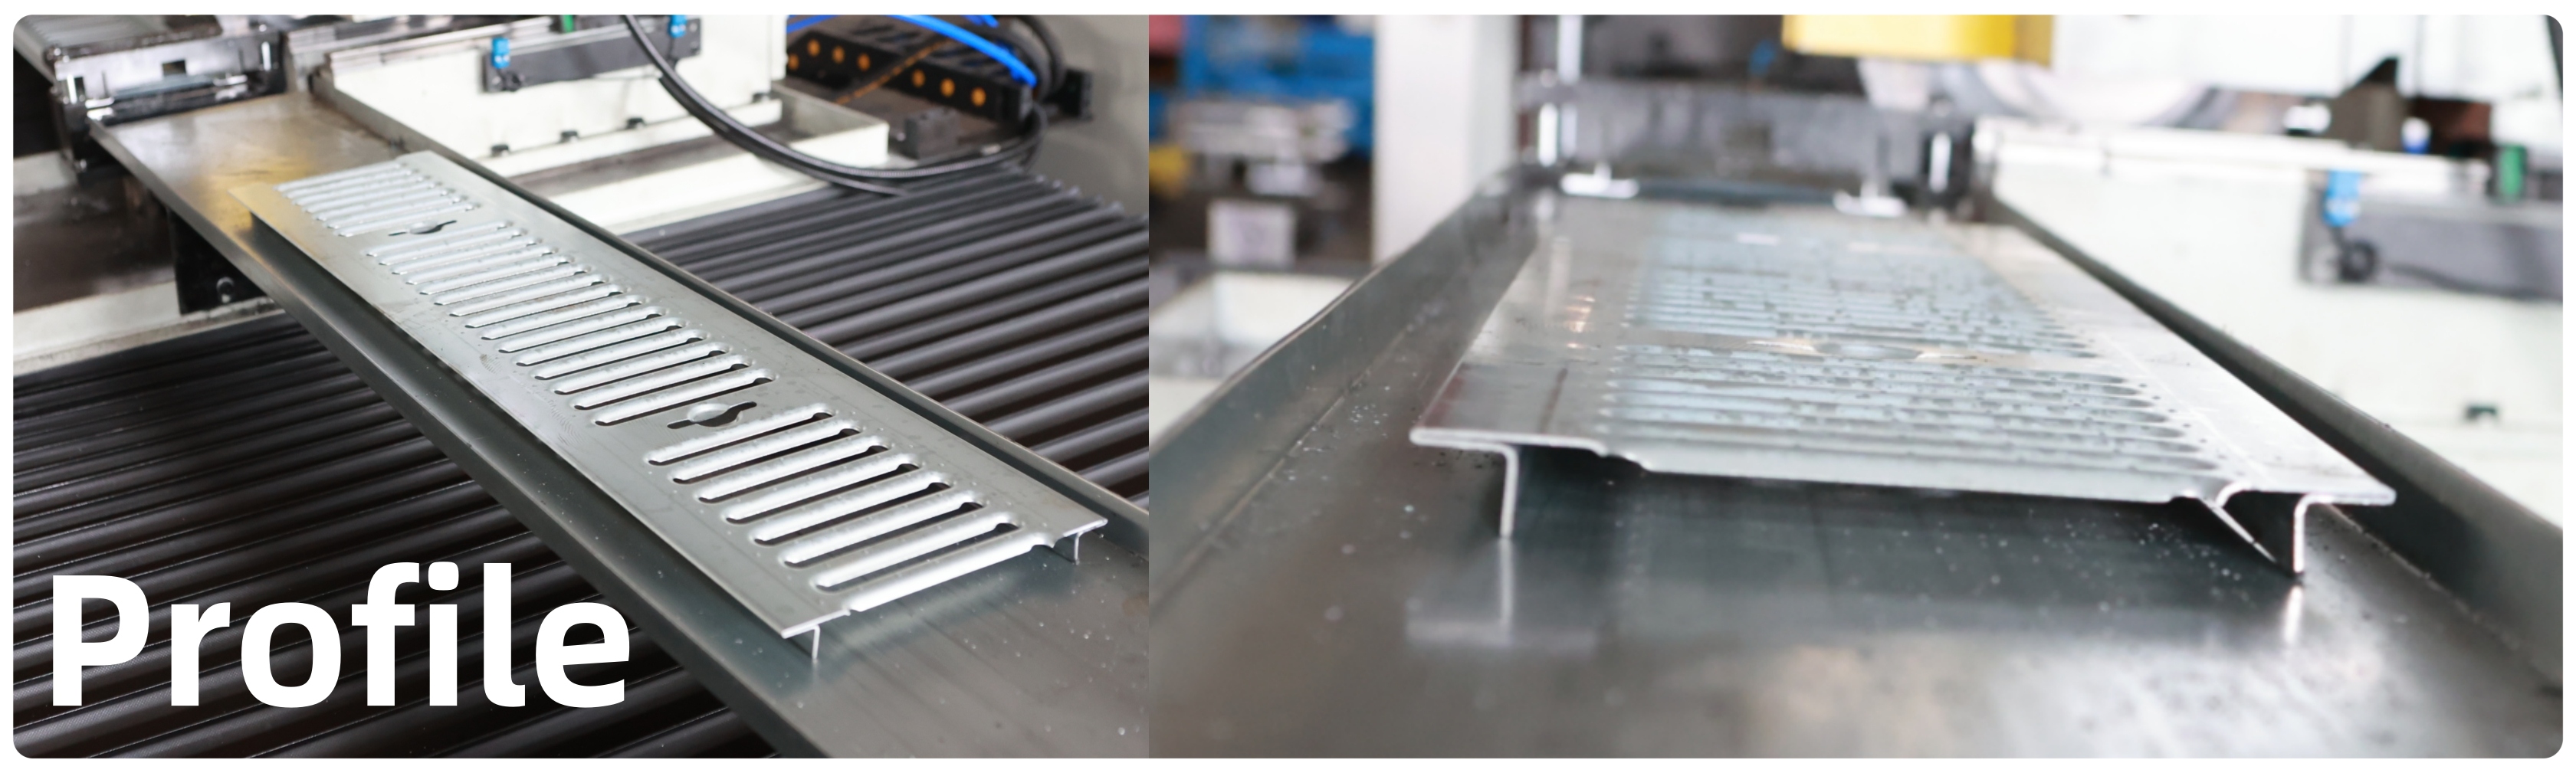
Cette profileuse est conçue pour fabriquer des grilles d'évacuation d'eau en deux dimensions. Les profilés, d'une épaisseur de 1,5 mm, sont réalisés en acier galvanisé de haute qualité. Ces grilles assurent l'évacuation de l'eau, offrent une résistance au glissement, supportent les charges et neutralisent les odeurs, ce qui les rend idéales pour les douches et les siphons de sol. La machine peut atteindre une vitesse de 12 mètres par minute.
Chaque machine peut être personnalisée selon les spécifications et le budget du client. Avant expédition, chaque unité est soumise à des tests rigoureux afin de garantir sa conformité aux normes de production et des performances stables dans le temps.
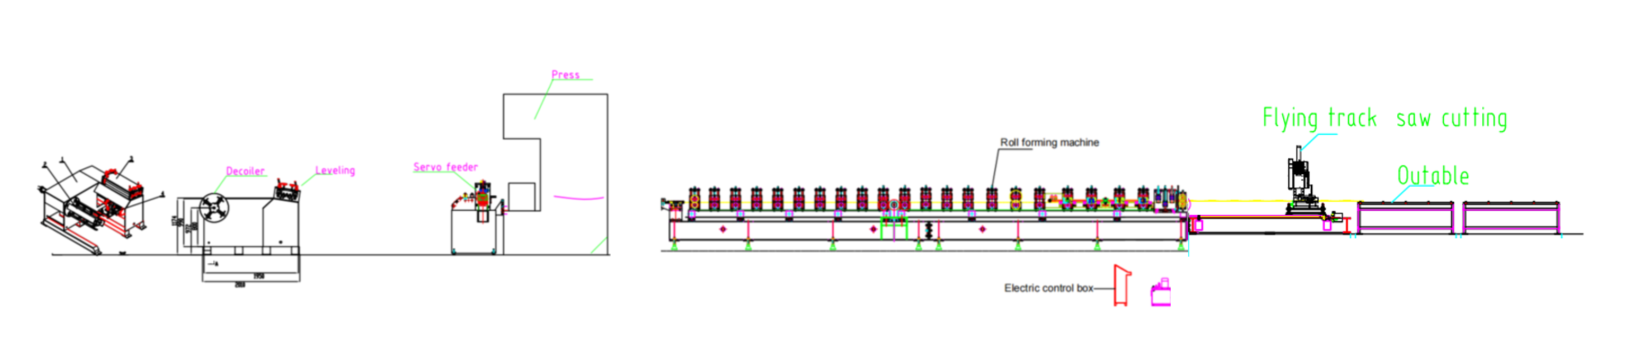
La chaîne de production et les paramètres de chaque pièce
(Tableau des paramètres)
Description détaillée de chaque étape de la chaîne de production
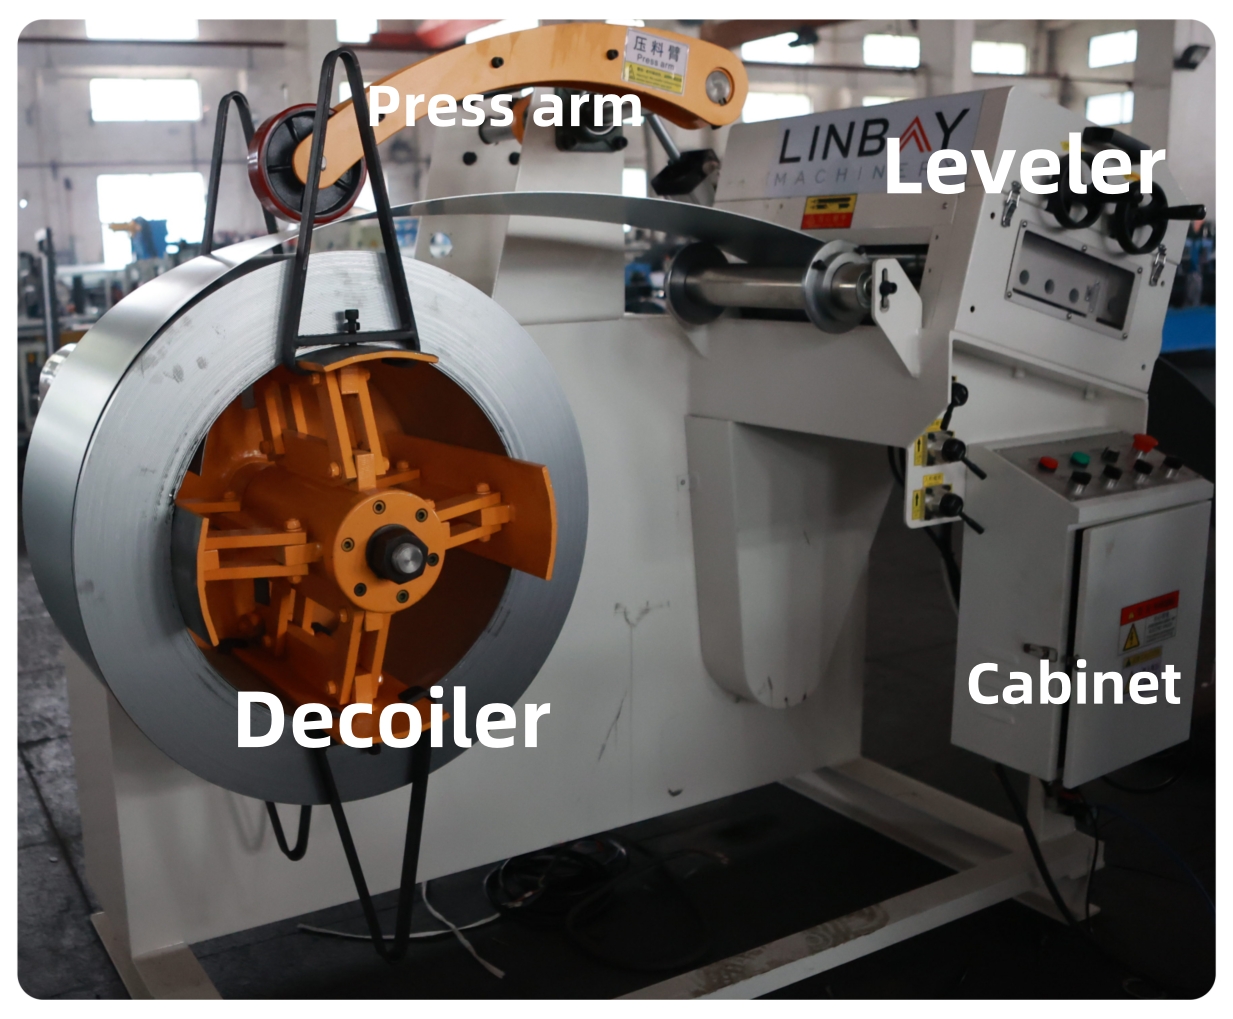
Dérouleur :En début de ligne de production, un dérouleur-niveleur intégré assure la mise en place de la bobine. Le dérouleur est équipé d'un bras de pression empêchant le déroulement brutal de la bobine d'acier et réduisant ainsi les risques de blessures pour les opérateurs. Ce mécanisme maintient également la bobine en place, garantissant un fonctionnement sûr.
Adjacente au dérouleur se trouve la section de planage, composée de 7 rouleaux de planage et de 4 rouleaux de pression. Ce procédé permet de relâcher les contraintes internes de la bobine d'acier et d'obtenir une surface plus uniforme, préparant ainsi le matériau pour l'étape de poinçonnage.
L'utilisation d'un dérouleur-niveleur combiné permet un gain d'espace par rapport à des machines séparées. Alors que des unités indépendantes nécessitent un dégagement de 3 à 4 mètres, le système intégré réduit cette distance et optimise la ligne de production.
Limiteur:Un capteur de fin de course est installé entre le dérouleur et la poinçonneuse. Relié à la poinçonneuse, il sert à détecter la position de la bande d'acier.
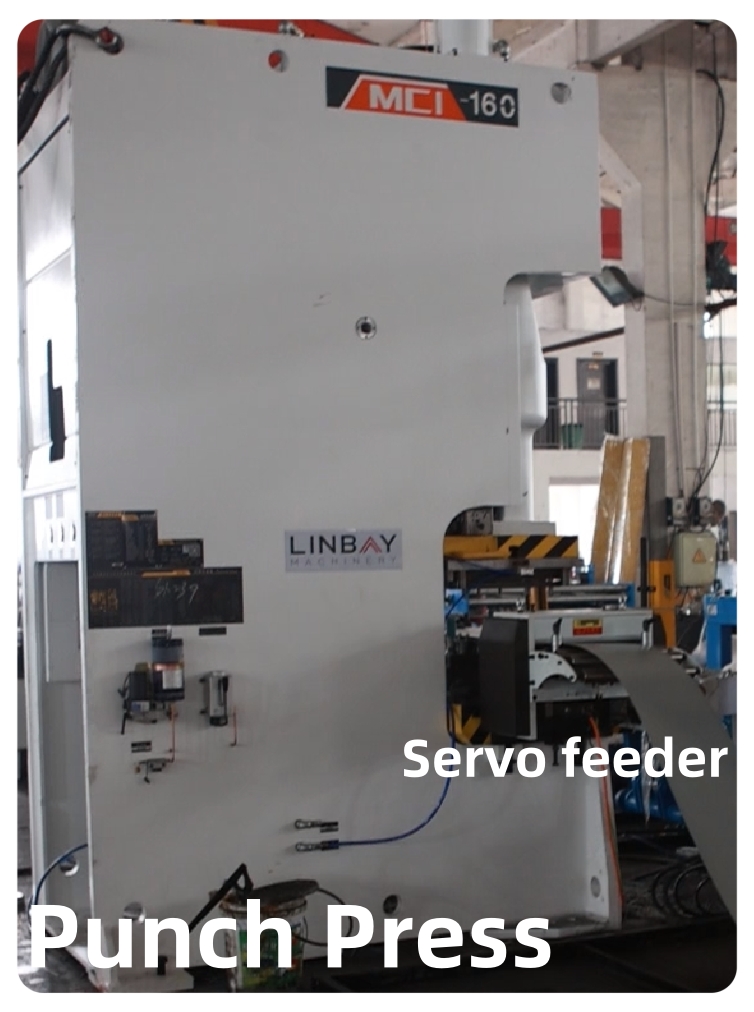
Poinçonneuse:Dans la zone de poinçonnage, une presse de 160 tonnes est utilisée, capable d'effectuer de 35 à 50 coups par minute. Cette presse est plus rapide qu'une presse hydraulique standard, ce qui améliore l'efficacité globale de la ligne de production. Chaque format de produit nécessite son propre jeu de moules ; deux jeux sont donc fournis. Lors du changement de format, les moules appropriés doivent être remplacés dans la presse.
La presse est également équipée d'un servomoteur d'alimentation, garantissant un positionnement précis lors du poinçonnage et une alimentation rapide en matériau. La commande de la presse à poinçonner s'effectue via une armoire électrique séparée. Un manuel détaillé est fourni pour guider l'utilisateur dans le bon fonctionnement de la machine.
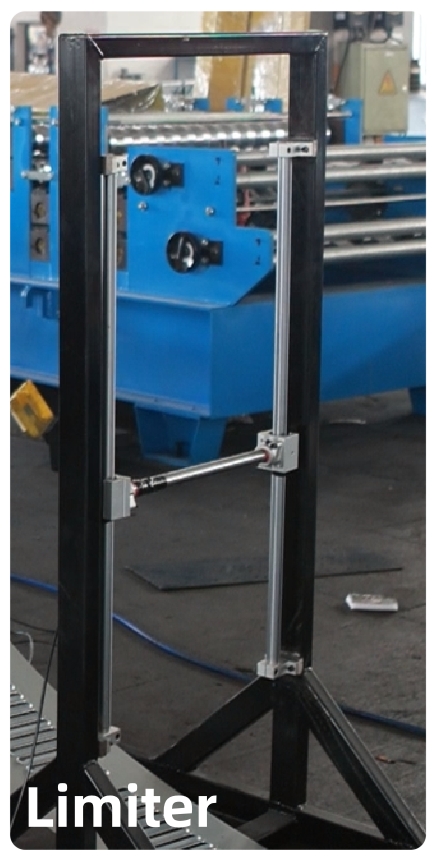
Limiteur:Un bâti équipé de capteurs de fin de course est positionné entre la presse à poinçonner et la profileuse. Ce bâti abrite deux capteurs : le capteur supérieur, relié à la profileuse, arrête la machine si la bande d'acier entre en contact avec celle-ci, signalant une vitesse excessive ; le capteur inférieur, relié à la presse à poinçonner, interrompt son fonctionnement si la bande la touche, indiquant une vitesse excessive.
Ce système permet de réguler la vitesse des différentes sections de la chaîne de production, garantissant ainsi un fonctionnement sûr et protégeant l'équipement contre d'éventuels dommages.
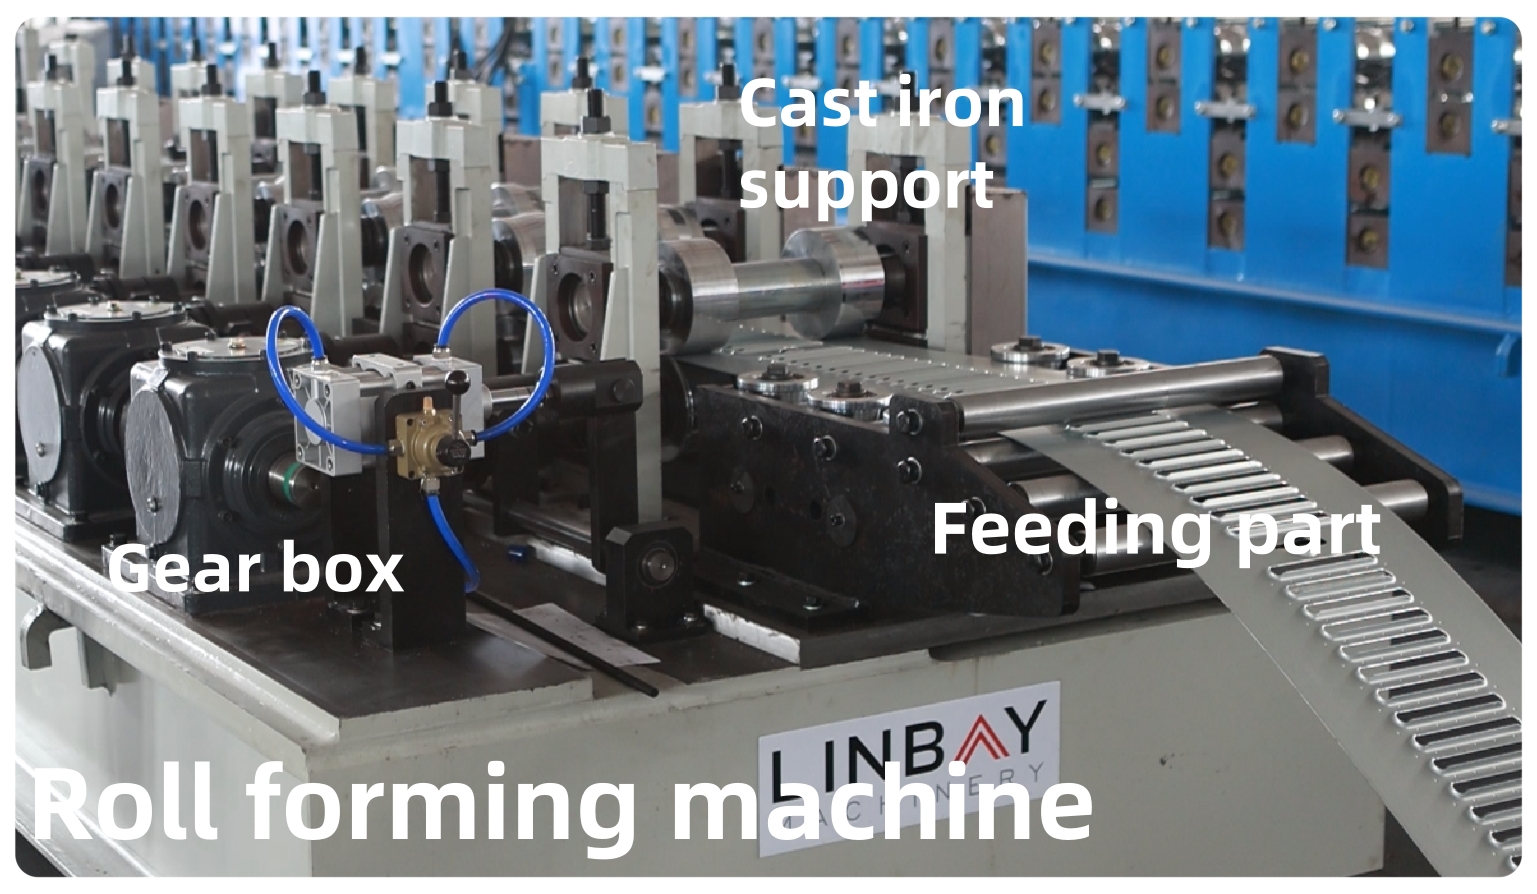
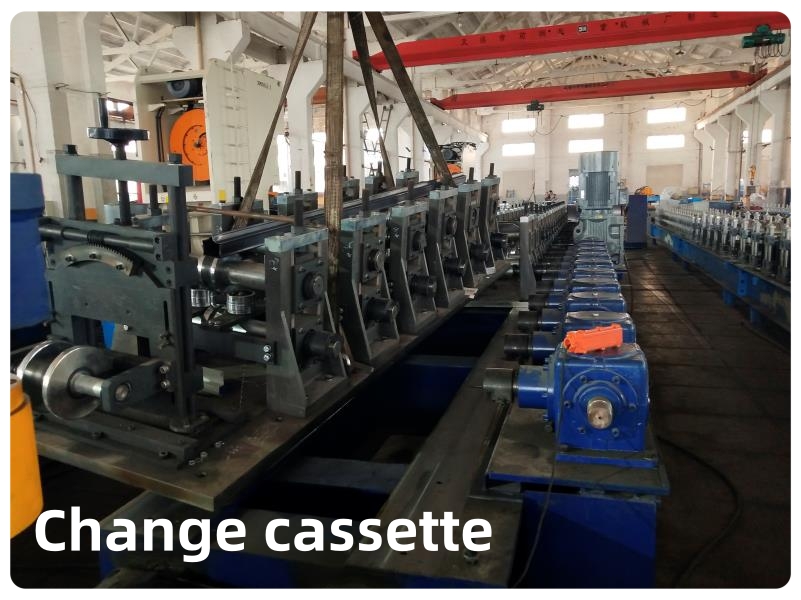
Machine de profilage à rouleaux :La profileuse est construite avec un châssis de support en fonte et transmet la puissance par réducteurs, ce qui lui confère une structure très stable et durable. Pour s'adapter à deux formats différents, la machine est équipée de deux jeux de rouleaux (cassettes). Lors du changement de format de production, la cassette correspondante doit être remplacée ; une opération qui prend généralement entre 30 et 60 minutes, mais qui devient plus rapide avec l'expérience.
De plus, les rouleaux sont chromés pour améliorer leur résistance à la corrosion et prolonger leur durée de vie, garantissant ainsi des performances fiables dans le temps.
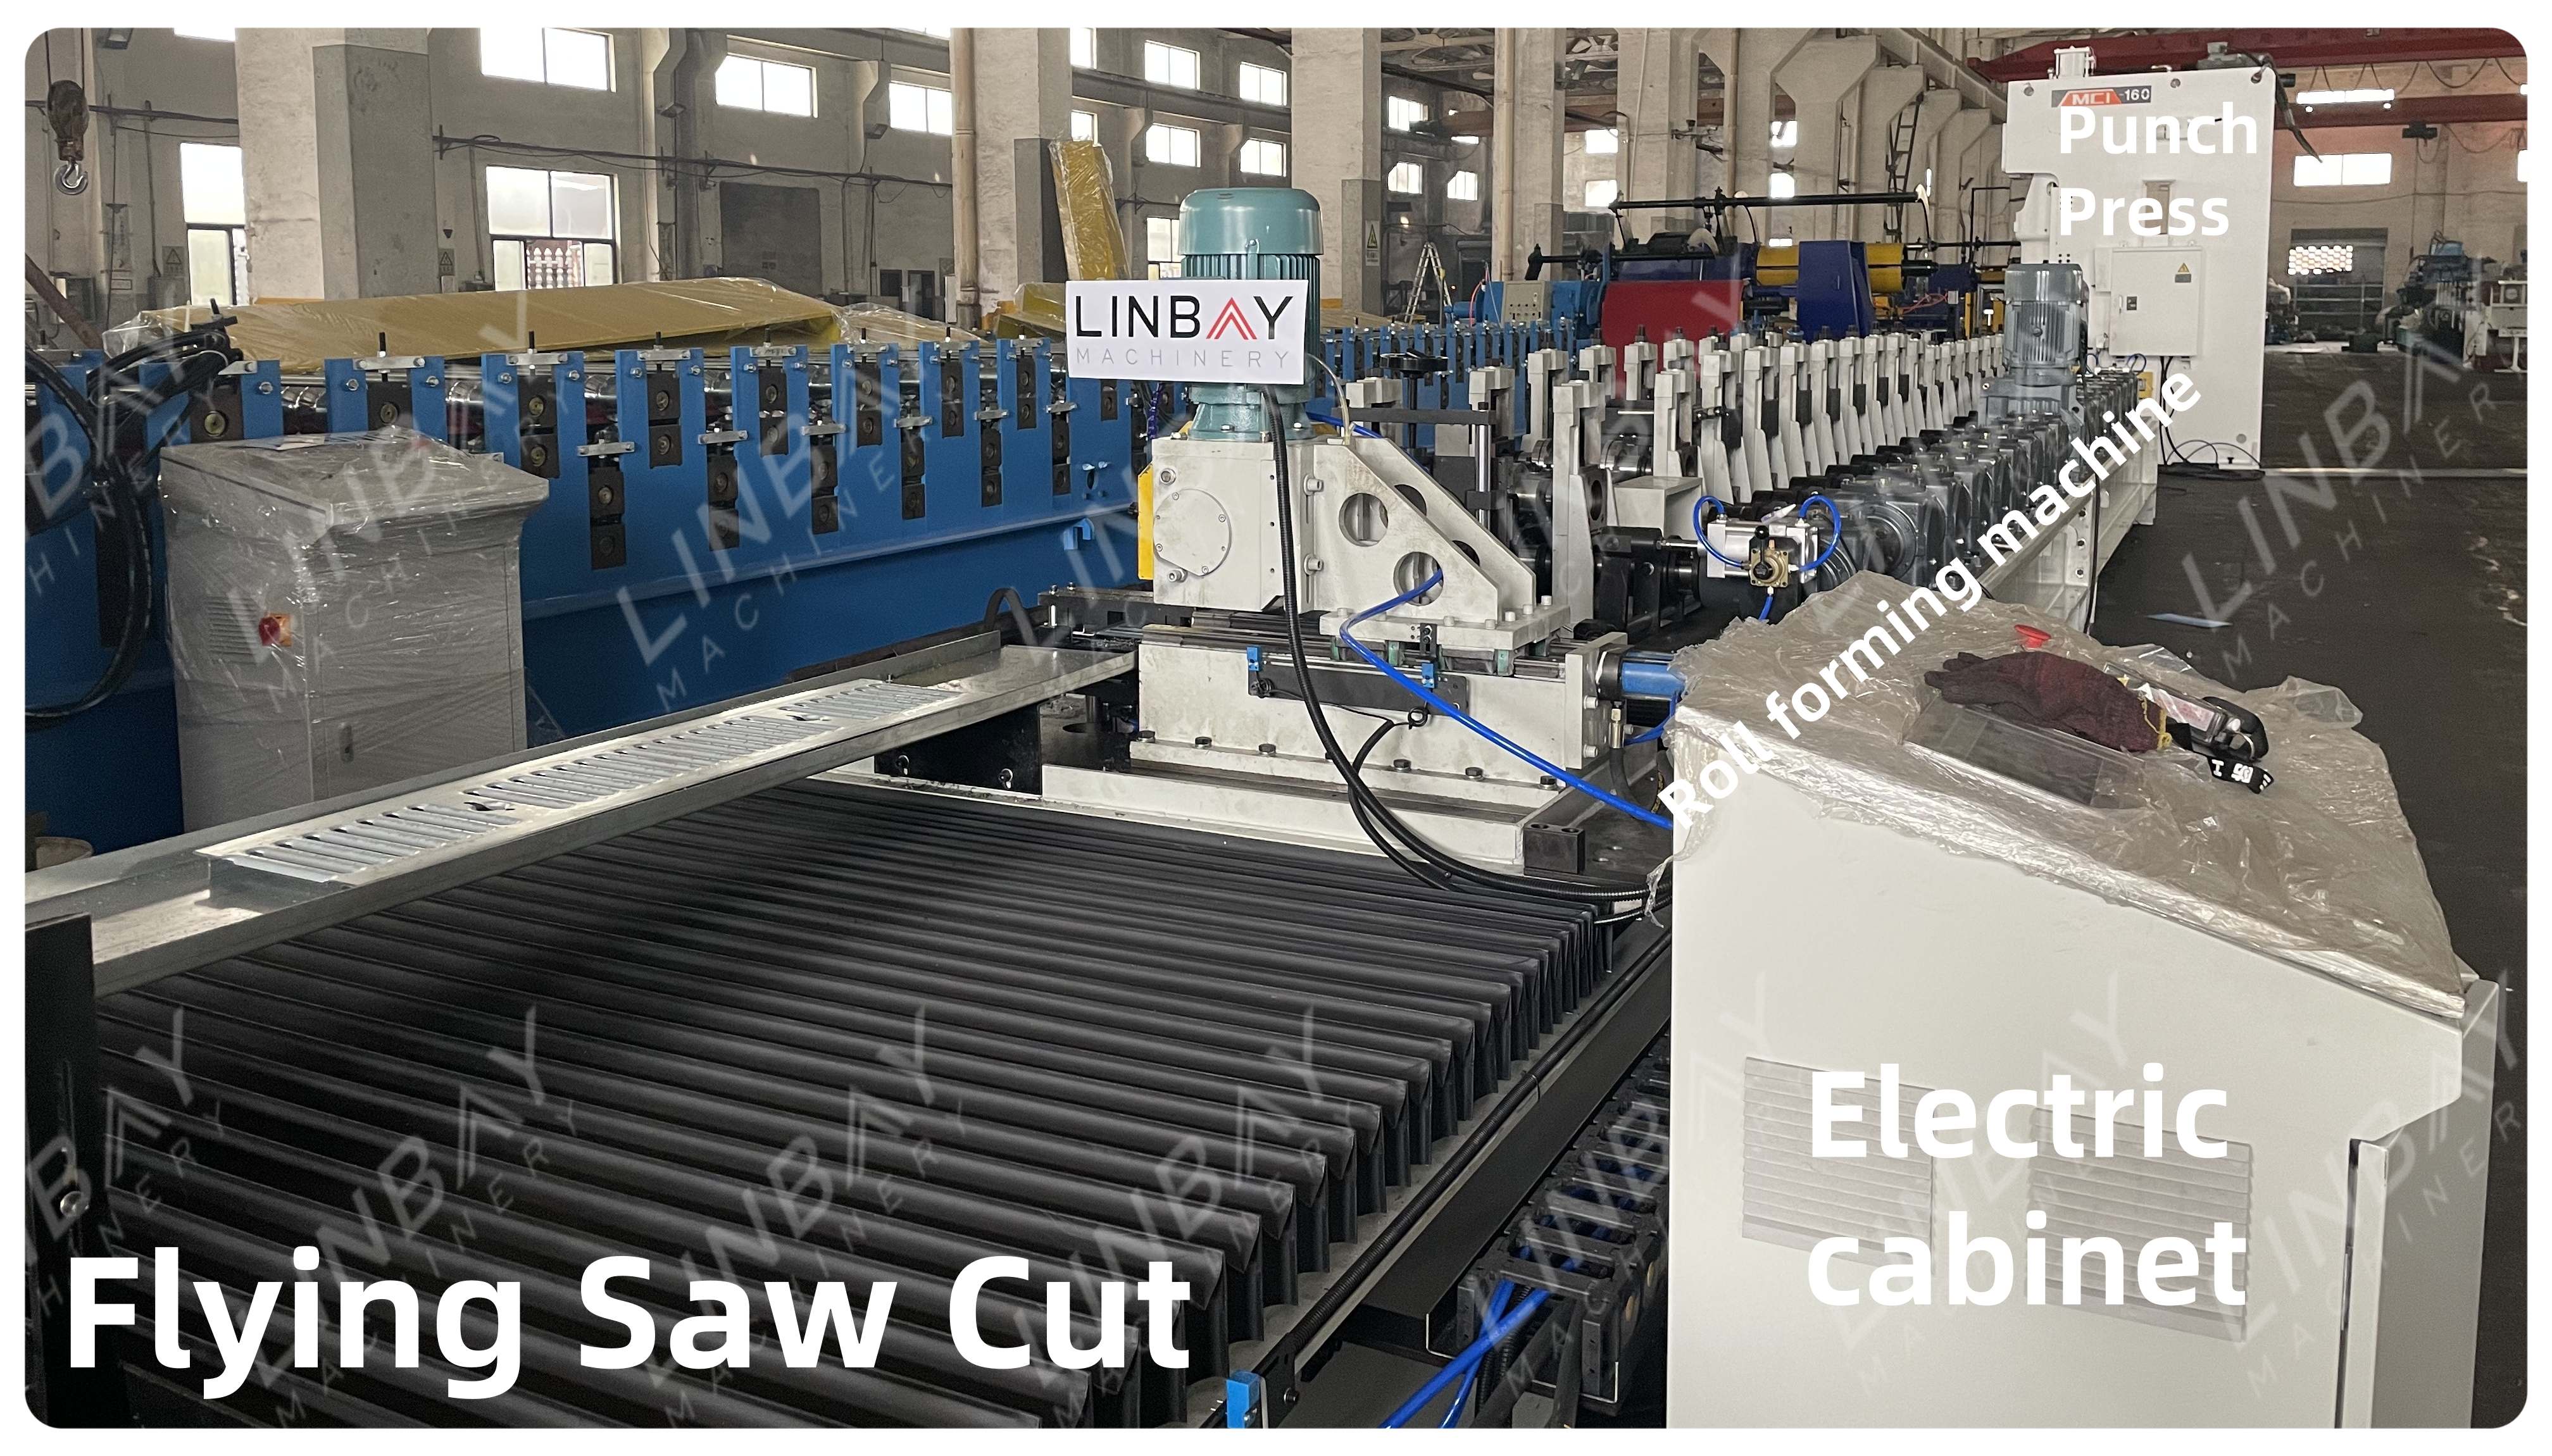
coupe à la scie volante :Dans la zone de découpe, un système de scie volante est utilisé. Un liquide de refroidissement est appliqué pendant la découpe afin de maintenir la lame à une température basse et de limiter la projection de copeaux. La découpe volante permet à la profileuse de continuer à fonctionner pendant la découpe du profilé, ce qui améliore l'efficacité globale de la production.
Un servomoteur contrôle le mouvement de la section de coupe pour un suivi précis. Avant la coupe, le profilé passe dans un redresseur afin de garantir sa rectitude. Les pièces ainsi obtenues sont nettes, sans bavures et prêtes à l'emploi.
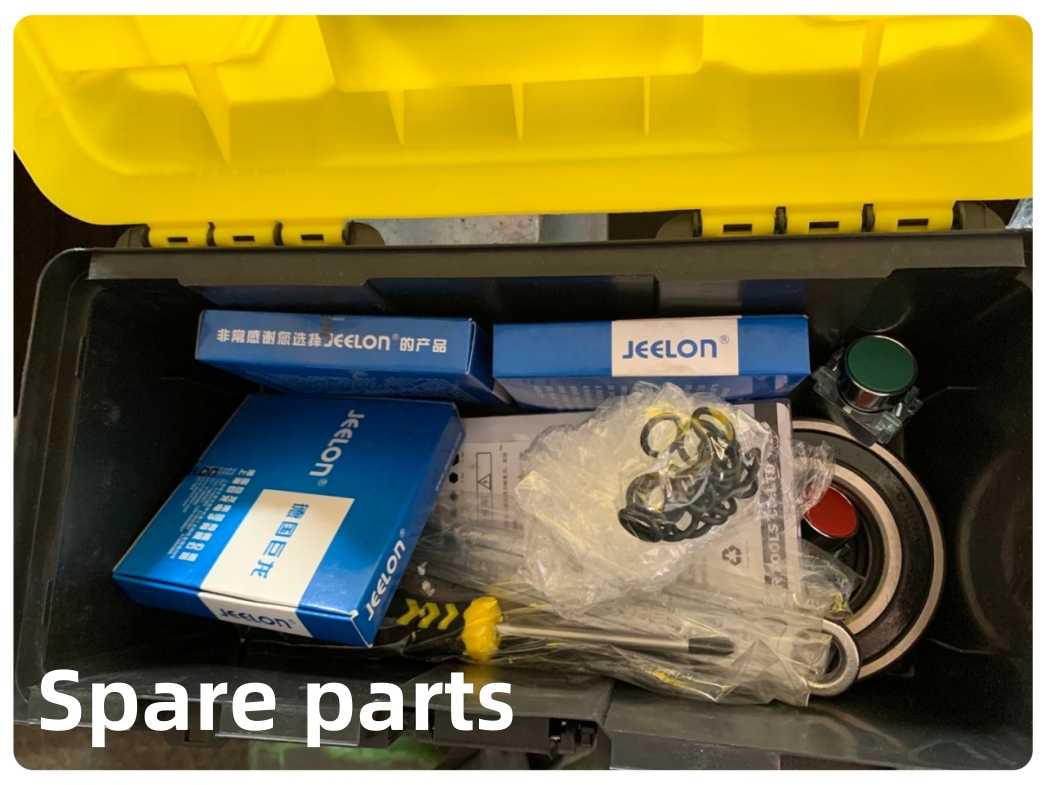
Boîte de pièces détachées / Vidéo d'installation / Manuel :Nous fournissons à nos clients un jeu complet de pièces de rechange, couvrant tous les composants critiques, afin de permettre un remplacement rapide en cas de dommage. Pour garantir une installation correcte de la ligne de production dès la livraison, nous incluons une vidéo d'installation pas à pas. De plus, un manuel d'utilisation détaillé est fourni en anglais et dans d'autres langues sur demande, fournissant aux opérateurs toutes les informations nécessaires à une utilisation efficace et sûre de la machine.
Notre entreprise exploite une usine en Chine, ainsi qu'un bureau et une salle d'exposition au Mexique. Notre équipe d'ingénieurs, maîtrisant parfaitement l'anglais et l'espagnol, offre un service après-vente professionnel, répondant ainsi au problème fréquent du service limité lors de l'achat de machines directement en Chine.
Machines réelles
| machine de profilage à rouleaux pour grilles de drainage | |||
| Non. | Partie | Spécification | Facultatif |
| 1 | Matière première | Type : Acier galvanisé | |
| Épaisseur (mm) : 1,5 mm | |||
| Limite d'élasticité : 250 - 550 MPa | |||
| 2 | Vitesse (m/min) | 0-12 m/min | Réglable |
| 3 | Station de formation | 18 | Cela dépend du profil |
| 4 | Dérouleur | Dérouleur et niveleur hydraulique | |
| 5 | moteur de formage | Sino-allemand | Siemens |
| 6 | PLC | Panasonic | Siemens |
| 7 | Onduleur | Yaskawa | |
| 8 | Système de transmission | boîte de vitesses | |
| 9 | Matériau pour rouleaux | GCr15 | |
| 10 | Structure | Support en fonte | |
| 11 | Méthode de modification des dimensions du profil | Changement manuel de cassette | |
| 12 | Poinçonneuse | 160 tonnes, 35 à 50 fois/min | centrale hydraulique |
| 13 | Nombre de moules | 2 | |
| 14 | Couper | coupe à la scie volante | |
| 15 | Énergie | 380 V 50 Hz triphasé | Ou sur demande |
| 16 | Couleur | Blanc | Ou sur demande |
1. Dérouleur

2. L'alimentation

3. Poing

4. Bancs de profilage à rouleaux

5. Système de conduite

6. Système de coupe

Autres

Table extérieure