PROFIL
Eine Dachrinne aus Metall ist ein wichtiges Element der Dachentwässerung und wird entlang der Dachkanten installiert, um Regenwasser aufzufangen und vom Gebäude wegzuleiten. Dadurch werden Wasserschäden vermieden. Dachrinnen werden üblicherweise aus Materialien wie Aluminium, verzinktem Stahl, farbbeschichtetem Stahl, Kupfer und Galvalume gefertigt und weisen eine Wandstärke zwischen 0,4 und 0,6 mm auf.
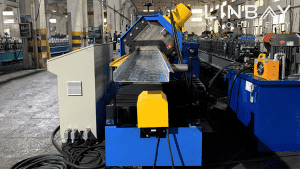
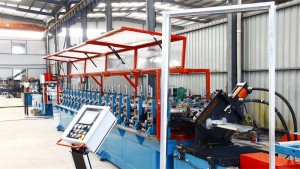
Diese Produktionslinie verfügt über eine zweireihige Struktur, die die Fertigung von zwei verschiedenen Dachrinnengrößen auf derselben Linie ermöglicht, jedoch nicht gleichzeitig. Diese Konstruktion optimiert die Raumausnutzung und senkt die Maschinenkosten für den Kunden.
REALES FALLGEBIET – HAUPTTECHNISCHE PARAMETER
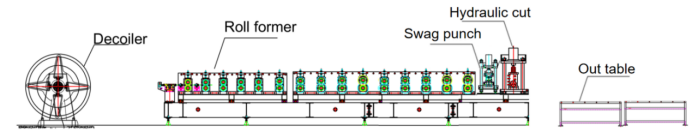
Ablaufdiagramm: Abwickler – Führung – Walzenformer – Stanzvorrichtung – Hydraulisches Schneiden – Austragetisch
REALES FALLGEBIET – HAUPTTECHNISCHE PARAMETER
· Leitungsgeschwindigkeit: Einstellbar, Geschwindigkeitsbereich: 0-12 m/min.
· Kompatible MaterialienAluminium, verzinkter Stahl, farbbeschichteter Stahl, Galvalume, Kupfer.
· Materialstärke: 0,4-0,6 mm.
· WalzprofiliermaschineDoppelreihige Ausführung mit Wandpaneelstruktur.
· AntriebssystemKettengetriebenes System.
· Schneidsystem: Stop-and-Cut-Verfahren, bei dem die Walzenformmaschine während des Schneidens pausiert.
· SPS-SteuerungSiemens-System.
ECHTE KÄSEMASCHINEN
1. Hydraulischer Abwickler*1
2. Rollformmaschine*1
3. Hydraulische Stanzmaschine*1
4. Hydraulische Schneidemaschine*1
5. Ausgabetabelle*2
6. SPS-Steuerschrank*1
7. Hydraulikstation*2
8. Ersatzteilbox (kostenlos)*1
BESCHREIBUNG EINES ECHTEN FALLS
Hydraulischer Abwickler
· RahmenDer robuste Rahmen ist so konstruiert, dass er Stahlcoils zuverlässig trägt. Ein hydraulisch angetriebener Abwickler erhöht die Effizienz und Sicherheit beim Einbringen der Coils in die Produktionslinie.
· KernexpansionsmechanismusDer hydraulisch angetriebene Dorn (oder die Spindel) passt sich an, um Stahlcoils mit Innendurchmessern von 490-510 mm aufzunehmen und die Coil für ein reibungsloses und gleichmäßiges Abwickeln zu sichern.
· PressarmEin hydraulischer Pressarm sorgt dafür, dass die Spule in Position bleibt, wodurch das Risiko eines plötzlichen Rückstoßes aufgrund innerer Spannungen verringert und die Sicherheit der Arbeiter gewährleistet wird.
· SpulenhalterungDie Spulenhalterung wird mit Schrauben und Muttern an den Dornblättern befestigt und verhindert so das Abrutschen der Stahlspule. Sie lässt sich bei Bedarf leicht montieren oder demontieren.
· SteuerungssystemAusgestattet mit einer SPS und einem Bedienfeld inklusive Not-Aus-Taster, was die Betriebssicherheit erhöht.
·Abwickeloptionen für zweireihiges WalzprofilierenBei zweireihigen Profilierwalzmaschinen kann zur Kosteneinsparung ein einwelliger Abwickler eingesetzt und umpositioniert werden, was jedoch mehr Zeit in Anspruch nimmt. Alternativ lassen sich für eine effizientere Produktion zwei einwellige Abwickler oder ein zweiwelliger Abwickler verwenden.
Führungsstangen
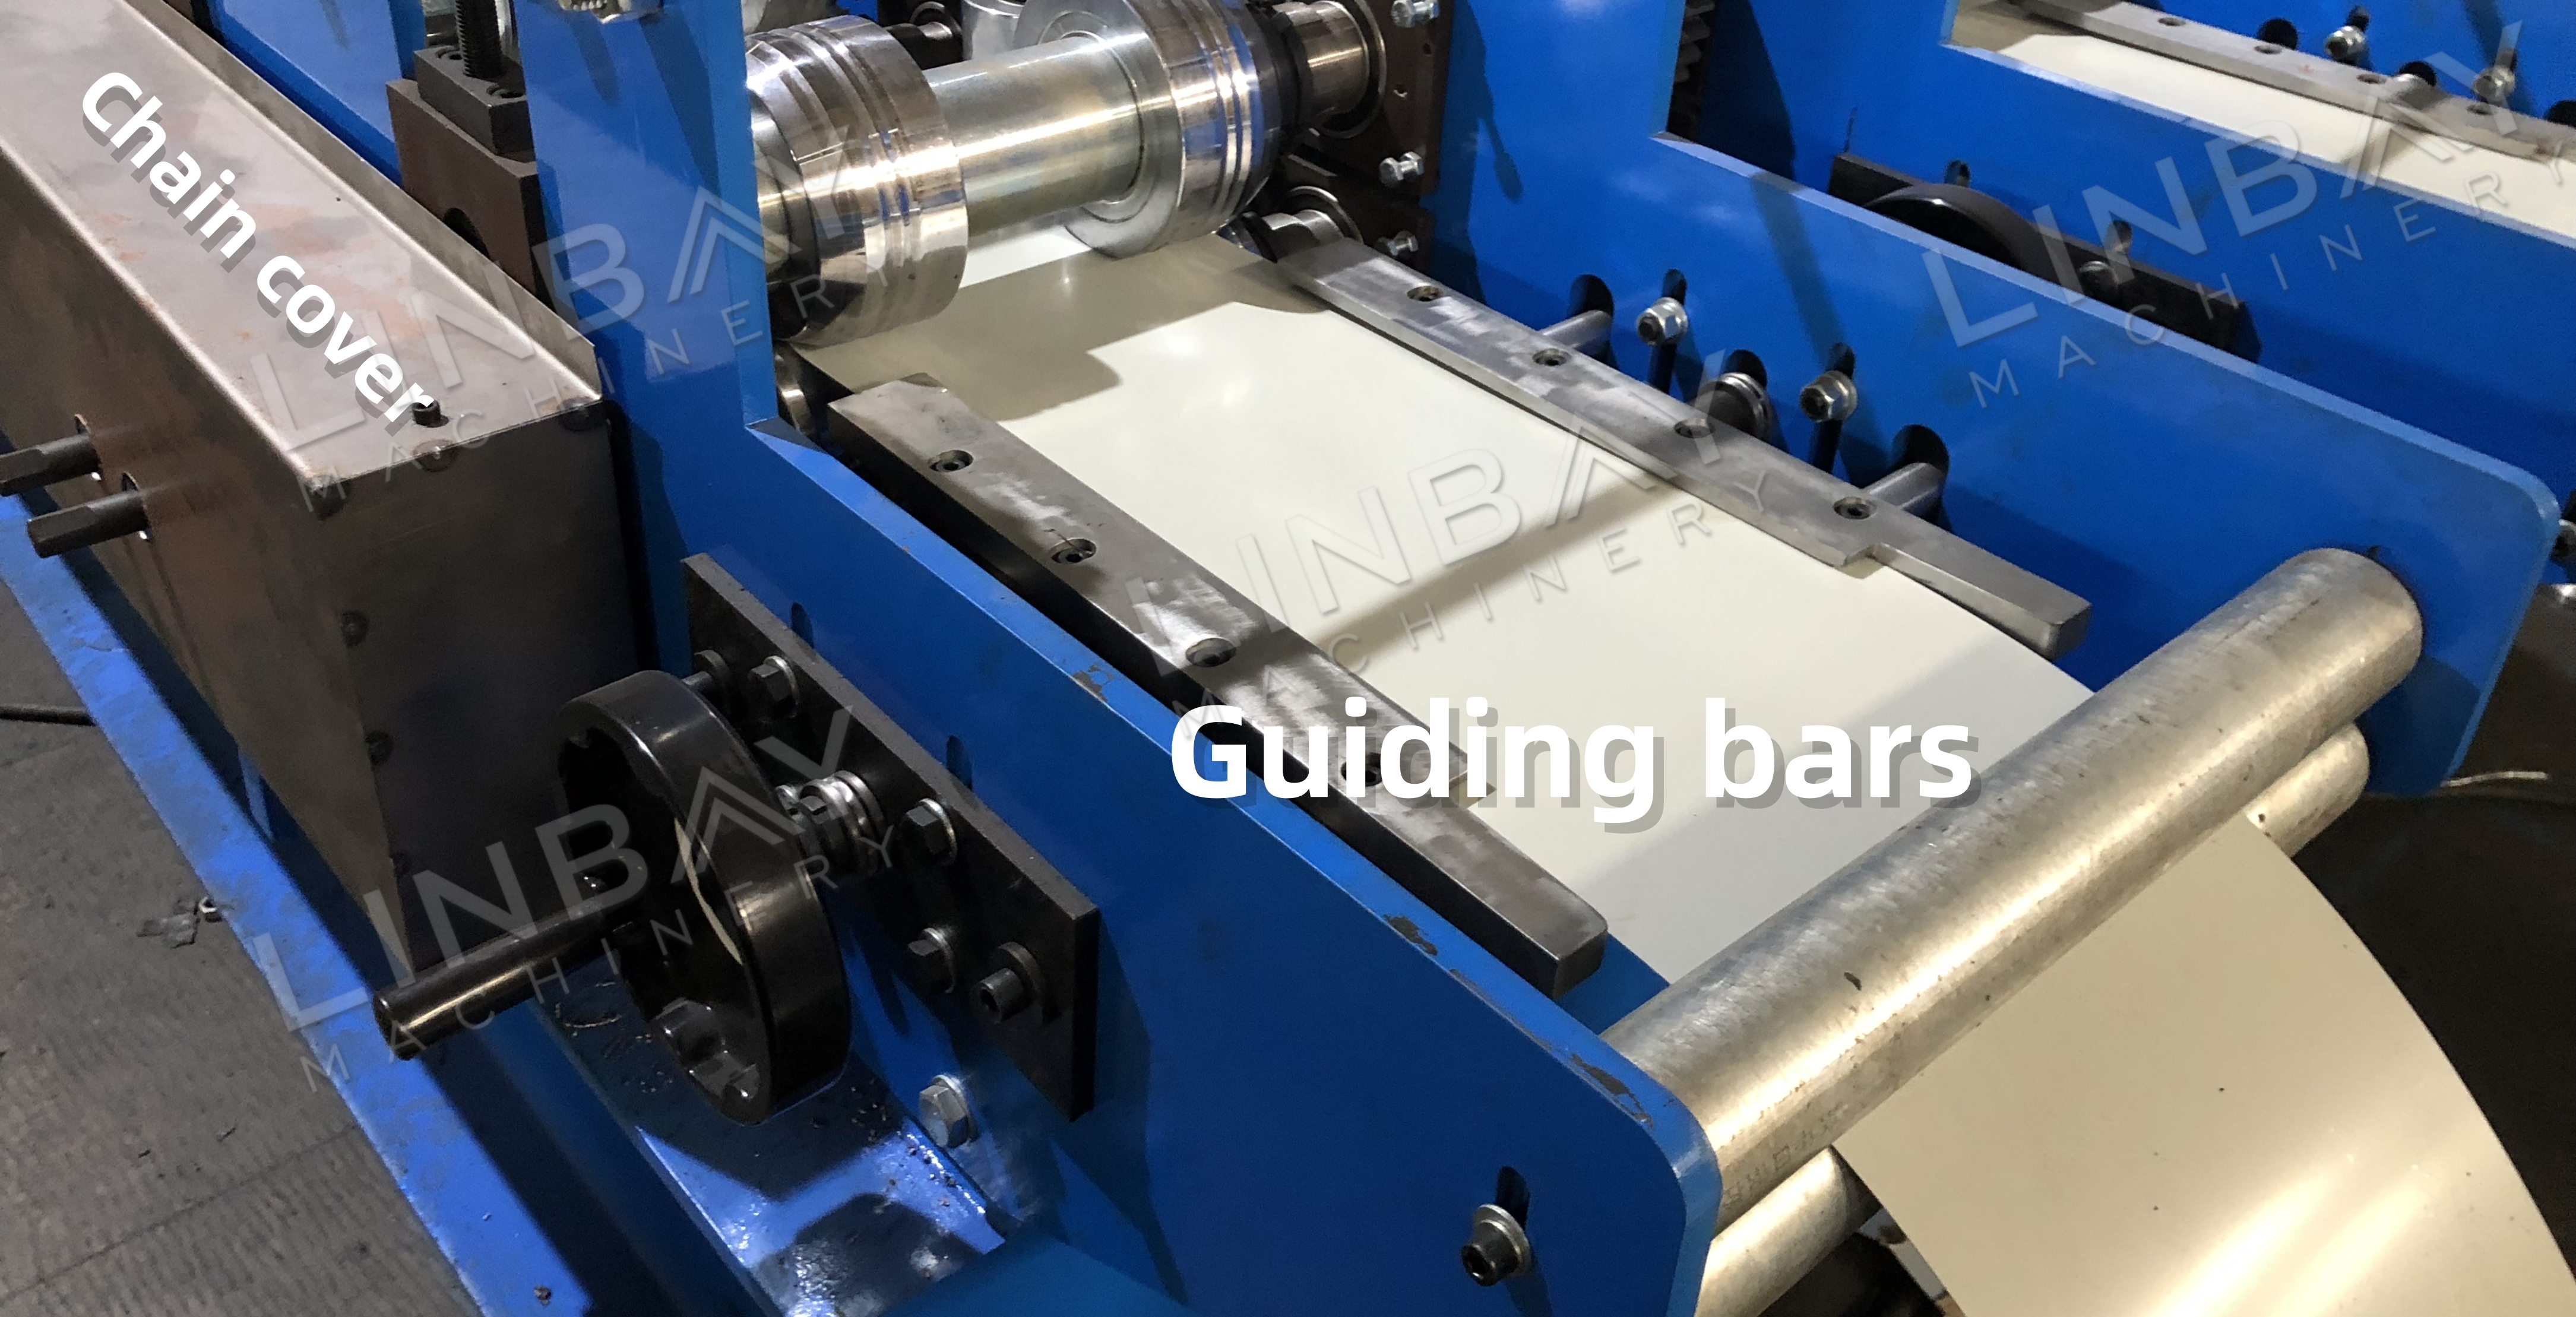
· Ausrichtung: Gewährleistet, dass die Stahlspule korrekt mittig zur Maschinenachse positioniert ist, wodurch Zuführungsprobleme vermieden werden, die zu Verdrehungen, Verbiegungen, Graten oder Maßungenauigkeiten im Endprodukt führen könnten.
· StabilitätDie Stabilisierung des Materials ist entscheidend. Führungsleisten gewährleisten einen gleichmäßigen Materialvorschub, der für die Herstellung hochwertiger rollgeformter Bauteile unerlässlich ist.
· RichtungSie leiten das Material gleichmäßig in die erste Gruppe der Formwalzen, was für eine genaue erste Formgebung entscheidend ist.
· WartungEs ist wichtig, die Führungseinrichtungen regelmäßig neu zu kalibrieren, insbesondere nach dem Transport oder längerem Gebrauch. Vor dem Versand dokumentiert Linbay die Führungsbreite in der Bedienungsanleitung, um eine präzise Kalibrierung bei Erhalt des Geräts durch den Kunden zu ermöglichen.
Rollformmaschine
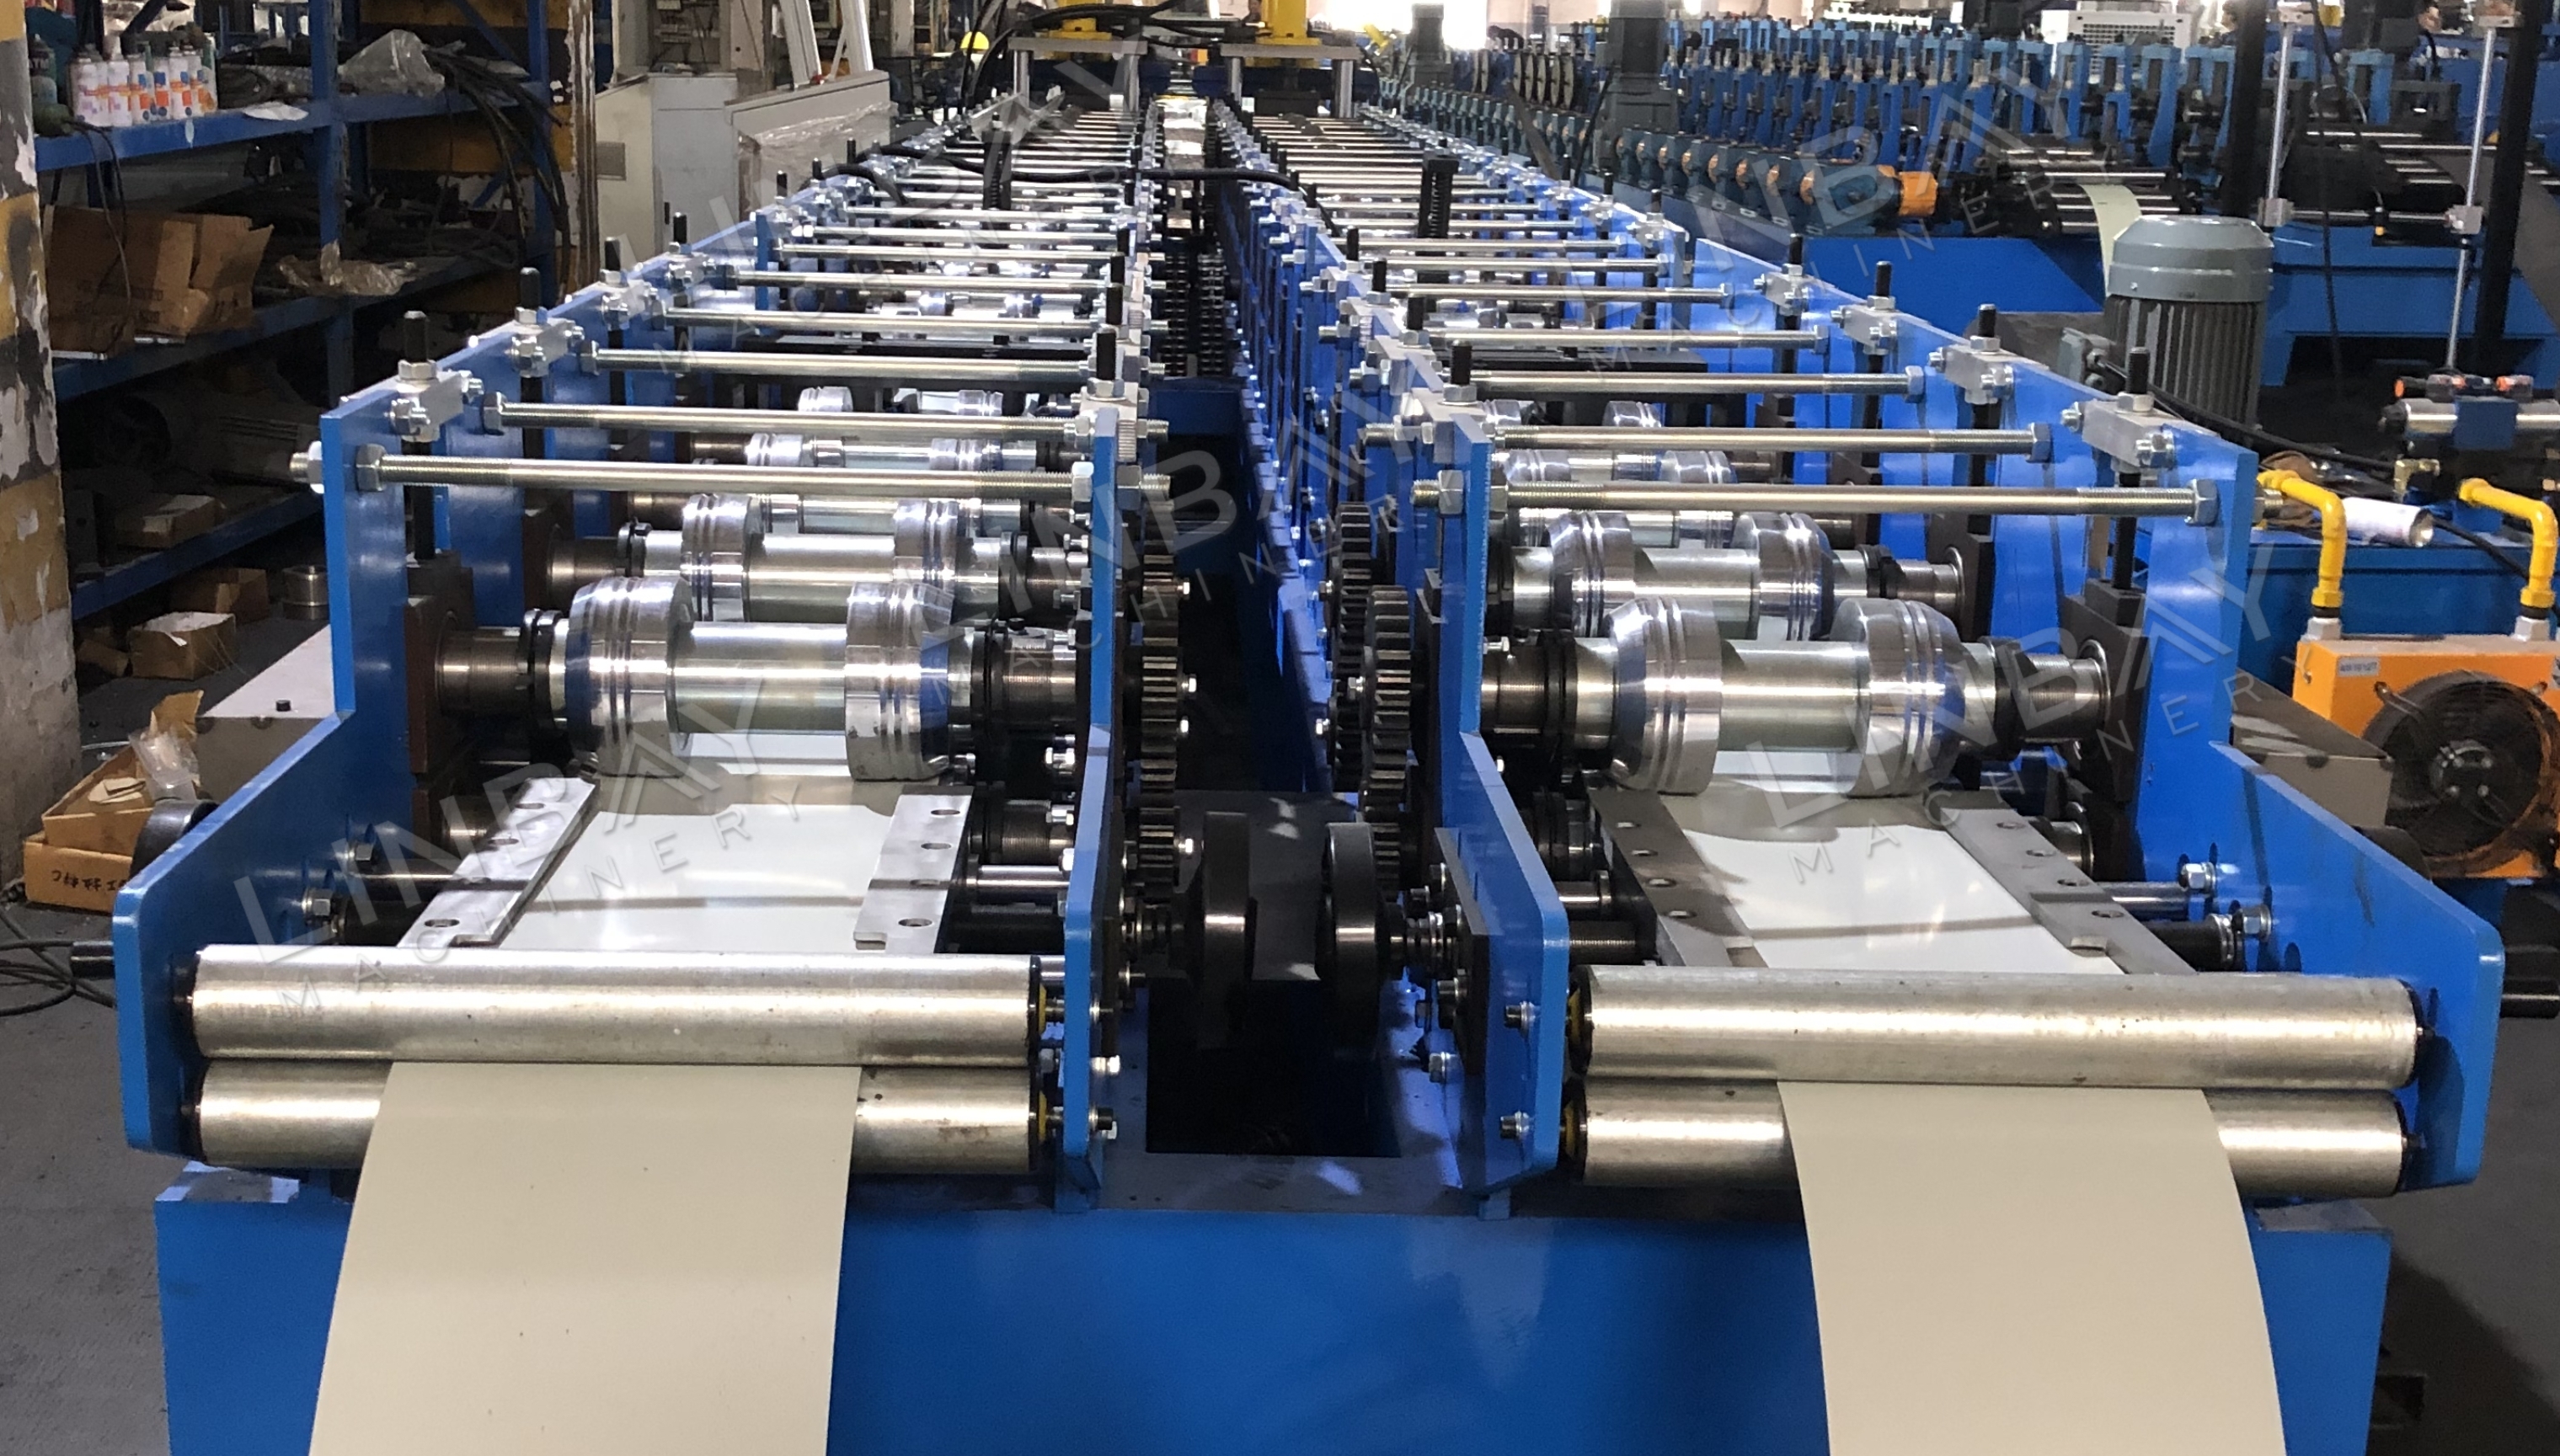
· Kostengünstig für die Dachrinnenherstellung: Beinhaltet ein Wandpaneeldesign mit einem kettengetriebenen System.
· Vielseitigkeit für verschiedene GrößenDie zweireihige Anordnung ermöglicht die Produktion von zwei verschiedenen Rinnengrößen, optimiert den Platzbedarf und reduziert die Maschinenkosten.
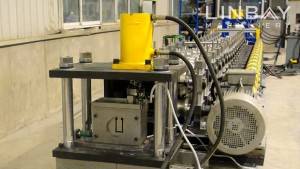
· KettenschutzDie Ketten sind in einem Metallgehäuse eingeschlossen, was die Sicherheit der Arbeiter gewährleistet und die Ketten vor Beschädigungen durch herumfliegende Teile schützt.
·Verbesserte Effizienz: Minimiert die Rüstzeit im Vergleich zu einreihigen Systemen, die manuelle Umrüstungen erfordern.
· FormwalzenAusgestattet mit 20 Formwalzen, darunter 2 Winkelwalzen zur verbesserten Bildung kleiner Wellen, wie in der beigefügten Abbildung dargestellt.
·Langlebige RollenDie Rollen sind verchromt und wärmebehandelt, um Korrosions- und Rostbeständigkeit zu gewährleisten und so eine längere Lebensdauer zu ermöglichen.
· HauptmotorDie Standardausführung ist 380 V, 50 Hz, 3-phasig, wobei Optionen zur individuellen Anpassung verfügbar sind.
Swag Punching
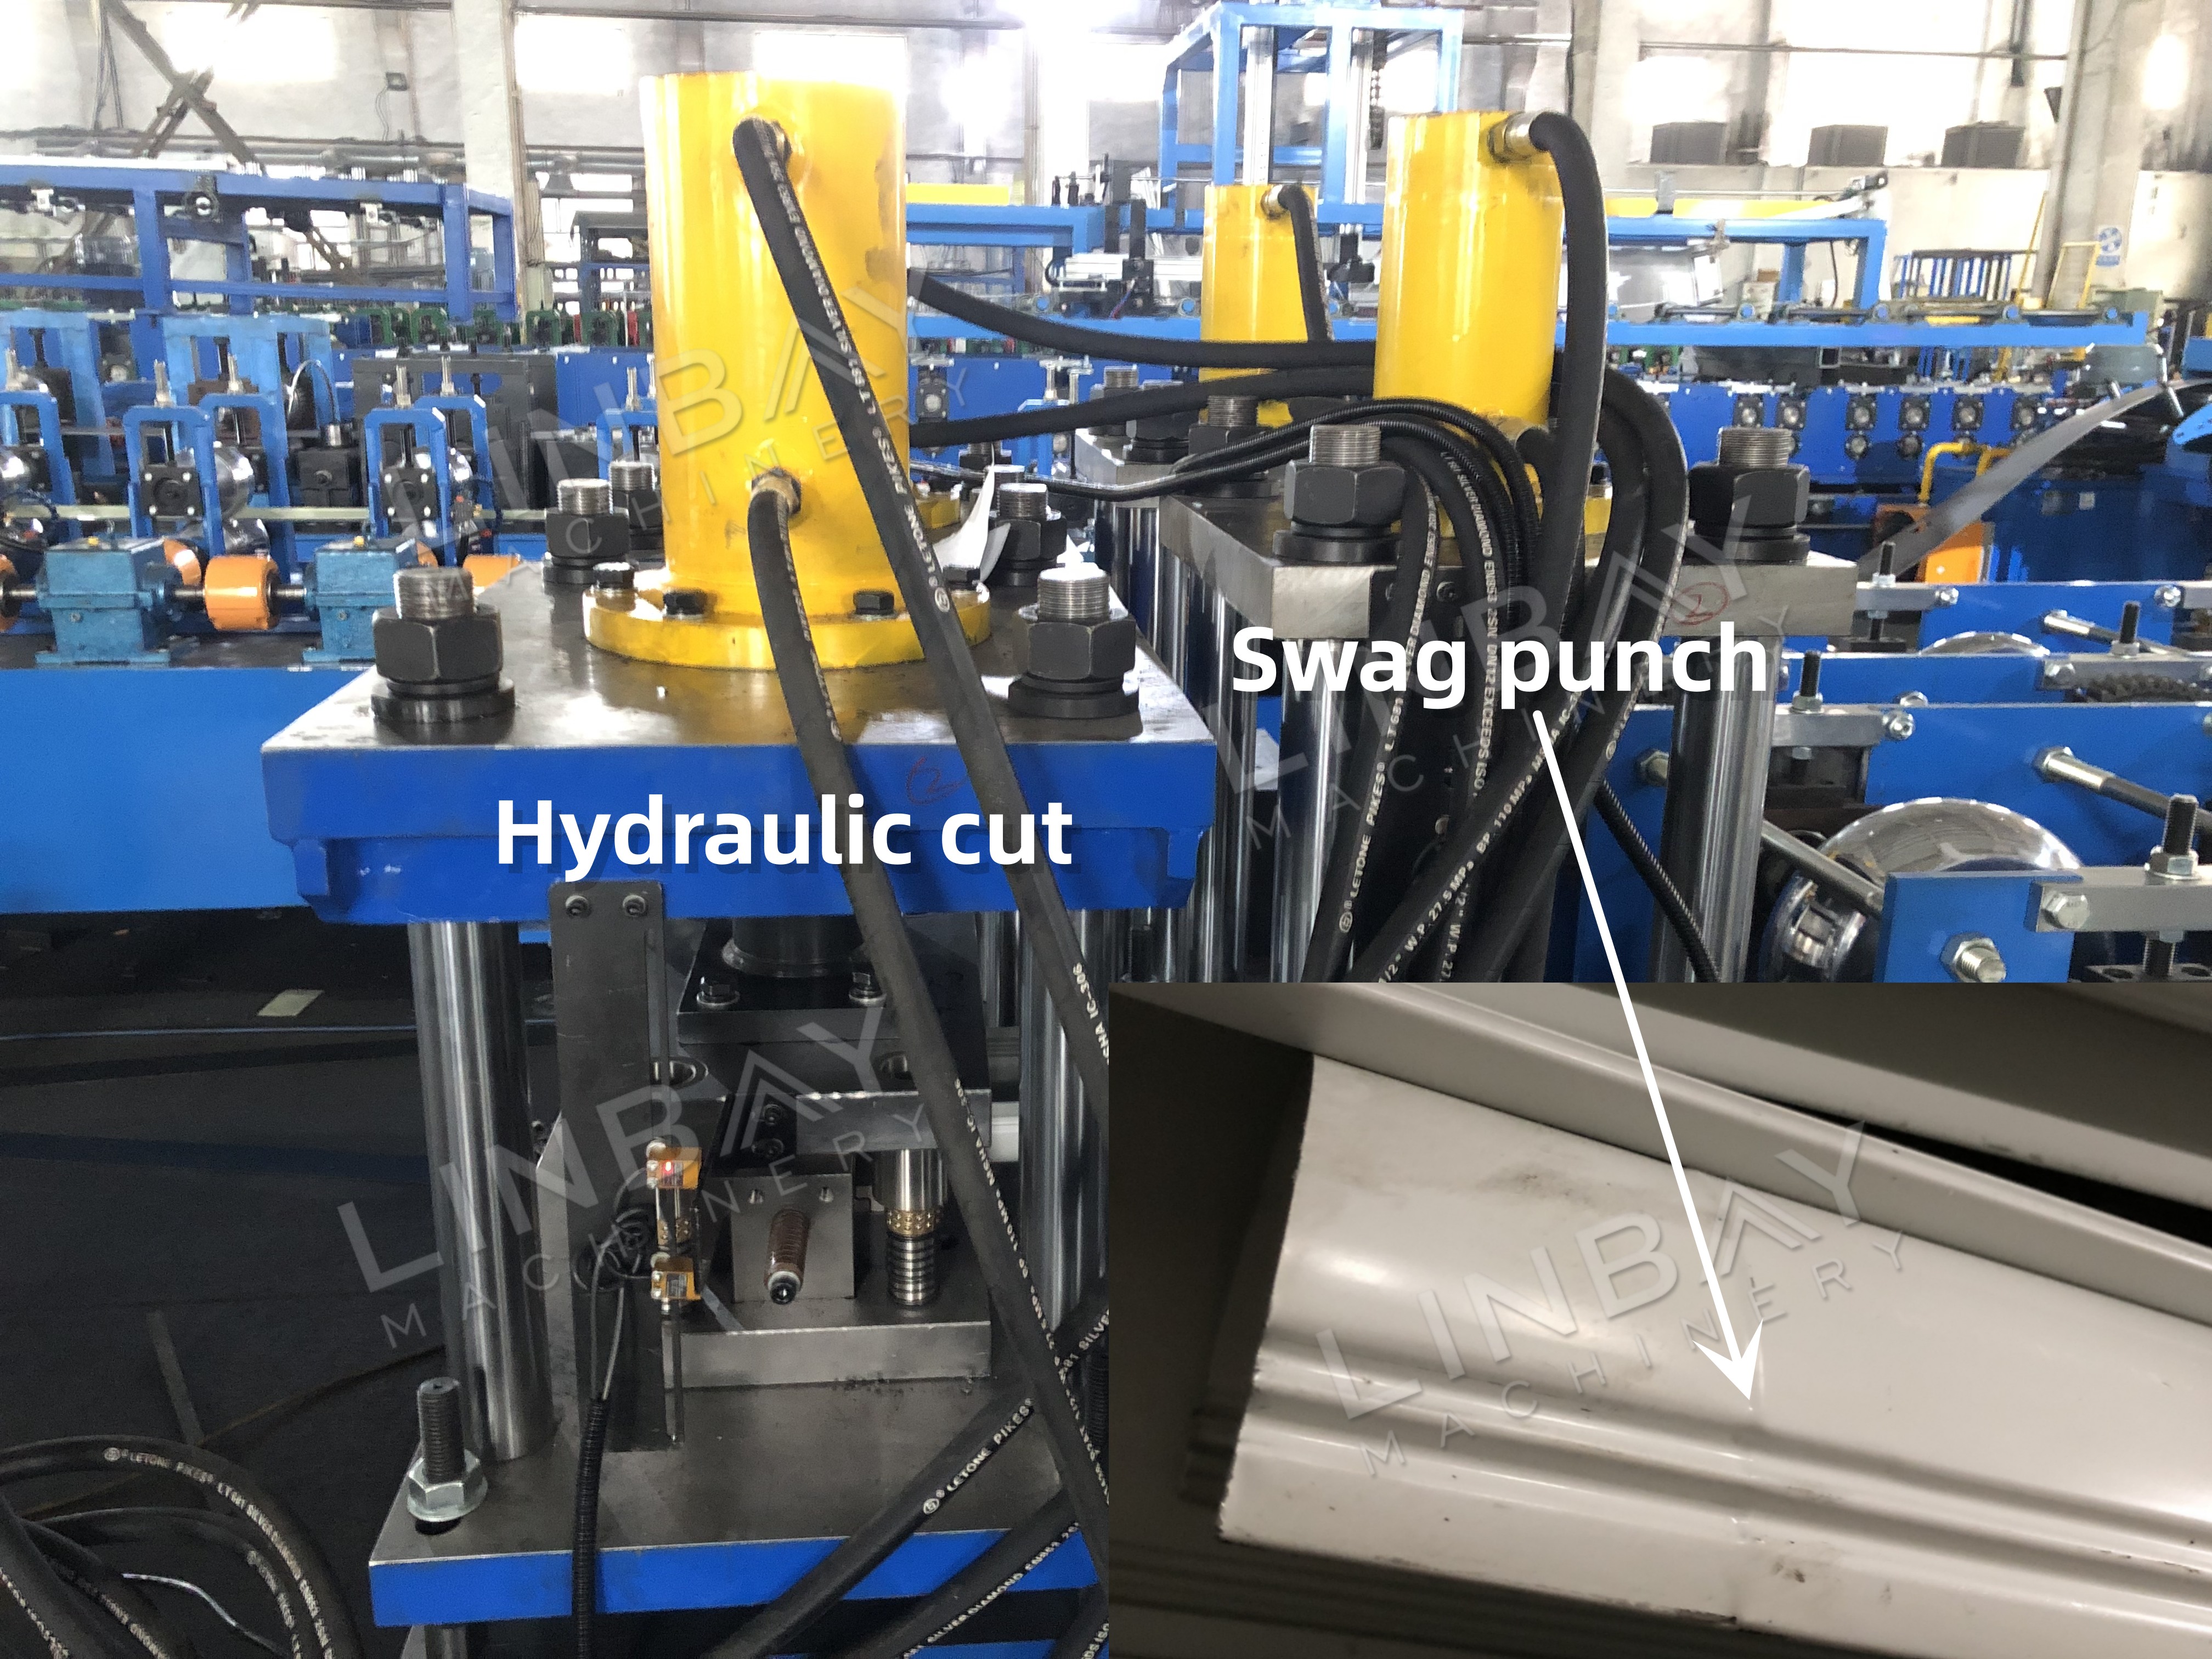
· DachrinnenkonfigurationDas Ende der Metallrinne ist verjüngt, um ihren Durchmesser zu verringern, sodass sie in ein anderes Rinnensegment geschoben werden kann und einen sicheren Sitz gewährleistet.
· Maschinenkapazität: Verwendet ein hydraulisches Stanzwerkzeug zur Herstellung der Endverbindung und gewährleistet so eine glatte und sichere Verbindung zwischen zwei Rinnensegmenten.
Hydraulisches Schneiden
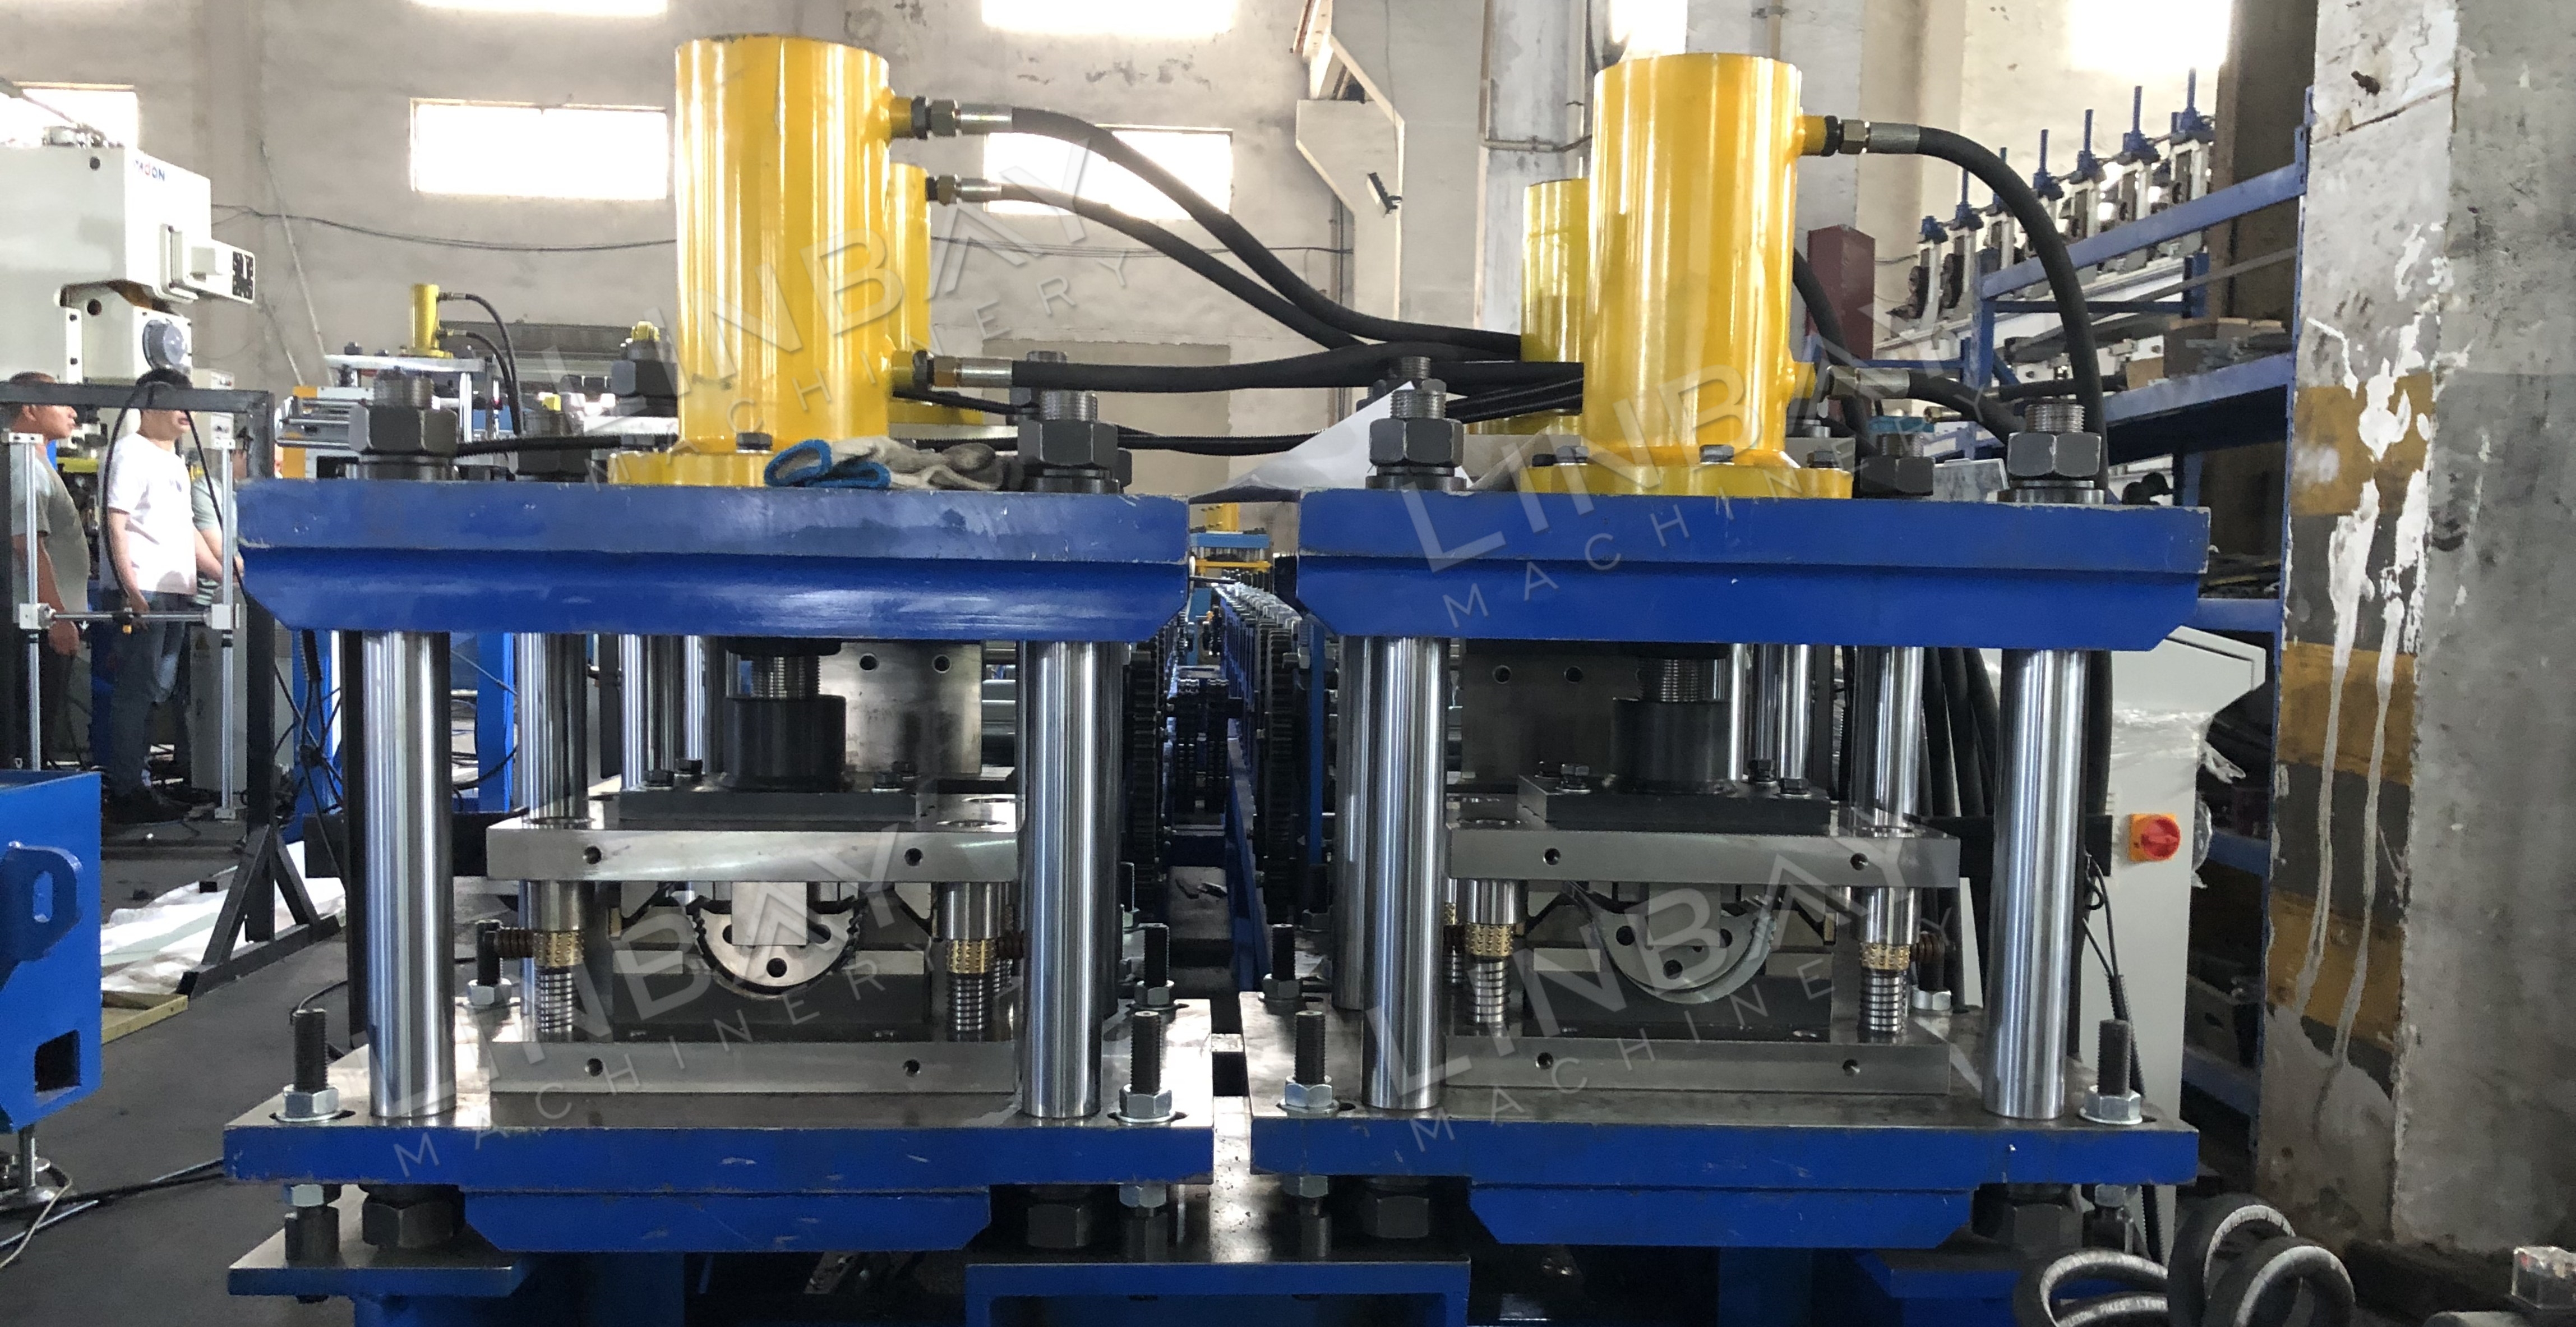
· Spezialklingen: Speziell entwickelt, um sich dem Profil der Dachrinne anzupassen und so saubere Schnitte ohne Verformungen oder Grate zu gewährleisten.
· Exakte SchnittlängeDie Maschine hält eine Toleranz von ±1 mm ein. Diese Präzision wird durch einen Encoder erreicht, der die Bewegung der Stahlspule misst und diese Daten in elektrische Signale umwandelt, die an die SPS-Steuerung gesendet werden. Über die SPS-Schnittstelle können die Bediener Schnittlänge, Produktionsmenge und Geschwindigkeit anpassen.
1. Abwickler

2. Fütterung

3. Schlagen

4. Rollformständer

5. Antriebssystem

6. Schneidsystem

Andere

Aus Tabelle