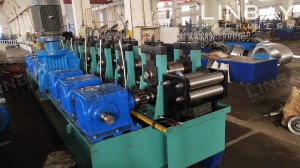
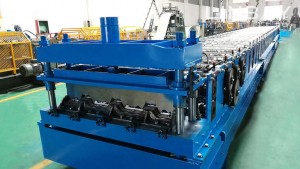
ପ୍ରୋଫାଇଲ୍
ଡିଆଇଏନ୍ ରେଳ ହେଉଛି ଏକ ମାନକକୃତ ଧାତୁ ରେଳ ଯାହା ସାଧାରଣତଃ ବୈଦ୍ୟୁତିକ ଇଞ୍ଜିନିୟରିଂରେ ବ୍ୟବହୃତ ହୁଏ। ଏହାର ଡିଜାଇନ୍ ସହଜରେ ସଂସ୍ଥାପନ ଏବଂ ଉପାଦାନଗୁଡ଼ିକୁ ଅପସାରଣ କରିବାକୁ ସୁବିଧା ପ୍ରଦାନ କରେ, ସାଧାରଣତଃ ସ୍କ୍ରୁ କିମ୍ବା ସ୍ନାପ୍-ଅନ୍ ମେକାନିଜିମ୍ ବ୍ୟବହାର କରି ସଂଲଗ୍ନ ପାଇଁ ସ୍ଲଟ୍ କିମ୍ବା ଗାତର ଏକ ଶୃଙ୍ଖଳା ବହନ କରେ। ଡିଆଇଏନ୍ ରେଳଗୁଡ଼ିକର ମାନକ ପରିମାପ ହେଉଛି 35mm x 7.5mm ଏବଂ 35mm x 15mm, ଯାହାର ମାନକ ଘନତା 1mm।
ପ୍ରକୃତ କେସ୍-ମୁଖ୍ୟ ବୈଷୟିକ ପାରାମିଟରଗୁଡ଼ିକ
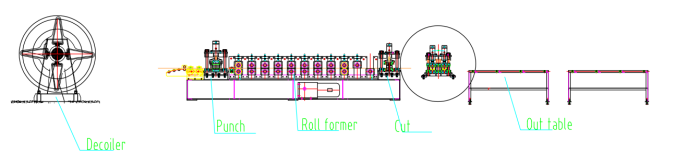
ପ୍ରବାହ ଚାର୍ଟ: ଡିକୋଏଲର--ପଥଦର୍ଶକ--ଜଳହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ--ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍--ଜଳହାଇଡ୍ରୋଲିକ୍ କଟିଂ ମେସିନ୍
୧.ରେଖା ଗତି: ୬-୮ମି/ମିନିଟ୍, ସମାୟୋଜନୀୟ
୨. ଉପଯୁକ୍ତ ସାମଗ୍ରୀ: ଗରମ ଘୋଡ଼ାଇଥିବା ଇସ୍ପାତ, ଥଣ୍ଡା ଘୋଡ଼ାଇଥିବା ଇସ୍ପାତ
3. ସାମଗ୍ରୀ ଘନତା: ମାନକ ଘନତା ହେଉଛି 1mm, ଏବଂ ଉତ୍ପାଦନ ଲାଇନକୁ 0.8-1.5mm ଘନତା ପରିସର ମଧ୍ୟରେ କଷ୍ଟମାଇଜ୍ କରାଯାଇପାରିବ।
୪. ରୋଲ୍ ତିଆରି ମେସିନ୍: କାନ୍ଥ-ପ୍ୟାନେଲ୍ ଗଠନ
୫. ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ: ଚେନ୍ ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ
6. କାଟିବା ପ୍ରଣାଳୀ: କାଟିବା ପାଇଁ ବନ୍ଦ କରନ୍ତୁ, କାଟିବା ସମୟରେ ପୂର୍ବ ଷ୍ଟପ୍ ଗୁଡ଼ିକୁ ଗଡ଼ନ୍ତୁ।
୭.ପିଏଲସି କ୍ୟାବିନେଟ୍: ସିମେନ୍ସ ସିଷ୍ଟମ୍।
ଯନ୍ତ୍ରପାତି
୧.ଡିକଏଲର୍*୧
୨.ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍*୧
3. ବାହାର ଟେବୁଲ*2
୪.PLC ନିୟନ୍ତ୍ରଣ କ୍ୟାବିନେଟ୍*୧
୫.ଜଳ ଷ୍ଟେସନ*୧
୬. ସ୍ପେୟାର ପାର୍ଟସ୍ ବାକ୍ସ (ମାଗଣା)*୧
କଣ୍ଟେନର ଆକାର: 1x20GP
ପ୍ରକୃତ ମାମଲା-ବର୍ଣ୍ଣନା
ଡିକୋଏଲର୍
ଡିକଏଲର୍ ହେଉଛି ଉତ୍ପାଦନ ଲାଇନର ପ୍ରାରମ୍ଭିକ ଉପାଦାନ। ଡିଆଇଏନ୍ ରେଲ୍ଗୁଡ଼ିକର ତୁଳନାତ୍ମକ ଭାବରେ ଛୋଟ ଘନତା ଏବଂ ଆକାରକୁ ଦୃଷ୍ଟିରେ ରଖି, ମାନୁଆଲ୍ ଡିକଏଲର୍ ଉତ୍ପାଦନ ଆବଶ୍ୟକତା ପୂରଣ କରିବା ପାଇଁ ପର୍ଯ୍ୟାପ୍ତ। ତଥାପି, ଅଧିକ ଉତ୍ପାଦନ ଗତି ପାଇଁ, ଆମେ ବୈଦ୍ୟୁତିକ ଏବଂ ହାଇଡ୍ରୋଲିକ୍ ଡିକଏଲର୍ ସହିତ ସମାଧାନ ମଧ୍ୟ ପ୍ରଦାନ କରୁ।
ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ୍
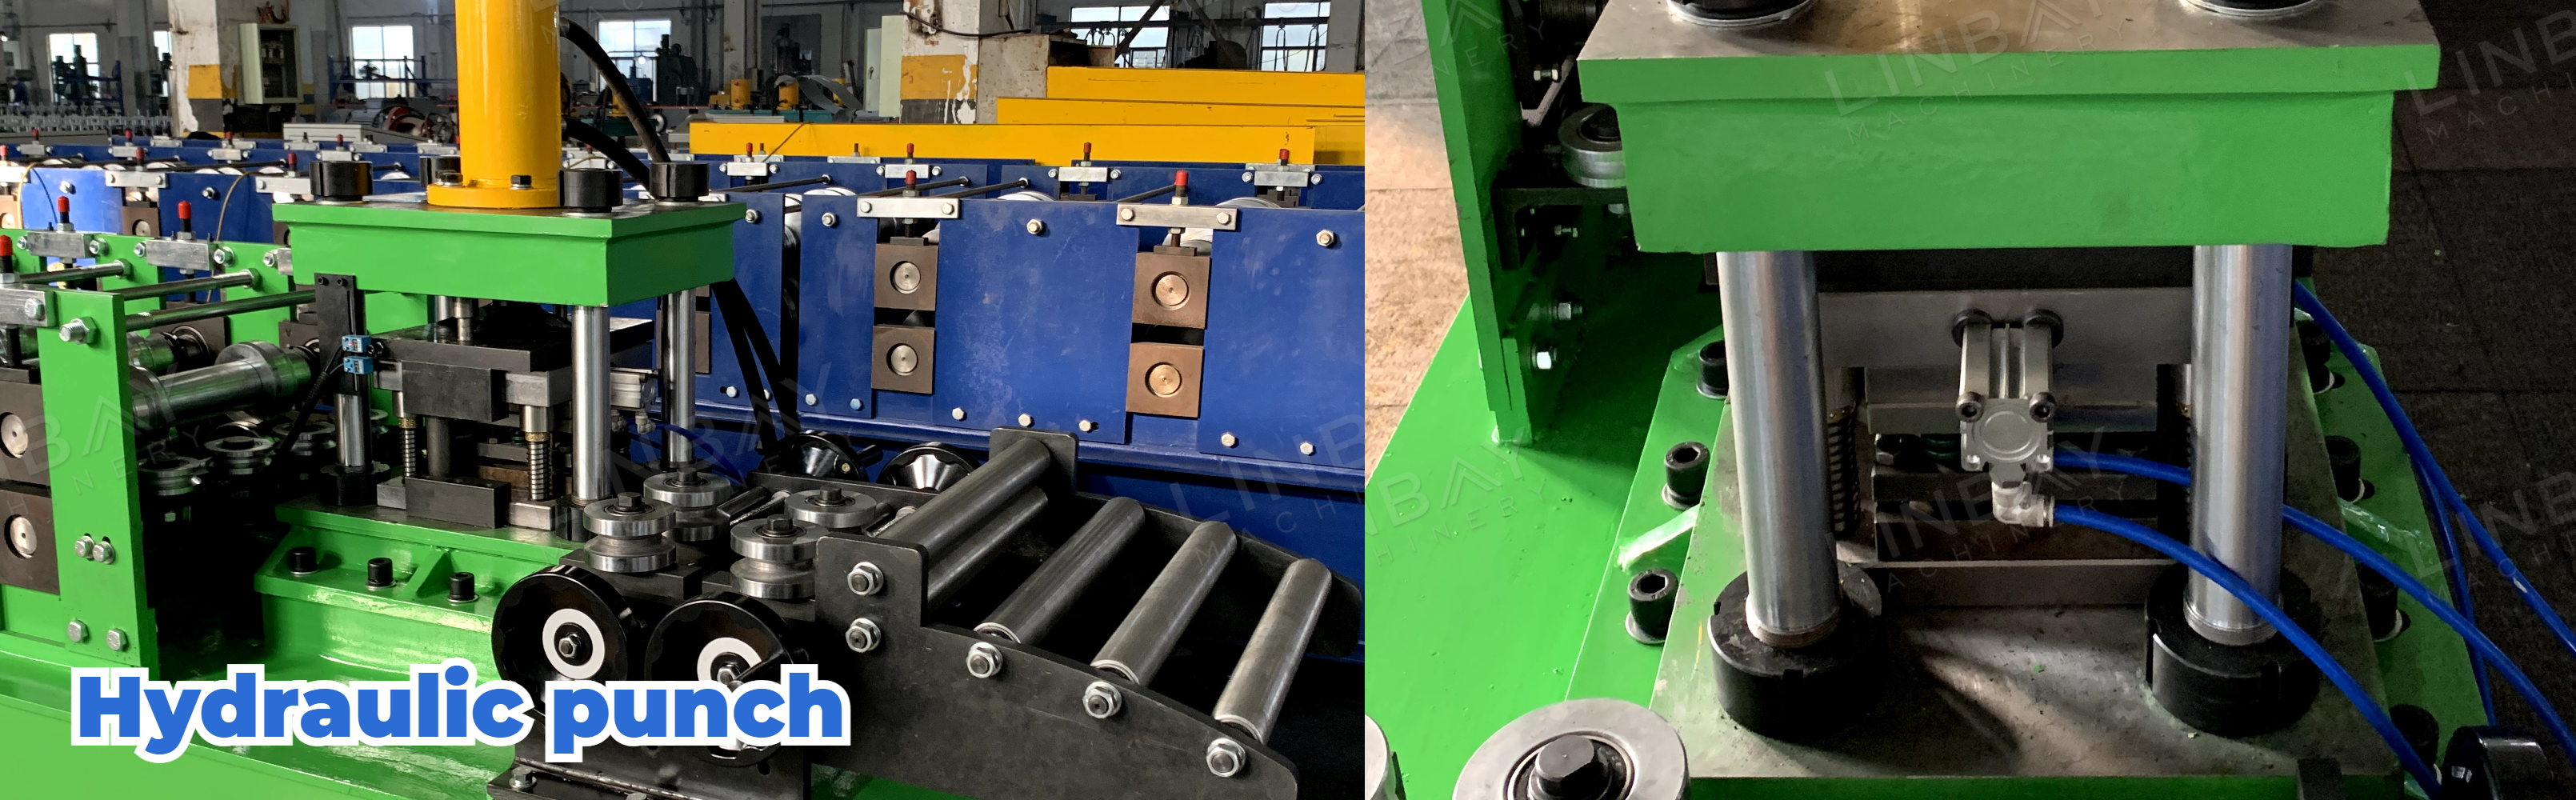
ଏହି ସେଟଅପ୍ରେ, ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ୍ ମୁଖ୍ୟ ଫର୍ମିଂ ମେସିନ୍ ସହିତ ସଂଯୁକ୍ତ ହୋଇଥାଏ, ସମାନ ଆଧାରକୁ ସେୟାର କରିଥାଏ। ପଞ୍ଚିଂ ସମୟରେ, ଷ୍ଟିଲ୍ କଏଲ୍ ଅସ୍ଥାୟୀ ଭାବରେ ଫର୍ମିଂ ମେସିନ୍ ଭିତରକୁ ପ୍ରବେଶ କରିବା ବନ୍ଦ କରିଦିଏ। ଅଧିକ ଉତ୍ପାଦନ ଗତି ଆବଶ୍ୟକ କରୁଥିବା ପ୍ରୟୋଗ ପାଇଁ, ଷ୍ଟାଣ୍ଡଆଲୋନ୍ ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ୍ ମେସିନ୍ ଉପଲବ୍ଧ।
ମାର୍ଗଦର୍ଶକ
ମାର୍ଗଦର୍ଶକ ରୋଲରଗୁଡ଼ିକ ଇସ୍ପାତ କଏଲ ଏବଂ ମେସିନ୍ ମଧ୍ୟରେ ସଂରଚନା ସୁନିଶ୍ଚିତ କରନ୍ତି, ଗଠନ ପ୍ରକ୍ରିୟା ସମୟରେ ବିକୃତିକୁ ରୋକିଥାଏ।
ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍
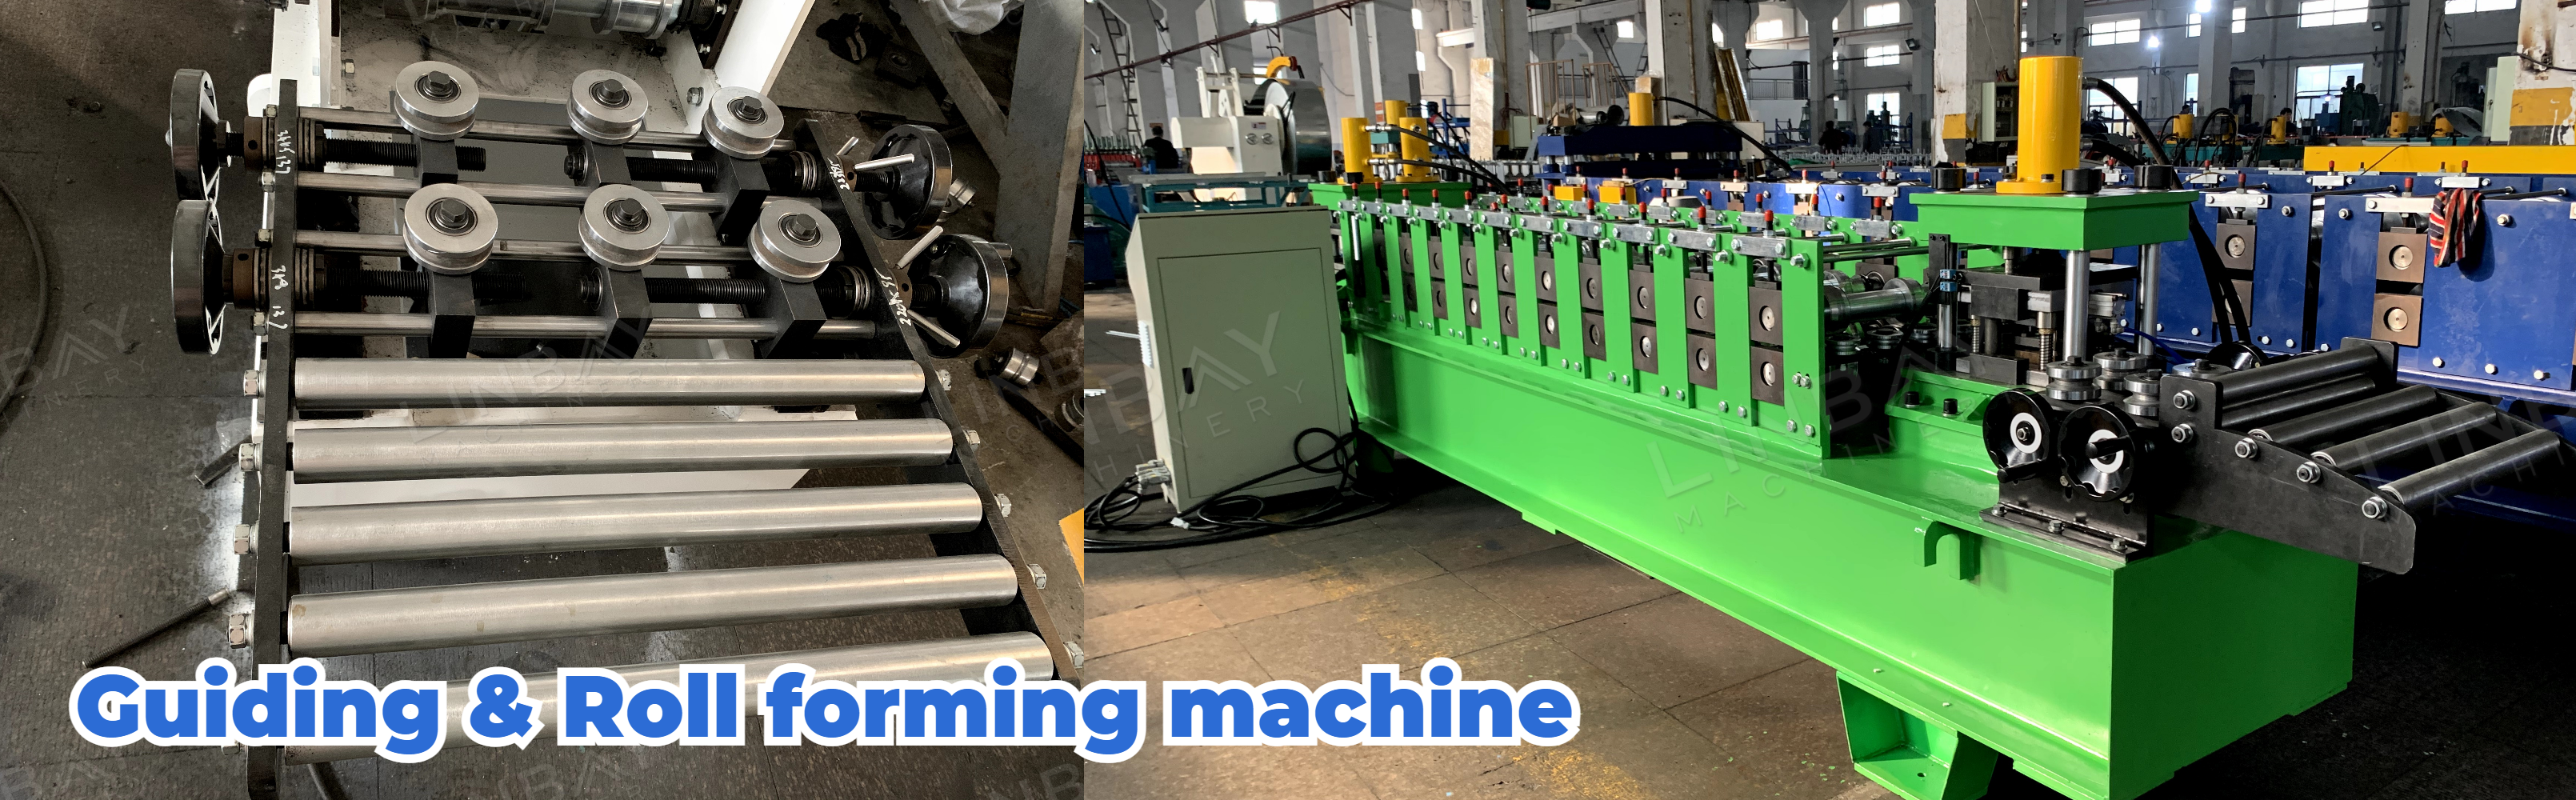
ଏହି ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ଏକ କାନ୍ଥ-ପ୍ୟାନେଲ୍ ଗଠନ ଏବଂ ଏକ ଚେନ୍ ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ୍ ବ୍ୟବହାର କରେ। ଏହାର ଡୁଆଲ୍-ଧାଡି ଡିଜାଇନ୍ ଦୁଇଟି ଆକାରର DIN ରେଳ ଉତ୍ପାଦନକୁ ସକ୍ଷମ କରିଥାଏ। ତଥାପି, ଏହା ଧ୍ୟାନ ଦେବା ଉଚିତ ଯେ ଉଭୟ ଧାଡି ଏକକାଳୀନ କାର୍ଯ୍ୟ କରିପାରିବ ନାହିଁ। ଅଧିକ ଉତ୍ପାଦନ ଚାହିଦା ପାଇଁ, ଆମେ ପ୍ରତ୍ୟେକ ଆକାର ପାଇଁ ଏକ ପୃଥକ ଉତ୍ପାଦନ ଲାଇନ ସ୍ଥାପନ କରିବାକୁ ସୁପାରିଶ କରୁଛୁ।
ଡବଲ-ଧାଡି ଗଠନ ସହିତ ରୋଲ ଫର୍ମିଂ ମେସିନର କଟିଂ ଲମ୍ବ ସଠିକତା ±0.5mm ମଧ୍ୟରେ ହେବା ଉପରେ ଗୁରୁତ୍ୱ ଦିଆଯିବା ଉଚିତ। ଯଦି ଆପଣଙ୍କର ସଠିକତା ଆବଶ୍ୟକତା ±0.5mm ରୁ କମ୍ ହୁଏ, ତେବେ ଡବଲ-ଧାଡି ଗଠନ ବ୍ୟବହାର କରିବାକୁ ସୁପାରିଶ କରାଯାଏ ନାହିଁ। ଏହା ବଦଳରେ, ପ୍ରତ୍ୟେକ ଆକାର ପାଇଁ ଏକ ସ୍ୱାଧୀନ ଉତ୍ପାଦନ ଲାଇନ ରଖିବାର ସମାଧାନ ଅଧିକ ଉପଯୁକ୍ତ।
ହାଇଡ୍ରୋଲିକ୍ କଟିଂ ମେସିନ୍
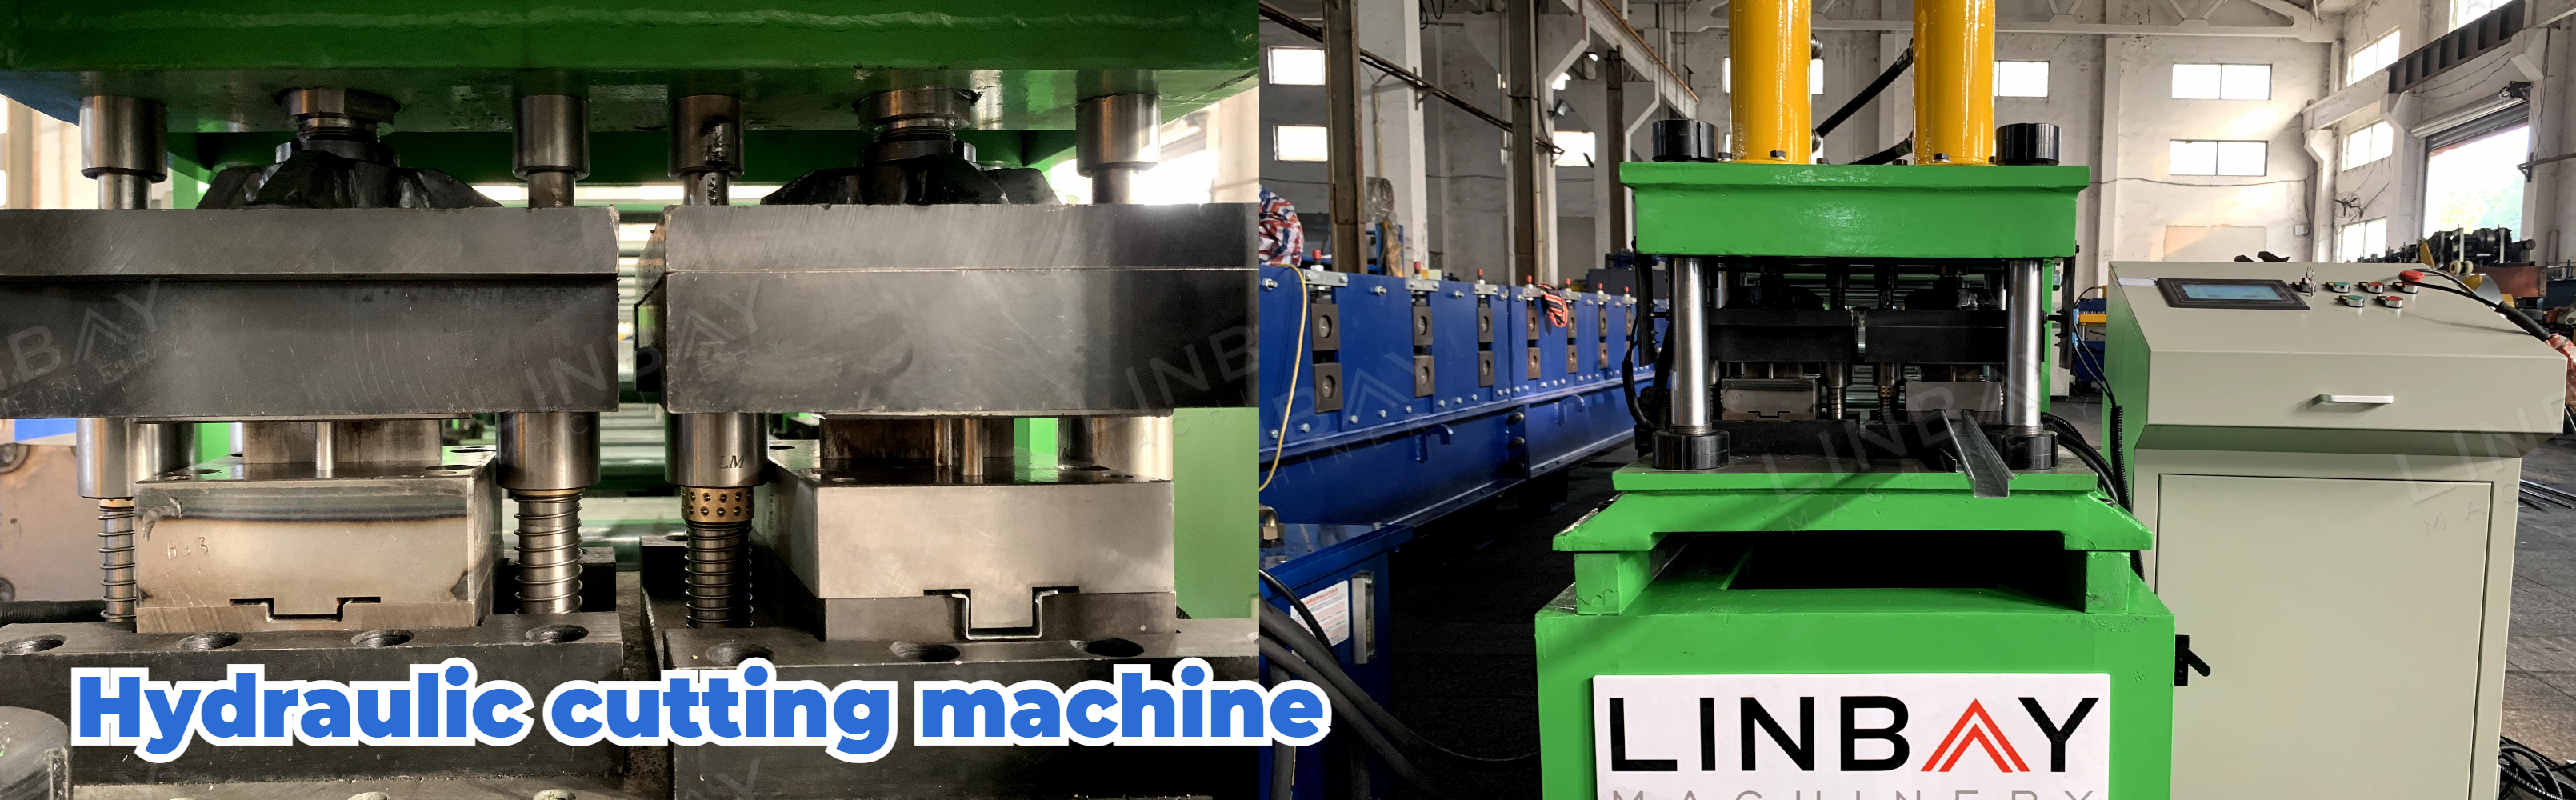
କଟିଂ ମେସିନର ଆଧାର କାର୍ଯ୍ୟ ସମୟରେ ସ୍ଥିର ରହିଥାଏ, ଯାହା ଫଳରେ କଟିଂ ସମୟରେ ଷ୍ଟିଲ୍ କଏଲ ଏହାର ଅଗ୍ରଗତିକୁ ବିରତ କରିଥାଏ।
ଅଧିକ ଉତ୍ପାଦନ ଗତି ହାସଲ କରିବା ପାଇଁ, ଆମେ ଏକ ଉଡ଼ନ୍ତା କଟିଂ ମେସିନ୍ ପ୍ରଦାନ କରୁ। "ଉଡ଼ନ୍ତା" ଶବ୍ଦଟି ସୂଚିତ କରେ ଯେ କଟିଂ ମେସିନ୍ର ଆଧାର ଆଗକୁ ଏବଂ ପଛକୁ ଗତି କରିପାରିବ। ଏହି ଡିଜାଇନ୍ କଟିଂ ସମୟରେ ଫର୍ମିଂ ମେସିନ୍ ମାଧ୍ୟମରେ ଷ୍ଟିଲ୍ କଏଲ୍କୁ ନିରନ୍ତର ଅଗ୍ରସର ହେବାକୁ ସକ୍ଷମ କରିଥାଏ, ଯାହା ଫର୍ମିଂ ମେସିନ୍କୁ ବନ୍ଦ କରିବାର ଆବଶ୍ୟକତାକୁ ଦୂର କରିଥାଏ ଏବଂ ଏହା ଦ୍ୱାରା ସାମଗ୍ରିକ ଉତ୍ପାଦନ ଲାଇନ୍ ଗତି ବୃଦ୍ଧି କରିଥାଏ।
ପ୍ରତ୍ୟେକ ଧାଡିର ଶେଷରେ ଥିବା କଟିଂ ବ୍ଲେଡ୍ ଛାଞ୍ଚଗୁଡ଼ିକୁ DIN ରେଳର ସମ୍ପୃକ୍ତ ଆକାରର ଆକୃତି ସହିତ ମେଳ ଖାଇବା ପାଇଁ କଷ୍ଟମାଇଜ୍ କରାଯାଇଛି।
୧. ଡିକୋଏଲର୍

୨. ଖାଇବାକୁ ଦେବା

୩.ପଞ୍ଚିଂ

୪. ରୋଲ୍ ଫର୍ମିଂ ଷ୍ଟାଣ୍ଡ

୫. ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ୍

6. କଟିଂ ସିଷ୍ଟମ

ଅନ୍ୟାନ୍ୟ

ଟେବୁଲ୍ ବାହାରେ