ପର୍ଫିଲ୍
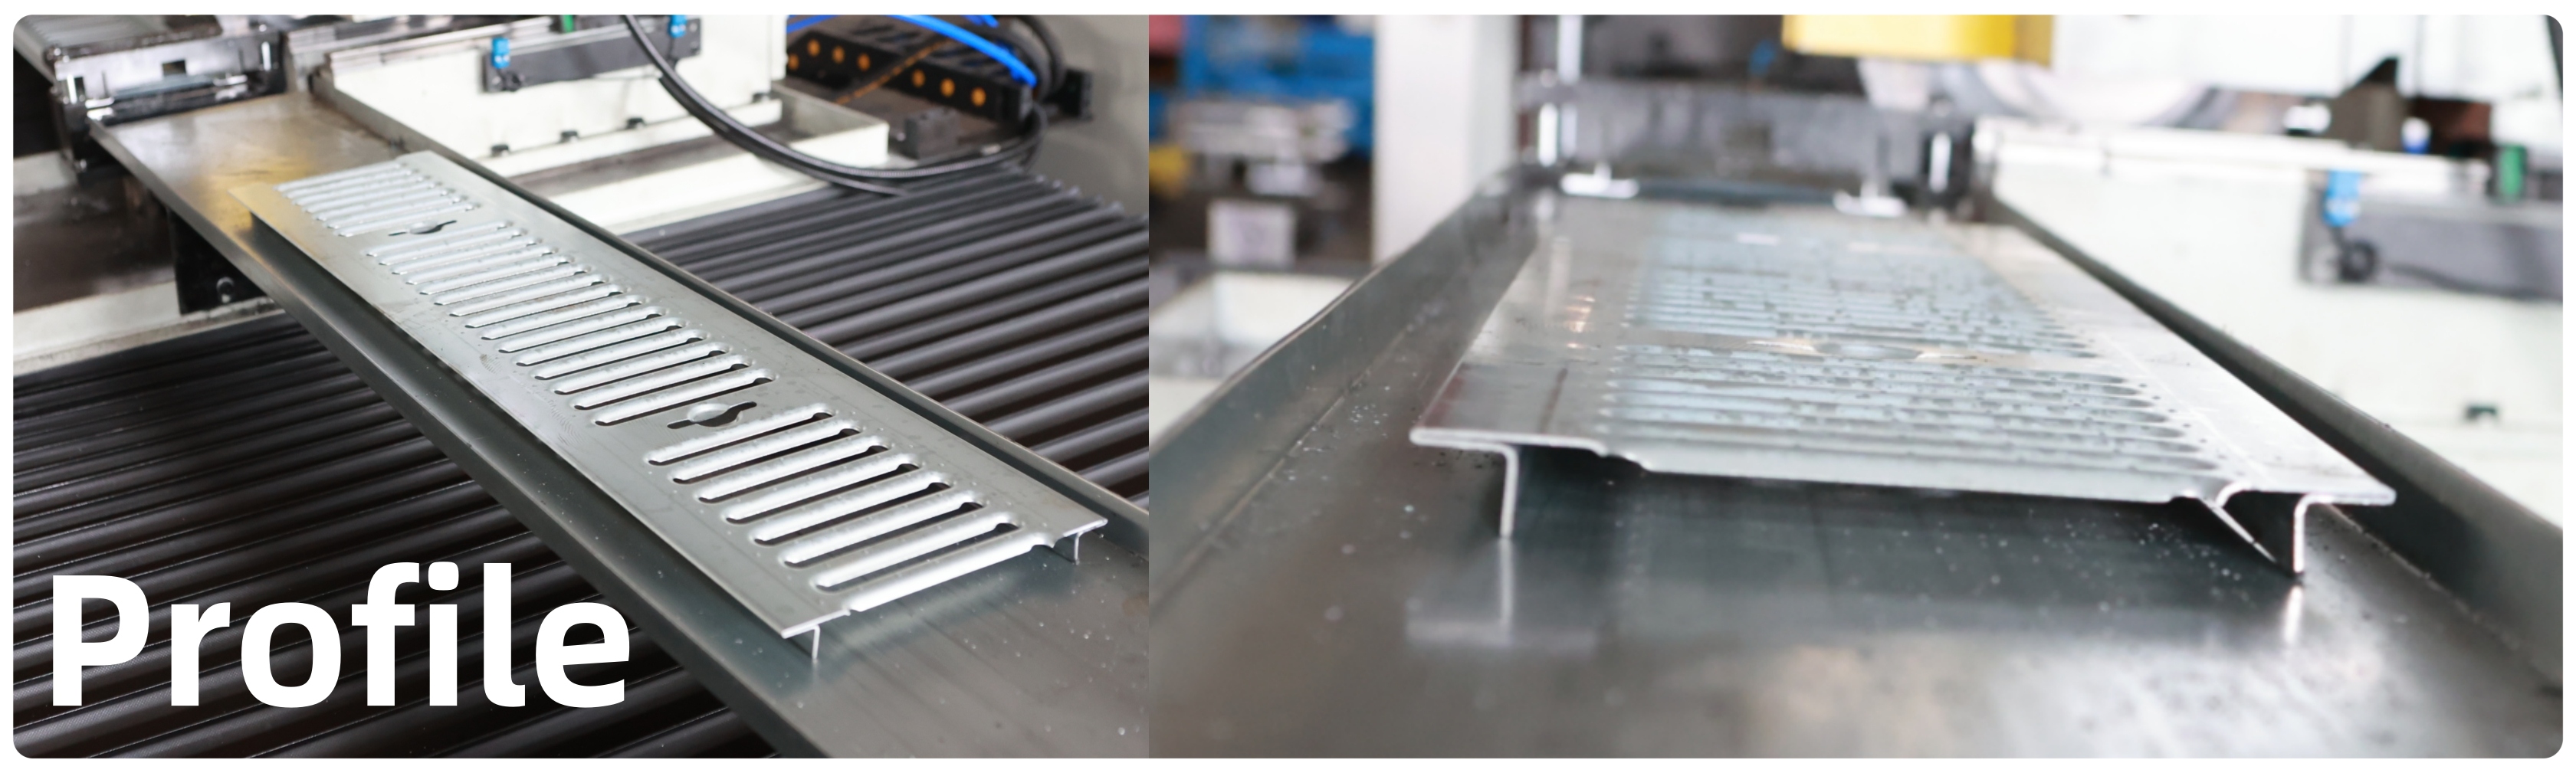
ଏହି ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ଦୁଇଟି ଭିନ୍ନ ଆକାରରେ ଡ୍ରେନେଜ୍ ଗ୍ରେଟ୍ ତିଆରି କରିବା ପାଇଁ ଡିଜାଇନ୍ କରାଯାଇଛି। ପ୍ରୋଫାଇଲଗୁଡ଼ିକ 1.5 ମିମି ମୋଟା ଏବଂ ଉଚ୍ଚମାନର ଗାଲଭାନିଆନ୍ ଷ୍ଟିଲ୍ରେ ତିଆରି। ଏହି ଗ୍ରେଟିଂଗୁଡ଼ିକ ଡ୍ରେନେଜ୍, ସ୍ଲିପ୍ ପ୍ରତିରୋଧ, ଭାର ସମର୍ଥନ ଏବଂ ଗନ୍ଧ ନିୟନ୍ତ୍ରଣ ପ୍ରଦାନ କରେ, ଯାହା ସେମାନଙ୍କୁ ସାୱାର ଏବଂ ଫ୍ଲୋର୍ ଡ୍ରେନ୍ ପ୍ରୟୋଗ ପାଇଁ ଆଦର୍ଶ କରିଥାଏ। ମେସିନ୍ ପ୍ରତି ମିନିଟରେ 12 ମିଟର ବେଗରେ କାର୍ଯ୍ୟ କରିପାରିବ।
ପ୍ରତ୍ୟେକ ମେସିନକୁ କ୍ଲାଏଣ୍ଟଙ୍କ ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ଏବଂ ବଜେଟ୍ ଅନୁସାରେ ପ୍ରସ୍ତୁତ କରାଯାଇପାରିବ। ପଠାଯିବା ପୂର୍ବରୁ, ପ୍ରତ୍ୟେକ ୟୁନିଟ୍ ଉତ୍ପାଦନ ମାନଦଣ୍ଡ ପୂରଣ କରେ ଏବଂ ସମୟ ସହିତ ସ୍ଥିର କାର୍ଯ୍ୟଦକ୍ଷତା ପ୍ରଦାନ କରେ ତାହା ନିଶ୍ଚିତ କରିବା ପାଇଁ ସମ୍ପୂର୍ଣ୍ଣ ପରୀକ୍ଷଣ କରାଯାଏ।
ପ୍ରତ୍ୟେକ ଅଂଶର ଉତ୍ପାଦନ ରେଖା ଏବଂ ପାରାମିଟରଗୁଡ଼ିକ
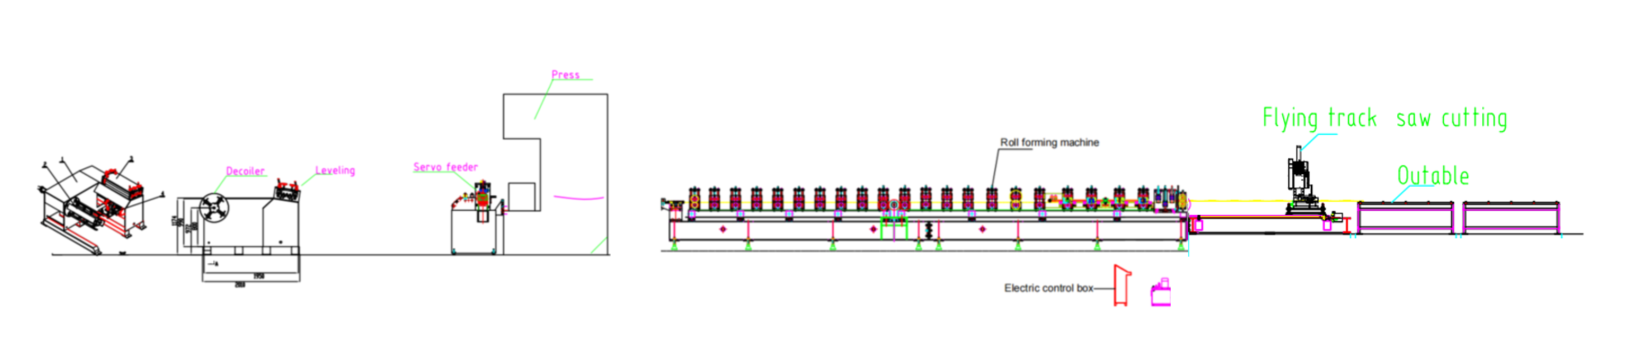
(ପାରାମିଟର ଟେବୁଲ୍)
ଉତ୍ପାଦନ ଲାଇନର ପ୍ରତ୍ୟେକ ଅଂଶର ବିସ୍ତୃତ ବର୍ଣ୍ଣନା
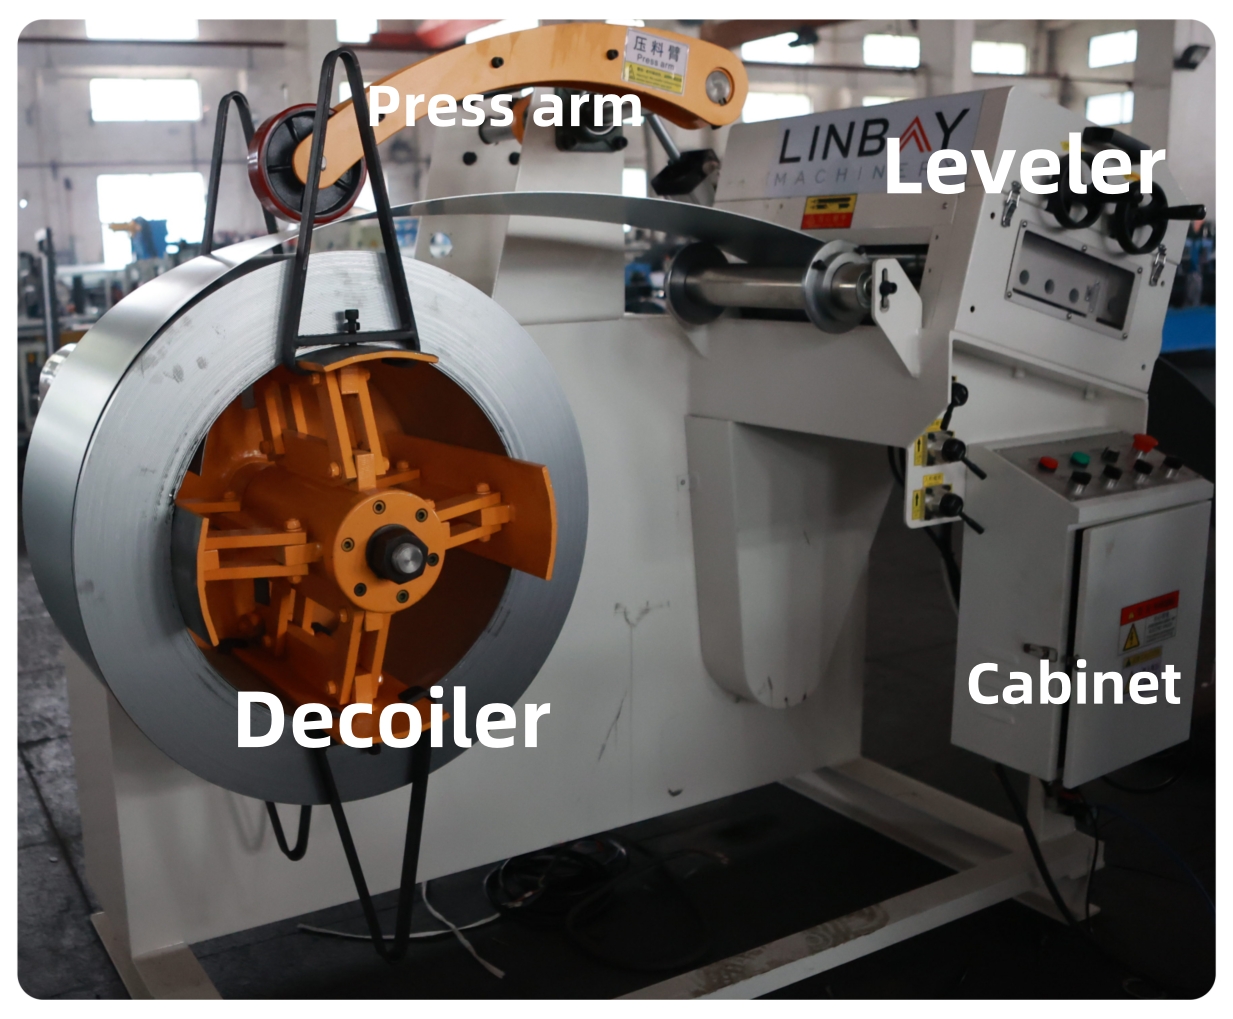
ଡିକୋଏଲର୍:ଉତ୍ପାଦନ ଲାଇନର ଆରମ୍ଭରେ, ଏକ ସମନ୍ୱିତ ଡିକଏଲର ଏବଂ ଲେଭଲିଂ ୟୁନିଟ୍ ଅଛି। ଡିକଏଲରରେ ଏକ ଚାପ ବାହୁ ଅଛି ଯାହା ଷ୍ଟିଲ୍ କଏଲକୁ ହଠାତ୍ ଖୋଲା ହେବାରୁ ରୋକିବା ପାଇଁ, ଅପରେଟରମାନଙ୍କ ପାଇଁ ଆଘାତର ଆଶଙ୍କା ହ୍ରାସ କରେ। ଏହି ଯନ୍ତ୍ରପାତି ମଧ୍ୟ କଏଲକୁ ସୁରକ୍ଷିତ ଭାବରେ ସୁରକ୍ଷିତ ରଖି ସୁରକ୍ଷିତ କାର୍ଯ୍ୟ ସୁନିଶ୍ଚିତ କରେ।
ଡିକୋଏଲର ପାଖରେ ଲେଭଲିଂ ସେକ୍ସନ ଅଛି, ଯେଉଁଥିରେ 7ଟି ଲେଭଲିଂ ରୋଲର୍ ଏବଂ 4ଟି ପ୍ରେସର୍ ରୋଲର୍ ଅଛି। ଏହି ପ୍ରକ୍ରିୟା ଷ୍ଟିଲ୍ କଏଲରେ ଆଭ୍ୟନ୍ତରୀଣ ଚାପ ମୁକ୍ତ କରେ ଏବଂ ଏକ ଅଧିକ ସମାନ ପୃଷ୍ଠ ଉତ୍ପାଦନ କରେ, ପଞ୍ଚିଂ ପର୍ଯ୍ୟାୟ ପାଇଁ ସାମଗ୍ରୀ ପ୍ରସ୍ତୁତ କରେ।
ଏକ ମିଳିତ ଡିକୋଏଲର ଏବଂ ଲେଭଲର ବ୍ୟବହାର କରିବା ଦ୍ଵାରା ସେମାନଙ୍କୁ ପୃଥକ ମେସିନ ଭାବରେ ରଖିବା ତୁଳନାରେ ସ୍ଥାନ ଦକ୍ଷତା ମିଳିଥାଏ। ସ୍ୱାଧୀନ ୟୁନିଟଗୁଡ଼ିକ ମଧ୍ୟରେ 3 ରୁ 4 ମିଟର କ୍ଲିୟରାନ୍ସ ଆବଶ୍ୟକ ହେଲେ, ସମନ୍ୱିତ ସିଷ୍ଟମ ଏହି ଦୂରତାକୁ ହ୍ରାସ କରେ ଏବଂ ଉତ୍ପାଦନ ରେଖାକୁ ସୁଗମ କରିଥାଏ।
ନିୟନ୍ତ୍ରକ:ଡିକୋଏଲର୍ ଏବଂ ପଞ୍ଚ ପ୍ରେସ୍ ମଧ୍ୟରେ ଏକ ସୀମା ସେନ୍ସର୍ ସ୍ଥାପିତ ହୋଇଛି। ଏହା ପଞ୍ଚିଂ ମେସିନ୍ ସହିତ ସଂଯୁକ୍ତ ଏବଂ ଷ୍ଟିଲ୍ ଷ୍ଟ୍ରିପ୍ ର ସ୍ଥିତି ଚିହ୍ନଟ କରିବା ପାଇଁ କାର୍ଯ୍ୟ କରେ।
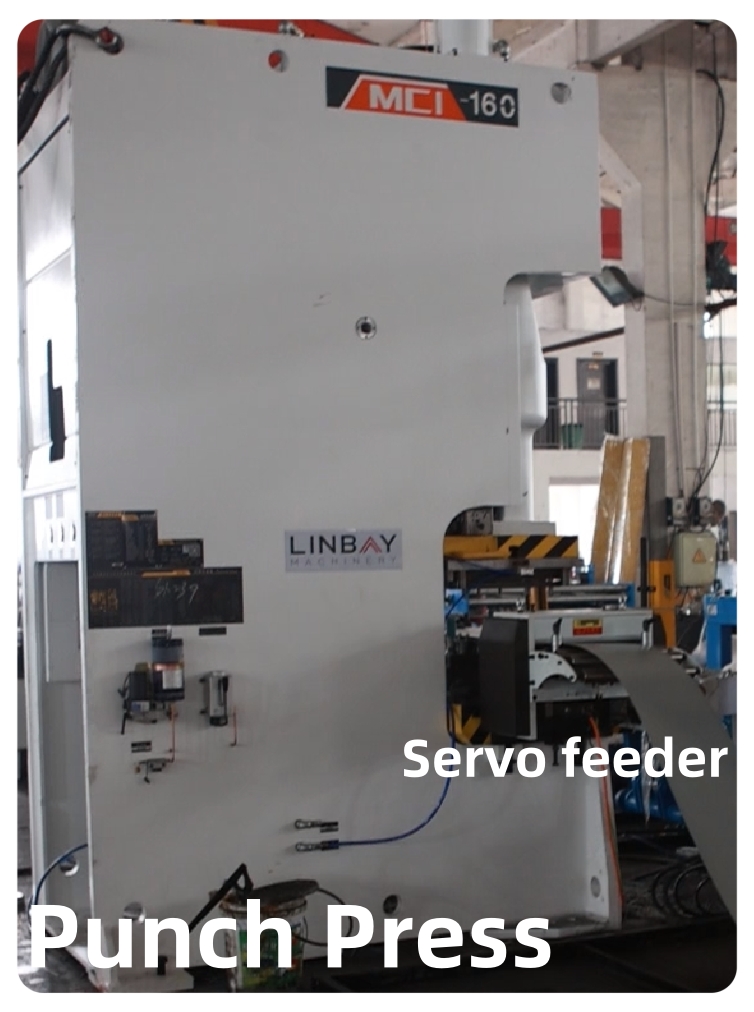
ପଞ୍ଚ ପ୍ରେସ୍:ପଞ୍ଚିଂ କ୍ଷେତ୍ରରେ, ଏକ 160-ଟନ୍ ପ୍ରେସ୍ ବ୍ୟବହାର କରାଯାଏ, ଯାହା ପ୍ରତି ମିନିଟରେ 35 ରୁ 50 ଷ୍ଟ୍ରୋକ୍ କରିବାକୁ ସକ୍ଷମ। ଏହି ପ୍ରେସ୍ ଏକ ମାନକ ହାଇଡ୍ରୋଲିକ୍ ପ୍ରେସ୍ ଅପେକ୍ଷା ଦ୍ରୁତ, ଯାହା ଉତ୍ପାଦନ ଲାଇନର ସାମଗ୍ରିକ ଦକ୍ଷତାକୁ ଉନ୍ନତ କରିଥାଏ। ପ୍ରତ୍ୟେକ ଉତ୍ପାଦ ଆକାର ପାଇଁ ନିଜସ୍ୱ ଛାଞ୍ଚର ସେଟ୍ ଆବଶ୍ୟକ, ଅର୍ଥାତ୍ ମୋଟ 2 ସେଟ୍ ପ୍ରଦାନ କରାଯାଏ। ଉତ୍ପାଦନ ଆକାର ପରିବର୍ତ୍ତନ କରିବା ସମୟରେ, ପ୍ରେସ୍ରେ ଉପଯୁକ୍ତ ଛାଞ୍ଚଗୁଡ଼ିକୁ ପରିବର୍ତ୍ତନ କରିବାକୁ ପଡିବ।
ପ୍ରେସ୍ଟି ଏକ ସର୍ଭୋ ମୋଟର ଫିଡର ସହିତ ସଜ୍ଜିତ, ଯାହା ପଞ୍ଚିଂ ସମୟରେ ସଠିକ୍ ସ୍ଥିତି ଏବଂ ଦ୍ରୁତ ସାମଗ୍ରୀ ଫିଡିଂ ସୁନିଶ୍ଚିତ କରେ। ପଞ୍ଚ ପ୍ରେସ୍ର ନିୟନ୍ତ୍ରଣ ଏକ ପୃଥକ ବୈଦ୍ୟୁତିକ କ୍ୟାବିନେଟ୍ ମାଧ୍ୟମରେ ପରିଚାଳିତ ହୁଏ। ମେସିନ୍ର ସଠିକ୍ ପରିଚାଳନା ପାଇଁ ଗ୍ରାହକଙ୍କୁ ମାର୍ଗଦର୍ଶନ କରିବା ପାଇଁ ଏକ ବିସ୍ତୃତ ମାନୁଆଲ୍ ପ୍ରଦାନ କରାଯାଇଛି।
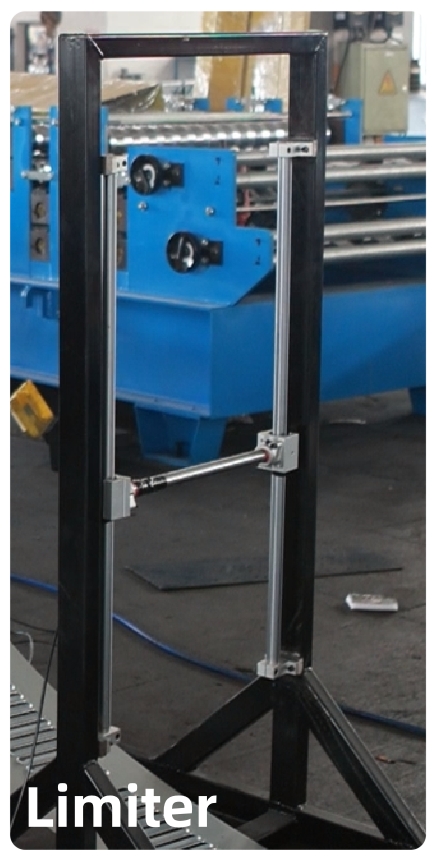
ସୀମାବଦ୍ଧ:ପଞ୍ଚ ପ୍ରେସ୍ ଏବଂ ରୋଲ୍ ଫର୍ମର୍ ମଧ୍ୟରେ ସୀମା ସେନ୍ସର୍ ସହିତ ସଜ୍ଜିତ ଏକ ଫ୍ରେମ୍ ସ୍ଥାନିତ ହୋଇଛି। ଫ୍ରେମ୍ ଦୁଇଟି ସେନ୍ସର୍ ରଖିଛି: ଉପରଟି ରୋଲ୍ ଫର୍ମର୍ ସହିତ ସଂଯୋଗ ହୋଇଛି ଏବଂ ଯଦି ଷ୍ଟିଲ୍ ଷ୍ଟ୍ରିପ୍ ସଂସ୍ପର୍ଶରେ ଆସେ ତେବେ ମେସିନ୍ ବନ୍ଦ କରିଦିଏ, ଯାହା ସୂଚିତ କରେ ଯେ ଏହା ଅତ୍ୟଧିକ ଦ୍ରୁତ ଗତିରେ ଚାଲୁଛି। ତଳ ସେନ୍ସର୍ ପଞ୍ଚ ପ୍ରେସ୍ ସହିତ ସଂଯୁକ୍ତ ଏବଂ ଯଦି ଷ୍ଟ୍ରିପ୍ ଏହାକୁ ସ୍ପର୍ଶ କରେ ତେବେ ଏହାର କାର୍ଯ୍ୟ ବନ୍ଦ କରିଦିଏ, ଯାହା ଅତ୍ୟଧିକ ଗତିକୁ ସୂଚିତ କରେ।
ଏହି ସିଷ୍ଟମ ଉତ୍ପାଦନ ଲାଇନର ବିଭିନ୍ନ ଅଂଶର ଗତିକୁ ନିୟନ୍ତ୍ରଣ କରିବାରେ ସାହାଯ୍ୟ କରେ, ସୁରକ୍ଷିତ କାର୍ଯ୍ୟ ସୁନିଶ୍ଚିତ କରେ ଏବଂ ଉପକରଣଗୁଡ଼ିକୁ ସମ୍ଭାବ୍ୟ କ୍ଷତିରୁ ରକ୍ଷା କରେ।
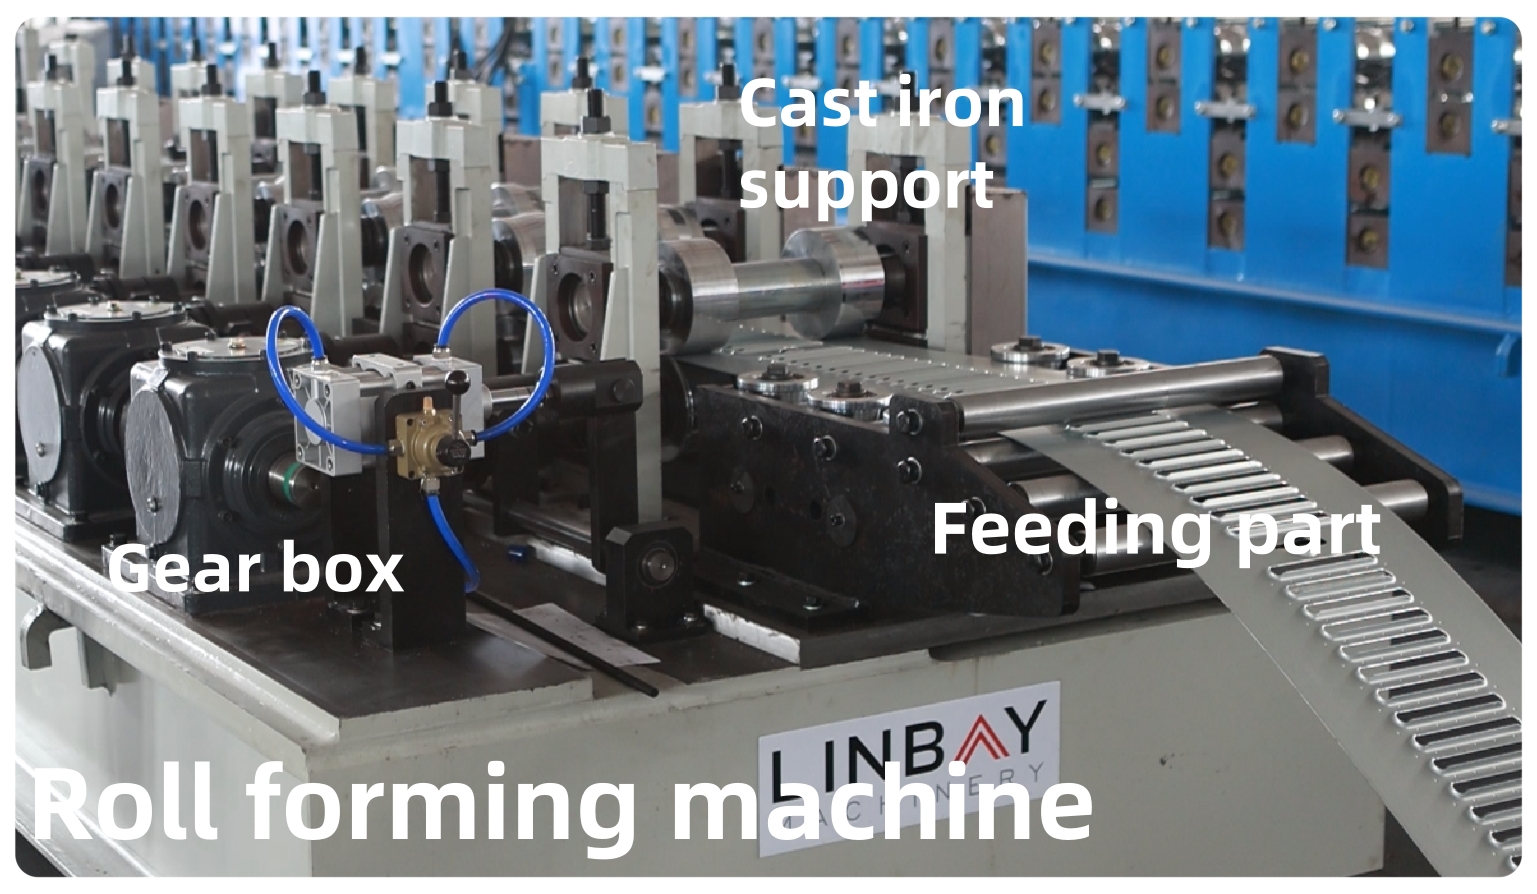
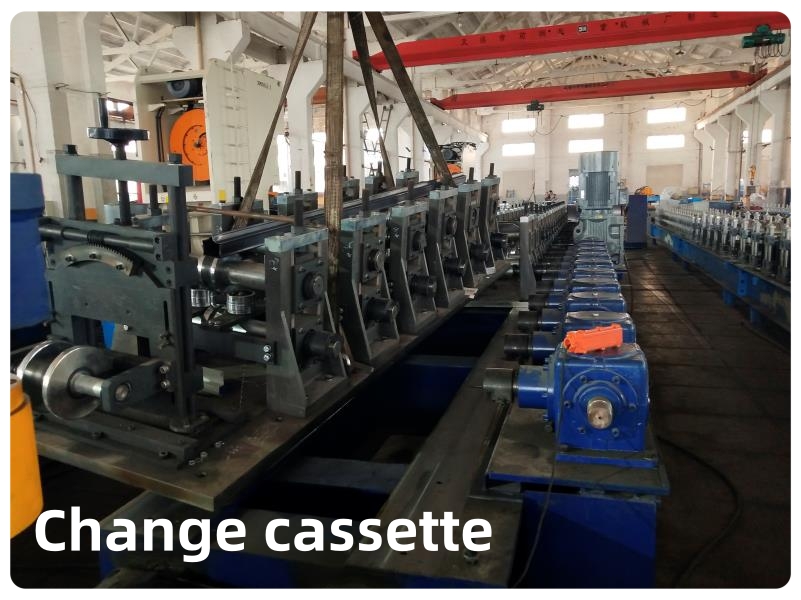
ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍:ରୋଲ୍ ଫର୍ମରଟି ଏକ କାଷ୍ଟ ଲୁହା ସପୋର୍ଟ ଫ୍ରେମ୍ ସହିତ ନିର୍ମିତ ଏବଂ ଗିଅରବକ୍ସ ମାଧ୍ୟମରେ ଶକ୍ତି ପରିବହନ କରେ, ଯାହା ଏକ ଅତ୍ୟନ୍ତ ସ୍ଥିର ଏବଂ ଦୀର୍ଘସ୍ଥାୟୀ ଗଠନ ପ୍ରଦାନ କରେ। ଦୁଇଟି ଭିନ୍ନ ଆକାରକୁ ସଙ୍ଗଠିତ କରିବା ପାଇଁ, ମେସିନ୍ 2 ସେଟ୍ ରୋଲର (କ୍ୟାସେଟ୍) ସହିତ ଆସିଥାଏ। ଉତ୍ପାଦନ ଆକାର ପରିବର୍ତ୍ତନ କରିବା ସମୟରେ, ସମ୍ପୃକ୍ତ କ୍ୟାସେଟ୍ ବଦଳାଯିବା ଆବଶ୍ୟକ - ଏକ ପ୍ରକ୍ରିୟା ଯାହା ସାଧାରଣତଃ 30 ରୁ 60 ମିନିଟ୍ ସମୟ ନେଇଥାଏ କିନ୍ତୁ ଅଭିଜ୍ଞତା ସହିତ ଦ୍ରୁତ ହୋଇଥାଏ।
ଏହା ସହିତ, ରୋଲରଗୁଡ଼ିକ କ୍ରୋମ୍-ପ୍ଲେଟେଡ୍ ହୋଇଥାଏ ଯାହା କ୍ଷୟ ପ୍ରତିରୋଧକୁ ବୃଦ୍ଧି କରିଥାଏ ଏବଂ ସେମାନଙ୍କର ସେବା ଜୀବନକୁ ଦୀର୍ଘ କରିଥାଏ, ଯାହା ସମୟ ସହିତ ନିର୍ଭରଯୋଗ୍ୟ କାର୍ଯ୍ୟଦକ୍ଷତା ସୁନିଶ୍ଚିତ କରିଥାଏ।
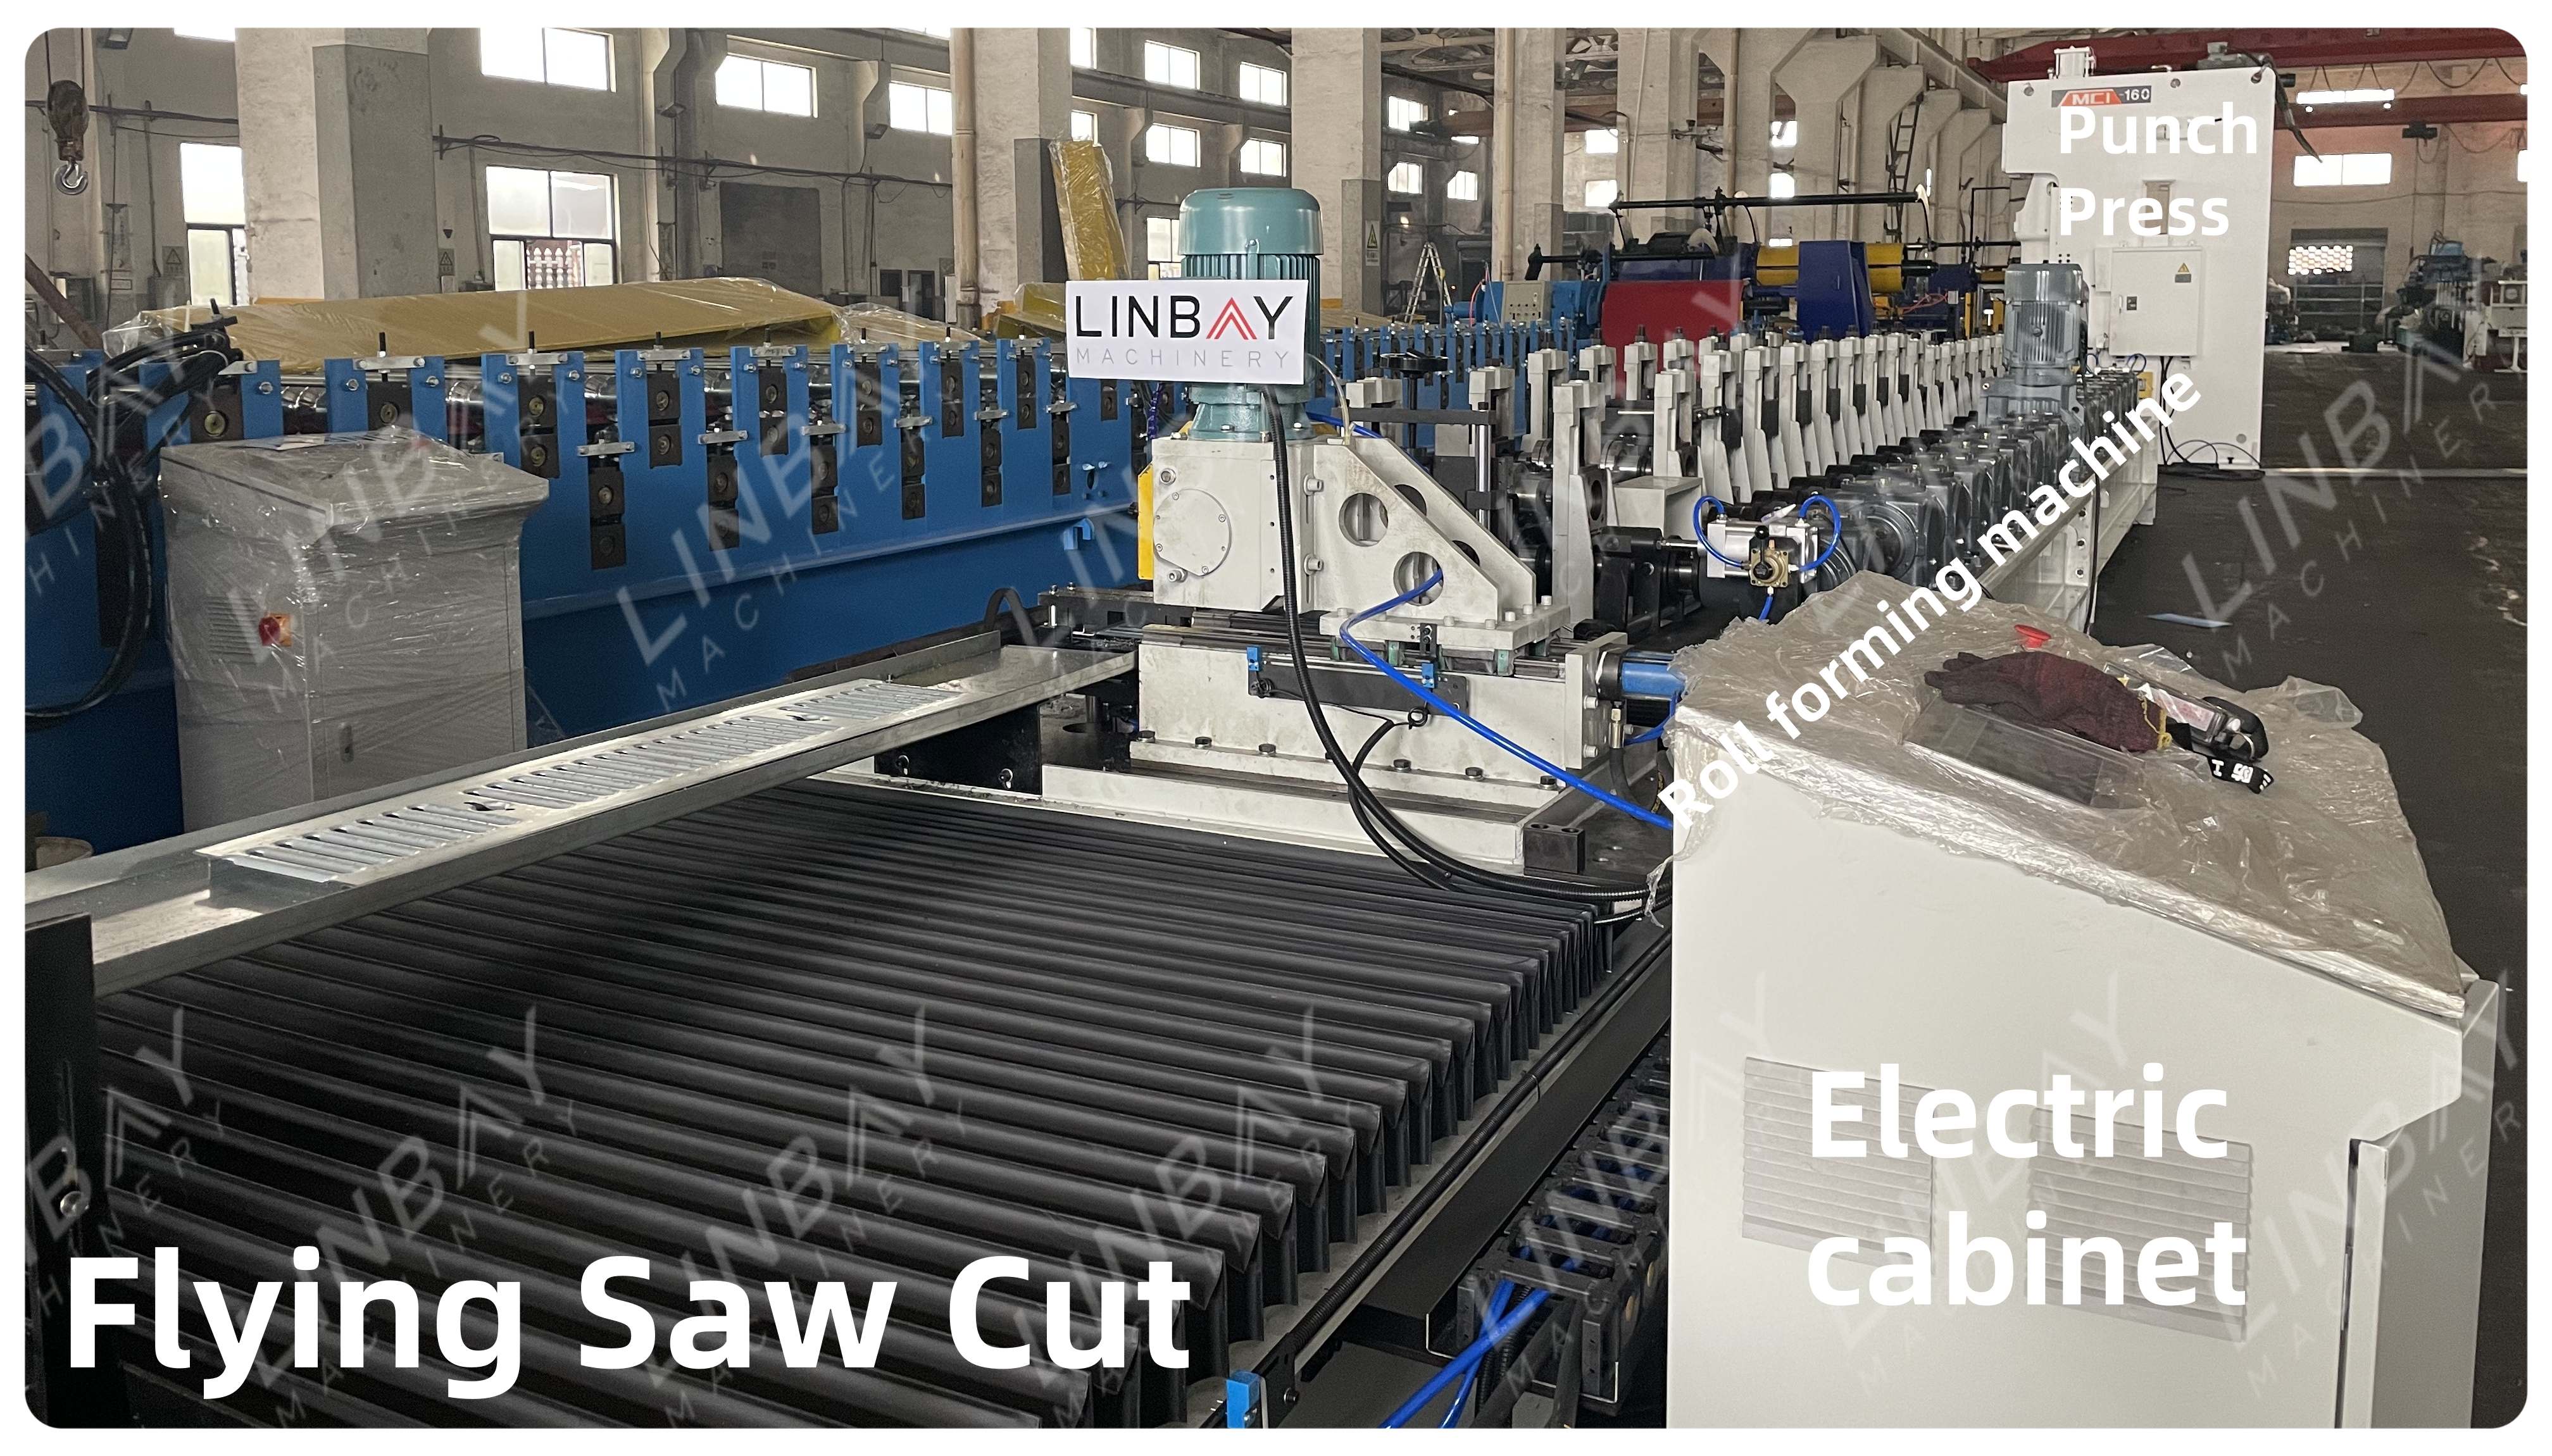
ଉଡ଼ନ୍ତା କରତ କଟା:କଟିଂ କ୍ଷେତ୍ରରେ, ଏକ ଉଡ଼ନ୍ତା କରତ ପ୍ରଣାଳୀ ନିୟୋଜିତ କରାଯାଏ। ବ୍ଲେଡ୍କୁ ଥଣ୍ଡା ରଖିବା ଏବଂ ଧାତୁ ଚିପ୍ସର ବିଚ୍ଛୁରନକୁ ହ୍ରାସ କରିବା ପାଇଁ କଟିଂ ସମୟରେ କୁଲାଣ୍ଟ ପ୍ରୟୋଗ କରାଯାଏ। ଫ୍ଲାଇଂ କଟିଂ ପ୍ରୋଫାଇଲ୍ କଟାଯାଉଥିବା ସମୟରେ ରୋଲ୍ ଫର୍ମରକୁ ଚାଲୁ ରଖିବା ପାଇଁ ଅନୁମତି ଦିଏ, ଯାହା ସାମଗ୍ରିକ ଉତ୍ପାଦନ ଦକ୍ଷତାକୁ ଉନ୍ନତ କରିଥାଏ।
ସଠିକ୍ ଟ୍ରାକିଂ ସୁନିଶ୍ଚିତ କରିବା ପାଇଁ ଏକ ସର୍ଭୋ ମୋଟର କଟିଂ ସେକ୍ସନର ଗତିବିଧିକୁ ନିୟନ୍ତ୍ରଣ କରେ। କଟିଂ ପୂର୍ବରୁ, ପ୍ରୋଫାଇଲ୍ ସିଧା ହେବା ସୁନିଶ୍ଚିତ କରିବା ପାଇଁ ଏକ ଷ୍ଟ୍ରେଟନର ଦେଇ ଯାଏ। ଫଳସ୍ୱରୂପ କଟା ଖଣ୍ଡଗୁଡ଼ିକ ସଫା ଏବଂ ବର୍ ମୁକ୍ତ, ତୁରନ୍ତ ବ୍ୟବହାର ପାଇଁ ପ୍ରସ୍ତୁତ।
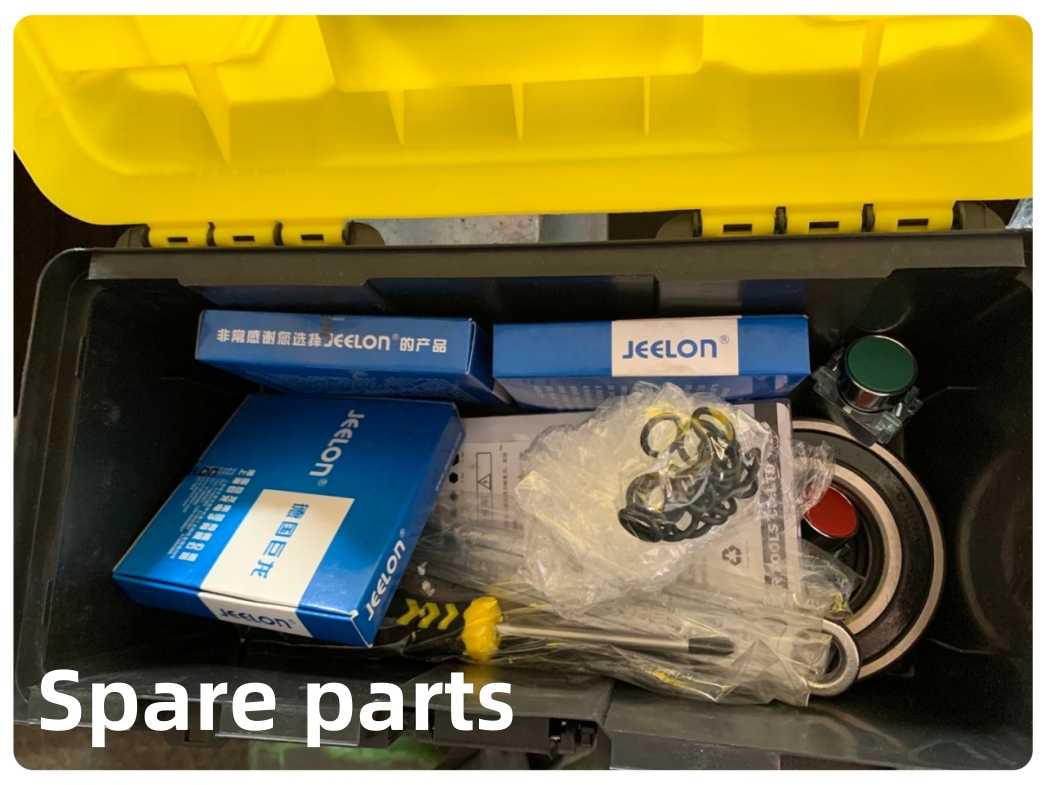
ସ୍ପେୟାର ପାର୍ଟସ୍ ବାକ୍ସ / ସଂସ୍ଥାପନ ଭିଡିଓ / ମାନୁଆଲ୍:ଆମେ ଆମର ଗ୍ରାହକମାନଙ୍କୁ ସ୍ପେୟାର ପାର୍ଟସର ଏକ ବ୍ୟାପକ ସେଟ୍ ପ୍ରଦାନ କରୁ, ଯାହା ମେସିନର କୌଣସି ଅଂଶ କ୍ଷତିଗ୍ରସ୍ତ ହେଲେ ଶୀଘ୍ର ପ୍ରତିସ୍ଥାପନ ପାଇଁ ସମସ୍ତ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଉପାଦାନକୁ କଭର କରିଥାଏ। ବିତରଣ ସମୟରେ ଉତ୍ପାଦନ ଲାଇନ ସଠିକ୍ ଭାବରେ ସ୍ଥାପନ ହୋଇଛି କି ନାହିଁ ତାହା ନିଶ୍ଚିତ କରିବା ପାଇଁ, ଆମେ ଏକ ପର୍ଯ୍ୟାୟକ୍ରମେ ସଂସ୍ଥାପନ ଭିଡିଓ ଅନ୍ତର୍ଭୁକ୍ତ କରୁ। ଏହା ସହିତ, ଆବଶ୍ୟକ ଅନୁସାରେ ଇଂରାଜୀ ଏବଂ ଅନ୍ୟାନ୍ୟ ଭାଷାରେ ଏକ ବିସ୍ତୃତ ବ୍ୟବହାରକାରୀ ମାନୁଆଲ୍ ପ୍ରଦାନ କରାଯାଇଛି, ଯାହା ଅପରେଟରମାନଙ୍କୁ ଦକ୍ଷ ଏବଂ ସୁରକ୍ଷିତ ମେସିନ୍ କାର୍ଯ୍ୟ ପାଇଁ ସମସ୍ତ ଆବଶ୍ୟକୀୟ ସୂଚନା ପ୍ରଦାନ କରେ।
ଆମର କମ୍ପାନୀ ଚୀନ୍ରେ ଏକ କାରଖାନା ପରିଚାଳନା କରୁଛି, ମେକ୍ସିକୋରେ ଏକ କାର୍ଯ୍ୟାଳୟ ଏବଂ ଶୋ’ରୁମ୍ ସହିତ। ଆମର ଇଞ୍ଜିନିୟରମାନଙ୍କର ଦଳ, ଇଂରାଜୀ ଏବଂ ସ୍ପାନିସ୍ ଉଭୟ ଭାଷାରେ ପ୍ରାଞ୍ଜଳ, ଚୀନ୍ରୁ ସିଧାସଳଖ ଯନ୍ତ୍ରପାତି କ୍ରୟ କରିବା ସମୟରେ ସୀମିତ ସେବାର ସାଧାରଣ ଚ୍ୟାଲେଞ୍ଜକୁ ସମ୍ବୋଧିତ କରି ବୃତ୍ତିଗତ ବିକ୍ରୟ ପରବର୍ତ୍ତୀ ସହାୟତା ପ୍ରଦାନ କରେ।
ପ୍ରକୃତ କେସ୍-ଯନ୍ତ୍ରପାତି
| ଡ୍ରେନେଜ୍ ଗ୍ରେଟିଂ ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ | |||
| ନାହିଁ। | ଅଂଶ | ନିର୍ଦ୍ଦିଷ୍ଟକରଣ | ଇଚ୍ଛାଧୀନ |
| 1 | କଞ୍ଚାମାଲ | ପ୍ରକାର: ଗାଲଭାନିଆନ୍ ଷ୍ଟିଲ୍ | |
| ମୋଟେଇ (ମିମି): 1.5ମିମି | |||
| ଉତ୍ପାଦନ ଶକ୍ତି: 250 - 550MPa | |||
| 2 | ବେଗ (ମି/ମିନିଟ୍) | ୦-୧୨ମି/ମିନିଟ୍ | ବ୍ୟବସ୍ଥାପନୀୟ |
| 3 | ଫର୍ମିଂ ଷ୍ଟେସନ୍ | 18 | ପ୍ରୋଫାଇଲ୍ ଉପରେ ନିର୍ଭର କରେ |
| 4 | ଡିକୋଏଲର୍ | ହାଇଡ୍ରୋଲିକ୍ ଡିକୋଏଲର୍ ଏବଂ ଲେଭଲର | |
| 5 | ମୋଟର ତିଆରି କରିବା | ଚୀନ-ଜର୍ମାନ | ସିମେନ୍ସ |
| 6 | ପିଏଲସି | ପାନାସୋନିକ୍ | ସିମେନ୍ସ |
| 7 | ଇନଭର୍ଟର | ୟାସ୍କାୱା | | |
| 8 | ପରିବହନ ପ୍ରଣାଳୀ | ଗିୟର୍ ବକ୍ସ | |
| 9 | ରୋଲର ସାମଗ୍ରୀ | ଜିସିଆର୧୫ | |
| 10 | ଗଠନ | କାଷ୍ଟ ଲୁହା ସପୋର୍ଟ | |
| 11 | ପ୍ରୋଫାଇଲ୍ ଆକାର ପରିବର୍ତ୍ତନ କରିବାର ପଦ୍ଧତି | ମାନୁଆଲ୍ କ୍ୟାସେଟ୍ ପରିବର୍ତ୍ତନ | |
| 12 | ପଞ୍ଚ ପ୍ରେସ୍ | ୧୬୦ଟନ୍, ୩୫-୫୦ ଥର/ମିନିଟ୍ | ହାଇଡ୍ରୋଲିକ୍ ଷ୍ଟେସନ୍ |
| 13 | ଛାଞ୍ଚର ସଂଖ୍ୟା | 2 | |
| 14 | କଟ୍ | ଉଡ଼ନ୍ତା କରତ କଟ୍ | |
| 15 | ଶକ୍ତି | ୩୮୦ଭି ୫୦ହର୍ଜେଟ୍ ୩ପିଏଚ୍ | କିମ୍ବା ଅନୁରୋଧ ଅନୁସାରେ |
| 16 | ରଙ୍ଗ | ଧଳା | କିମ୍ବା ଅନୁରୋଧ ଅନୁସାରେ |
୧. ଡିକୋଏଲର୍

୨. ଖାଇବାକୁ ଦେବା

୩.ପଞ୍ଚିଂ

୪. ରୋଲ୍ ଫର୍ମିଂ ଷ୍ଟାଣ୍ଡ

୫. ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ୍

6. କଟିଂ ସିଷ୍ଟମ

ଅନ୍ୟାନ୍ୟ

ଟେବୁଲ୍ ବାହାରେ