


ဗီဒီယို
ပရိုဖိုင်
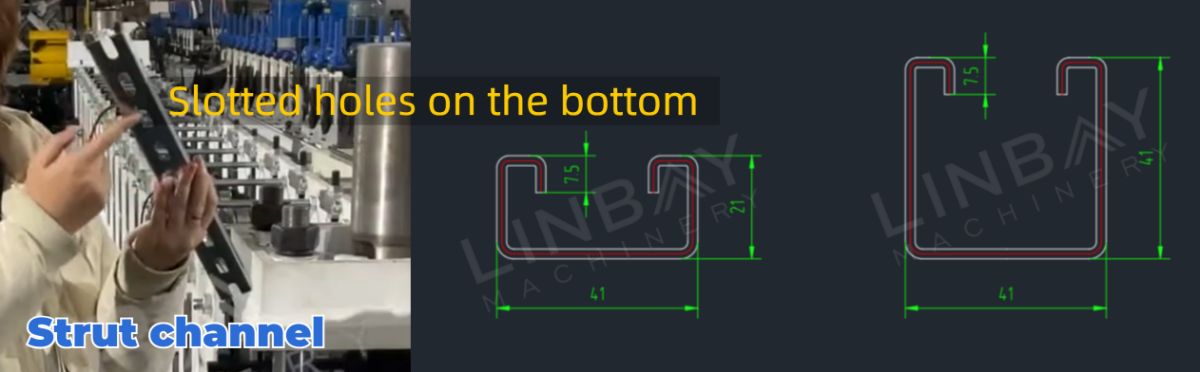
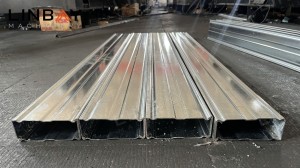
Strut channel သည် အဆောက်အဦဆောက်လုပ်ရေးတွင် အလေးချိန်ပေါ့ပါးသော ဖွဲ့စည်းပုံဆိုင်ရာ ဝန်များကို ထောက်ပံ့ရန်နှင့် ချိတ်ဆက်ရန်အတွက် အရေးကြီးသော အစိတ်အပိုင်းတစ်ခုအဖြစ် ဆောင်ရွက်ပါသည်။ Strut channel များအတွက် စံအတိုင်းအတာများတွင် မကြာခဏ ပါဝင်လေ့ရှိသည်-၄၁*၂၁ မီလီမီတာနှင့်၄၁*၄၁ မီလီမီတာဤချန်နယ်များကို များသောအားဖြင့် အောက်ပါပစ္စည်းများဖြင့် ပြုလုပ်ထားပါသည်အပူပေးထားသောသံမဏိ၊ အအေးပေးထားသောသံမဏိ သို့မဟုတ် သွပ်ရည်စိမ်သံမဏိ၊ ပုံမှန်အားဖြင့် အထူအားဖြင့်၁.၅ မီလီမီတာ မှ ၂ မီလီမီတာ.
တကယ့်ဖြစ်ရပ် - အဓိက နည်းပညာဆိုင်ရာ ကန့်သတ်ချက်များ
စီးဆင်းမှုဇယား
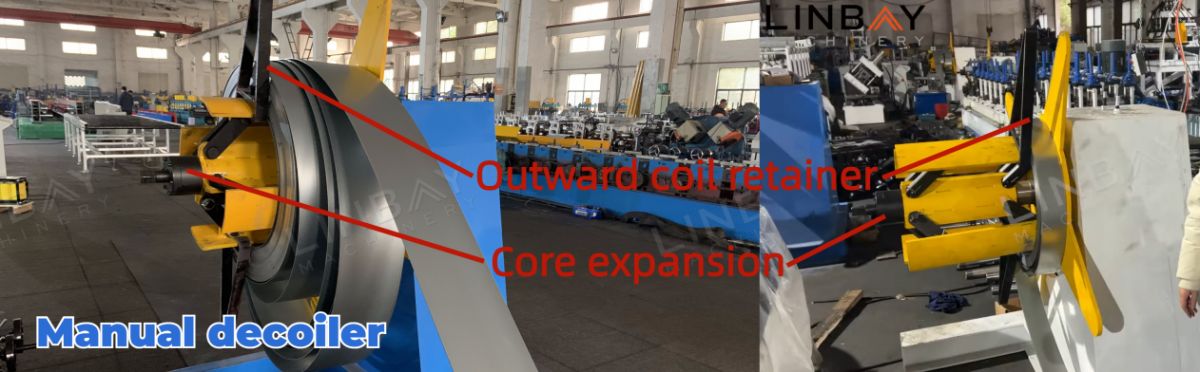
လက်စွဲ decoiler တွင် ဘရိတ်ကိရိယာတစ်ခု တပ်ဆင်ထားပြီး φ490-510 မီလီမီတာအကြား core expansion ချိန်ညှိနိုင်သည်။ချောမွေ့စွာ ဖြည်ချနိုင်ခြင်းထို့အပြင်၊ အပြင်ဘက်ရှိ ကွိုင်ထိန်းကိရိယာသည် ကွိုင်ချော်ခြင်းကို ကာကွယ်ပေးပြီး ကုန်ကျစရိတ်သက်သာမှုနှင့် ဘေးကင်းမှုကို မြှင့်တင်ပေးသည်။ ဟိုက်ဒရောလစ် decoiler တွင်၊ press arm သည် သံမဏိကွိုင်ကို လုံခြုံစေပြီး ကွိုင်စပရိန်တက်ခြင်းနှင့် အလုပ်သမားများ ထိခိုက်ဒဏ်ရာရနိုင်ခြေကို လျှော့ချပေးသည်။ တိုးလာသော ထုတ်လုပ်မှုဝယ်လိုအားကို ဖြည့်ဆည်းရန်အတွက်၊ ကျွန်ုပ်တို့သည် hydraulic station မှ မောင်းနှင်သော optional hydraulic decoiler ကို ပံ့ပိုးပေးပါသည်။
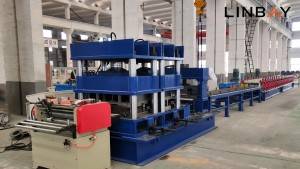
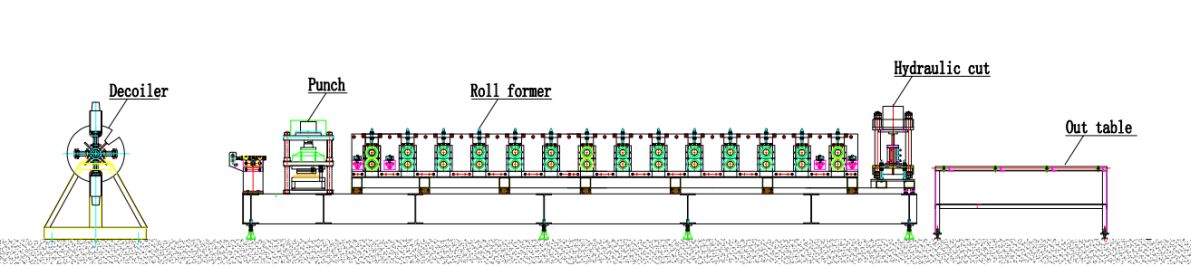
လက်စွဲ decoiler -- လမ်းညွှန် -- ဟိုက်ဒရောလစ် punch -- လိပ်ပုံသွင်းစက် -- ဟိုက်ဒရောလစ် ဖြတ်တောက်ခြင်း -- စားပွဲ
အဓိက နည်းပညာဆိုင်ရာ ကန့်သတ်ချက်များ
၁။ လိုင်းအမြန်နှုန်း: ဖောက်ခြင်းမရှိဘဲ 0-12 မီတာ/မိနစ်၊ ဖောက်ခြင်းနှင့်အတူ 3 မီတာ/မိနစ်။
၂။ ပစ္စည်းအထူ: ဤကိစ္စတွင် ၂ မီလီမီတာ။
၃။ သင့်လျော်သောပစ္စည်း- ပူပြင်းစွာလှိမ့်ထားသောသံမဏိ၊ အအေးလှိမ့်ထားသောသံမဏိ၊ သွပ်ရည်စိမ်သံမဏိ။
၄။ လိပ်ပုံသွင်းစက်- နံရံပြားဖွဲ့စည်းပုံနှင့် ကွင်းဆက်မောင်းနှင်မှုစနစ်။
၅။ ဖွဲ့စည်းသည့်ဘူတာရုံအရေအတွက်: ၂၀
၆။ ထိုးဖောက်စနစ်- ဟိုက်ဒရောလစ်၊ ထိုးဖောက်သည့်အခါ လိပ်ယခင်ရပ်တန့်မှုများ။
၇။ ဖြတ်တောက်ခြင်းစနစ်- ဟိုက်ဒရောလစ်၊ ဖြတ်တောက်သည့်အခါ လိပ်ယခင်ရပ်တန့်မှုများ။
၈။ အရွယ်အစားပြောင်းလဲခြင်း- ကိုယ်တိုင် ၂-၃ နာရီ။
၉။PLC ကက်ဘိနက်: Siemens စနစ်။
တကယ့်ဖြစ်ရပ် - ဖော်ပြချက်
လက်ဖြင့် ဖြုတ်စက်
လမ်းညွှန်ပေးခြင်း
လမ်းညွှန်ရိုလာများသည် သံမဏိကွိုင်နှင့် စက်အကြား ချိန်ညှိမှုကို ထိန်းသိမ်းရာတွင် အရေးကြီးသော အခန်းကဏ္ဍမှ ပါဝင်ပြီး strut channel ပုံပျက်ခြင်းကို ကာကွယ်ပေးသည်။
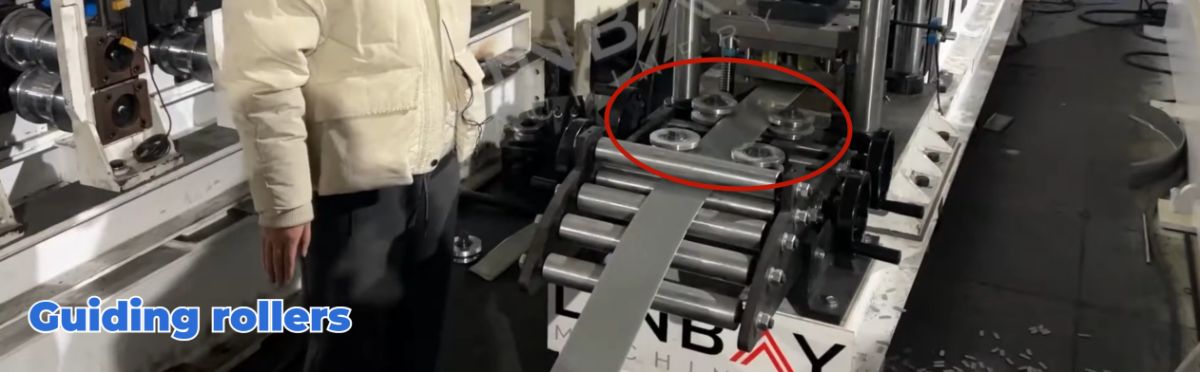
လမ်းညွှန်ရိုလာများသည် ပုံသွင်းခြင်းလုပ်ငန်းစဉ်တွင် အရေးပါသောအခန်းကဏ္ဍမှ ပါဝင်ပြီး၊ သံမဏိပြား၏ ပြန်လည်ပုံပျက်ခြင်းကို ကာကွယ်ပေးသည်။ ပြွန်တန်း၏ ဖြောင့်တန်းမှုသည် ထုတ်ကုန်အရည်အသွေးအတွက် မရှိမဖြစ်လိုအပ်ပြီး တပ်ဆင်မှုဘောင်တစ်ခုလုံး၏ ပံ့ပိုးမှုစွမ်းဆောင်ရည်ကို သက်ရောက်မှုရှိသည်။ လမ်းညွှန်ရိုလာများကို အဝင်ပေါက်တွင်သာမက လိပ်ပုံသွင်းစက်တစ်ခုလုံးတစ်လျှောက်တွင် ဗျူဟာကျကျ တပ်ဆင်ထားသည်။ ပို့ဆောင်ခြင်းမပြုမီ၊ ကျွန်ုပ်တို့သည် လမ်းညွှန်ရိုလာတစ်ခုစီမှ စက်၏အစွန်းအထိ အကွာအဝေးကို တိုင်းတာပြီး ဤတိုင်းတာမှုများကို လက်စွဲစာအုပ်တွင် မှတ်တမ်းတင်ထားသည်။ သယ်ယူပို့ဆောင်ခြင်း သို့မဟုတ် ထုတ်လုပ်မှုလုပ်ငန်းစဉ်အတွင်း အနည်းငယ်ရွေ့လျားမှုများရှိပါက အလုပ်သမားများသည် ဤမှတ်တမ်းတင်ထားသောဒေတာကို အသုံးပြု၍ ရိုလာများကို တိကျစွာပြန်လည်နေရာချထားနိုင်သည်။
ဟိုက်ဒရောလစ် လက်သီး
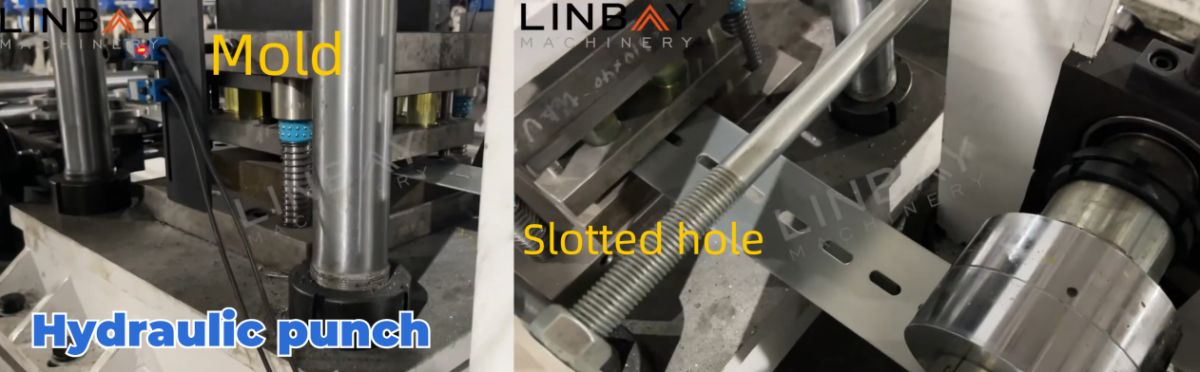
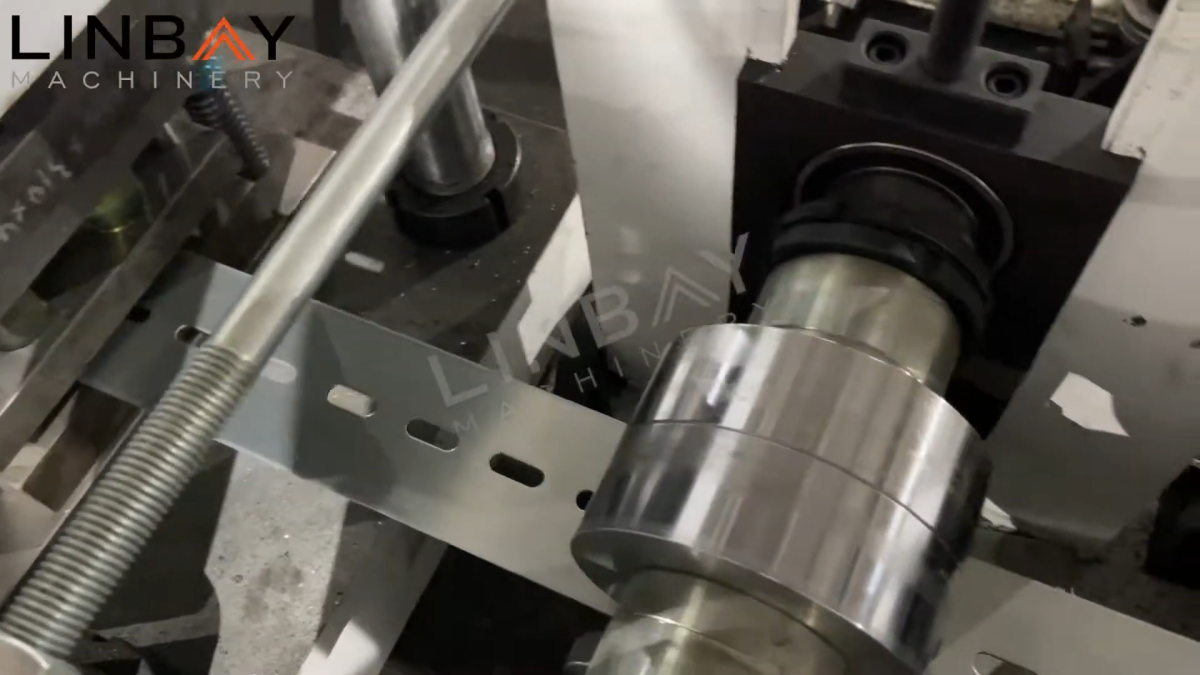
ဟိုက်ဒရောလစ်ဘူတာမှ မောင်းနှင်သော ဟိုက်ဒရောလစ်ထိုးစက်သည် လိပ်ပုံသွင်းစက်ရှေ့တွင် တည်ရှိသောကြောင့် ထိုးနေစဉ် လိပ်ပုံသွင်းခြင်းလုပ်ငန်းစဉ်ကို ခေတ္တရပ်နားရန် လိုအပ်ပါသည်။ ဟိုက်ဒရောလစ်ထိုးစက်ကို ၄၀၀ မီလီမီတာ ထိုးစက်အဆင့်ဖြင့် ဖွဲ့စည်းထားသည်။ ထုတ်လုပ်မှုအမြန်နှုန်း မြှင့်တင်ရန်အတွက် ပေးထားသော ထိုးစက်ပုံများနှင့် ကိုက်ညီသော သီးခြားဟိုက်ဒရောလစ်ထိုးစက်ကို အကြံပြုအပ်ပါသည်။
လိပ်ဖွဲ့စည်းခြင်းစက်
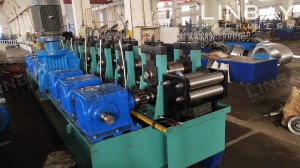
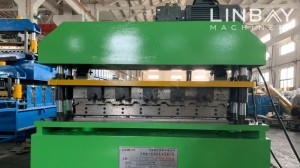
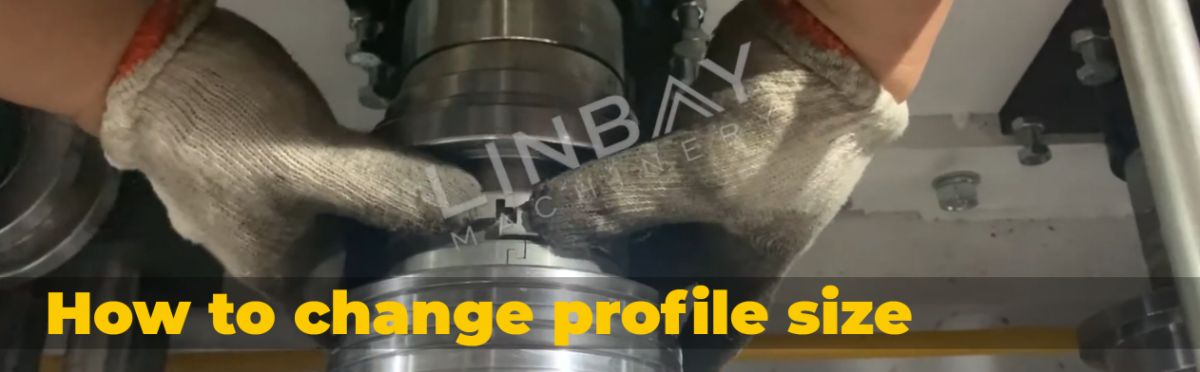
လိပ်ပုံသွင်းစက်တွင် နံရံပြားဖွဲ့စည်းပုံနှင့် ကွင်းဆက်မောင်းနှင်စနစ်ပါရှိပြီး လက်ဖြင့်အရွယ်အစားပြောင်းလဲမှုများအတွက် အစားထိုးချိန်ခန့်ဖြင့် ကုန်ကျစရိတ်သက်သာသောဖြေရှင်းချက်ကို ပေးစွမ်းပါသည်။၂-၃ နာရီ.
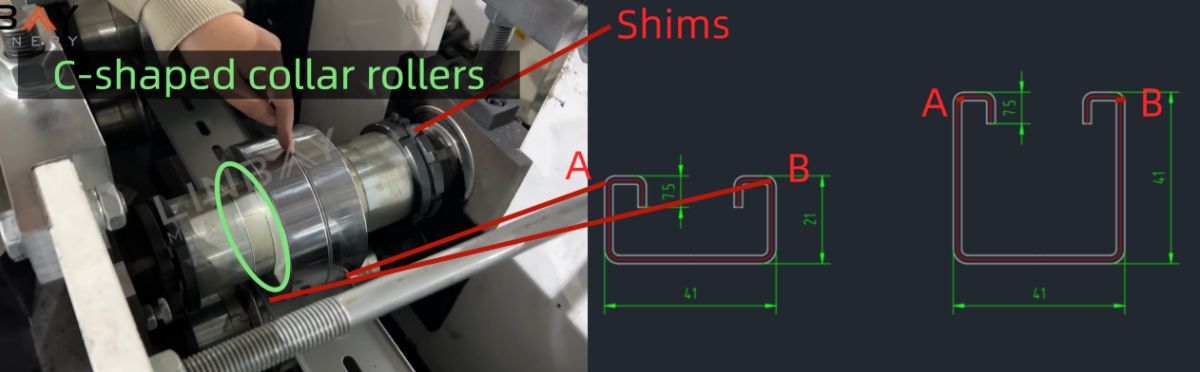
အရွယ်အစားပြောင်းလဲရာတွင် ပုံသွင်းအမှတ်များကို ချိန်ညှိခြင်းသည် အရေးကြီးပါသည်။ ရိုလာများ၏ အဆုံးရှိ shims များကို လျော့ပေးပြီး အစားထိုးခြင်း သို့မဟုတ် ထည့်သွင်းခြင်းC-ပုံသဏ္ဍာန် ကော်လာ ရိုလာများ (လက်များ)သင့်လျော်သောနေရာတွင် ပရိုဖိုင်အရွယ်အစားအသစ်အတွက် ဖွဲ့စည်းသည့်အမှတ်ကို ရွှေ့ပေးသည်။ ထို့အပြင်၊ ကျွန်ုပ်တို့သည်အလိုအလျောက်အရွယ်အစားပြောင်းလဲခြင်း ဖြေရှင်းချက်အစားထိုးချိန်နဲ့အတူခန့်မှန်းခြေ ၁၀ မိနစ်ခန့်.
ဗီဒီယိုလင့်ခ် -【တပ်ဆင်ခြင်း】Linbay လိပ်ပုံသွင်းစက်အတွက် အဖုံးများပြောင်းလဲခြင်း
ဟိုက်ဒရောလစ်ဖြတ်တောက်ခြင်း
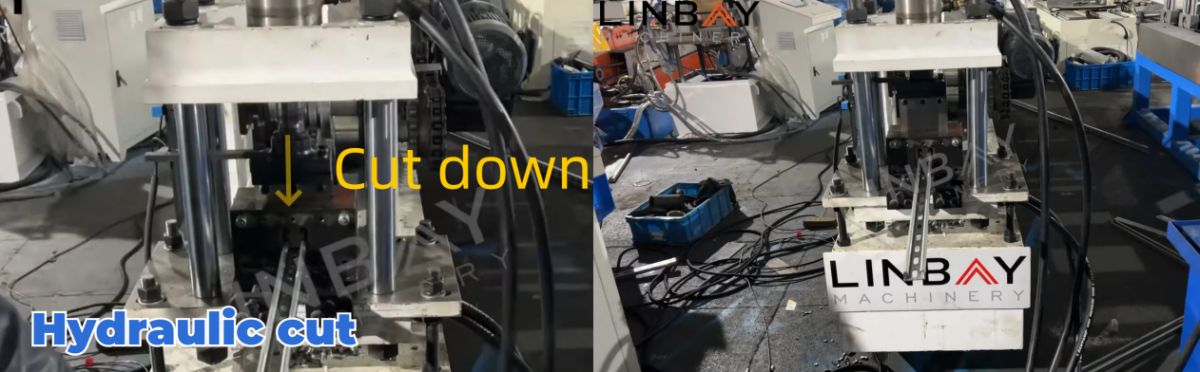
ဟိုက်ဒရောလစ်စခန်းမှ လည်ပတ်သော ဟိုက်ဒရောလစ်ဖြတ်တောက်စက်သည် ၂ မီလီမီတာအထူရှိသော သံမဏိကွိုင်များကို ဖြတ်တောက်ရာတွင် ကျွမ်းကျင်ပါသည်။ ၎င်း၏ဖြတ်တောက်ဓားသွားများကို ပရိုဖိုင်ပုံသဏ္ဍာန်နှင့် ကိုက်ညီအောင် ပြုလုပ်ထားပြီး ဖြတ်တောက်မှုမျက်နှာပြင်ကို ချိုင့်ခွက်ကင်းစင်အောင် ထိန်းသိမ်းထားစဉ်တွင် ဖြတ်တောက်မှုတစ်ကြိမ်လျှင် ၈ မီလီမီတာခန့် စွန့်ပစ်ပစ္စည်းများကို ထုတ်လုပ်ပေးပါသည်။
အင်ကုဒ်ဒါနှင့် PLC
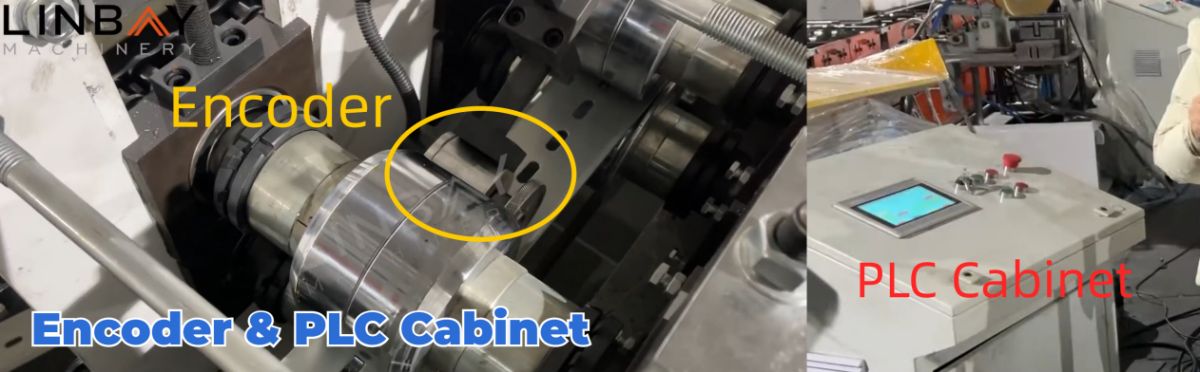
လိပ်ပုံသွင်းစက်တွင် ဂျပန်အမှတ်တံဆိပ် Koyo encoder ပါဝင်ပြီး ၎င်းသည် အာရုံခံကွိုင်အရှည်များကို PLC ထိန်းချုပ်ကက်ဘိနက်သို့ ထုတ်လွှင့်သော လျှပ်စစ်အချက်ပြမှုများအဖြစ် ဘာသာပြန်ပေးသည်။ ဤတိကျသောစနစ်သည် ဖြတ်တောက်မှုအမှားများကို ရှောင်ရှားနိုင်ကြောင်း သေချာစေသည်။±1 မီလီမီတာ အတိုင်းအတာအတွင်းမှားယွင်းသော ဖြတ်တောက်မှုများမှ အလဟဿဖြစ်မှုကို အနည်းဆုံးဖြစ်အောင် လုပ်ဆောင်ပေးခြင်းဖြင့် အရည်အသွေးမြင့် ထုတ်ကုန်များ ထုတ်လုပ်မှုကို သေချာစေသည်။ အော်ပရေတာများသည် PLC မျက်နှာပြင်မှတစ်ဆင့် ထုတ်လုပ်မှုအမြန်နှုန်း၊ ထုတ်လုပ်မှုအတိုင်းအတာ၊ ဖြတ်တောက်မှုအရှည်နှင့် အခြားအရာများကို အဆင်ပြေစွာ ထိန်းချုပ်နိုင်သည်။ ထို့အပြင်၊ PLC ထိန်းချုပ်ကက်ဘိနက်တွင်မှတ်ဉာဏ်သိုလှောင်မှုအသုံးများသော parameter များအတွက်ဖြစ်ပြီး overload၊ short circuit နှင့် phase loss ကဲ့သို့သော protection function များကို ပေးသည်။
PLC မျက်နှာပြင်ပေါ်ရှိ ဘာသာစကားကို ဖောက်သည်၏ နှစ်သက်မှုအပေါ် အခြေခံ၍ စိတ်ကြိုက်ပြင်ဆင်နိုင်သည်။
ဟိုက်ဒရောလစ် ဘူတာရုံ
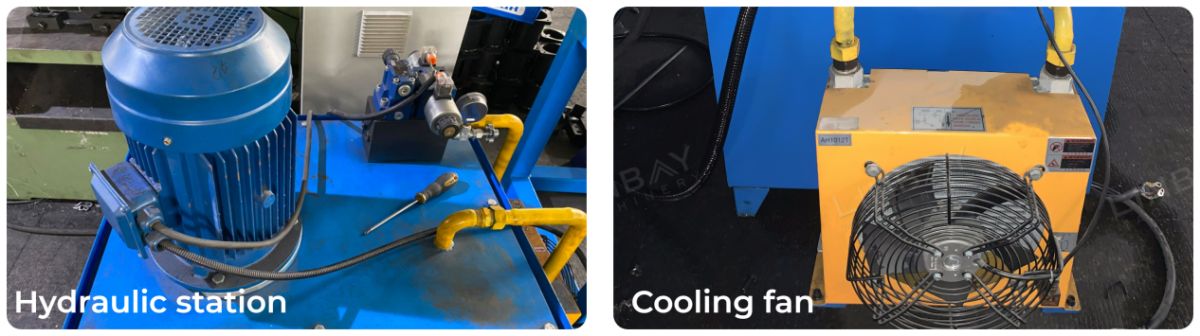
ကျွန်ုပ်တို့၏ ဟိုက်ဒရောလစ်စခန်းတွင် အပူကို ထိရောက်စွာ ပျံ့နှံ့စေမည့် အအေးပေးလျှပ်စစ်ပန်ကာများ တပ်ဆင်ထားပြီး ချို့ယွင်းမှုနှုန်းနည်းပါးကာ ကြာရှည်ခံပြီး ယုံကြည်စိတ်ချရသော လည်ပတ်မှုကို သေချာစေပြီး ပူပြင်းသောအလုပ်ခွင်ပတ်ဝန်းကျင်နှင့် လိုက်လျောညီထွေဖြစ်အောင် ပြုလုပ်ပေးပါသည်။
အာမခံ
ပို့ဆောင်သည့်နေ့တွင် လက်ရှိရက်စွဲကို သတ္တုအမည်ပြားပေါ်တွင် ထွင်းထားမည်ဖြစ်ပြီး၊ ၎င်းသည် ထုတ်လုပ်မှုလိုင်းတစ်ခုလုံးအတွက် နှစ်နှစ်အာမခံနှင့် ရိုလာများနှင့် ရိုးတံများအတွက် ငါးနှစ်အာမခံ စတင်ခြင်း၏ အမှတ်အသားဖြစ်သည်။
၁။ ဒယ်ကိုလ်လာ

၂။ အစာကျွေးခြင်း

၃။ ထိုးဖောက်ခြင်း

၄။ လိပ်ဖွဲ့စည်းသည့်စင်များ

၅။ မောင်းနှင်မှုစနစ်

၆။ ဖြတ်တောက်ခြင်းစနစ်

အခြားသူများ

စားပွဲပြင်ပ