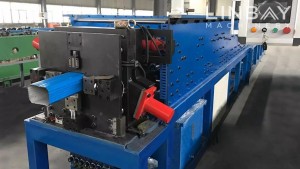
ଭିଡିଓ
ପ୍ରୋଫାଇଲ୍
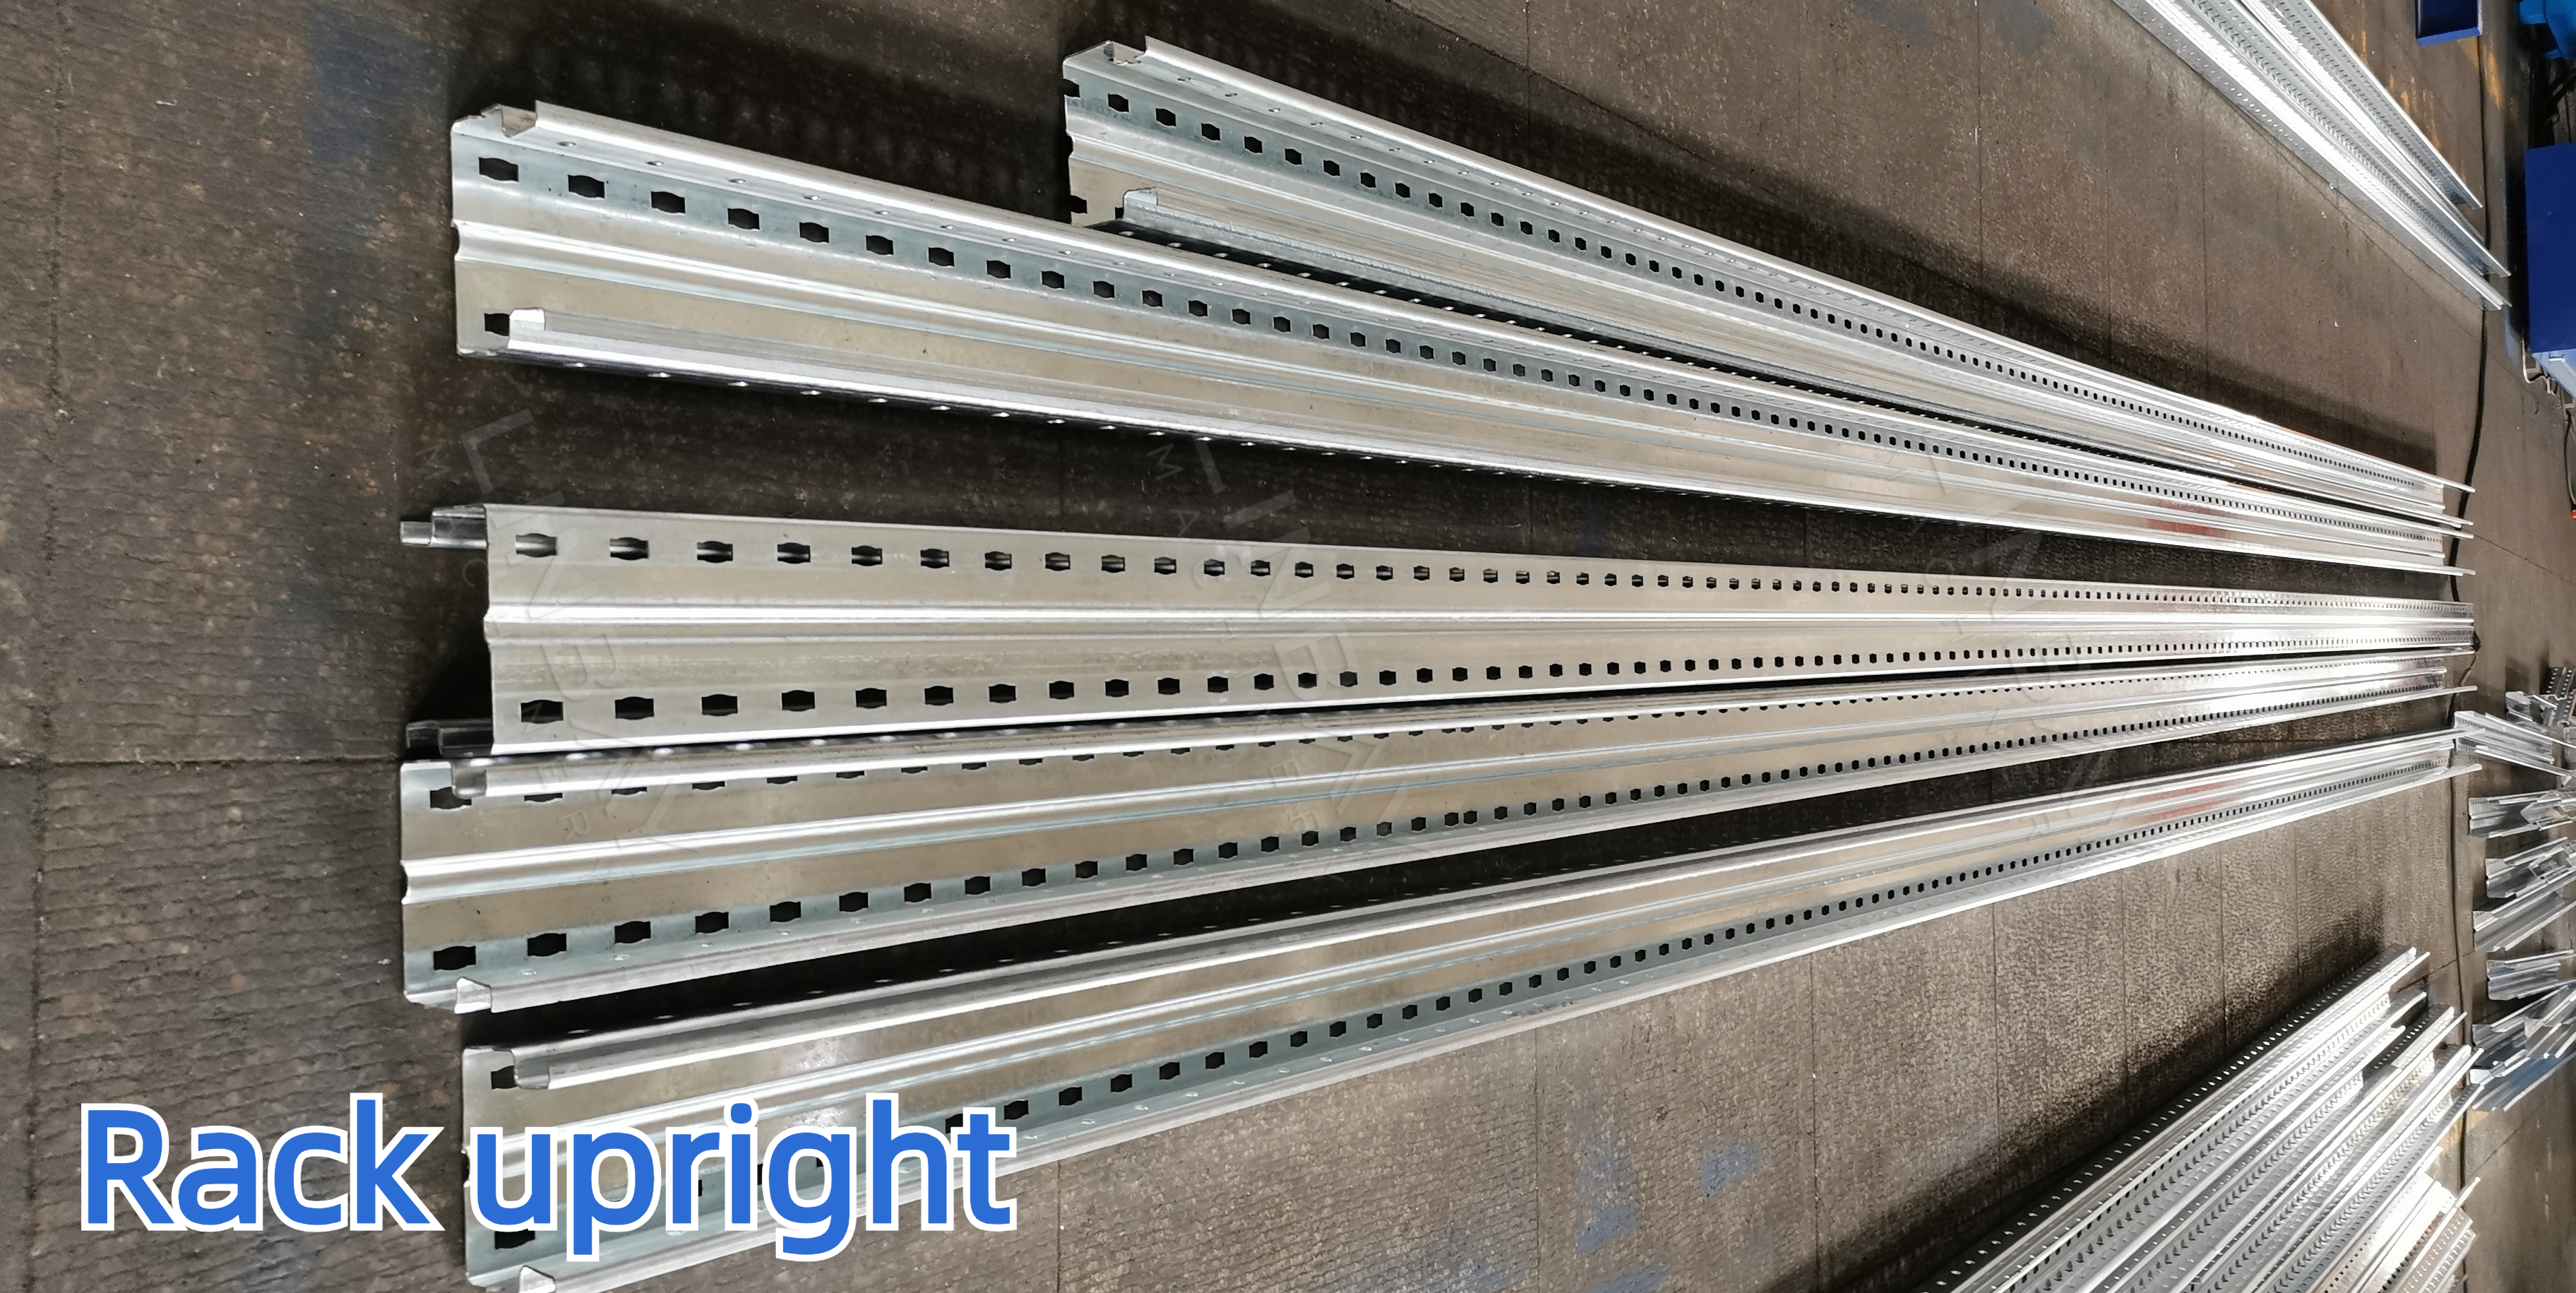
ଉପର ଭାଗଟି ସେଲଫିଂ ଏବଂ ର୍ୟାକିଂ ସିଷ୍ଟମକୁ ଭୂଲମ୍ବ ସମର୍ଥନ ଏବଂ ଗଠନାତ୍ମକ ଅଖଣ୍ଡତା ପ୍ରଦାନ କରେ। ଏହାକୁ ଆଡଜଷ୍ଟେବଲ୍ ବିମ୍ ପ୍ଲେସମେଣ୍ଟ ପାଇଁ ଛିଦ୍ର ସହିତ ଡିଜାଇନ୍ କରାଯାଇଛି, ଯାହା ନମନୀୟ ସେଲଫି ଉଚ୍ଚତାକୁ ସକ୍ଷମ କରିଥାଏ। ଉପର ଭାଗଗୁଡ଼ିକ ସାଧାରଣତଃ ଥଣ୍ଡା-ରୋଲ୍ଡ୍ କିମ୍ବା ଗରମ-ରୋଲ୍ଡ୍ ଇସ୍ପାତରୁ ତିଆରି ହୋଇଥାଏ, ଯାହାର ମୋଟେଇ 2 ରୁ 3mm ପର୍ଯ୍ୟନ୍ତ ହୋଇଥାଏ।
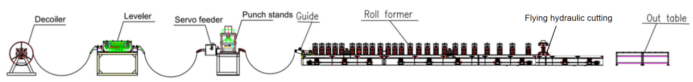
ପ୍ରକୃତ କେସ୍-ଫ୍ଲୋ ଚାର୍ଟ
ପ୍ରବାହ ଚାର୍ଟ: ହାଇଡ୍ରୋଲିକ୍ ଡିକୋଏଲର୍--ଲେଭଲର--ସର୍ଭୋ ଫିଡର--ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ--ଲିମିଟର--ଗାଇଡିଂ--ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍--ଫ୍ଲାଇଂ ହାଇଡ୍ରୋଲିକ୍ କଟିଂ--ଆଉଟ୍ ଟେବୁଲ୍
ପ୍ରକୃତ କେସ୍-ମୁଖ୍ୟ ବୈଷୟିକ ପାରାମିଟରଗୁଡ଼ିକ
୧.ରେଖା ଗତି: ୦-୧୨ମି/ମିନିଟ୍, ସମାୟୋଜନୀୟ
୨.ଉପଯୁକ୍ତ ସାମଗ୍ରୀ: ଗରମ ଘୋଡ଼ାଯାଇଥିବା ଇସ୍ପାତ, ଥଣ୍ଡା ଘୋଡ଼ାଯାଇଥିବା ଇସ୍ପାତ, ଗ୍ୟାଲଭାନିଆନ୍ ଇସ୍ପାତ
୩. ସାମଗ୍ରୀ ଘନତା: ୨-୩ ମିମି
୪. ରୋଲ୍ ତିଆରି ମେସିନ୍: କାଷ୍ଟ-ଲୁହା ଗଠନ
୫. ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ: ଗିଅରବକ୍ସ ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ
୬.କାଟିଙ୍ଗ ସିଷ୍ଟମ: ଉଡ଼ନ୍ତା କଟିଙ୍ଗ ମେସିନ୍, ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ କାଟିବା ସମୟରେ ବନ୍ଦ ହୁଏ ନାହିଁ।
୭.ପିଏଲସି କ୍ୟାବିନେଟ୍: ସିମେନ୍ସ ସିଷ୍ଟମ୍।
ପ୍ରକୃତ କେସ୍-ଯନ୍ତ୍ରପାତି
୧.ହାଇଡ୍ରୋଲିକ୍ ଡିକୋଏଲର୍*୧
୨. ଲେବଲର୍*୧
୩. ସର୍ଭୋ ଫିଡର*୧
୪. ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ ମେସିନ୍*୧ (ସାଧାରଣତଃ, ପ୍ରତ୍ୟେକ ଆକାର ପାଇଁ ଏକ ପୃଥକ ଛାଞ୍ଚ ଆବଶ୍ୟକ ହୁଏ।)
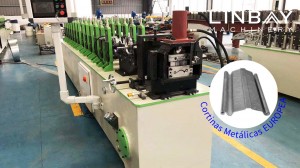
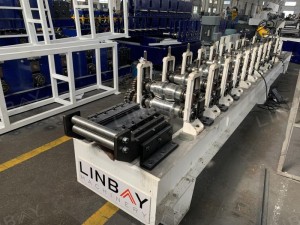
୫. ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍*୧
୬. ହାଇଡ୍ରୋଲିକ୍ କଟିଂ ମେସିନ୍*୧ (ସାଧାରଣତଃ, ପ୍ରତ୍ୟେକ ଆକାର ପାଇଁ ଏକ ପୃଥକ ବ୍ଲେଡ୍ ଆବଶ୍ୟକ ହୁଏ।)
୭. ବାହାର ଟେବୁଲ*୨
୮.PLC ନିୟନ୍ତ୍ରଣ କ୍ୟାବିନେଟ୍*୧
୯.ଜଳ ଷ୍ଟେସନ*୨
୧୦. ସ୍ପେୟାର ପାର୍ଟସ୍ ବାକ୍ସ (ମାଗଣା)*୧
ପ୍ରକୃତ ମାମଲା-ବର୍ଣ୍ଣନା
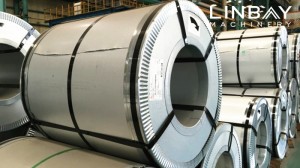
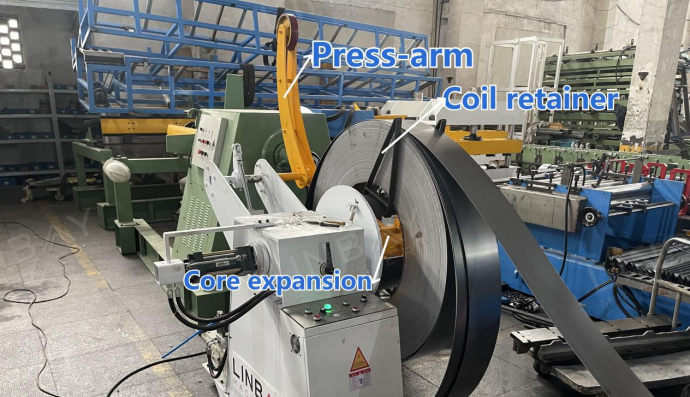
ହାଇଡ୍ରୋଲିକ୍ ଡିକୋଏଲର୍
ହାଇଡ୍ରୋଲିକ୍ ଡିକୋଏଲର୍ କଏଲ ଖୋଲିବା ପ୍ରକ୍ରିୟାକୁ ସ୍ୱୟଂଚାଳିତ କରିଥାଏ, ମାନୁଆଲ୍ ହସ୍ତକ୍ଷେପକୁ କମ୍ କରିଥାଏ ଏବଂ ଦକ୍ଷତା ବୃଦ୍ଧି କରିଥାଏ। ଏହା ଉନ୍ନତ ସୁରକ୍ଷା ବୈଶିଷ୍ଟ୍ୟଗୁଡ଼ିକ ସହିତ ସଜ୍ଜିତ, ଯେପରିକି ପ୍ରେସ୍-ଆର୍ମ ଏବଂ କଏଲ ବାହ୍ୟ ରିଟେନର, ଯାହା ଷ୍ଟିଲ୍ କଏଲକୁ ଖସିପଡ଼ିବା କିମ୍ବା ସ୍ପ୍ରିଙ୍ଗ ହେବାରୁ ରୋକିଥାଏ।
ଲେଭଲର୍
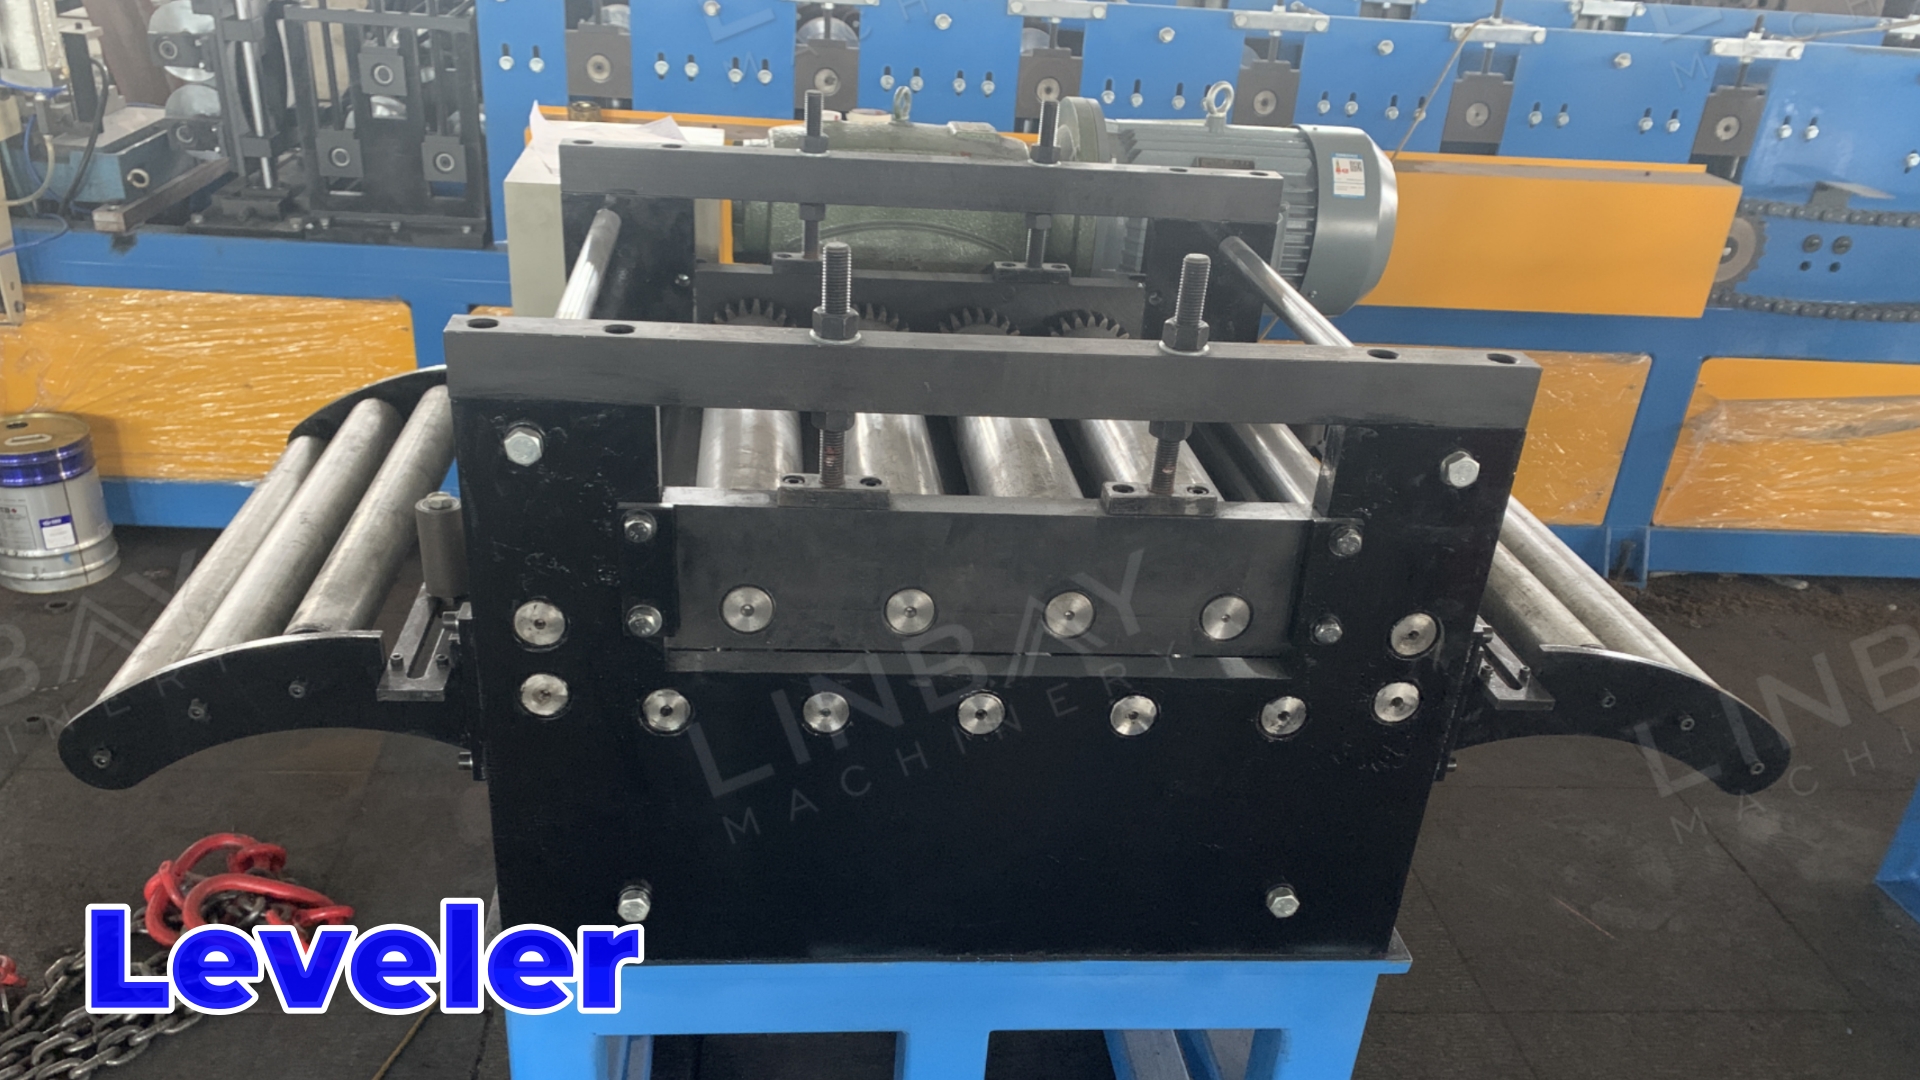
ଲେଭଲର ଷ୍ଟିଲ୍ କଏଲକୁ ମସୃଣ କରିଥାଏ ଏବଂ ଆଭ୍ୟନ୍ତରୀଣ ଚାପ ମୁକ୍ତ କରିଥାଏ, ଆକୃତି ଗଠନ ଏବଂ ସଠିକ୍ ପଞ୍ଚିଂରେ ସାହାଯ୍ୟ କରିଥାଏ। ସିଧା ର୍ୟାକର ଆକୃତି ଏହାର ଭାର-ବହନ କାର୍ଯ୍ୟଦକ୍ଷତାକୁ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଭାବରେ ପ୍ରଭାବିତ କରିଥାଏ।
ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ୍ ଏବଂ ସର୍ଭୋ ଫିଡର୍
ଫିଡରଟି ଏକ ସର୍ଭୋ ମୋଟର ଦ୍ୱାରା ଚାଳିତ, ସର୍ବନିମ୍ନ ଆରମ୍ଭ-ବନ୍ଦ ସମୟ ବିଳମ୍ବ ଏବଂ ଷ୍ଟିଲ୍ କଏଲର ଆଗକୁ ଲମ୍ବକୁ ସଠିକ୍ ନିୟନ୍ତ୍ରଣ ସୁନିଶ୍ଚିତ କରେ, ପ୍ରତ୍ୟେକ ଗାତକୁ ସଠିକ୍ ଭାବରେ ବ୍ୟବଧାନରେ ରଖେ। ଫିଡର ଭିତରେ, ଷ୍ଟିଲ୍ କଏଲର ପୃଷ୍ଠକୁ ସ୍କ୍ରାଚ୍ ରୁ ରକ୍ଷା କରିବା ପାଇଁ ନ୍ୟୁମେଟିକ୍ ଫିଡିଂ ବ୍ୟବହାର କରାଯାଏ।
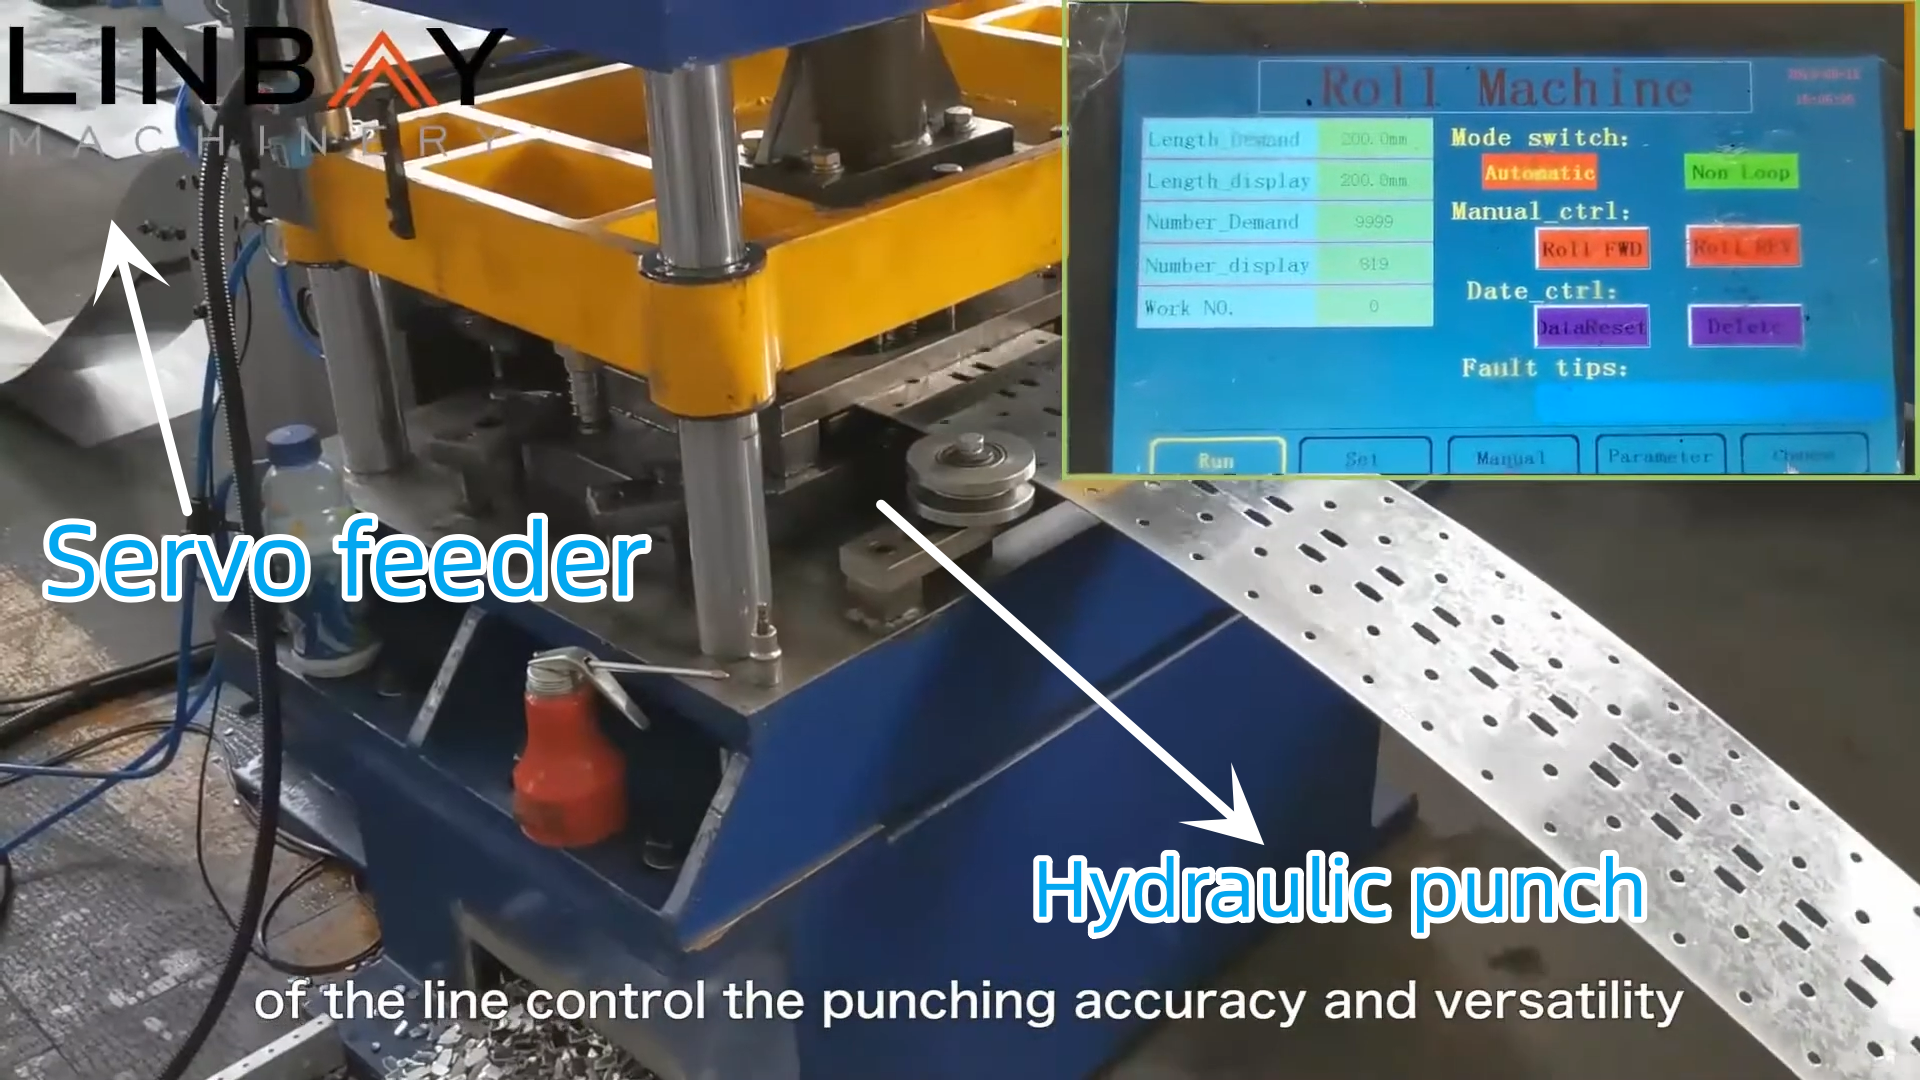
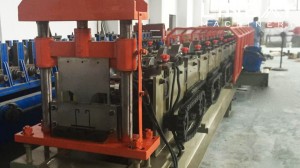
ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ ଏକ ହାଇଡ୍ରୋଲିକ୍ ଷ୍ଟେସନରୁ ଶକ୍ତି ବ୍ୟବହାର କରି କାର୍ଯ୍ୟ କରେ। ଯେତେବେଳେ ଷ୍ଟାଣ୍ଡଆଲୋନ୍ ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ ମେସିନ୍ ବ୍ୟବହାରରେ ଥାଏ, ଉତ୍ପାଦନ ଲାଇନର ଅନ୍ୟ ଅଂଶଗୁଡ଼ିକ ବିନା ବାଧାରେ କାର୍ଯ୍ୟ ଜାରି ରଖିପାରିବେ।
ଏହି ଷ୍ଟାଣ୍ଡଆଲୋନ୍ ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚିଂ ମେସିନ୍ ପଞ୍ଚିଂ ଏବଂ ଫର୍ମିଂ ପର୍ଯ୍ୟାୟ ମଧ୍ୟରେ ଷ୍ଟିଲ୍ କଏଲକୁ ସଂରକ୍ଷଣ କରିବା ପାଇଁ ସ୍ଥାନ ପ୍ରଦାନ କରେ। ପଞ୍ଚିଂ ସମୟରେ, ଫର୍ମିଂ ମେସିନ୍ କାର୍ଯ୍ୟ ଜାରି ରଖିପାରିବ, ଯାହା ଦ୍ଵାରା ଉତ୍ପାଦନ ଲାଇନର ସାମଗ୍ରିକ ଦକ୍ଷତା ଏବଂ ଆଉଟପୁଟ୍ ବୃଦ୍ଧି ପାଇବ। ଏହା ମନେ ରଖିବା ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଯେ ବିଭିନ୍ନ ଆକାରର ଉପର ମୁଣ୍ଡ ଉତ୍ପାଦନ କରିବା ସମୟରେ, ଛାଞ୍ଚଗୁଡ଼ିକୁ ସେହି ଅନୁସାରେ ପରିବର୍ତ୍ତନ କରିବାକୁ ପଡିବ।
ମାର୍ଗଦର୍ଶକ
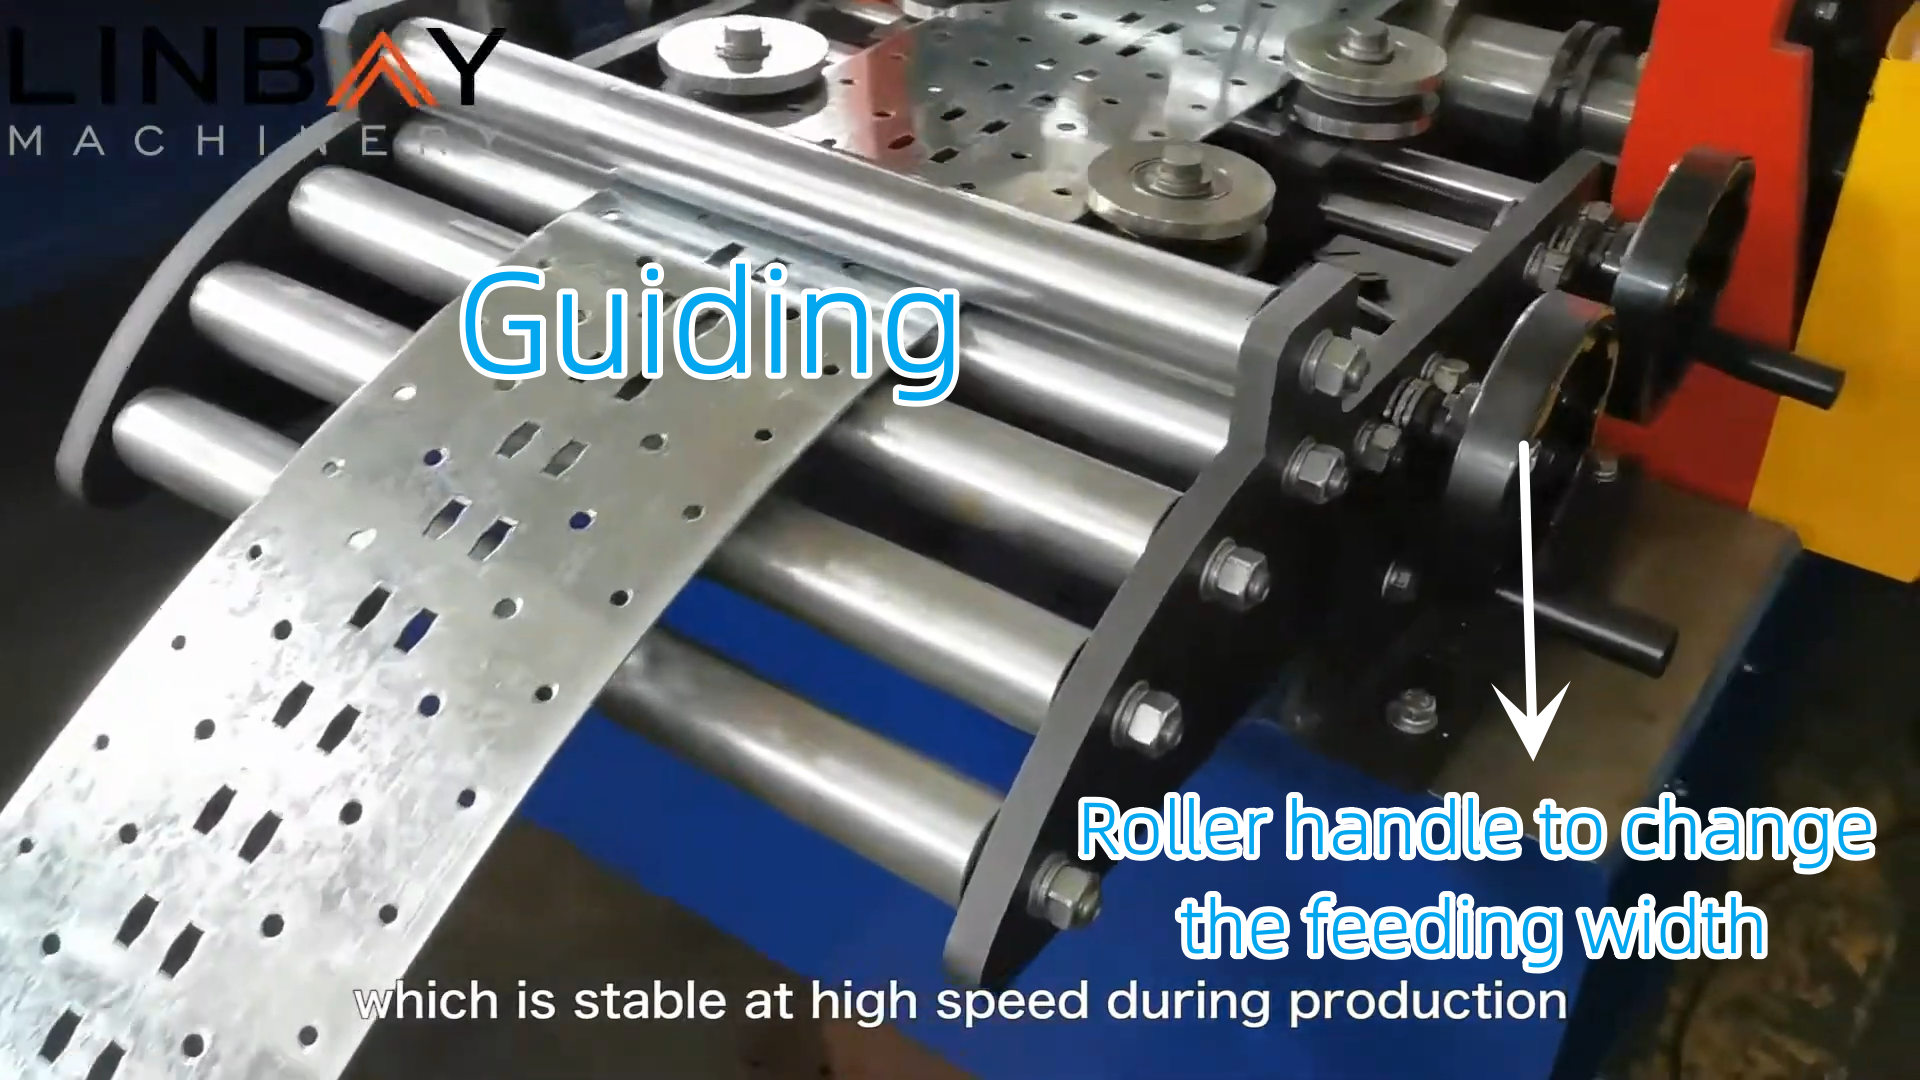
ଗାଇଡିଂ ରୋଲରଗୁଡ଼ିକ ଷ୍ଟିଲ୍ କଏଲ ଏବଂ ମେସିନକୁ ସମାନ କେନ୍ଦ୍ରରେଖା ସହିତ ସମାନ ରଖେ, ଗଠନ ପ୍ରକ୍ରିୟା ସମୟରେ ବିକୃତିକୁ ରୋକିଥାଏ। ସିଧା ଏକ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଉପାଦାନ ଯାହା ର୍ୟାକ୍ ଫ୍ରେମର ସ୍ଥିରତାକୁ ସମର୍ଥନ କରେ, ଏବଂ ଏହାର ସିଧାତା ସିଧାସଳଖ ସେଲ୍ଫର ସାମଗ୍ରିକ ସ୍ଥିରତାକୁ ପ୍ରଭାବିତ କରେ।
ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍
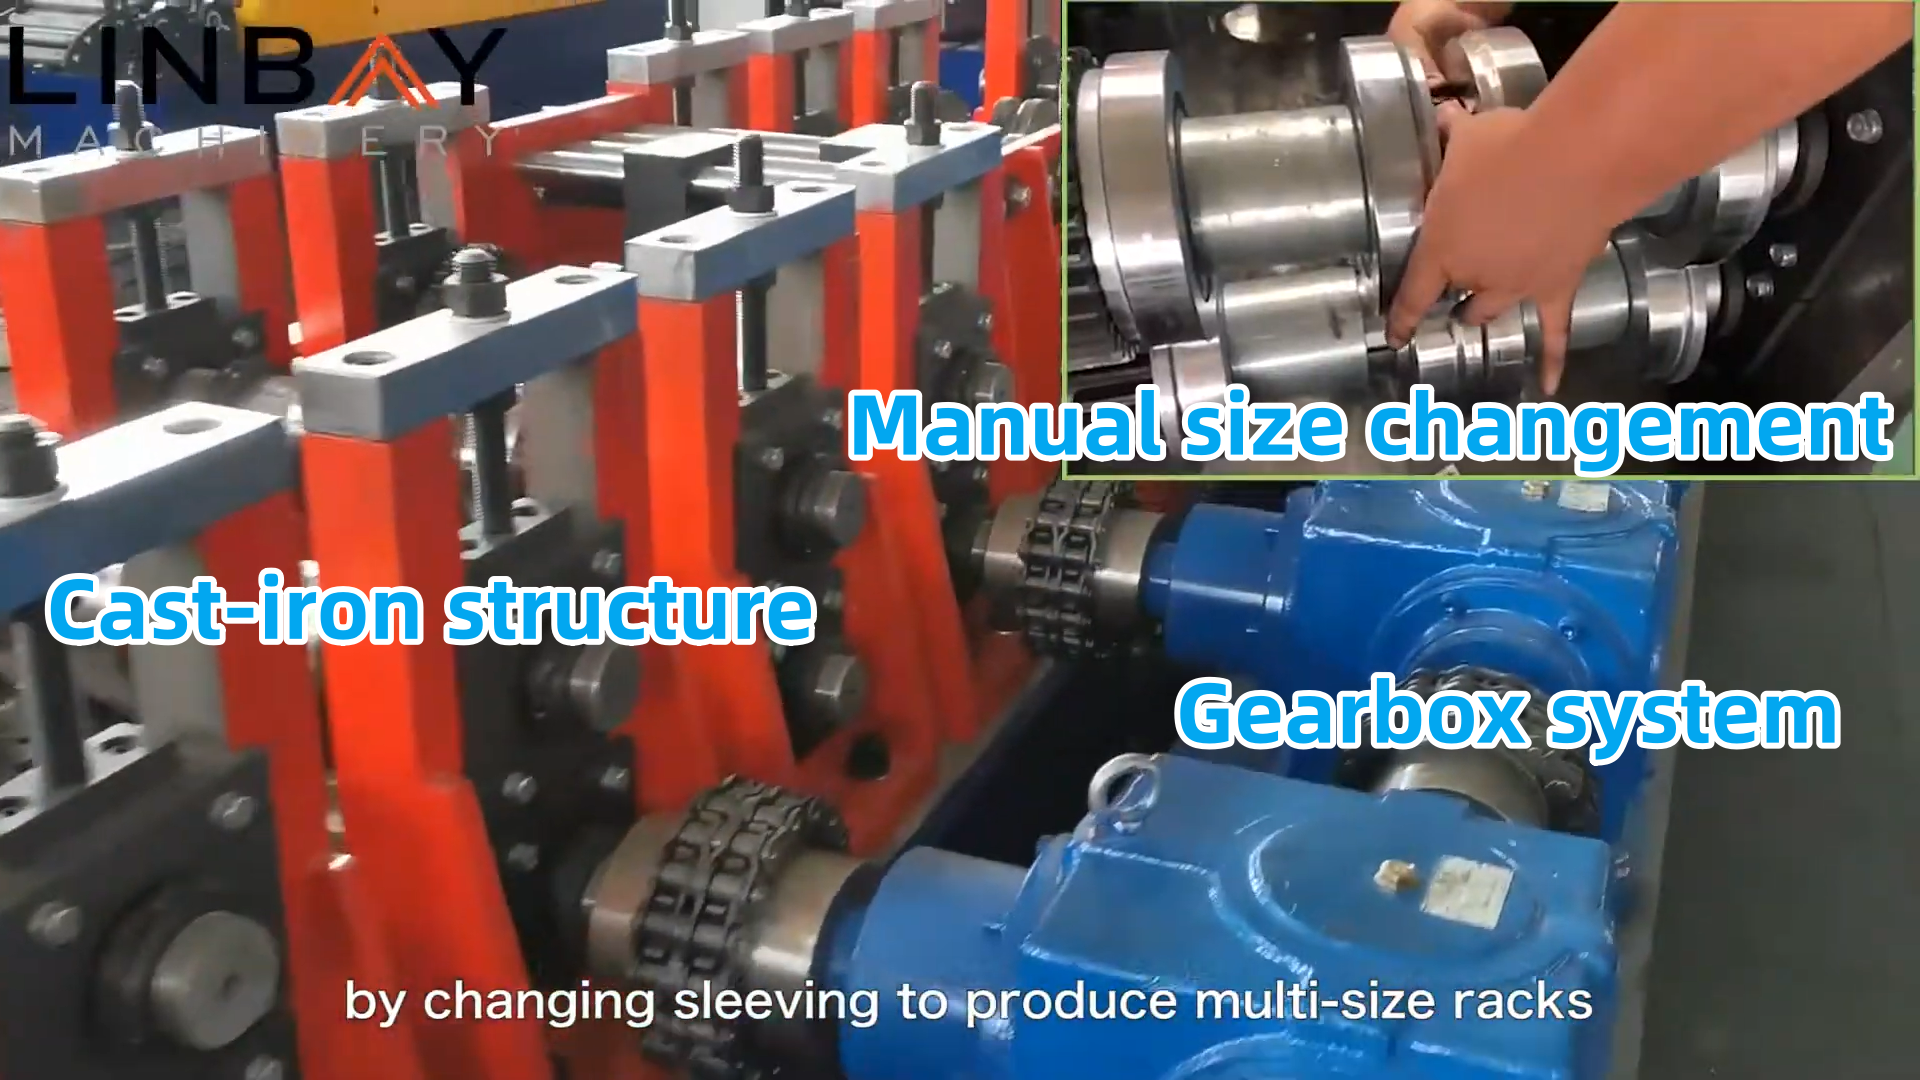
ଏହି ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ରେ ଏକ କାଷ୍ଟ-ଲୁହା ଗଠନ ଏବଂ ଏକ ଗିଅରବକ୍ସ ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ୍ ରହିଛି। ଏହା ରୋଲର୍ସଗୁଡ଼ିକୁ ମାନୁଆଲୀ ଆଡଜଷ୍ଟ କରି ଅନେକ ଆକାର ଉତ୍ପାଦନ କରିପାରିବ। ଏହା ସହିତ, ଆମେ ଅଧିକ ସ୍ୱୟଂଚାଳିତ ସମାଧାନ ପ୍ରଦାନ କରୁ ଯେଉଁଠାରେ ଫର୍ମିଂ ଷ୍ଟେସନଗୁଡ଼ିକ ଆକାର ପରିବର୍ତ୍ତନ ପାଇଁ ସ୍ୱୟଂଚାଳିତ ଭାବରେ ଆଡଜଷ୍ଟ ହୁଏ।
ସ୍ୱୟଂଚାଳିତ ସ୍ତର ଯାହା ହେଉନା କାହିଁକି, ଆମର ଫର୍ମିଂ ମେସିନଗୁଡ଼ିକ ଉଚ୍ଚ ସିଧା ଏବଂ ଚିତ୍ର ସହିତ ସଠିକ ସଂରଚନା ସହିତ ର୍ୟାକ୍ ଉପରାଇଟ୍ ଉତ୍ପାଦନ କରିବାକୁ ସକ୍ଷମ।
PLC ନିୟନ୍ତ୍ରଣ କ୍ୟାବିନେଟ୍ ଏବଂ ଏନକୋଡର ଏବଂ ଉଡ଼ନ୍ତା ହାଇଡ୍ରୋଲିକ୍ କଟିଂ ମେସିନ୍
ସ୍ଥିତି, ଗତି ଏବଂ ସିଙ୍କ୍ରୋନାଇଜେସନ ଉପରେ ଜରୁରୀ ମତାମତ ପ୍ରଦାନ କରିବାରେ ଏନକୋଡରଗୁଡ଼ିକ ଏକ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଭୂମିକା ଗ୍ରହଣ କରନ୍ତି। ସେମାନେ ଷ୍ଟିଲ୍ କଏଲର ମାପିତ ଲମ୍ବକୁ ବୈଦ୍ୟୁତିକ ସଙ୍କେତରେ ରୂପାନ୍ତରିତ କରନ୍ତି, ଯାହା ପରେ PLC ନିୟନ୍ତ୍ରଣ କ୍ୟାବିନେଟକୁ ସ୍ଥାନାନ୍ତରିତ ହୁଏ।
ନିୟନ୍ତ୍ରଣ କ୍ୟାବିନେଟ୍ ପ୍ରଦର୍ଶନ ଉତ୍ପାଦନ ଗତି, ପ୍ରତି ଚକ୍ରରେ ଆଉଟପୁଟ୍, କଟିଂ ଲମ୍ବ ଏବଂ ଅନ୍ୟାନ୍ୟ ପାରାମିଟରଗୁଡ଼ିକର ସମାୟୋଜନ କରିବାକୁ ଅନୁମତି ଦିଏ। ଏନକୋଡରରୁ ସଠିକ ମାପ ଏବଂ ମତାମତ ପାଇଁ ଧନ୍ୟବାଦ, କଟିଂ ମେସିନ୍ ±1mm ମଧ୍ୟରେ କଟିଂ ସଠିକତା ବଜାୟ ରଖିପାରିବ।
ଏହି ହାଇଡ୍ରୋଲିକ୍ କଟିଂ ମେସିନ୍ ପ୍ରତ୍ୟେକ କଟ୍ ସହିତ କୌଣସି ଅପଚୟ ସୃଷ୍ଟି କରେ ନାହିଁ, ଯାହା ସାମଗ୍ରୀ ଖର୍ଚ୍ଚ ସଞ୍ଚୟ କରିବାରେ ସାହାଯ୍ୟ କରେ। ତଥାପି, ପ୍ରତ୍ୟେକ ଆକାରର ସିଧା ପାଇଁ ଏକ ପୃଥକ ବ୍ଲେଡ୍ ଆବଶ୍ୟକ କରେ।
କଟିଂ ମେସିନ୍ ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ପରି ସମାନ ଗତିରେ ଆଗକୁ ପଛକୁ ଗତି କରେ, ଯାହା ଫଳରେ ଉତ୍ପାଦନ ଲାଇନଟି ବିନା ବାଧାରେ ନିରନ୍ତର କାର୍ଯ୍ୟ କରିପାରିବ।
ହାଇଡ୍ରୋଲିକ୍ ଷ୍ଟେସନ୍
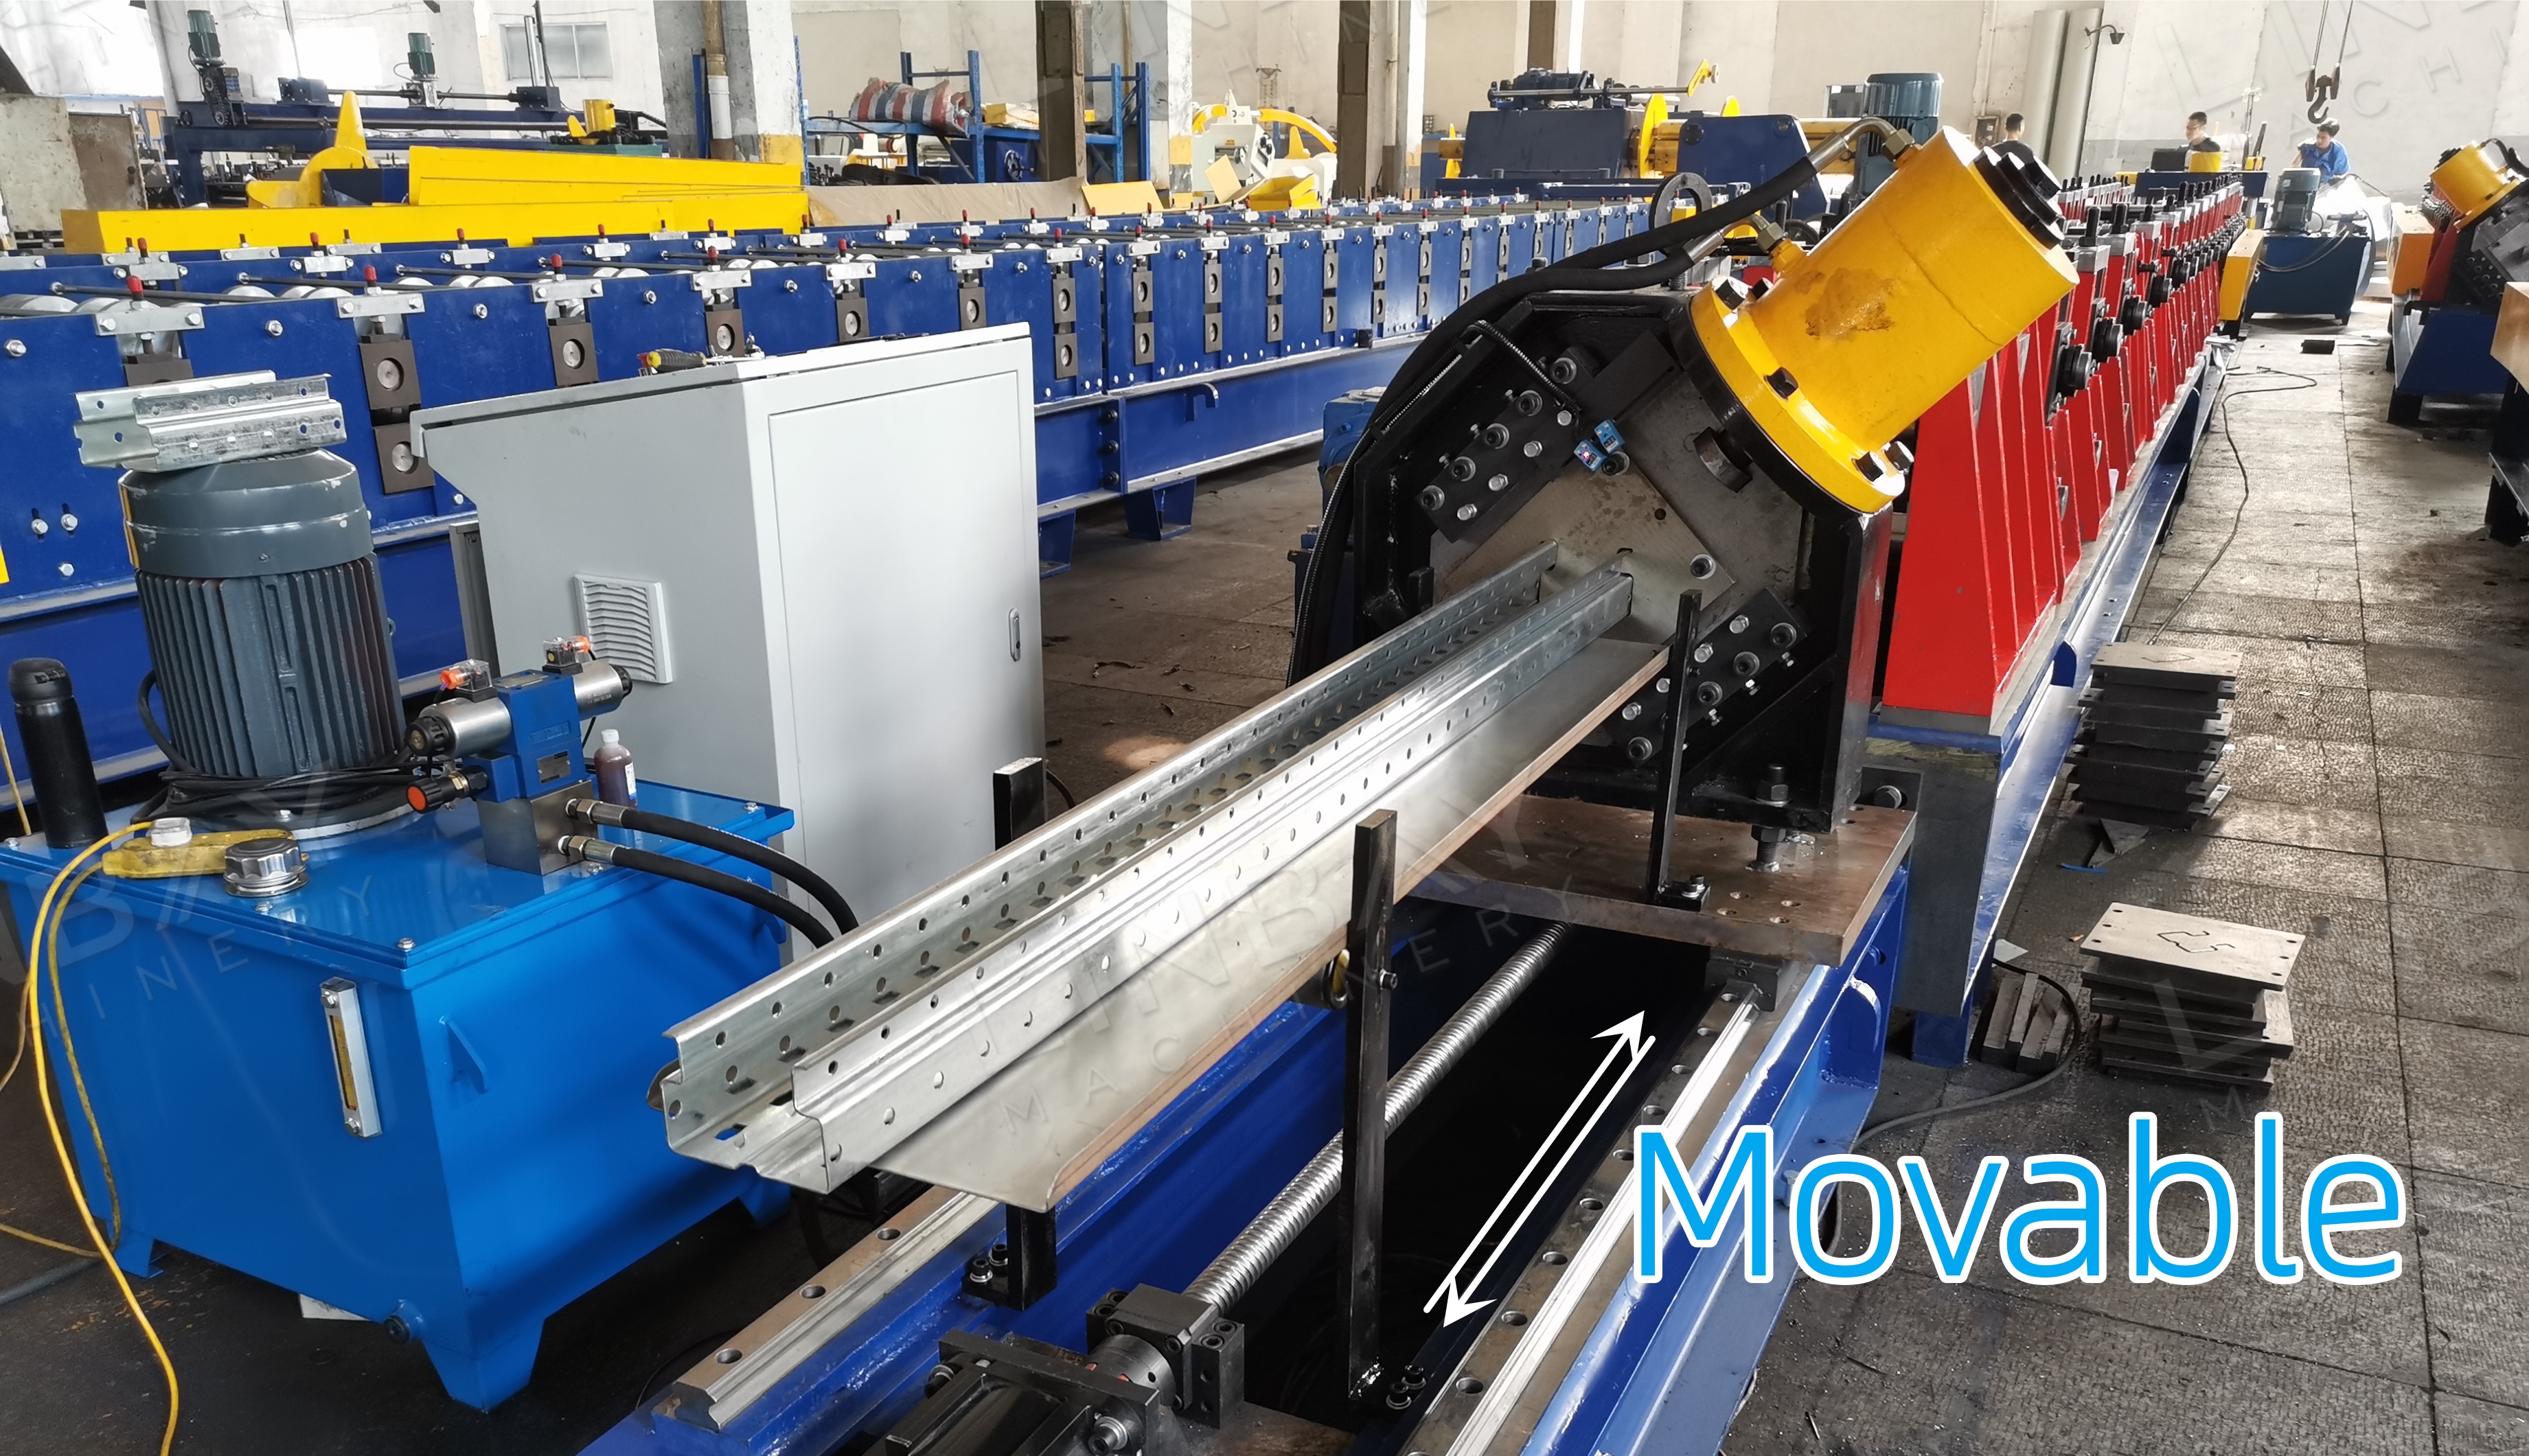
ଏହି ହାଇଡ୍ରୋଲିକ୍ ଷ୍ଟେସନ୍ ହାଇଡ୍ରୋଲିକ୍ ଡିକୋଏଲର୍ ଏବଂ କଟର୍ ଭଳି ଉପକରଣ ପରିଚାଳନା ପାଇଁ ଜରୁରୀ ହାଇଡ୍ରୋଲିକ୍ ଶକ୍ତି ଯୋଗାଇଥାଏ। ପ୍ରଭାବଶାଳୀ ତାପ ଅପଚୟ ପାଇଁ କୁଲିଂ ଫ୍ୟାନ୍ ସହିତ ସଜ୍ଜିତ, ଏହା ନିରନ୍ତର କାର୍ଯ୍ୟ ସୁନିଶ୍ଚିତ କରେ ଏବଂ ଉତ୍ପାଦକତା ବୃଦ୍ଧି କରେ। ଏହାର ନିର୍ଭରଯୋଗ୍ୟତା ଏବଂ କମ ବିଫଳତା ହାର ପାଇଁ ଜଣାଶୁଣା, ଏହି ହାଇଡ୍ରୋଲିକ୍ ଷ୍ଟେସନ୍ ସ୍ଥାୟୀତ୍ୱ ଏବଂ ଦୀର୍ଘକାଳୀନ କାର୍ଯ୍ୟଦକ୍ଷତା ପାଇଁ ନିର୍ମିତ।
ଗରମ ଜଳବାୟୁରେ, ଆମେ ତାପ ଅପଚୟକୁ ବୃଦ୍ଧି କରିବା ଏବଂ ପ୍ରଭାବଶାଳୀ ତାପ ଅବଶୋଷଣ ପାଇଁ ଉପଲବ୍ଧ ତରଳ ପଦାର୍ଥର ପରିମାଣ ବୃଦ୍ଧି କରିବା ପାଇଁ ହାଇଡ୍ରୋଲିକ୍ ଜଳଭଣ୍ଡାର ଆକାରକୁ ବୃଦ୍ଧି କରିବାକୁ ସୁପାରିଶ କରୁ।
ଏହି ପଦକ୍ଷେପଗୁଡ଼ିକ ଗ୍ରହଣ କରି, ହାଇଡ୍ରୋଲିକ୍ ଷ୍ଟେସନ୍ ଦୀର୍ଘ ବ୍ୟବହାର ସମୟରେ ମଧ୍ୟ ଏକ ସ୍ଥିର କାର୍ଯ୍ୟ ତାପମାତ୍ରା ବଜାୟ ରଖିପାରିବ, ଯାହା ରୋଲ୍ ଫର୍ମିଂ ଉତ୍ପାଦନ ଲାଇନର ନିର୍ଭରଯୋଗ୍ୟତା ଏବଂ ଦକ୍ଷତା ସୁନିଶ୍ଚିତ କରିବ।
୧. ଡିକୋଏଲର୍

୨. ଖାଇବାକୁ ଦେବା

୩.ପଞ୍ଚିଂ

୪. ରୋଲ୍ ଫର୍ମିଂ ଷ୍ଟାଣ୍ଡ

୫. ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ୍

6. କଟିଂ ସିଷ୍ଟମ

ଅନ୍ୟାନ୍ୟ

ଟେବୁଲ୍ ବାହାରେ