ଭିଡିଓ
ପ୍ରୋଫାଇଲ୍
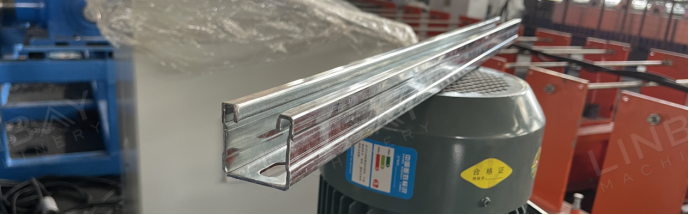
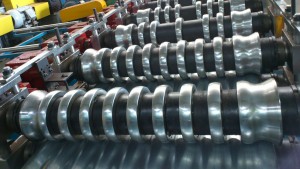
ଷ୍ଟ୍ରଟ୍ ଚ୍ୟାନେଲଗୁଡ଼ିକୁ ପ୍ରାୟତଃ ସୌର ପ୍ୟାନେଲ୍ ମାଉଣ୍ଟିଂ, ପ୍ଲମ୍ବିଂ ଏବଂ ପାଇପିଂ, ଏବଂ HVAC ସିଷ୍ଟମ ଭଳି ପ୍ରୟୋଗରେ ବ୍ୟବହୃତ ହୁଏ। ମାନକ ଷ୍ଟ୍ରଟ୍ ଚ୍ୟାନେଲ ଉଚ୍ଚତା ଅନ୍ତର୍ଭୁକ୍ତ୨୧ ମିମି, ୪୧ ମିମି, ୫୨ ମିମି, ୬୨ ମିମି, ୭୧ ମିମି, ଏବଂ ୮୨ ମିମି।ଫର୍ମିଂ ରୋଲରଗୁଡ଼ିକର ବ୍ୟାସ ଷ୍ଟ୍ରଟ୍ ଚ୍ୟାନେଲର ଉଚ୍ଚତା ସହିତ ପରିବର୍ତ୍ତନ ହୁଏ, ଉଚ୍ଚ ଚ୍ୟାନେଲଗୁଡ଼ିକ ପାଇଁ ଅଧିକ ଫର୍ମିଂ ଷ୍ଟେସନ ଆବଶ୍ୟକ ହୁଏ। ଏହି ଚ୍ୟାନେଲଗୁଡ଼ିକ ସାଧାରଣତଃଗରମ-ଘୋଡ଼ାଇଥିବା ଇସ୍ପାତ, ଥଣ୍ଡା-ଘୋଡ଼ାଇଥିବା ଇସ୍ପାତ, ଗାଲଭାନିଆଇସ୍ପାତ, କିମ୍ବା ଷ୍ଟେନଲେସ୍ ଷ୍ଟିଲ୍,ଠାରୁ ମୋଟେଇ ପର୍ଯ୍ୟନ୍ତ୧୨ ଗଜ୍ (୨.୫ ମିମି) ରୁ ୧୬ ଗଜ୍ (୧.୫ ମିମି)।
ଟିପ୍ପଣୀ: ଷ୍ଟେନଲେସ୍ ଷ୍ଟିଲର ଅଧିକ ଉତ୍ପାଦନ ଶକ୍ତି ହେତୁ, ଆବଶ୍ୟକୀୟ ଫର୍ମିଂ ବଳ କମ୍-ମିଶ୍ରୟ ଇସ୍ପାତ ଏବଂ ସମାନ ଘନତାର ନିୟମିତ କାର୍ବନ ଇସ୍ପାତ ତୁଳନାରେ ଅଧିକ। ତେଣୁ, ଷ୍ଟେନଲେସ୍ ଷ୍ଟିଲ୍ ପାଇଁ ଡିଜାଇନ୍ ହୋଇଥିବା ରୋଲ୍ ଫର୍ମିଂ ମେସିନଗୁଡ଼ିକ ନିୟମିତ କାର୍ବନ ଷ୍ଟିଲ୍ ଏବଂ ଗାଲଭାନିଆନ୍ ଷ୍ଟିଲ୍ ପାଇଁ ବ୍ୟବହୃତ ମେସିନଗୁଡ଼ିକଠାରୁ ଭିନ୍ନ।
LINBAY ବିଭିନ୍ନ ପରିମାଣ ଉତ୍ପାଦନ କରିବାରେ ସକ୍ଷମ ଉତ୍ପାଦନ ଲାଇନଗୁଡ଼ିକ ପ୍ରଦାନ କରେ, ଯାହାକୁ ଡାଇମେନ୍ସନ ଆଡଜଷ୍ଟମେଣ୍ଟ ପାଇଁ ଆବଶ୍ୟକ ସ୍ୱୟଂଚାଳିତତାର ସ୍ତର ଉପରେ ନିର୍ଭର କରି ମାନୁଆଲ୍ ଏବଂ ସ୍ୱୟଂଚାଳିତ ପ୍ରକାରରେ ବର୍ଗୀକୃତ କରାଯାଇଛି।
ପ୍ରକୃତ କେସ୍-ମୁଖ୍ୟ ବୈଷୟିକ ପାରାମିଟରଗୁଡ଼ିକ
ଫ୍ଲୋ ଚାର୍ଟ: ଡିକୋଏଲର--ସର୍ଭୋ ଫିଡର--ପଞ୍ଚ ପ୍ରେସ୍--ଗାଇଡିଂ--ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍--ଫ୍ଲାଇଂ ସ’ କଟିଂ--ଆଉଟ୍ ଟେବୁଲ୍
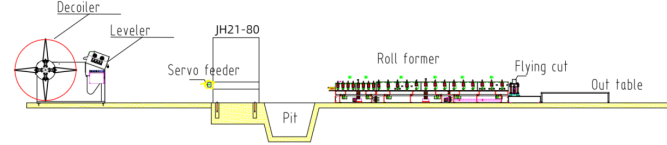
ପ୍ରକୃତ କେସ୍-ମୁଖ୍ୟ ବୈଷୟିକ ପାରାମିଟରଗୁଡ଼ିକ
୧.ରେଖା ଗତି: ୧୫ମି/ମିନିଟ୍, ସମାୟୋଜନୀୟ
୨.ଉପଯୁକ୍ତ ସାମଗ୍ରୀ: ଗରମ ଘୋଡ଼ାଯାଇଥିବା ଇସ୍ପାତ, ଥଣ୍ଡା ଘୋଡ଼ାଯାଇଥିବା ଇସ୍ପାତ, ଗ୍ୟାଲଭାନିଆନ୍ ଇସ୍ପାତ
୩. ସାମଗ୍ରୀ ଘନତା: ୧.୫-୨.୫ ମିମି
୪. ରୋଲ୍ ତିଆରି ମେସିନ୍: କାଷ୍ଟ-ଲୁହା ଗଠନ
୫. ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ: ଗିଅରବକ୍ସ ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ
୬.କାଟିବା ସିଷ୍ଟମ: ଉଡ଼ନ୍ତା କରତ କଟିବା। କାଟିବା ସମୟରେ ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ବନ୍ଦ ହୁଏ ନାହିଁ।
୭.ପିଏଲସି କ୍ୟାବିନେଟ୍: ସିମେନ୍ସ ସିଷ୍ଟମ୍
ପ୍ରକୃତ କେସ୍-ଯନ୍ତ୍ରପାତି
୧. ଲେଭଲର ସହିତ ହାଇଡ୍ରୋଲିକ୍ ଡିକୋଏଲର୍*୧
୨. ସର୍ଭୋ ଫିଡର*୧
୩.ପଞ୍ଚ ପ୍ରେସ୍*୧
୪. ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍*୧
୫. ଫ୍ଲାଇଂ କରତ କଟିବା ମେସିନ୍*୧
୬.PLC ନିୟନ୍ତ୍ରଣ କ୍ୟାବିନେଟ୍*୨
୭. ଜଳସ୍ରୋତ ଷ୍ଟେସନ*୨
୮. ସ୍ପେୟାର ପାର୍ଟସ୍ ବାକ୍ସ (ମାଗଣା)*୧
କଣ୍ଟେନର ଆକାର: 2x40GP+1x20GP
ପ୍ରକୃତ ମାମଲା-ବର୍ଣ୍ଣନା
ଲେଭଲର ସହିତ ଡିକୋଏଲର
ଏହି ମେସିନ୍ ଏକ ଡିକୋଏଲର୍ ଏବଂ ଏକ ଲେଭଲରର କାର୍ଯ୍ୟକୁ ଏକୀକୃତ କରେ, ମହଲା ସ୍ଥାନ ବ୍ୟବହାରକୁ ଅପ୍ଟିମାଇଜ୍ କରେ। 1.5mm ରୁ ଅଧିକ ମୋଟା ଷ୍ଟିଲ୍ କଏଲଗୁଡ଼ିକୁ ଲେଭଲ କରିବା ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ, ବିଶେଷକରି ଷ୍ଟ୍ରଟ୍ ଚ୍ୟାନେଲଗୁଡ଼ିକରେ ନିରନ୍ତର ଗାତଗୁଡ଼ିକୁ ପଞ୍ଚ କରିବା ପାଇଁ। ଲେଭଲର ନିଶ୍ଚିତ କରେ ଯେ ଷ୍ଟିଲ୍ କଏଲ ମସୃଣ ଅଛି ଏବଂ ଆଭ୍ୟନ୍ତରୀଣ ଚାପରୁ ମୁକ୍ତି ଦିଏ, ସହଜ ଆକୃତି ଏବଂ ସିଧା ଗଠନକୁ ସହଜ କରିଥାଏ।
ସର୍ଭୋ ଫିଡର୍
ଏକ ସର୍ଭୋ ଫିଡରକୁ ଏହାର ସର୍ବୋ ମୋଟର ବ୍ୟବହାର ପାଇଁ ନାମକରଣ କରାଯାଇଛି। ସର୍ଭୋ ମୋଟରର ସର୍ବନିମ୍ନ ଷ୍ଟାର୍ଟ-ଷ୍ଟପ୍ ବିଳମ୍ବ ପାଇଁ ଧନ୍ୟବାଦ, ଏହା ଷ୍ଟିଲ୍ କଏଲଗୁଡ଼ିକୁ ଫିଡ୍ କରିବାରେ ଅସାଧାରଣ ସଠିକତା ପ୍ରଦାନ କରେ। ଷ୍ଟ୍ରଟ୍ ଚ୍ୟାନେଲ୍ ଉତ୍ପାଦନ ସମୟରେ କଡ଼ା ସହନଶୀଳତା ବଜାୟ ରଖିବା ଏବଂ ଷ୍ଟିଲ୍ କଏଲ ଅପଚୟକୁ କମ କରିବା ପାଇଁ ଏହି ସଠିକତା ଅତ୍ୟାବଶ୍ୟକ। ଏହା ସହିତ, ଫିଡର ମଧ୍ୟରେ ଥିବା ନ୍ୟୁମେଟିକ୍ କ୍ଲାମ୍ପଗୁଡ଼ିକ ଷ୍ଟିଲ୍ କଏଲକୁ ଆଗକୁ ବଢାଇ ଏହାର ପୃଷ୍ଠକୁ ସ୍କ୍ରାଚ୍ ରୁ ସୁରକ୍ଷା ଦେଇଥାଏ।
ପଞ୍ଚ ପ୍ରେସ୍
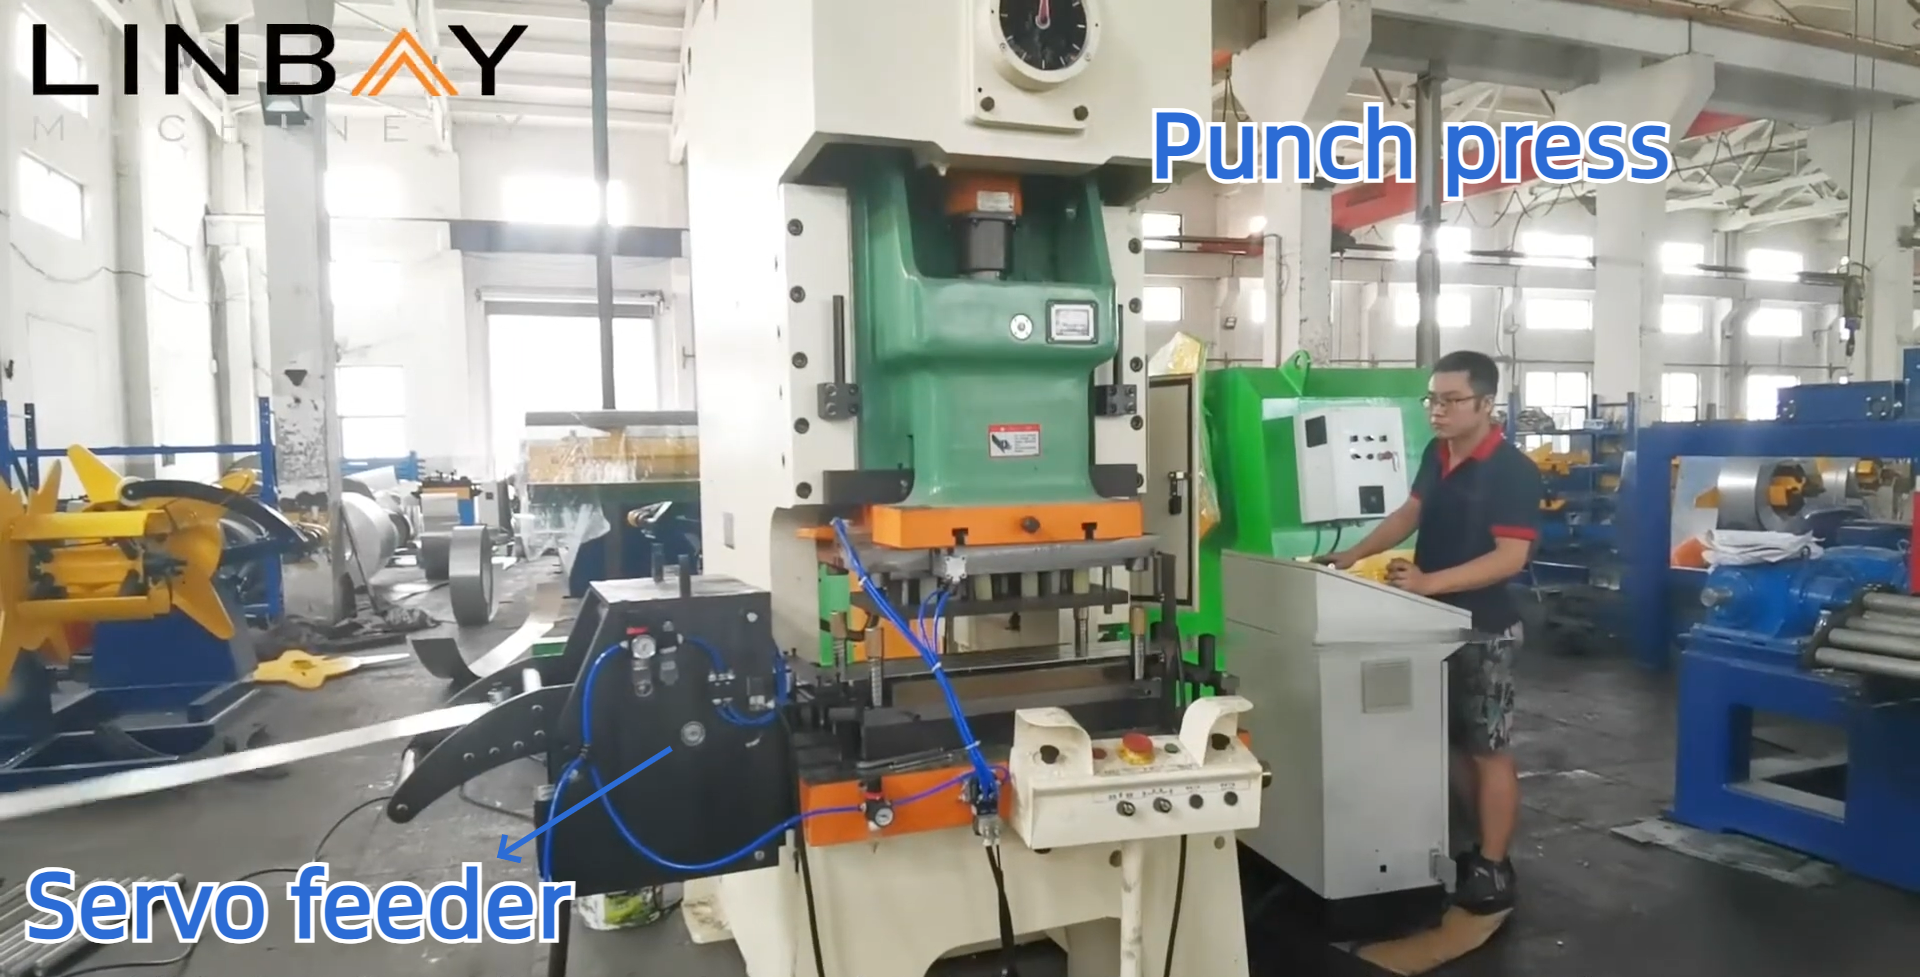
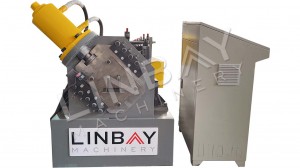
ଷ୍ଟିଲ୍ କଏଲରେ ଗାତ ସୃଷ୍ଟି କରିବା ପାଇଁ ଏକ ପଞ୍ଚ ପ୍ରେସ୍ ନିୟୋଜିତ କରାଯାଏ, ଯାହା ଷ୍ଟ୍ରଟ୍ ଚ୍ୟାନେଲଗୁଡ଼ିକୁ ସୁରକ୍ଷିତ ରଖିବା ପାଇଁ ସ୍କ୍ରୁ ଏବଂ ନଟ୍ ସଂଯୋଗ କରିବା ପାଇଁ ଜରୁରୀ। ଏହି ପଞ୍ଚ ପ୍ରେସ୍ ଏକ ସମନ୍ୱିତ ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ୍ (ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ପରି ସମାନ ବେସ୍ ଉପରେ ଲଗାଯାଇଥିବା) ଏବଂ ଏକ ଷ୍ଟାଣ୍ଡଆଲୋନ୍ ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ୍ ଅପେକ୍ଷା ଅଧିକ ଦ୍ରୁତ ଗତିରେ କାର୍ଯ୍ୟ କରେ। ଆମେ ପ୍ରସିଦ୍ଧ ଚୀନ୍ ବ୍ରାଣ୍ଡ ୟାଙ୍ଗଲିର ପଞ୍ଚ ପ୍ରେସ୍ ବ୍ୟବହାର କରୁ, ଯାହାର ଅନେକ ବିଶ୍ୱସ୍ତରୀୟ କାର୍ଯ୍ୟାଳୟ ଅଛି, ସୁବିଧାଜନକ ବିକ୍ରୟ ପରବର୍ତ୍ତୀ ସେବା ଏବଂ ବଦଳ ଅଂଶଗୁଡ଼ିକର ସହଜ ପ୍ରବେଶ ସୁନିଶ୍ଚିତ କରେ।
ମାର୍ଗଦର୍ଶକ
ଗାଇଡ୍ ରୋଲର୍ ଷ୍ଟିଲ୍ କଏଲ୍ ଏବଂ ମେସିନଗୁଡ଼ିକୁ ସମାନ କେନ୍ଦ୍ରରେଖା ସହିତ ସଂଯୁକ୍ତ ରଖିଥାଏ, ଯାହା ଷ୍ଟ୍ରଟ୍ ଚ୍ୟାନେଲର ସିଧାତା ସୁନିଶ୍ଚିତ କରିଥାଏ। ସଂସ୍ଥାପନ ସମୟରେ ଷ୍ଟ୍ରଟ୍ ଚ୍ୟାନେଲଗୁଡ଼ିକୁ ଅନ୍ୟ ପ୍ରୋଫାଇଲ୍ ସହିତ ମେଳ କରିବା ପାଇଁ ଏହି ସଂଯୋଜନା ଅତ୍ୟନ୍ତ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ, ଯାହା ସିଧାସଳଖ ସମଗ୍ର ନିର୍ମାଣ ଗଠନର ସ୍ଥିରତାକୁ ପ୍ରଭାବିତ କରେ।
ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍
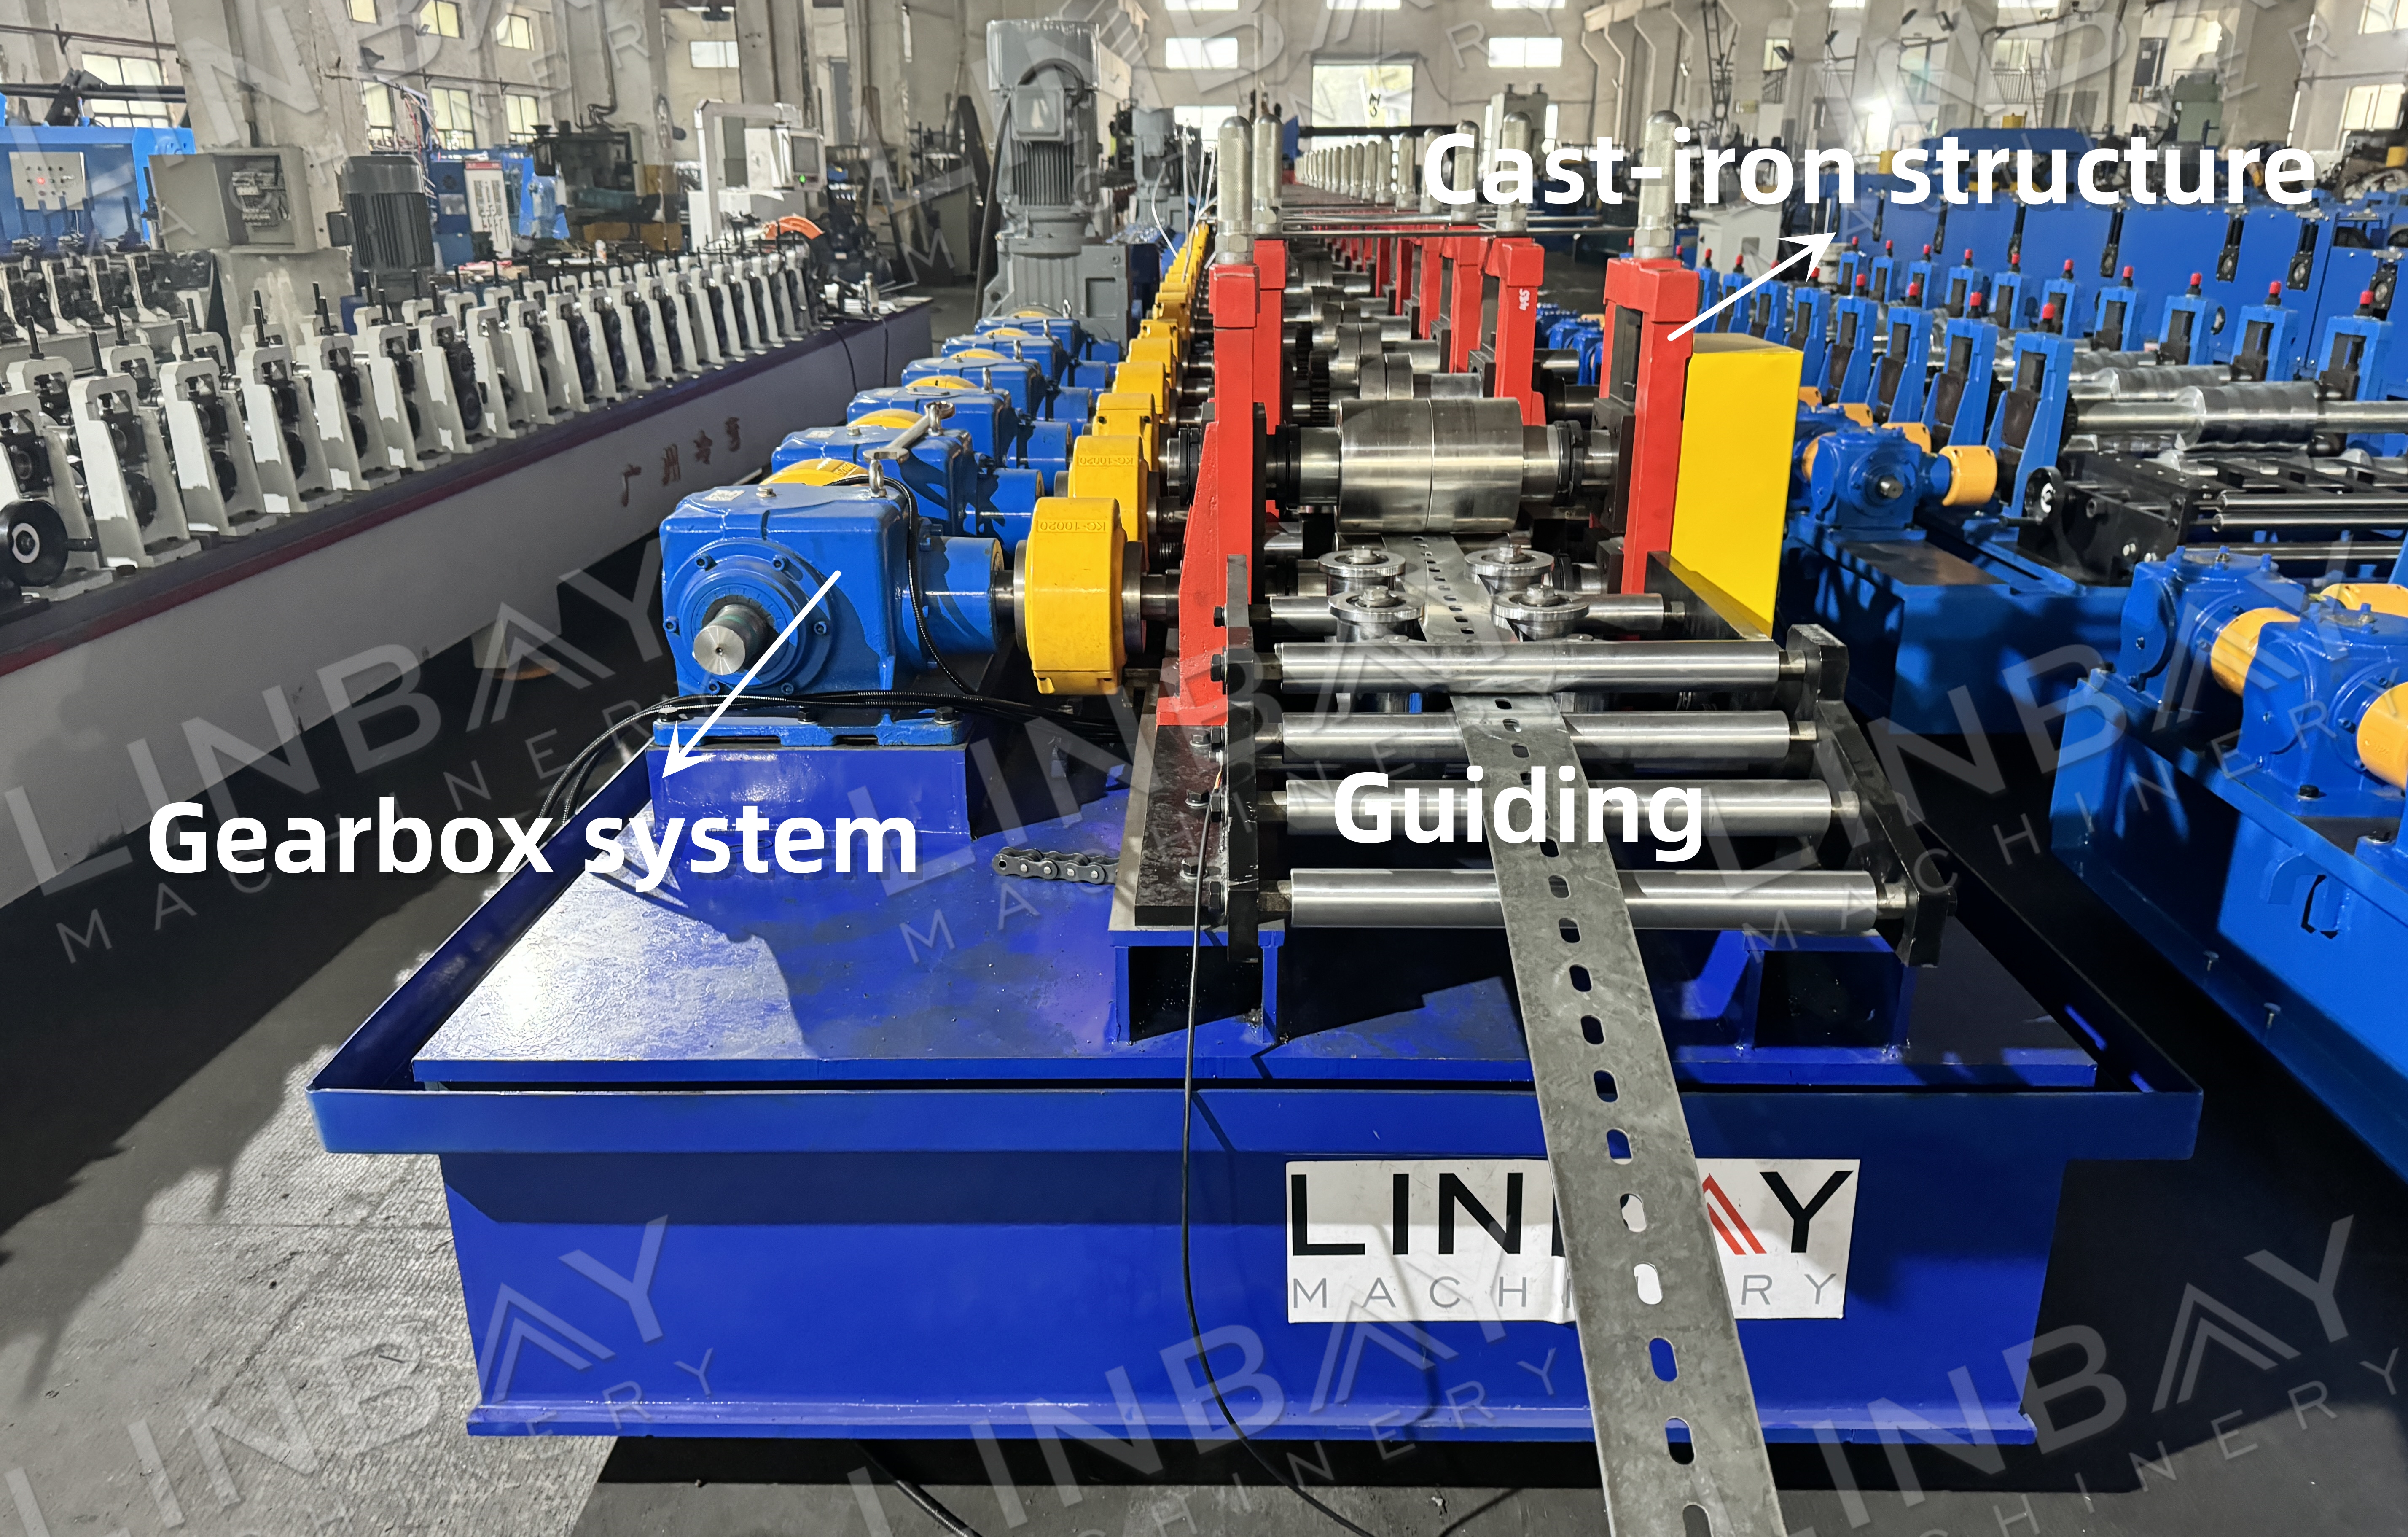
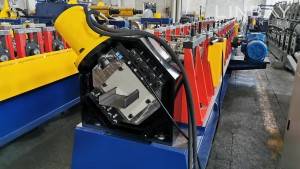
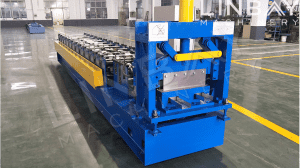
ଏହି ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ଗୋଟିଏ ଖଣ୍ଡ ଇସ୍ପାତରୁ ତିଆରି ଏକ କାଷ୍ଟ-ଲୁହା ଗଠନ ପ୍ରଦାନ କରେ, ଯାହା ଅସାଧାରଣ ସ୍ଥାୟୀତ୍ୱ ପ୍ରଦାନ କରେ। ଉପର ଏବଂ ତଳ ରୋଲରଗୁଡ଼ିକ ଇସ୍ପାତ କଏଲକୁ ଆକାର ଦେବା ପାଇଁ ବଳ ପ୍ରୟୋଗ କରନ୍ତି, ଯାହା ଗଠନ ପ୍ରକ୍ରିୟା ପାଇଁ ପର୍ଯ୍ୟାପ୍ତ ଶକ୍ତି ପ୍ରଦାନ କରିବା ପାଇଁ ଏକ ଗିଅରବକ୍ସ ଦ୍ୱାରା ଚାଳିତ ହୁଏ।
ଉଡ଼ନ୍ତା କରତ କଟିବା
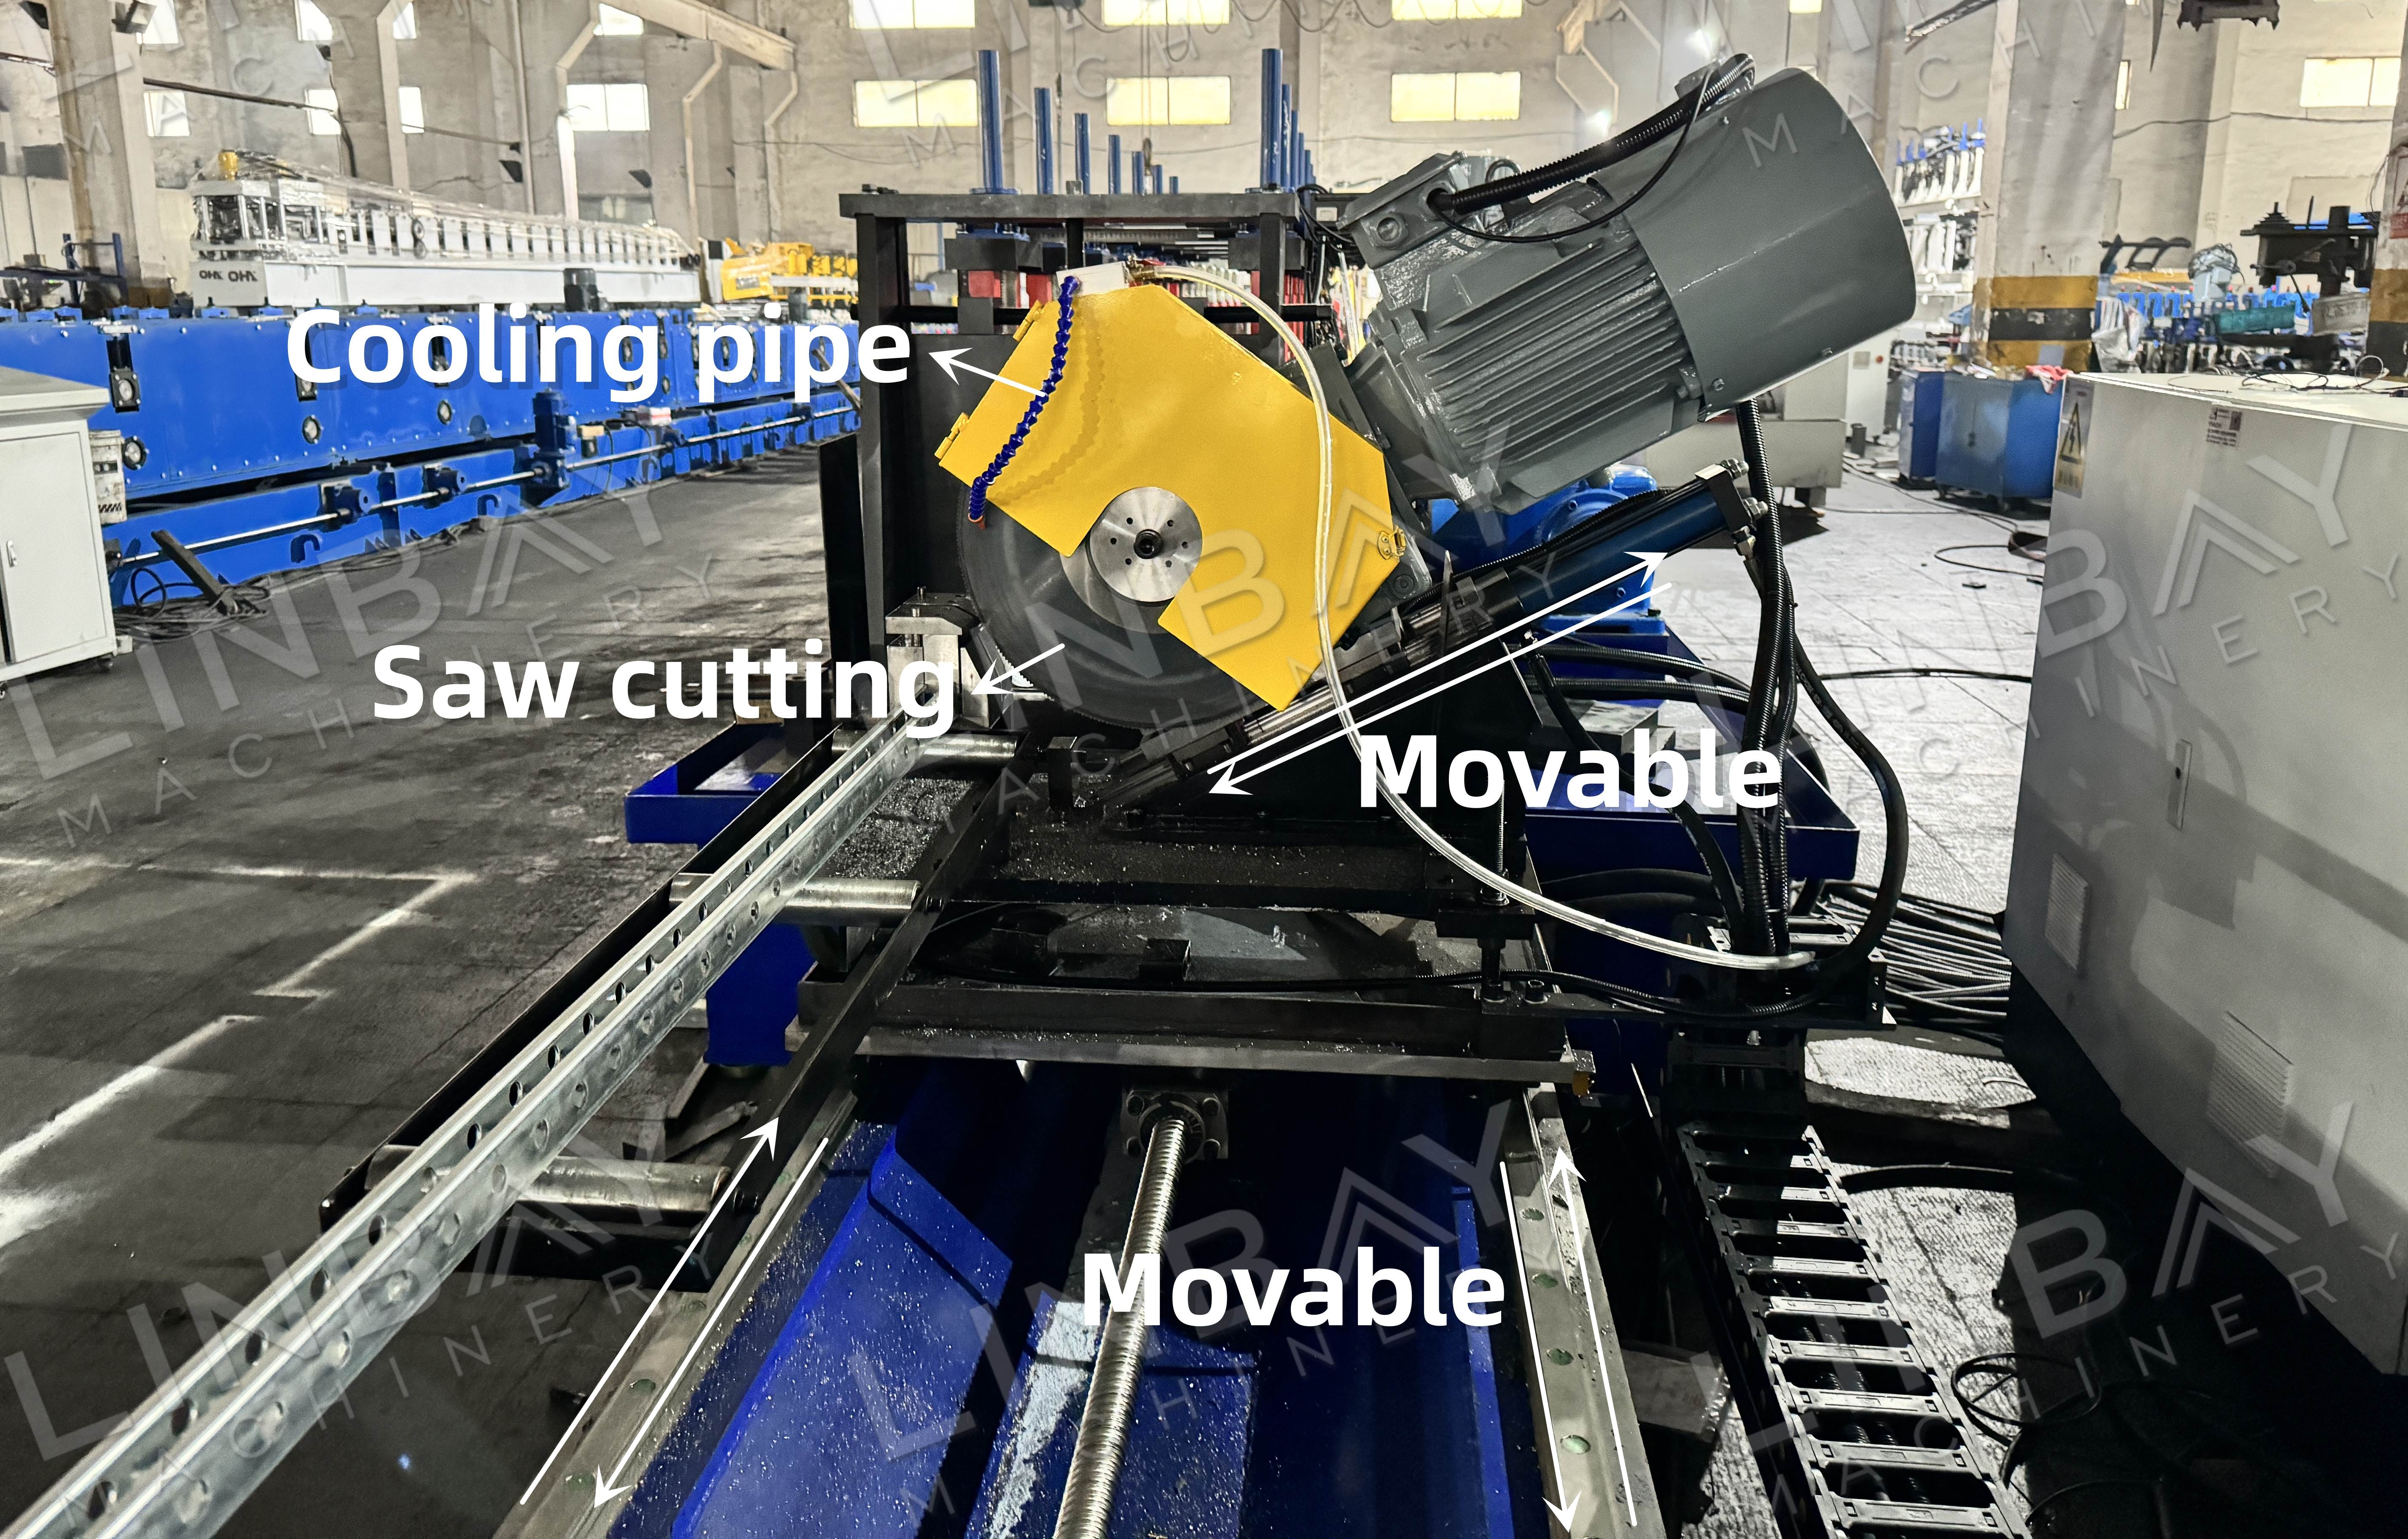
ଫ୍ଲାଇଙ୍ଗ ସ’ କଟରର କ୍ୟାରେଜ୍ ଗତିଶୀଳ ଷ୍ଟ୍ରଟ୍ ଚ୍ୟାନେଲଗୁଡ଼ିକର ଗତି ସହିତ ସମନ୍ୱୟ ସ୍ଥାପନ କରିବାକୁ ତ୍ୱରାନ୍ୱିତ ହୁଏ, ଯାହା ରୋଲ୍ ଫର୍ମିଂ ମେସିନର ଗତି ମଧ୍ୟ। ଏହା ଉତ୍ପାଦନ ପ୍ରକ୍ରିୟାକୁ ବନ୍ଦ ନକରି କାଟିବାକୁ ସକ୍ଷମ କରିଥାଏ। ଏହି ଅତ୍ୟନ୍ତ ଦକ୍ଷ କଟିଂ ସମାଧାନ ଉଚ୍ଚ-ଗତି କାର୍ଯ୍ୟ ପାଇଁ ଉପଯୁକ୍ତ ଏବଂ ସର୍ବନିମ୍ନ ଅପଚୟ ସୃଷ୍ଟି କରେ।
କଟିବା ପ୍ରକ୍ରିୟା ସମୟରେ, ବାୟୁଚାଳିତ ଶକ୍ତି କରତ ବ୍ଲେଡ୍ ବେସ୍ କୁ ଷ୍ଟ୍ରଟ୍ ଚ୍ୟାନେଲ୍ ଆଡକୁ ଘୁଞ୍ଚାଇଥାଏ, ଯେତେବେଳେ ହାଇଡ୍ରୋଲିକ୍ ଷ୍ଟେସନରୁ ଜଳୀୟ ଶକ୍ତି କରତ ବ୍ଲେଡ୍ ର ଘୂର୍ଣ୍ଣନକୁ ଚଲାଇଥାଏ।
ହାଇଡ୍ରୋଲିକ୍ ଷ୍ଟେସନ୍
ହାଇଡ୍ରୋଲିକ୍ ଷ୍ଟେସନ୍ ହାଇଡ୍ରୋଲିକ୍ ଡିକୋଏଲର୍ ଏବଂ ହାଇଡ୍ରୋଲିକ୍ କଟର୍ ଭଳି ଉପକରଣ ପାଇଁ ଆବଶ୍ୟକ ଶକ୍ତି ଯୋଗାଇଥାଏ ଏବଂ ପ୍ରଭାବଶାଳୀ ତାପ ଅପଚୟ ସୁନିଶ୍ଚିତ କରିବା ପାଇଁ କୁଲିଂ ଫ୍ୟାନ୍ ସହିତ ସଜ୍ଜିତ। ଗରମ ଜଳବାୟୁରେ, ଆମେ ତାପ ଅପଚୟକୁ ଉନ୍ନତ କରିବା ଏବଂ ଥଣ୍ଡା କରିବା ପାଇଁ ଉପଲବ୍ଧ ତରଳ ପଦାର୍ଥର ପରିମାଣ ବୃଦ୍ଧି କରିବା ପାଇଁ ହାଇଡ୍ରୋଲିକ୍ ଜଳଭଣ୍ଡାରକୁ ବୃଦ୍ଧି କରିବାକୁ ପରାମର୍ଶ ଦେଉଛୁ। ଏହି ପଦକ୍ଷେପଗୁଡ଼ିକ ଦୀର୍ଘ ସମୟ ଧରି ବ୍ୟବହାର ସମୟରେ ଏକ ସ୍ଥିର କାର୍ଯ୍ୟକ୍ଷମ ତାପମାତ୍ରା ବଜାୟ ରଖିବାରେ ସାହାଯ୍ୟ କରେ, ଯାହା ଦ୍ଵାରା ରୋଲ୍ ଫର୍ମିଂ ଉତ୍ପାଦନ ଲାଇନର ନିର୍ଭରଯୋଗ୍ୟତା ଏବଂ ଦକ୍ଷତା ସୁନିଶ୍ଚିତ ହୁଏ।
PLC ନିୟନ୍ତ୍ରଣ କ୍ୟାବିନେଟ୍ ଏବଂ ଏନକୋଡର୍
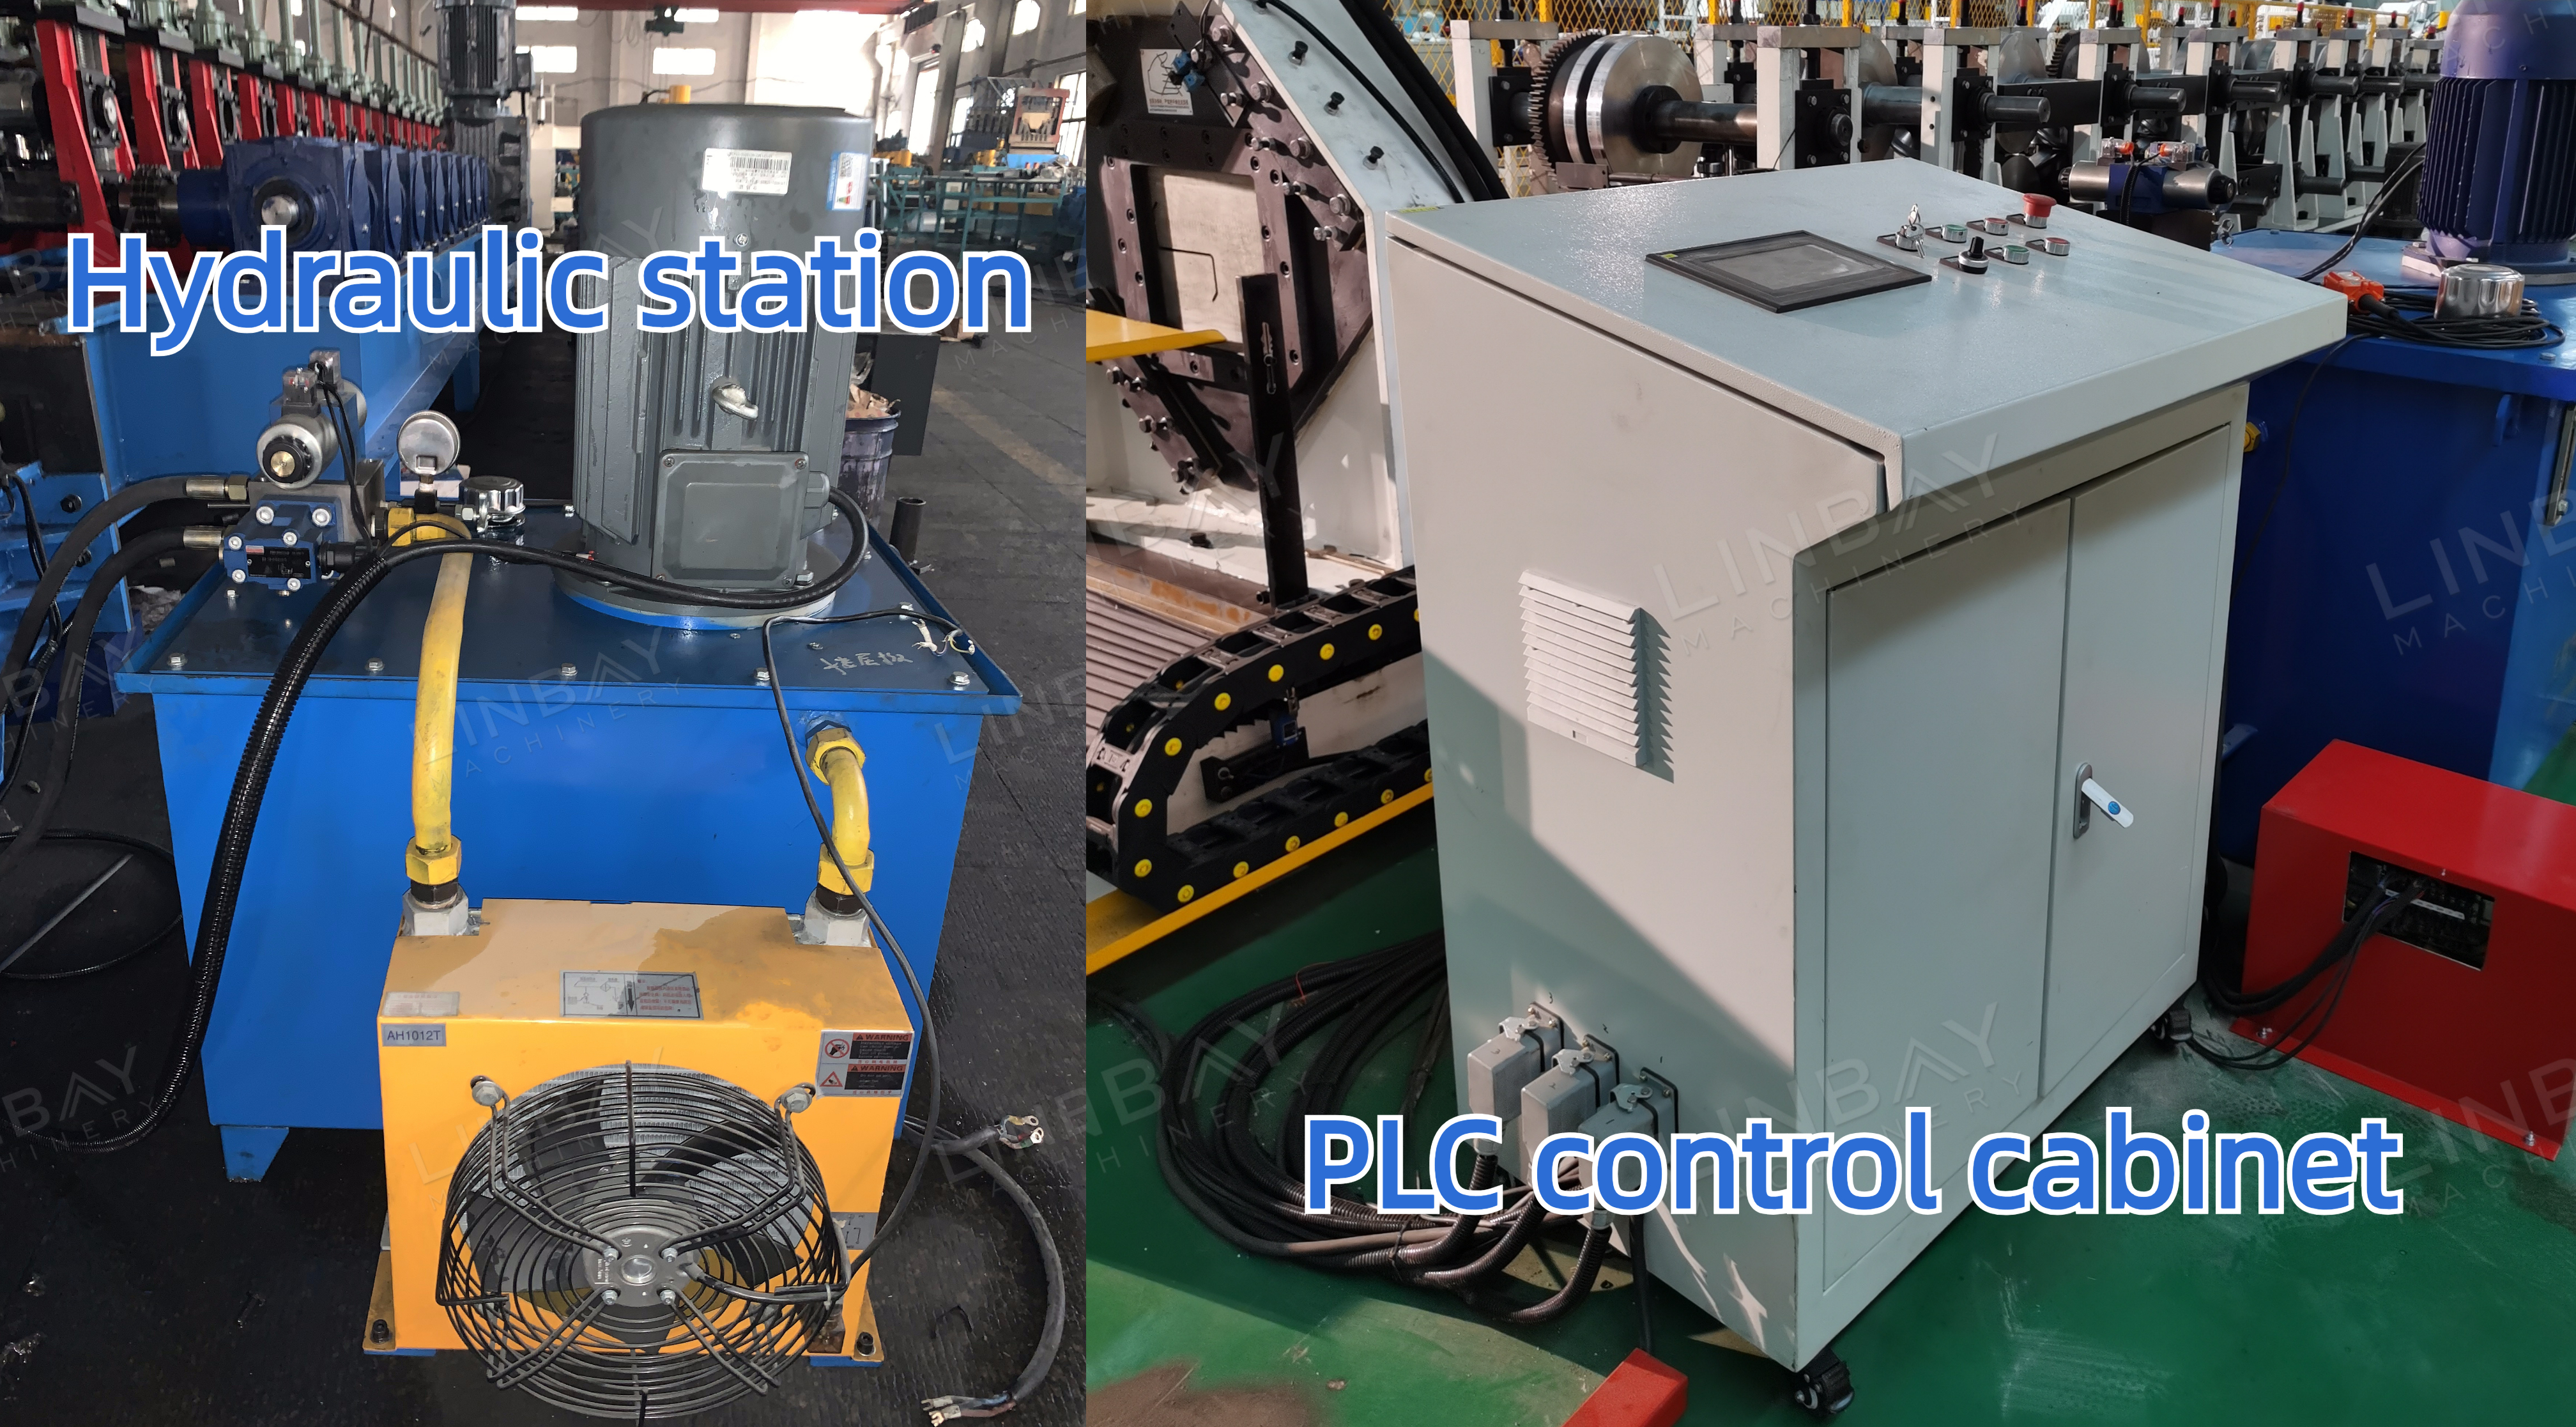
ସ୍ଥିତି, ଗତି ଏବଂ ସିଙ୍କ୍ରୋନାଇଜେସନ ଉପରେ ମତାମତ ପ୍ରଦାନ କରିବାରେ ଏନକୋଡରଗୁଡ଼ିକ ଏକ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଭୂମିକା ଗ୍ରହଣ କରନ୍ତି। ସେମାନେ ଷ୍ଟିଲ୍ କଏଲର ମାପିତ ଲମ୍ବକୁ ବୈଦ୍ୟୁତିକ ସଙ୍କେତରେ ପରିଣତ କରନ୍ତି, ଯାହାକୁ ପରେ PLC ନିୟନ୍ତ୍ରଣ କ୍ୟାବିନେଟକୁ ପଠାଯାଏ। ଅପରେଟରମାନେ ଉତ୍ପାଦନ ଗତି, ପ୍ରତି ଚକ୍ରରେ ଆଉଟପୁଟ୍ ଏବଂ କଟିଂ ଲମ୍ବ ଭଳି ପାରାମିଟରଗୁଡ଼ିକୁ ସଜାଡ଼ିବା ପାଇଁ ନିୟନ୍ତ୍ରଣ କ୍ୟାବିନେଟ ପ୍ରଦର୍ଶନ ବ୍ୟବହାର କରନ୍ତି। ଏନକୋଡରଗୁଡ଼ିକରୁ ସଠିକ ମାପ ଏବଂ ମତାମତ ପାଇଁ ଧନ୍ୟବାଦ, କଟିଂ ମେସିନ୍ ±1mm ମଧ୍ୟରେ କଟିଂ ସଠିକତା ହାସଲ କରିପାରିବ।
ଉଡ଼ନ୍ତା ହାଇଡ୍ରୋଲିକ୍ କଟିଂ VS ଉଡ଼ନ୍ତା କରତ କଟିଂ
କଟିଂ ବ୍ଲେଡ୍: ଉଡ଼ୁଥିବା ହାଇଡ୍ରୋଲିକ୍ କଟରର ପ୍ରତ୍ୟେକ ପରିମାଣ ପାଇଁ ଏକ ପୃଥକ ଷ୍ଟାଣ୍ଡଆଲୋନ୍ କଟିଂ ବ୍ଲେଡ୍ ଆବଶ୍ୟକ। ତଥାପି, କରତ କଟିଂ ଷ୍ଟ୍ରଟ୍ ଚ୍ୟାନେଲଗୁଡ଼ିକର ପରିମାଣ ଦ୍ୱାରା ପ୍ରତିବନ୍ଧିତ ନୁହେଁ।
ଘଷିବା ଏବଂ ଛିଣ୍ଡିବା: ହାଇଡ୍ରୋଲିକ୍ କଟିଂ ବ୍ଲେଡ୍ ତୁଳନାରେ ସ’ ବ୍ଲେଡ୍ ସାଧାରଣତଃ ଶୀଘ୍ର ଘଷିବା ଅନୁଭବ କରେ ଏବଂ ଅଧିକ ଥର ବଦଳାଇବା ଆବଶ୍ୟକ କରେ।
ଶବ୍ଦ: କରତ କଟା ହାଇଡ୍ରୋଲିକ୍ କଟା ଅପେକ୍ଷା ଅଧିକ ଜୋରରେ ଶବ୍ଦ କରିଥାଏ, ଯାହା ପାଇଁ ଉତ୍ପାଦନ କ୍ଷେତ୍ରରେ ଅତିରିକ୍ତ ଶବ୍ଦ ନିରୋଧକ ପଦକ୍ଷେପ ଆବଶ୍ୟକ ହୋଇପାରେ।
ଅପଚୟ: ଏକ ହାଇଡ୍ରୋଲିକ୍ କଟର, ସଠିକ୍ ଭାବରେ କ୍ୟାଲିବ୍ରେଟ୍ ହୋଇଥିଲେ ମଧ୍ୟ, ସାଧାରଣତଃ ପ୍ରତି କଟରେ 8-10mm ଅନିବାର୍ଯ୍ୟ ଅପଚୟ ସୃଷ୍ଟି କରେ। ଅନ୍ୟପକ୍ଷରେ, ଏକ କରତ କଟର ପ୍ରାୟ ଶୂନ୍ୟ ଅପଚୟ ଉତ୍ପାଦନ କରେ।
ରକ୍ଷଣାବେକ୍ଷଣ: ଘର୍ଷଣରୁ ଉତ୍ପନ୍ନ ତାପ ପରିଚାଳନା କରିବା ପାଇଁ ସ’ ବ୍ଲେଡ୍ଗୁଡ଼ିକୁ ଏକ ଶୀତଳକ ପ୍ରଣାଳୀ ଆବଶ୍ୟକ, ଯାହା ନିରନ୍ତର ଏବଂ ଦକ୍ଷ କଟିବା ସୁନିଶ୍ଚିତ କରିଥାଏ। ବିପରୀତରେ, ହାଇଡ୍ରୋଲିକ୍ କଟିଙ୍ଗ ଏକ ଅଧିକ ସ୍ଥିର ତାପମାତ୍ରା ବଜାୟ ରଖେ।
ସାମଗ୍ରୀ ସୀମା: ନିୟମିତ କାର୍ବନ ଷ୍ଟିଲ୍ ତୁଳନାରେ ଷ୍ଟେନଲେସ୍ ଷ୍ଟିଲ୍ର ଉତ୍ପାଦନ ଶକ୍ତି ଅଧିକ ଥାଏ। ଷ୍ଟେନଲେସ୍ ଷ୍ଟିଲ୍ ସହିତ କାମ କରିବା ସମୟରେ, କେବଳ କରତ କଟିଙ୍ଗ ସାମଗ୍ରୀ ପ୍ରକ୍ରିୟାକରଣ ପାଇଁ ଉପଯୁକ୍ତ।
୧. ଡିକୋଏଲର୍

୨. ଖାଇବାକୁ ଦେବା

୩.ପଞ୍ଚିଂ

୪. ରୋଲ୍ ଫର୍ମିଂ ଷ୍ଟାଣ୍ଡ

୫. ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ୍

6. କଟିଂ ସିଷ୍ଟମ

ଅନ୍ୟାନ୍ୟ

ଟେବୁଲ୍ ବାହାରେ