ଭିଡିଓ
ପ୍ରୋଫାଇଲ୍
ଭାରୀ-ଡ୍ୟୁଟି ର୍ୟାକ୍ ସିଷ୍ଟମ ପାଇଁ କ୍ରସ୍ ବ୍ରାସିଂ ଅତ୍ୟନ୍ତ ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ, ଯାହା ଦୁଇଟି ଉପର ଭାଗ ମଧ୍ୟରେ କର୍ଣ୍ଣଗତ ସମର୍ଥନ ପ୍ରଦାନ କରେ। ଏହା ଦୋହଲିବାକୁ ରୋକିବାରେ ସାହାଯ୍ୟ କରେ ଏବଂ ଭାରୀ ଭାର ତଳେ ଗଠନାତ୍ମକ ସଂରଚନା ବଜାୟ ରଖେ। ସାଧାରଣତଃ, କ୍ରସ୍ ବ୍ରାସିଂ 1.5 ରୁ 2 ମିମି ଘନତା ସହିତ ହଟ୍-ରୋଲ୍ଡ, କୋଲ୍ଡ-ରୋଲ୍ଡ, କିମ୍ବା ଗାଲଭାନିଆନ୍ ଷ୍ଟିଲ୍ ରୁ ତିଆରି କରାଯାଏ।
ପାରମ୍ପରିକ ଭାବରେ, ବେଣ୍ଡିଙ୍ଗ୍ ମେସିନ୍ ବ୍ୟବହାର କରି କ୍ରସ୍ ବ୍ରେସିଂ ଉତ୍ପାଦନ କରାଯାଇଛି। ତଥାପି, ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ଲାଇନ୍, ଯେଉଁଥିରେ ଅନକଏଲ୍, ଲେଭଲିଂ, ରୋଲ୍ ଫର୍ମିଂ, ପଞ୍ଚିଂ ଏବଂ କଟିଂ ଅନ୍ତର୍ଭୁକ୍ତ, ଅଧିକ ସ୍ୱୟଂଚାଳିତତା ଏବଂ କମ ମାନୁଆଲ୍ ଶ୍ରମ ଖର୍ଚ୍ଚ ପ୍ରଦାନ କରେ। ଏହି ସମାଧାନ ଏହାର ଦକ୍ଷତା ଏବଂ ମୂଲ୍ୟ-ପ୍ରଭାବଶାଳୀତା ଯୋଗୁଁ ଅନେକ ଗ୍ରାହକଙ୍କ ପାଇଁ ପସନ୍ଦିତ ପସନ୍ଦ ପାଲଟିଛି।
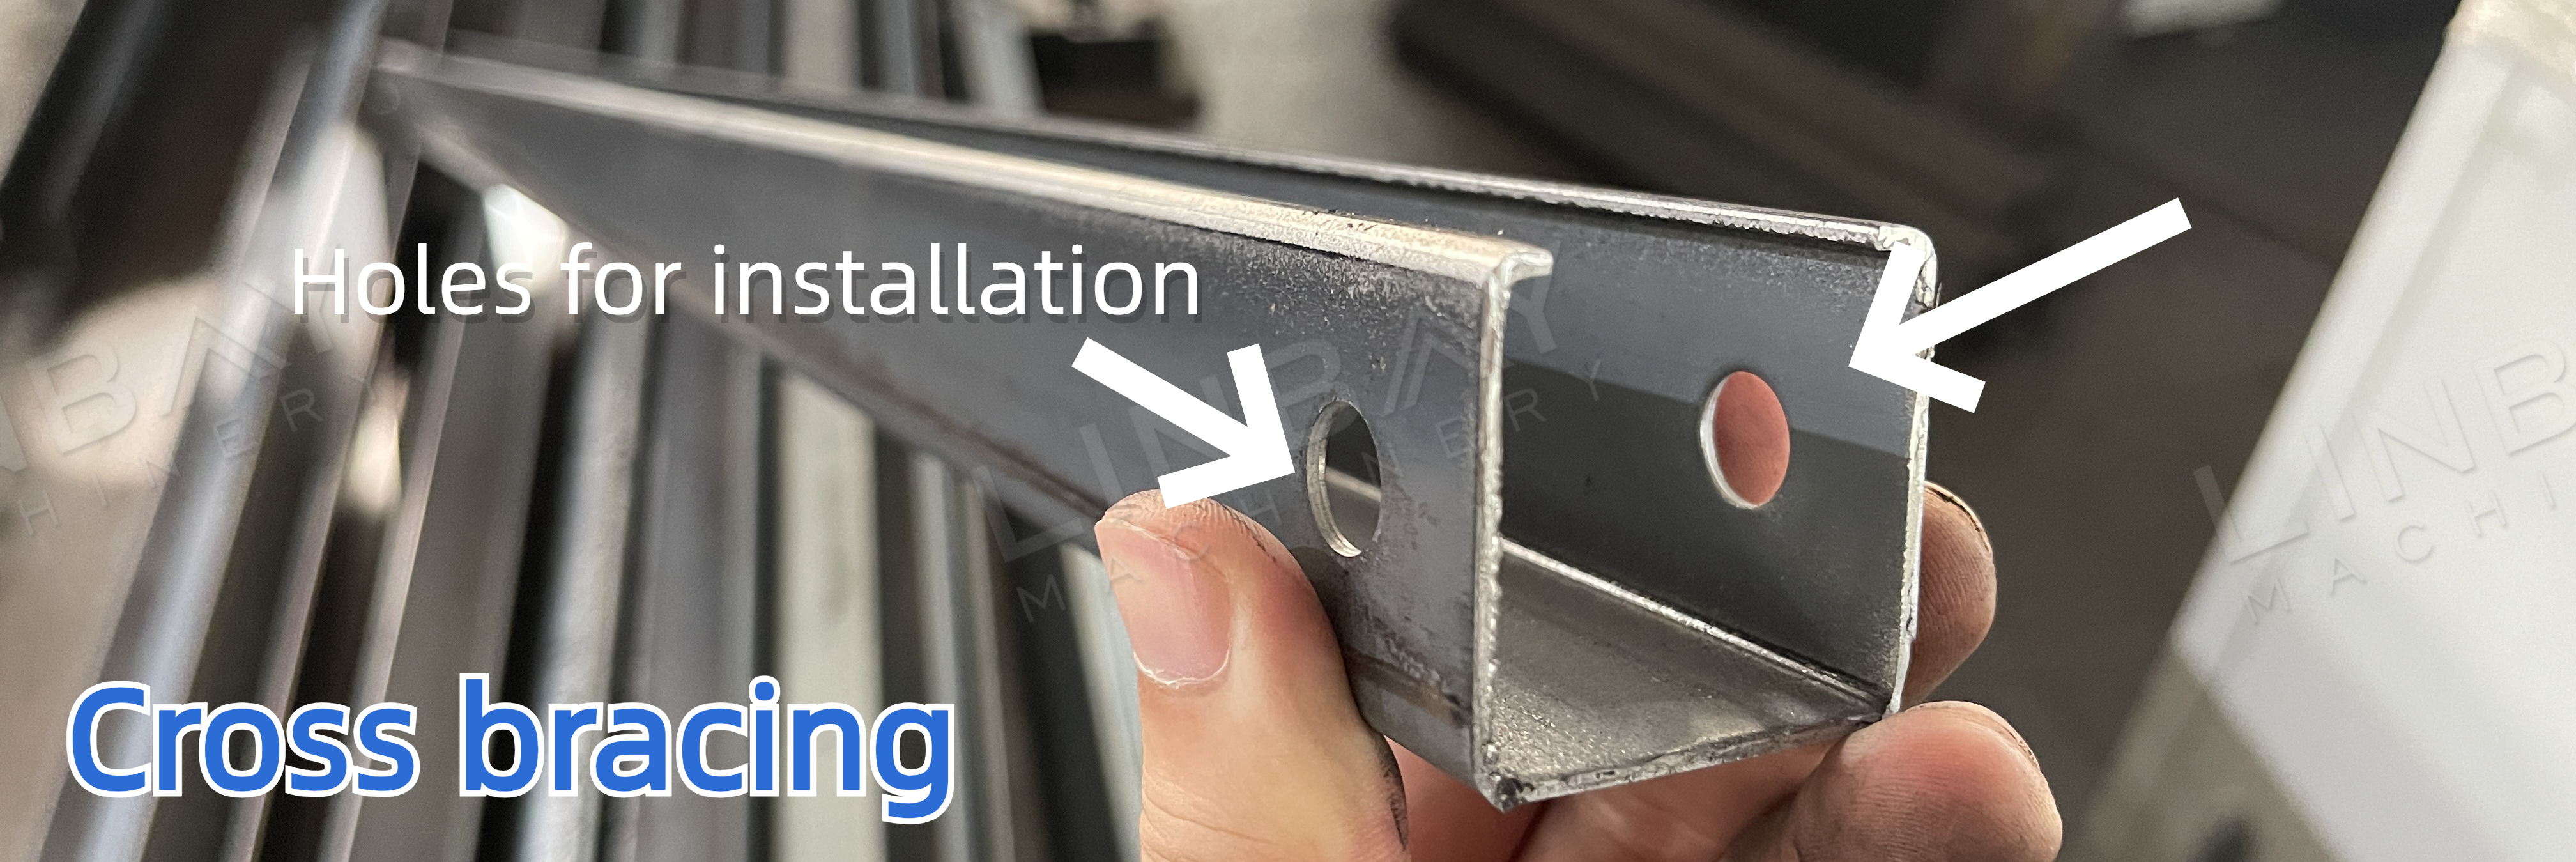
ସଂସ୍ଥାପନ ପଦ୍ଧତି ଉପରେ ନିର୍ଭର କରି ପଞ୍ଚିଂ ଶୈଳୀ ଭିନ୍ନ ହୋଇଥାଏ:
ସ୍ଥାପନ ପଦ୍ଧତି ୧: ର୍ୟାକ୍ ଭିତରେ ସିଧା ସଳଖ ଭାବରେ ଗୋଟିଏ ବ୍ରେସ୍ ସ୍ଥାପନ କରାଯାଇଛି, ସ୍କ୍ରୁ ସଂସ୍ଥାପନ ପାଇଁ ବ୍ରେସିଂ ଉଚ୍ଚତାରେ ପୂର୍ବରୁ ପଞ୍ଚ ହୋଇଥିବା ଗାତ ଆବଶ୍ୟକ।
ସଂସ୍ଥାପନ ପଦ୍ଧତି ୨: ର୍ୟାକ୍ ଭିତରେ ଦୁଇଟି ବ୍ରେସେସ୍ ସିଧା ଭାବରେ ସଂସ୍ଥାପିତ ହୋଇଛି, ସ୍କ୍ରୁ ସଂସ୍ଥାପନ ପାଇଁ ବ୍ରେସିଂର ତଳ ଭାଗରେ ପୂର୍ବରୁ ପଞ୍ଚ ହୋଇଥିବା ଗାତ ଆବଶ୍ୟକ।
ପ୍ରକୃତ କେସ୍-ମୁଖ୍ୟ ଯାନ୍ତ୍ରିକ ପାରାମିଟରଗୁଡ଼ିକ
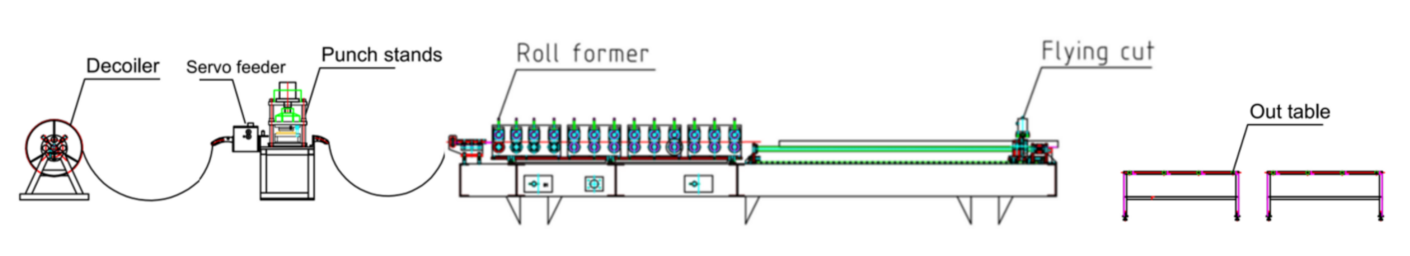
ପ୍ରବାହ ଚାର୍ଟ: ଡିକୋଏଲର--ସର୍ଭୋ ଫିଡର--ଜଳହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ--ଗାଇଡିଂ--ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍--ଫ୍ଲାଇଂ ହାଇଡ୍ରୋଲିକ୍ କଟିଂ--ଆଉଟ୍ ଟେବୁଲ୍
ଦୁଇଟି ସିଙ୍ଗଲ-ଧାଡି ଉତ୍ପାଦନ ଲାଇନ ତୁଳନାରେ, ଏକ ଡୁଆଲ୍-ଧାଡି ଉତ୍ପାଦନ ଲାଇନ ଆପଣଙ୍କୁ ଏକ ଅତିରିକ୍ତ ଫର୍ମିଂ ମେସିନ୍, ଡିକୋଏଲର୍ ଏବଂ ସର୍ଭୋ ଫିଡରର ଖର୍ଚ୍ଚ ଏବଂ ଅନ୍ୟ ଏକ ଉତ୍ପାଦନ ଲାଇନ ପାଇଁ ଆବଶ୍ୟକ ସ୍ଥାନ ସଞ୍ଚୟ କରିପାରିବ। ଏହା ସହିତ, ଡୁଆଲ୍-ଧାଡି ଗଠନ ଆକାର ପରିବର୍ତ୍ତନ ପାଇଁ ସମୟ ଖର୍ଚ୍ଚକୁ ହ୍ରାସ କରେ, ଗୋଟିଏ ଲାଇନରେ ମାନୁଆଲ୍ ଆକାର ପରିବର୍ତ୍ତନ ପରିବର୍ତ୍ତେ, ଯାହା ଫଳରେ ଦକ୍ଷତା ବୃଦ୍ଧି ହୁଏ।
ପ୍ରକୃତ କେସ୍-ମୁଖ୍ୟ ବୈଷୟିକ ପାରାମିଟରଗୁଡ଼ିକ
1. ରେଖା ଗତି: 4-6 ମିଟର/ମିନିଟ୍, ସମାୟୋଜନୀୟ
୨.ଉପଯୁକ୍ତ ସାମଗ୍ରୀ: ଗରମ ଘୋଡ଼ାଯାଇଥିବା ଇସ୍ପାତ, ଥଣ୍ଡା ଘୋଡ଼ାଯାଇଥିବା ଇସ୍ପାତ, ଗ୍ୟାଲଭାନିଆନ୍ ଇସ୍ପାତ
3. ସାମଗ୍ରୀ ଘନତା: 1.5-2 ମିମି।
୪. ରୋଲ୍ ତିଆରି ମେସିନ୍: କାଷ୍ଟ-ଲୁହା ଗଠନ
୫. ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ: ଗିଅରବକ୍ସ ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ
୬. କାଟିବା ପ୍ରଣାଳୀ: ଉଡ଼ନ୍ତା ହାଇଡ୍ରୋଲିକ୍ କଟିଂ, କାଟିବା ସମୟରେ ରୋଲ୍ ଫର୍ମର ବନ୍ଦ ହୁଏ ନାହିଁ।
୭.ପିଏଲସି କ୍ୟାବିନେଟ୍: ସିମେନ୍ସ ସିଷ୍ଟମ୍।
ପ୍ରକୃତ କେସ୍-ଯନ୍ତ୍ରପାତି
୧.ହାଇଡ୍ରୋଲିକ୍ ଡିକୋଏଲର୍*୧
୨. ସର୍ଭୋ ଫିଡର*୧
୩. ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ ମେସିନ୍*୧
୪. ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍*୧
୫. ହାଇଡ୍ରୋଲିକ୍ କଟିଂ ମେସିନ୍*୧
୬. ବାହାର ଟେବୁଲ*୨
୭.PLC ନିୟନ୍ତ୍ରଣ କ୍ୟାବିନେଟ୍*୧
୮.ଜଳହାଇଡ୍ରୋଲିକ୍ ଷ୍ଟେସନ୍*୨
୯. ସ୍ପେୟାର ପାର୍ଟସ୍ ବାକ୍ସ (ମାଗଣା)*୧
ପ୍ରକୃତ ମାମଲା-ବର୍ଣ୍ଣନା
ଡିକୋଏଲର୍
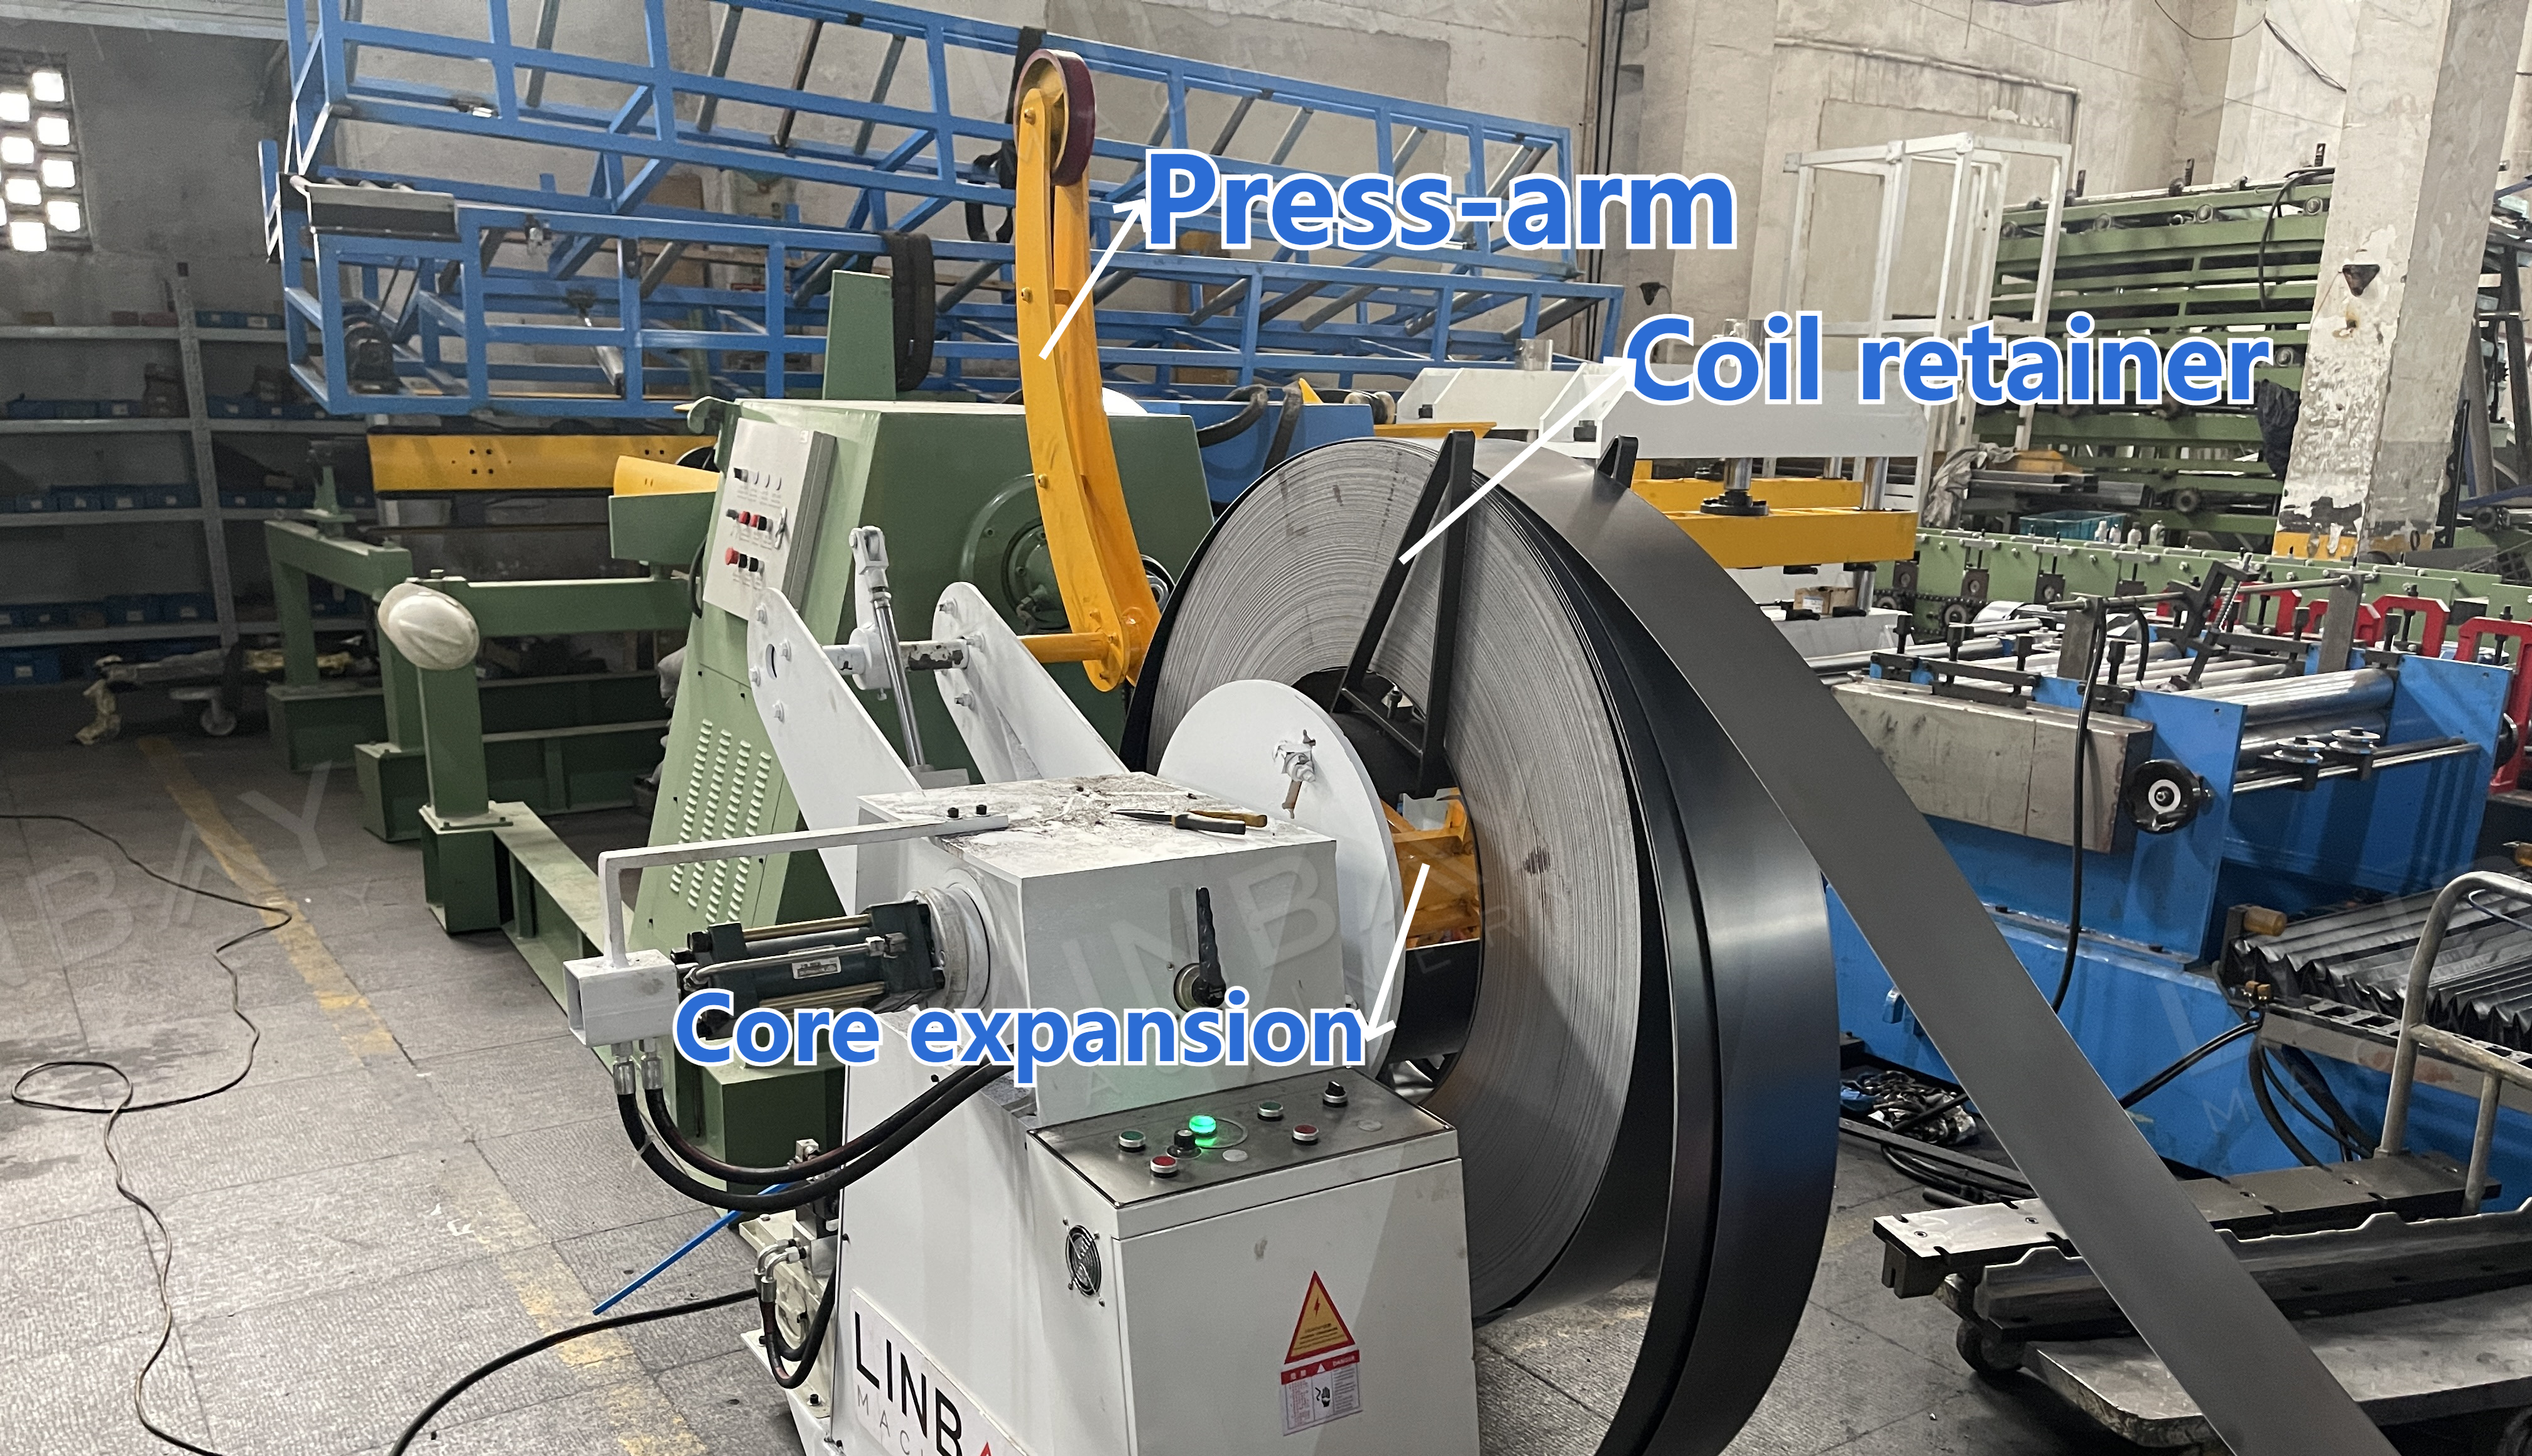
ଡିକୋଏଲରର କେନ୍ଦ୍ରୀୟ ଶାଫ୍ଟ ଷ୍ଟିଲ୍ କଏଲକୁ ସମର୍ଥନ କରେ ଏବଂ ଏକ ବିସ୍ତାର ଉପକରଣ ଭାବରେ କାର୍ଯ୍ୟ କରେ, ଯାହା 490-510mm ଭିତର ବ୍ୟାସ ସହିତ କଏଲଗୁଡ଼ିକୁ ସ୍ଥାନିତ କରିଥାଏ। ଡିକୋଏଲରରେ ଥିବା ପ୍ରେସ୍-ଆର୍ମ ଡିଭାଇସ୍ ଲୋଡିଂ ସମୟରେ କଏଲକୁ ସୁରକ୍ଷିତ ରଖେ, ଆଭ୍ୟନ୍ତରୀଣ ଟେନସନ୍ ଯୋଗୁଁ ଏହାକୁ ଖୋଲିବାରୁ ରୋକେ ଏବଂ ଶ୍ରମିକ ସୁରକ୍ଷା ସୁନିଶ୍ଚିତ କରେ।
ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ୍ ଏବଂ ସର୍ଭୋ ଫିଡର୍
ହାଇଡ୍ରୋଲିକ୍ ଷ୍ଟେସନ୍ ଦ୍ୱାରା ଚାଳିତ ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ୍, ଷ୍ଟିଲ୍ କଏଲ୍ରେ ଗାତ ସୃଷ୍ଟି କରେ। ସଂସ୍ଥାପନ ଆବଶ୍ୟକତା ଉପରେ ଆଧାର କରି କ୍ରସ୍ ବ୍ରେସିଂକୁ ଫ୍ଲାଞ୍ଜ କିମ୍ବା ତଳ ଭାଗରେ ଉଭୟ ପ୍ରାନ୍ତରେ ପଞ୍ଚ୍ କରାଯାଏ। ଷ୍ଟାଣ୍ଡଆଲୋନ୍ ଏବଂ ଇଣ୍ଟିଗ୍ରେଟେଡ୍ ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ୍ ମେସିନ୍ ଅଛି। ଇଣ୍ଟିଗ୍ରେଟେଡ୍ ପ୍ରକାର ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ସହିତ ସମାନ ଆଧାର ସେୟାର କରେ ଏବଂ ପଞ୍ଚିଂ ସମୟରେ ଅନ୍ୟ ମେସିନ୍ଗୁଡ଼ିକୁ ବିରତ କରେ।
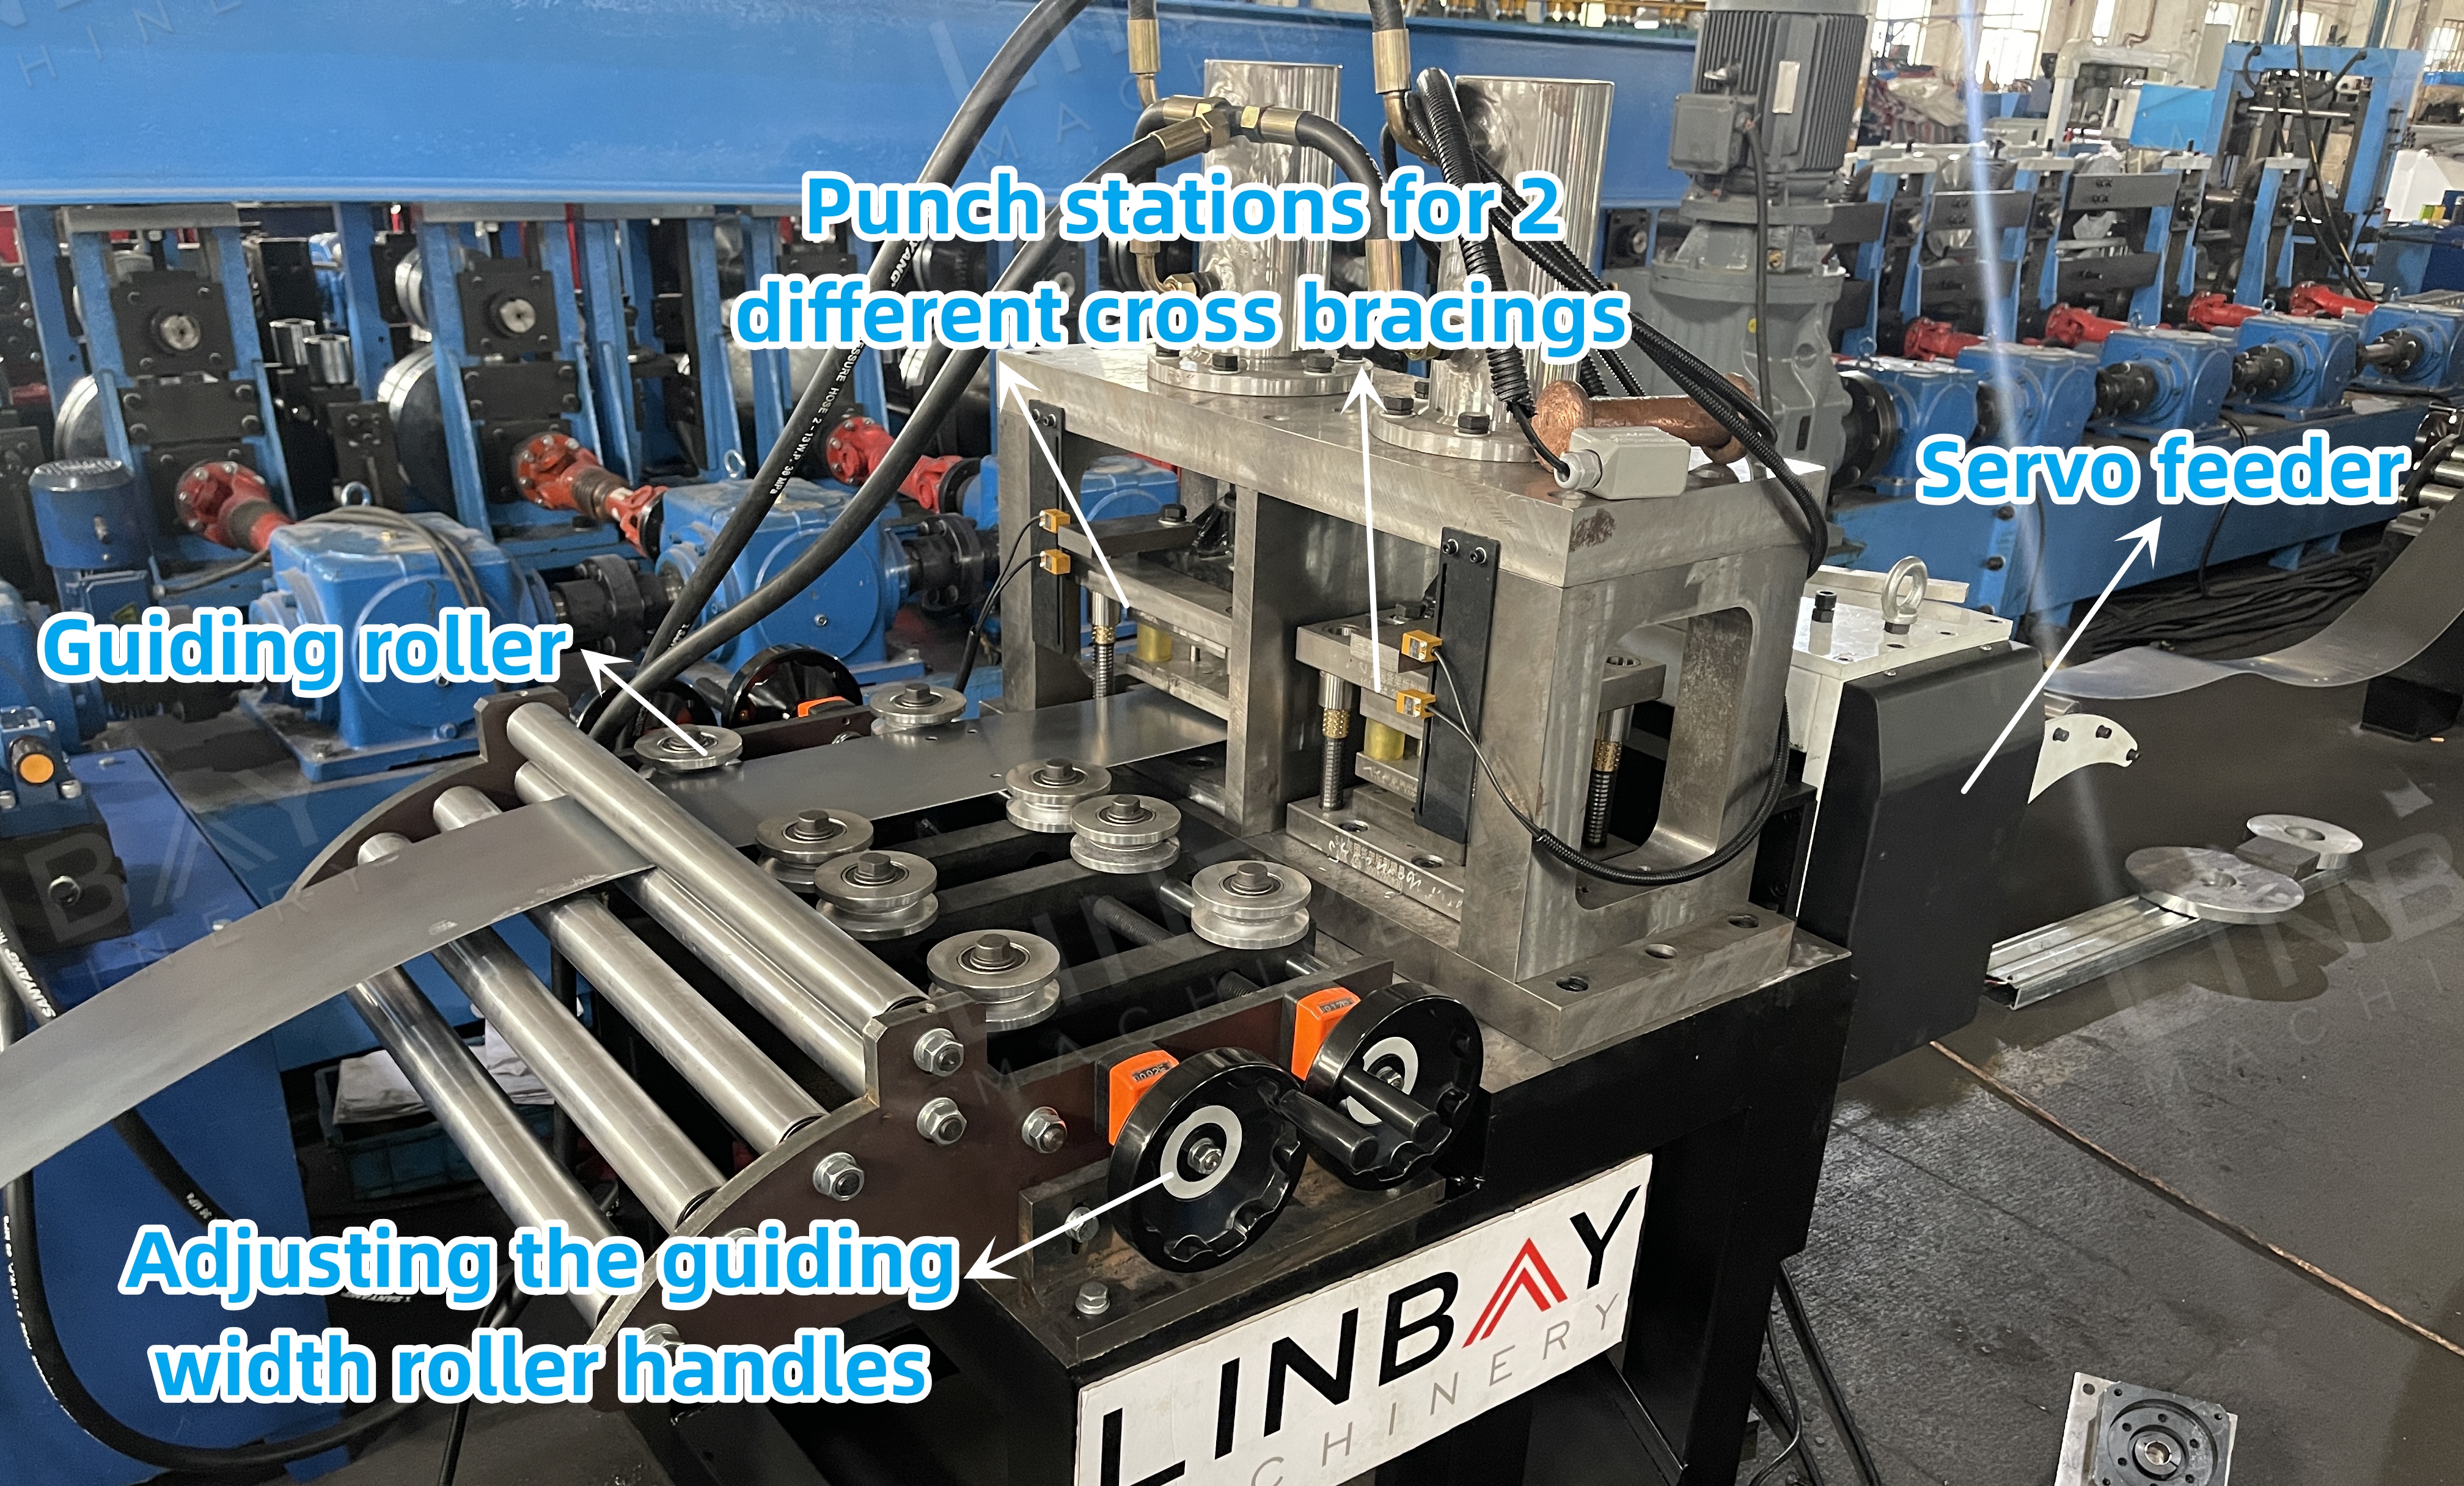
ଏହି ଉତ୍ପାଦନ ଲାଇନଟି ଷ୍ଟାଣ୍ଡଆଲୋନ ସଂସ୍କରଣ ବ୍ୟବହାର କରେ, ଯାହା ଡିକୋଏଲର ଏବଂ ଫର୍ମିଂ ମେସିନକୁ ପଞ୍ଚିଂ ସମୟରେ ନିରନ୍ତର କାର୍ଯ୍ୟ କରିବାକୁ ସକ୍ଷମ କରେ, ଯାହା ନିରବଚ୍ଛିନ୍ନ ଉତ୍ପାଦନ ସୁନିଶ୍ଚିତ କରେ। ଷ୍ଟାଣ୍ଡଆଲୋନ ସଂସ୍କରଣରେ ଏକ ସର୍ଭୋ ମୋଟର ଦ୍ୱାରା ଚାଳିତ ଏକ ସର୍ଭୋ ଫିଡର ଅନ୍ତର୍ଭୁକ୍ତ, ଯାହା ଷ୍ଟାର୍ଟ-ଷ୍ଟପ୍ ବିଳମ୍ବକୁ କମ କରେ ଏବଂ ସଠିକ୍ ପଞ୍ଚିଂ ପାଇଁ କଏଲର ଅଗ୍ରିମ ଲମ୍ବକୁ ସଠିକ୍ ଭାବରେ ନିୟନ୍ତ୍ରଣ କରେ। ଫିଡର ଭିତରେ ଥିବା ନ୍ୟୁମେଟିକ୍ ଫିଡ୍ ମେକାନିଜିମ୍ କଏଲ ପୃଷ୍ଠକୁ ସ୍କ୍ରାଚ୍ ରୁ ସୁରକ୍ଷା ଦିଏ।
ମାର୍ଗଦର୍ଶକ
ଗାଇଡିଂ ରୋଲର୍ ଗୁଡିକ ଗଠନ ସମୟରେ ବିକୃତିକୁ ରୋକିବା ପାଇଁ କଏଲ ଏବଂ ମେସିନର ସଠିକ୍ ସଂରଚନା ସୁନିଶ୍ଚିତ କରନ୍ତି, କାରଣ କ୍ରସ୍ ବ୍ରେସିଂର ସିଧାତା ସେଲ୍ଫର ସାମଗ୍ରିକ ସ୍ଥିରତାକୁ ସିଧାସଳଖ ପ୍ରଭାବିତ କରେ।
ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍
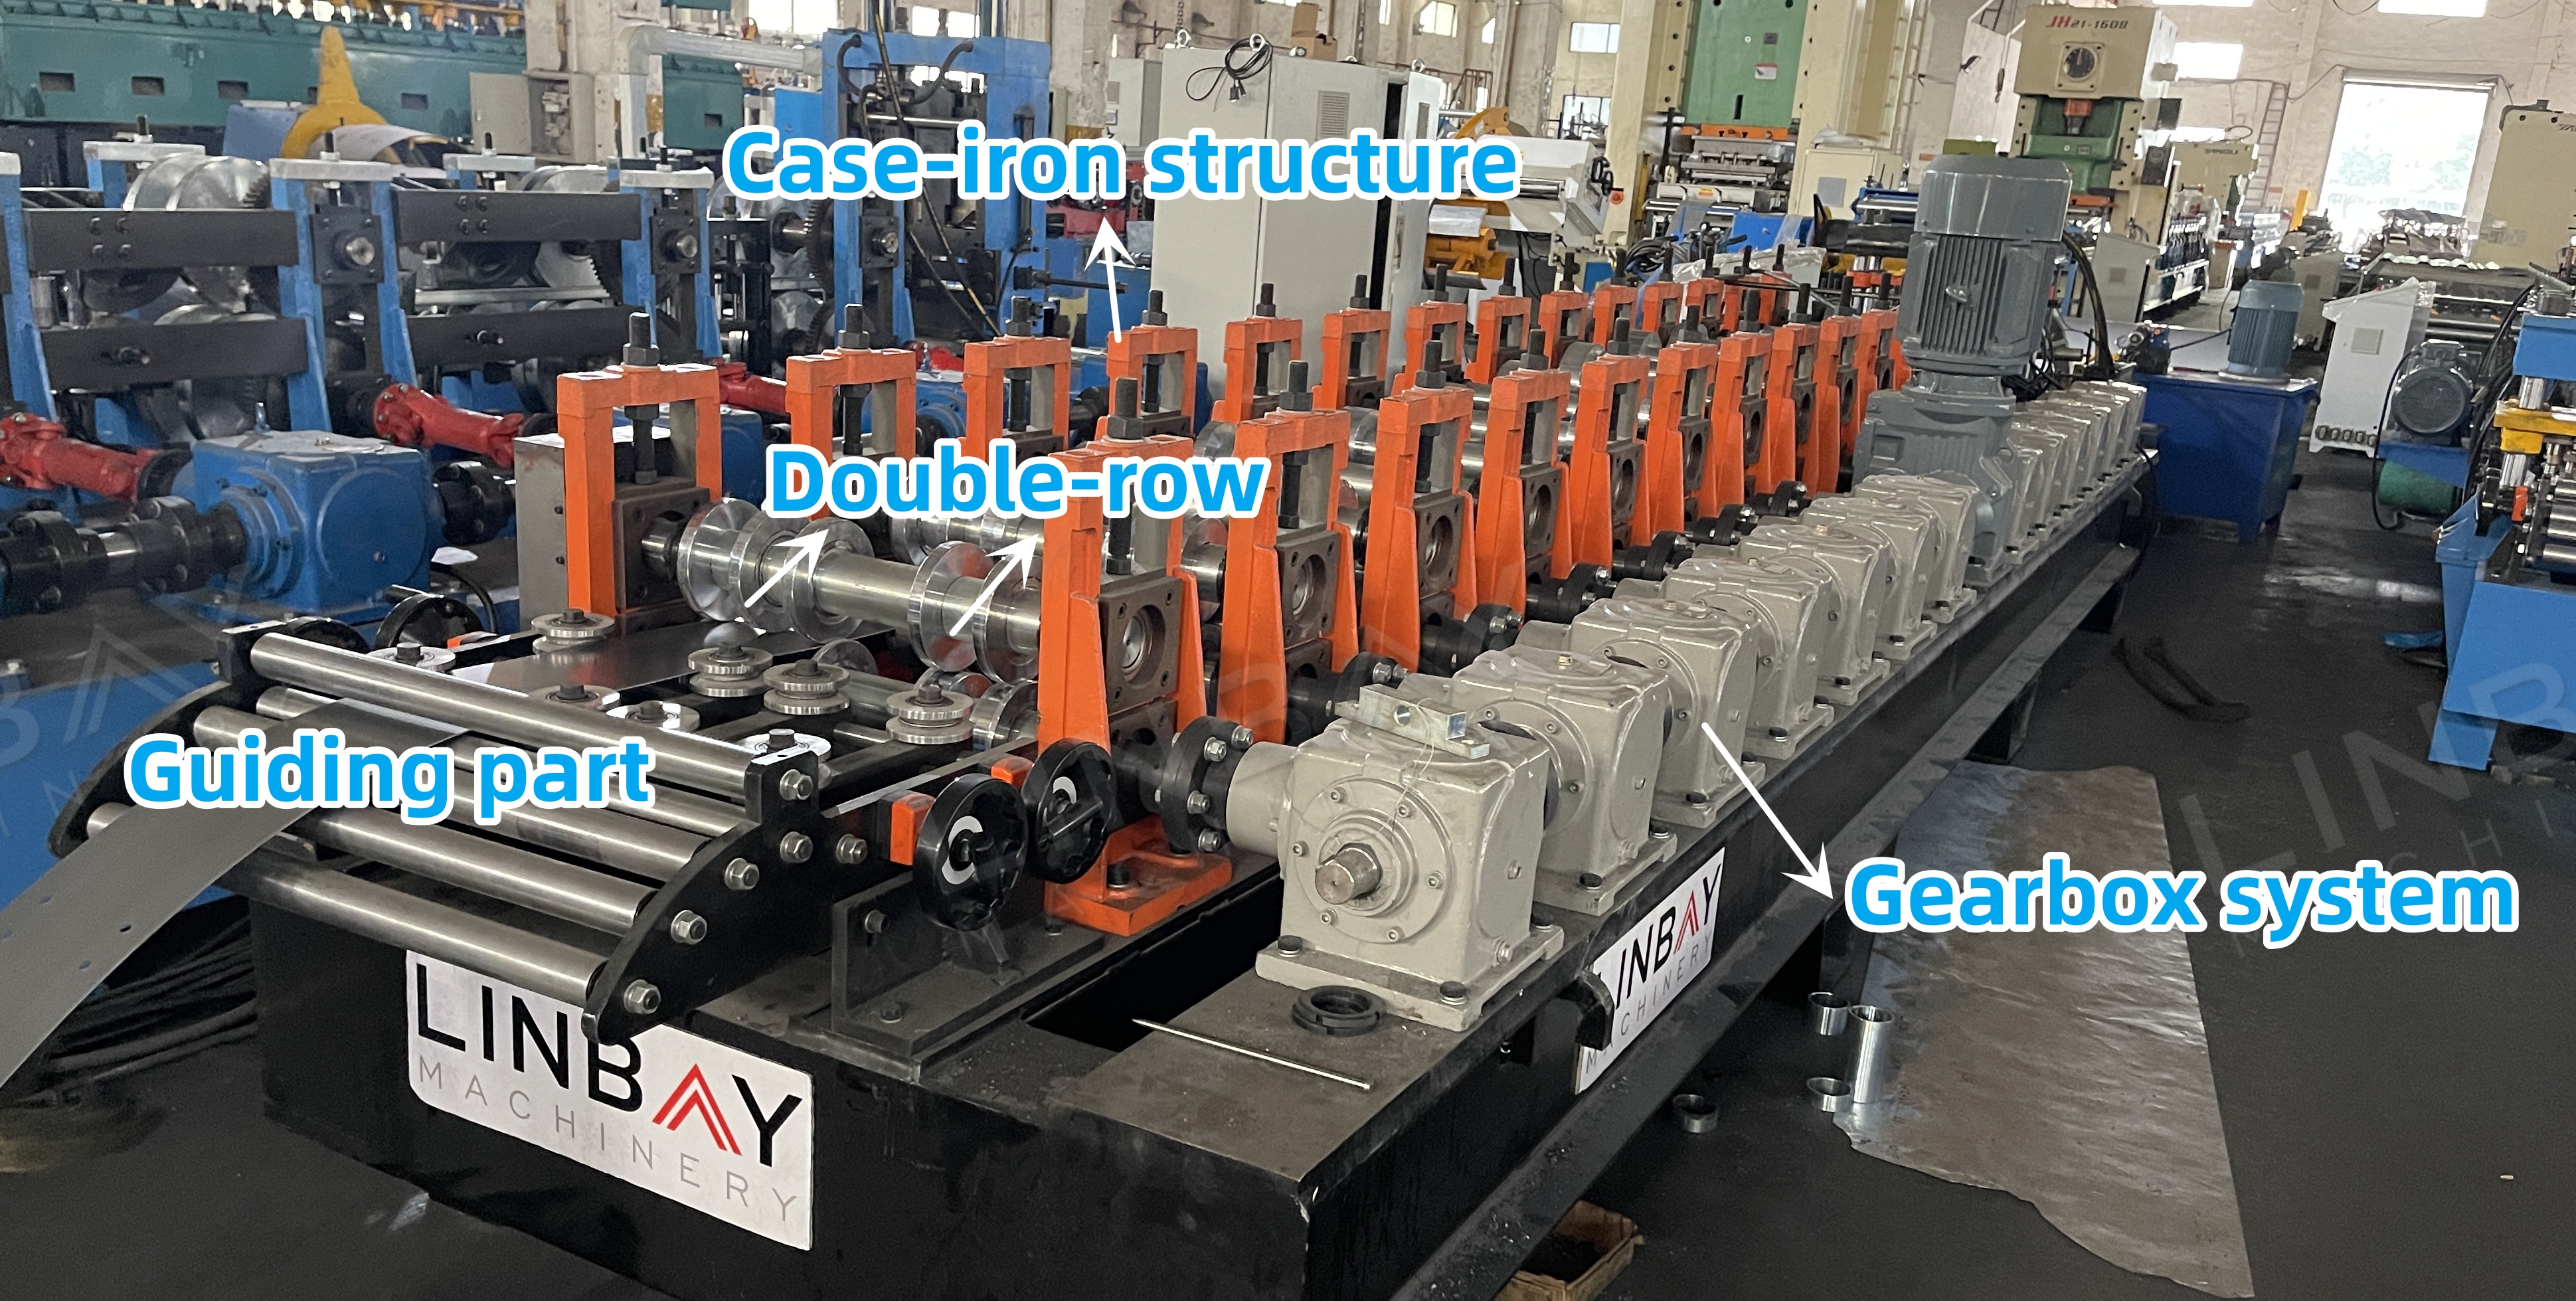
ଏହି ଫର୍ମିଂ ମେସିନରେ ଏକ କାଷ୍ଟ-ଲୁହା ଗଠନ ଏବଂ ଏକ ଗିଅରବକ୍ସ ସିଷ୍ଟମ ଅଛି। ଏହା ମନେ ରଖିବା ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ ଯେ ଉଭୟ ଧାଡି ଏକକାଳୀନ କାର୍ଯ୍ୟ କରିପାରିବ ନାହିଁ। ଅଧିକ ଉତ୍ପାଦନ କ୍ଷମତା ପାଇଁ, ଆମେ ପ୍ରତ୍ୟେକ ଆକାର ପାଇଁ ଏକ ପୃଥକ ଉତ୍ପାଦନ ଲାଇନ ସୁପାରିଶ କରୁ।
ଫ୍ଲାଇଙ୍ଗ ହାଇଡ୍ରୋଲିକ୍ କଟିଂ
"ଉଡ଼ନ୍ତା" ଡିଜାଇନ୍ କଟିଂ ମେସିନ୍ ବେସ୍କୁ ଟ୍ରାକ୍ ସହିତ ଗତି କରିବାକୁ ସକ୍ଷମ କରିଥାଏ, କଟିଂ ପାଇଁ ଅଟକି ନଯାଇ ଫର୍ମିଂ ମେସିନ୍ ମାଧ୍ୟମରେ ନିରନ୍ତର କଏଲ୍ ଫିଡିଂକୁ ଅନୁମତି ଦେଇଥାଏ, ଏହିପରି ସାମଗ୍ରିକ ଲାଇନ୍ ବେଗକୁ ବୃଦ୍ଧି କରିଥାଏ।
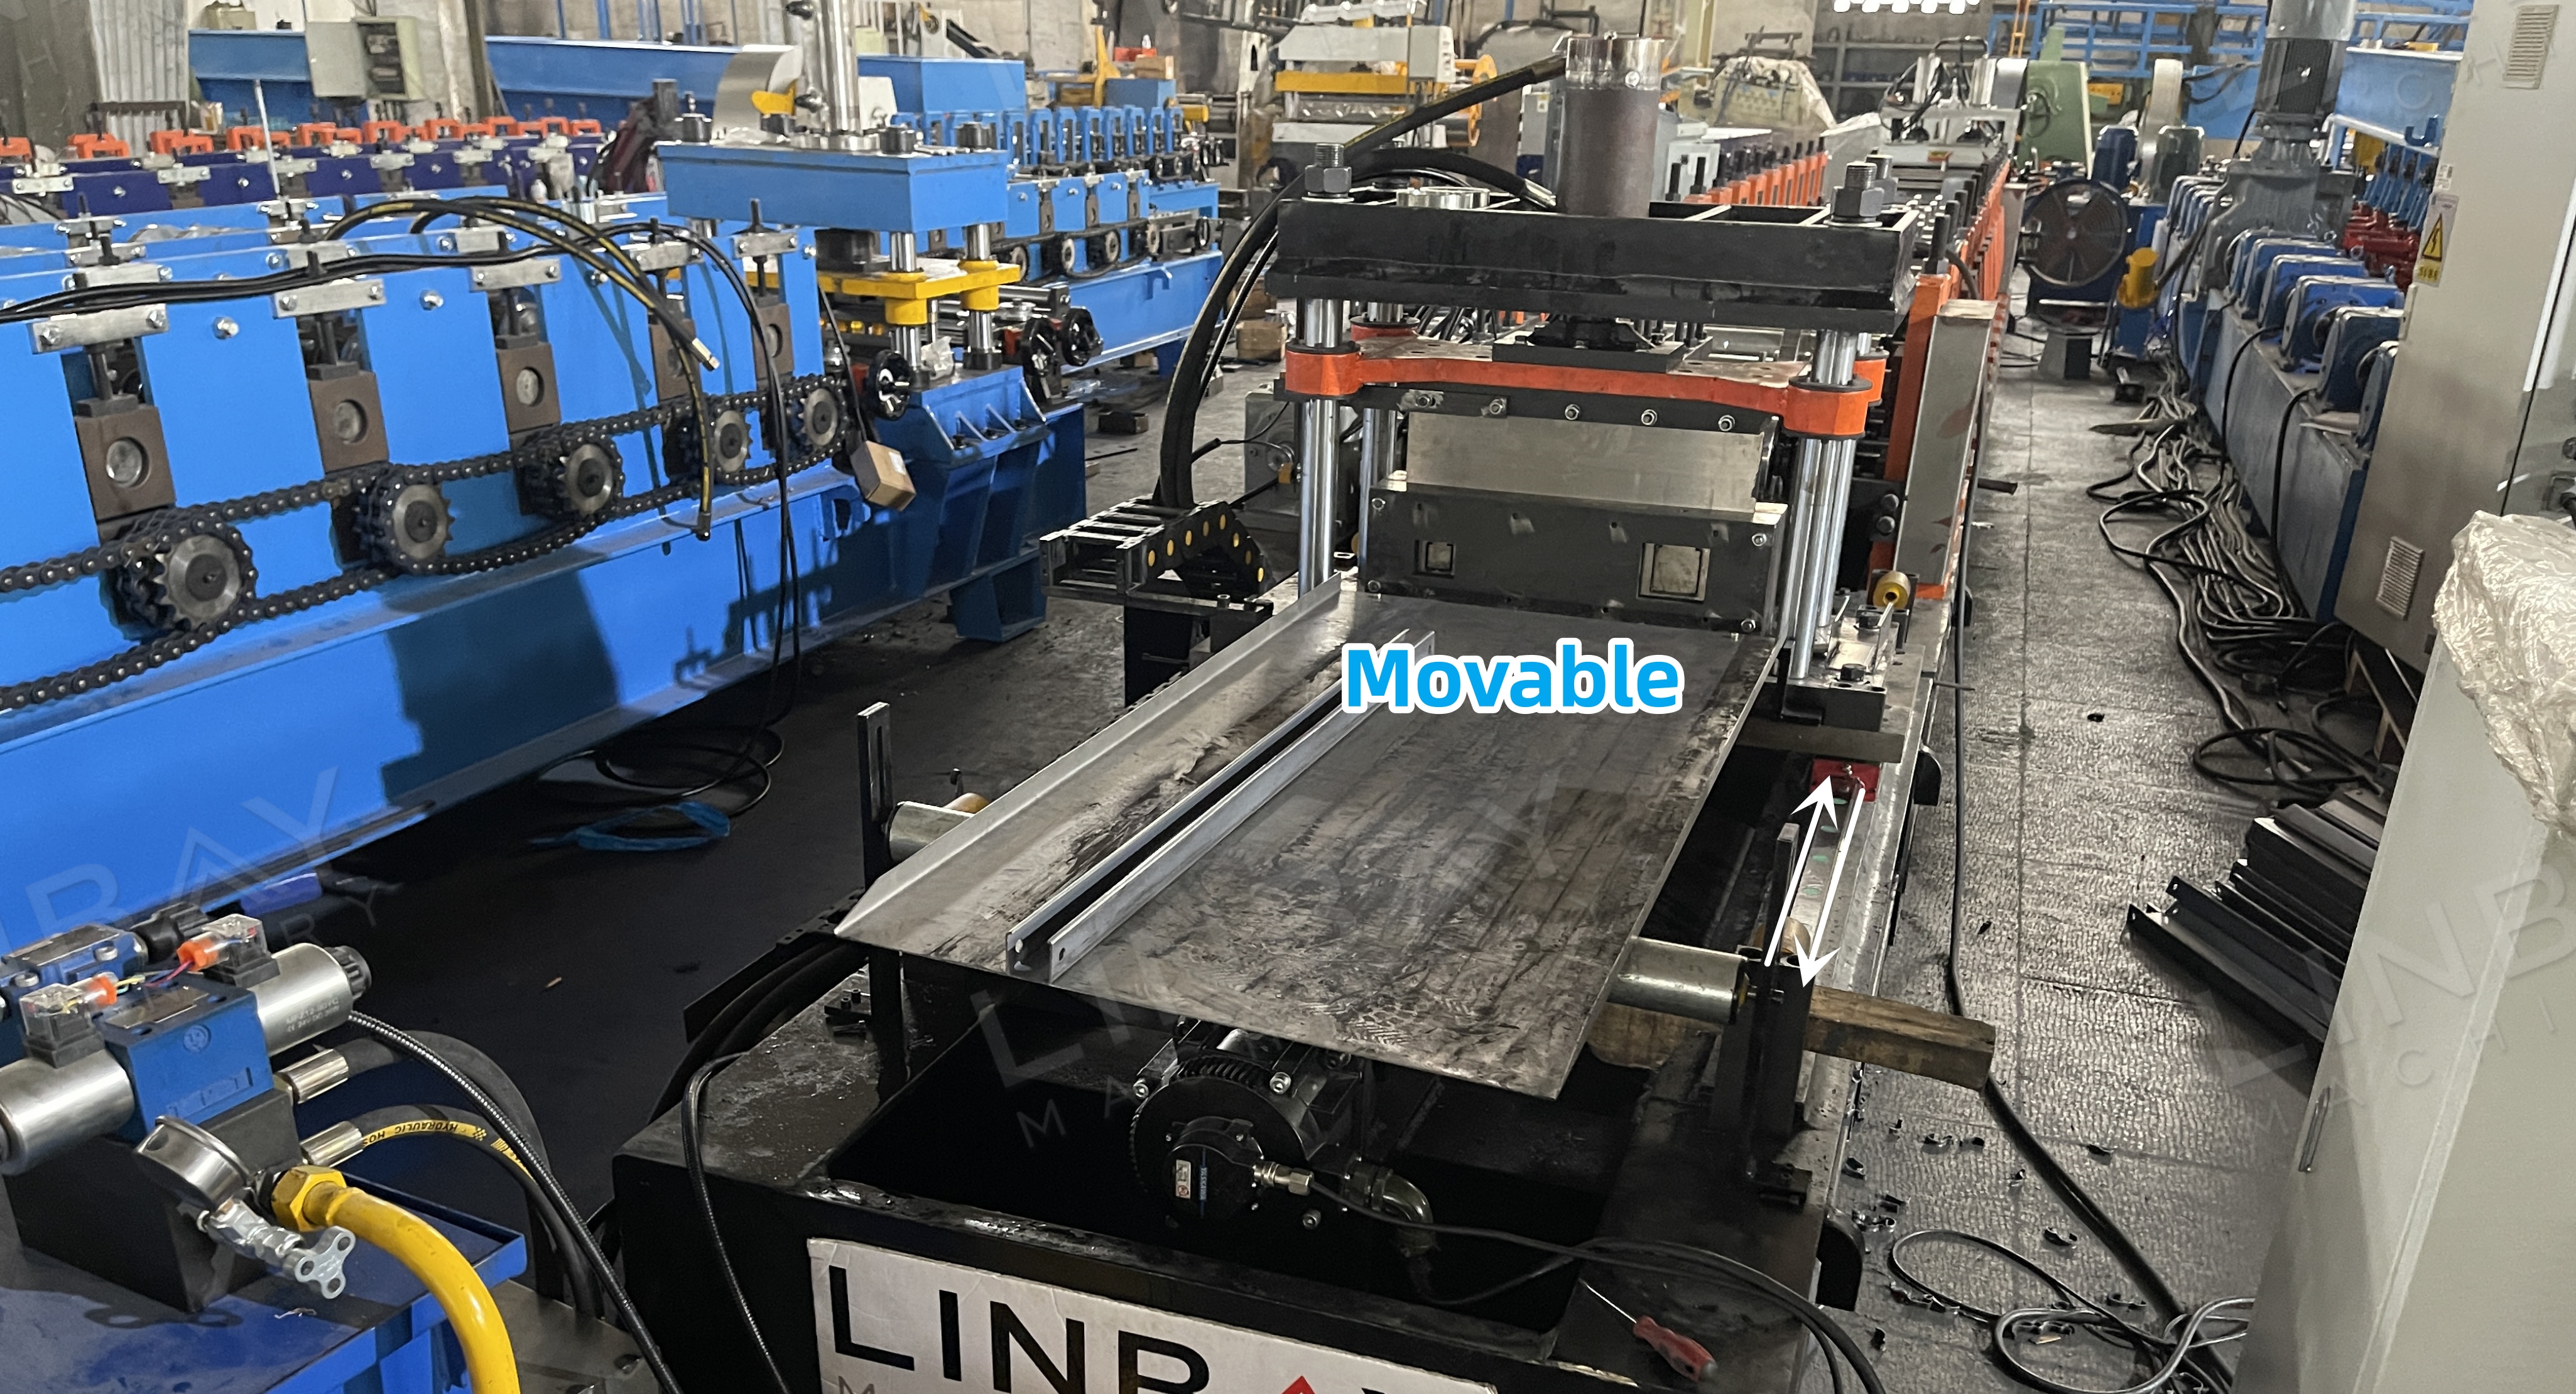
କଟିଂ ବ୍ଲେଡ୍ଟି ପ୍ରୋଫାଇଲ୍ ଆକୃତି ଅନୁସାରେ ତିଆରି ହେବା ଆବଶ୍ୟକ, ପ୍ରତ୍ୟେକ ଆକାର ପାଇଁ ଏକ ପୃଥକ ବ୍ଲେଡ୍ ଆବଶ୍ୟକ।
ଇଚ୍ଛାଧୀନ ଡିଭାଇସ୍: ସିଅର୍ ବଟ୍ ୱେଲଡର୍
ସିଅର୍ ୱେଲ୍ଡର୍ ସିଅର୍ ଏବଂ ୱେଲ୍ଡିଂ କାର୍ଯ୍ୟ ଉଭୟକୁ ଏକୀକୃତ କରିଥାଏ, ଯାହା ନୂତନ ଏବଂ ପୁରୁଣା ଷ୍ଟିଲ୍ କଏଲଗୁଡ଼ିକର ସଂଯୋଗକୁ ଅନୁମତି ଦିଏ। ଏହା ସାମଗ୍ରୀ ଅପଚୟକୁ ହ୍ରାସ କରେ, କଏଲ ପରିବର୍ତ୍ତନ ସମୟକୁ କମ କରେ ଏବଂ ସମାୟୋଜନକୁ ସରଳ କରେ। ଏହା ମସୃଣ ଏବଂ ସମତଳ ସନ୍ଧି ସୁନିଶ୍ଚିତ କରିବା ପାଇଁ TIG ୱେଲ୍ଡିଂ ବ୍ୟବହାର କରେ।
ହାଇଡ୍ରୋଲିକ୍ ଷ୍ଟେସନ୍
ହାଇଡ୍ରୋଲିକ୍ ଷ୍ଟେସନରେ ପ୍ରଭାବଶାଳୀ ତାପ ଅପଚୟ ପାଇଁ କୁଲିଂ ଫ୍ୟାନ୍ ରହିଛି, ଯାହା ନିରନ୍ତର କାର୍ଯ୍ୟ ଏବଂ ଉନ୍ନତ ଉତ୍ପାଦକତା ସୁନିଶ୍ଚିତ କରେ। ଏହା ଏହାର ନିର୍ଭରଯୋଗ୍ୟତା ଏବଂ ଦୀର୍ଘସ୍ଥାୟୀ କାର୍ଯ୍ୟଦକ୍ଷତା ପାଇଁ ସ୍ୱୀକୃତିପ୍ରାପ୍ତ।
PLC ନିୟନ୍ତ୍ରଣ କ୍ୟାବିନେଟ୍ ଏବଂ ଏନକୋଡର୍
ଏନକୋଡରଟି PLC ନିୟନ୍ତ୍ରଣ କ୍ୟାବିନେଟ ପାଇଁ ମାପ କରାଯାଇଥିବା କଏଲ ଲମ୍ବକୁ ବୈଦ୍ୟୁତିକ ସଙ୍କେତରେ ପରିଣତ କରେ। ଏହି କ୍ୟାବିନେଟ ଉତ୍ପାଦନ ଗତି, ପ୍ରତି ଚକ୍ରରେ ଆଉଟପୁଟ୍ ଏବଂ କଟିଂ ଲମ୍ବକୁ ନିୟନ୍ତ୍ରଣ କରେ। ଏନକୋଡରରୁ ସଠିକ୍ ମତାମତ ପାଇଁ ଧନ୍ୟବାଦ, କଟିଂ ମେସିନ୍ ±1mm ମଧ୍ୟରେ କଟିଂ ସଠିକତା ହାସଲ କରେ।
୧. ଡିକୋଏଲର୍

୨. ଖାଇବାକୁ ଦେବା

୩.ପଞ୍ଚିଂ

୪. ରୋଲ୍ ଫର୍ମିଂ ଷ୍ଟାଣ୍ଡ

୫. ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ୍

6. କଟିଂ ସିଷ୍ଟମ

ଅନ୍ୟାନ୍ୟ

ଟେବୁଲ୍ ବାହାରେ