ビデオ
プロフィール

クロスブレースはラックシステムにおいて重要な役割を果たし、2本の支柱フレーム間の支持力と安定性を強化します。耐久性に優れた黒色鋼板(通常1.5~2.5mm厚)を使用し、成形後に塗装を施すことで耐腐食性・防錆性を高め、長寿命と信頼性を確保しています。
実例 - 主な技術パラメータ
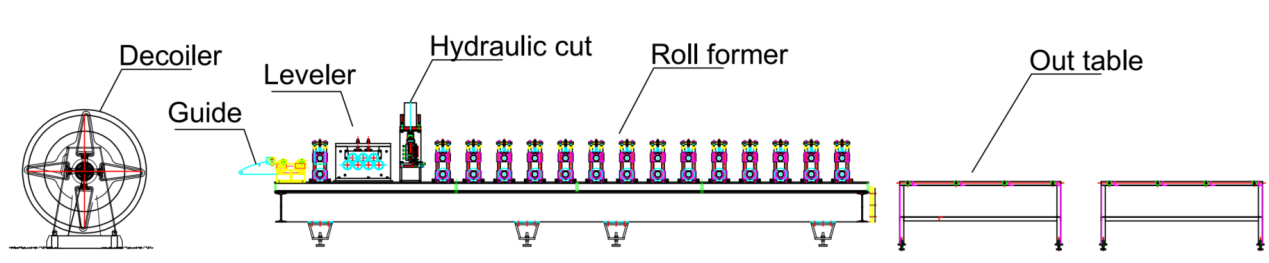
フローチャート:Dエコイラー--ガイド--レベラー--プレカット--ロール状機械--テーブル外
- 1. ライン速度:0~15m/分、調整可能
- 2.実際の寸法:幅80~300mm、高さ50mm固定
- 3. 適切な材質:亜鉛メッキ鋼
- 4. 材料の厚さ:1.5~2mm
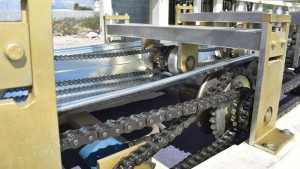
- 5. ロール成形機:鋳鉄n構造とチェーン駆動システム
- 6.切断システム:油圧動力でロール成形機の前に切断します。
- 7. PLCキャビネット:シーメンスシステム。
実例 - 機械
1.デコイラー*1
2. レベラー(ロール成形機に装備)×1
3.油圧式プレカット機*1
4. ロール成形機*1
5.出力テーブル*2
6. PLC制御盤*1
7.油圧ステーション*2
8. スペアパーツボックス(無料)×1
実際の事例説明
- デコイラー
通常、デコイラーは生産ラインの最初の構成要素として機能します。そのプレスアームは鋼コイルをしっかりと固定し、コイル交換時のコイルの反動による怪我を防ぎます。さらに、外側のコイル保持装置により、コイルがマンドレルから滑り落ちるのを防ぎます。
ガイド
ガイドローラーは、鋼コイルを成形ローラーに適切に誘導し、鋼コイルとロール成形機との位置合わせを維持することで、潜在的な曲がりやずれを最小限に抑えます。
レベラー
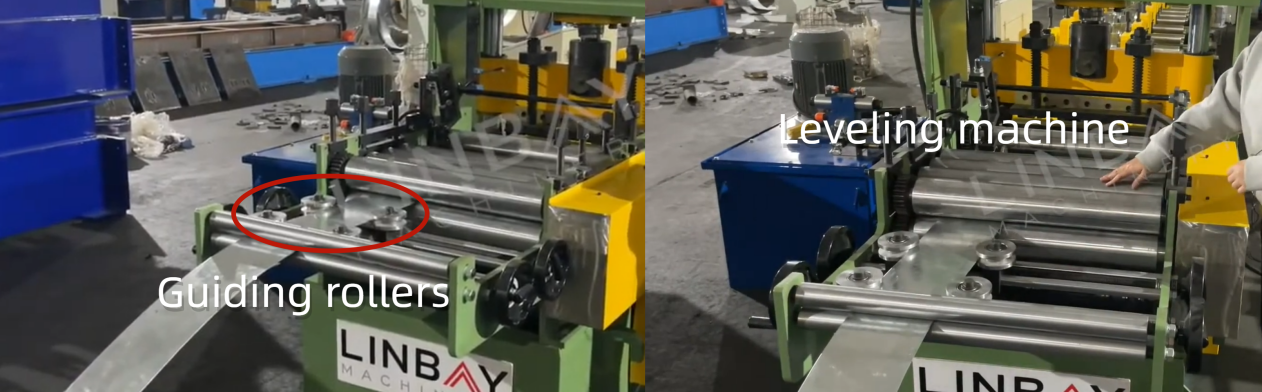
横梁の厚さは2.5mmに達し、完全に真っ直ぐでねじれがない場合にのみ、ラックフレームに最高の安定性を提供できます。レベリングマシンは鋼コイルを平らにし、内部圧力を解放することで、成形や直線加工を容易にします。この生産ラインでは、レベリングマシンはロール成形機のベース上に設置されているため、床面積を節約し、土地コストを削減できます。
プレカットマシン
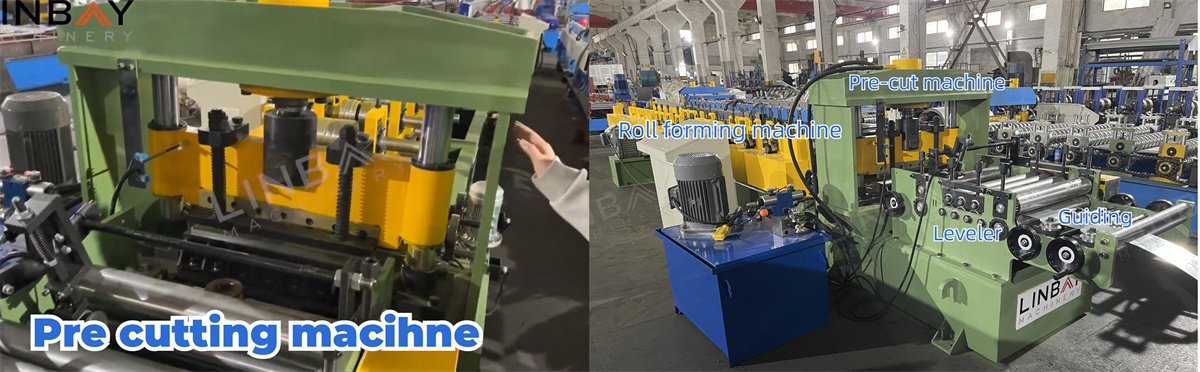
成形前の切断は、後切断に比べて無駄がありません。この方法により、幅の異なる鋼コイルを容易に交換でき、同じ生産ラインで複数のサイズを生産することが可能になり、無駄も発生しません。
ロール状機械

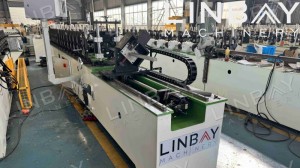
ロール成形機は、生産ライン全体の中で最も重要な構成要素です。成形ステーションには、鋼鉄の塊から削り出された頑丈な鋳鉄構造が採用されています。成形ローラーの回転はチェーンシステムによって駆動されます。
成形ローラーの材質は、優れた硬度と耐摩耗性で知られる高炭素クロム軸受鋼Gcr15です。ローラーは耐用年数を延ばすためにクロムメッキされています。シャフトは40Cr材で作られ、熱処理が施されています。
プロファイルの底部には強度を高めるための補強材が組み込まれています。このロール成形機は、幅80~300mm、高さ50mmのクロスブレースを製造できます。PLC制御盤に希望の寸法を入力すると、成形ステーションがレールに沿って正確な位置に移動します。成形ステーションの移動に伴い、成形点も調整されます。
成形ステーションの移動の安全のため、2 距離センサー 機械ベースに設置されています最も外側と最も内側の位置に対応して、形にする駅s移動できます。センサーについては、感知ポイントはここで形成ステーションの基部最も内側センサー防ぐのは形にする駅s近づきすぎてローラー同士が衝突するのを防ぐため.最も外側のセンサー防ぐのは形にする駅から離れることからレールそして落下する。
水力発電所
この油圧ステーションには、効率的な放熱を実現する冷却ファンが搭載されており、中断のない運転と生産性の向上を保証します。故障率の低さで定評のあるこの油圧ステーションは、長期にわたる耐久性を確保するために、堅牢な設計となっています。
PLC制御盤およびエンコーダ
エンコーダは、検出された鋼コイルの長さを電気信号に変換し、PLC制御盤に送信します。制御盤内では、生産速度、個々の生産量、切断長さなどのパラメータを管理できます。エンコーダからの正確な測定とフィードバックにより、切断機は切断誤差を±1mm以内に抑えることができます。
1. デコイラー

2. 給餌

3.パンチ

4. ロール成形スタンド

5. 駆動システム

6. 切断システム

その他

アウトテーブル