প্রোফাইল
অনিং-এর গোলাকার টিউবগুলি অনিং-এর জন্য অপরিহার্য উপাদান, যা সাধারণত অ্যালুমিনিয়াম বা গ্যালভানাইজড স্টিল দিয়ে তৈরি হয়। এর আদর্শ ব্যাসগুলি হলো ৬০/৬৩/৭০/৭৮/৮০/৮৫ মিমি, এবং এগুলি সাধারণত ৪, ৫, ৬ বা ৭ মিটার দৈর্ঘ্যে পাওয়া যায়।
প্রচলিত উৎপাদন পদ্ধতি: স্টিলের কয়েল একটি নলাকার ছাঁচের চারপাশে পেঁচিয়ে তারপর চাপ প্রয়োগ করে একটি গোলাকার নল তৈরি করা হয়। এই পদ্ধতির ফলে বলের অসম বন্টন, কম কার্যকারিতা এবং নলের দৈর্ঘ্য ও সর্বনিম্ন ব্যাস উভয়ের ক্ষেত্রেই সীমাবদ্ধতা দেখা দেয়। এছাড়াও, নিচের ছবিতে দেখানো অ-প্রমিত গোলাকার প্রান্তের নকশার নল তৈরি করা কঠিন।
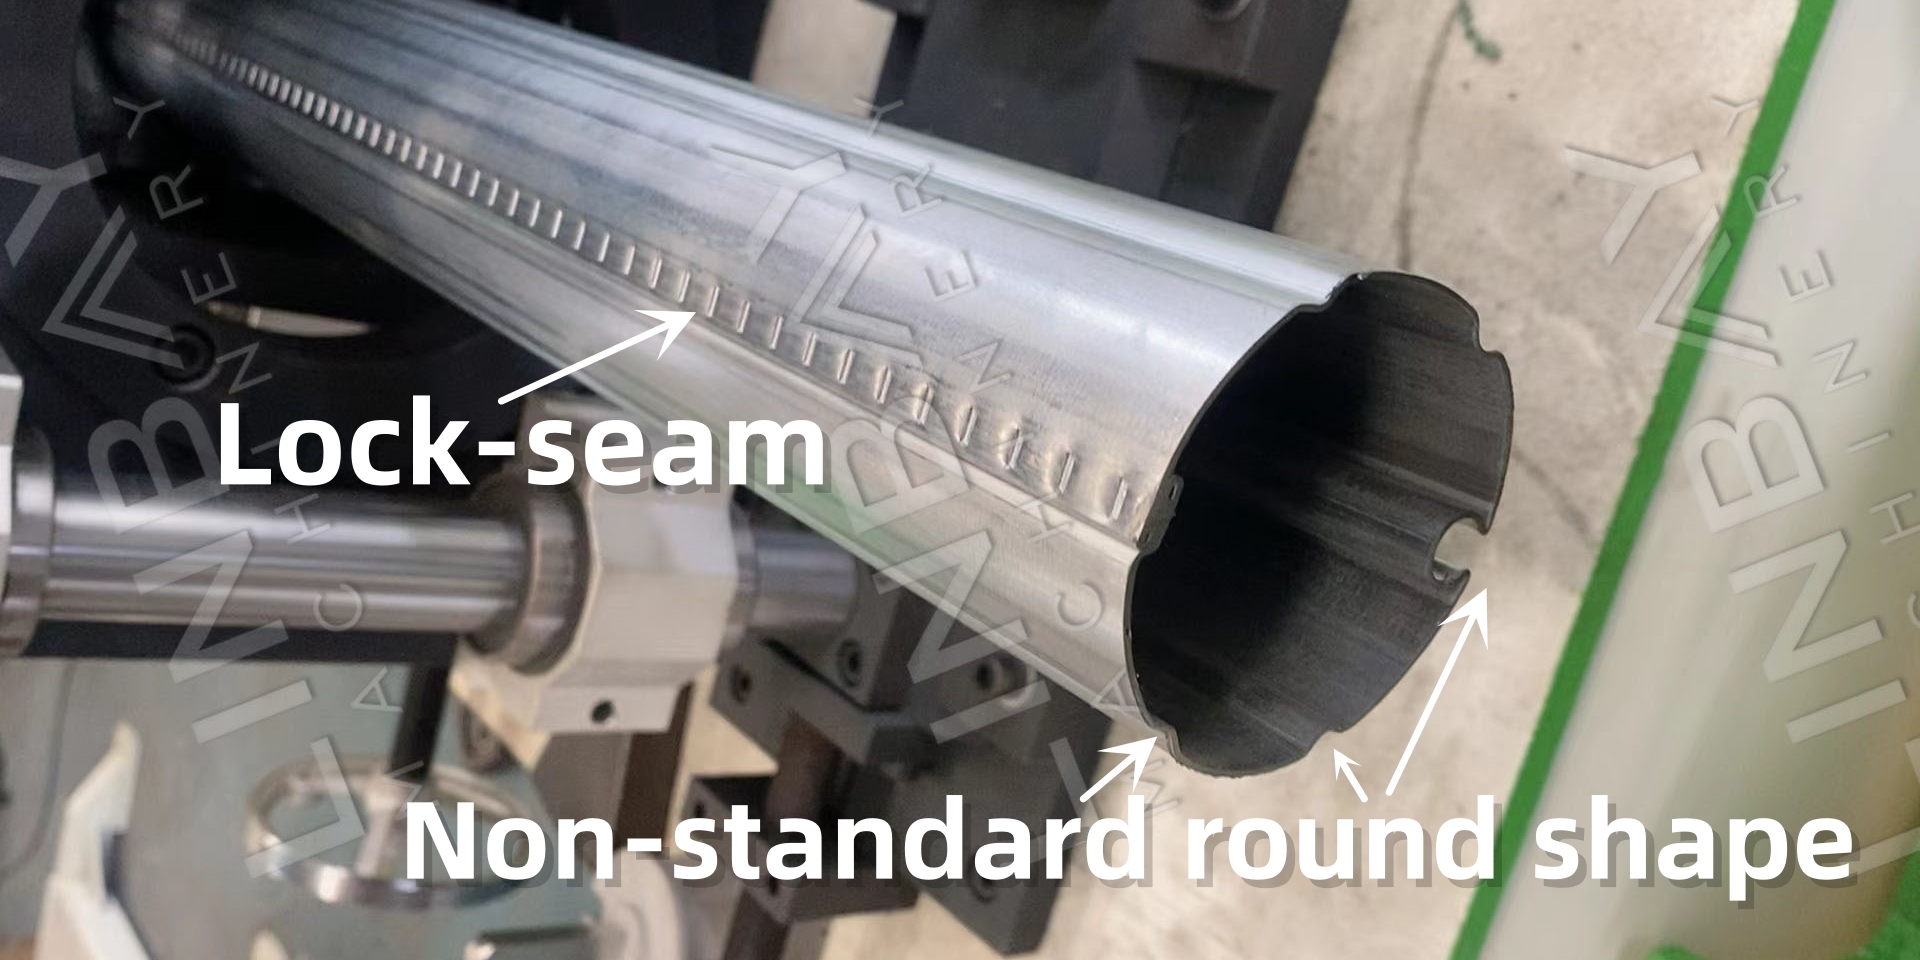
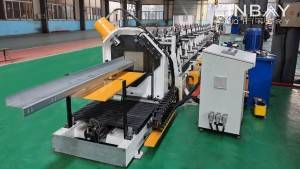
নতুন পদ্ধতি: রোল ফর্মিং মেশিন।রোল ফর্মিং প্রক্রিয়াটি প্রতিটি রোলারের সাহায্যে উপাদানটিকে ক্রমান্বয়ে আকার দেয় এবং ধীরে ধীরে বাঁকিয়ে একটি গোলাকার, লক-সিমযুক্ত টিউবে পরিণত করে। এই সুষম বল বন্টন স্প্রিংব্যাক কমিয়ে দেয়। হাতে করে আগে থেকে কাটার প্রয়োজন ছাড়াই স্টিলের কয়েল অবিচ্ছিন্নভাবে সরবরাহ করা যায় এবং টিউবের দৈর্ঘ্য ±১ মিমি নির্ভুলতার সাথে নিখুঁতভাবে কাটা যায়। এই পদ্ধতিটি ছোট ব্যাসের টিউব এবং কাস্টম প্রান্তের নকশা তৈরির জন্য আদর্শ। এটি গ্রাহকদের জন্য একটি কার্যকর এবং সাশ্রয়ী সমাধান।
বাস্তব ক্ষেত্রে-প্রধান প্রযুক্তিগত পরামিতি
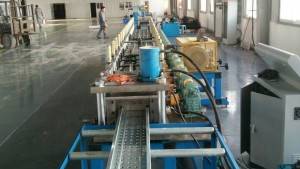
ফ্লো চার্ট: ডিকয়লার--গাইডিং--রোল ফর্মার--ফ্লাইং স কাট--আউট টেবিল
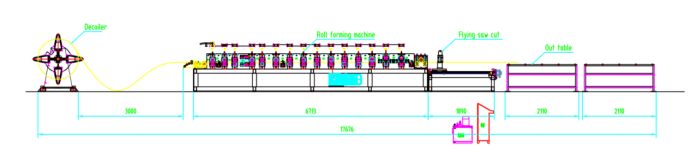
বাস্তব ক্ষেত্রে-প্রধান প্রযুক্তিগত পরামিতি
১. লাইনের গতি: ০-১০ মিটার/মিনিট, সামঞ্জস্যযোগ্য
২. উপযুক্ত উপাদান: গ্যালভানাইজড স্টিল, অ্যালুমিনিয়াম
৩. উপাদানের পুরুত্ব: ০.৮-১ মিমি
৪. রোল ফর্মিং মেশিন: ঢালাই লোহার কাঠামো
৫. চালনা ব্যবস্থা: ইউনিভার্সাল জয়েন্ট কার্ডান শ্যাফট সহ গিয়ারবক্স চালনা ব্যবস্থা।
৬. কাটিং সিস্টেম: ফ্লাইং স কাটিং, কাটার সময় রোল ফর্মার থামে না।
৭. পিএলসি ক্যাবিনেট: সিমেন্স সিস্টেম।
আসল কেস-মেশিনারি
১. ম্যানুয়াল ডিকয়লার*১
২. রোল ফর্মিং মেশিন*১
৩. উড়ন্ত করাত কাটার মেশিন*১ (করাত ব্লেড*১ সহ)
৪. বাইরের টেবিল*২
৫. পিএলসি কন্ট্রোল ক্যাবিনেট*১
৬. হাইড্রোলিক স্টেশন*১
৭. অতিরিক্ত যন্ত্রাংশের বাক্স (বিনামূল্যে)*১
বাস্তব মামলার বিবরণ
ম্যানুয়াল ডিকয়লার
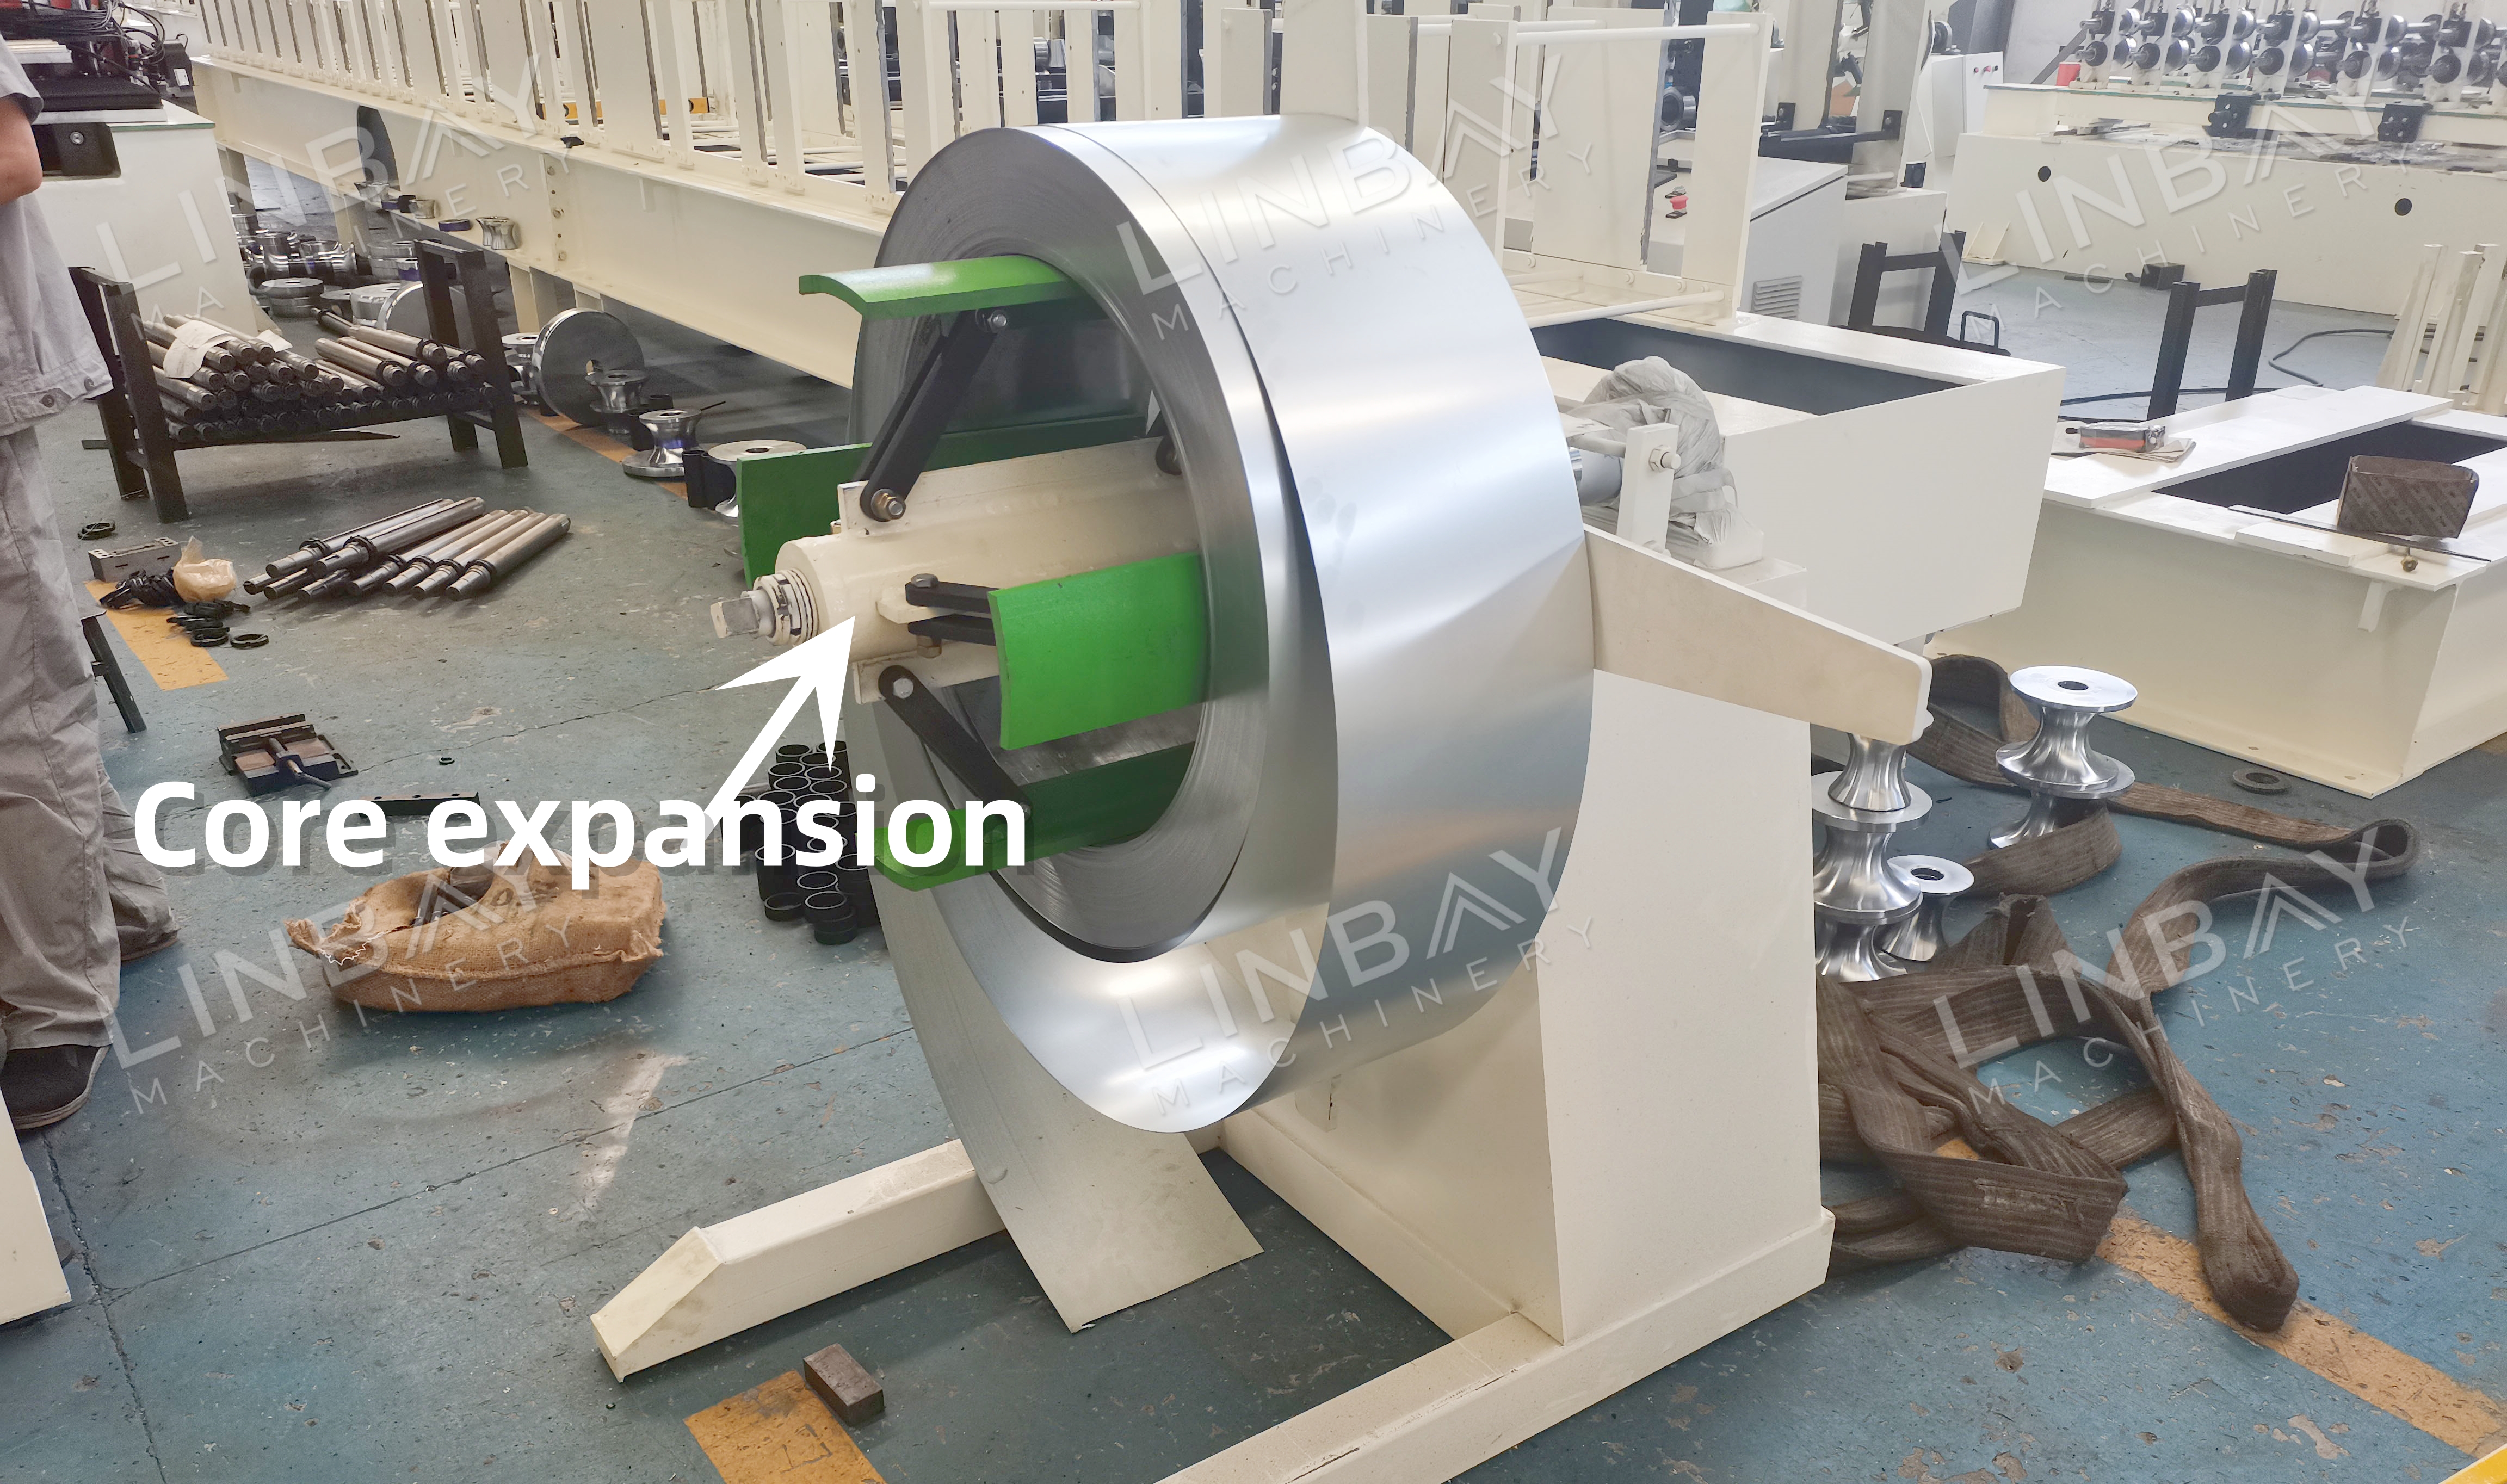
· মজবুত কাঠামো:ফ্রেমটি মজবুত ও স্থিতিশীল করে তৈরি করা হয়েছে এবং এটি বিশেষভাবে স্টিলের কয়েলগুলোকে নিরাপদে ধরে রাখার জন্য ডিজাইন করা হয়েছে।
· ম্যান্ড্রেল সম্প্রসারণ:ম্যান্ড্রেল বা আর্বারটি হাতে করে সামঞ্জস্য করা যায়, যার ফলে এটি প্রসারিত হয়ে ৪৯০-৫১০ মিমি অভ্যন্তরীণ ব্যাসের স্টিল কয়েল ধারণ করতে পারে। এটি কয়েলটিকে দৃঢ়ভাবে ধরে রাখে, যার ফলে মসৃণভাবে কয়েল খোলা যায়।
কয়েল রিটেইনার:এই অংশটি স্টিল কয়েলকে ম্যান্ড্রেল থেকে পিছলে পড়া থেকে রক্ষা করার জন্য ডিজাইন করা হয়েছে। এটি লাগানো এবং খোলা খুব সহজ।
· উপলব্ধ বিকল্পসমূহ:বর্ধিত শক্তি এবং স্বয়ংক্রিয়তার জন্য, কোর এক্সপ্যানশন ডিভাইসের বৈদ্যুতিক বা হাইড্রোলিক সংস্করণ পাওয়া যায়। তবে, ছাউনির গোলাকার টিউবগুলিতে ব্যবহৃত পাতলা ও সরু স্টিল কয়েলের কারণে ম্যানুয়াল সংস্করণটিই বেশি পছন্দনীয়।
পথপ্রদর্শন
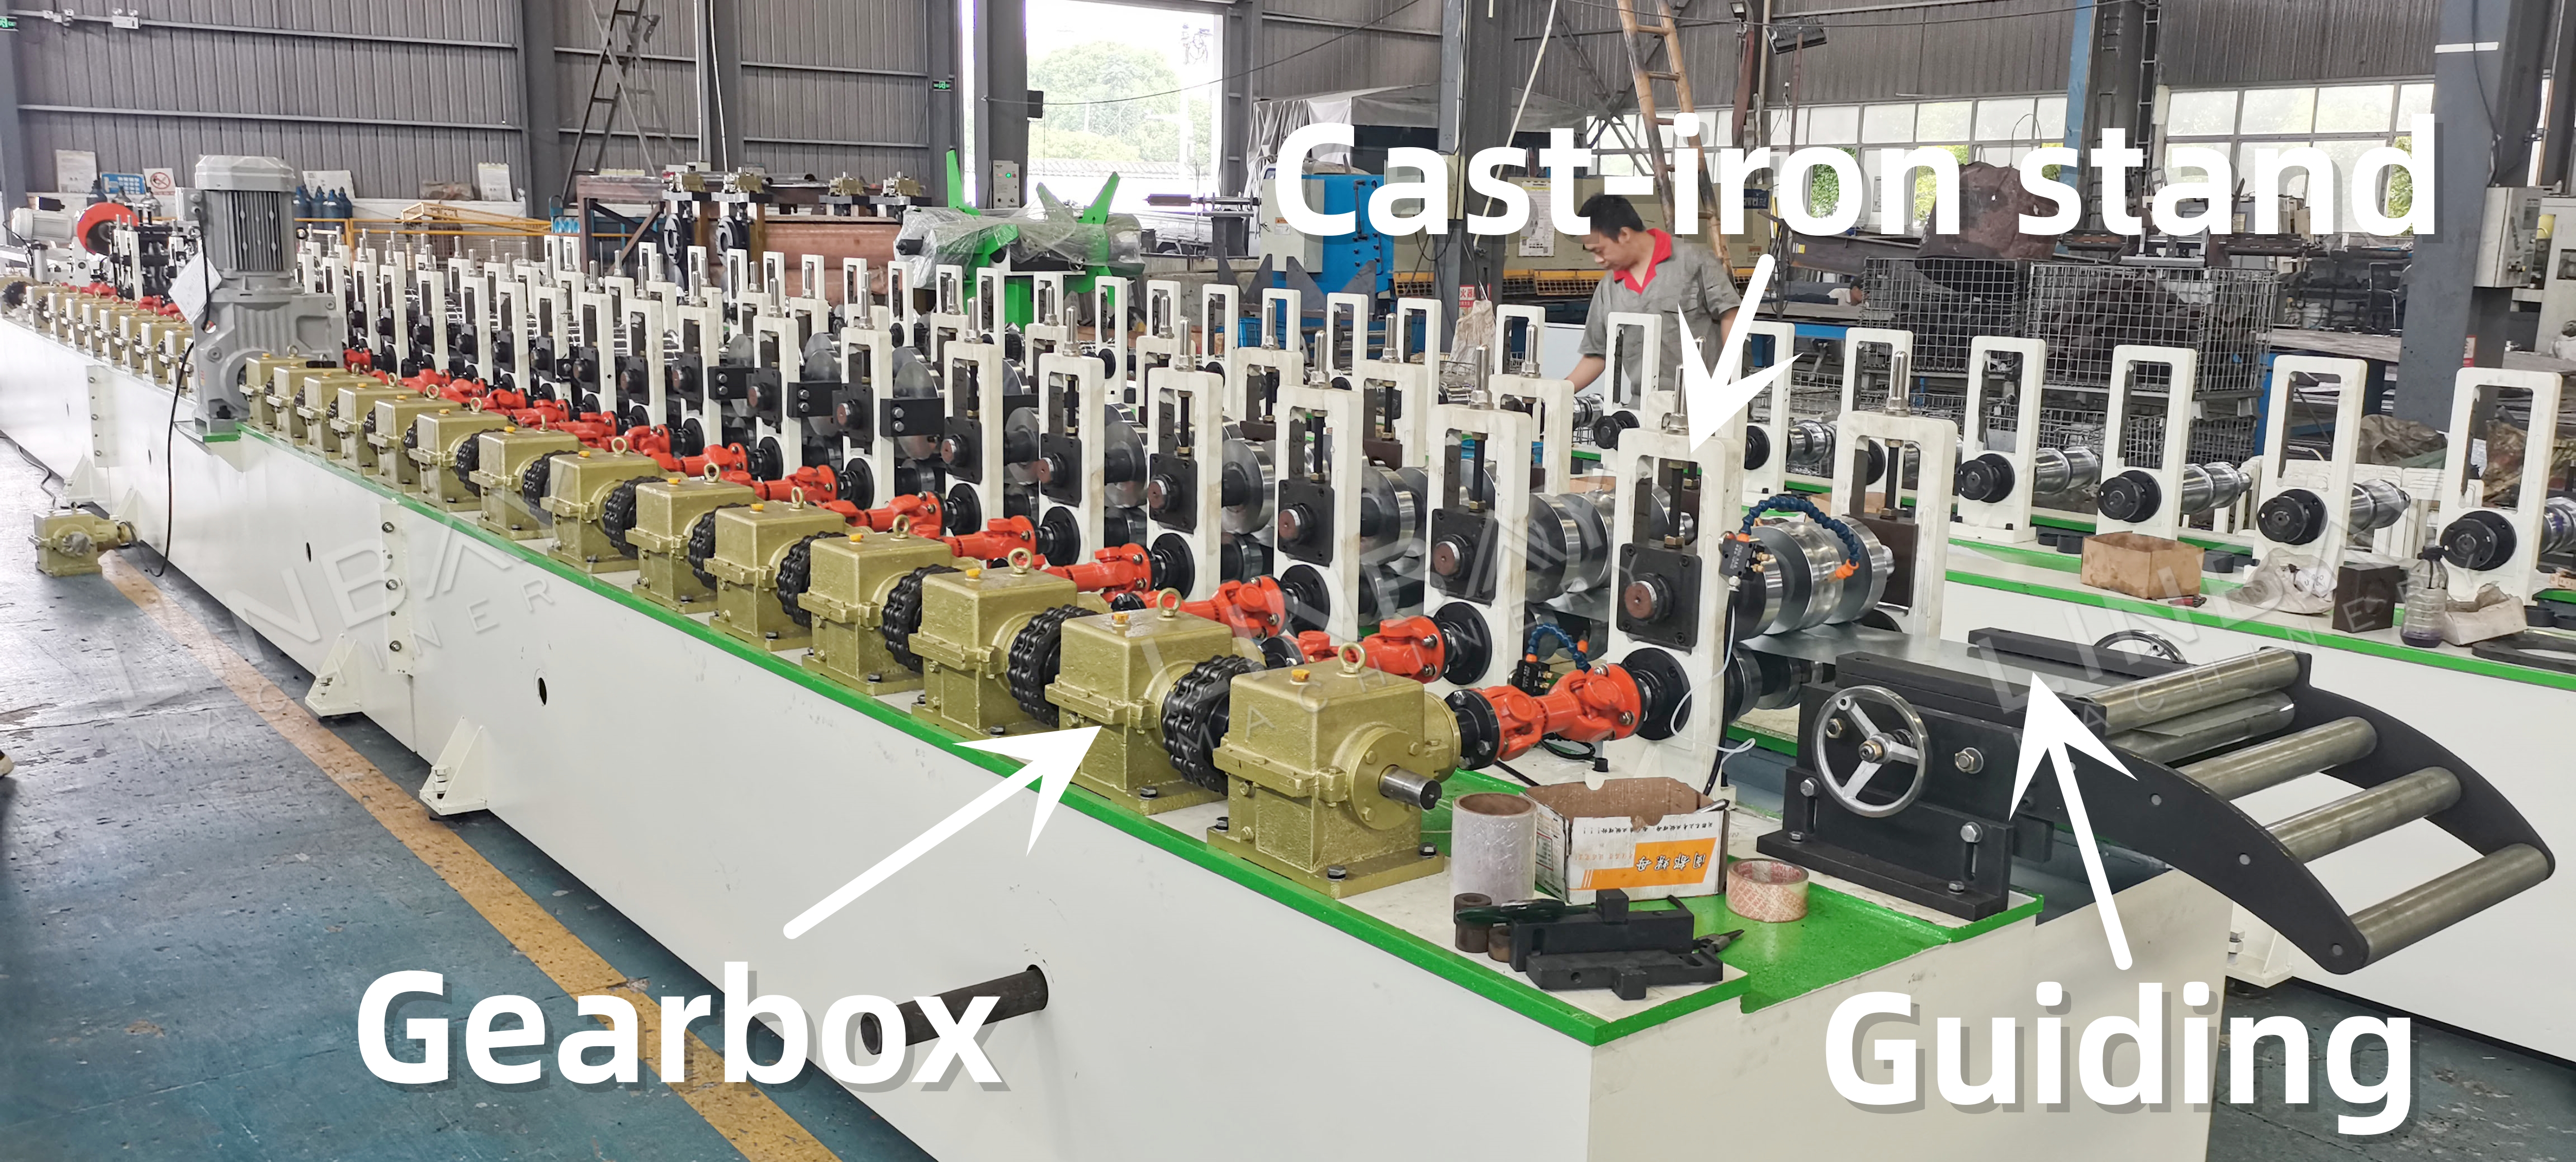
· প্রাথমিক ভূমিকামেশিনের কেন্দ্ররেখার সাথে স্টিল কয়েলের সঠিক সারিবদ্ধতা বজায় রাখে, ফলে মোচড়ানো, বেঁকে যাওয়া এবং অমসৃণ প্রান্ত তৈরি হওয়ার মতো সমস্যা প্রতিরোধ করে। ছাউনির গোলাকার টিউবগুলির জোড়া যেন আঁটসাঁট ও সুরক্ষিত থাকে, তা নিশ্চিত করার জন্য সঠিক সারিবদ্ধতা অত্যন্ত গুরুত্বপূর্ণ।
একাধিক নির্দেশক ব্যবস্থাউৎপাদনের সময় টিউবটি যাতে সোজা থাকে, তা নিশ্চিত করার জন্য এটি কেবল ফিডিং পয়েন্টেই নয়, বরং পুরো ফর্মিং মেশিন জুড়েই অবস্থিত।
রুটিন ক্যালিব্রেশনগাইডিং সিস্টেমগুলোর নিয়মিত ক্যালিব্রেশন প্রয়োজন, বিশেষ করে পরিবহনের পর বা দীর্ঘ সময় ব্যবহারের পরে।
চালানের পূর্ববর্তী নথিপত্রলিনবে টিম চালানের আগে গাইডিং প্রস্থ সাবধানে পরিমাপ করে এবং রেকর্ড করে, এবং গ্রাহকের কাছে পৌঁছানোর পর সঠিক ক্যালিব্রেশন সহজ করার জন্য এই বিবরণগুলি ব্যবহারকারী ম্যানুয়ালে প্রদান করে।
রোল ফর্মার
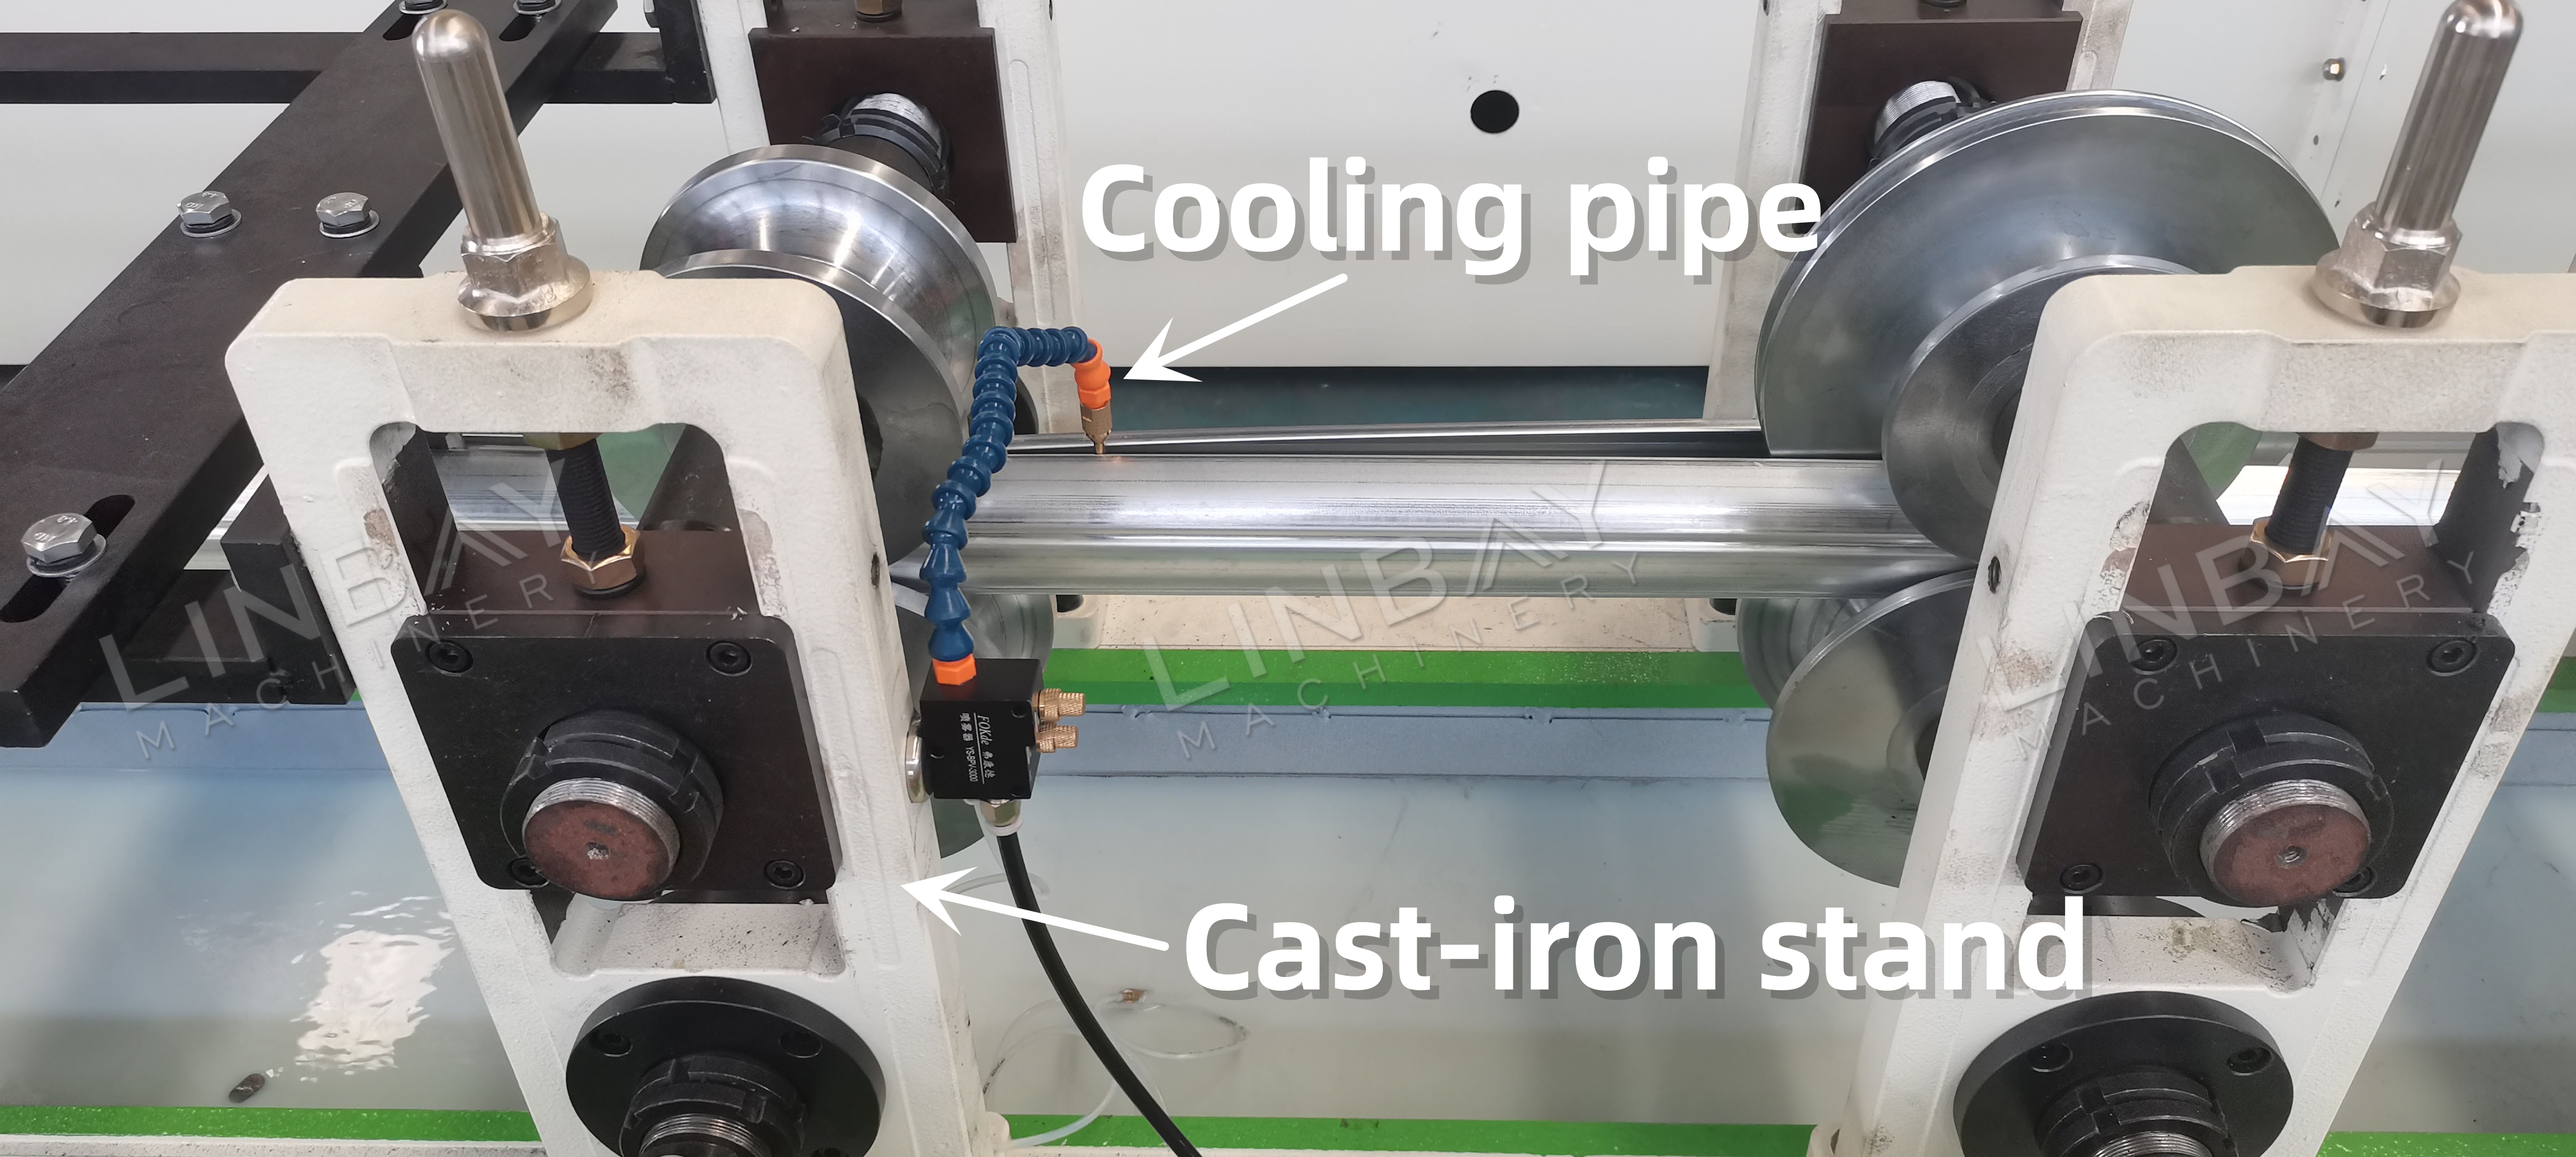
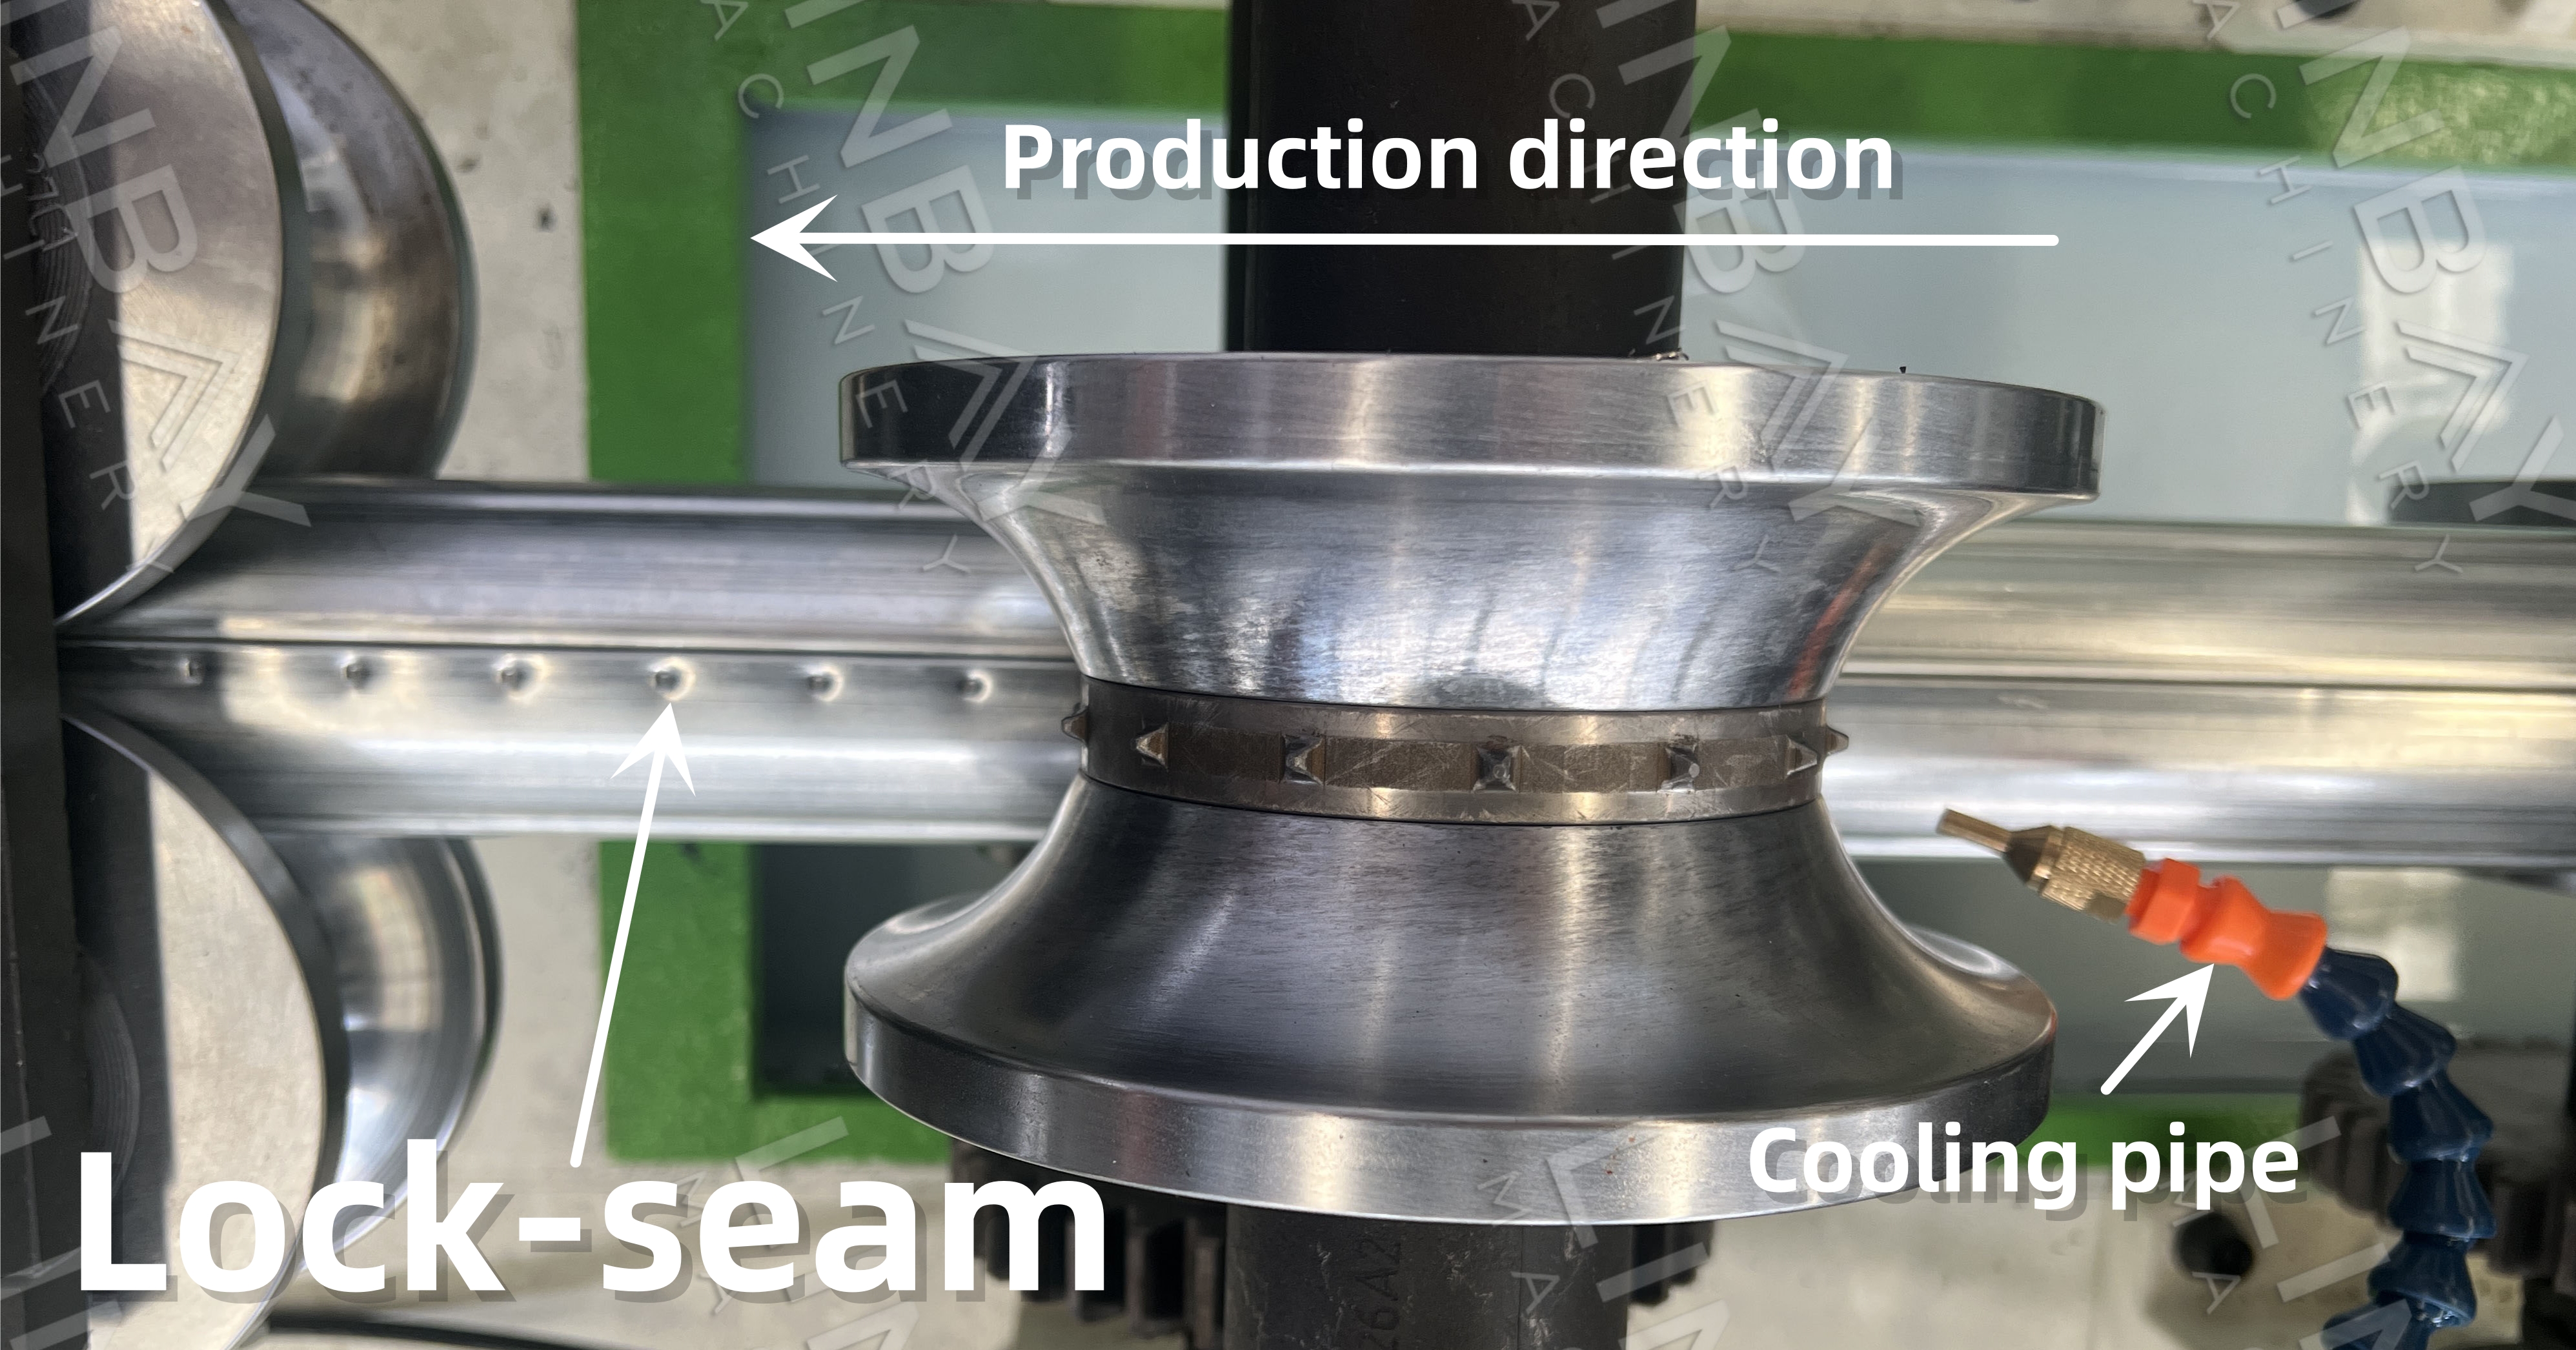
মজবুত নির্মাণবর্ধিত স্থায়িত্বের জন্য এতে একটি ঢালাই লোহার স্ট্যান্ড রয়েছে।
শক্তিশালী ড্রাইভ সিস্টেমগিয়ারবক্স এবং ইউনিভার্সাল জয়েন্ট দ্বারা সজ্জিত, যা রোলারগুলিতে শক্তিশালী চালিকা শক্তি সরবরাহ করে স্টিল কয়েলের মসৃণ ও সামঞ্জস্যপূর্ণ গঠন নিশ্চিত করে।
নমনীয় উৎপাদনএকটি একক রোল ফর্মিং মেশিনের বেসে বিভিন্ন ধরনের ক্যাসেট লাগানো যায়, যার প্রতিটি নির্দিষ্ট গোলাকার টিউবের ব্যাসের জন্য তৈরি। বিভিন্ন আকারের টিউব তৈরি করতে কেবল ক্যাসেট বদল করলেই চলে।
· ব্যয় দক্ষতাবিভিন্ন টিউবের ব্যাসের জন্য পৃথক উৎপাদন লাইনের প্রয়োজনীয়তা দূর করে এটি একটি আরও সাশ্রয়ী সমাধান প্রদান করে।
সুরক্ষিত সেলাইএকটি মজবুত ও অক্ষত সেলাই নিশ্চিত করে, যা সেলাই ফেটে যাওয়ার যেকোনো সম্ভাব্য ঝুঁকি প্রতিরোধ করে।
টেকসই শীতলীকরণ ব্যবস্থারোলারের তাপমাত্রা কম রাখতে একটি পুনঃসঞ্চালনকারী শীতলীকরণ ব্যবস্থা ব্যবহার করে, যা গঠন প্রক্রিয়ার মান উন্নত করে এবং রোলারের আয়ু বাড়ায়।
উড়ন্ত করাত কাটা
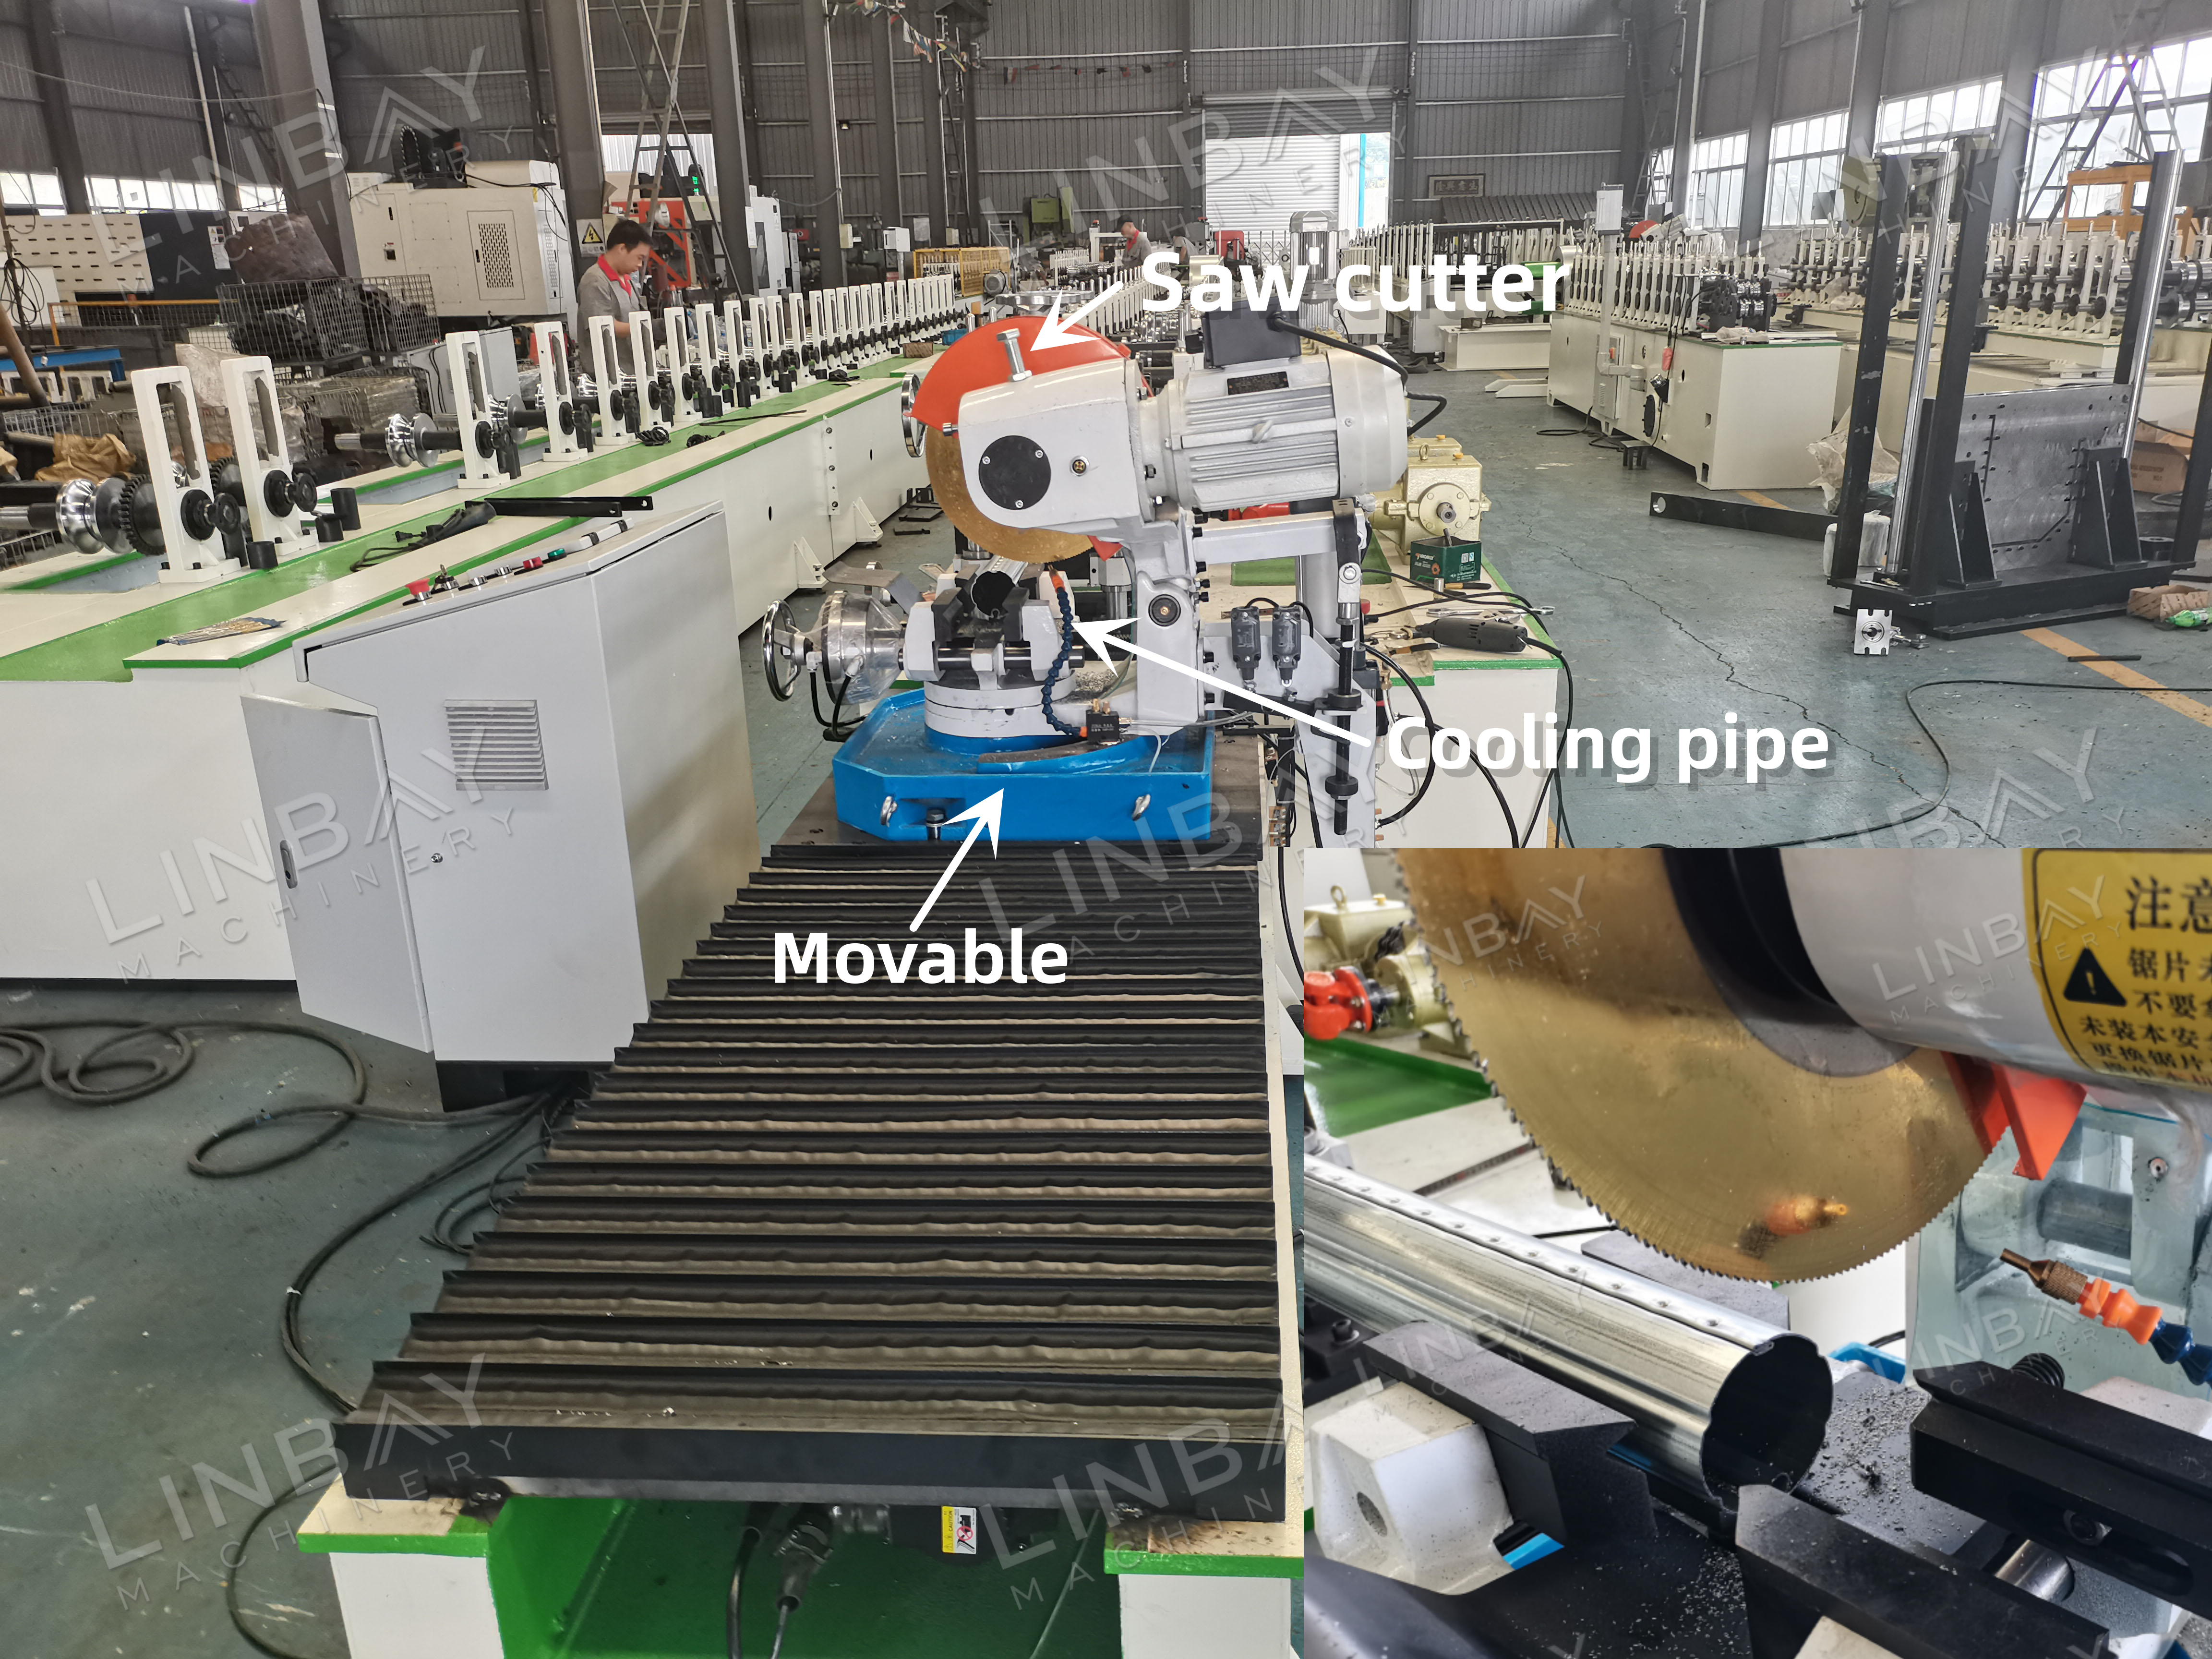
বহু-ব্যাস করাতবিভিন্ন আকারের গোলাকার টিউবের সাথে সামঞ্জস্যপূর্ণ করে ডিজাইন করা হয়েছে, যা ব্লেড প্রতিস্থাপনের খরচ কমাতে সাহায্য করে।
· নির্ভুল কাটিংমসৃণ ও বুর-মুক্ত প্রান্তসহ পরিষ্কার, বিকৃতিহীন কাট নিশ্চিত করে।
উপাদানের দক্ষতাপ্রতিটি কাটে অপচয় দূর করে, স্টিল কয়েলের ব্যবহার অপ্টিমাইজ করে এবং খরচ কমায়।
উৎপাদন গতি বৃদ্ধিকাটার ইউনিটটি ফর্মিং প্রক্রিয়ার সমান গতিতে একটি ট্র্যাক বরাবর চলাচল করে, ফলে নিরবচ্ছিন্ন কার্যক্রম সম্ভব হয়।
উচ্চ নির্ভুলতাসার্ভো মোটর এবং মোশন কন্ট্রোলারের সাথে সমন্বিত, যা ±১ মিমি সহনশীলতার মধ্যে কাটার নির্ভুলতা বজায় রাখে।
· দক্ষ শীতলীকরণ ব্যবস্থাকুল্যান্ট পুনঃসঞ্চালনের মাধ্যমে করাতের ব্লেডকে ঠান্ডা রাখে, যা একটানা ব্যবহারের সময় কাটার মান অপরিবর্তিত রাখে এবং ব্লেডের আয়ু বাড়ায়।
১. ডিকয়লার

২. খাওয়ানো

৩. ঘুষি মারা

৪. রোল ফর্মিং স্ট্যান্ড

৫. ড্রাইভিং সিস্টেম

৬. কাটিং সিস্টেম

অন্যান্য

বাইরের টেবিল