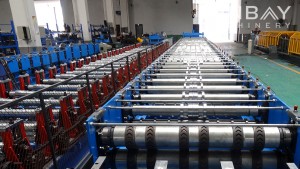
vidéo
Profil

Pangrojong silang maénkeun peran penting dina sistem rak, nguatkeun dukungan sareng stabilitas antara dua pigura anu nangtung. Didamel tina baja hideung awét kalayan ketebalan anu biasana antara 1,5 dugi ka 2,5mm, aplikasi cet pasca-formasi ngalayanan pikeun ningkatkeun résistansi korosi sareng karat, mastikeun umur panjang sareng reliabilitas.
Parameter Téknis Utama-kasus nyata
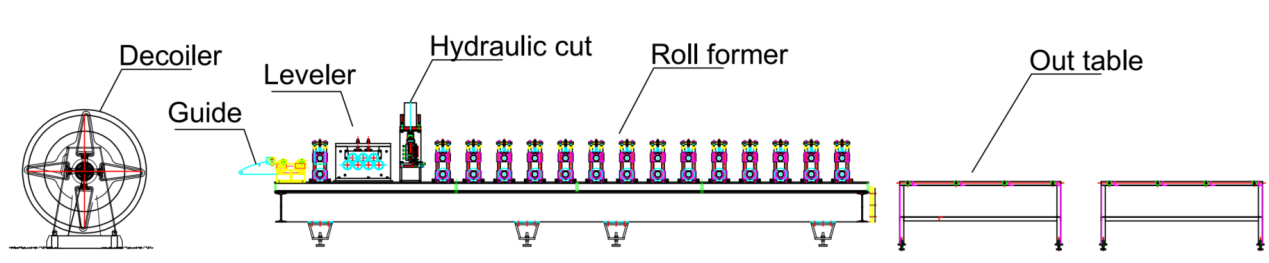
Bagan alur: Décoiler-Pandu--Perata--Pre cut--Bentuk gulunganmesin--Meja kaluar
- 1. Kagancangan garis: 0-15m/mnt, tiasa disaluyukeun
- 2. Diménsi dina kasus nyata: Sababaraha lébar 80-300mm, jangkungna tetep 50mm
- 3. Bahan anu cocog: Baja galvanis
- 4. Kandel bahan: 1.5-2mm
- 5. Mesin pembentuk gulungan: Cast-irostruktur n sareng sistem panggerak ranté
- 6. Sistem motong: Motong sateuacan mesin roll forming, nganggo kakuatan hidrolik.
- 7. Kabinet PLC: Sistem Siemens.
Mesin kasus nyata
1. Decoiler*1
2. Leveler (Dilengkepan dina mesin roll forming) * 1
3. Mesin pre-cut hidrolik * 1
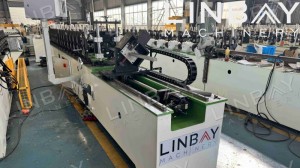
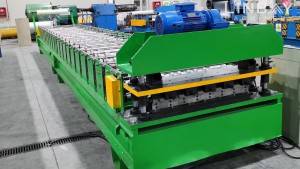
4. Mesin ngabentuk gulungan * 1
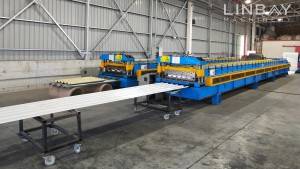
5. Méja kaluar * 2
6. Kabinet kontrol PLC * 1
7. Stasion hidrolik * 2
8. Kotak suku cadang (Gratis) * 1
Pedaran Kasus Nyata
- Decoiler
Biasana, decoiler ngalayanan salaku komponén munggaran dina jalur produksi. Lengan pencétna sanggup ngamankeun koil baja, nyegah tatu tina recoil koil nalika pergantian koil. Alat retainer koil luar salajengna nyegah koil ngageser tina mandrel.
Ngabimbing
Rol pituduh bakal nungtun koil baja kana rol pembentuk kalayan leres pikeun ngajaga kasaimbangan antara koil baja sareng mesin pembentuk gulungan, ngaminimalkeun poténsi lenturan atanapi panyimpangan.
Pangrata
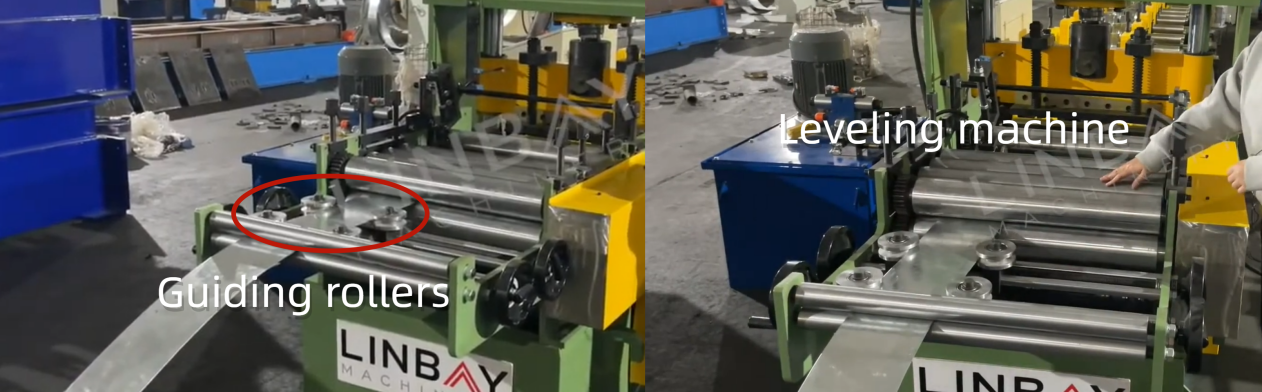
Kandelna pangrojong silang ngahontal 2,5mm, sareng ngan ukur nalika lempeng sampurna sareng henteu bengkong éta tiasa nyayogikeun stabilitas anu pangsaéna pikeun pigura rak. Mesin leveling tiasa ngaratakeun koil baja, ngaleupaskeun tekanan internal, ngajantenkeun langkung gampang dibentuk sareng dibentuk sacara lempeng. Dina jalur produksi ieu, mesin leveling dipasang dina dasar mesin roll forming, anu tiasa ngahémat rohangan lanté sareng ngirangan biaya lahan.
Mesin anu tos dipotong
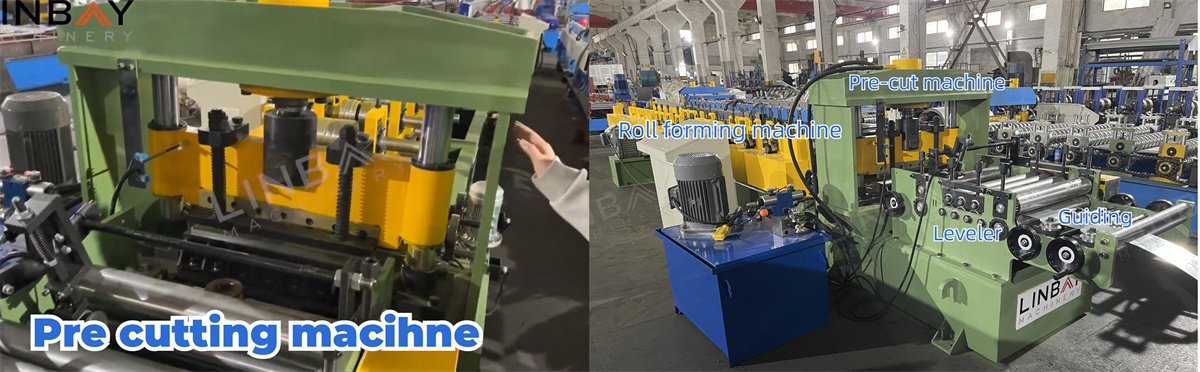
Dibandingkeun sareng pasca-potong, pra-potong sateuacan dibentuk henteu nyababkeun runtah. Solusi ieu ngagampangkeun panggantian gulungan baja anu rupa-rupa lébarna pikeun ngahasilkeun sababaraha ukuran dina jalur produksi anu sami, tanpa nyababkeun runtah.
Bentuk gulunganmesin

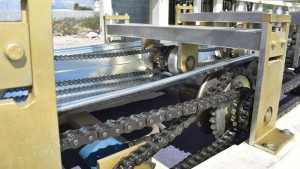
Mesin roll forming mangrupikeun komponén anu paling penting dina sakumna lini produksi. Mesin ieu ngagunakeun konstruksi beusi tuang anu kuat pikeun stasiun forming, didamel tina sapotong baja anu padet. Rotasi rol forming digerakkeun ku sistem ranté.
Bahan rol pembentukna nyaéta Gcr15, baja anu ngandung kromium karbon tinggi anu kasohor ku karasana anu saé sareng tahan aus. Rol-rolna dilapis krom pikeun manjangkeun umur jasana. Aci-aci na didamel tina bahan 40Cr sareng ngalaman perlakuan panas.
Tulangan dipasang di handapeun profil pikeun ningkatkeun kakuatanna. Mesin roll forming ieu tiasa ngahasilkeun cross bracing kalayan lébar 80-300mm sareng jangkungna 50mm. Ku cara ngasupkeun diménsi anu dipikahoyong kana panel kontrol PLC, stasiun pembentuk gerak sapanjang rel ka posisi anu leres sareng tepat. Titik pembentuk ogé nyaluyukeun nalika stasiun pembentuk gerak.
Pikeun kaamanan gerakan stasiun pembentuk, 2 sensor jarak dipasang dina dasar mesin, saluyu sareng posisi pangluarna sareng pangjerona anungabentukstasiunstiasa dipindahkeun ka.Pikeun sensor, ttitik pangrasa nyaétaIeuhdidasar stasiun pembentukAnu pangjeronasénsornyaéta pikeun nyegahngabentukstasiunstina deukeut teuing sareng nyababkeun tabrakan roller.Anu pangluarnasénsornyaéta pikeun nyegahngabentukstasiun pikeun ngaleupaskeun tinareljeung ragrag.
Stasion hidrolik
Stasion hidrolik ieu dilengkepan kipas pendingin anu dirancang pikeun miceun panas sacara efisien, ngajamin operasi anu teu kaganggu sareng ningkatkeun produktivitas. Kasohor ku tingkat kagagalanna anu handap, stasion hidrolik ieu didamel awét, mastikeun daya tahan jangka panjang.
Kabinet kontrol PLC & Encoder
Encoder ngarobah panjang kumparan baja anu dideteksi jadi sinyal listrik anu dikirimkeun ka kabinet kontrol PLC. Dina kabinet kontrol, kecepatan produksi, kaluaran produksi individu, panjang motong, sareng parameter sanésna tiasa diurus. Kalayan pangukuran sareng eupan balik anu tepat ti encoder, mesin motong tiasa ngontrol kasalahan motong dina ± 1mm.
1. Decoiler

2. Nyoco

3. Ngaleutikan

4. Stand gulungan

5. Sistem nyetir

6. Sistem motong

Anu sanésna

Méja kaluar