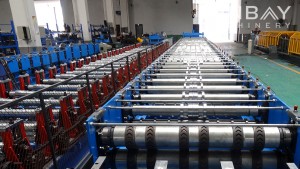
동영상
윤곽

크로스 브레이싱은 랙 시스템에서 두 개의 수직 프레임 사이의 지지력과 안정성을 강화하는 데 중요한 역할을 합니다. 일반적으로 1.5mm에서 2.5mm 두께의 내구성이 뛰어난 검은색 강철로 제작되며, 성형 후 도장 처리를 통해 부식 및 녹 방지 기능을 향상시켜 수명과 신뢰성을 보장합니다.
실제 사례 - 주요 기술 매개변수
흐름도: D에코일러-안내--수평계--사전 절단--롤 형태기계--외부 테이블
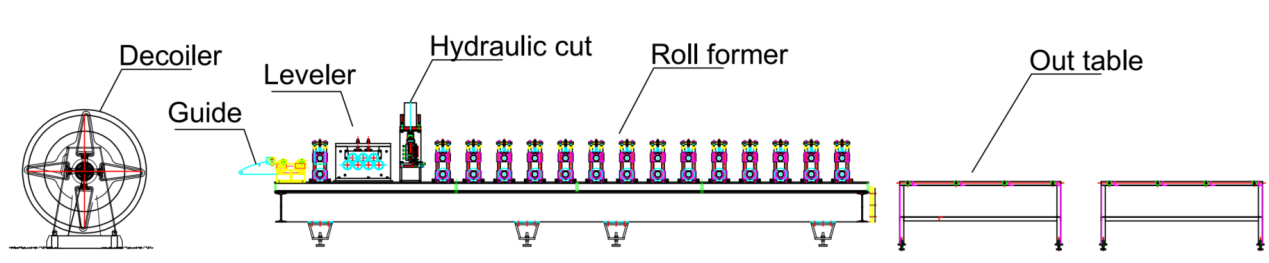
- 1. 라인 속도: 0-15m/min, 조절 가능
- 2. 실제 크기: 폭 80~300mm, 높이 50mm 고정
- 3. 적합한 재질: 아연 도금 강판
- 4. 재질 두께: 1.5-2mm
- 5. 롤 성형기: 주철구조 및 체인 구동 시스템
- 6. 절단 시스템: 유압 동력을 이용하여 롤 성형기 전에 절단합니다.
- 7. PLC 캐비닛: 지멘스 시스템.
실제 사례 - 기계
1. 디코일러*1
2. 레벨러(롤 성형기에 장착됨)*1
3. 유압식 사전 절단기*1
4. 롤 성형기*1
5. 출력 테이블*2
6. PLC 제어 캐비닛*1
7. 유압 스테이션*2
8. 부품 상자(무료)*1
실제 사례 설명
- 디코일러
일반적으로 디코일러는 생산 라인의 첫 번째 구성 요소 역할을 합니다. 디코일러의 프레스 암은 강철 코일을 고정하여 코일 교체 중 코일 반동으로 인한 부상을 방지합니다. 외부 코일 고정 장치는 코일이 맨드릴에서 미끄러져 떨어지는 것을 방지합니다.
안내하다
가이드 롤러는 강철 코일을 성형 롤러로 정확하게 안내하여 강철 코일과 롤 성형기 사이의 정렬을 유지하고 잠재적인 굽힘이나 편차를 최소화합니다.
레벨러
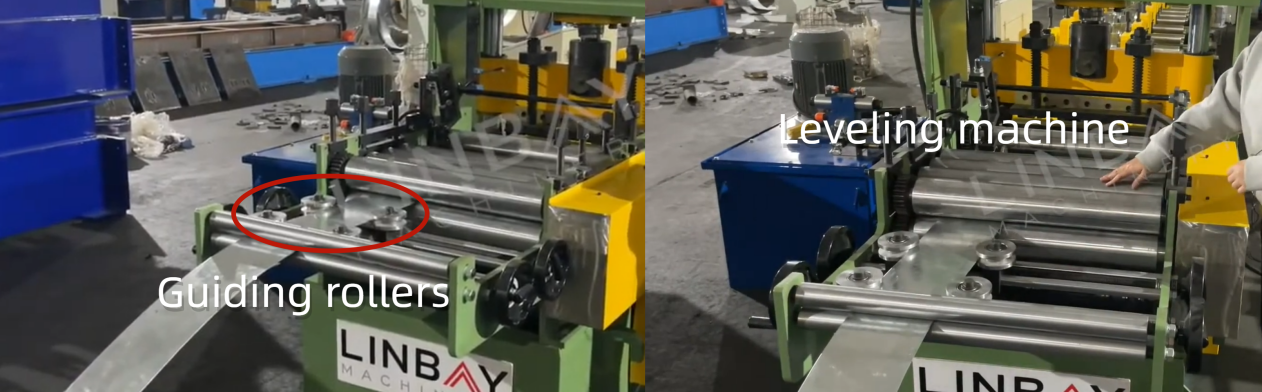
가로 보강재의 두께는 2.5mm에 달하며, 뒤틀림 없이 완벽하게 직선일 때만 랙 프레임에 최상의 안정성을 제공할 수 있습니다. 레벨링 기계는 강판을 평평하게 하고 내부 압력을 해제하여 직선 성형을 용이하게 합니다. 이 생산 라인에서는 레벨링 기계가 롤 성형기 베이스에 설치되어 있어 바닥 공간을 절약하고 토지 비용을 절감할 수 있습니다.
사전 절단기
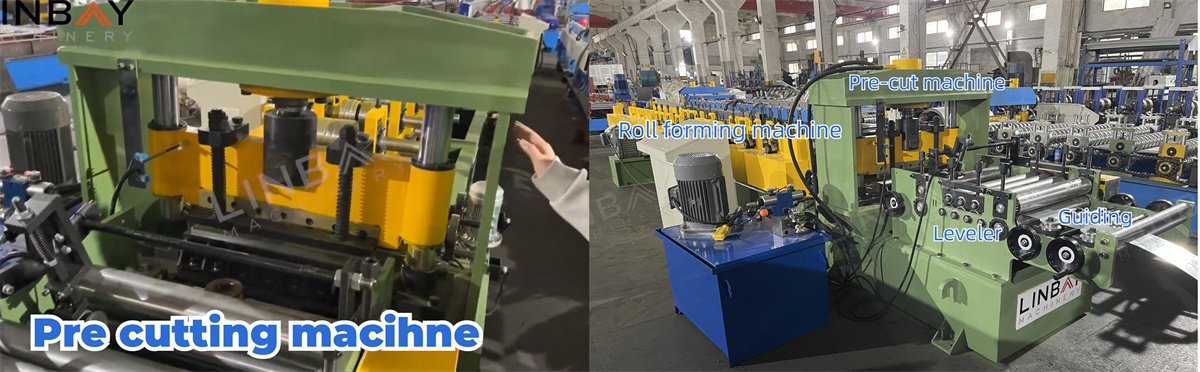
절단 후 가공과 비교했을 때, 성형 전 절단은 폐기물을 발생시키지 않습니다. 이 솔루션을 통해 다양한 폭의 강판 코일을 쉽게 교체하여 동일한 생산 라인에서 여러 크기의 제품을 생산할 수 있으며, 폐기물 발생도 없습니다.
롤 형태기계

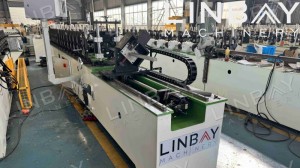
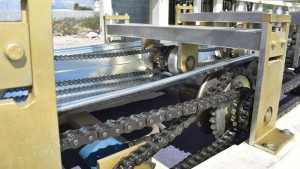
롤 성형기는 전체 생산 라인에서 가장 중요한 구성 요소입니다. 성형 스테이션은 견고한 주철 구조로 되어 있으며, 통강철 덩어리를 깎아 제작됩니다. 성형 롤러의 회전은 체인 시스템으로 구동됩니다.
성형 롤러의 재질은 뛰어난 경도와 내마모성으로 유명한 고탄소 크롬 베어링강인 Gcr15입니다. 롤러는 수명 연장을 위해 크롬 도금 처리되었습니다. 샤프트는 40Cr 재질로 제작되었으며 열처리 과정을 거칩니다.
프로파일 하단에는 강도 향상을 위해 보강재가 통합되어 있습니다. 이 롤 성형기는 폭 80~300mm, 높이 50mm의 크로스 브레이싱을 생산할 수 있습니다. PLC 제어 패널에 원하는 치수를 입력하면 성형 스테이션이 레일을 따라 정확한 위치로 이동합니다. 성형 스테이션이 이동함에 따라 성형 지점도 조정됩니다.
형성 스테이션의 이동 안전을 위해, 2 거리 센서 기계 받침대에 설치됩니다.이는 가장 바깥쪽 위치와 가장 안쪽 위치에 해당합니다.형성역s이동할 수 있습니다.센서의 경우, t감지 지점은 다음과 같습니다.여기~에형성 기지의 기반가장 안쪽의감지기예방하기 위해서입니다형성역s너무 가까이 다가가 롤러끼리 충돌하는 것을 방지하기 위해.가장 바깥쪽감지기예방하기 위해서입니다형성역에서 분리되는 것을 막습니다.울타리그리고 추락하고 있다.
유압 스테이션
유압 스테이션에는 효율적인 열 방출을 위해 설계된 냉각 팬이 장착되어 있어 중단 없는 작동을 보장하고 생산성을 향상시킵니다. 낮은 고장률로 정평이 나 있는 이 유압 스테이션은 내구성이 뛰어나 장기간 사용할 수 있도록 제작되었습니다.
PLC 제어 캐비닛 및 엔코더
엔코더는 감지된 강선 코일의 길이를 전기 신호로 변환하여 PLC 제어 캐비닛으로 전송합니다. 제어 캐비닛에서는 생산 속도, 개별 생산량, 절단 길이 및 기타 매개변수를 관리할 수 있습니다. 엔코더의 정밀한 측정 및 피드백을 통해 절단기는 ±1mm 이내의 절단 오차를 제어할 수 있습니다.
1. 디코일러

2. 먹이 주기

3.펀칭

4. 롤 성형 스탠드

5. 구동 시스템

6. 절단 시스템

기타

아웃 테이블