ভিডিও
প্রোফাইল

নর্দমা:ভবনের ছাদের কিনারা বরাবর পানি নিষ্কাশনের জন্য সাধারণত ধাতব নালা ব্যবহার করা হয়, যার প্রধান উদ্দেশ্য হলো বৃষ্টির পানি সংগ্রহ ও প্রবাহিত করা। প্রচলিত শৈলীগুলোর মধ্যে রয়েছে:hআলফ-গোলপ্রকারএবং কে-শৈলীপ্রকারএগুলো সাধারণত ০.৩-০.৮ মিমি পুরুত্বের ধাতব পদার্থ, যেমন অ্যালুমিনিয়াম, প্রাক-রঞ্জিত ইস্পাত বা গ্যালভানাইজড ইস্পাত দিয়ে তৈরি হয়।
রিজ ক্যাপ:শৈলশিরাক্যাপহয়সেটযেখানে দুই পক্ষেরদুইছাদপ্যানেলসাক্ষাৎ, যা ছাদের নামেও পরিচিতশীর্ষসাধারণতব্যবহারছাদের সিলিং এবং সৌন্দর্য বৃদ্ধি করার জন্য রিজ ক্যাপ ব্যবহার করা হয়। রিজ ক্যাপ সাধারণত ০.৩-০.৮ মিমি পুরুত্বের প্রি-পেইন্টেড স্টিল বা গ্যালভানাইজড স্টিল দিয়ে তৈরি করা হয়।
বাস্তব ক্ষেত্রে-প্রধান প্রযুক্তিগত পরামিতি
ফ্লো চার্ট: ডিকয়লার--গাইডিং--রোল ফর্মিং মেশিন--হাইড্রোলিক কাট--আউট টেবিল
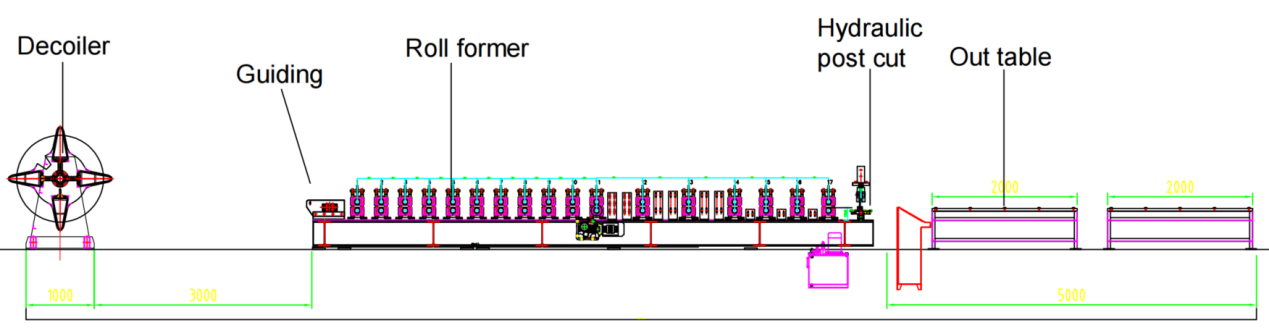
- ১. রিজ ক্যাপ-লাইনের গতি: ০-১২ মিটার/মিনিট, সামঞ্জস্যযোগ্য
- ২. গাটার-লাইনের গতি: ০-৪ মিটার/মিনিট, সামঞ্জস্যযোগ্য
- ৩.সুইটেবিলের উপাদান: গ্যালভানাইজড স্টিল, প্রাক-রঞ্জিত স্টিল, অ্যালুমিনিয়াম
- ৪. উপাদানের পুরুত্ব: ০.৩-০.৮ মিমি
- ৫. রোল ফর্মিং মেশিন: ওয়াল-প্যানেল কাঠামো এবং চেইন ড্রাইভিং সিস্টেম
- ৬. কাটিং সিস্টেম: রোল ফর্মিং মেশিন কাটার পরে থামে, কাটার সময় রোল ফর্মার থেমে যায়।
- ৭. পিএলসি ক্যাবিনেট: সিমেন্স সিস্টেম।
আসল কেস-প্যাকিং তালিকা
- ১. হাইড্রোলিক ডিকয়লার*২
- ২. দ্বি-সারি রোল ফর্মিং মেশিন*১
- ৩. দ্বি-সারি হাইড্রোলিক কাটিং মেশিন*১
- ৪. বাইরের টেবিল*২
- ৫. পিএলসি কন্ট্রোল ক্যাবিনেট*১
- ৬. হাইড্রোলিক স্টেশন*১
- ৭. অতিরিক্ত যন্ত্রাংশের বাক্স (বিনামূল্যে)
বাস্তব ঘটনা-বর্ণনা
- ডিকয়লার

রিজ ক্যাপ এবং গাটারের জন্য ডিকয়লারের কনফিগারেশন প্রায় একই রকম, যেখানে প্রতিটি ৩ টন ভারবহন ক্ষমতাসম্পন্ন হাইড্রোলিক ডিকয়লার ব্যবহার করা হয়। রিজ ক্যাপ এবং গাটারের জন্য ব্যবহৃত স্টিল কয়েলের প্রস্থ ভিন্ন হওয়ার কারণে, প্রতিটি প্রোডাকশন লাইনের জন্য একটি নির্দিষ্ট ডিকয়লার বরাদ্দ করা শ্রেয়। এই পদ্ধতি কয়েল প্রতিস্থাপনের সময় ডাউনটাইম কমায় এবং প্রতিটি প্রোডাকশন লাইনের পরিচালনগত দক্ষতা বৃদ্ধি করে।
পথপ্রদর্শন

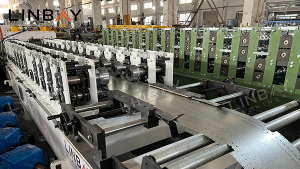
দ্যগাইডিং রোলারগুলি স্টিল কয়েল এবং এর মধ্যে সারিবদ্ধতা নিশ্চিত করে। রোল ফর্মিংমেশিন, যা গঠন প্রক্রিয়ার সময় বিকৃতি প্রতিরোধ করে।
রোল ফর্মিং মেশিন

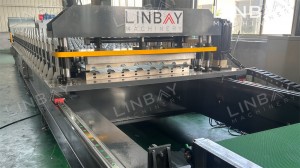
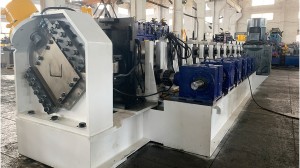
এই রোল ফর্মিং মেশিনটিতে একটি ওয়াল-প্যানেল কাঠামো এবং একটি চেইন ড্রাইভিং সিস্টেম ব্যবহার করা হয়। একই প্রোফাইলের দুটি ভিন্ন আকারের প্রচলিত ডুয়াল-রো সেটআপের বিপরীতে, এই মেশিনটি প্রতিটি সারিতে সম্পূর্ণ স্বতন্ত্র প্রোফাইল পরিচালনা করে।
এটা মনে রাখা গুরুত্বপূর্ণ যে, দুটি সারি একই সাথে চালানো সম্ভব নয়। আপনার উৎপাদনের চাহিদা বেশি হলে, আমরা প্রতিটি প্রোফাইলের জন্য একটি পৃথক উৎপাদন লাইন বরাদ্দ করার পরামর্শ দিই।
এছাড়াও, কর্মীদের ঘূর্ণায়মান চেইনের সাথে আকস্মিক সংস্পর্শ থেকে রক্ষা করতে এবং ধুলো ও আবর্জনার ক্ষতি থেকে চেইনকে সুরক্ষিত রাখতে চেইনগুলোর উপর ধাতব আবরণ স্থাপন করা হয়েছে।
হাইড্রোলিক কাট

এই প্রোডাকশন লাইনে কাটিং মেশিনগুলো স্থিরভাবে বসানো থাকে, যা কাটার সময় স্টিল কয়েলের চলাচল থামিয়ে দেয়। যেসব গ্রাহক আরও বেশি উৎপাদন গতি চান, তাদের জন্য আমরা একটি ফ্লাইং কাটিং মেশিন সরবরাহ করি, যার বেসটি রোল ফর্মিং মেশিনের সমান গতিতে রেলের উপর দিয়ে মসৃণভাবে সামনে ও পেছনে চলাচল করতে পারে। এই উদ্ভাবনী নকশাটি কাটার সময় স্টিল কয়েলকে কোনো বাধা ছাড়াই ফর্মিং মেশিনের মধ্য দিয়ে এগিয়ে যেতে সক্ষম করে, যার ফলে প্রোডাকশন লাইনের সামগ্রিক কর্মদক্ষতা উল্লেখযোগ্যভাবে বৃদ্ধি পায়।
উভয় সারির শেষে, কাটার ব্লেডগুলো নিজ নিজ প্রোফাইলের আকৃতির সাথে নিখুঁতভাবে মেলানোর জন্য অত্যন্ত যত্ন সহকারে তৈরি করা হয়। এটি নিশ্চিত করে যে প্রোফাইলগুলোর কিনারা অবিকৃত থাকে এবং এর মাধ্যমে সর্বোচ্চ মানের নির্ভুলতা ও গুণমান বজায় থাকে।
জলবাহী স্টেশন
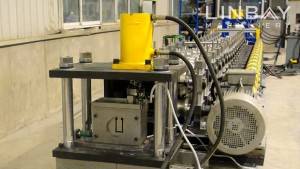
একটি বদ্ধ তেল ট্যাঙ্কের মাধ্যমে কাটারটিতে প্রাথমিক শক্তি সরবরাহ করা হয়। এটি কাটিং ছাড়াই বন্ধ থাকে, যা শক্তি সাশ্রয় করতে পারে।
হাইড্রোলিক স্টেশনটি একটি কুলিং ফ্যান দ্বারা সজ্জিত, যা কার্যকরভাবে তাপ অপসারণ করে দীর্ঘস্থায়ী ও সর্বোত্তম কার্যকারিতা নিশ্চিত করে। কম ব্যর্থতার হার এবং অসাধারণ স্থায়িত্বের কারণে, এই হাইড্রোলিক স্টেশনটি দীর্ঘমেয়াদে নির্ভরযোগ্য কর্মক্ষমতার নিশ্চয়তা দেয়।
পিএলসি কন্ট্রোল ক্যাবিনেট এবং এনকোডার

রোল ফর্মিং প্রোডাকশন লাইনটি জাপানি ব্র্যান্ড KOYO-এর এনকোডার দিয়ে সজ্জিত। এনকোডারটি স্টিল কয়েলের শনাক্তকৃত দৈর্ঘ্যকে ক্রমাগত বৈদ্যুতিক সংকেতে রূপান্তরিত করে পিএলসি কন্ট্রোল ক্যাবিনেটে প্রেরণ করে। অপারেটররা উৎপাদনের গতি, পরিমাণ এবং কাটিংয়ের দৈর্ঘ্য সমন্বয় করতে পারেন। এনকোডারের নির্ভুল পরিমাপ এবং ফিডব্যাকের ফলে কাটিং মেশিনটি উল্লেখযোগ্য নির্ভুলতা অর্জন করে, যা কাটিংয়ের ত্রুটিকে ±১ মিমি-এর মধ্যে রাখে।
১. ডিকয়লার

২. খাওয়ানো

৩. ঘুষি মারা

৪. রোল ফর্মিং স্ট্যান্ড

৫. ড্রাইভিং সিস্টেম

৬. কাটিং সিস্টেম

অন্যান্য

বাইরের টেবিল