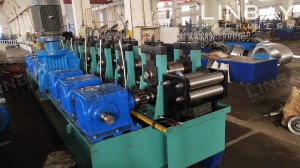
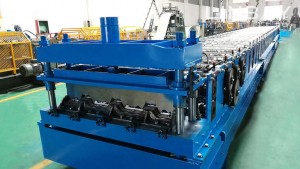
Profil
DIN-Schienen sind genormte Metallschienen, die häufig in der Elektrotechnik eingesetzt werden. Ihre Konstruktion ermöglicht die einfache Montage und Demontage von Bauteilen und verfügt typischerweise über eine Reihe von Schlitzen oder Löchern zur Befestigung mittels Schrauben oder Schnappverschlüssen. Die Standardabmessungen von DIN-Schienen sind 35 mm × 7,5 mm und 35 mm × 15 mm bei einer Standarddicke von 1 mm.
Reales Anwendungsbeispiel – Wichtigste technische Parameter
Ablaufdiagramm: Abwickler – Führung – Hydraulischer Stempel – Rollformmaschine – Hydraulische Schneidemaschine
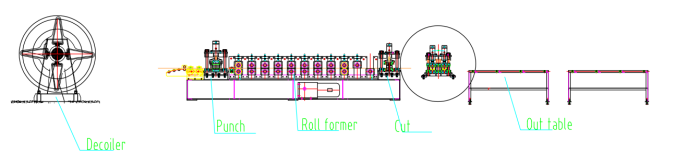
1. Seilgeschwindigkeit: 6–8 m/min, einstellbar
2. Geeignetes Material: Warmgewalzter Stahl, kaltgewalzter Stahl
3. Materialstärke: Die Standardstärke beträgt 1 mm, die Produktionslinie kann jedoch innerhalb eines Stärkenbereichs von 0,8-1,5 mm kundenspezifisch angepasst werden.
4. Rollformmaschine: Wandpaneelstruktur
5. Antriebssystem: Kettenantrieb
6. Schneidsystem: Stoppt zum Schneiden, die Walzenform stoppt beim Schneiden.
7.SPS-Schaltschrank: Siemens-System.
Maschinen
1. Abwickler*1
2. Rollformmaschine*1
3. Ausgabetabelle*2
4. SPS-Steuerschrank*1
5. Hydraulikstation*1
6. Ersatzteilbox (kostenlos)*1
Containergröße: 1x20GP
Fallbeschreibung
Abwickler
Der Abwickler ist die erste Komponente der Produktionslinie. Aufgrund der relativ geringen Dicke und Größe von DIN-Schienen sind manuelle Abwickler für die Produktionsanforderungen ausreichend. Für höhere Produktionsgeschwindigkeiten bieten wir jedoch auch Lösungen mit elektrischen und hydraulischen Abwicklern an.
Hydraulischer Stempel
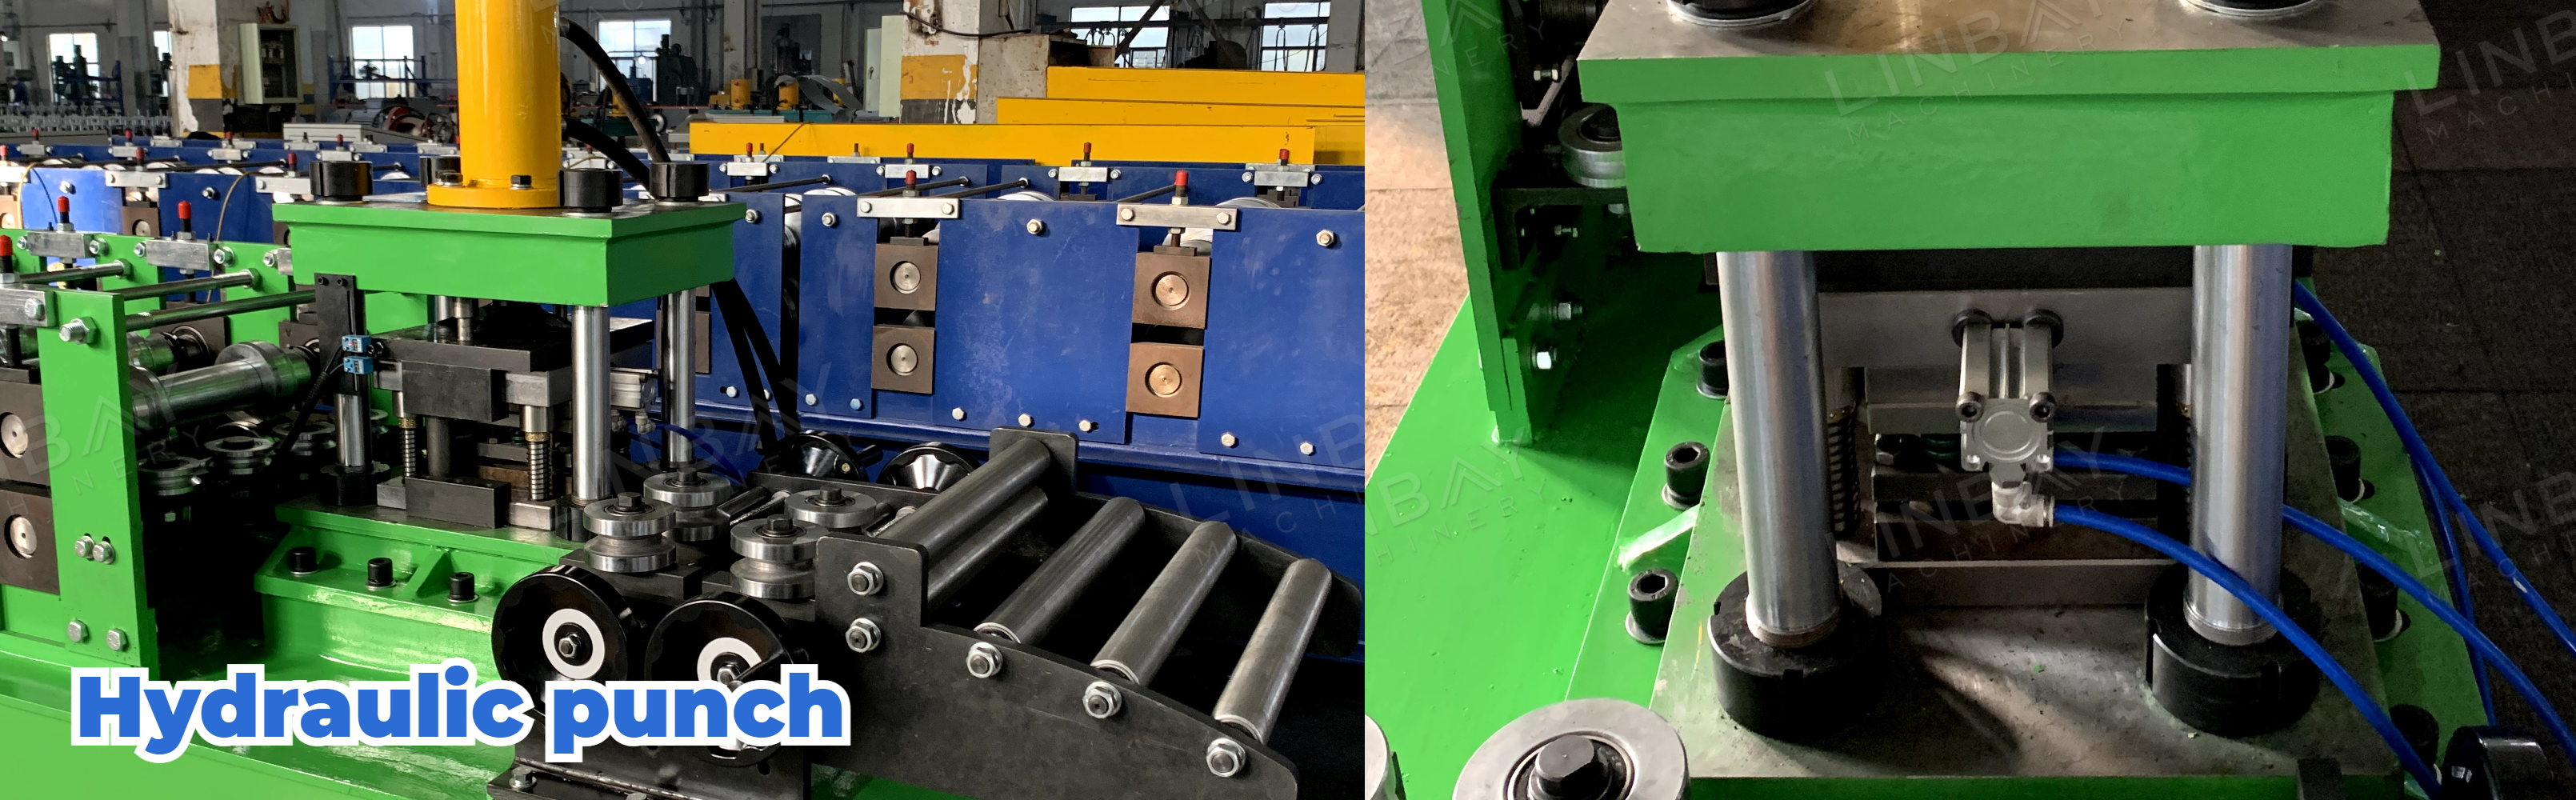
Bei dieser Konfiguration ist der Hydraulikstempel in die Hauptumformmaschine integriert und teilt sich mit ihr das gleiche Fundament. Während des Stanzvorgangs wird der Stahlcoil kurzzeitig nicht in die Umformmaschine eingeführt. Für Anwendungen mit höheren Produktionsgeschwindigkeiten sind eigenständige Hydraulikstempelmaschinen erhältlich.
Führung
Die Führungsrollen gewährleisten die Ausrichtung zwischen der Stahlspule und der Maschine und verhindern so Verformungen während des Umformprozesses.
Rollformmaschine
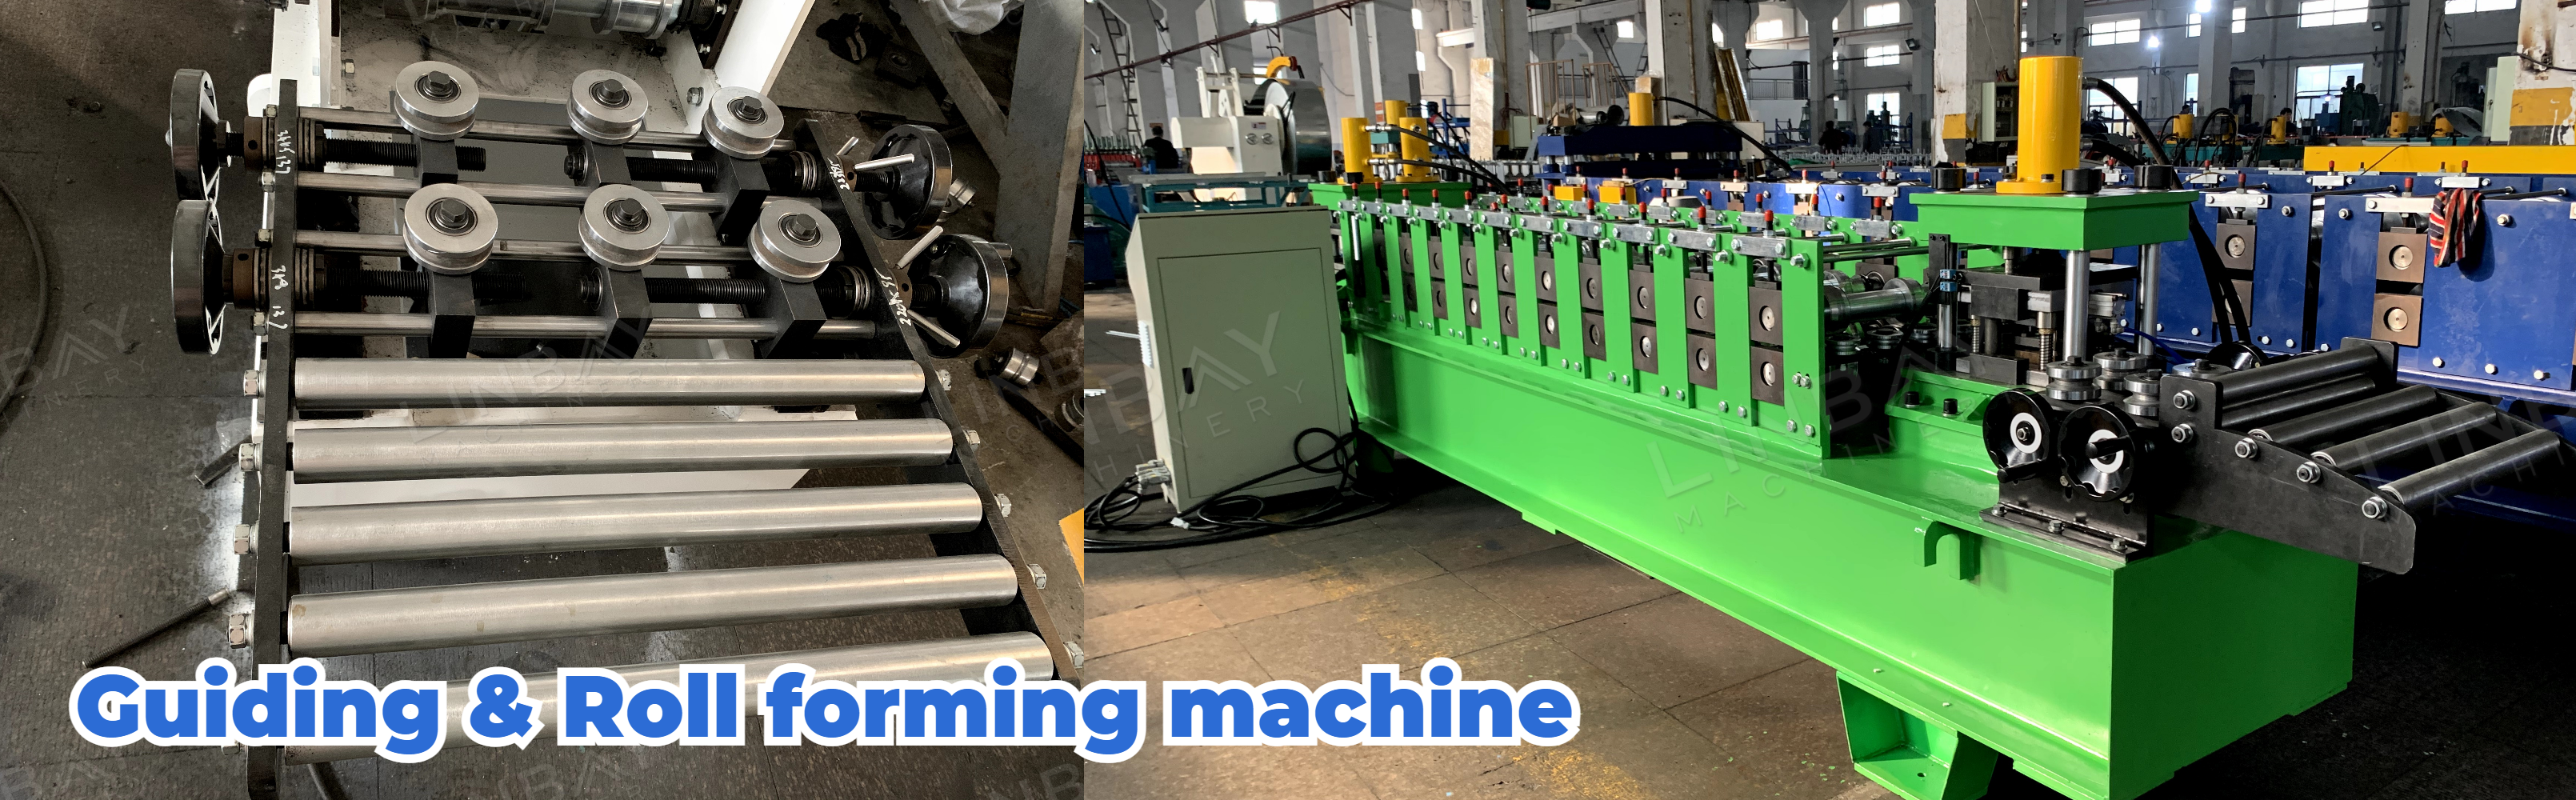
Diese Profilwalzmaschine arbeitet mit einer Wandpaneelkonstruktion und einem Kettenantrieb. Dank ihrer zweireihigen Bauweise können DIN-Schienen in zwei Größen gefertigt werden. Es ist jedoch zu beachten, dass die beiden Reihen nicht gleichzeitig betrieben werden können. Bei höheren Produktionsanforderungen empfehlen wir, für jede Größe eine separate Produktionslinie einzurichten.
Es ist hervorzuheben, dass die Schnittlängengenauigkeit der zweireihigen Profilieranlage innerhalb von ±0,5 mm liegt. Bei Genauigkeitsanforderungen unter ±0,5 mm ist die zweireihige Anlage nicht empfehlenswert. In diesem Fall ist eine separate Produktionslinie für jede Größe besser geeignet.
Hydraulische Schneidemaschine
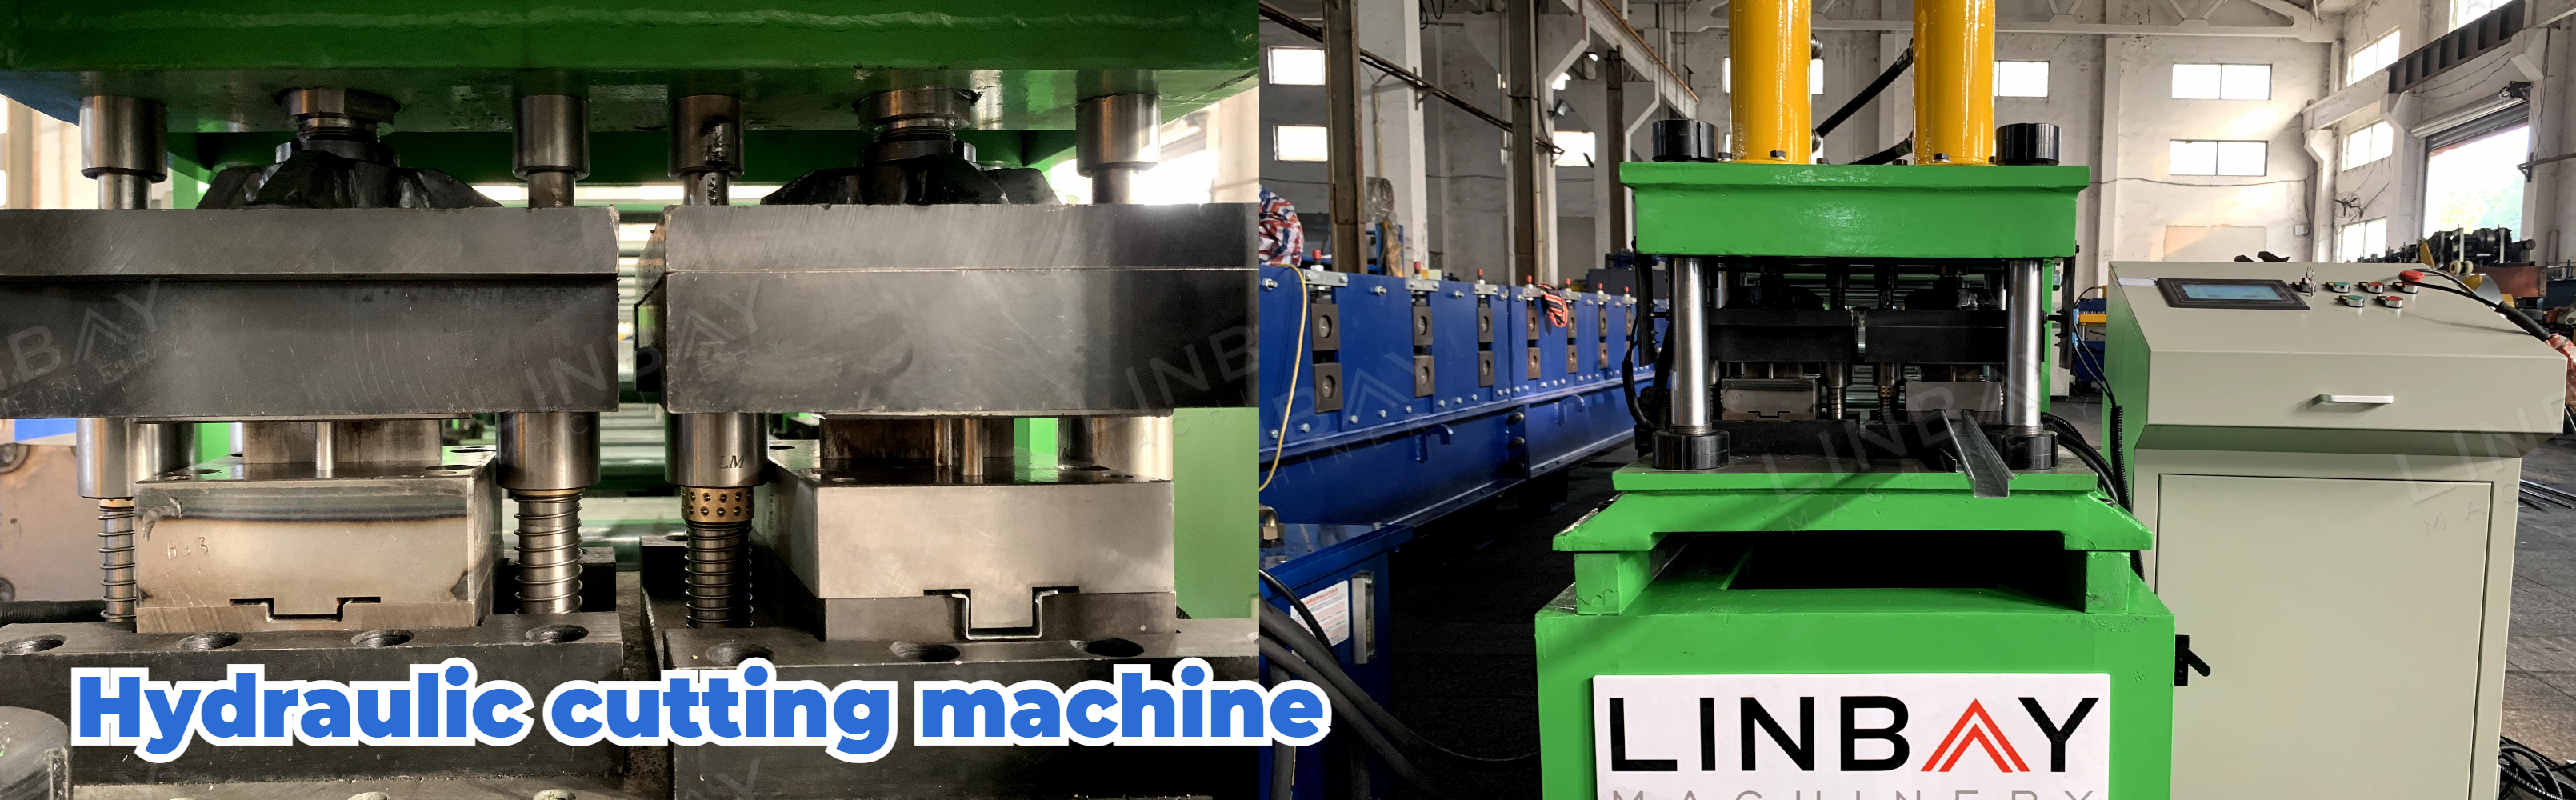
Die Basis der Schneidemaschine bleibt während des Betriebs stationär, wodurch der Vorschub der Stahlspule während des Schneidvorgangs unterbrochen wird.
Um höhere Produktionsgeschwindigkeiten zu erzielen, bieten wir eine fliegende Schneidemaschine an. Der Begriff „fliegend“ bedeutet, dass sich der Maschinentisch vor- und zurückbewegen kann. Diese Konstruktion ermöglicht den kontinuierlichen Vorschub des Stahlbandes durch die Umformmaschine während des Schneidvorgangs. Dadurch entfällt das Anhalten der Umformmaschine, was die Gesamtgeschwindigkeit der Produktionslinie erhöht.
Die Schneidklingenformen am Ende jeder Reihe sind so angepasst, dass sie der Form der jeweiligen DIN-Schienengröße entsprechen.
1. Abwickler

2. Fütterung

3. Schlagen

4. Rollformständer

5. Antriebssystem

6. Schneidsystem

Andere

Aus Tabelle