プロフィール
日よけ用の丸パイプは、日よけに不可欠な部品であり、一般的にアルミニウムまたは亜鉛メッキ鋼で作られています。標準的な直径は60/63/70/78/80/85mmで、長さは4、5、6、または7メートルが一般的です。
従来の製造方法:鋼コイルを円筒形の金型に巻き付け、圧縮して丸い管状に成形する。この方法では、力の分布が不均一になり、効率が低く、管の長さと最小直径の両方に制限が生じる。さらに、下の図に示すように、標準以外の丸みを帯びたエッジ形状の管を製造することは困難である。
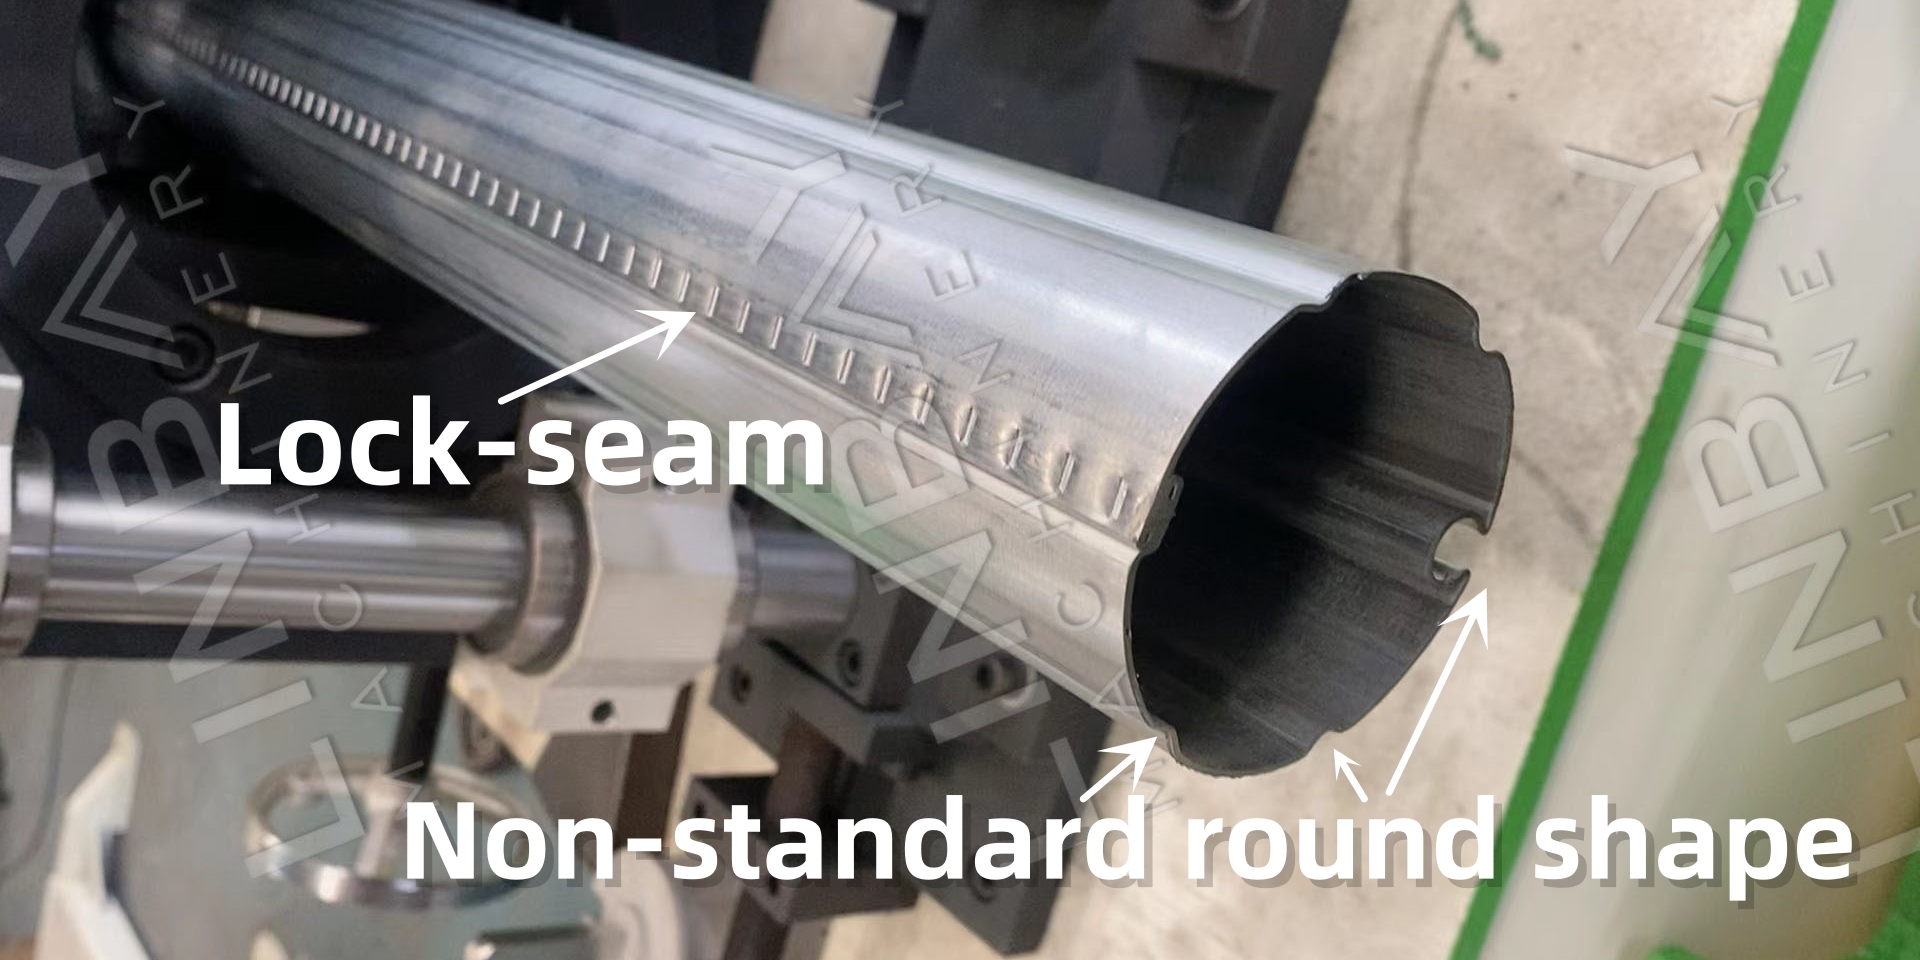
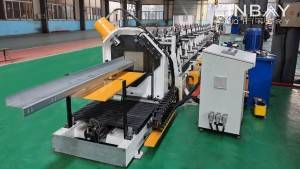
新しいアプローチ:ロール成形機。ロール成形プロセスでは、各ローラーによって材料が徐々に成形され、少しずつ曲げられて最終的に丸く、継ぎ目が閉じたチューブになります。この均一な力の分布により、スプリングバックが最小限に抑えられます。鋼コイルは手作業による事前切断を必要とせずに連続的に供給でき、チューブの長さは±1mmの精度で正確に切断できます。この方法は、小径チューブやカスタムエッジデザインの製造に最適です。お客様にとって効率的かつ経済的なソリューションです。
実例 - メイン技術パラメータ
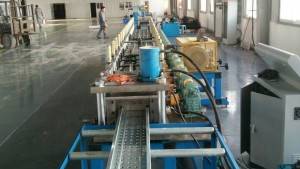
フローチャート:デコイラー→ガイド→ロールフォーマー→フライングソーカット→アウトテーブル
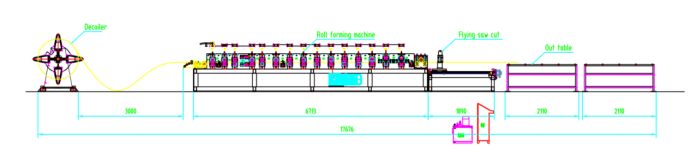
実例 - メイン技術パラメータ
1. ライン速度:0~10m/分、調整可能
2. 適切な材質:亜鉛メッキ鋼、アルミニウム
3.材料の厚さ:0.8~1mm
4. ロール成形機:鋳鉄構造
5.駆動システム:ユニバーサルジョイントカルダンシャフト付きギアボックス駆動システム。
6.切断システム:フライングソー切断、切断中はロール成形機は停止しません。
7. PLCキャビネット:シーメンスシステム。
実在するケース・マシナリー
1.手動デコイラー*1
2. ロール成形機*1
3. フライングソー切断機×1(鋸刃×1を含む)
4.出力テーブル*2
5. PLC制御盤*1
6.水力発電所*1
7. スペアパーツボックス(無料)×1
実際の事例説明
手動デコイラー
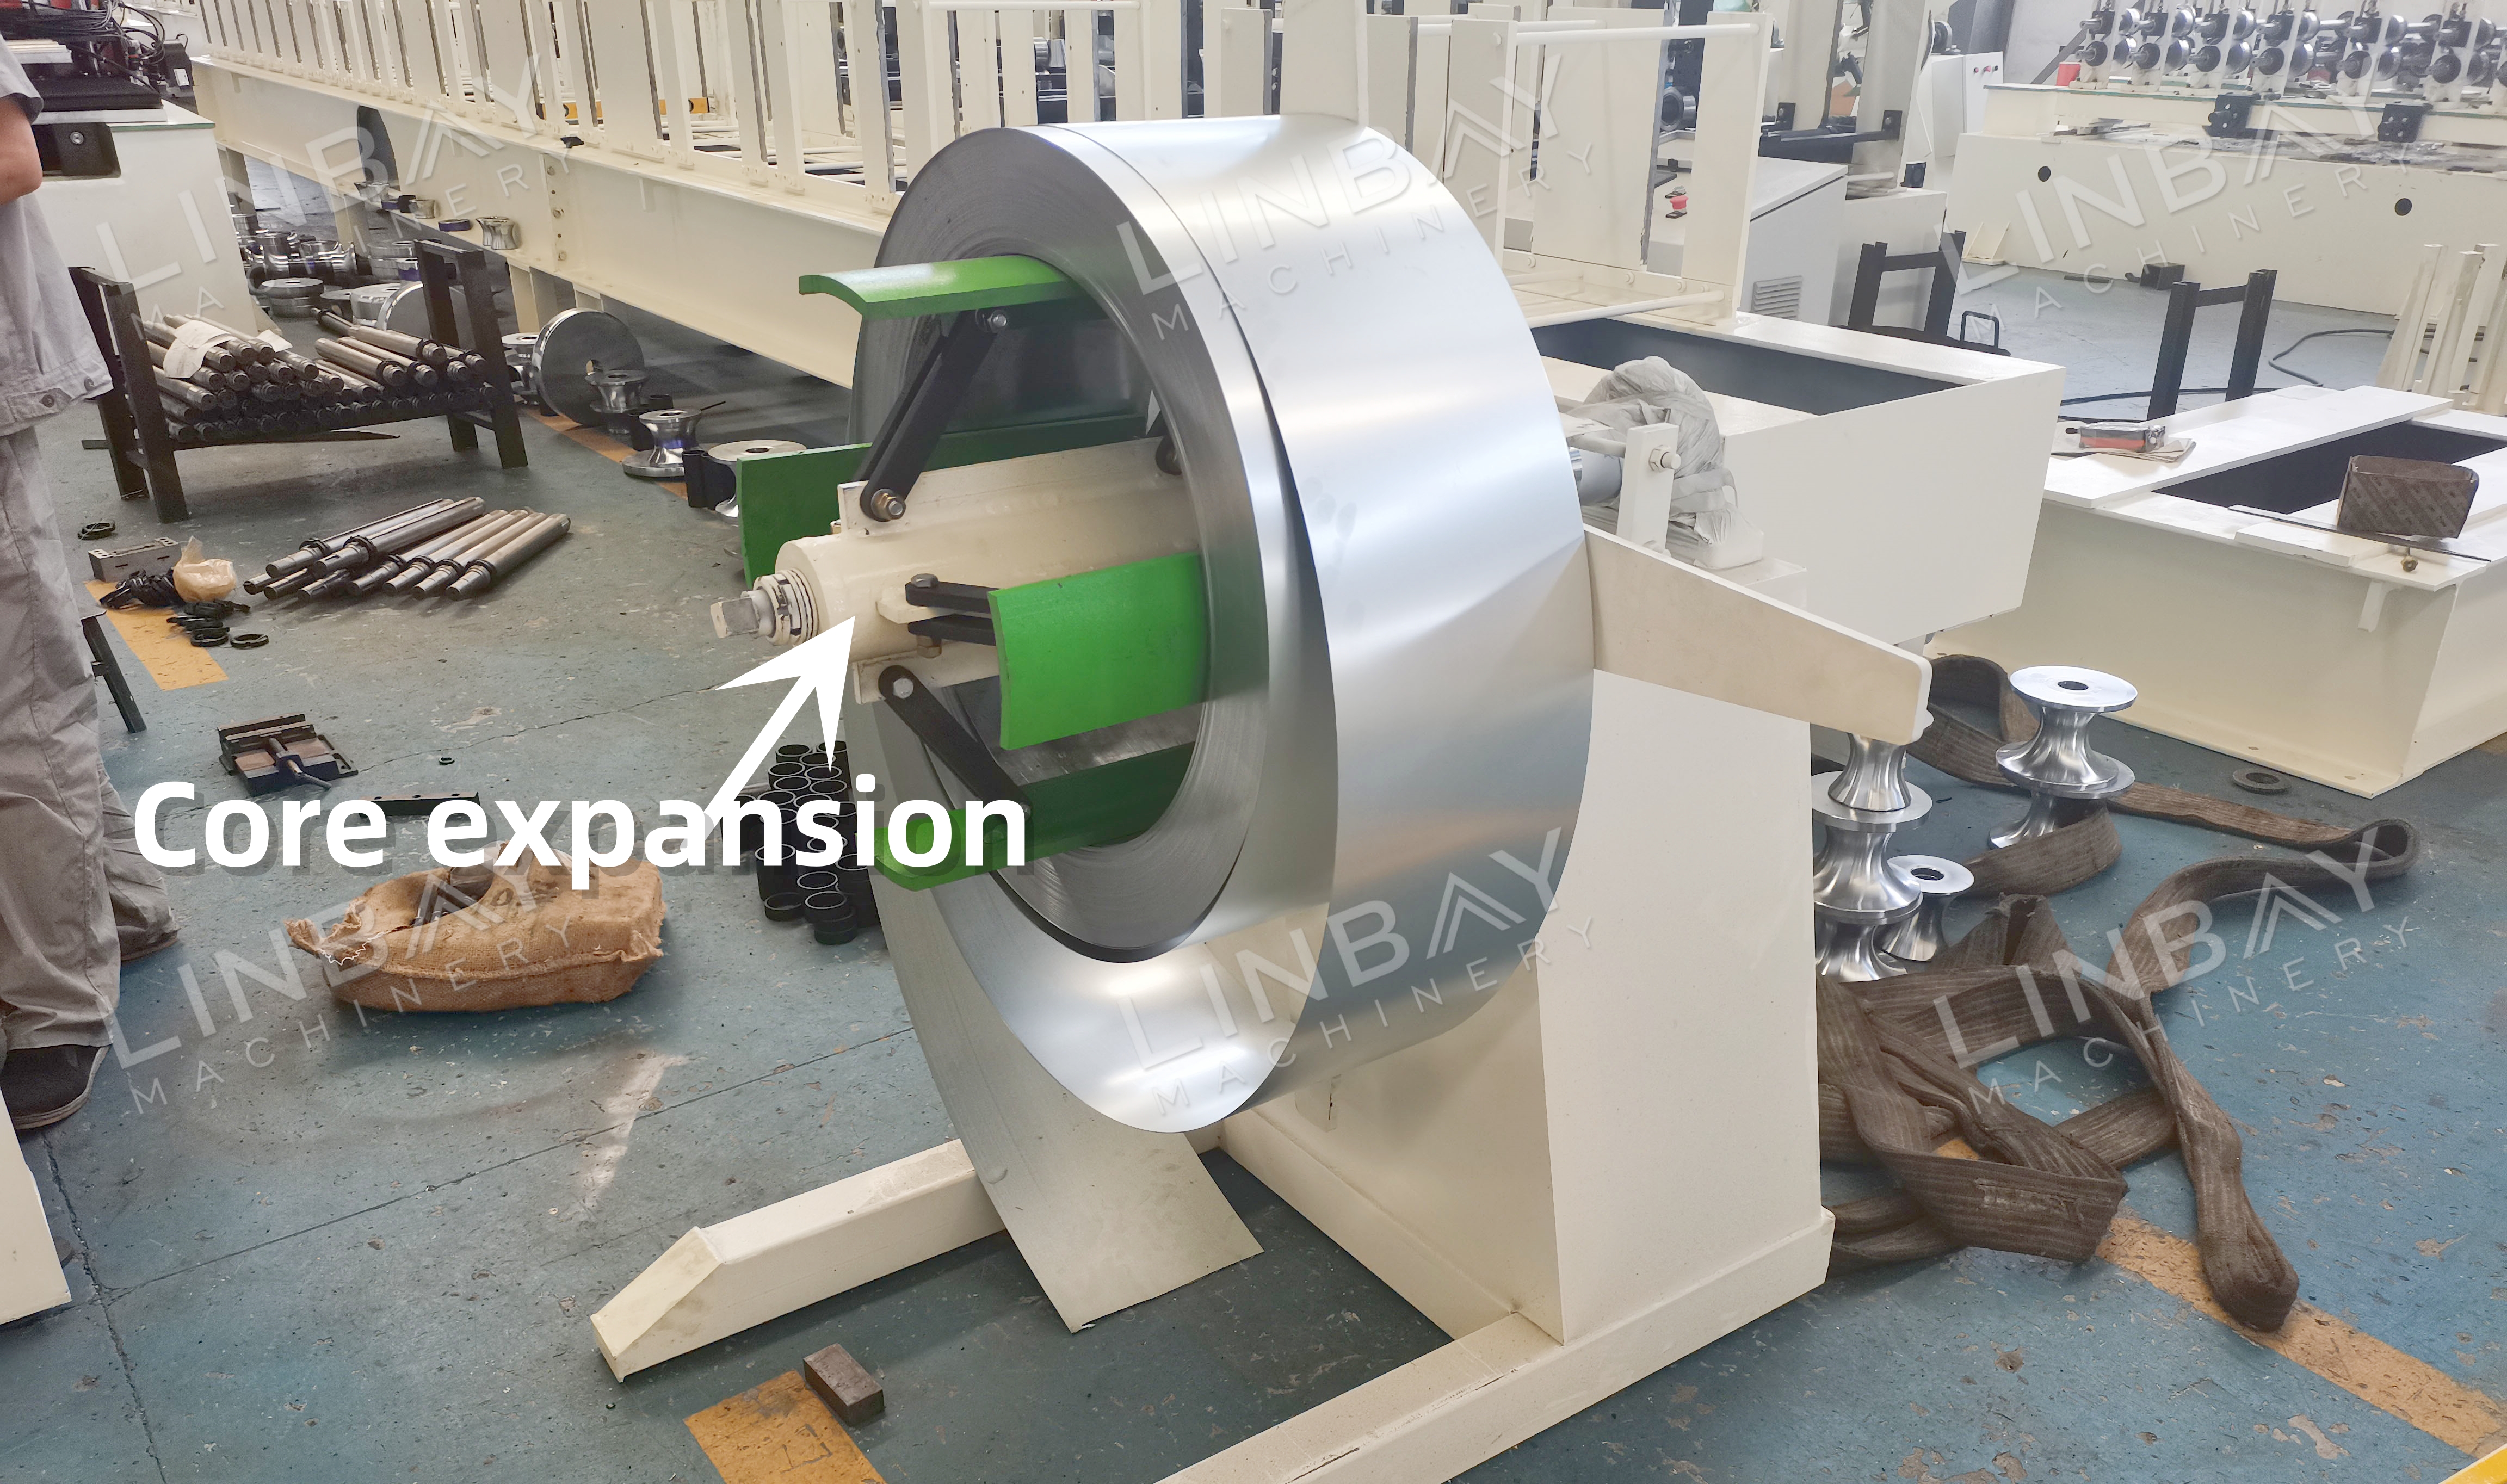
・頑丈なフレーム:このフレームは、鋼コイルを安全に支えるように特別に設計されており、強度と安定性に優れています。
・マンドレル拡張:マンドレルまたはアーバーは手動で調整でき、内径490~510mmの鋼コイルに対応できるよう拡張可能です。これにより、コイルがしっかりと保持され、スムーズな巻き戻しが実現します。
・コイルリテーナー:この部品は、鋼コイルがマンドレルから滑り落ちるのを防ぐために設計されています。取り付けと取り外しは簡単です。
・利用可能なオプション:出力と自動化を強化するために、コア拡張装置の電動式または油圧式バージョンが用意されています。ただし、使用する鋼コイルが薄く細いため、オーニング用の丸型チューブには手動式が好まれます。
ガイド
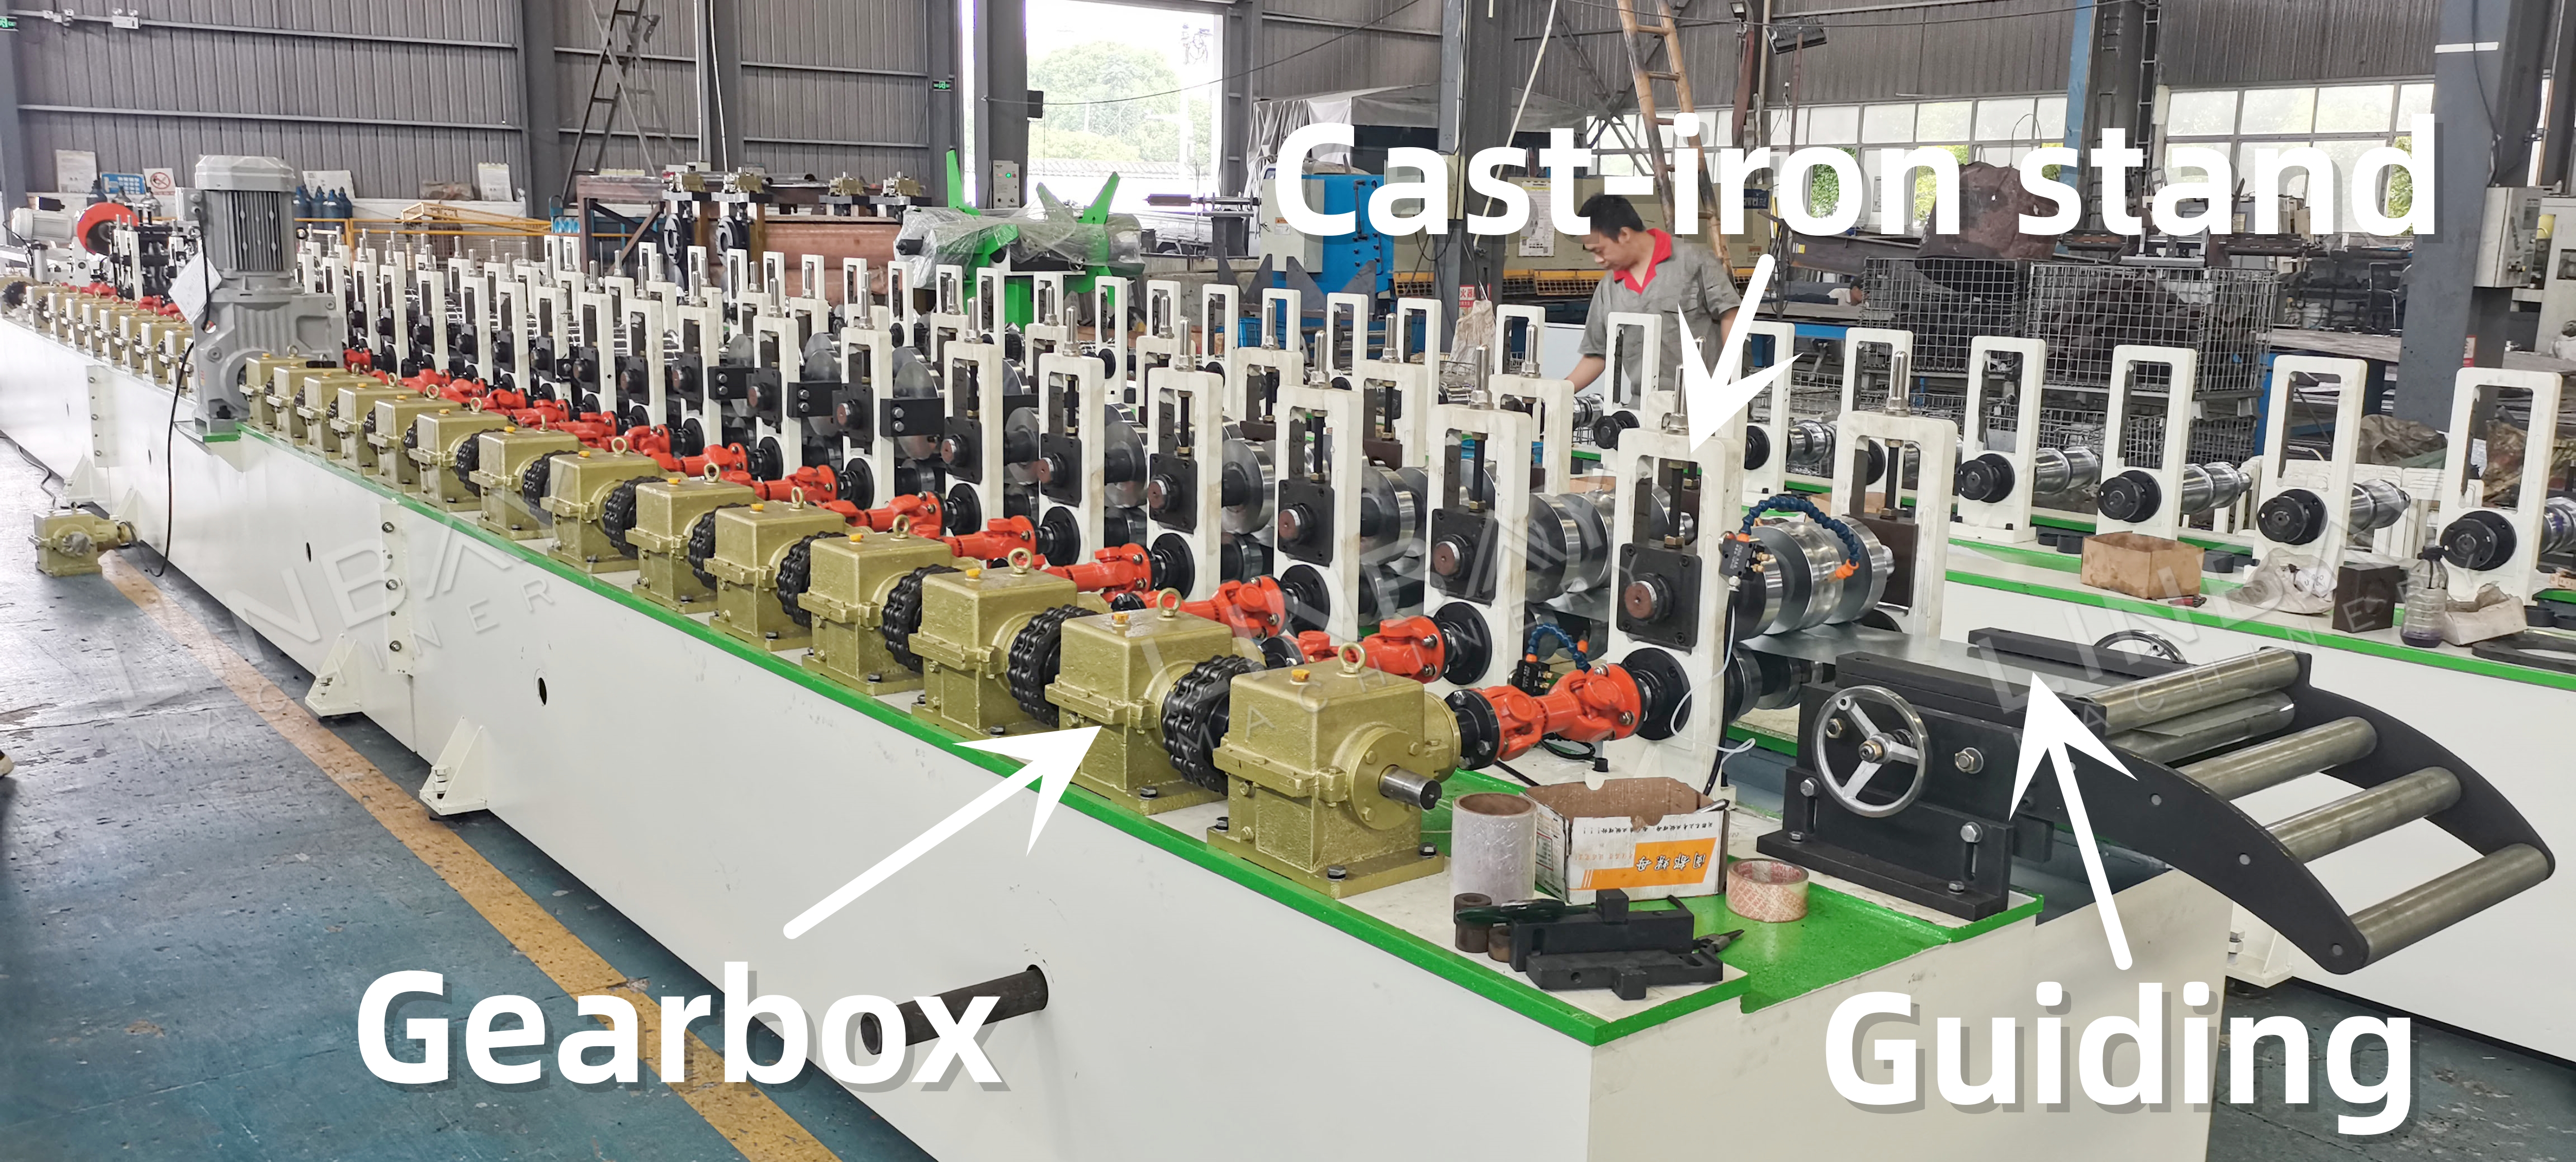
・主な役割鋼コイルを機械の中心線に正確に位置合わせし、ねじれ、曲がり、バリの発生などの問題を防止します。正確な位置合わせは、日よけの丸パイプの継ぎ目がしっかりと密着し、安全であることを保証する上で非常に重要です。
・複数の誘導システム:供給ポイントだけでなく、成形機全体に配置されており、製造中にチューブがまっすぐな状態を維持することを保証します。
・定期校正誘導システムの定期的な校正は、特に輸送後や長期間使用した後には必要です。
・出荷前書類Linbayチームは、出荷前にガイド幅を慎重に測定・記録し、お客様が製品を受け取った際に正確な校正を容易に行えるよう、これらの詳細をユーザーマニュアルに記載しています。
ロールフォーマー
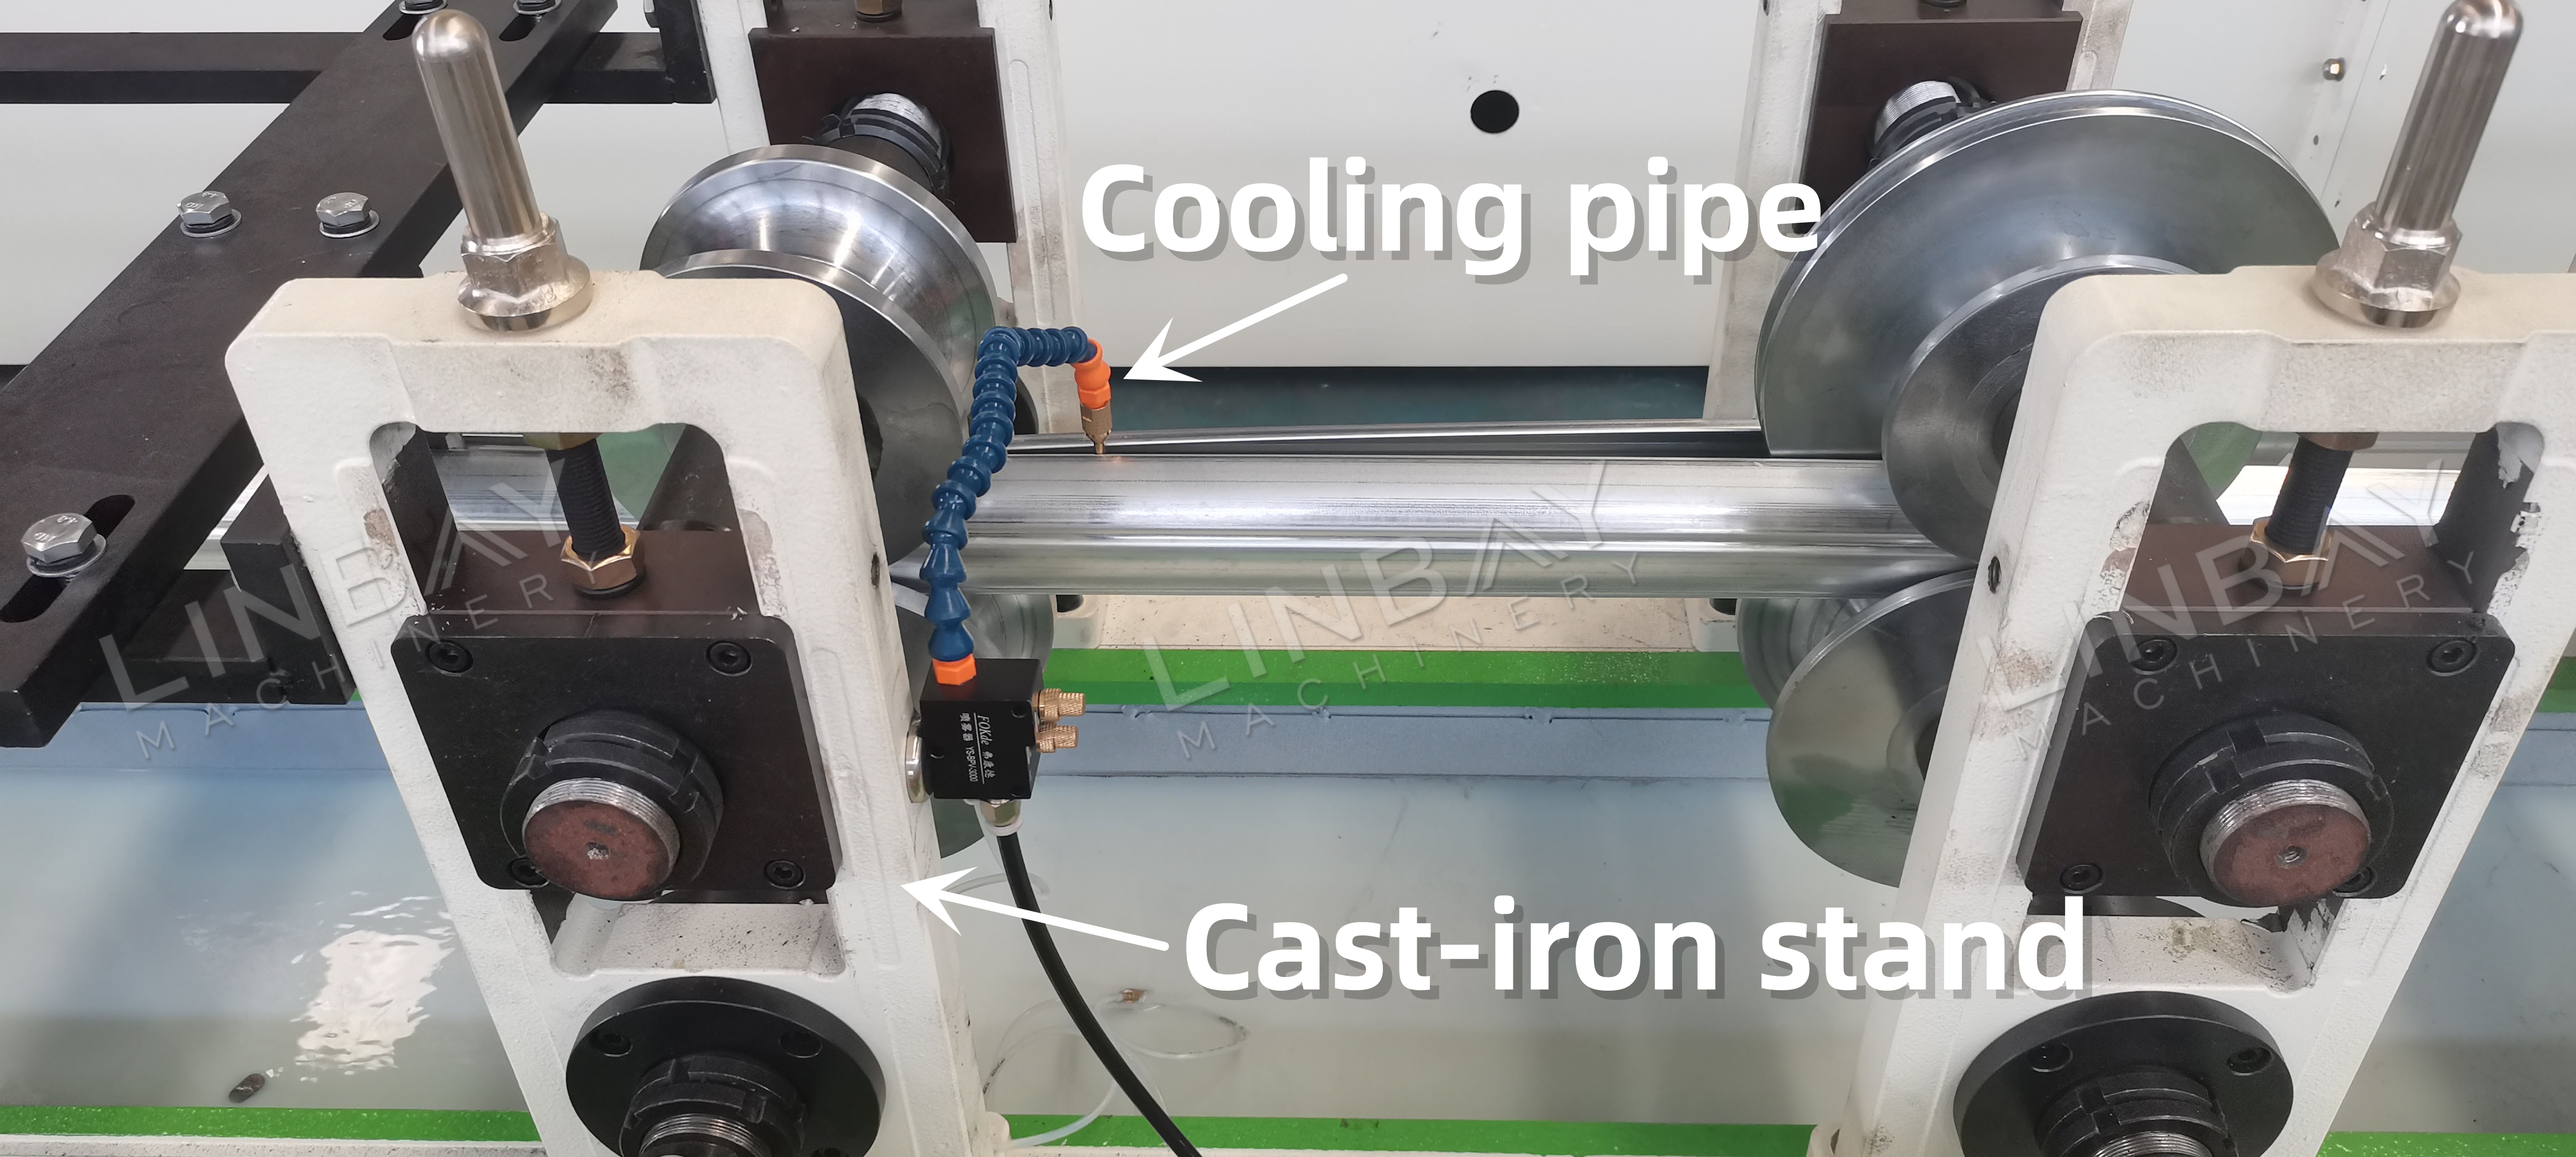
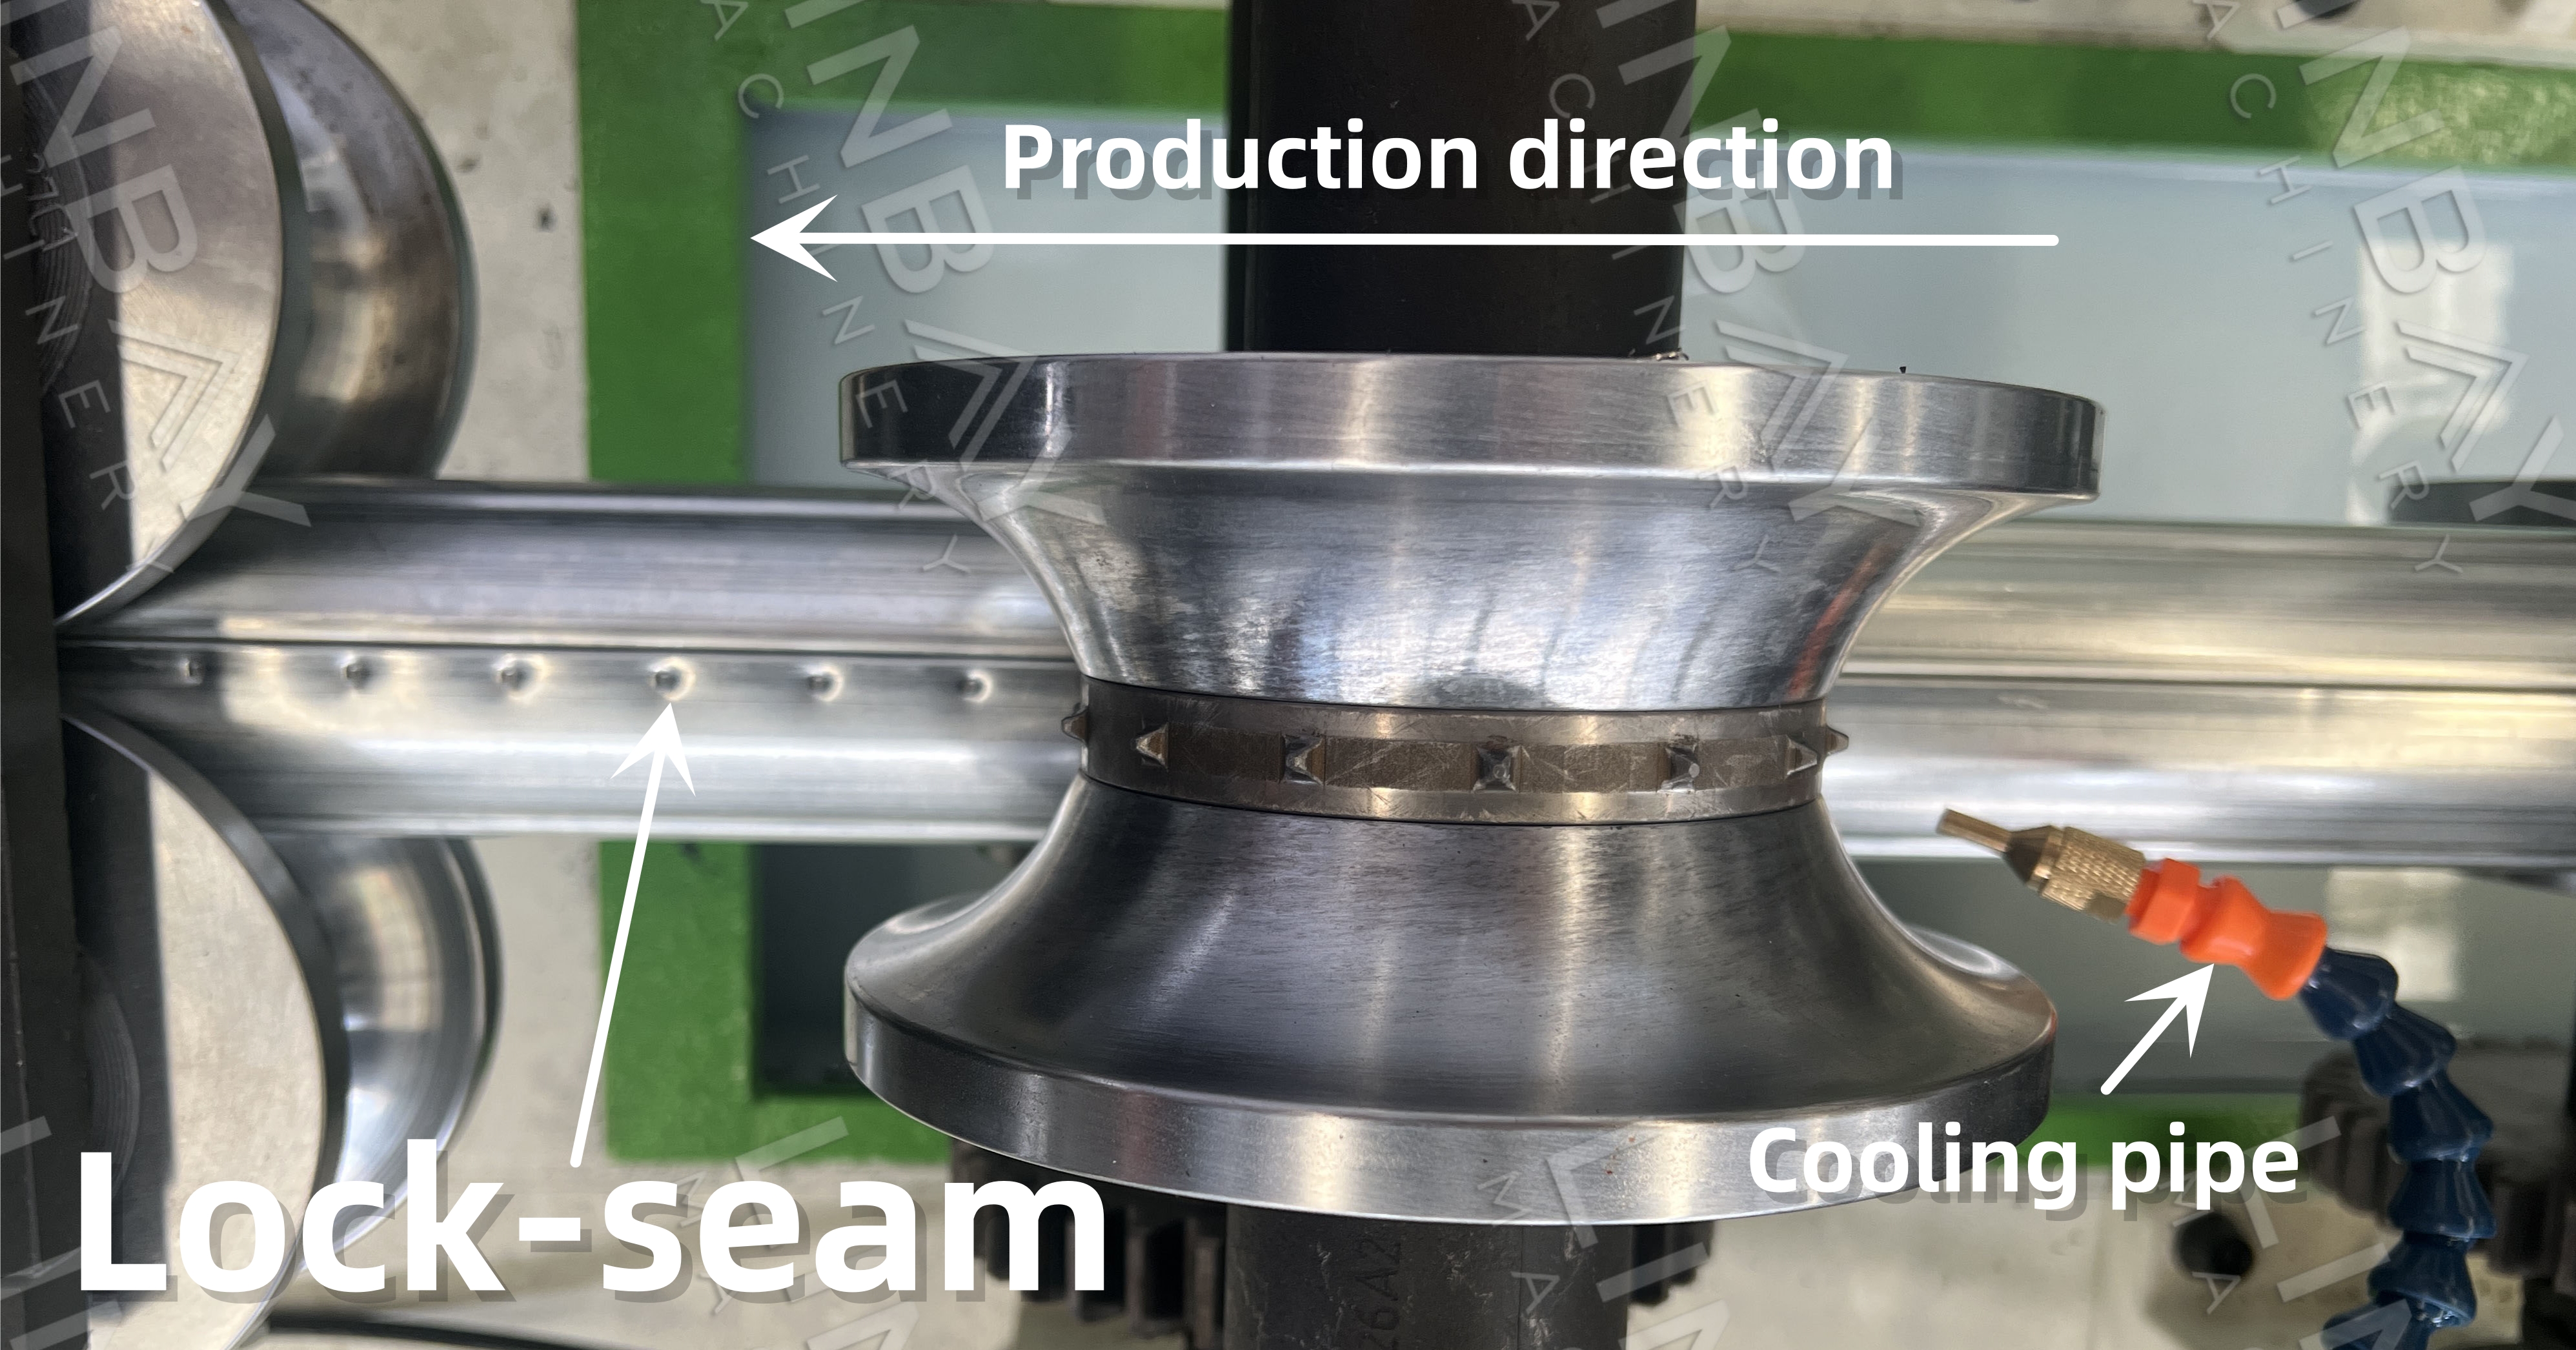
・堅牢な構造鋳鉄製のスタンドを採用し、耐久性を向上させています。
・パワフルな駆動システムギアボックスとユニバーサルジョイントを装備し、ローラーに強力な駆動力を供給することで、鋼コイルのスムーズで均一な成形を保証します。
・柔軟な生産体制単一のロール成形機ベースに、それぞれ特定の丸管径に合わせた異なるカセットを取り付けることができます。カセットを交換するだけで、様々なサイズのチューブを製造できます。
・コスト効率異なるチューブ径ごとに別々の生産ラインを設ける必要がなくなるため、より経済的なソリューションを提供します。
・縫い目をしっかり固定する縫い目がしっかりと固定され、破損の心配がなく、縫い目のほつれを防ぎます。
・持続可能な冷却システム循環式冷却システムを採用することで、ローラーの温度を低く保ち、成形品質の向上とローラー寿命の延長を実現します。
フライングソーカット
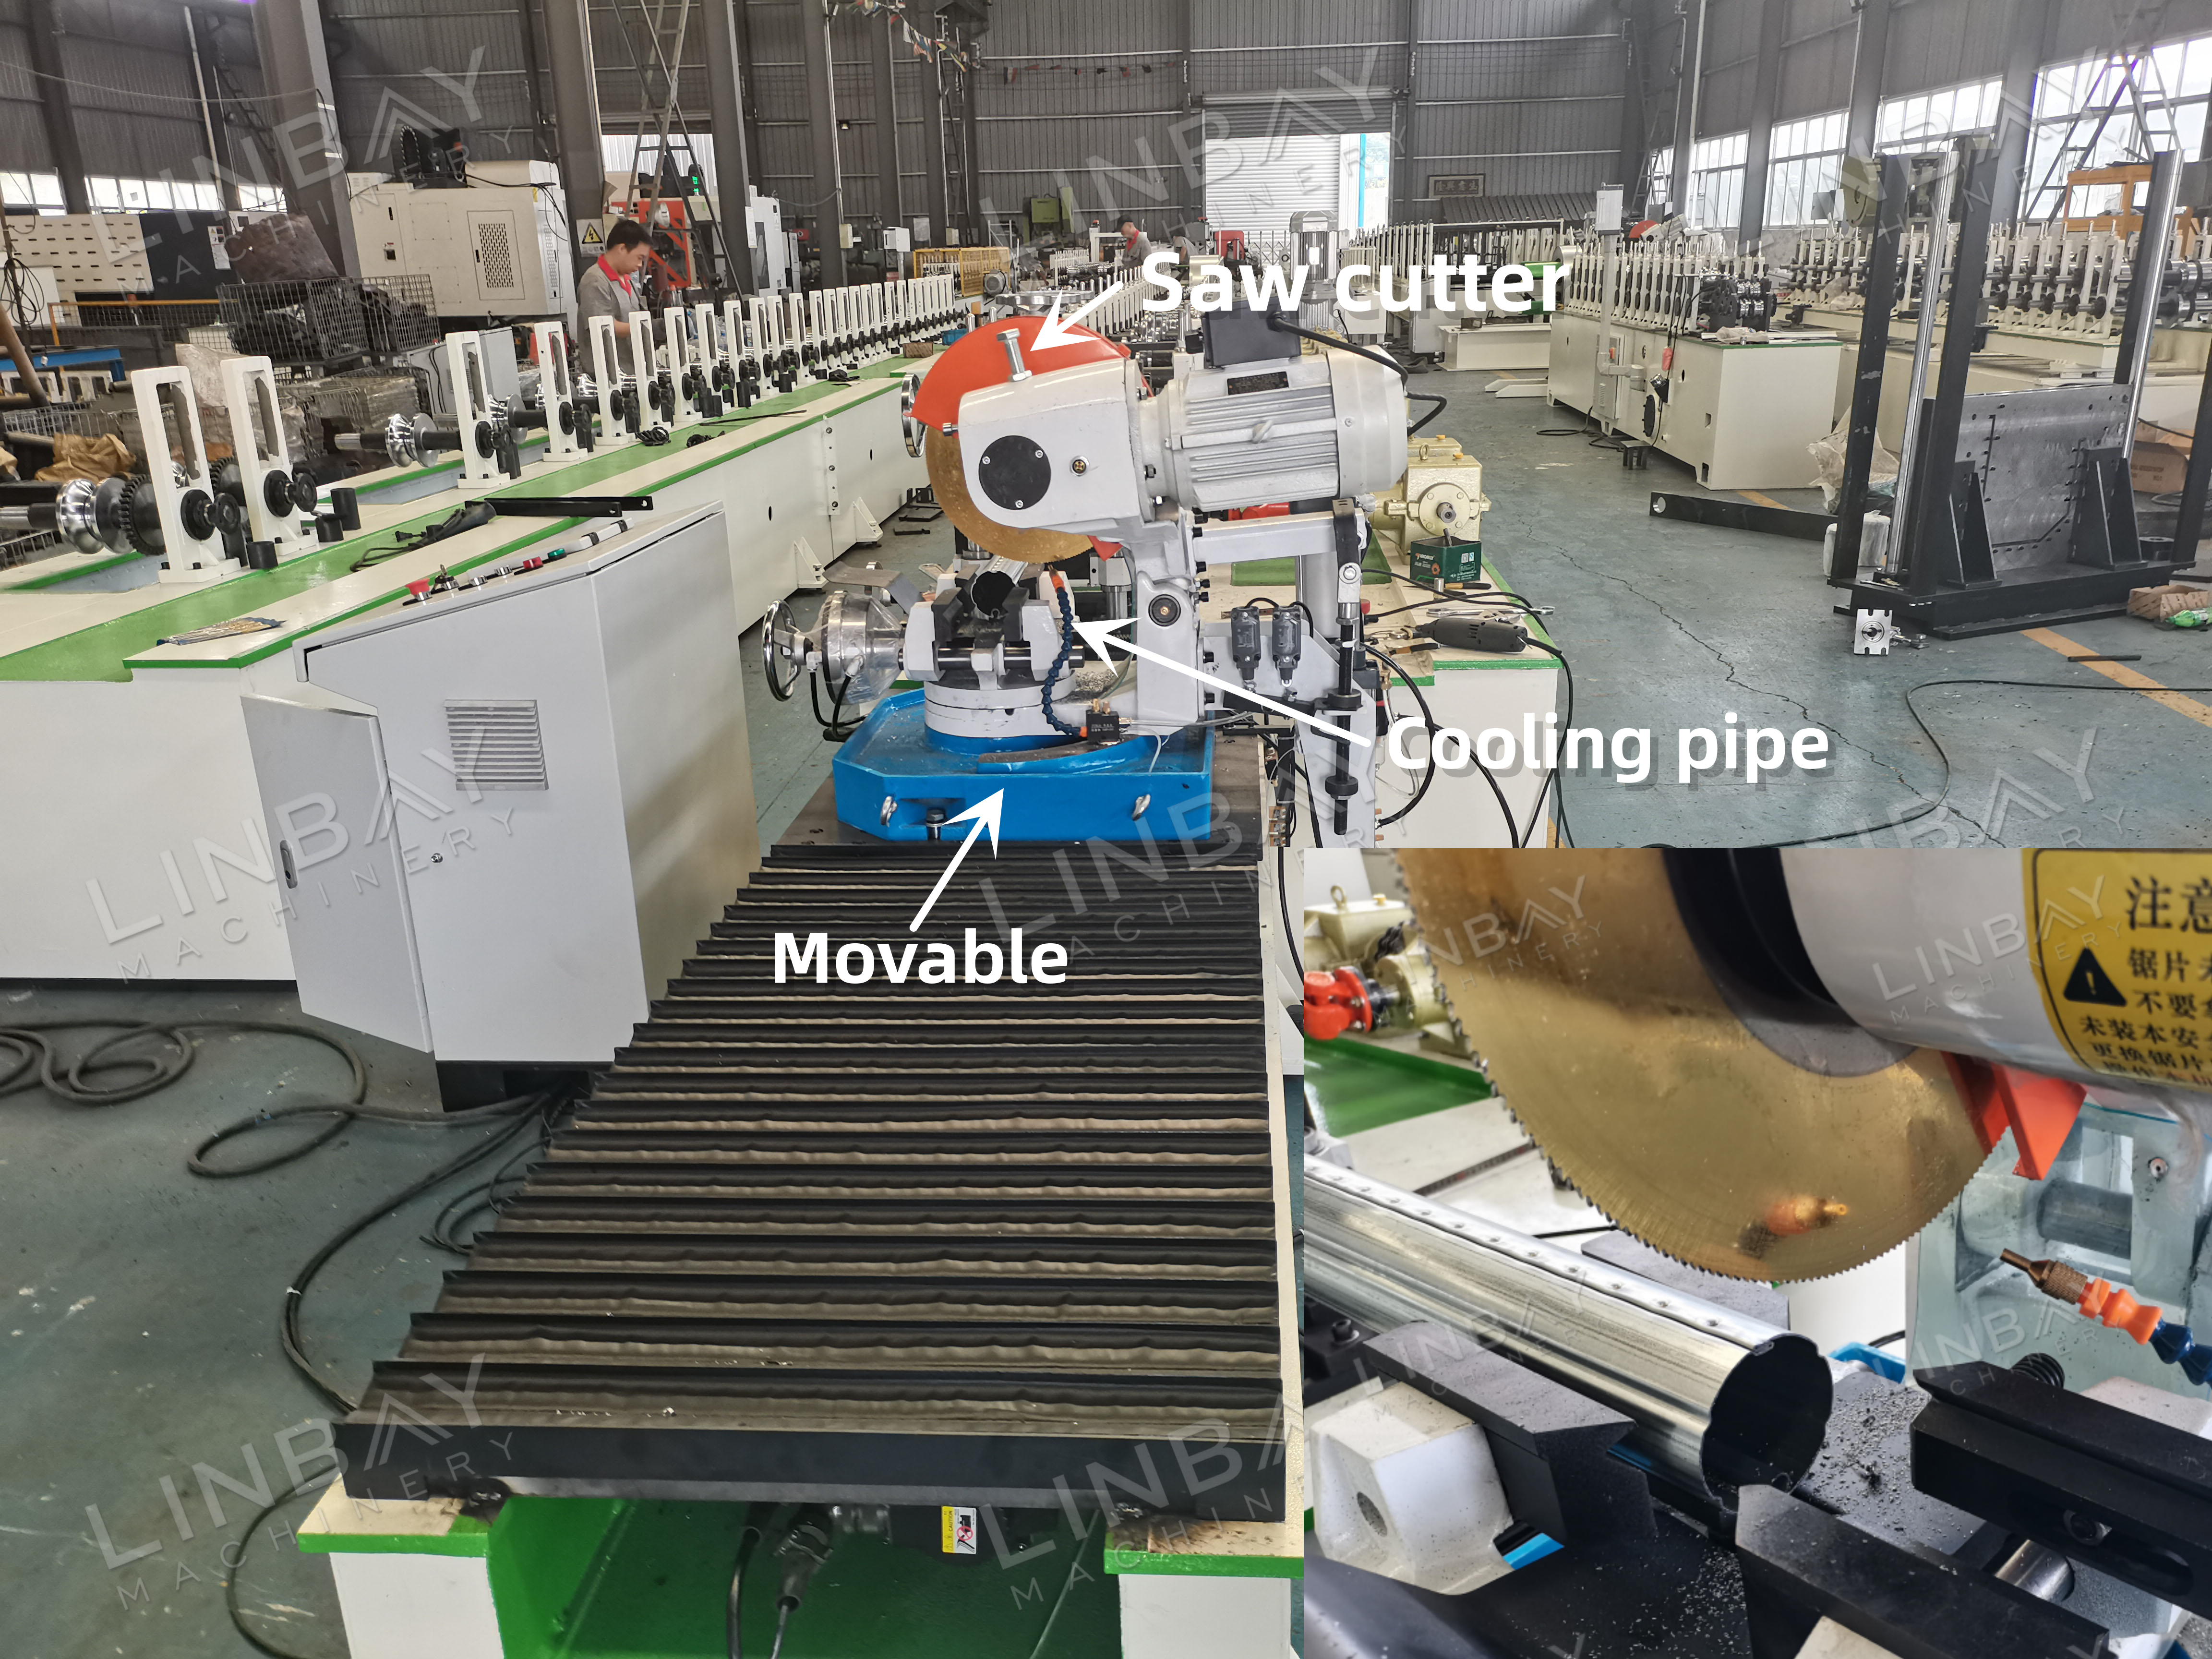
・多径鋸様々なサイズの丸型チューブに対応できるように設計されており、ブレード交換コストを最小限に抑えるのに役立ちます。
・精密切断:きれいで変形のない切断面と、滑らかでバリのない切断面を実現します。
・材料効率切断ごとに無駄をなくし、鋼板コイルの使用効率を最適化してコストを削減します。
・生産速度の向上カッターユニットは成形プロセスと同じ速度でレール上を移動するため、中断のない運転が可能になります。
・高精度サーボモーターとモーションコントローラーを内蔵し、±1mm以内の精度で切断精度を維持します。
・高効率冷却システム:冷却液を循環させて鋸刃を冷却し、連続使用時でも安定した切断品質を確保し、刃の寿命を延ばします。
1. デコイラー

2. 給餌

3.パンチ

4. ロール成形スタンド

5. 駆動システム

6. 切断システム

その他

アウトテーブル