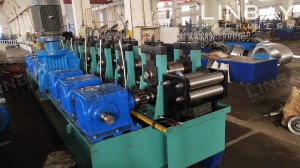
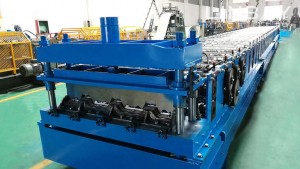
ประวัติโดยย่อ
ราง DIN เป็นรางโลหะมาตรฐานที่ใช้กันทั่วไปในงานวิศวกรรมไฟฟ้า การออกแบบของราง DIN ช่วยให้ติดตั้งและถอดชิ้นส่วนได้ง่าย โดยทั่วไปจะมีช่องหรือรูหลายช่องสำหรับยึดด้วยสกรูหรือกลไกแบบกดล็อก ขนาดมาตรฐานของราง DIN คือ 35 มม. x 7.5 มม. และ 35 มม. x 15 มม. โดยมีความหนามาตรฐาน 1 มม.
กรณีศึกษาจริง - พารามิเตอร์ทางเทคนิคหลัก
แผนผังการทำงาน: เครื่องคลายขดลวด--ระบบนำทาง--เครื่องเจาะไฮดรอลิก--เครื่องขึ้นรูปม้วน--เครื่องตัดไฮดรอลิก
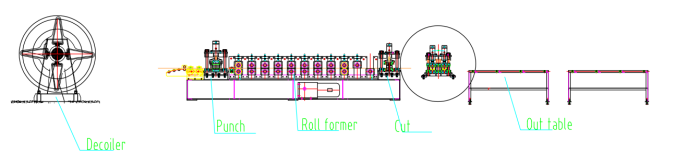
1. ความเร็วของสาย: 6-8 เมตร/นาที ปรับได้
2. วัสดุที่เหมาะสม: เหล็กแผ่นรีดร้อน, เหล็กแผ่นรีดเย็น
3. ความหนาของวัสดุ: ความหนามาตรฐานคือ 1 มม. และสามารถปรับแต่งสายการผลิตให้มีความหนาได้ในช่วง 0.8-1.5 มม.
4. เครื่องขึ้นรูปม้วน: โครงสร้างแผงผนัง
5. ระบบขับเคลื่อน: ระบบขับเคลื่อนด้วยโซ่
6. ระบบการตัด: หยุดเพื่อตัด, ตัวขึ้นรูปม้วนจะหยุดเมื่อทำการตัด
7. ตู้ควบคุม PLC: ระบบ Siemens
เครื่องจักร
1.ตัวคลายขดลวด*1
2. เครื่องขึ้นรูปม้วน*1
3.ตารางออก*2
4. ตู้ควบคุม PLC*1
5.สถานีไฮดรอลิก*1
6. กล่องอะไหล่ (ฟรี)*1
ขนาดตู้คอนเทนเนอร์: 1x20GP
คำอธิบายกรณีศึกษาจริง
เครื่องคลายขดลวด
เครื่องคลายขดลวดเป็นส่วนประกอบแรกของสายการผลิต เนื่องจากราง DIN มีความหนาและขนาดค่อนข้างเล็ก เครื่องคลายขดลวดแบบใช้มือจึงเพียงพอต่อความต้องการในการผลิต อย่างไรก็ตาม สำหรับความเร็วในการผลิตที่สูงขึ้น เรายังมีเครื่องคลายขดลวดแบบไฟฟ้าและไฮดรอลิกให้เลือกใช้ด้วย
สว่านไฮดรอลิก
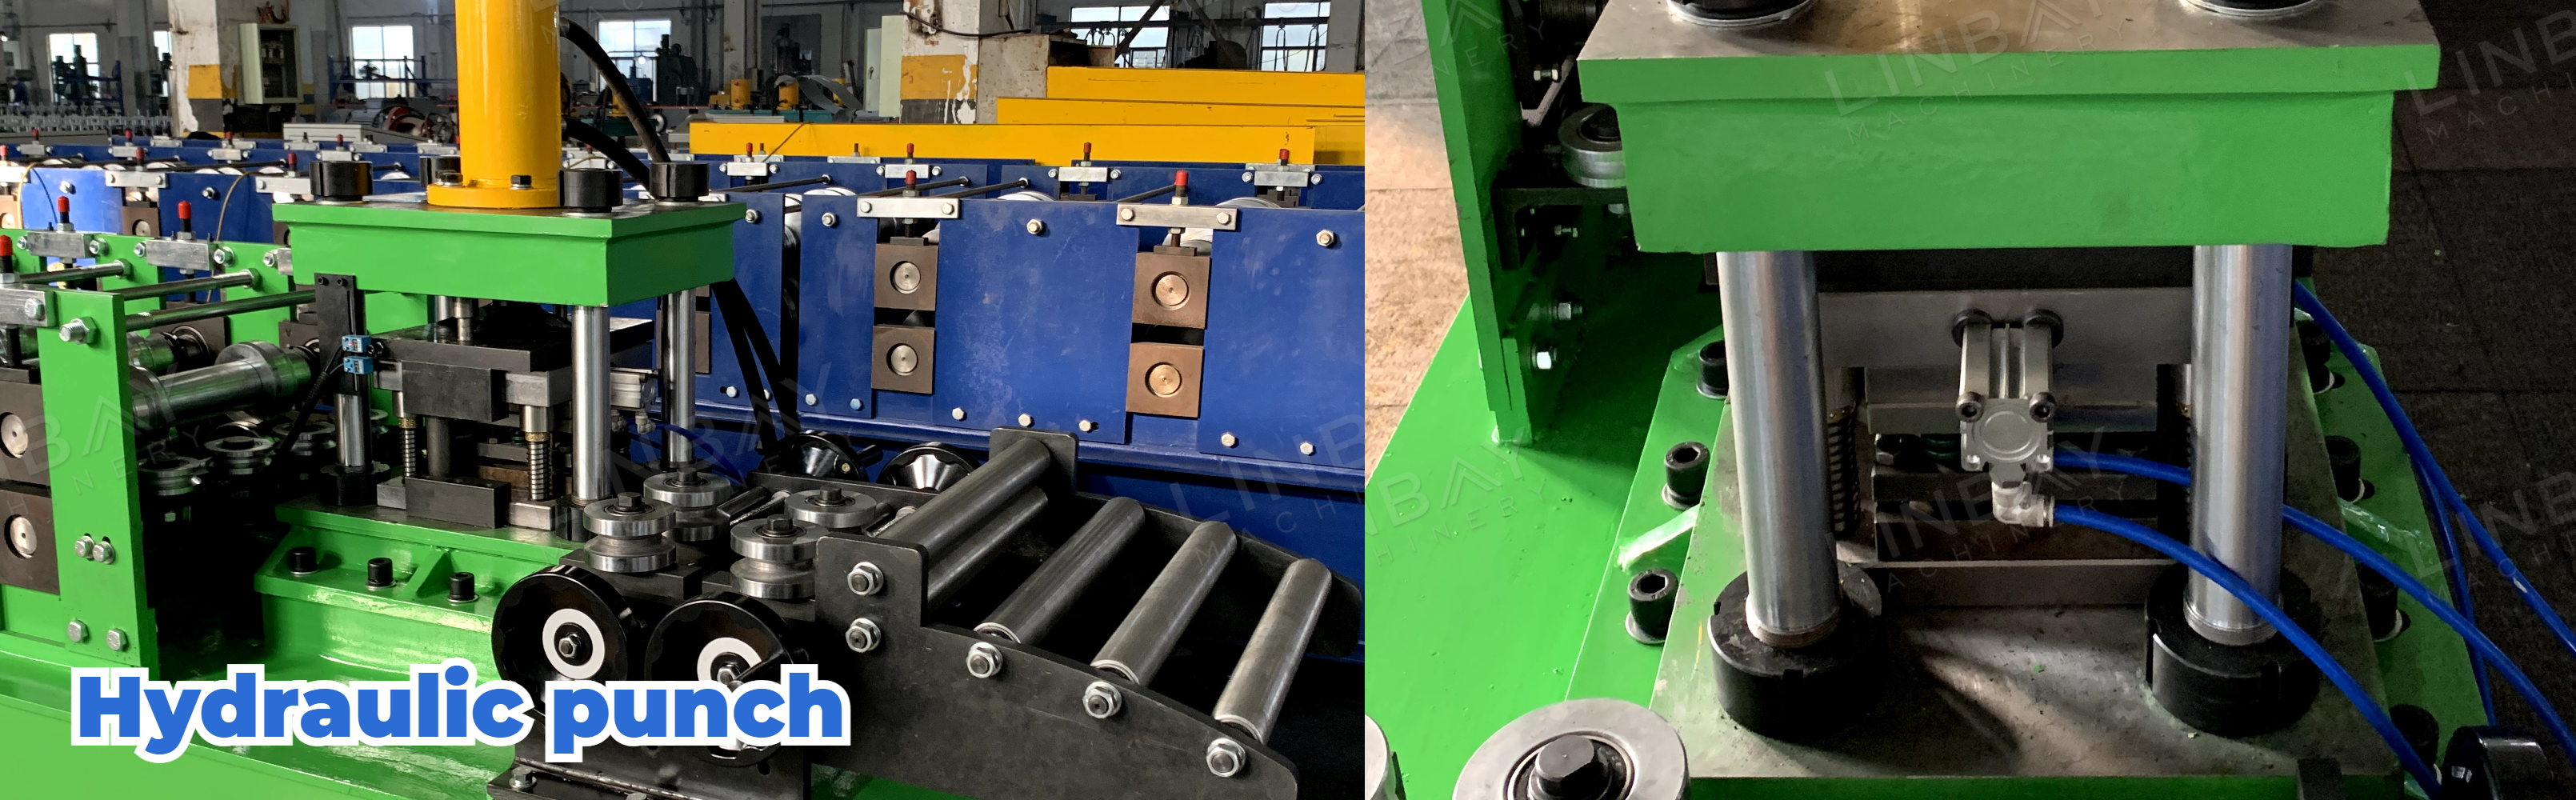
ในระบบนี้ เครื่องเจาะไฮดรอลิกจะถูกรวมเข้ากับเครื่องขึ้นรูปหลัก โดยใช้ฐานเดียวกัน ในระหว่างการเจาะ ขดเหล็กจะหยุดเข้าสู่เครื่องขึ้นรูปชั่วคราว สำหรับงานที่ต้องการความเร็วในการผลิตที่สูงขึ้น มีเครื่องเจาะไฮดรอลิกแบบตั้งเดี่ยวให้เลือกใช้
การนำทาง
ลูกกลิ้งนำทางช่วยให้มั่นใจได้ว่าขดเหล็กและเครื่องจักรจะอยู่ในแนวเดียวกัน ป้องกันการบิดเบี้ยวระหว่างกระบวนการขึ้นรูป
เครื่องขึ้นรูปม้วน
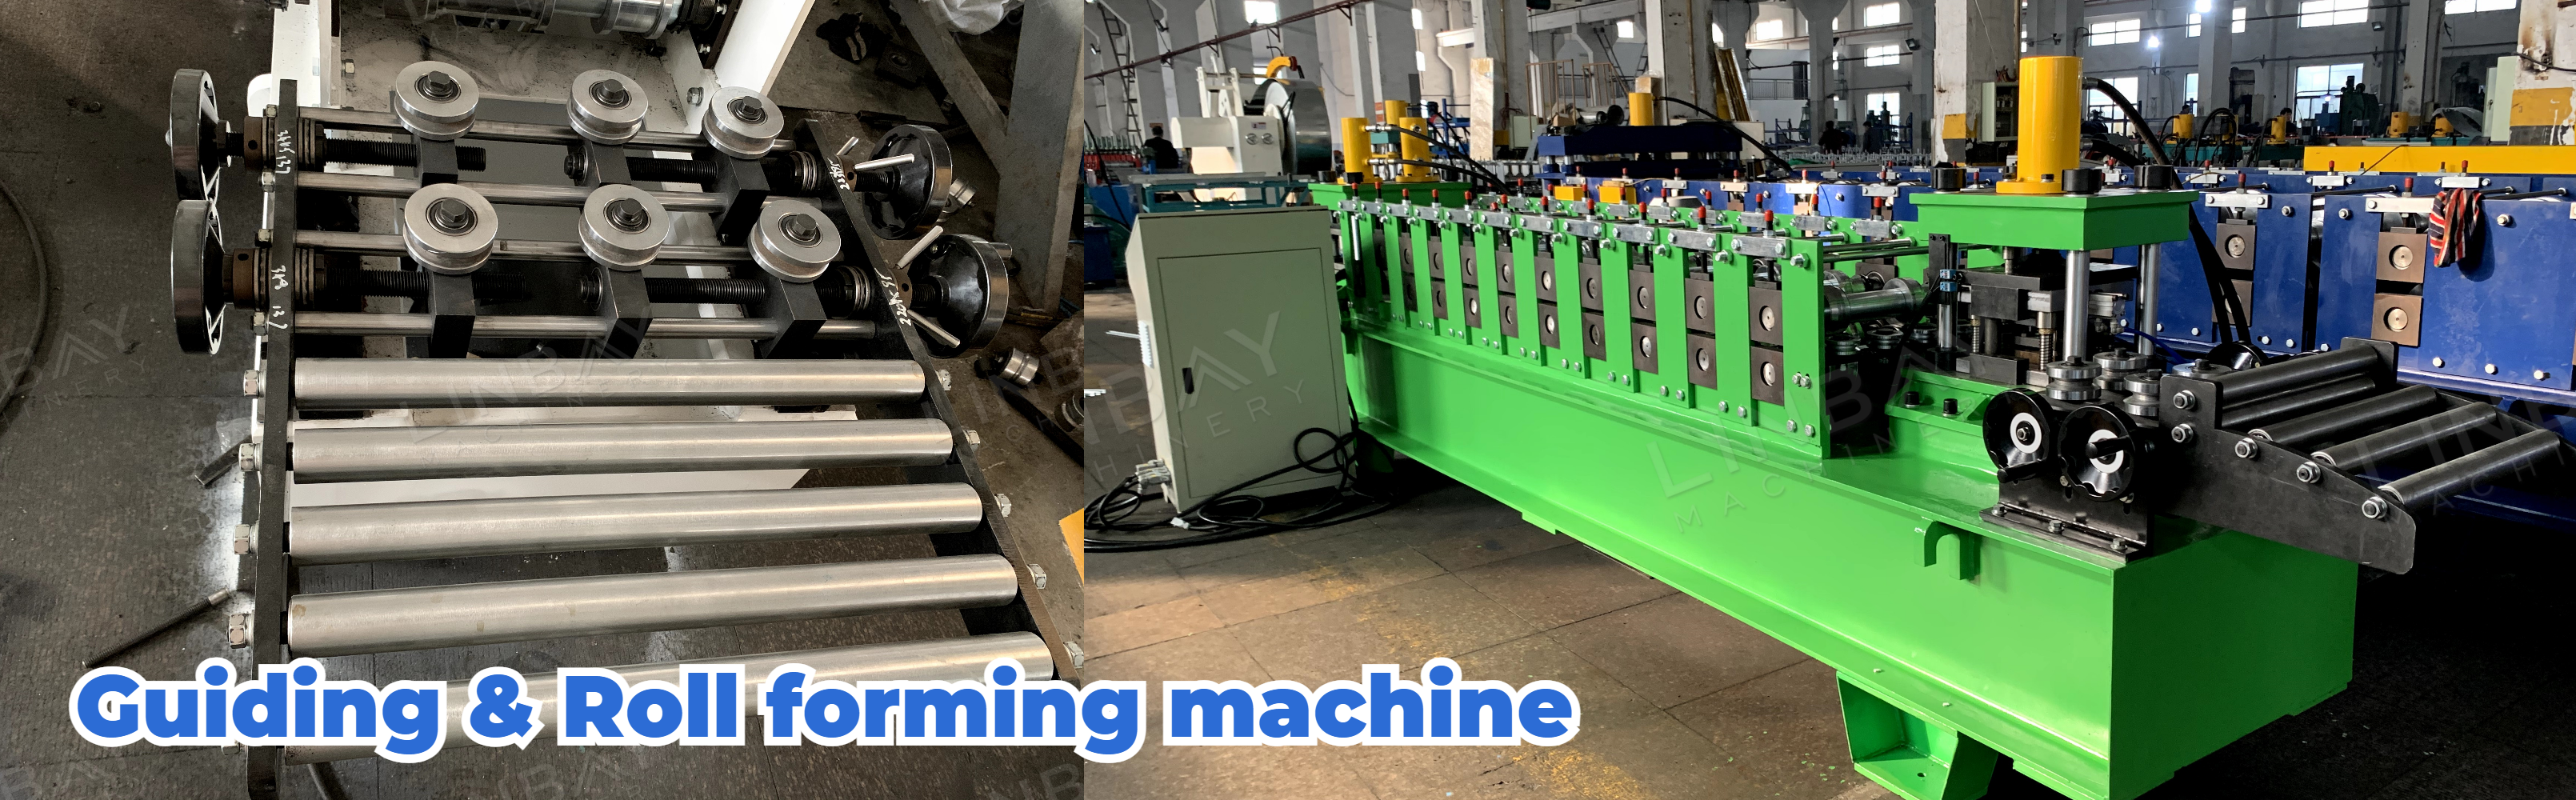
เครื่องขึ้นรูปโลหะแบบม้วนนี้ใช้โครงสร้างแผงผนังและระบบขับเคลื่อนด้วยโซ่ การออกแบบแบบสองแถวช่วยให้สามารถผลิตราง DIN ได้สองขนาด อย่างไรก็ตาม ควรทราบว่าทั้งสองแถวไม่สามารถทำงานพร้อมกันได้ สำหรับความต้องการการผลิตที่สูงขึ้น เราขอแนะนำให้จัดตั้งสายการผลิตแยกต่างหากสำหรับแต่ละขนาด
ควรเน้นย้ำว่าความแม่นยำในการตัดความยาวของเครื่องขึ้นรูปโลหะแบบแถวคู่มีค่าอยู่ในช่วง ±0.5 มม. หากความต้องการความแม่นยำของคุณน้อยกว่า ±0.5 มม. ไม่แนะนำให้ใช้โครงสร้างแบบแถวคู่ แต่ควรใช้สายการผลิตแยกอิสระสำหรับแต่ละขนาดแทน
เครื่องตัดไฮดรอลิก
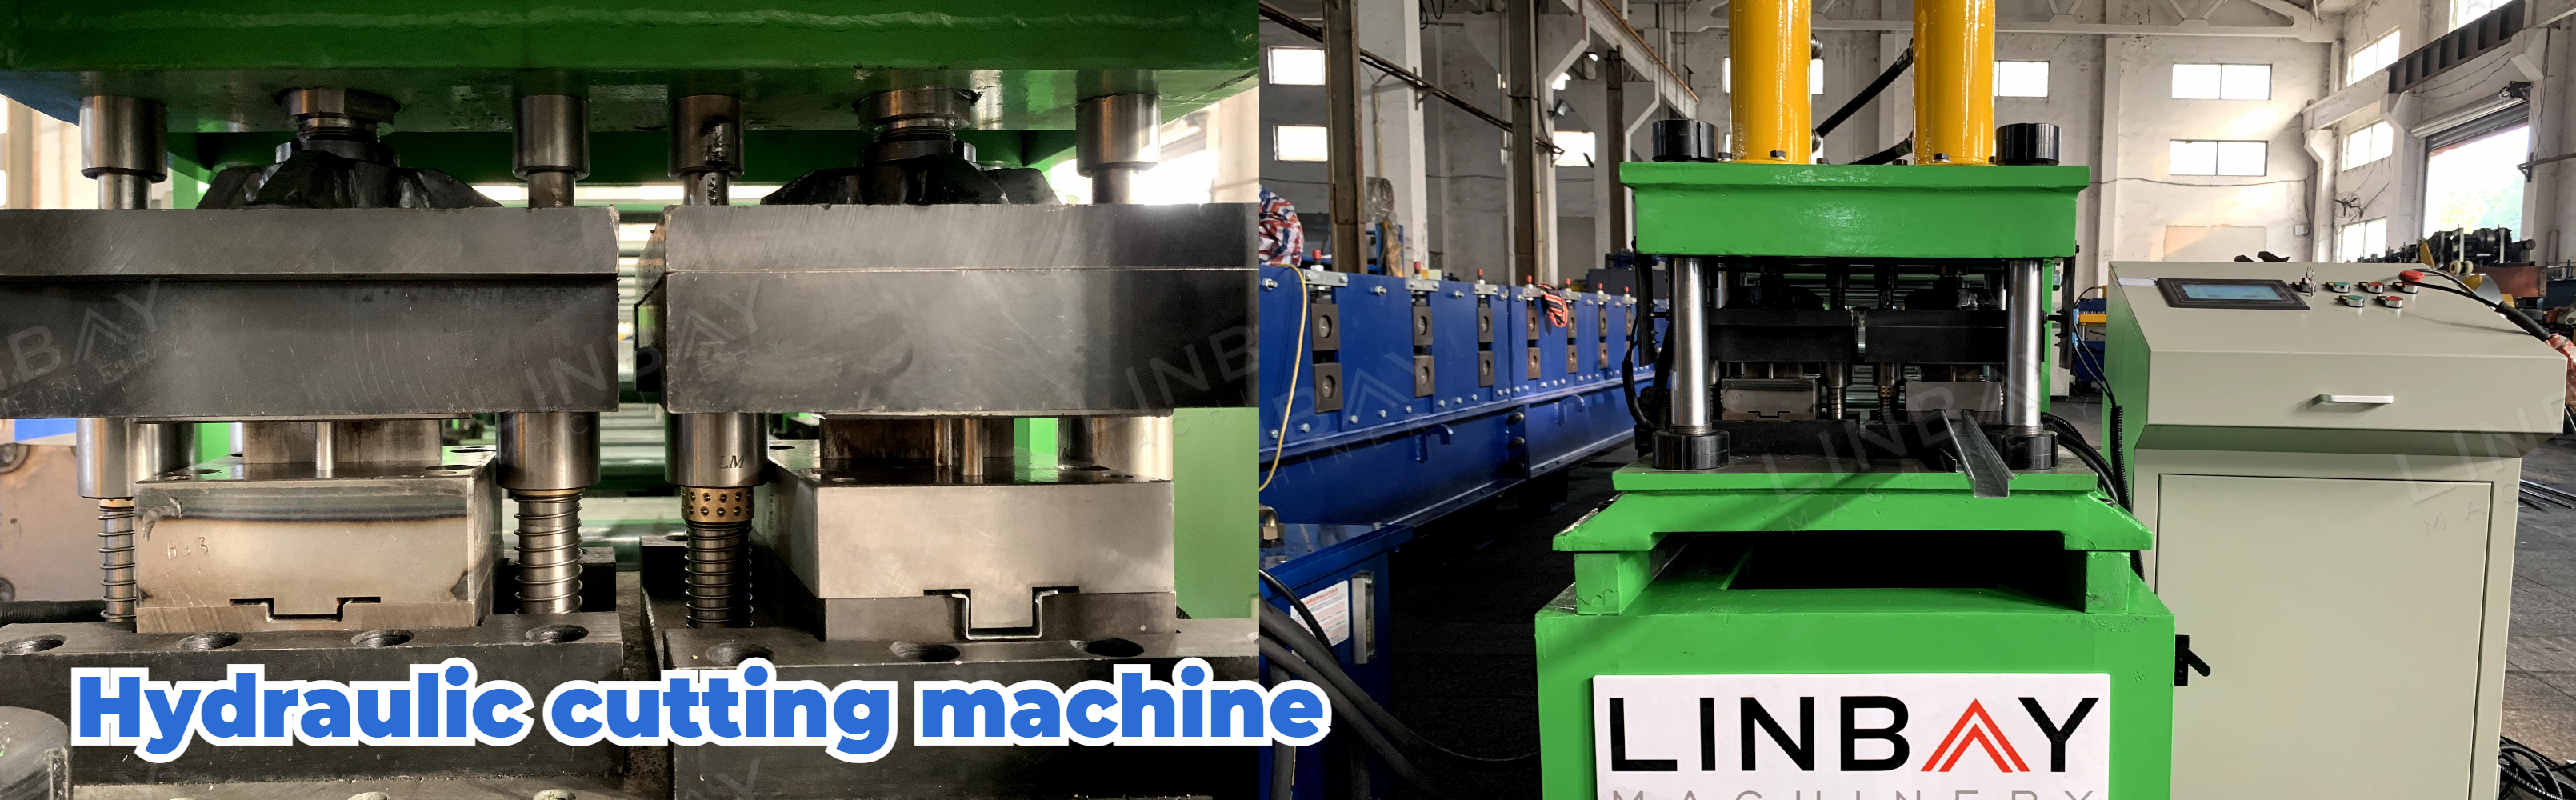
ฐานของเครื่องตัดจะอยู่กับที่ในระหว่างการทำงาน ทำให้ขดลวดเหล็กหยุดเคลื่อนที่ชั่วคราวในระหว่างการตัด
เพื่อให้ได้ความเร็วในการผลิตที่สูงขึ้น เราจึงนำเสนอเครื่องตัดแบบเคลื่อนที่ได้ คำว่า "เคลื่อนที่ได้" หมายความว่าฐานของเครื่องตัดสามารถเคลื่อนที่ไปมาได้ การออกแบบนี้ช่วยให้ขดเหล็กเคลื่อนที่ผ่านเครื่องขึ้นรูปได้อย่างต่อเนื่องในระหว่างการตัด ทำให้ไม่จำเป็นต้องหยุดเครื่องขึ้นรูป และส่งผลให้ความเร็วโดยรวมของสายการผลิตเพิ่มขึ้น
แม่พิมพ์ใบมีดตัดที่ปลายแต่ละแถวได้รับการออกแบบให้เข้ากับรูปทรงของราง DIN ขนาดนั้นๆ
1. เครื่องคลายขดลวด

2. การให้อาหาร

3. การตอก

4. แท่นขึ้นรูปม้วน

5. ระบบขับเคลื่อน

6. ระบบการตัด

คนอื่น

ตารางนอก