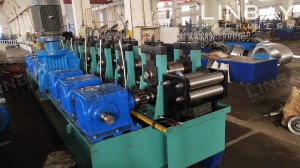
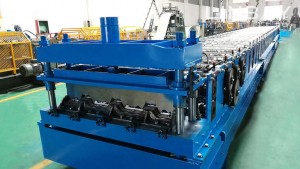
Profil
Rel DIN iku rel logam standar sing umum digunakake ing teknik elektro. Desaine nggampangake instalasi lan pelepasan komponen, biasane nduweni seri slot utawa bolongan kanggo dipasang nggunakake sekrup utawa mekanisme snap-on. Dimensi standar rel DIN yaiku 35mm x 7.5mm lan 35mm x 15mm, kanthi kekandelan standar 1mm.
Parameter Teknis Utama-Kasus Nyata
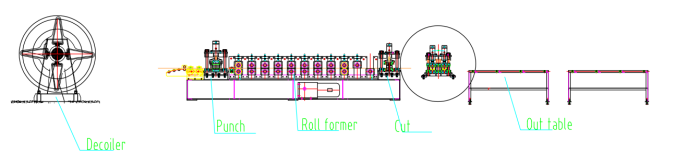
Diagram alir: Decoiler--Pandhuan--Pukulan hidrolik--Mesin pembentuk gulungan--Mesin pemotong hidrolik
1. Kacepetan garis: 6-8m/menit, bisa diatur
2. Bahan sing cocog: Baja canai panas, baja canai adhem
3. Kekandelan bahan: Kekandelan standar yaiku 1mm, lan jalur produksi bisa disesuaikan ing kisaran kekandelan 0,8-1,5mm.
4. Mesin pembentuk gulungan: Struktur panel dinding
5. Sistem penggerak: sistem penggerak rantai
6. Sistem pemotongan: Mandheg kanggo motong, gulung bekas mandheg nalika ngethok.
7. Kabinet PLC: Sistem Siemens.
Mesin
1. Decoiler*1
2. Mesin pembentuk gulungan * 1
3. Meja metu * 2
4. Kabinet kontrol PLC * 1
5. Stasiun hidrolik * 1
6. Kothak suku cadang (Gratis) * 1
Ukuran wadhah: 1x20GP
Katrangan Kasus Nyata
Decoiler
Decoiler minangka komponen awal saka lini produksi. Amarga kekandelan lan ukuran rel DIN sing relatif cilik, decoiler manual cukup kanggo nyukupi syarat produksi. Nanging, kanggo kecepatan produksi sing luwih dhuwur, kita uga nyedhiyakake solusi nganggo decoiler listrik lan hidrolik.
Pukulan hidrolik
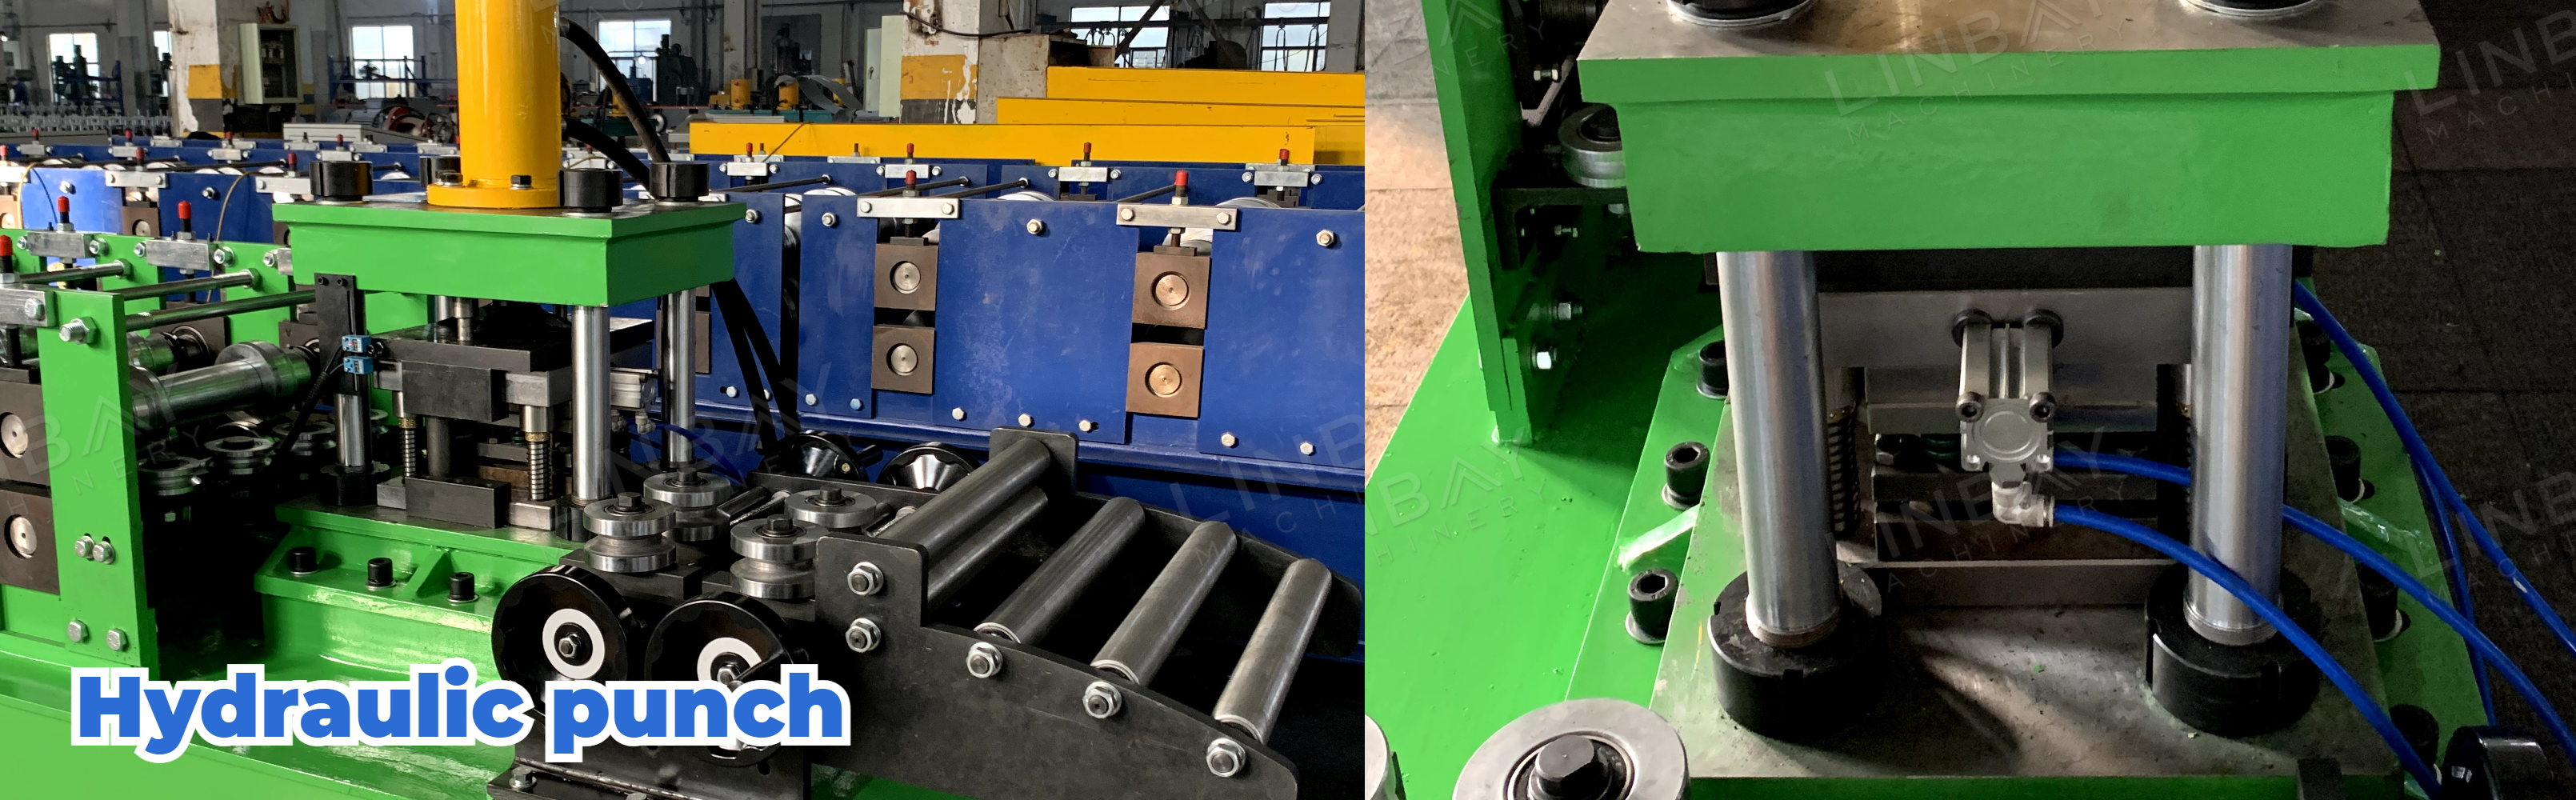
Ing persiyapan iki, punch hidrolik diintegrasikake karo mesin pembentuk utama, nuduhake basis sing padha. Sajrone punch, kumparan baja sementara mandheg mlebu mesin pembentuk. Kanggo aplikasi sing mbutuhake kecepatan produksi sing luwih dhuwur, mesin punch hidrolik mandiri kasedhiya.
Nuntun
Rol pandhu njamin keselarasan antarane koil baja lan mesin, nyegah distorsi sajrone proses pembentukan.
Mesin pembentuk gulung
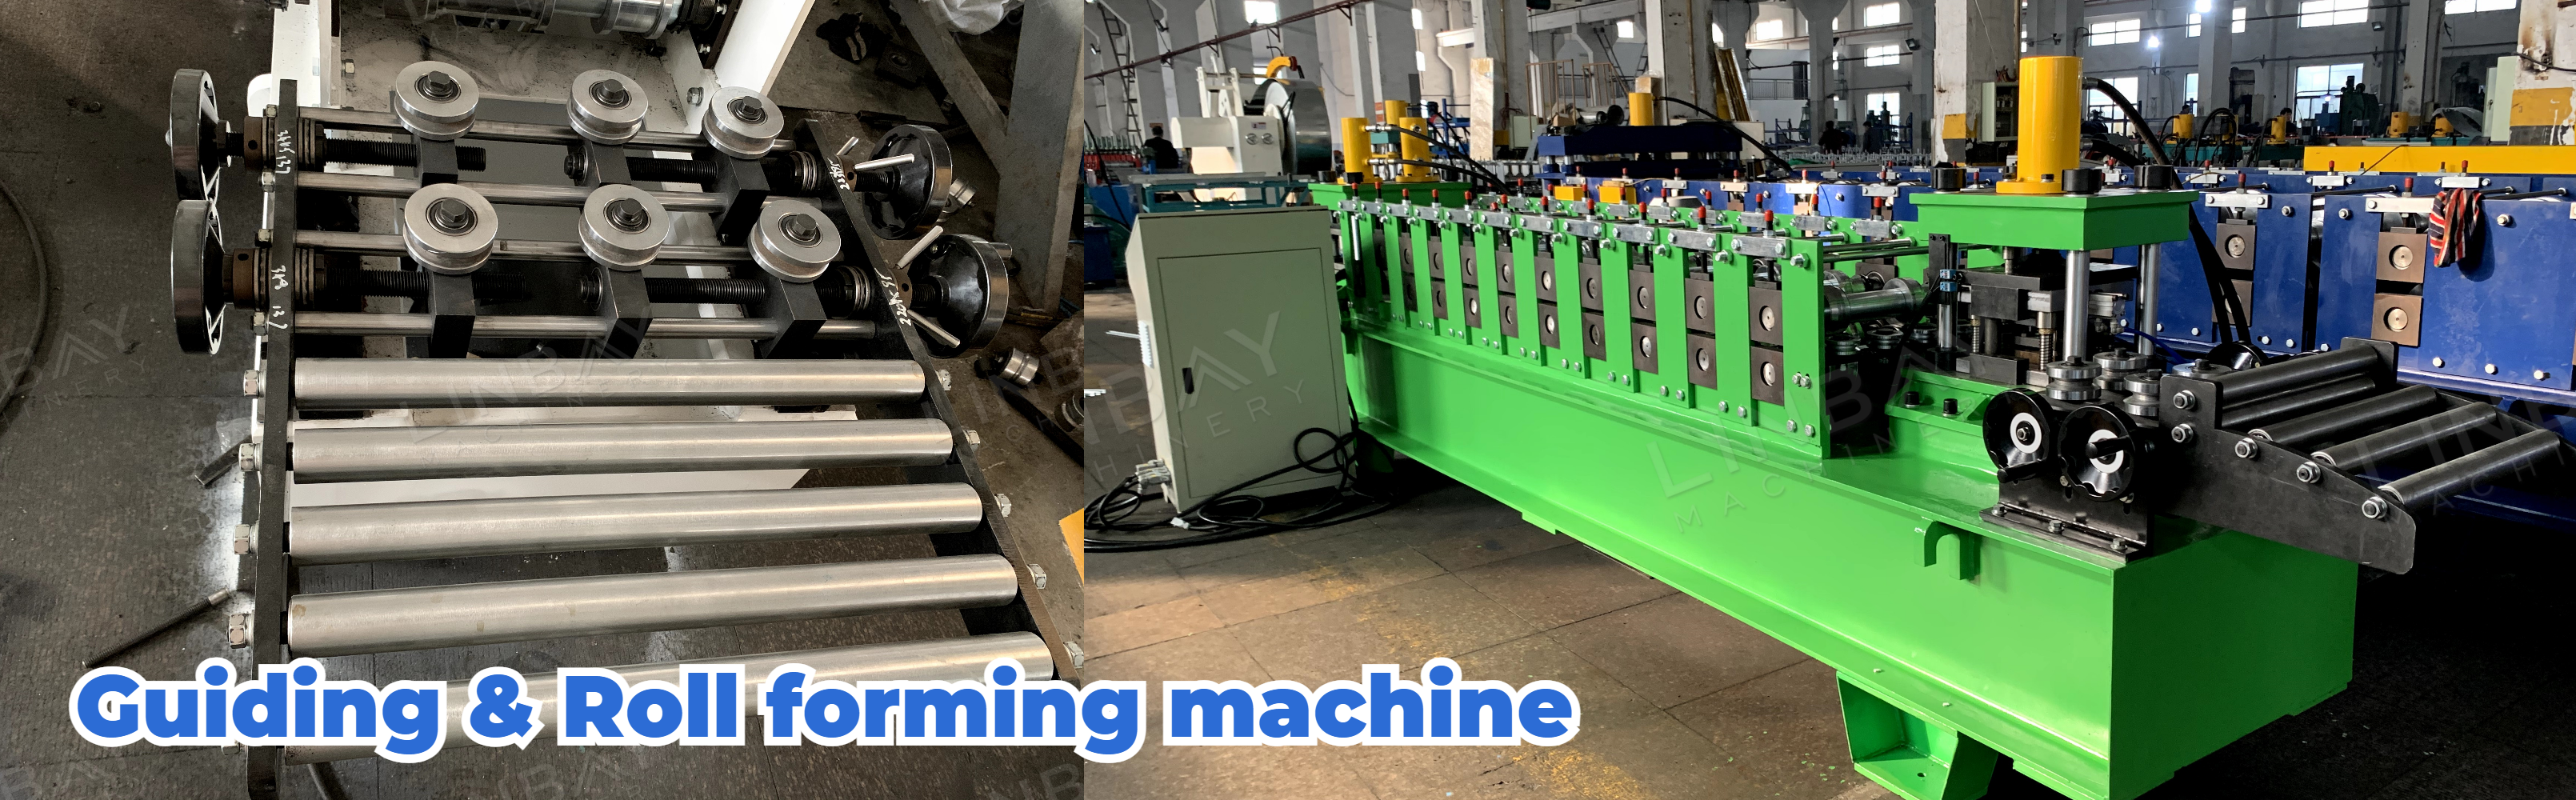
Mesin roll forming iki migunakaké struktur panel tembok lan sistem penggerak rantai. Desain baris gandané nggampangaké produksi rong ukuran rel DIN. Nanging, kudu dicathet yèn loro baris ora bisa dioperasikaké bebarengan. Kanggo panjaluk produksi sing luwih dhuwur, disaranake nyiyapake jalur produksi sing kapisah kanggo saben ukuran.
Perlu ditekanake manawa presisi dawa pemotongan mesin roll forming kanthi struktur baris ganda ana ing ±0,5mm. Yen syarat presisi sampeyan kurang saka ±0,5mm, ora disaranake nggunakake struktur baris ganda. Nanging, solusi duwe jalur produksi independen kanggo saben ukuran luwih cocog.
Mesin pemotong hidrolik
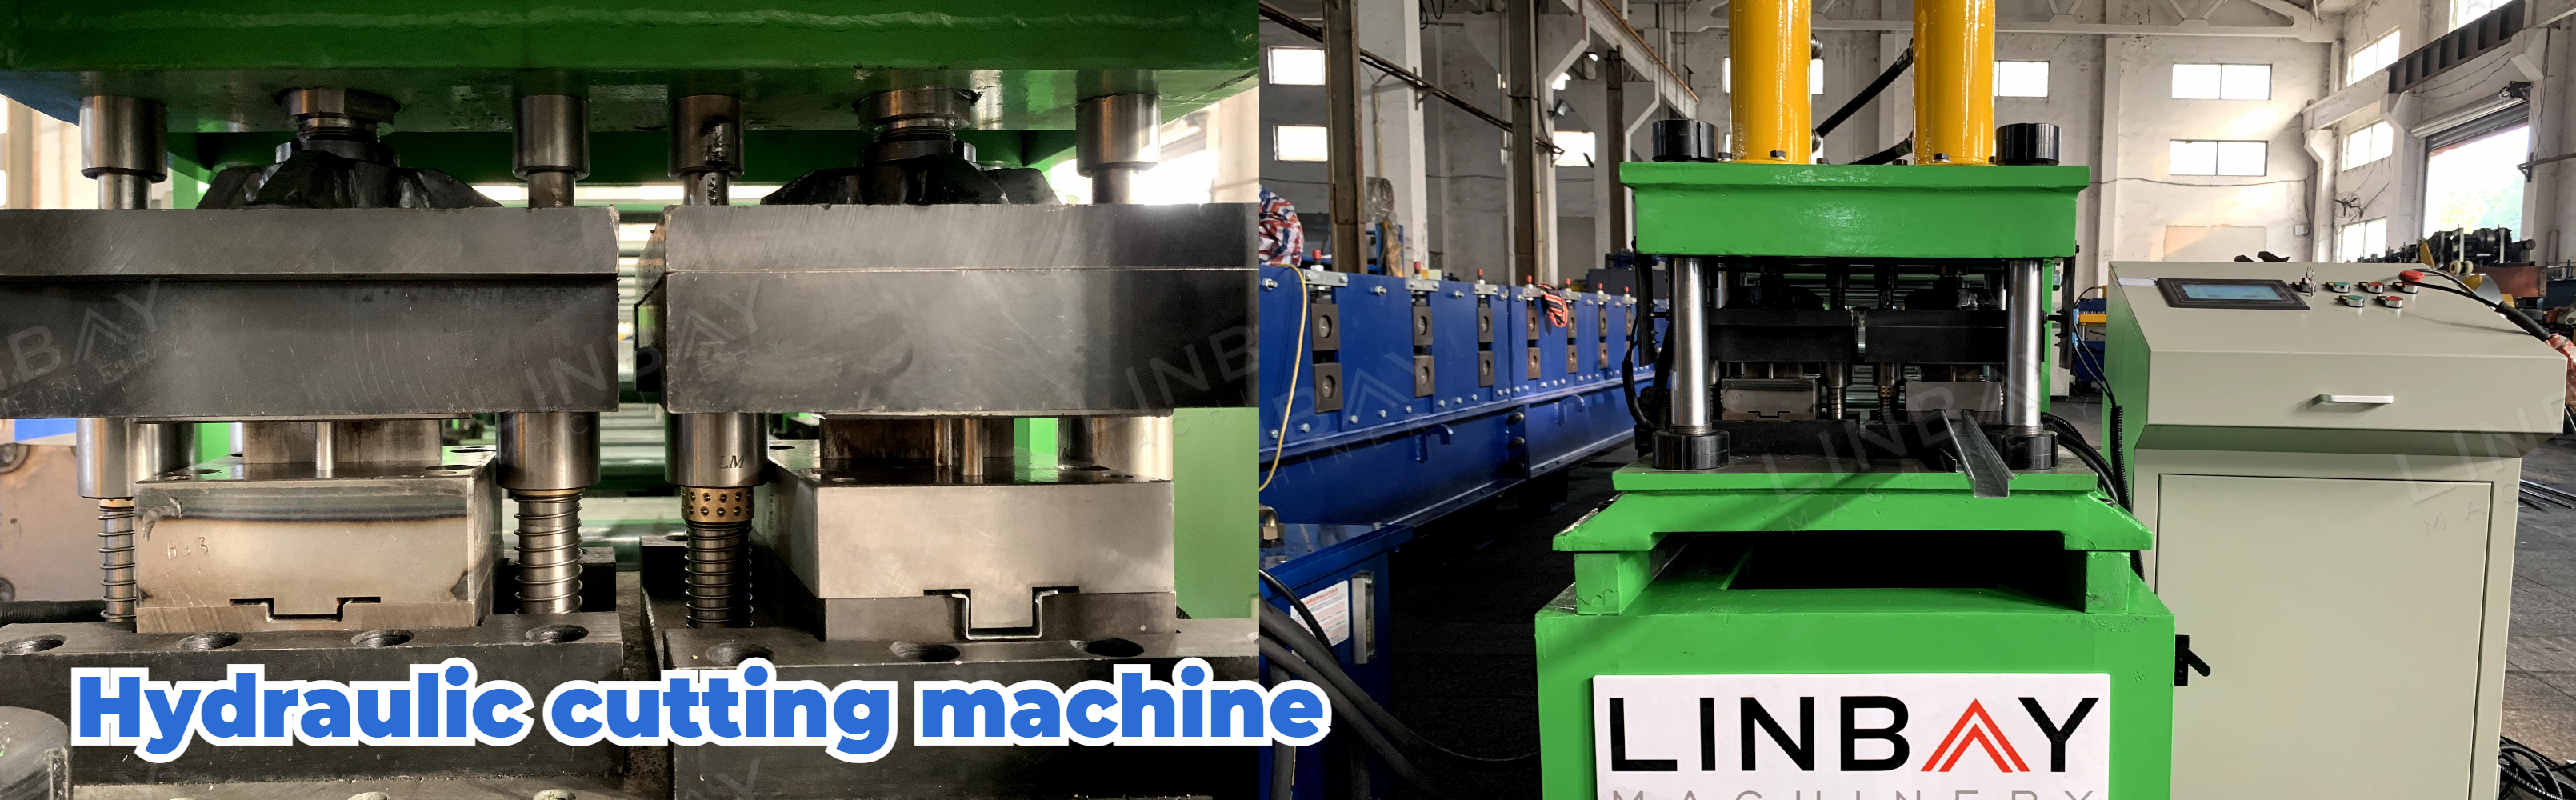
Dasar mesin pemotong tetep ora obah sajrone operasi, nyebabake kumparan baja mandheg maju nalika ngethok.
Kanggo nggayuh kecepatan produksi sing luwih dhuwur, kita nyedhiyakake mesin pemotong mabur. Istilah "mabur" nuduhake yen dhasar mesin pemotong bisa obah maju mundur. Desain iki ngidini kumparan baja maju terus liwat mesin pembentuk sajrone pemotongan, ngilangi kebutuhan kanggo mungkasi mesin pembentuk lan kanthi mangkono nambah kecepatan jalur produksi sakabèhé.
Cetakan bilah pemotong ing pungkasan saben baris disesuaikan supaya cocog karo bentuk ukuran rel DIN.
1. Decoiler

2. Panganan

3. Ngetok

4. Stand pembentuk gulung

5. Sistem penggerak

6. Sistem pemotongan

Liyane

Meja njaba