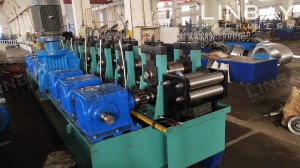
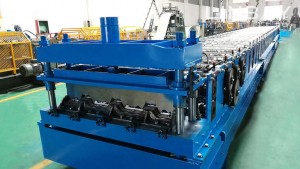
Profil
Rel DIN adalah rel logam standar yang umum digunakan dalam teknik elektro. Desainnya memudahkan pemasangan dan pelepasan komponen, biasanya dilengkapi dengan serangkaian slot atau lubang untuk pemasangan menggunakan sekrup atau mekanisme jepit. Dimensi standar rel DIN adalah 35mm x 7,5mm dan 35mm x 15mm, dengan ketebalan standar 1mm.
Studi Kasus Nyata - Parameter Teknis Utama
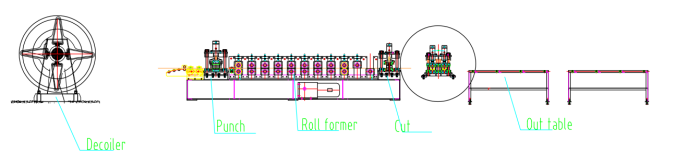
Diagram alir: Mesin penggulung--Pemandu--Mesin penekan hidrolik--Mesin pembentuk rol--Mesin pemotong hidrolik
1. Kecepatan jalur: 6-8 m/menit, dapat disesuaikan
2. Material yang sesuai: Baja canai panas, baja canai dingin
3. Ketebalan material: Ketebalan standar adalah 1 mm, dan jalur produksi dapat disesuaikan dalam kisaran ketebalan 0,8-1,5 mm.
4. Mesin pembentuk rol: Struktur panel dinding
5. Sistem penggerak: sistem penggerak rantai
6. Sistem pemotongan: Berhenti untuk memotong, pembentuk rol berhenti saat memotong.
7. Kabinet PLC: Sistem Siemens.
Mesin
1.Dekoiler*1
2. Mesin pembentuk rol*1
3. Keluar meja*2
4. Kabinet kontrol PLC*1
5.Stasiun hidrolik*1
6. Kotak suku cadang (Gratis)*1
Ukuran kontainer: 1x20GP
Deskripsi Kasus Nyata
Pembuka gulungan
Decoiler adalah komponen awal dari lini produksi. Mengingat ketebalan dan ukuran rel DIN yang relatif kecil, decoiler manual sudah memadai untuk memenuhi kebutuhan produksi. Namun, untuk kecepatan produksi yang lebih tinggi, kami juga menyediakan solusi dengan decoiler elektrik dan hidrolik.
Pukulan hidrolik
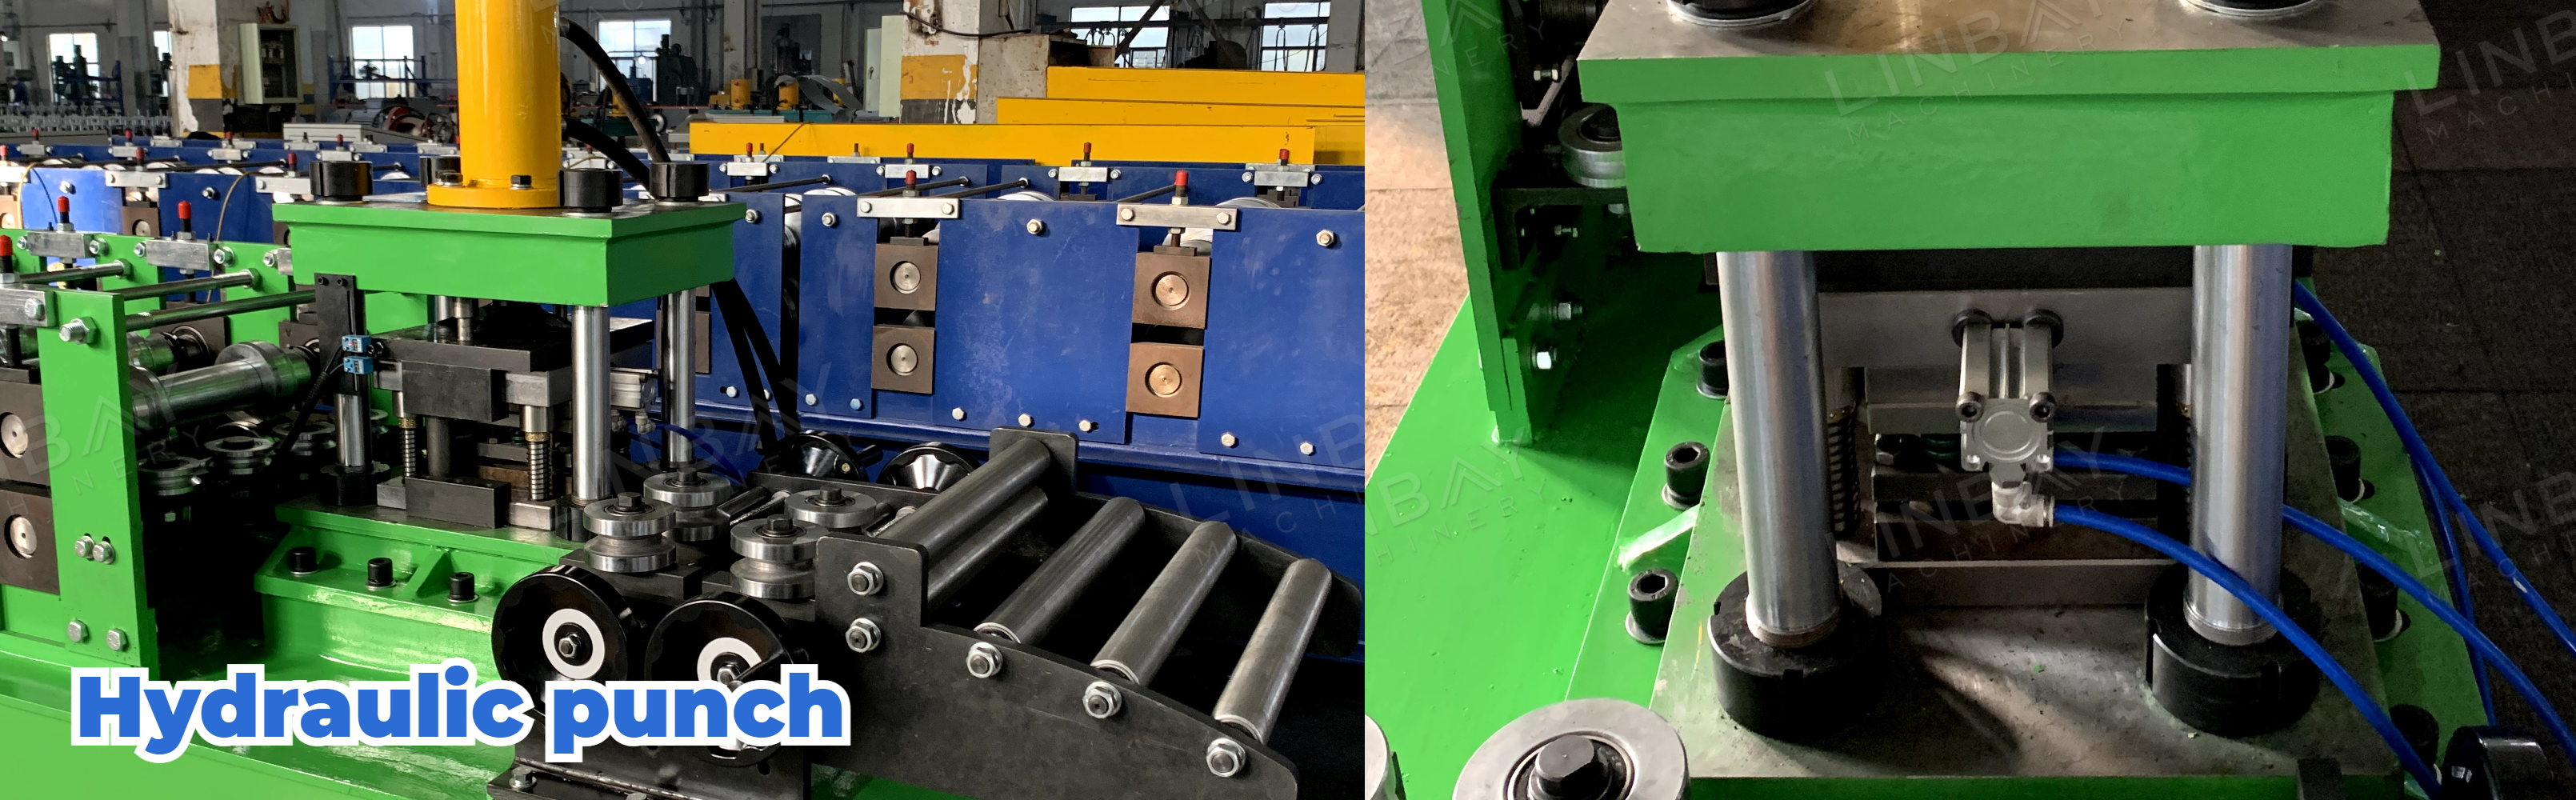
Dalam konfigurasi ini, mesin pelubang hidrolik terintegrasi dengan mesin pembentuk utama, berbagi alas yang sama. Selama proses pelubangan, gulungan baja untuk sementara berhenti memasuki mesin pembentuk. Untuk aplikasi yang membutuhkan kecepatan produksi lebih tinggi, tersedia mesin pelubang hidrolik mandiri.
Membimbing
Roller pemandu memastikan keselarasan antara gulungan baja dan mesin, mencegah distorsi selama proses pembentukan.
Mesin pembentuk rol
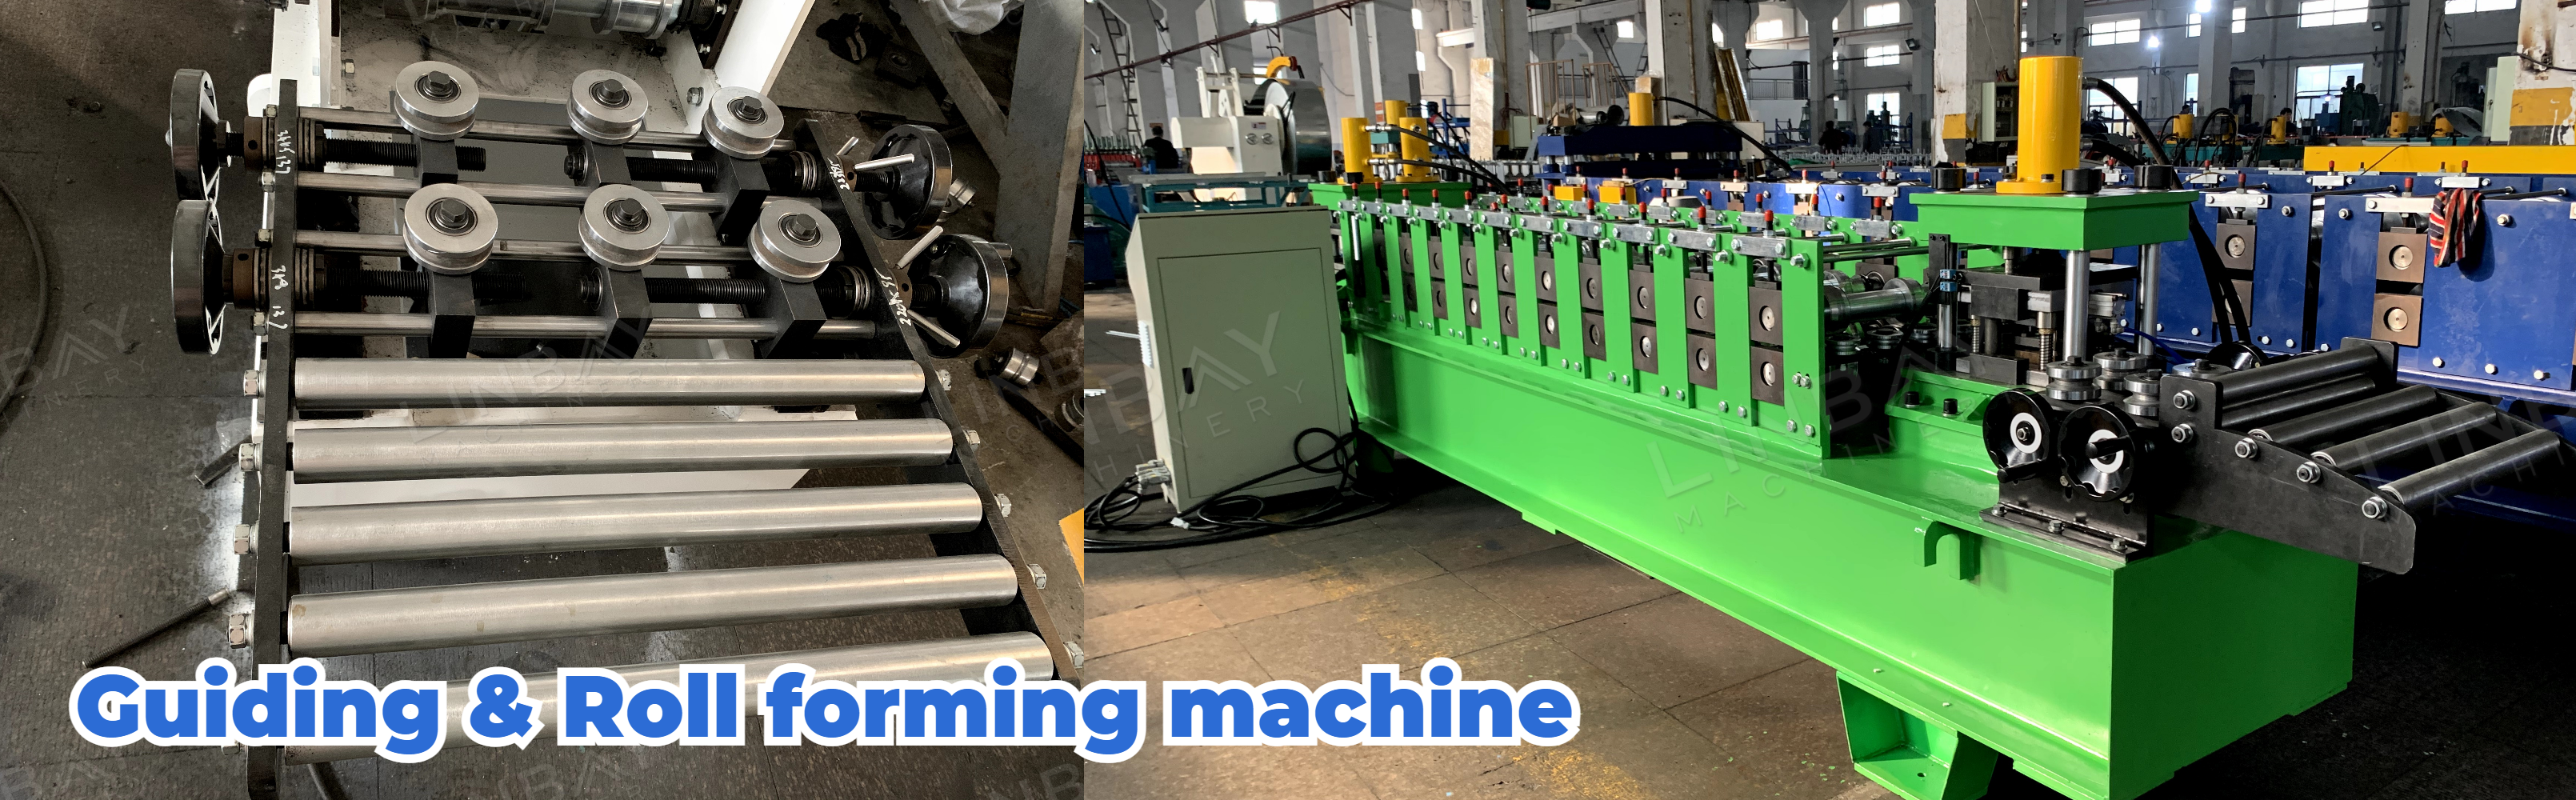
Mesin pembentuk rol ini menggunakan struktur panel dinding dan sistem penggerak rantai. Desain dua barisnya memungkinkan produksi dua ukuran rel DIN. Namun, perlu diperhatikan bahwa kedua baris tidak dapat beroperasi secara bersamaan. Untuk kebutuhan produksi yang lebih tinggi, kami merekomendasikan untuk menyiapkan jalur produksi terpisah untuk setiap ukuran.
Perlu ditekankan bahwa presisi panjang pemotongan mesin pembentuk rol dengan struktur dua baris berada dalam kisaran ±0,5 mm. Jika persyaratan presisi Anda kurang dari ±0,5 mm, tidak disarankan untuk menggunakan struktur dua baris. Sebaliknya, solusi memiliki jalur produksi independen untuk setiap ukuran lebih tepat.
Mesin pemotong hidrolik
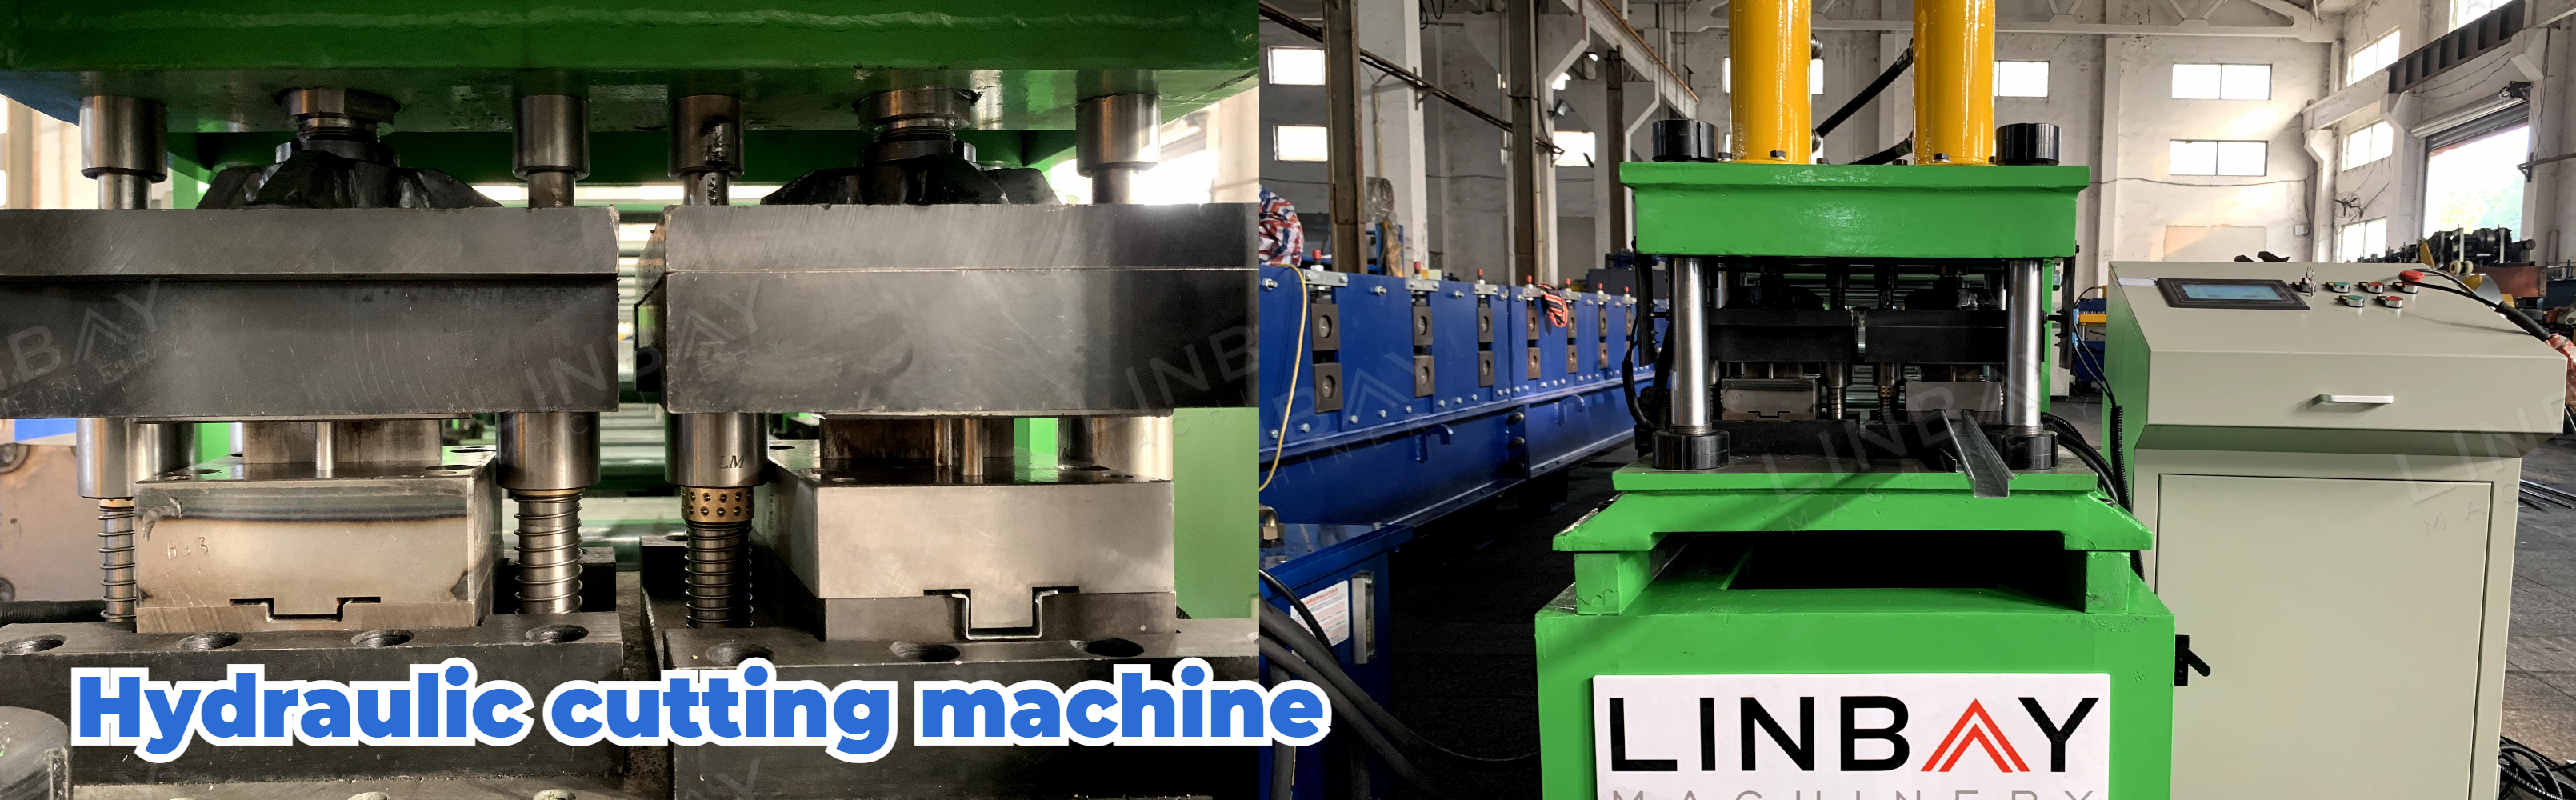
Bagian dasar mesin pemotong tetap diam selama pengoperasian, menyebabkan gulungan baja berhenti bergerak maju selama pemotongan.
Untuk mencapai kecepatan produksi yang lebih tinggi, kami menyediakan mesin pemotong terbang. Istilah "terbang" menunjukkan bahwa alas mesin pemotong dapat bergerak maju mundur. Desain ini memungkinkan gulungan baja untuk terus bergerak maju melalui mesin pembentuk selama pemotongan, sehingga menghilangkan kebutuhan untuk menghentikan mesin pembentuk dan dengan demikian meningkatkan kecepatan lini produksi secara keseluruhan.
Cetakan mata pisau pemotong di ujung setiap baris disesuaikan agar sesuai dengan bentuk rel DIN dengan ukuran yang sesuai.
1. Pembuka gulungan

2. Memberi Makan

3. Meninju

4. Dudukan pembentuk gulungan

5. Sistem penggerak

6. Sistem pemotongan

Yang lain

Meja luar