


Hồ sơ
Thanh ray DIN là một loại thanh kim loại tiêu chuẩn thường được sử dụng trong kỹ thuật điện. Thiết kế của nó giúp việc lắp đặt và tháo gỡ các linh kiện dễ dàng hơn, thường có một loạt các rãnh hoặc lỗ để gắn bằng vít hoặc cơ cấu gài. Kích thước tiêu chuẩn của thanh ray DIN là 35mm x 7,5mm và 35mm x 15mm, với độ dày tiêu chuẩn là 1mm.
Trường hợp thực tế - Các thông số kỹ thuật chính
Sơ đồ quy trình: Máy tháo cuộn -- Hệ thống dẫn hướng -- Máy đột thủy lực -- Máy cán định hình -- Máy cắt thủy lực
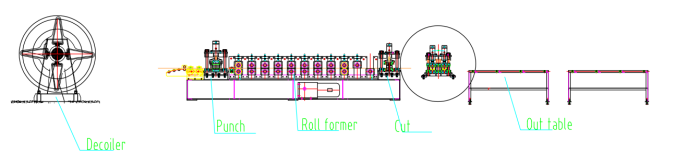
1. Tốc độ kéo dây: 6-8m/phút, có thể điều chỉnh.
2. Vật liệu phù hợp: Thép cán nóng, thép cán nguội
3. Độ dày vật liệu: Độ dày tiêu chuẩn là 1mm, và dây chuyền sản xuất có thể tùy chỉnh trong phạm vi độ dày từ 0,8-1,5mm.
4. Máy cán định hình: Cấu trúc tấm tường
5. Hệ thống truyền động: hệ thống truyền động bằng xích
6. Hệ thống cắt: Dừng lại để cắt, bộ phận tạo hình cuộn dừng lại khi cắt.
7. Tủ điều khiển PLC: Hệ thống Siemens.
Máy móc
1. Bộ cuộn dây*1
2. Máy cán định hình*1
3. Bảng ngoài*2
4. Tủ điều khiển PLC*1
5. Trạm thủy lực*1
6. Hộp phụ tùng thay thế (Miễn phí)*1
Kích thước container: 1x20GP
Mô tả trường hợp thực tế
Máy cuộn dây
Máy tháo cuộn là thành phần đầu tiên của dây chuyền sản xuất. Do độ dày và kích thước tương đối nhỏ của thanh ray DIN, máy tháo cuộn thủ công là đủ để đáp ứng yêu cầu sản xuất. Tuy nhiên, để đạt tốc độ sản xuất cao hơn, chúng tôi cũng cung cấp các giải pháp với máy tháo cuộn điện và thủy lực.
Đục thủy lực
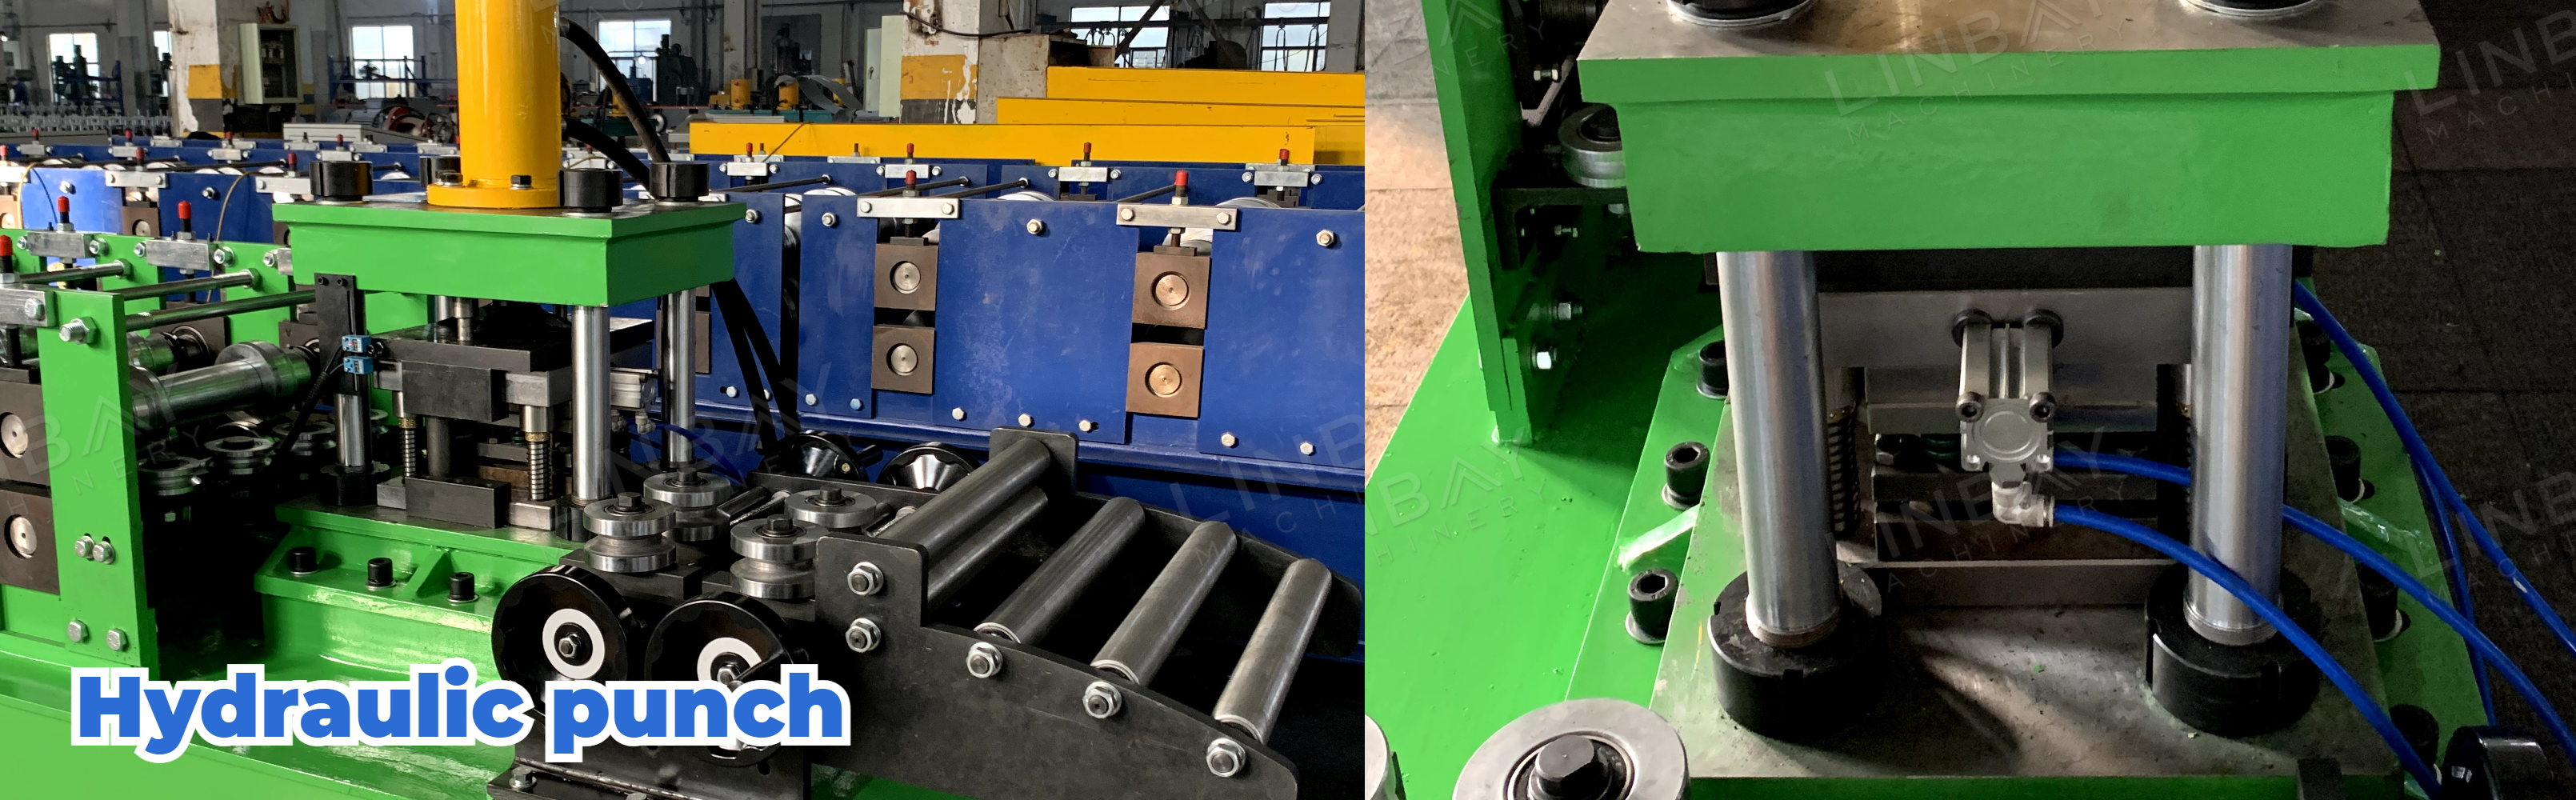
Trong cấu hình này, máy đột thủy lực được tích hợp với máy tạo hình chính, dùng chung một đế. Trong quá trình đột dập, cuộn thép tạm thời ngừng đi vào máy tạo hình. Đối với các ứng dụng yêu cầu tốc độ sản xuất cao hơn, có sẵn các máy đột thủy lực độc lập.
Hướng dẫn
Các con lăn dẫn hướng đảm bảo sự thẳng hàng giữa cuộn thép và máy, ngăn ngừa biến dạng trong quá trình tạo hình.
Máy cán định hình
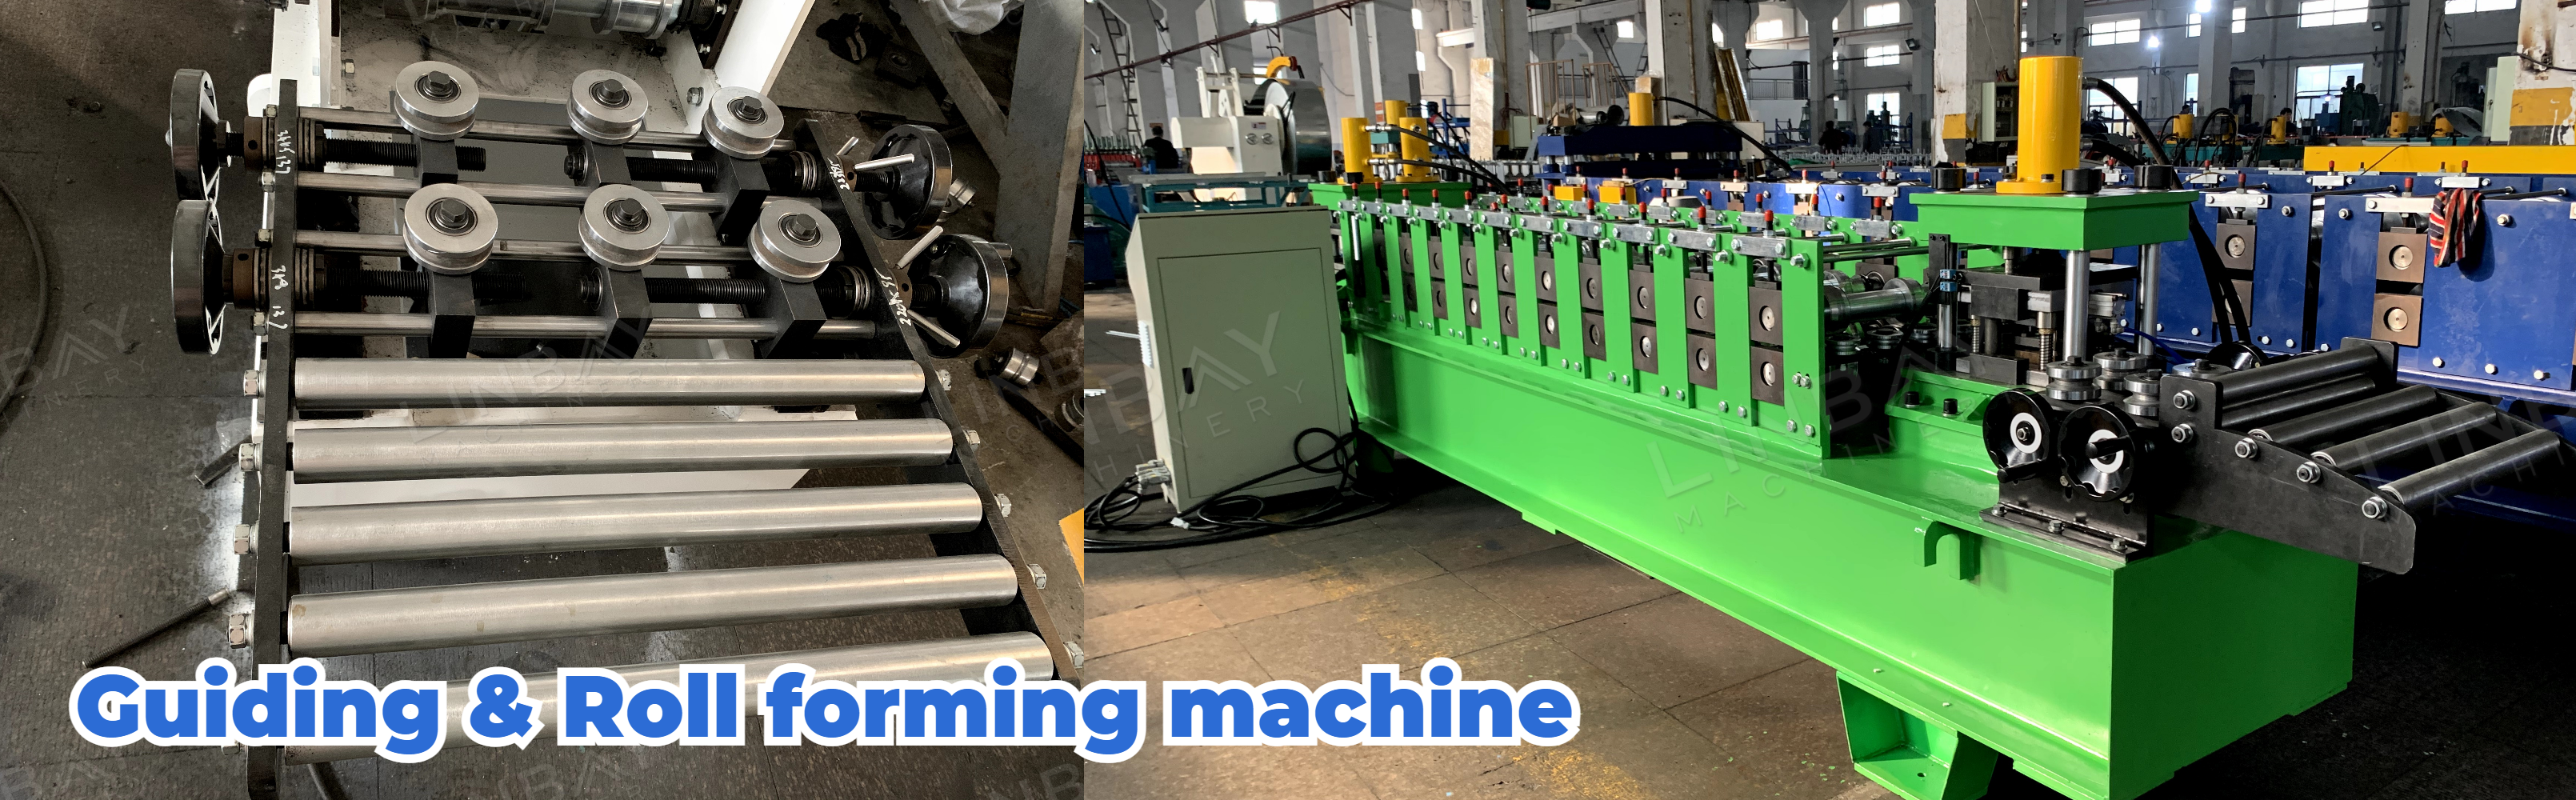
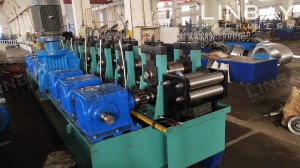
Máy cán định hình này sử dụng cấu trúc dạng tấm và hệ thống truyền động bằng xích. Thiết kế hai hàng cho phép sản xuất hai kích thước thanh ray DIN khác nhau. Tuy nhiên, cần lưu ý rằng cả hai hàng không thể hoạt động đồng thời. Đối với nhu cầu sản xuất cao hơn, chúng tôi khuyên bạn nên thiết lập một dây chuyền sản xuất riêng cho mỗi kích thước.
Cần nhấn mạnh rằng độ chính xác chiều dài cắt của máy cán định hình cấu trúc hai hàng nằm trong khoảng ±0,5mm. Nếu yêu cầu độ chính xác của bạn nhỏ hơn ±0,5mm, không nên sử dụng cấu trúc hai hàng. Thay vào đó, giải pháp có dây chuyền sản xuất độc lập cho từng kích thước sẽ phù hợp hơn.
Máy cắt thủy lực
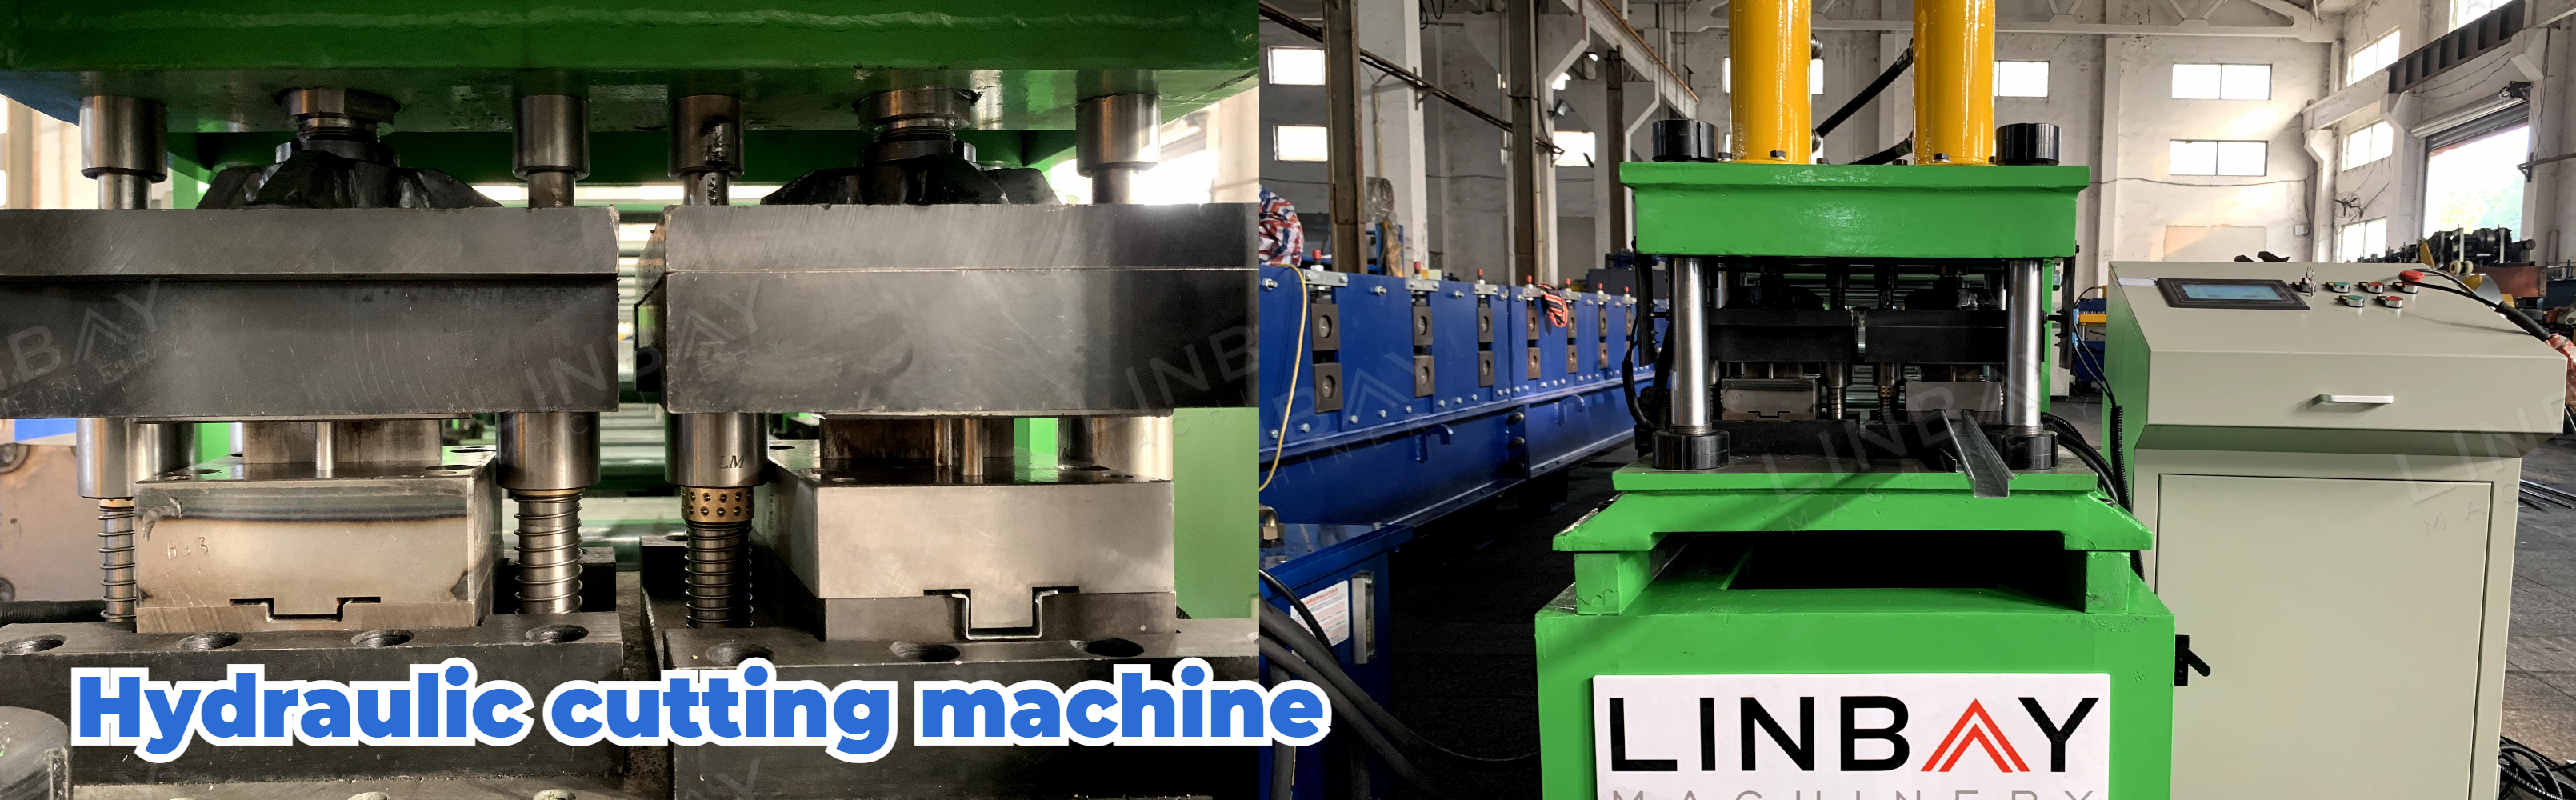
Phần đế của máy cắt vẫn đứng yên trong suốt quá trình hoạt động, khiến cuộn thép phải tạm dừng chuyển động tiến lên trong khi cắt.
Để đạt được tốc độ sản xuất cao hơn, chúng tôi cung cấp máy cắt di động. Thuật ngữ "di động" cho thấy đế của máy cắt có thể di chuyển qua lại. Thiết kế này cho phép cuộn thép liên tục tiến qua máy tạo hình trong quá trình cắt, loại bỏ sự cần thiết phải dừng máy tạo hình và do đó nâng cao tốc độ tổng thể của dây chuyền sản xuất.
Khuôn lưỡi cắt ở cuối mỗi hàng được chế tạo riêng để phù hợp với hình dạng của thanh ray DIN có kích thước tương ứng.
1. Máy cuộn dây

2. Cho ăn

3. Đấm

4. Giá đỡ cán định hình

5. Hệ thống lái

6. Hệ thống cắt

Người khác

Bàn ngoài

Hãy gửi tin nhắn của bạn cho chúng tôi:
-

Roladora para paneles tableros 149 cho techos ...
-

Cột cắt dầm chữ W dùng cho lan can đường cao tốc, được tạo hình bằng phương pháp cán định hình...
-

Cuộn ống thép tròn nhiều đường kính dùng làm mái hiên...
-

Máy cán định hình lưới thoát nước
-
Phù hợp với bài đăng của bạn
-
Conformadora của Lámina Losacero