プロフィール
DINレールは、電気工学分野で一般的に使用される標準化された金属製レールです。部品の取り付けと取り外しが容易な設計となっており、通常はネジやスナップオン機構で固定するためのスロットや穴が複数設けられています。DINレールの標準寸法は35mm×7.5mmと35mm×15mmで、標準厚さは1mmです。
実例 - 主な技術パラメータ
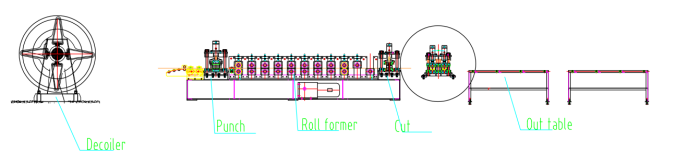
フローチャート:デコイラー→ガイド→油圧パンチ→ロール成形機→油圧切断機
1. ライン速度:6~8m/分、調整可能
2. 適合材料:熱間圧延鋼、冷間圧延鋼
3. 材料の厚さ:標準の厚さは1mmですが、生産ラインでは0.8~1.5mmの厚さ範囲でカスタマイズできます。
4. ロール成形機:壁パネル構造
5.駆動システム:チェーン駆動システム
6.切断システム:停止して切断し、切断中はロールフォーマーが停止します。
7. PLCキャビネット:シーメンスシステム。
機械
1.デコイラー*1
2. ロール成形機*1
3.出力テーブル*2
4. PLC制御盤*1
5.油圧ステーション*1
6. スペアパーツボックス(無料)×1
コンテナサイズ:1x20GP
実際の事例説明
デコイラー
デコイラーは生産ラインの最初の構成要素です。DINレールは比較的厚みとサイズが小さいため、手動デコイラーで生産要件を満たすことができます。しかし、より高速な生産を実現するために、電動式および油圧式デコイラーもご用意しています。
油圧パンチ
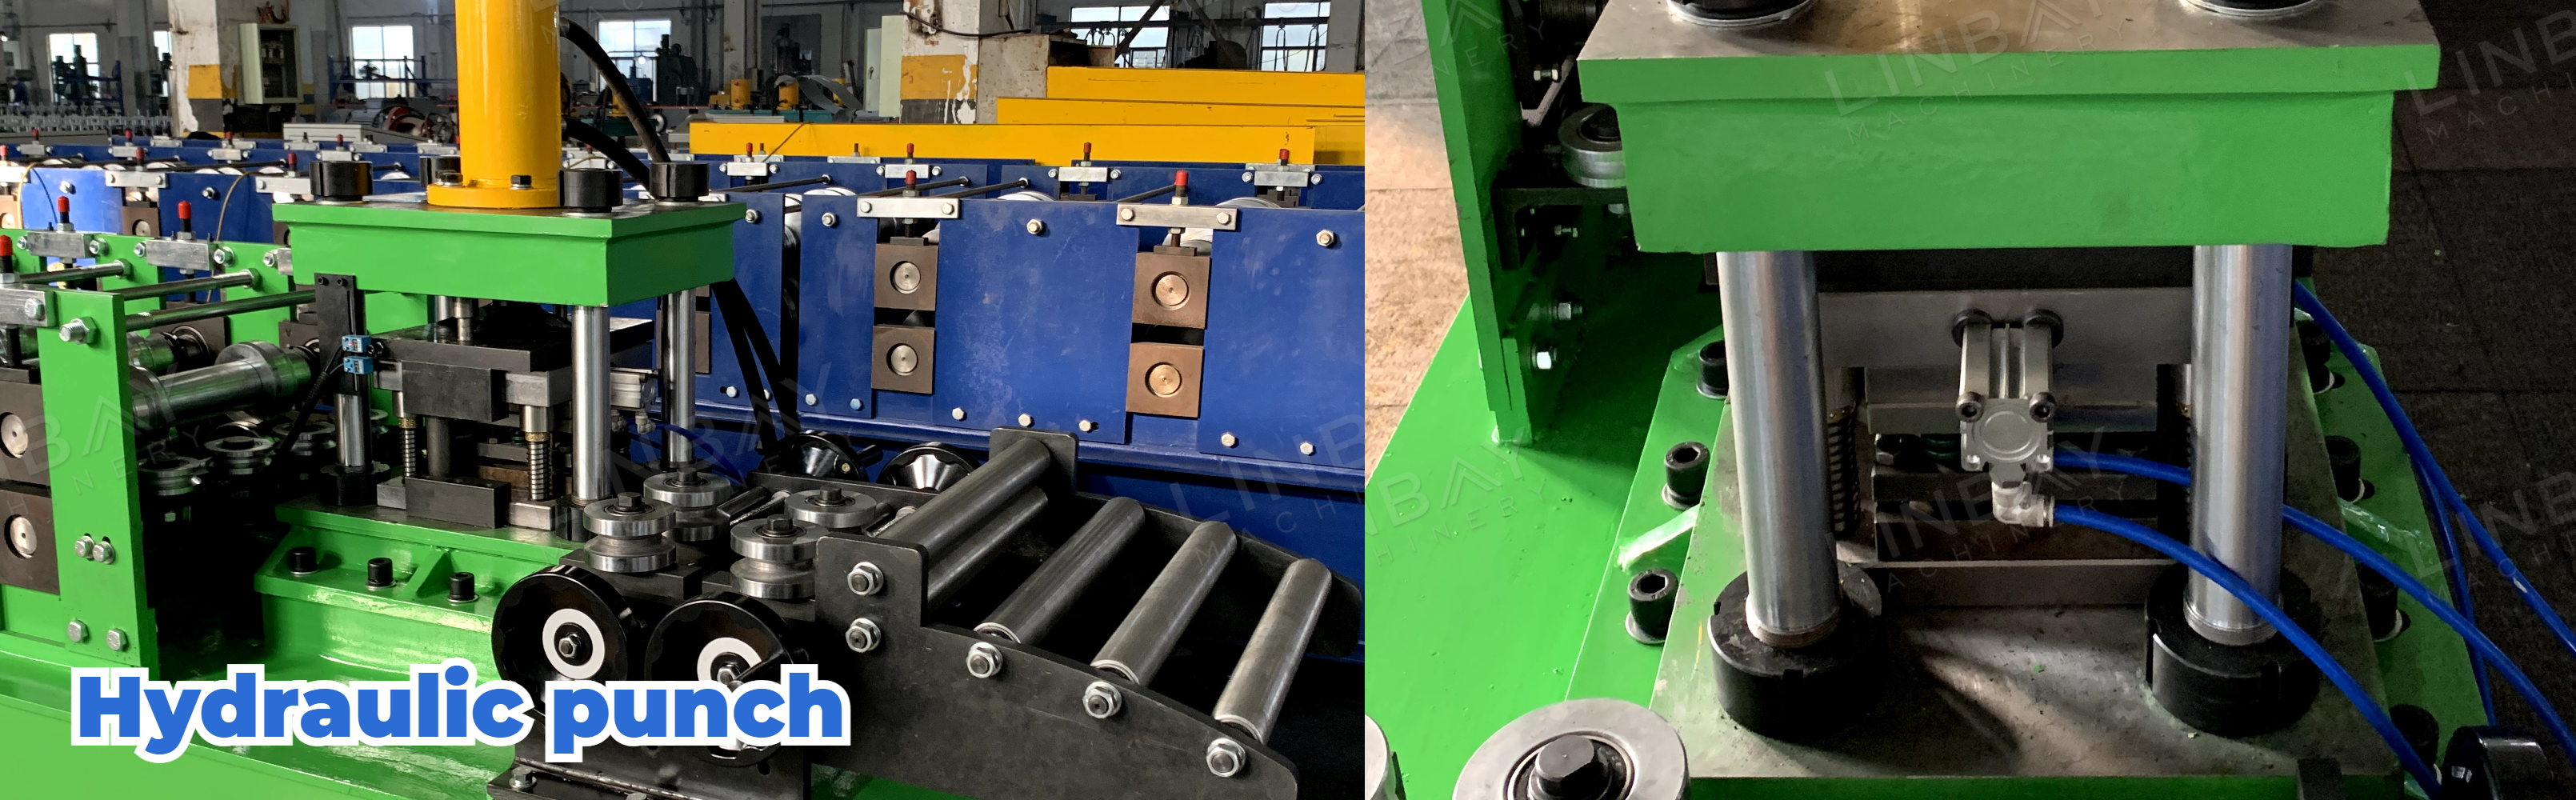
この構成では、油圧パンチはメインの成形機と一体化され、同じベースを共有しています。パンチング中は、鋼コイルの成形機への供給が一時的に停止します。より高い生産速度が求められる用途には、独立型の油圧パンチ機も用意されています。
ガイド
ガイドローラーは、鋼コイルと機械との位置合わせを確保し、成形工程中の歪みを防ぎます。
ロール成形機
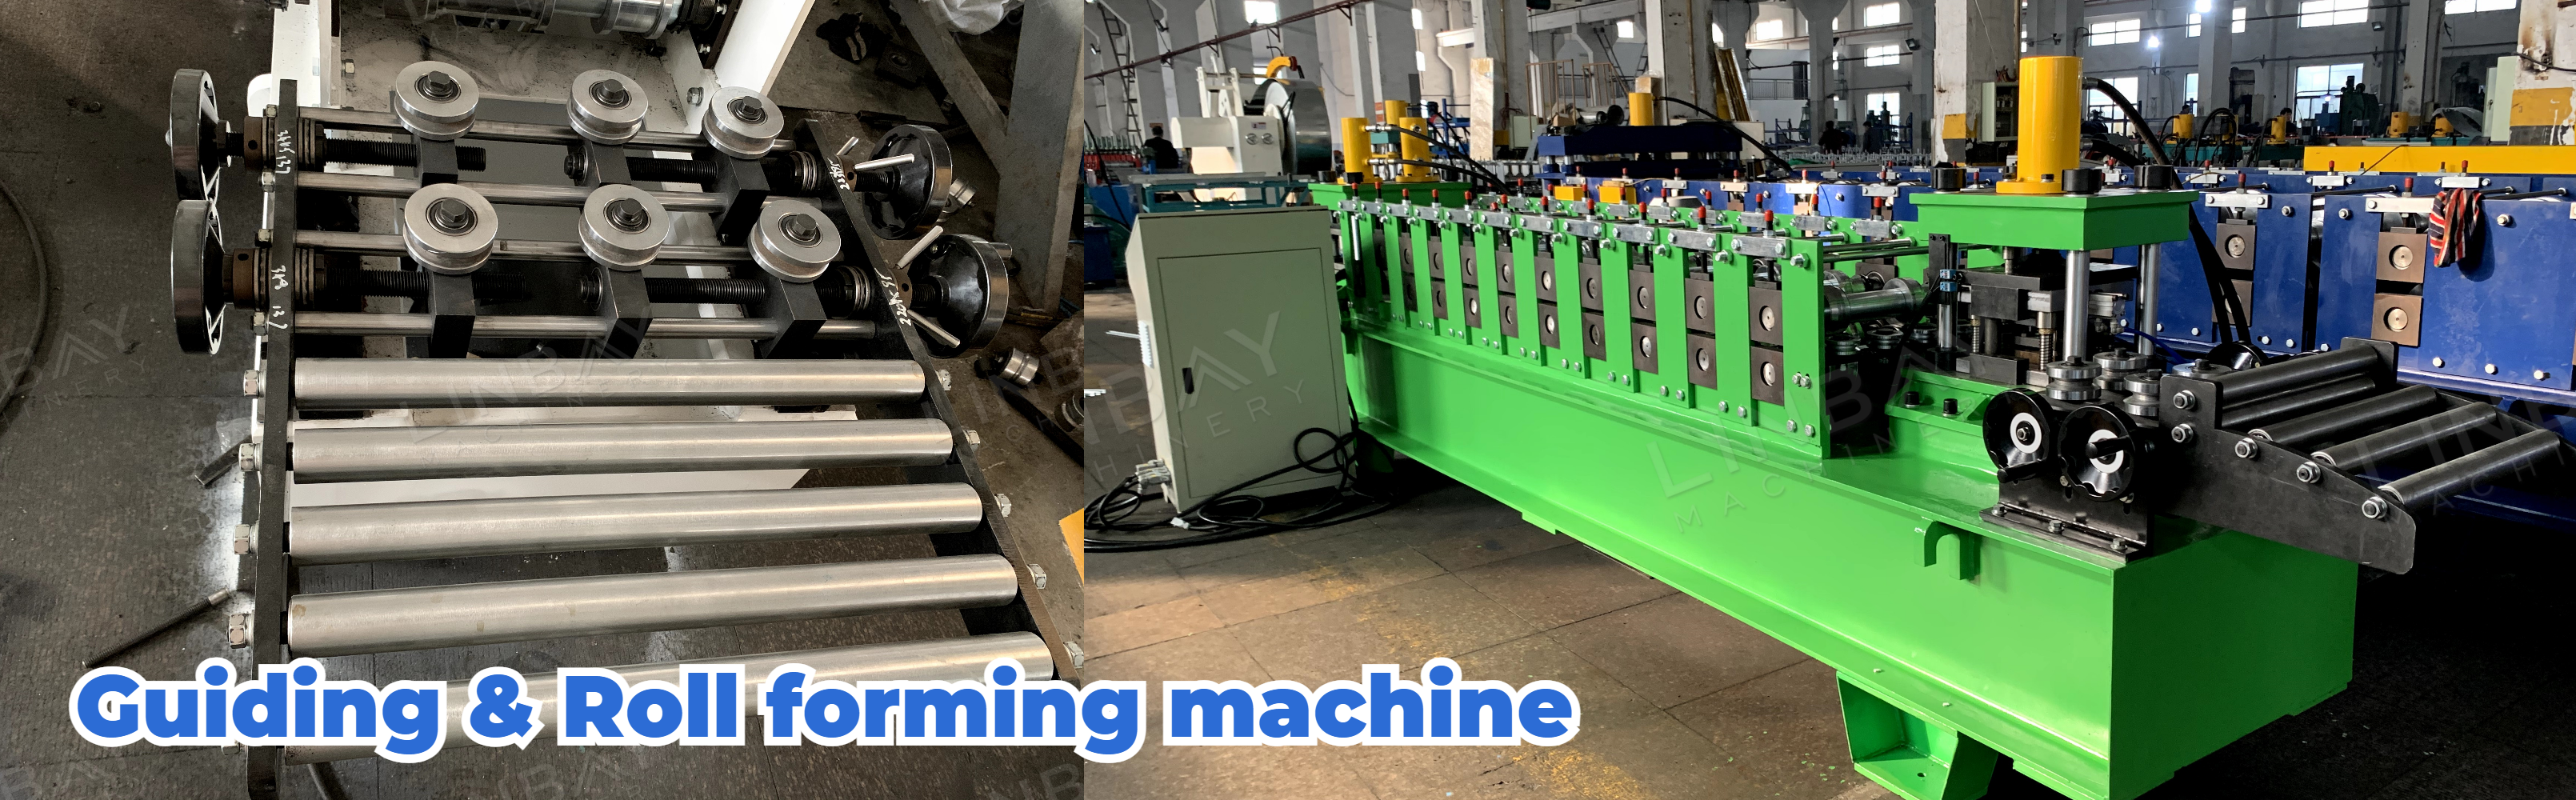
このロール成形機は、壁パネル構造とチェーン駆動システムを採用しています。2列設計により、2種類のサイズのDINレールを製造できます。ただし、両列を同時に稼働させることはできませんのでご注意ください。生産量が多い場合は、サイズごとに個別の生産ラインを設置することをお勧めします。
二列構造のロール成形機の切断長さ精度は±0.5mm以内であることを強調しておきます。精度要件が±0.5mm未満である場合は、二列構造の使用は推奨されません。代わりに、サイズごとに独立した生産ラインを設ける方が適しています。
油圧切断機
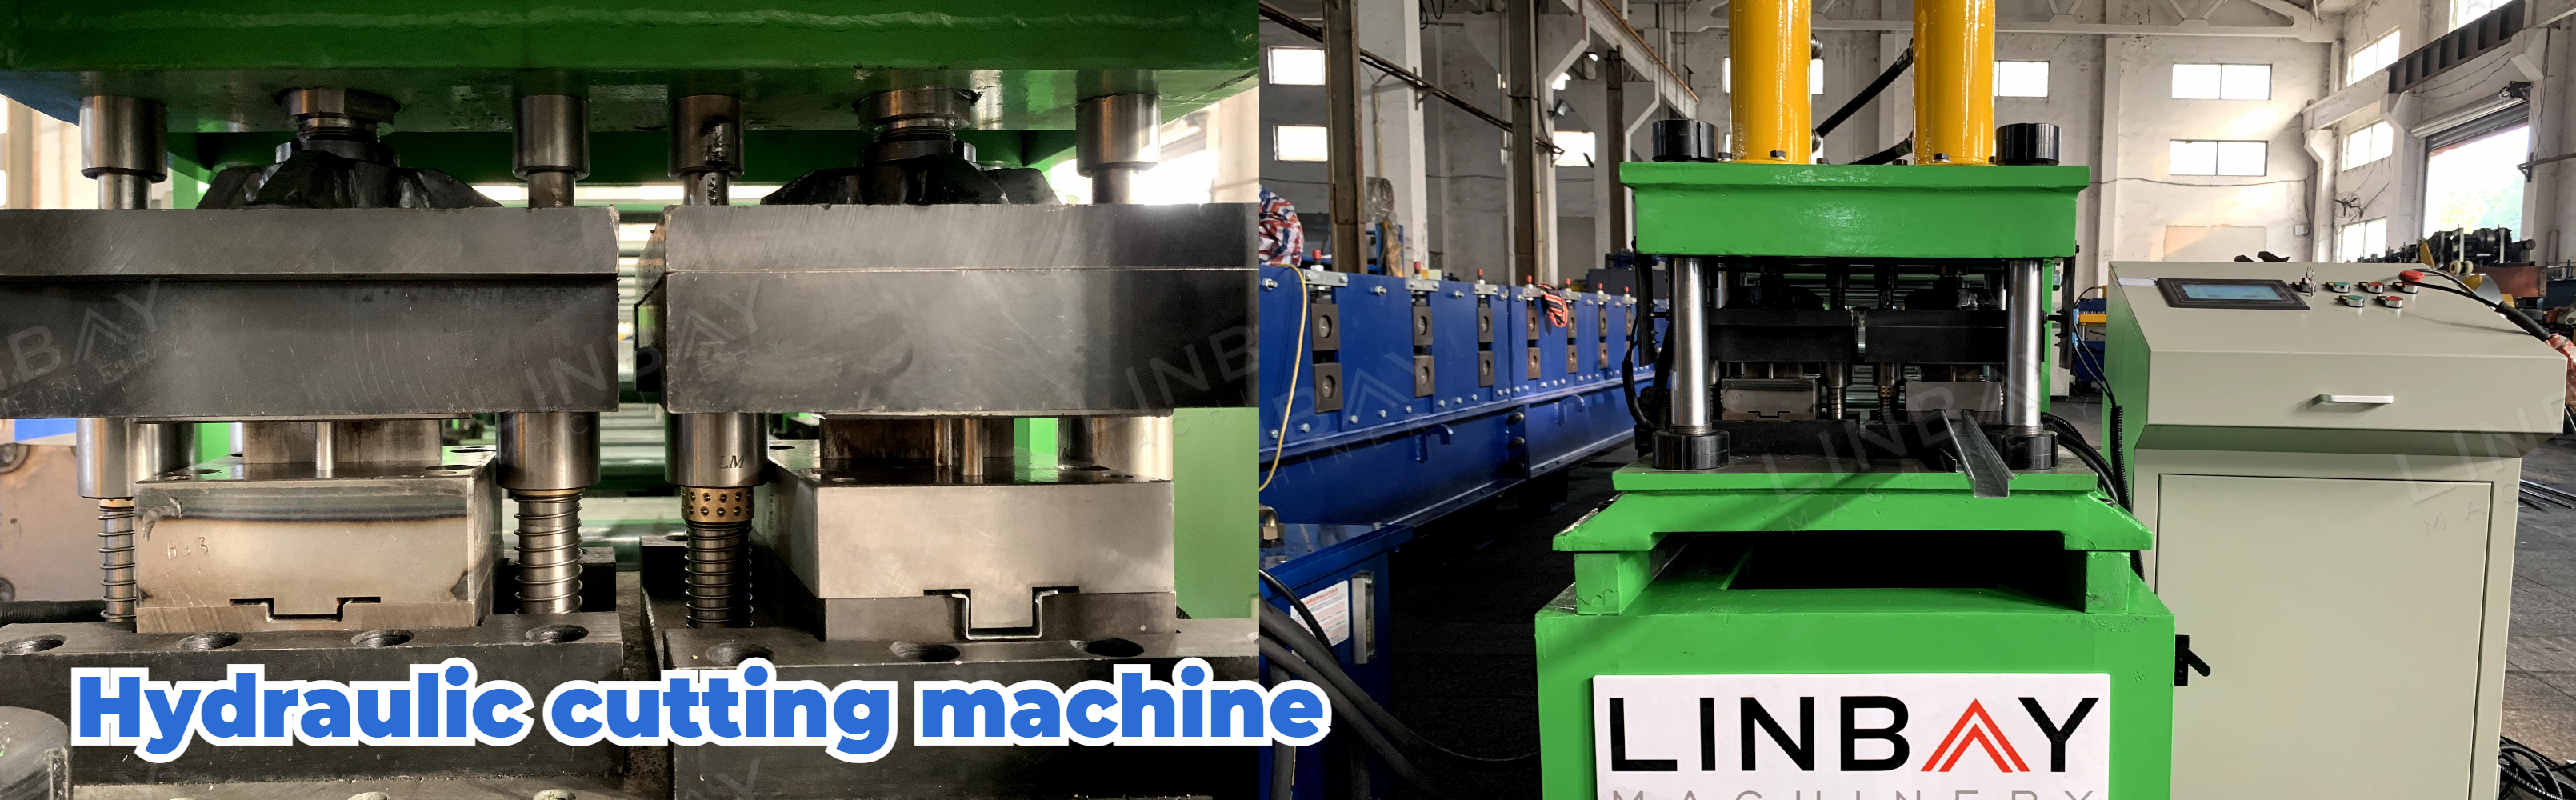
切断機のベースは運転中も静止しているため、切断中は鋼コイルの送りが一時停止する。
生産速度を向上させるため、当社ではフライングカッティングマシンを提供しています。「フライング」とは、カッティングマシンのベースが前後に動くことを意味します。この設計により、鋼コイルはカッティング中に成形機内を連続的に通過できるため、成形機を停止させる必要がなくなり、生産ライン全体の速度が向上します。
各列の端にある切断刃の金型は、それぞれのサイズのDINレールの形状に合わせてカスタマイズされています。
1. デコイラー

2. 給餌

3.パンチ

4. ロール成形スタンド

5. 駆動システム

6. 切断システム

その他

アウトテーブル