ビデオ
プロフィール
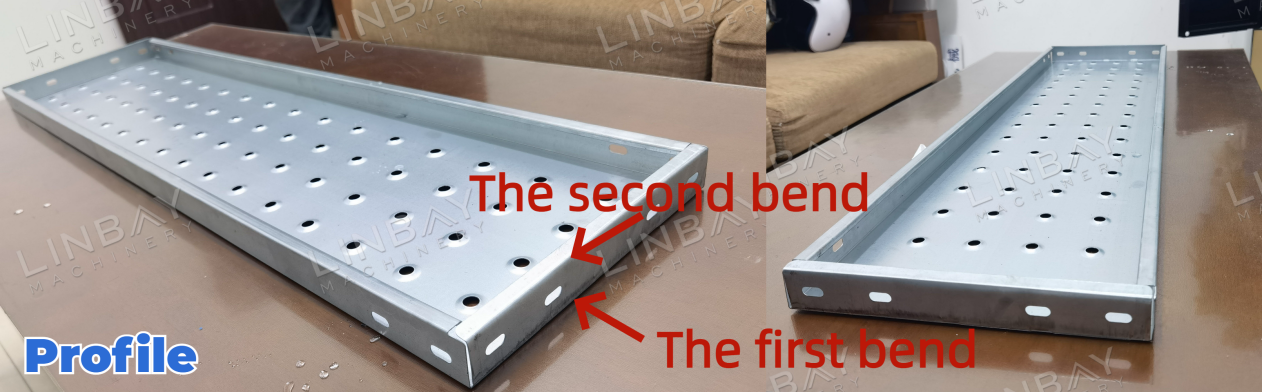
ラックシステムの梁に設置される棚板は、商品を安全に保管するための頑丈なプラットフォームとして機能します。当社は、シングルベンドタイプに比べて優れた耐久性を誇るダブルベンドタイプの棚板の製造に特化しています。さらに、この設計により鋭利な露出部分がなくなり、ユーザーの安全性を最優先に考えています。
実例 - 主な技術パラメータ
フローチャート
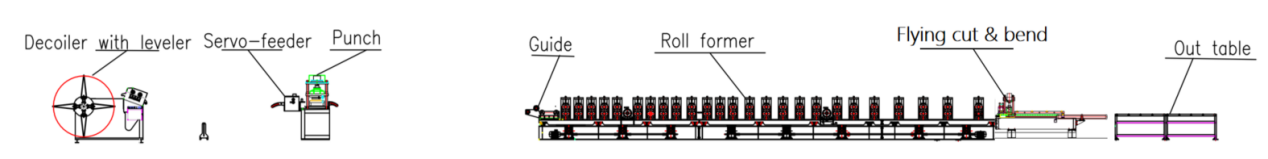
油圧式デコイラー(レベラー付き)--サーボフィーダー--油圧式パンチ--ロール成形機--油圧式切断・プレス加工機--アウトテーブル
主な技術仕様:
1. ライン速度:0~4m/分で調整可能
2. プロファイル:高さは一定で、幅と長さが異なる様々なサイズ
3.材料の厚さ:0.6~0.8mm(本用途の場合)
4. 適切な材料:亜鉛メッキ鋼
5. ロール成形機:片持ち式の二重壁パネル構造とチェーン駆動システムを採用
6. 編成ステーション数:13
7. 切断システム:切断と曲げを同時に行う。ロール成形機は加工中も稼働し続ける。
8. サイズ調整:自動
9. PLCキャビネット:シーメンス製システムを搭載
実際の事例説明
レベラー付き油圧式デコイラー
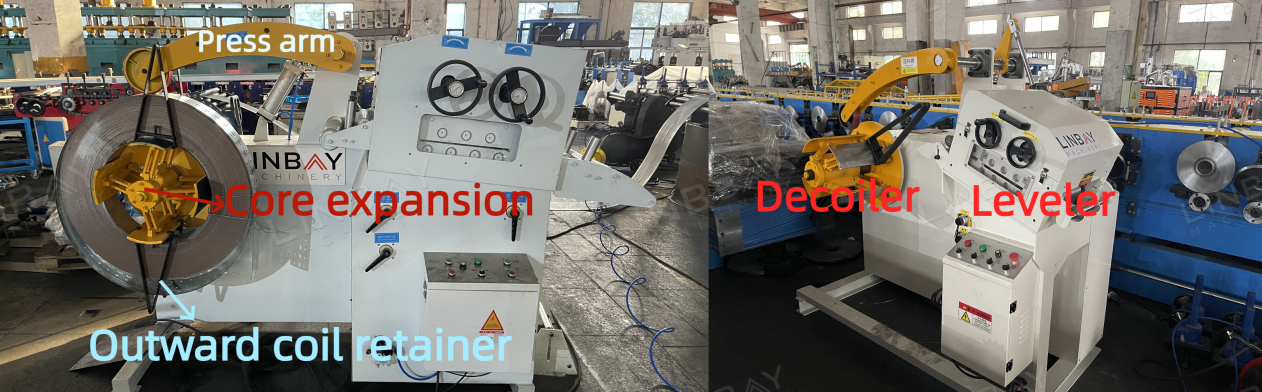
コア拡張部は、460mmから520mmまでの鋼コイルの内径に合わせて調整可能です。巻き戻し作業中、外側のコイル保持装置により鋼コイルが巻き戻し機にしっかりと固定され、コイルの脱落を防ぎ、作業員の安全性を高めます。
レベラーには、鋼板コイルを段階的に平らにする一連のローラーが装備されており、残留応力を効果的に除去します。
サーボフィーダーと油圧パンチ
(1)独立油圧パンチング
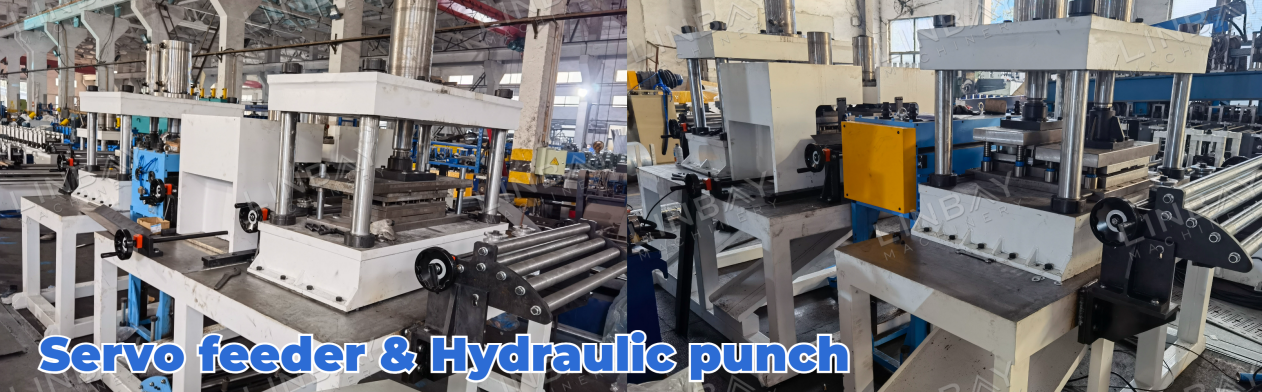
このパンチングシステムは、ロール成形機とは独立して動作し、同じ機械ベースを共有しないため、ロール成形プロセスの中断のないスムーズな動作が保証されます。フィーダーはサーボモーターで駆動され、起動・停止時の遅延が最小限に抑えられています。これにより、コイルフィーダー内の鋼コイルの送り出しを正確に制御でき、正確かつ効率的なパンチングを実現します。
(2)最適化された金型ソリューション
棚板に開けられる穴は、切り欠き穴、機能穴、底部連続穴の3種類に分類されます。1枚の棚板におけるこれらの穴の出現頻度は様々であるため、油圧式パンチングマシンには、それぞれ特定の穴の種類に対応した4種類の専用金型が装備されています。この構成により、各種類のパンチング加工を効率的に完了させることができ、全体的な効率と生産性の向上につながります。
エンコーダー&PLC
エンコーダは、検出された鋼コイルの長さを電気信号に変換し、その信号はPLC制御盤に送信されます。制御盤内では、オペレーターは生産速度、単一生産量、切断長さ、その他のパラメータを管理できます。エンコーダからの正確な測定とフィードバックにより、切断機は切断誤差を一定の範囲内に抑えることができます。±1mm。
ロール成形機
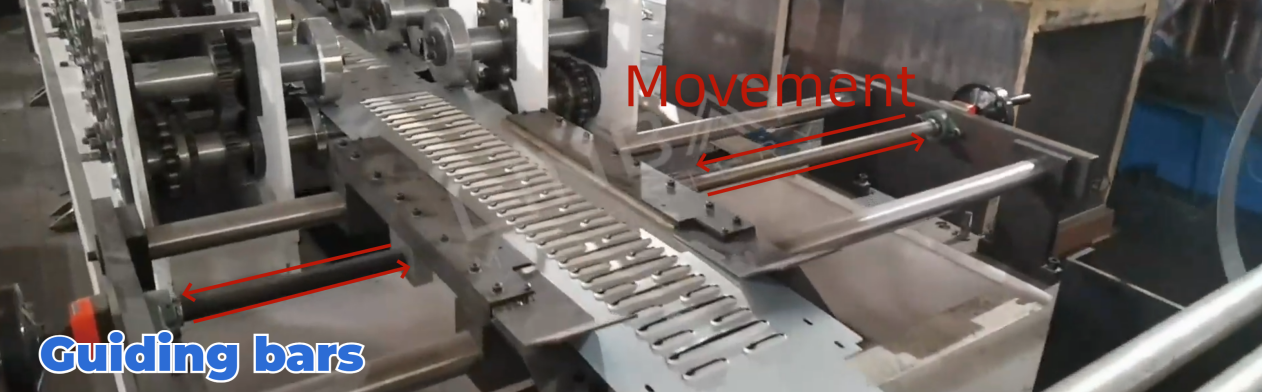
ロール成形機に入る前に、鋼コイルは調整可能なガイドバーを通過します。これらのガイドバーは鋼コイルの幅に合わせて調整され、生産ラインの機械の中心線に沿って正確に位置合わせされるようになっています。この位置合わせは、棚板の真直度と耐荷重能力を維持するために不可欠です。
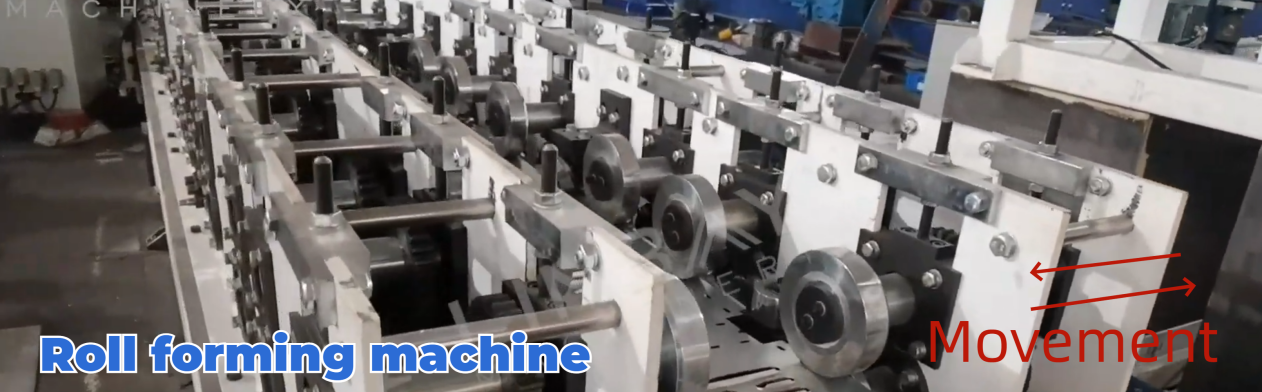
この成形機は、二重壁カンチレバー構造を採用しています。パネルの両面のみに成形が必要なため、ローラー材料を節約するためにカンチレバーローラー設計が用いられています。チェーン駆動システムがローラーを駆動し、鋼コイルに力を加えることで、コイルの送り出しと成形を可能にします。
この機械は、様々な幅の棚板を製造できます。作業員は、PLC制御盤に希望の寸法を入力します。信号を受信すると、右側の成形ステーションがレールに沿って自動的に移動します。鋼板コイル上の成形ポイントは、成形ステーションと成形ローラーの動きに合わせて調整されます。
エンコーダも搭載されており、成形ステーションの移動距離を検出することで、サイズ変更時の精度を確保します。さらに、2つの位置センサーが備えられています。1つは成形ステーションがレール上を移動できる最長距離を検出し、もう1つは最短距離を検出します。最長距離位置センサーは成形ステーションの過剰な移動を防ぎ、滑りを防止します。一方、最短距離位置センサーは成形ステーションが内側に移動しすぎるのを防ぎ、衝突を防止します。
油圧切断および曲げ加工
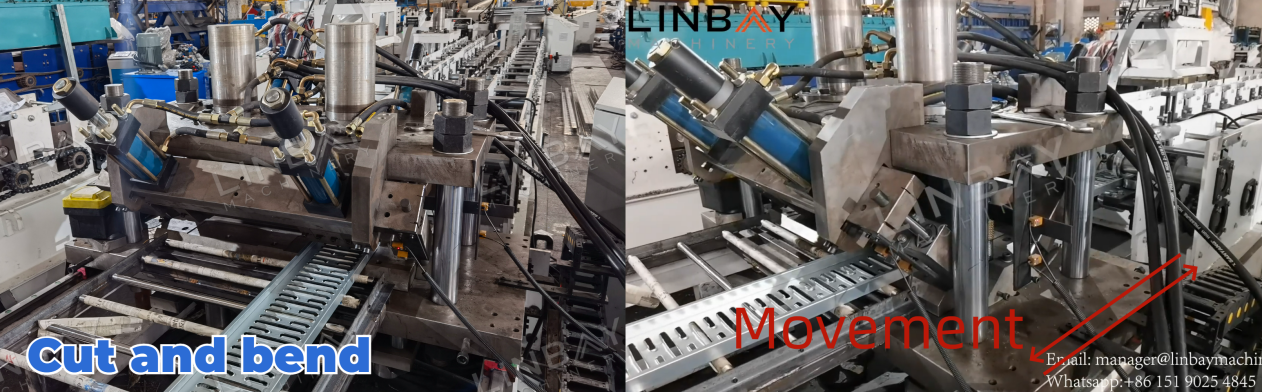
この生産ラインで製造される棚板は、幅広側に二重曲げ加工が施されています。当社は、切断と二重曲げ加工を1台の機械で行える一体型切断・曲げ金型を設計しました。この設計により、生産ラインの長さと工場スペースを節約できるだけでなく、生産時間も短縮できます。
切断および曲げ加工中、切断機のベースはロール成形機の生産速度と同期して前後に移動できます。これにより、生産の中断を防ぎ、効率が向上します。
その他の解決策
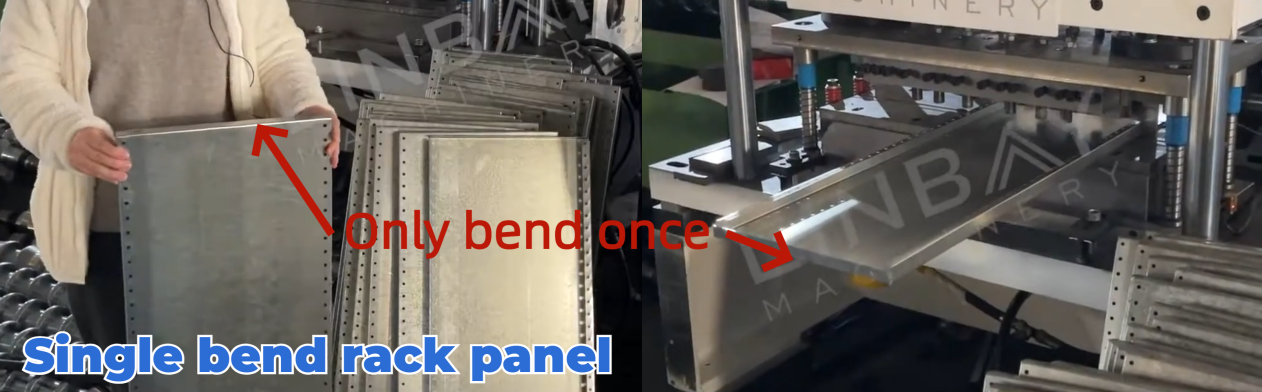
シングルベンドシェルフパネルにご興味をお持ちの方は、画像をクリックして詳細な製造工程をご覧になり、付属の動画をご覧ください。
主な違い:
二重曲げタイプは優れた耐久性を備えており、単一曲げタイプも収納ニーズを十分に満たしています。
二重曲げタイプの縁は鋭利ではないため安全性が高まる一方、一重曲げタイプは縁が鋭利な場合がある。
1. デコイラー

2. 給餌

3.パンチ

4. ロール成形スタンド

5. 駆動システム

6. 切断システム

その他

アウトテーブル