


Профиль
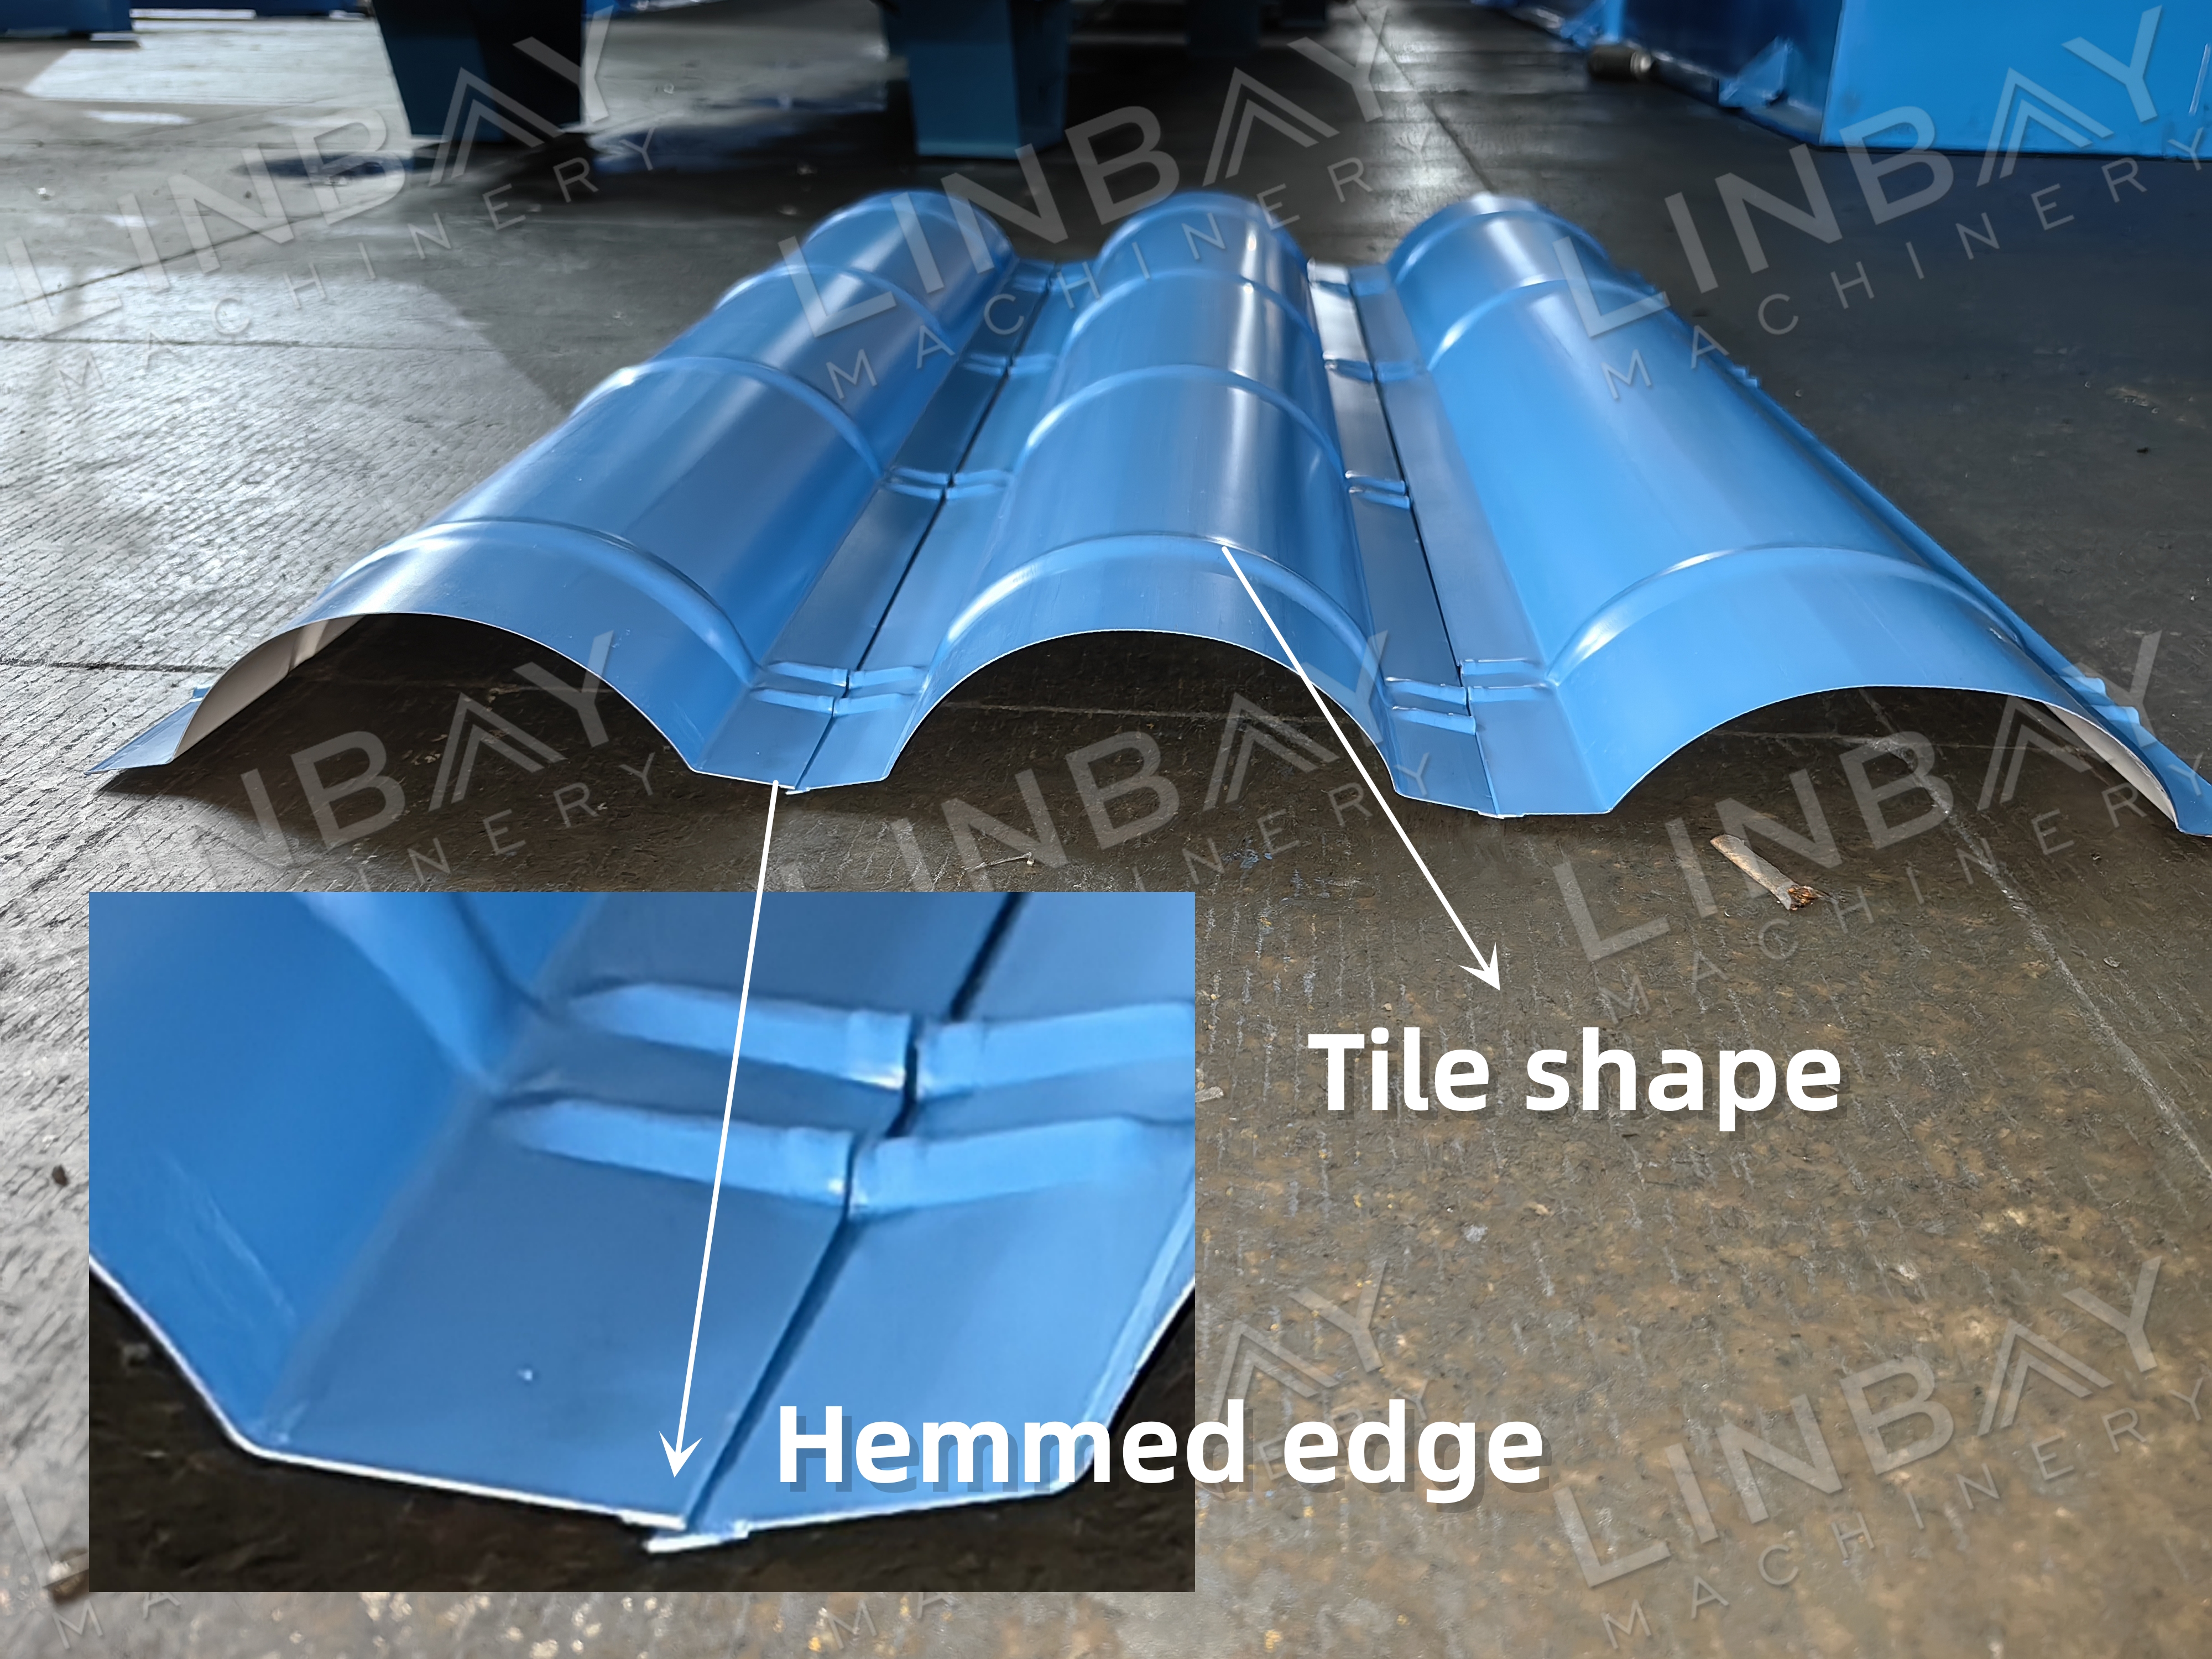
Коньковый элемент фиксирует стык между двумя скатами крыши, эффективно защищая эту область от дождя и пыли. Эти элементы доступны в различных формах, чтобы соответствовать разным типам металлических кровельных панелей, и изготавливаются из окрашенной стали толщиной 0,3-0,6 мм, полипропиленовой оцинкованной стали и оцинкованной стали.
Реальный пример — основные технические параметры
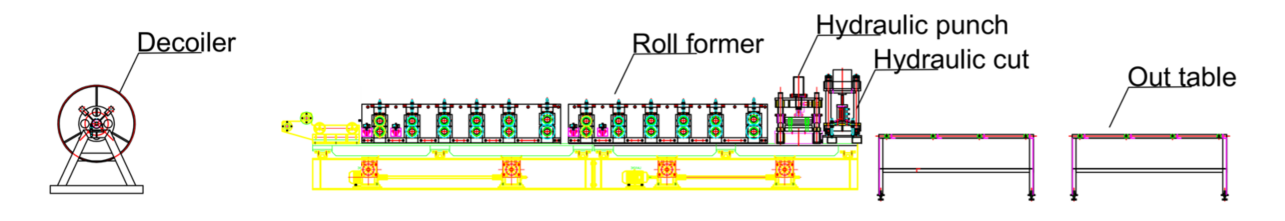
Блок-схема: Размотчик — Направляющая — Прокатно-профилировочная машина — Гидравлический пробивной механизм — Гидравлическая резка — Выходной стол
Реальный пример — основные технические параметры
• Регулируемая скорость намотки лески: 0-10 м/мин
• Совместимые материалы: сталь с цветным покрытием, оцинкованная сталь и полипропиленовая оцинкованная сталь (PPGI).
• Диапазон толщины материала: 0,3–0,6 мм
• Тип профилировочного станка: стенопанельная конструкция
• Система привода: цепной механизм
• Система резки: гидравлическая резка, при которой вальцовочный станок останавливается во время процесса резки.
• Управление с помощью ПЛК: система Siemens
Реальный пример - Оборудование
1. Ручной разматыватель*1 (Мы также предлагаем электрические и гидравлические разматыватели, подробнее см. в ОПИСАНИИ ниже)
2. Прокатно-профилирующий станок*1
3. Гидравлический штамповочный станок*1
4. Гидравлический режущий станок*1
5.Внешняя таблица*2
6. Шкаф управления ПЛК*1
7. Гидравлическая станция*1
8. Коробка с запасными частями (бесплатно)*1
Реальный пример - описание
Размотчик
Разматыватель доступен в ручном, электрическом и гидравлическом вариантах, выбор которых зависит от толщины, ширины и веса стального рулона. Ручной разматыватель достаточен для надежной поддержки рулона толщиной 0,6 мм, обеспечивая плавную и равномерную размотку.
Центральный вал разматывателя, также известный как устройство расширения сердечника, предназначен для удержания стальной катушки и может расширяться или сжиматься для работы с внутренним диаметром от 460 до 520 мм, обеспечивая надежную и плавную размотку. Кроме того, предусмотрен внешний фиксатор катушки, предотвращающий ее соскальзывание, что повышает безопасность труда.
Наставничество
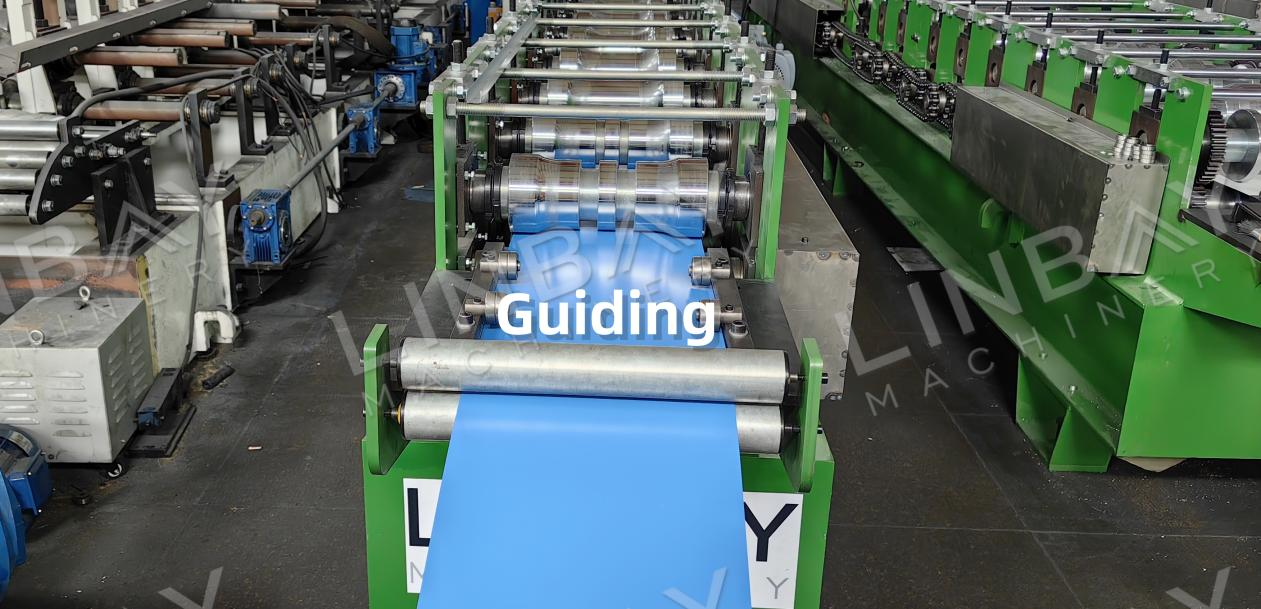
Направляющие ролики помогают стальной рулону плавно поступать в профилировочный станок, обеспечивая выравнивание относительно центральной линии других станков. Это выравнивание имеет решающее значение для поддержания прямолинейности гребневой части и обеспечения точных точек приложения давления при формовке.
Прокатно-формовочный станок
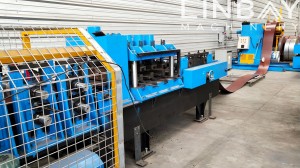
Конструкция стеновой панели в сочетании с цепным приводом эффективно формирует тонкие листы толщиной от 0,3 до 0,6 мм, предлагая экономичное решение. Цепь заключена в железный кожух, обеспечивающий защиту рабочих и предохраняющий цепь от повреждений, вызванных стружкой. По мере прохождения стальной рулона через формовочные ролики он подвергается давлению и растягивающим усилиям, в результате чего формируется желаемая форма.
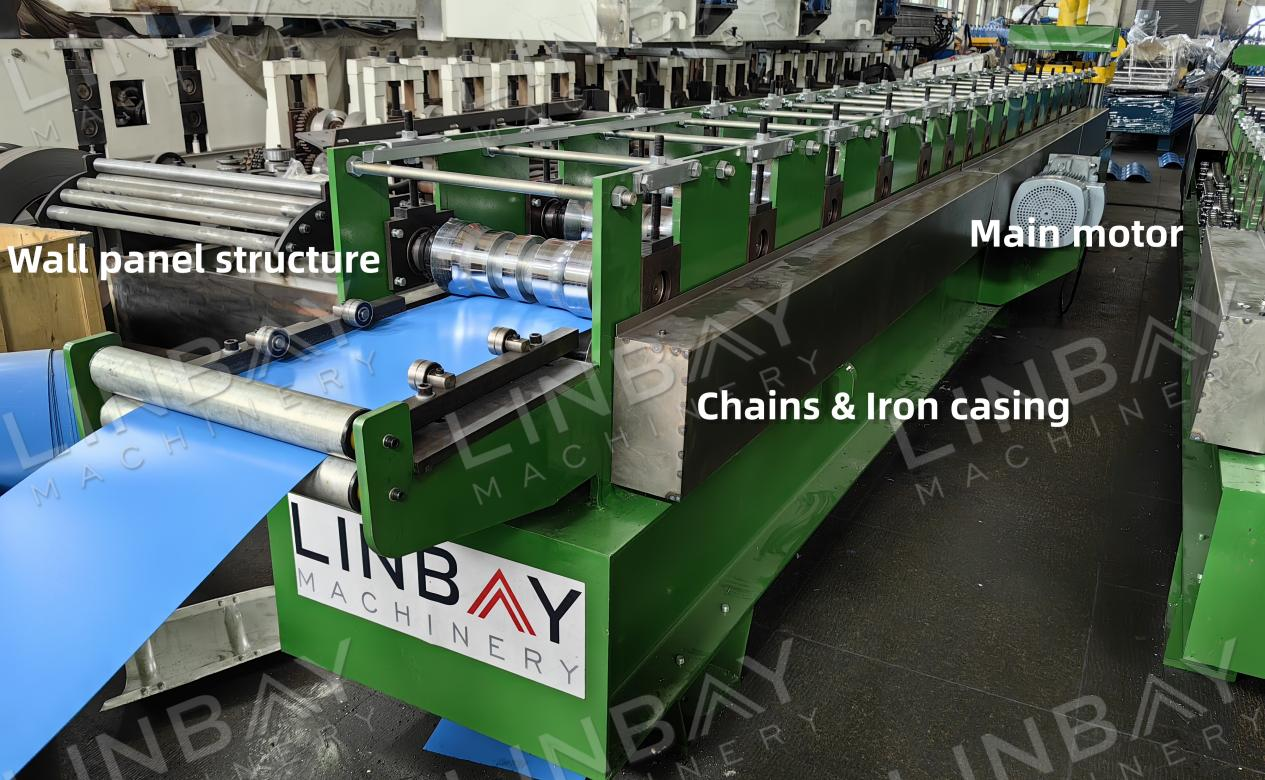
Система включает 16 формовочных станций, каждая из которых точно изготовлена в соответствии со спецификациями заказчика, с учетом высоты волны, радиуса дуги и прямых кромок с обеих сторон конькового элемента. Эти станции предназначены для предотвращения царапин на поверхности рулона или повреждения лакокрасочного покрытия.
Этот коньковый элемент имеет загнутые края для повышения безопасности, уменьшения остроты и защиты рабочих от травм. Загнутая конструкция также скрывает металлический край, предотвращая его деформацию и снижая риск образования ржавчины по краю конькового элемента.
Штамповка
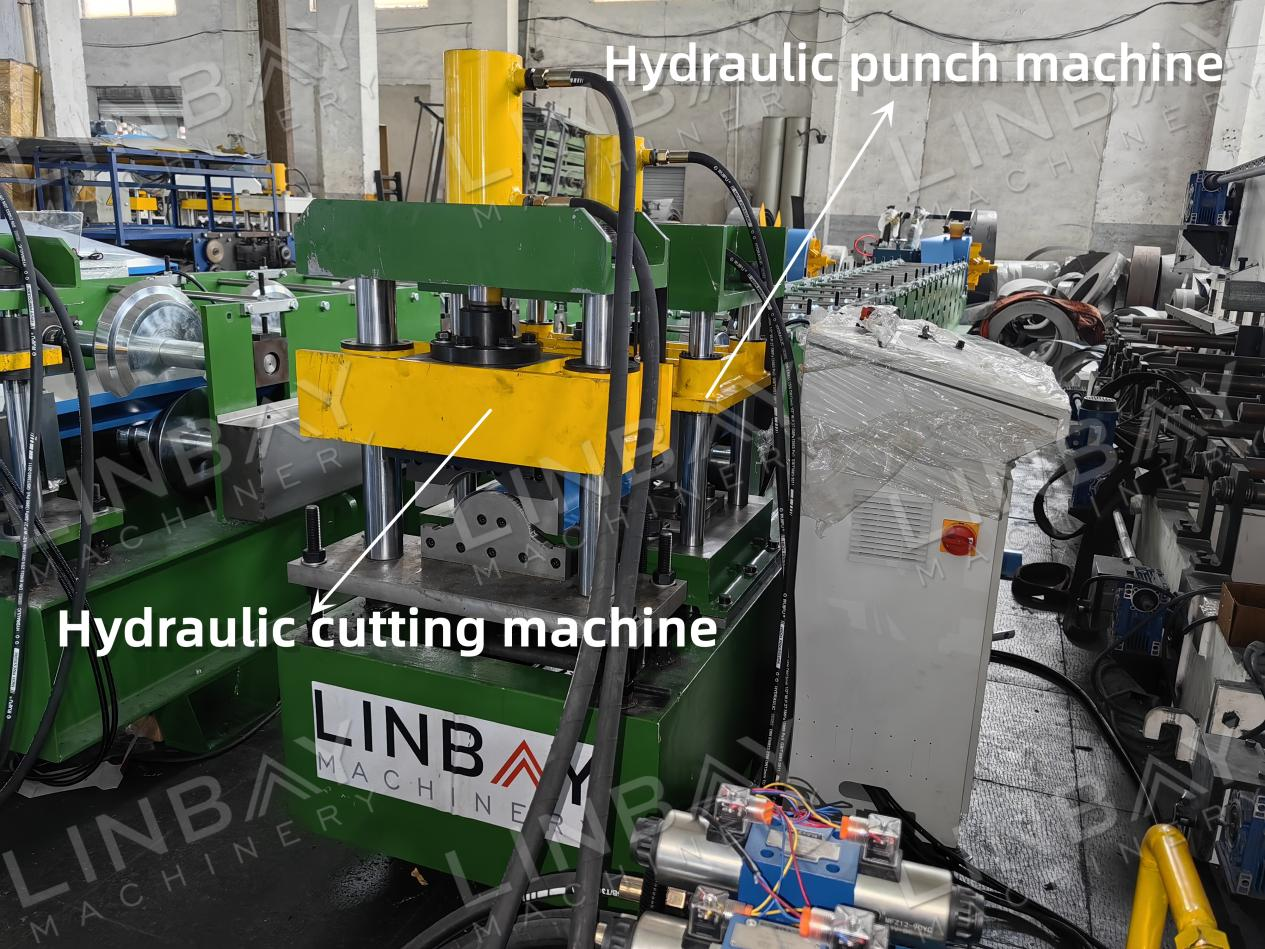
После формовки стальная катушка приобретает полукруглую форму. Затем с помощью гидравлического штамповочного станка рельефный рисунок наносится на плитку. Этот процесс не только придает плитке форму, но и повышает продольную прочность конькового элемента. Частоту штамповки можно регулировать с помощью экрана ПЛК, а штамповочную форму можно настроить в соответствии с вашими требованиями.
Энкодер, шкаф управления ПЛК и гидравлическая резка.
Энкодер точно измеряет длину продвигающейся стальной катушки и преобразует это измерение в электрический сигнал, передаваемый в шкаф управления ПЛК. Операторы могут настраивать скорость производства, размер партии и длину резки непосредственно с экрана шкафа управления ПЛК. Благодаря точной обратной связи от энкодера гидравлический режущий станок может поддерживать погрешность длины резки в пределах ±1 мм. Кроме того, режущие лезвия изготавливаются по индивидуальному заказу в соответствии с предоставленными чертежами, что обеспечивает чистые, бездеформационные кромки и исключает образование заусенцев.
1. Разматыватель

2. Кормление

3. Пробивка

4. Станы для профилирования вальцов

5. Система привода

6. Система резки

Другие

Внешний стол

Отправьте нам ваше сообщение:
-
Станок для профилирования водосточных желобов
-
Станок для профилирования профилей стоек
-

Перфиладора для угла наклона
-
Станок для профилирования ворот ножничного типа
-
Станок для изготовления предварительно окрашенных оцинкованных стальных стропильных балок CZ.
-

Двухрежимная опалубка для углов гипсокартона...