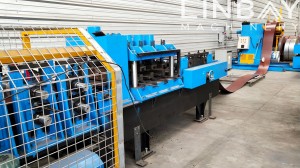
Профиль
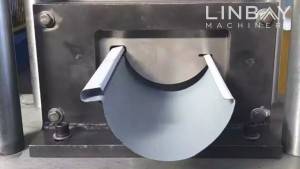
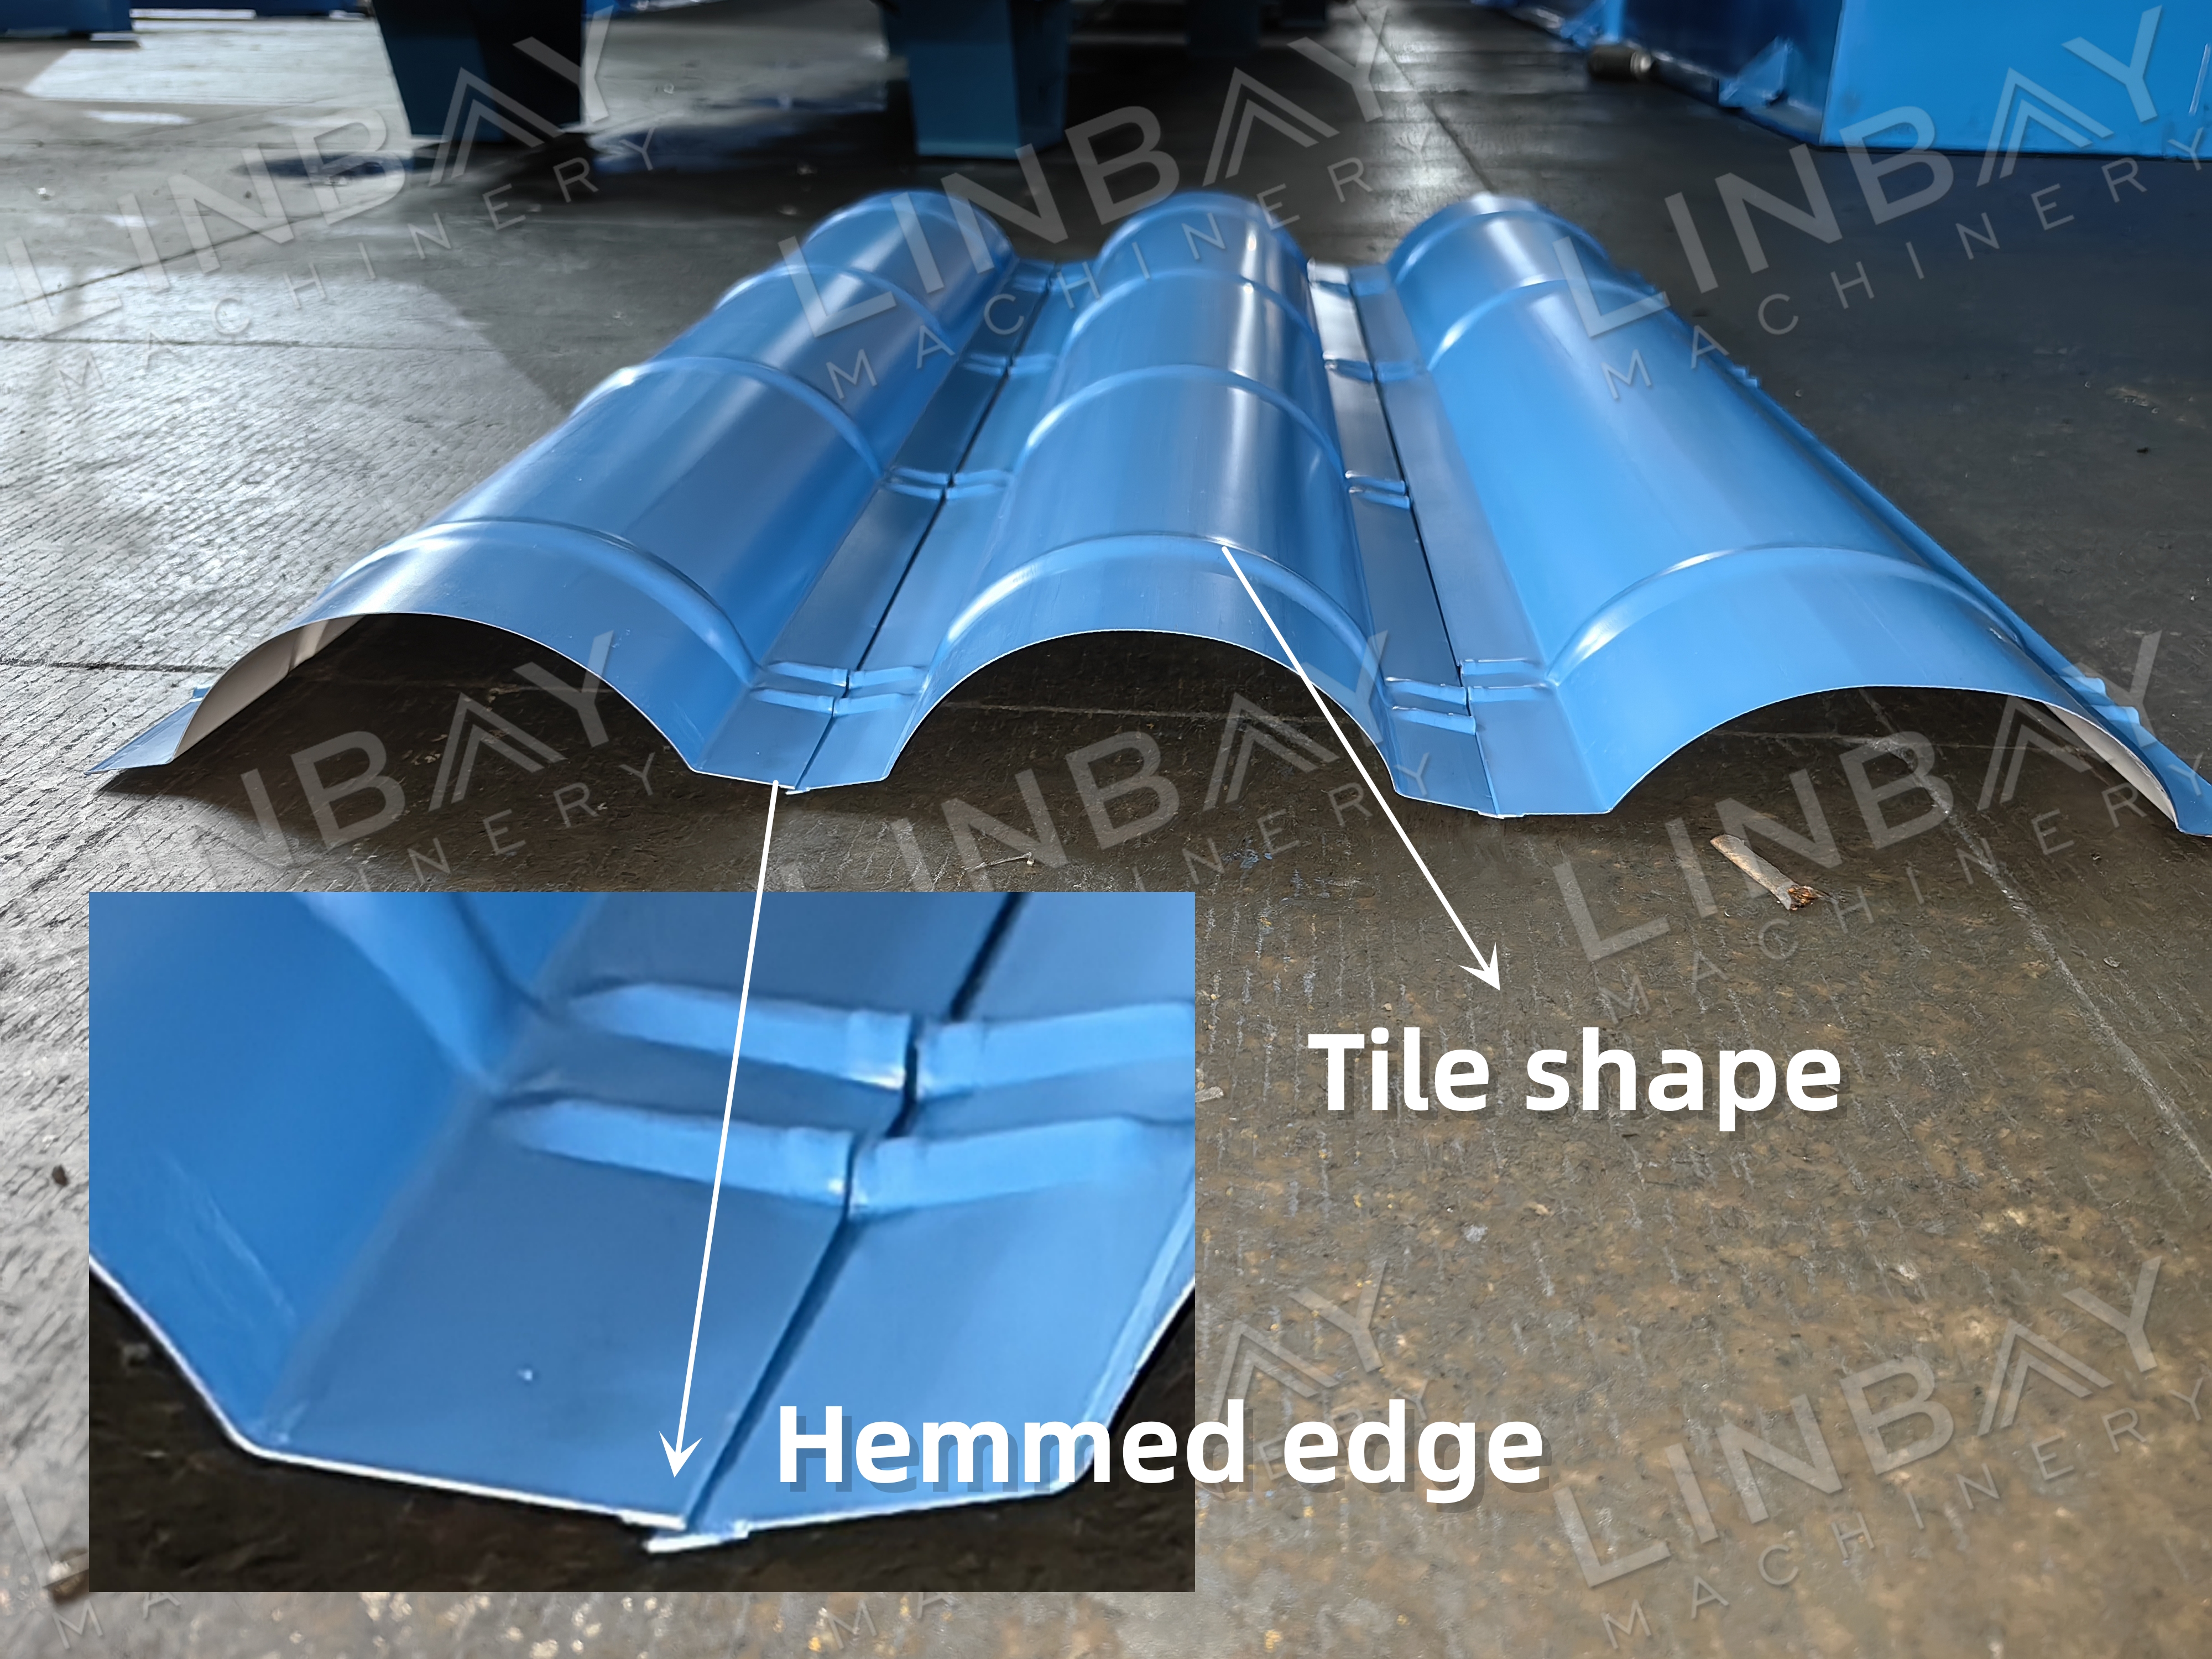
Капкач капкачы ике түбә авышлыгы тоташкан урында җөйне ныгыта, яңгырдан һәм тузаннан нәтиҗәле саклый. Бу капкачлар төрле стильдәге металл түбә панельләрен тулыландыру өчен төрле формаларда бар һәм 0,3-0,6 мм төсле капланган корычтан, PPGI һәм гальванизацияләнгән корычтан ясалган.
Чын очрак - Төп техник параметрлар
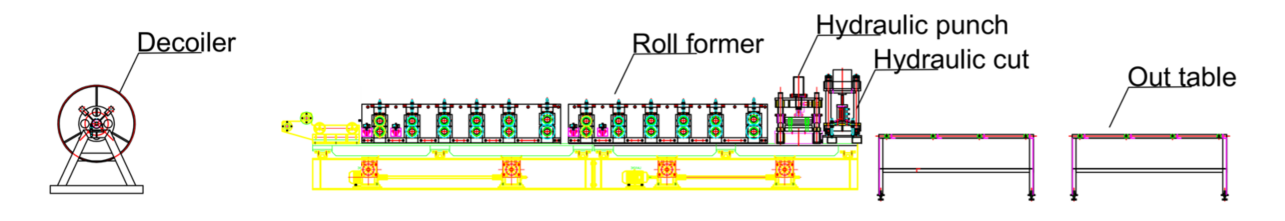
Блок схемасы: Декойлер -- Җитәкләүче -- Рулон формалаштыру машинасы -- Гидравлик перфоратор -- Гидравлик кисү -- Өстәл
Чын очрак - Төп техник параметрлар
· Көйләнергә мөмкин булган линия тизлеге: 0-10м/мин
· Ярашлы материаллар: Төсле каплаулы корыч, гальванизацияләнгән корыч һәм PPGI
· Материал калынлыгы диапазоны: 0,3-0,6 мм
· Рулон формалаштыру машинасы төре: Стена панель конструкциясе
· Йөртү системасы: Чылбыр механизмы
· Кисү системасы: Гидравлик кисү, рулон формасындагы әйбер кисү процессында туктап кала.
· PLC белән идарә итү: Siemens системасы
Чын очрак машиналары
1. Кул белән декойлёр*1 (Без шулай ук электр һәм гидравлик декойлёр тәкъдим итәбез, тулырак мәгълүматны астагы ТАСВИРЛАМАДА белегез)
2. Рулон формалаштыру машинасы*1
3. Гидравлик перфоратор машинасы*1
4. Гидравлик кисү машинасы*1
5.Чыгу өстәле*2
6.PLC идарә итү шкафы*1
7. Гидравлик станция*1
8. Запас частьләр тартмасы (бушлай)*1
Чын очрак тасвирламасы
Декойлер
Декойлер кул белән идарә ителә торган, электр һәм гидравлик вариантларда бар, алар корыч катушканың калынлыгына, киңлегенә һәм авырлыгына карап сайлана. Кул белән идарә ителә торган декойлер 0,6 мм калынлыктагы катушканы ышанычлы тоту өчен җитә, бу шома һәм тотрыклы ачылуны тәэмин итә.
Ачу җайланмасының үзәк вал, шулай ук үзәк киңәйтү җайланмасы буларак та билгеле, корыч спиральне тотып тору өчен эшләнгән, аның эчке диаметрлары 460-520 мм га кадәр булганга киңәю яки кысылу мөмкинлеге бар, бу исә спиральне ышанычлы һәм шома ачуны тәэмин итә. Моннан тыш, спиральнең тайып китүен булдырмас өчен, эшчеләрнең куркынычсызлыгын арттыра торган тышкы спираль тоткарлаучысы бар.
Җитәкчелек
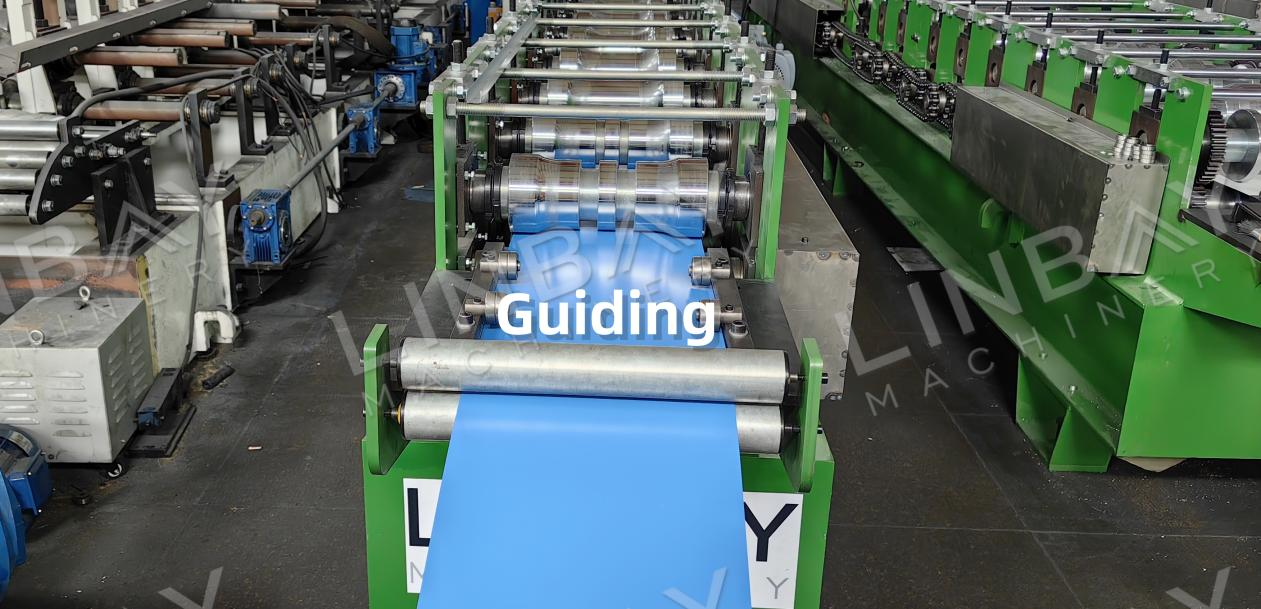
Йөртүче роликлар корыч катушканың рулон формалаштыру машинасына шома керүенә ярдәм итә, башка машиналарның үзәк сызыгы белән тигезләнүен тәэмин итә. Бу тигезләү кыр капкачының турылыгын саклау һәм төгәл формалаштыру басымы нокталарын тәэмин итү өчен бик мөһим.
Рулон формалаштыру машинасы
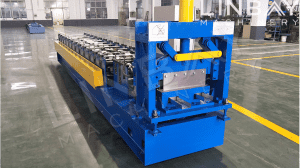
Чылбырлы система белән берләштерелгән стена панельләре структурасы 0,3-0,6 мм калынлыктагы нечкә катламнарны нәтиҗәле формалаштыра, бу исә экономияле чишелеш тәкъдим итә. Чылбыр тимер корпус белән капланган, бу эшчеләрне саклый һәм чылбырларны чүп-чар зыяныннан саклый. Корыч катушка формалаштыру роликлары аша үткәндә, ул басымга һәм тарту көчләренә дучар була, нәтиҗәдә кирәкле форма алына.
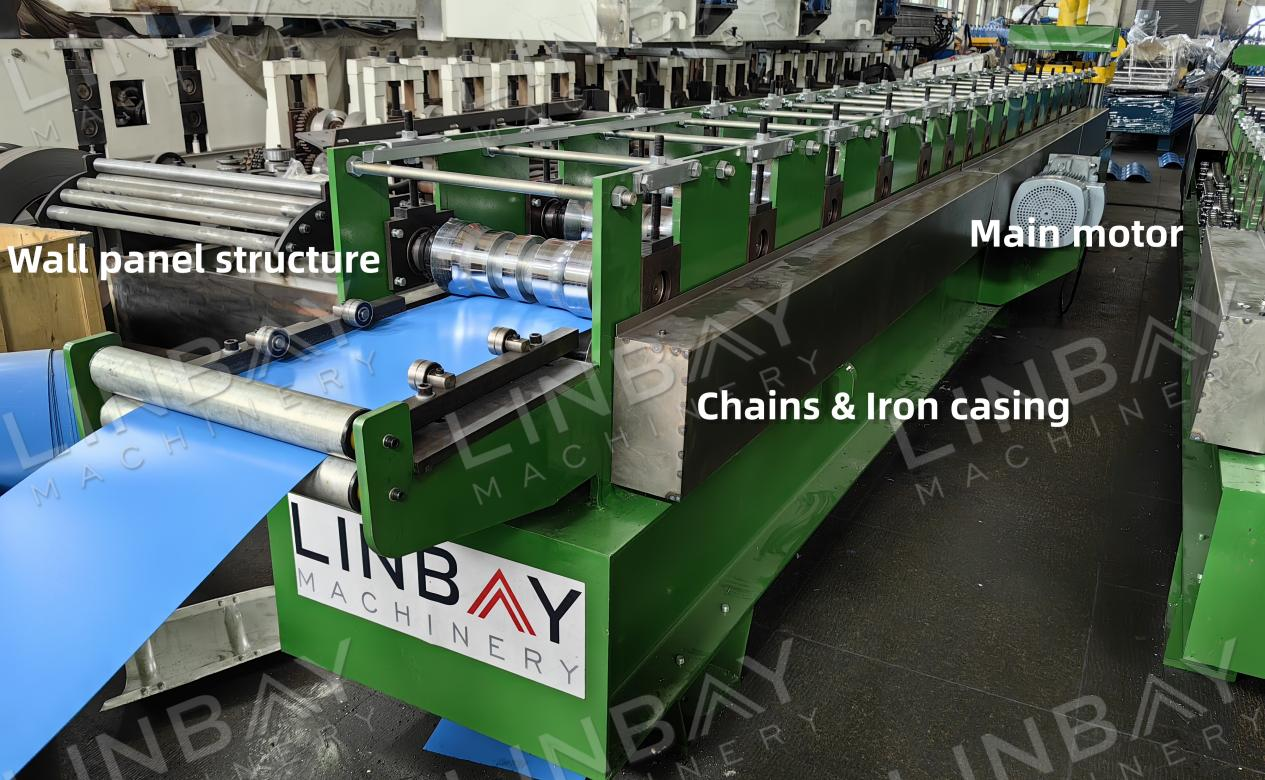
Система 16 формалаштыру станциясен үз эченә ала, аларның һәрберсе клиентның таләпләренә нигезләнеп, дулкын биеклеген, дуга радиусын һәм кырый капкачының ике ягындагы туры кырыйларны исәпкә алып төгәл эшләнгән. Бу станцияләр катушка өслегенең тырналуын яки буяу каплавына зыян китермәү өчен эшләнгән.
Бу кырый капкачында үткенлекне киметү һәм эшчеләрне җәрәхәтләрдән саклау аркасында куркынычсызлыкны арттыру өчен кырыйлы кырыйлар бар. Кырыйлы дизайн шулай ук металл кырыйны яшерә, кырыйларның сыдырылуын булдырмый һәм кырый капкач читендә дат барлыкка килү куркынычын киметә.
Штамплау
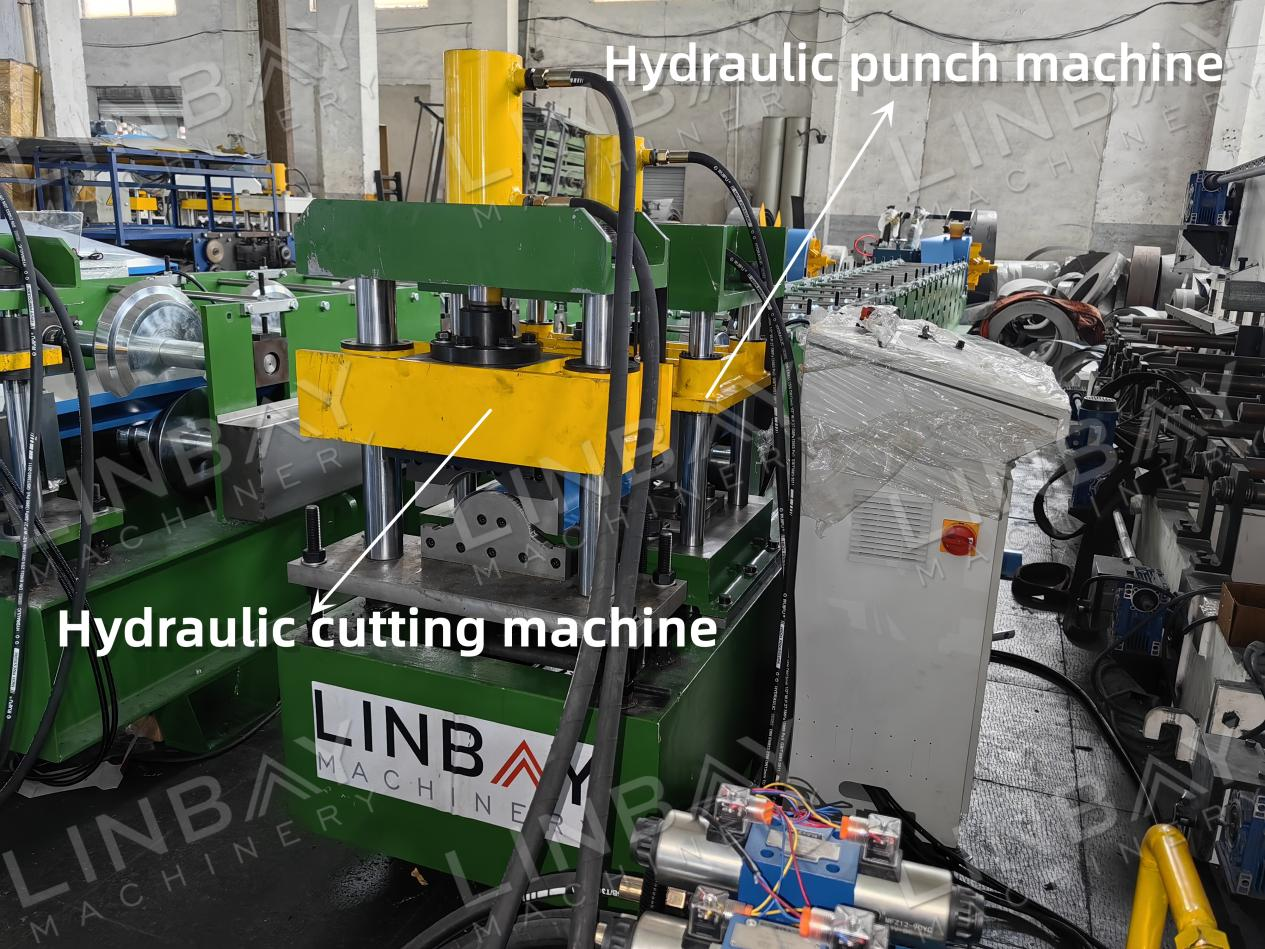
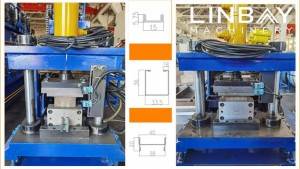
Формалаштырылганнан соң, корыч катушка ярымтүгәрәк форма ала. Аннары, күтәрелгән үрнәкне плиткага бастыру өчен гидравлик перфоратор кулланыла. Бу процесс плитканы формалаштырып кына калмый, ә кыр капкачының буйга ныклыгын да арттыра. Басу ешлыгын PLC экраны аша көйләргә мөмкин, ә штамплау формасын сезнең таләпләрегезгә туры китереп көйләргә мөмкин.
Кодлагыч, PLC идарә итү шкафы һәм гидравлик кисү
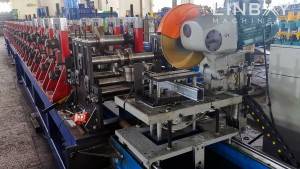
Кодлаучы алга баручы корыч катушканың озынлыгын төгәл үлчи һәм бу үлчәүне PLC идарә итү шкафына җибәрелгән электр сигналына әйләндерә. Операторлар җитештерү тизлеген, партия зурлыгын һәм кисү озынлыгын турыдан-туры PLC шкафы экраныннан көйли алалар. Кодлаучыдан килгән төгәл кире элемтә аркасында, гидравлик кисү машинасы кисү озынлыгы хатасын ±1 мм эчендә саклый ала. Моннан тыш, кисү пычаклары бирелгән рәсемнәргә туры китереп махсус эшләнгән, бу чиста, деформациясез кырыйларны тәэмин итә һәм бөтерелүләрне бетерә.
1. Декойлер

2. Тукландыру

3. Тишеп сугу

4. Рулон формалаштыру өчен стендлар

5. Йөртү системасы

6. Кисү системасы

Башкалар

Өстәлдән чыгу