КВАДРАТЛЫ ТӨБӘ РУЛОН ФОРМАЛАУ МАШИНАСЫ
Бу җитештерү линиясе 2 мм калынлыктагы, 50-100 мм киңлектәге һәм 100-200 мм биеклектәге үлчәмнәрдәге квадрат торбалар ясау өчен махсус эшләнгән.
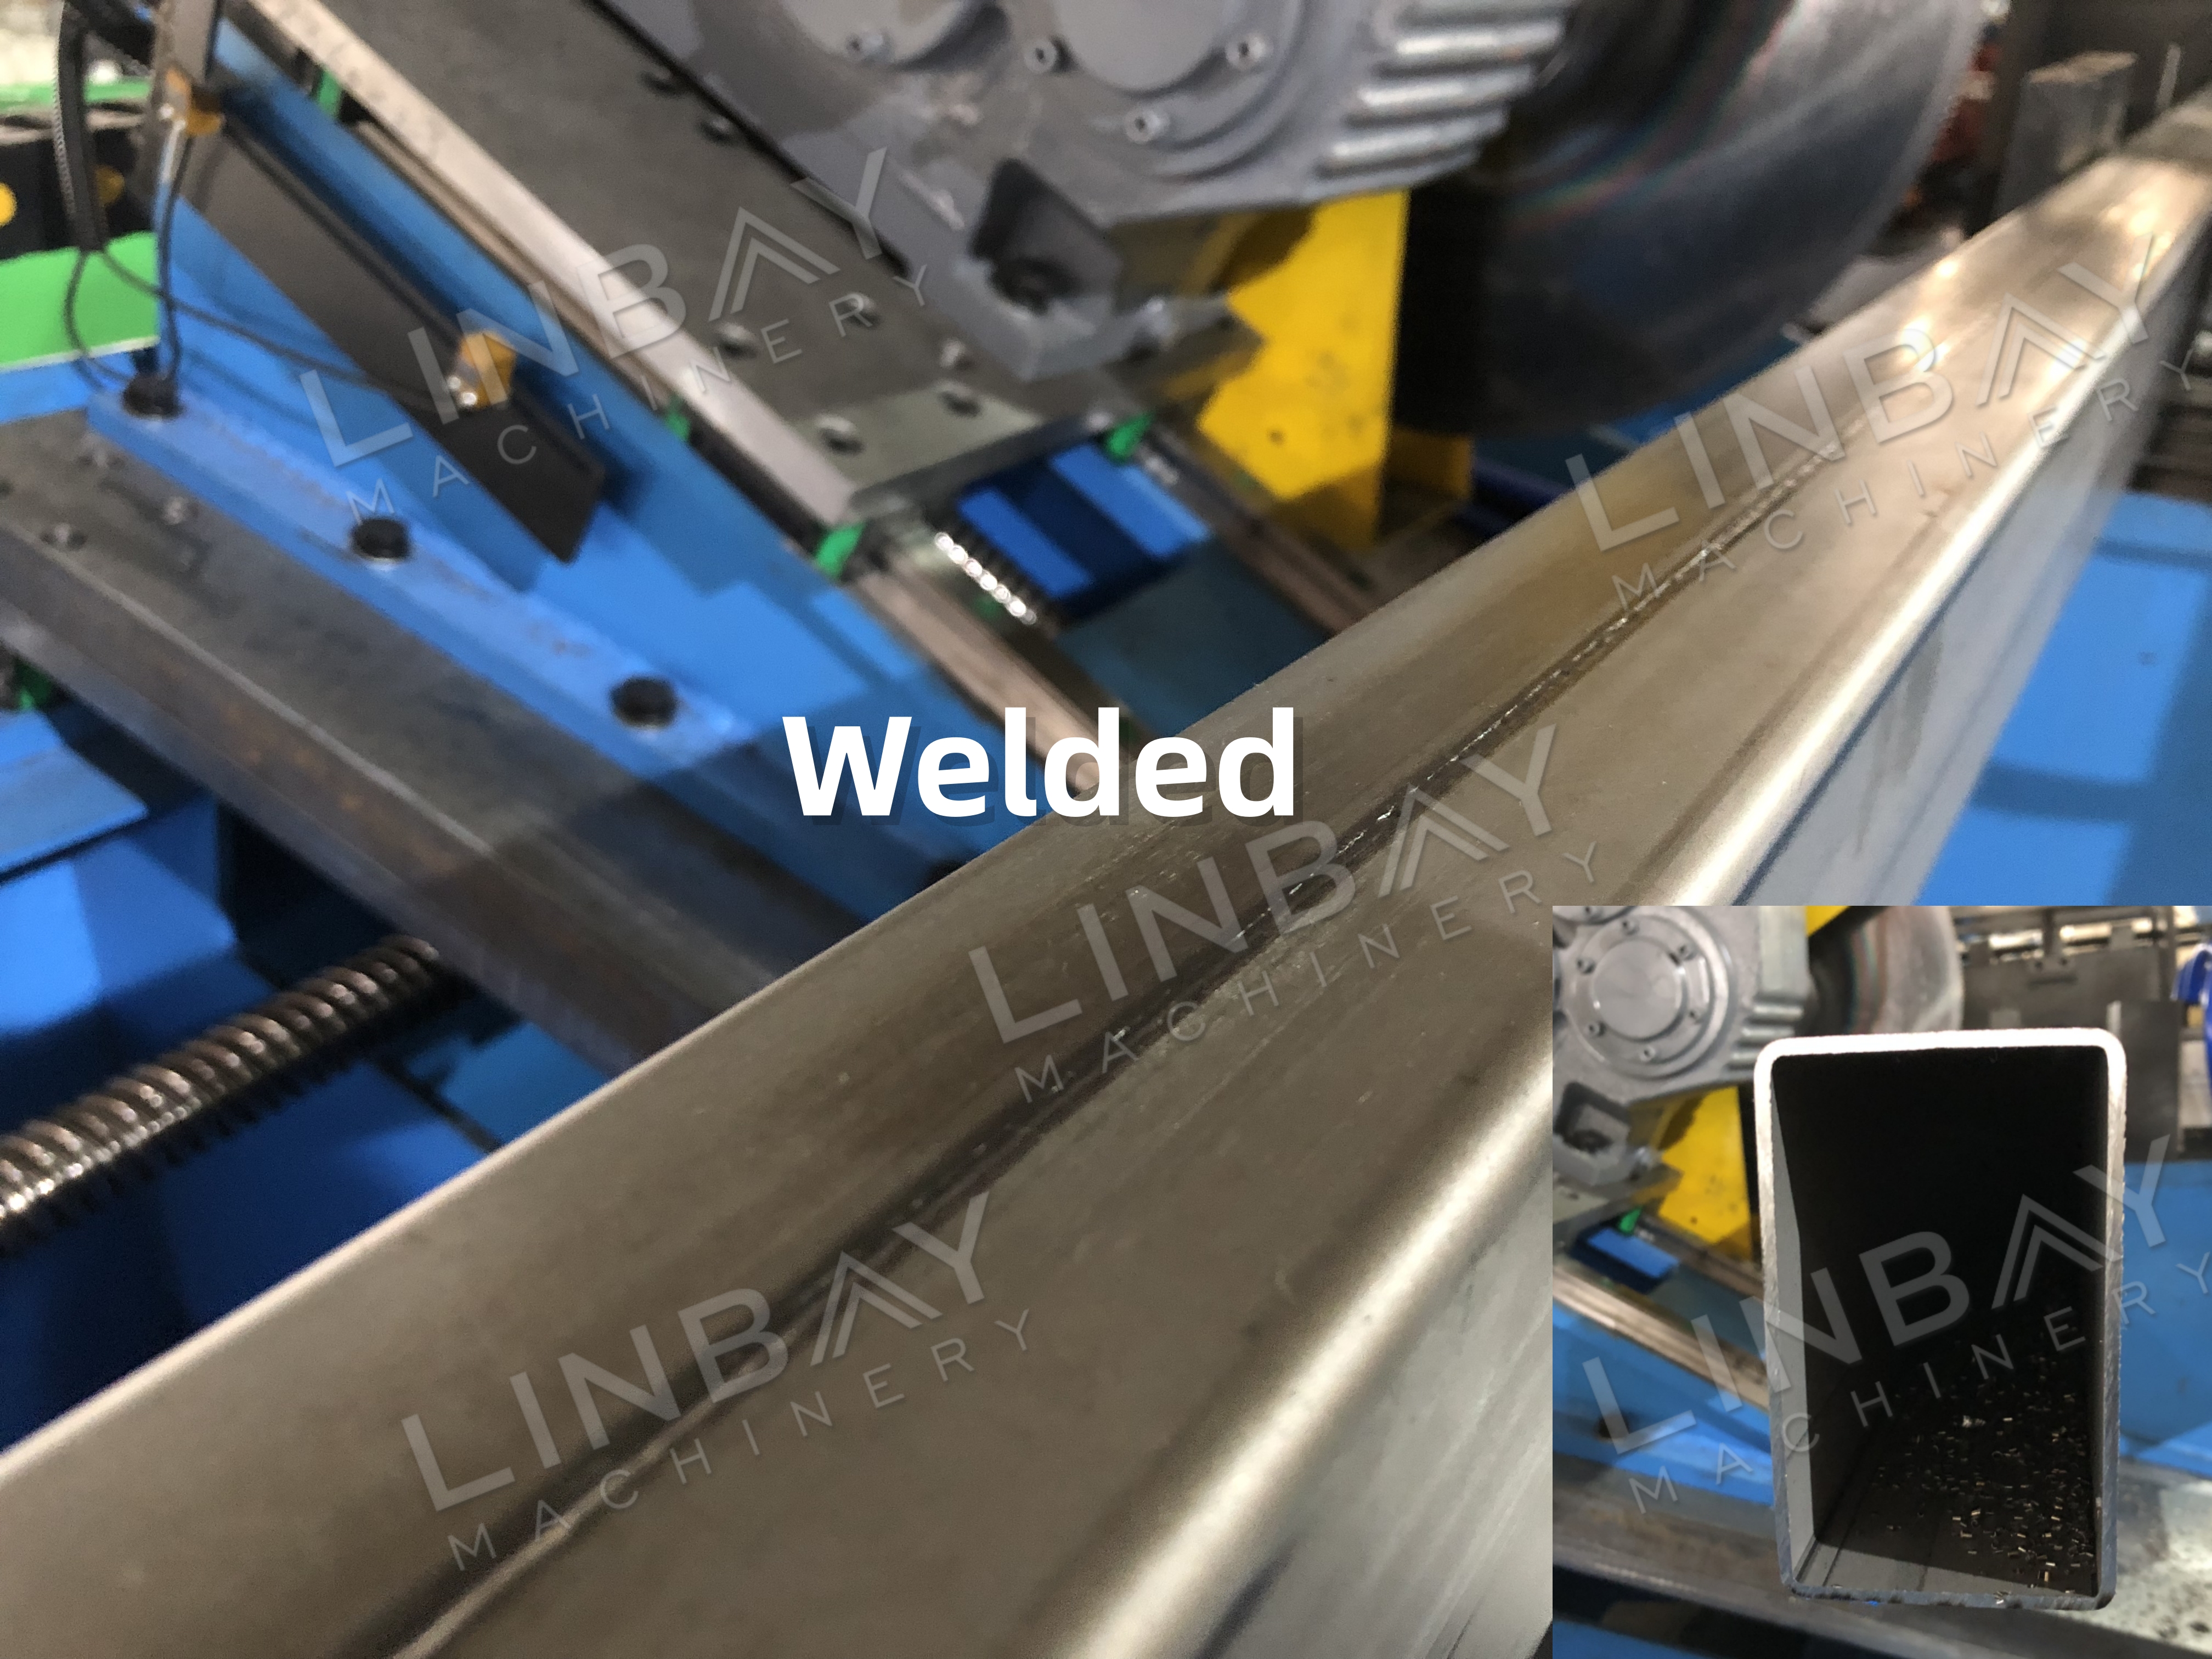
Җитештерү линиясе берничә төп процессны үз эченә ала: деколяция, тишәргә кадәр тигезләү, тишәргә, тишкәннән соң тигезләү, рулон формалаштыру, лазер белән эретеп ябыштыру, төтен чыгару һәм кисү.
Комплекслы урнаштыру һәм алдынгы автоматизация белән җиһазландырылган бу җитештерү линиясе, бигрәк тә түбән җитештерү күләме өчен, гадәти эретеп ябыштыру торбалары машиналарына караганда өстенрәк альтернатива тәкъдим итә.
REAL CASE-MAIN ТЕХНИК ПАРАМЕТРЛАРЫ
Блок схемасы: Йөкләү машинасы белән гидравлик декойлёр--Тигезләгеч--Серво-Файдаланучы--Штамплы пресс--Гидравлик тешләгеч--Чикләгеч--Юнәлеш бирүче--Тигезләгеч--Рулон формалаштыручы--Лазер белән эретеп ябыштыру--Очучы пычкы кисү--Чыгу өстәле
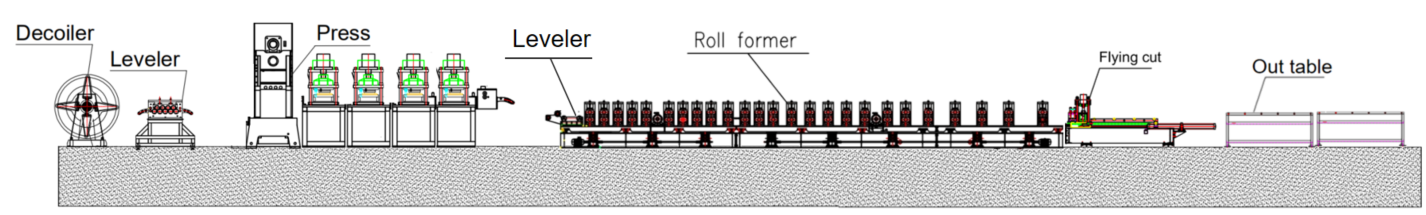
REAL CASE-MAIN ТЕХНИК ПАРАМЕТРЛАРЫ
· Көйләнергә мөмкин булган линия тизлеге: лазер белән эретеп ябыштыру ярдәмендә 5-6 м/мин
· Ярашлы материаллар: Кайнар җәелгән корыч, салкын җәелгән корыч, кара корыч
· Материал калынлыгы: 2 мм
· Рулон формалаштыру машинасы: Универсаль тоташтыргычлы чуен конструкция
· Йөртү системасы: Универсаль тоташтырылган кардан валлы тизлек тартмасы белән идарә ителә торган система
· Кисү системасы: Очучы пычкы белән кисү, рулонлы форма кисү вакытында эшләүне дәвам итә
· PLC белән идарә итү: Siemens системасы
ЧЫН ОЧРАК-МАШИНАЛАР
1. Гидравлик декойл*1
2. Аерым тигезләгеч*1
3. Штучный басу*1
4. Гидравлик перфоратор машинасы*1
5. Серво фидер*1
6. Интегральләштерелгән Тигезләгеч*1
7. Рулон формалаштыру машинасы*1
8. Лазер белән эретеп ябыштыру аппараты*1
9. Эретеп ябыштыру төтенен чистарту җайланмасы*1
10. Очучы пычкы кисү машинасы*1
11. Чыгу өстәле*2
12.PLC идарә итү шкафы*2
13. Гидравлик станция*3
14. Запас частьлар тартмасы (бушлай)*1
ЧЫН ОЧРАК ТАСВИРЛАМАСЫ
Гидравлик декойл
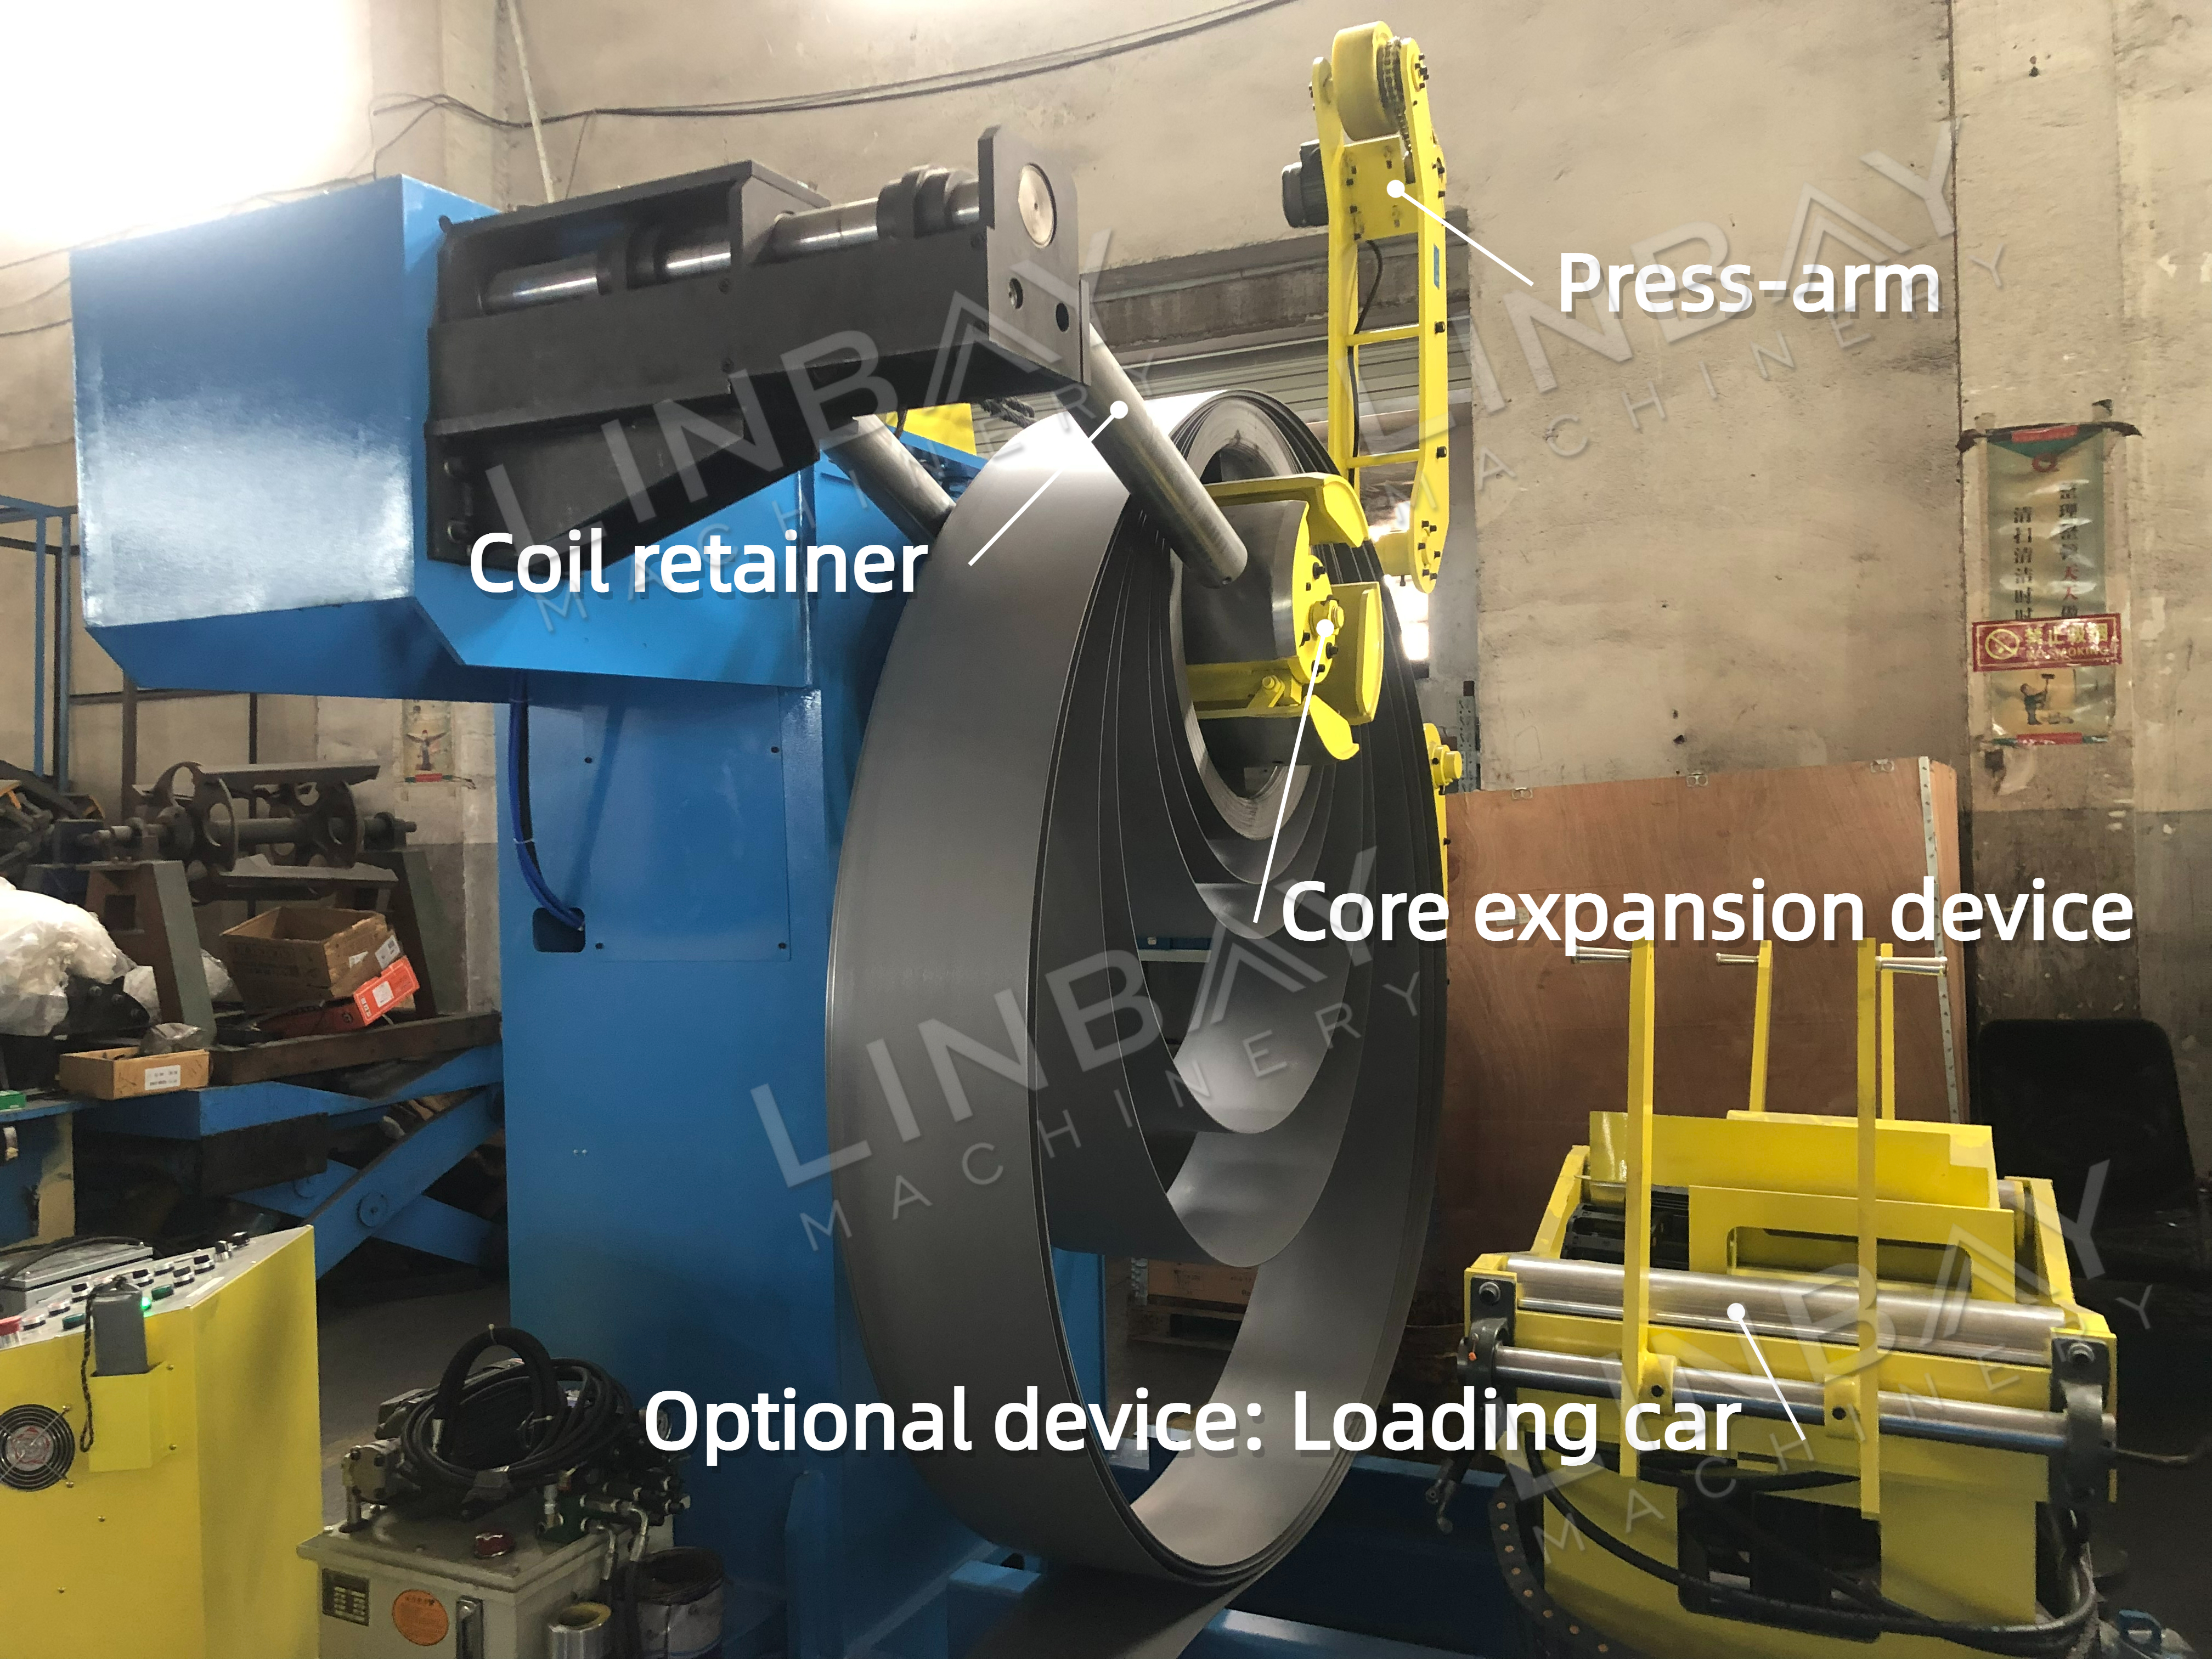
•ФункцияНыклы рам корыч катушкаларны йөкләүне тәэмин итәрлек итеп эшләнгән. Гидравлик декойлер корыч катушкаларны җитештерү линиясенә кертүдә нәтиҗәлелекне һәм куркынычсызлыкны арттыра.
•Төп киңәйтү җайланмасыГидравлик мандрель яки беседка эчке диаметры 490-510 мм булган корыч катушкаларга туры килерлек итеп көйләнә, катушканы ныклы тоту һәм шома ачыклануны тәэмин итү өчен киңәя һәм кысыла.
•Баскыч кулГидравлик пресс кулы корыч катушканы ныгыта, эчке киеренкелек аркасында кинәт ачылуны булдырмый һәм эшчеләрне мөмкин булган җәрәхәтләрдән саклый.
•Катушка тоткарлаучыКонструкция катушканың ныклы урнашуын тәэмин итә, шул ук вакытта җиңел урнаштыру һәм алу мөмкинлеген бирә.
•Идарә итү системасыСистема PLC һәм идарә итү панеле белән җиһазландырылган, анда өстәмә куркынычсызлык өчен гадәттән тыш туктату төймәсе бар.
Өстәмә җайланма: Йөкләү машинасы
•Нәтиҗәле катушка алыштыруКорыч катушкаларны куркынычсызрак һәм нәтиҗәлерәк алыштырырга ярдәм итә, хезмәт чыгымнарын киметә.
•Гидравлик тигезләүПлатформаны гидравлик яктан өскә һәм аска көйләргә мөмкин, шуңа күрә мандрель белән туры килергә мөмкин. Моннан тыш, тәгәрмәчләр белән җиһазландырылган йөк машинасы электр ярдәмендә рельслар буйлап хәрәкәт итә ала.
•Куркынычсызлык дизайны: Батынкы конструкция корыч катушканы нык тота, шуышудан саклый.
Өстәмә машина: Кисүче һәм эретеп ябыштыручы
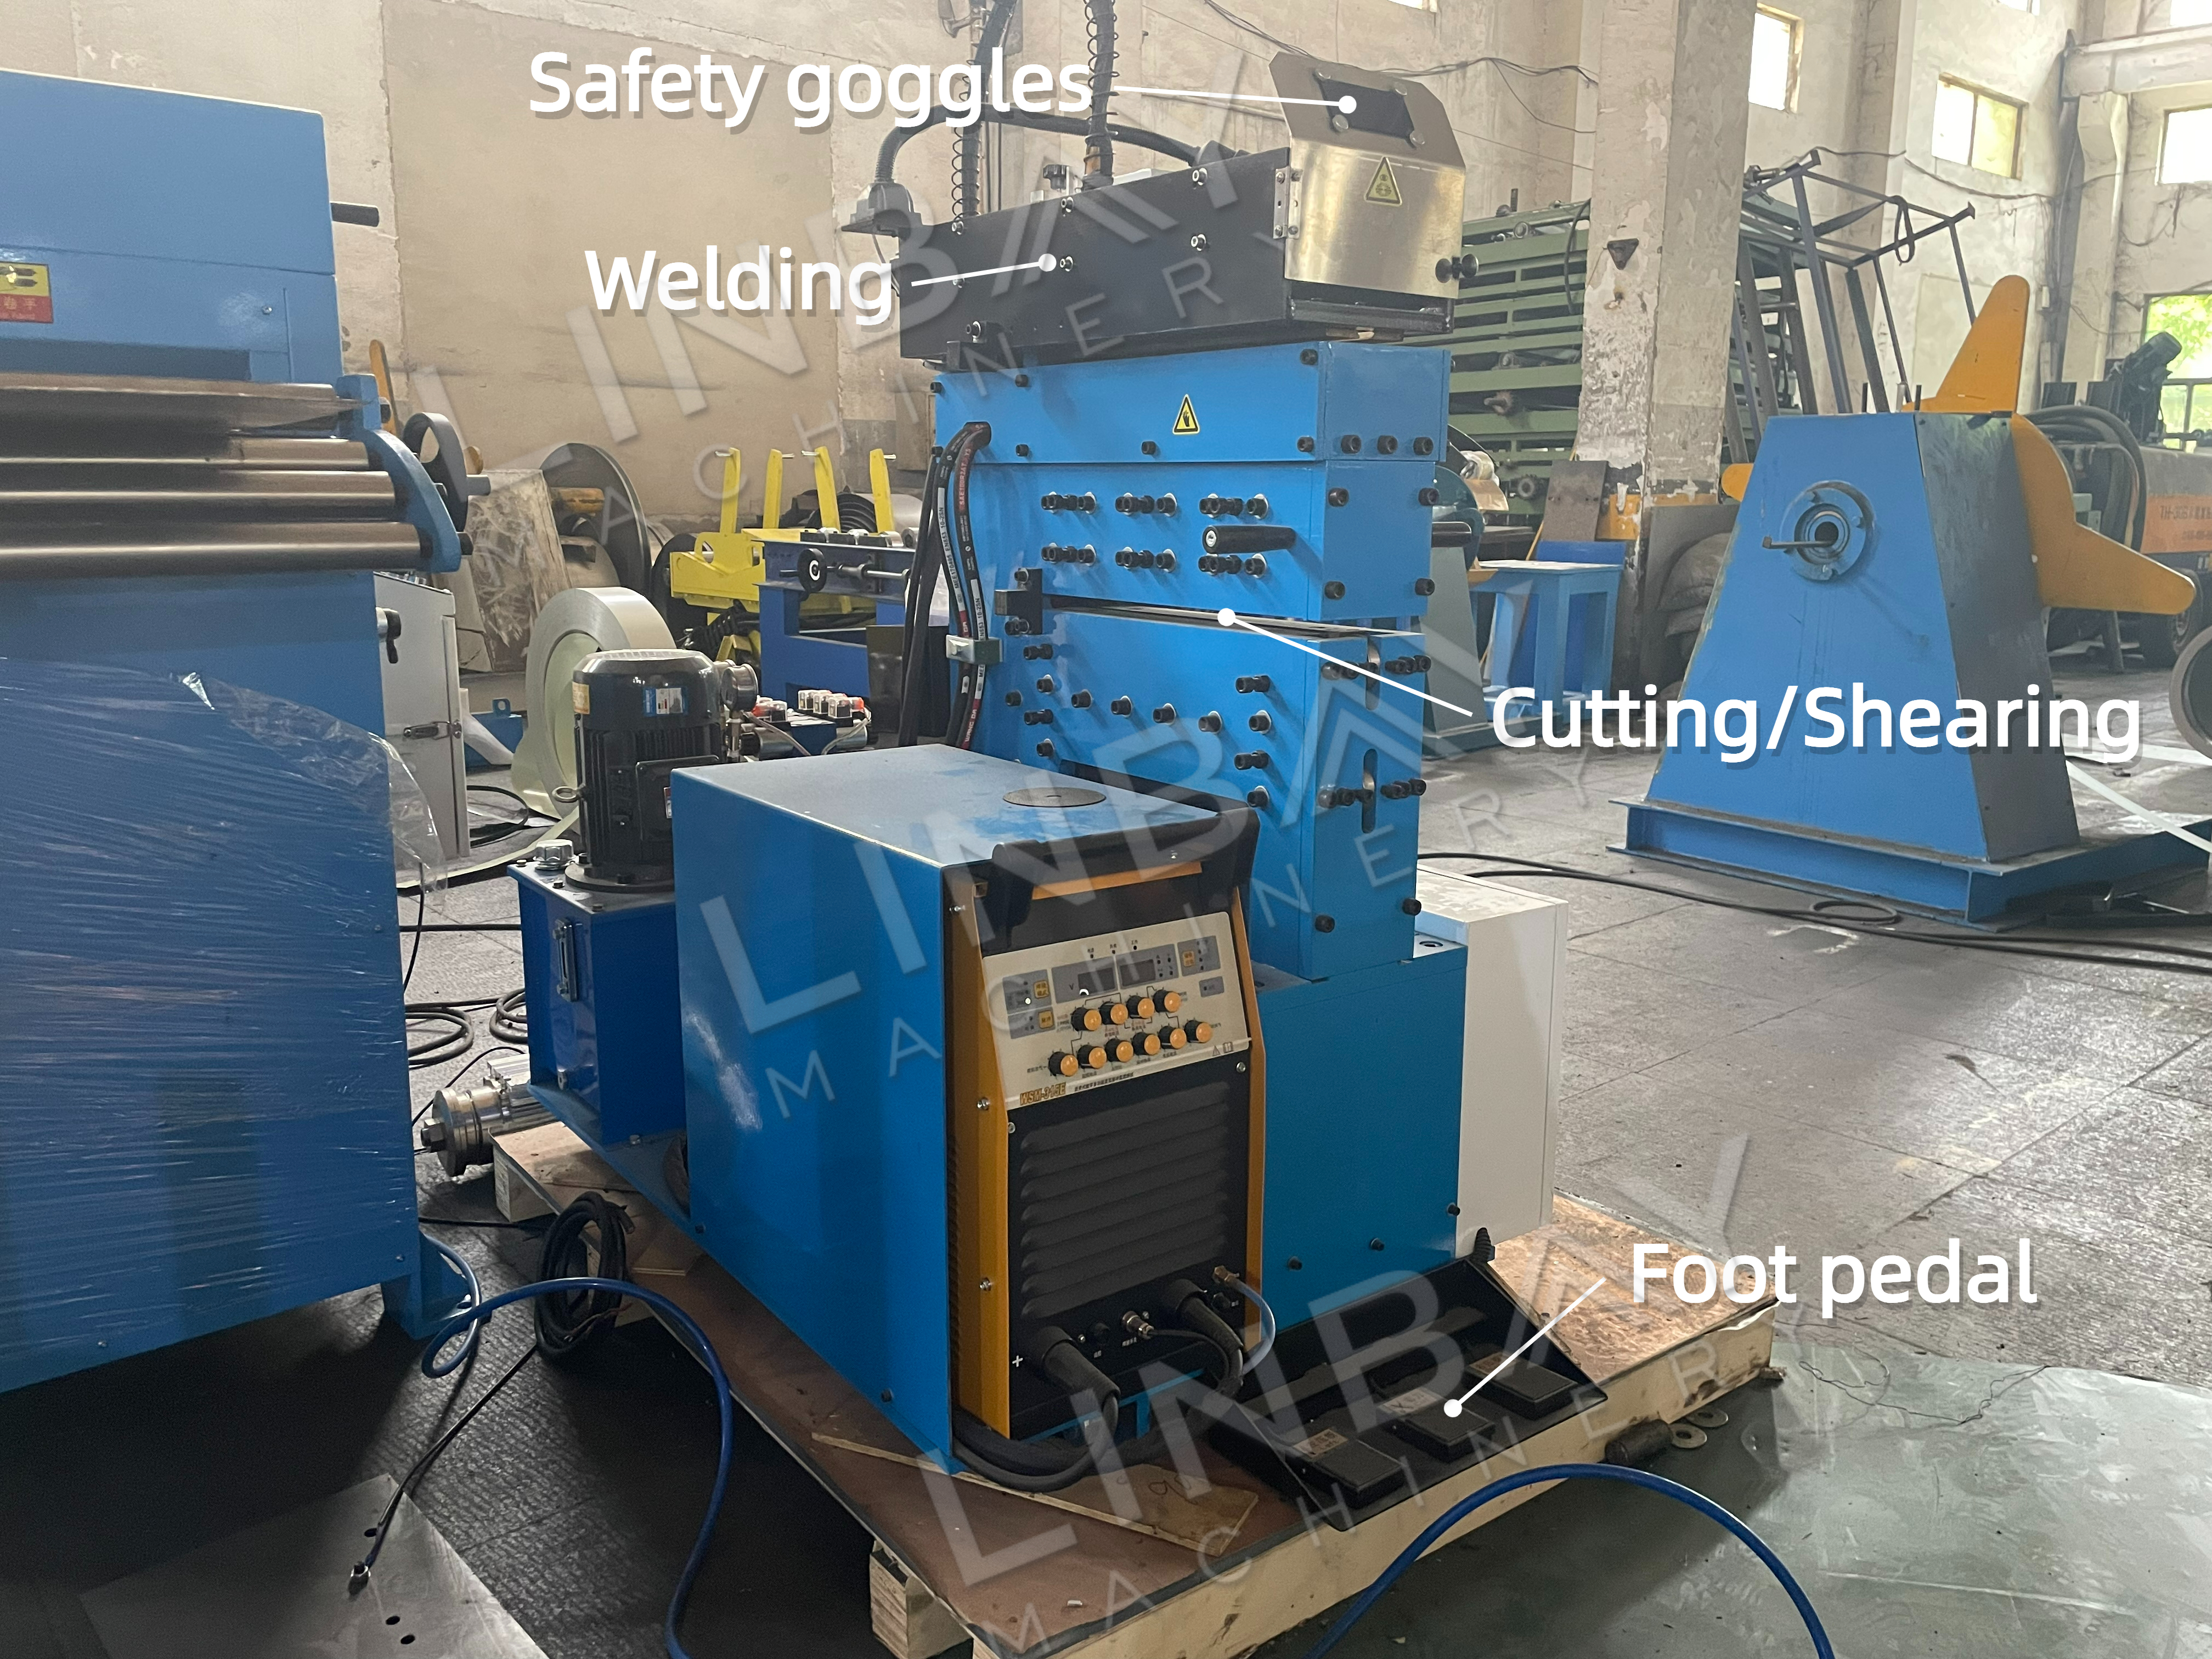
· Соңгы һәм яңа корыч катушкаларны тоташтыра, яңа катушкалар өчен тукландыру вакытын һәм көйләү адымнарын минимальләштерә.
· Хезмәт чыгымнарын һәм материал калдыкларын киметә.
· Төгәл тигезләү һәм эретеп ябыштыру өчен шома, бөтерелмәгән кыркуны тәэмин итә.
· Тотрыклы һәм нык эретеп ябыштыру өчен автоматик TIG эретеп ябыштыру функциясе бар.
· Эшчеләрнең күзләрен саклау өчен эретеп ябыштыру өстәлендә куркынычсызлык күзлекләре бар.
· Аяк педале белән идарә итү катушканы кысуны җиңеләйтә.
· Төрле спираль киңлекләре өчен көйләнергә мөмкин һәм киңлек диапазонындагы төрле җитештерү линияләренә җиңел интеграцияләнергә мөмкин.
Аерым тигезләгеч
· Пластик деформация ярдәмендә корыч катушкалардагы киеренкелекне һәм өслек кимчелекләрен киметә, формалаштыру процессында геометрик хаталарны булдырмый.
· Тишек белән тишәргә кирәк булган 1,5 мм дан калынрак катушкалар өчен тигезләү бик мөһим.
· Интегральләштерелгән тигезләгечләр декойллерлар яки рулон формалаштыру машиналары белән берләштерелгәннән аермалы буларак, аерым тигезләгечләр югарырак тизлектә эшли.
Тешү детале
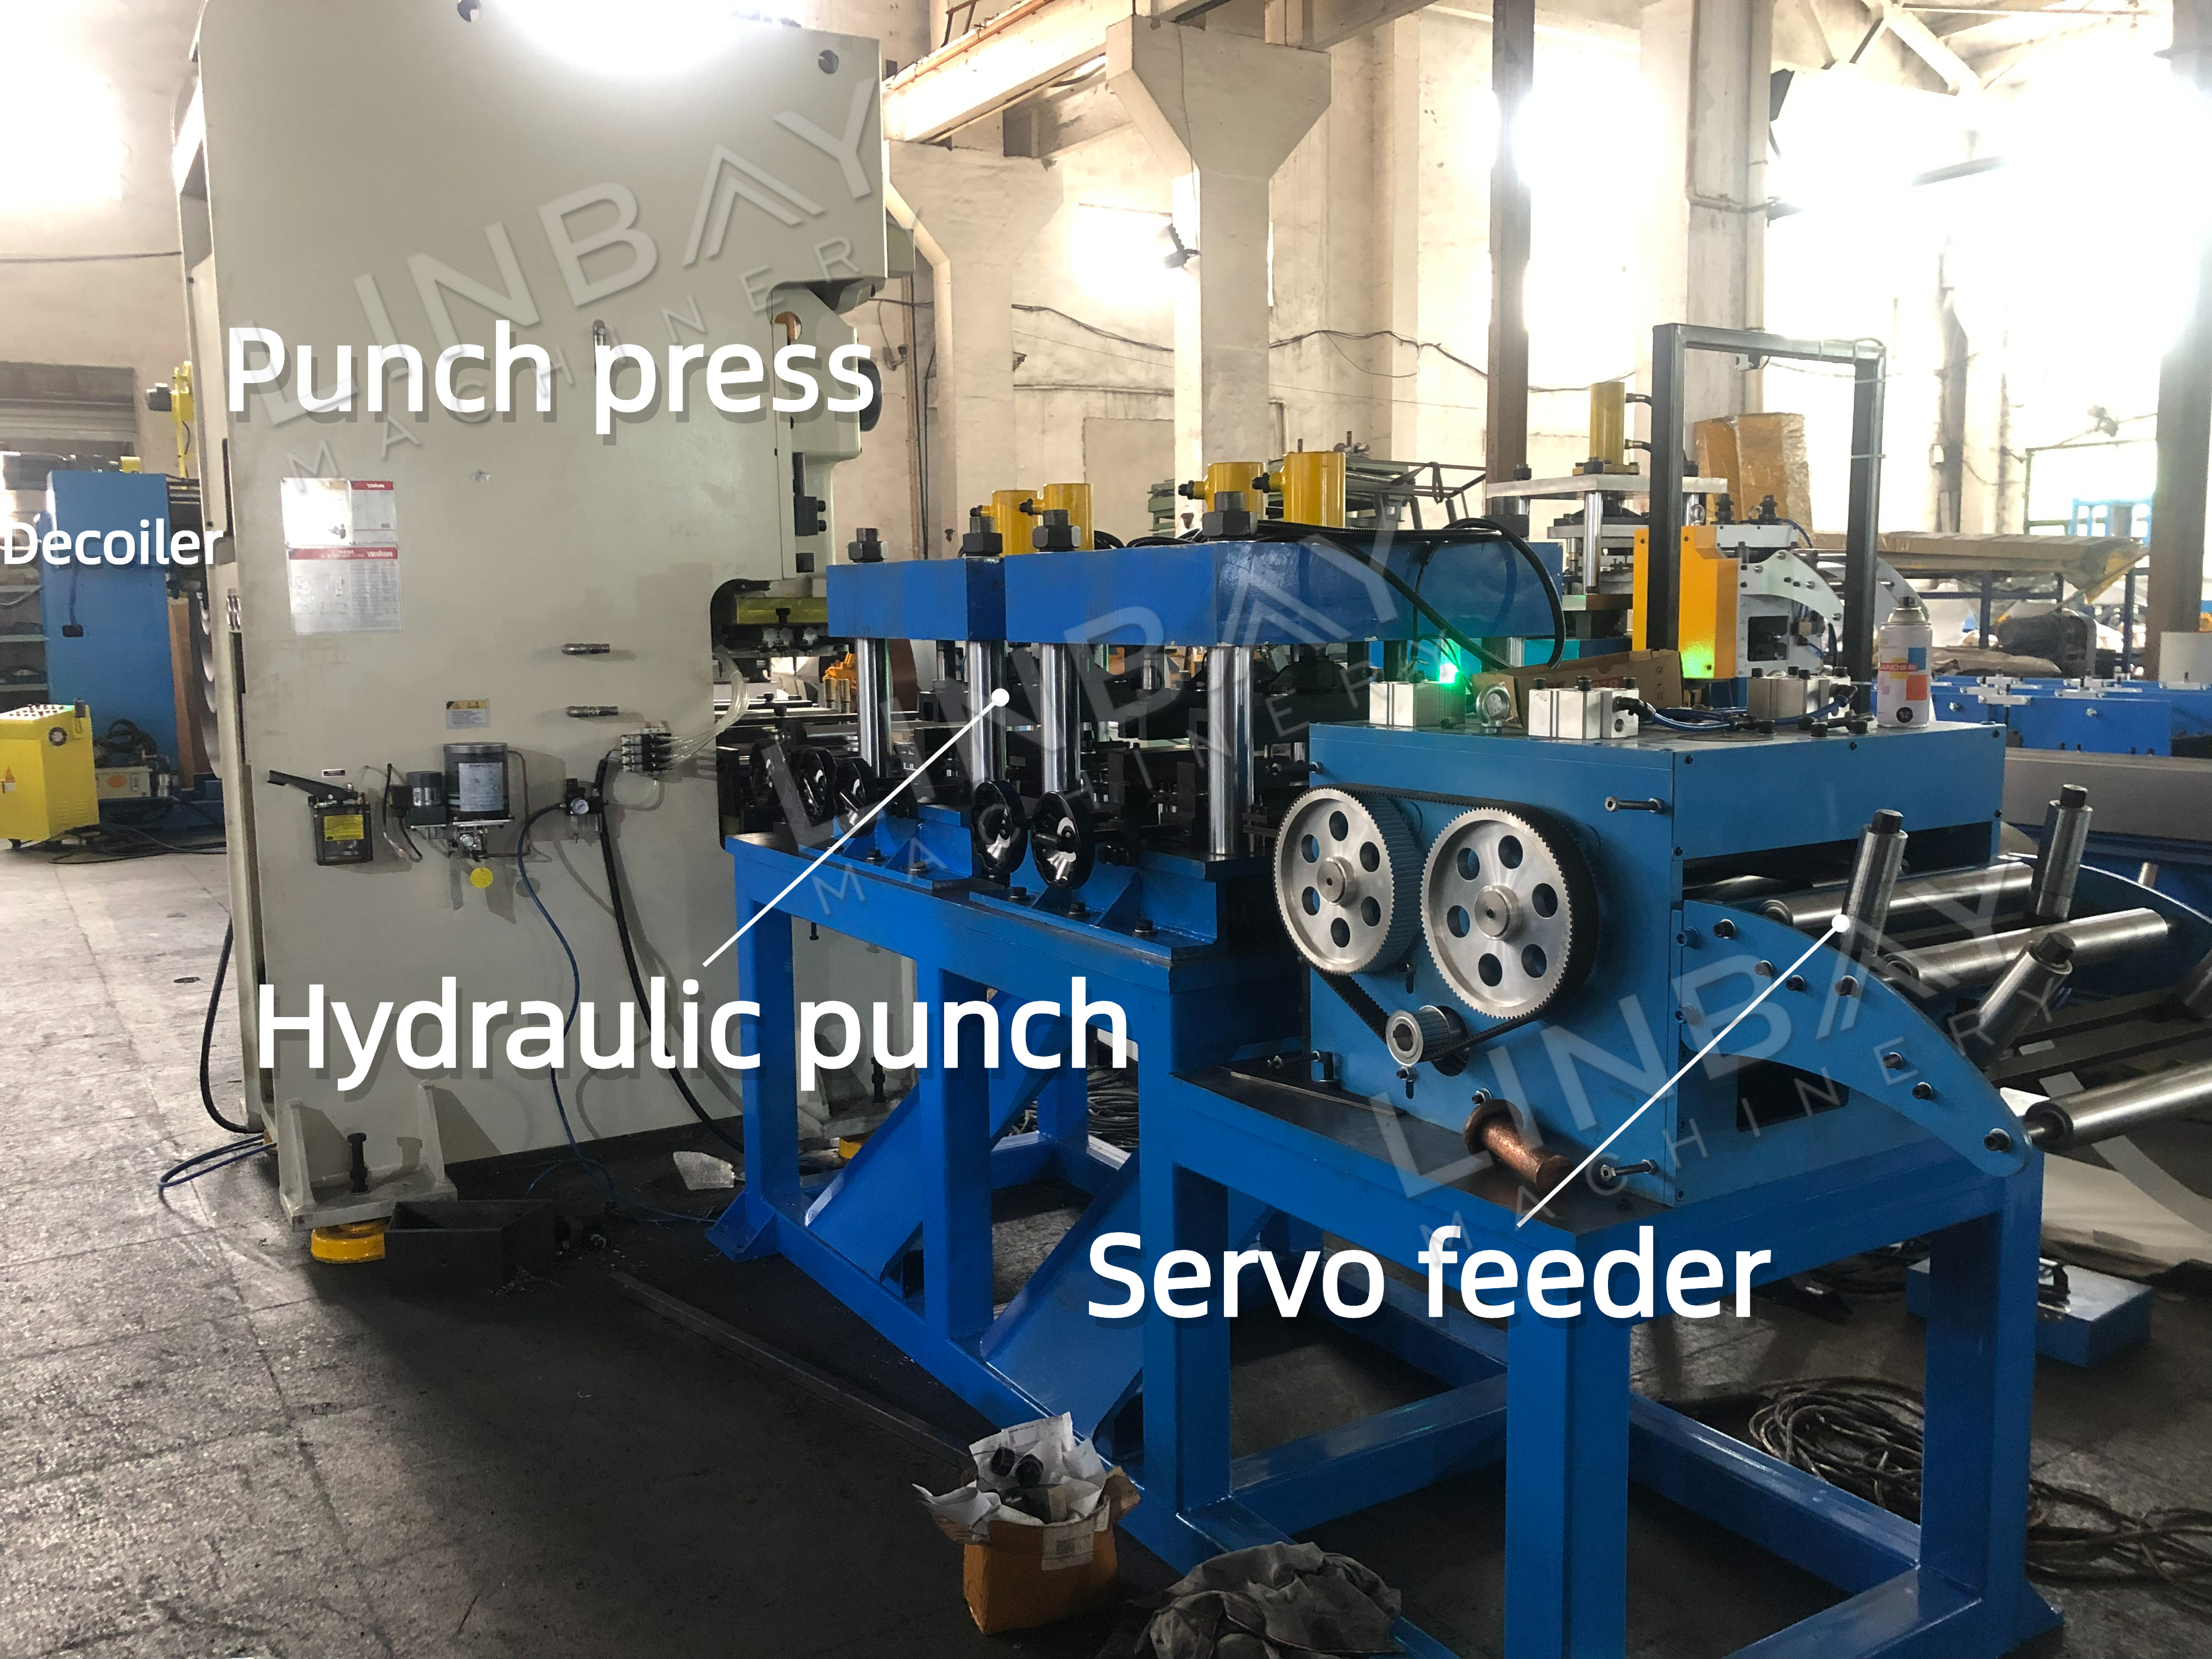
• Бу җитештерү линиясендә без тишек ясау өчен перфоратор һәм гидравлик перфоратор комбинациясен кулланабыз. Безнең инженерлык командасы катлаулы тишек үрнәкләрен эшкәртү өчен оптималь ысул эшләде, ике перфораторның да өстенлекләрен берләштереп, нәтиҗәлелекне һәм чыгымнарны тигезләде.
Штанга белән басу
· Тиз эшләү.
· Тишкәндә тишек арасын югары төгәллек белән билгеләү.
· Фиксацияләнгән тишек үрнәкләре өчен идеаль.
Гидравлик перфоратор
• Төрле тишек үрнәкләре өчен зуррак сыгылучанлык тәкъдим итә. Гидравлик перфоратор төрле тишек формаларына җайлаша ала, перфорация ешлыгын тиешенчә көйли һәм һәр хәрәкәт белән төрле формаларны сайлап перфорацияли.
Серво-тутырткыч
Серво мотор белән идарә ителә торган фидер корыч катушкаларның штамп прессына яки аерым гидравлик штамп машинасына бирелүен төгәл контрольдә тота. Тиз җавап бирү вакыты һәм минималь башлау-туктату тоткарлыклары белән серво моторлар төгәл фидер озынлыгын һәм тишек арасын тәэмин итә, дөрес урнашмаган штамплардан килеп чыккан калдыкларны шактый киметә. Бу система шулай ук энергияне нәтиҗәле куллана, актив эшләү вакытында гына энергия куллана һәм буш вакытларда энергияне саклый. Фидер тулысынча программалаштырыла, бу адым аралыгын һәм штамплау тизлеген тиз көйләргә мөмкинлек бирә, штамплау формаларын алыштырганда урнаштыру вакытын киметә. Моннан тыш, эчке пневматик кысу механизмы корыч катушка өслеген теләсә нинди мөмкин булган зыяннан саклый.
Чикләгеч
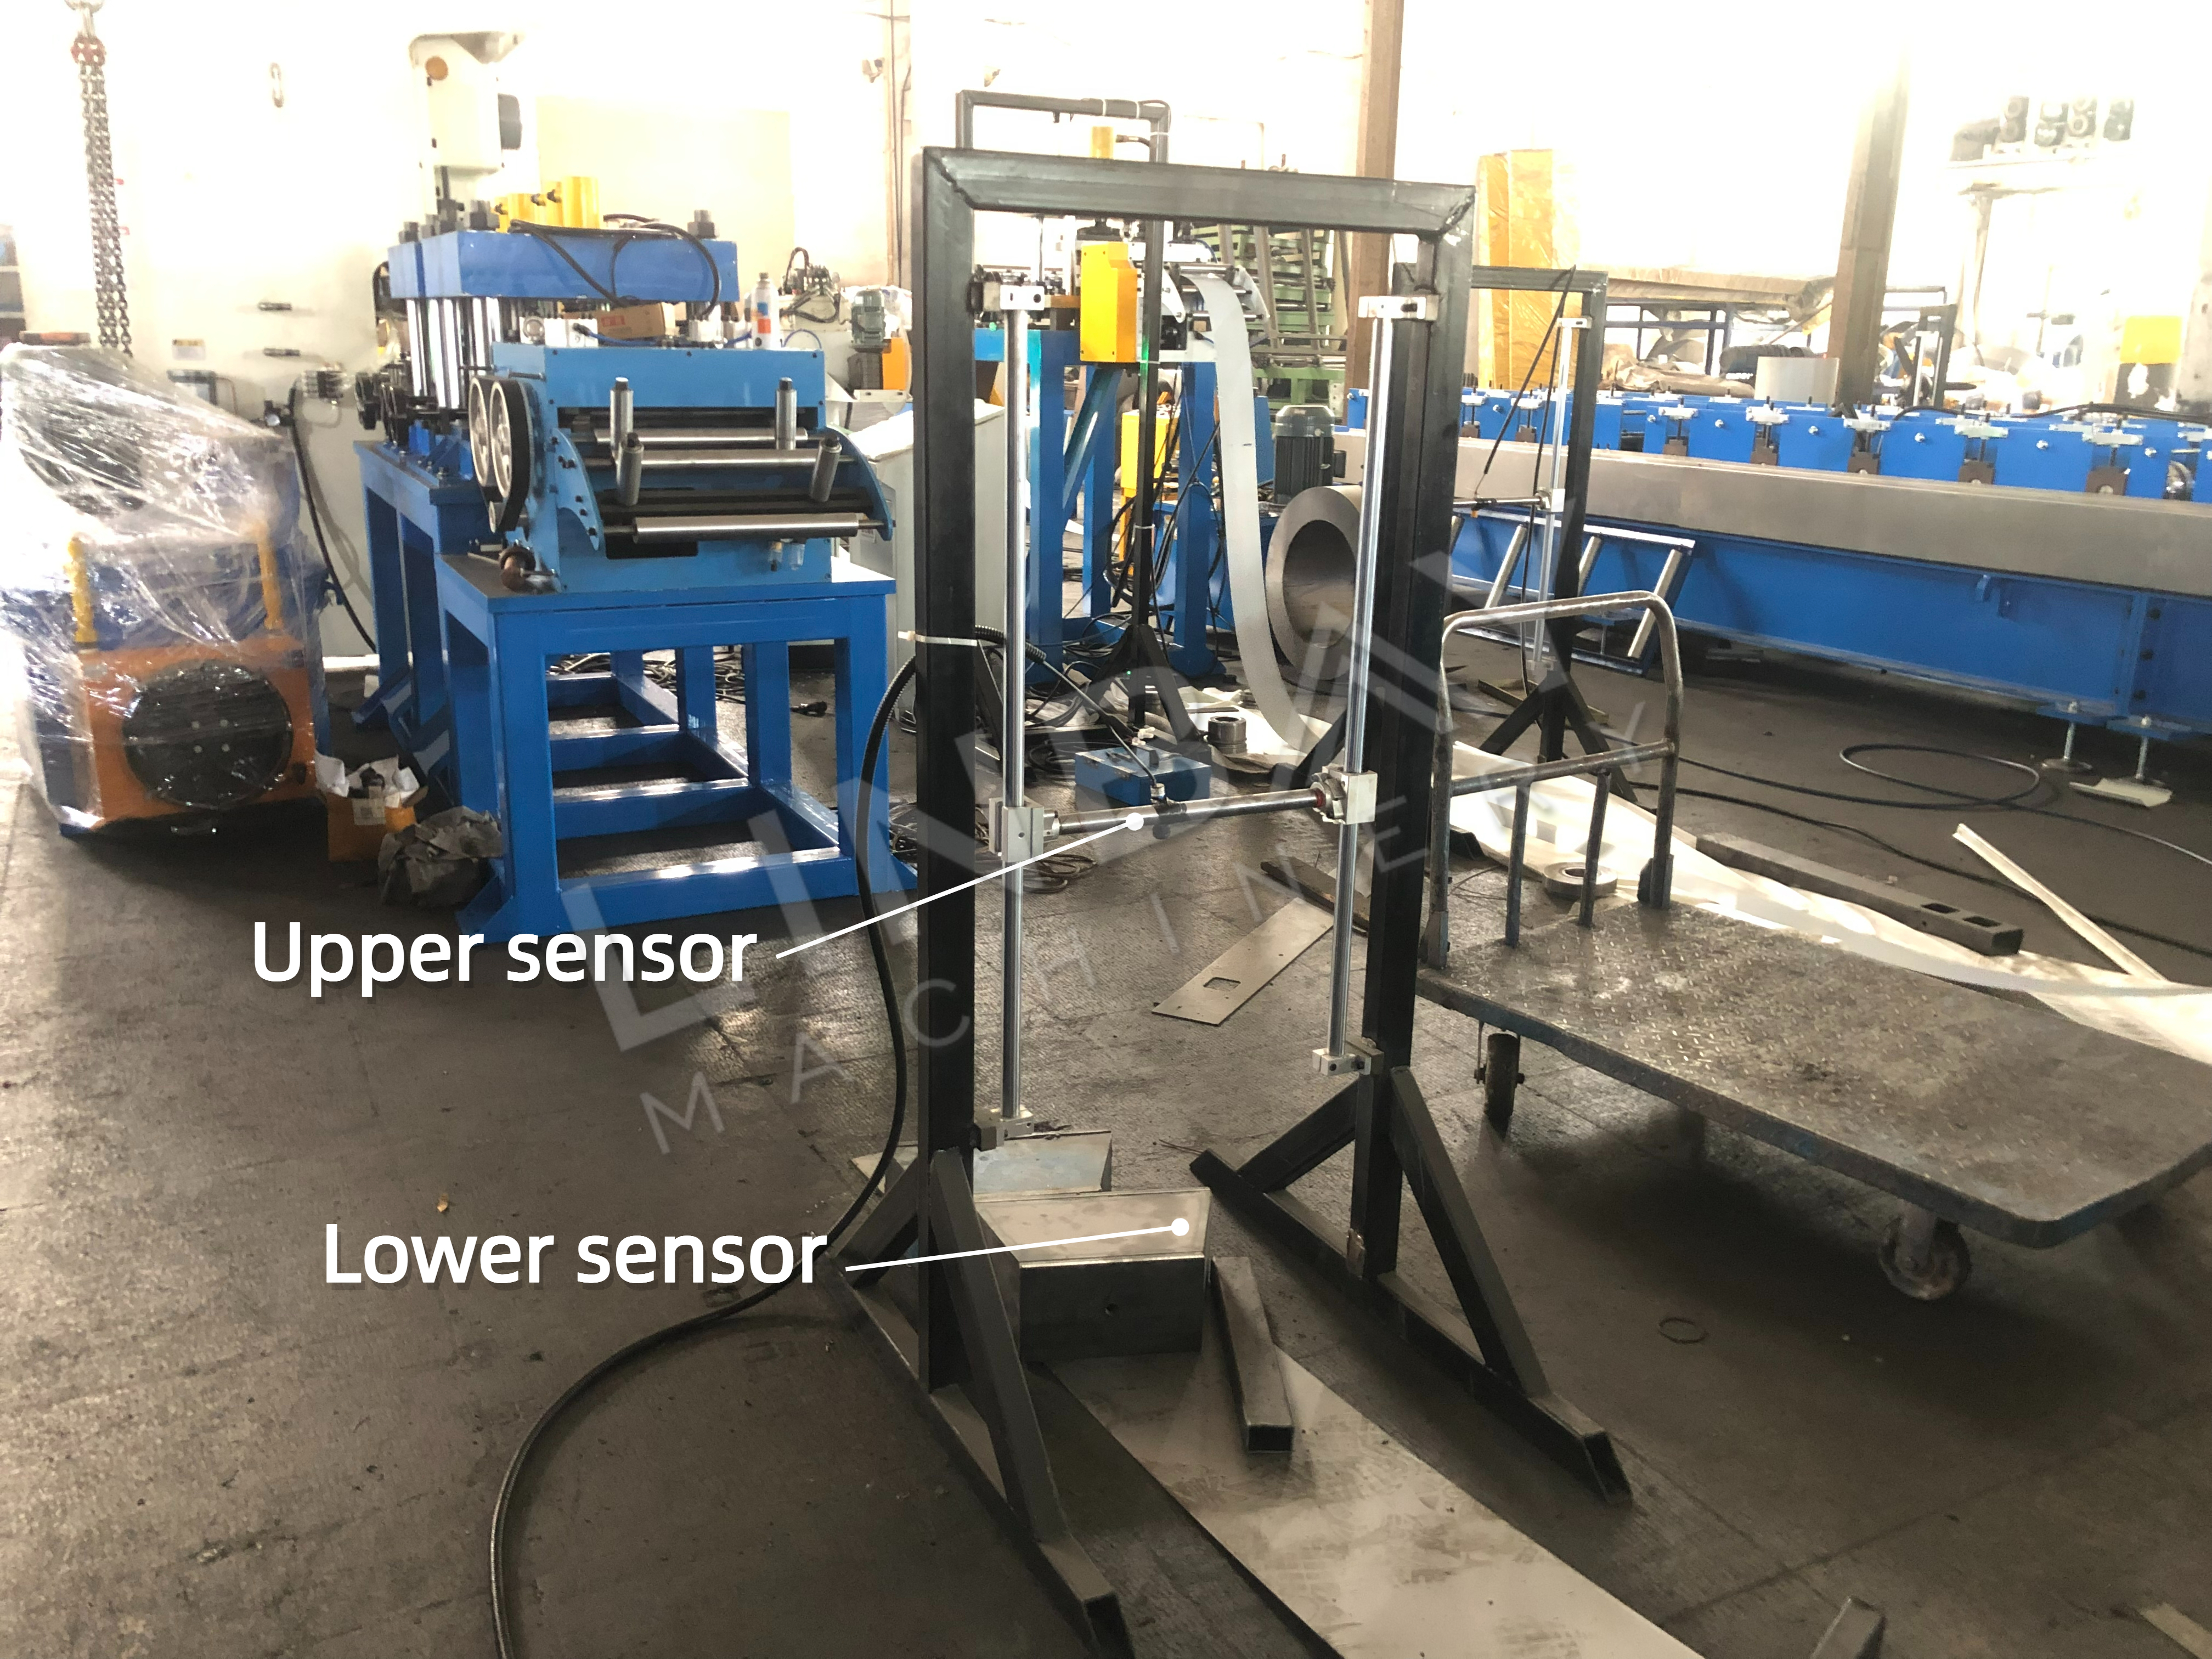
Корыч катушканың да, җиһазларның да нәтиҗәлелеген арттыру һәм куркынычсыз эшләвен тәэмин итү өчен җитештерү темпларын көйли. Әгәр катушка аскы сенсор белән бәйләнешкә керсә, бу чикләүчедән алдагы спиральләштерү, тигезләү һәм тишү процессларының формалаштыру, эретеп ябыштыру һәм кисү этапларына караганда тизрәк эшләвен аңлата. Бу алдагы процесслар җитештерү агымын тигезләү өчен туктатылырга тиеш; югыйсә, катушка җыелырга мөмкин, бу аның формалаштыру машинасына шома керүенә комачаулый һәм деформациягә китерергә мөмкин. Киресенчә, катушка өске сенсорга кагылса, ул соңгы этапларның алдагыларга караганда тизрәк хәрәкәт итүен күрсәтә, бу чикләүчедән соң процессларда тукталыш таләп итә. Моны эшләмәү катушканың рулон формалаштыру машинасына бик тиз тартылуына китерергә мөмкин, бу тишү машинасына һәм формалаштыру роликларына зыян китерү куркынычын тудыра. Теләсә нинди тукталыш тиешле PLC шкаф дисплейында хәбәр җибәрәчәк, бу эшчеләргә сорауны тану аша эшне дәвам итәргә мөмкинлек бирәчәк.
Җитәкчелек
Төп максат: Корыч катушканың станокның үзәк сызыгы белән дөрес туры килүен тәэмин итә, әзер продуктта борылу, бөкләнү, бөтерелү һәм үлчәм төгәлсезлеге кебек проблемаларны булдырмый. Җитәкләүче роликлар керү ноктасында һәм формалаштыру машинасы эчендә стратегик рәвештә урнаштырылган. Бу юнәлеш бирүче җайланмаларны даими рәвештә калибрлау мөһим, бигрәк тә ташудан яки рулон формалаштыру машинасын озак вакыт кулланганнан соң. Җибәрү алдыннан, Linbay командасы юнәлеш бирүче киңлекне үлчи һәм бу мәгълүматны кулланучы кулланмасына кертә, бу клиентларга машинаны китерү вакытында калибрларга мөмкинлек бирә.
Икенчел тигезләгеч (рулон формалаштыру машинасы белән бер үк нигезгә урнаштырыла)
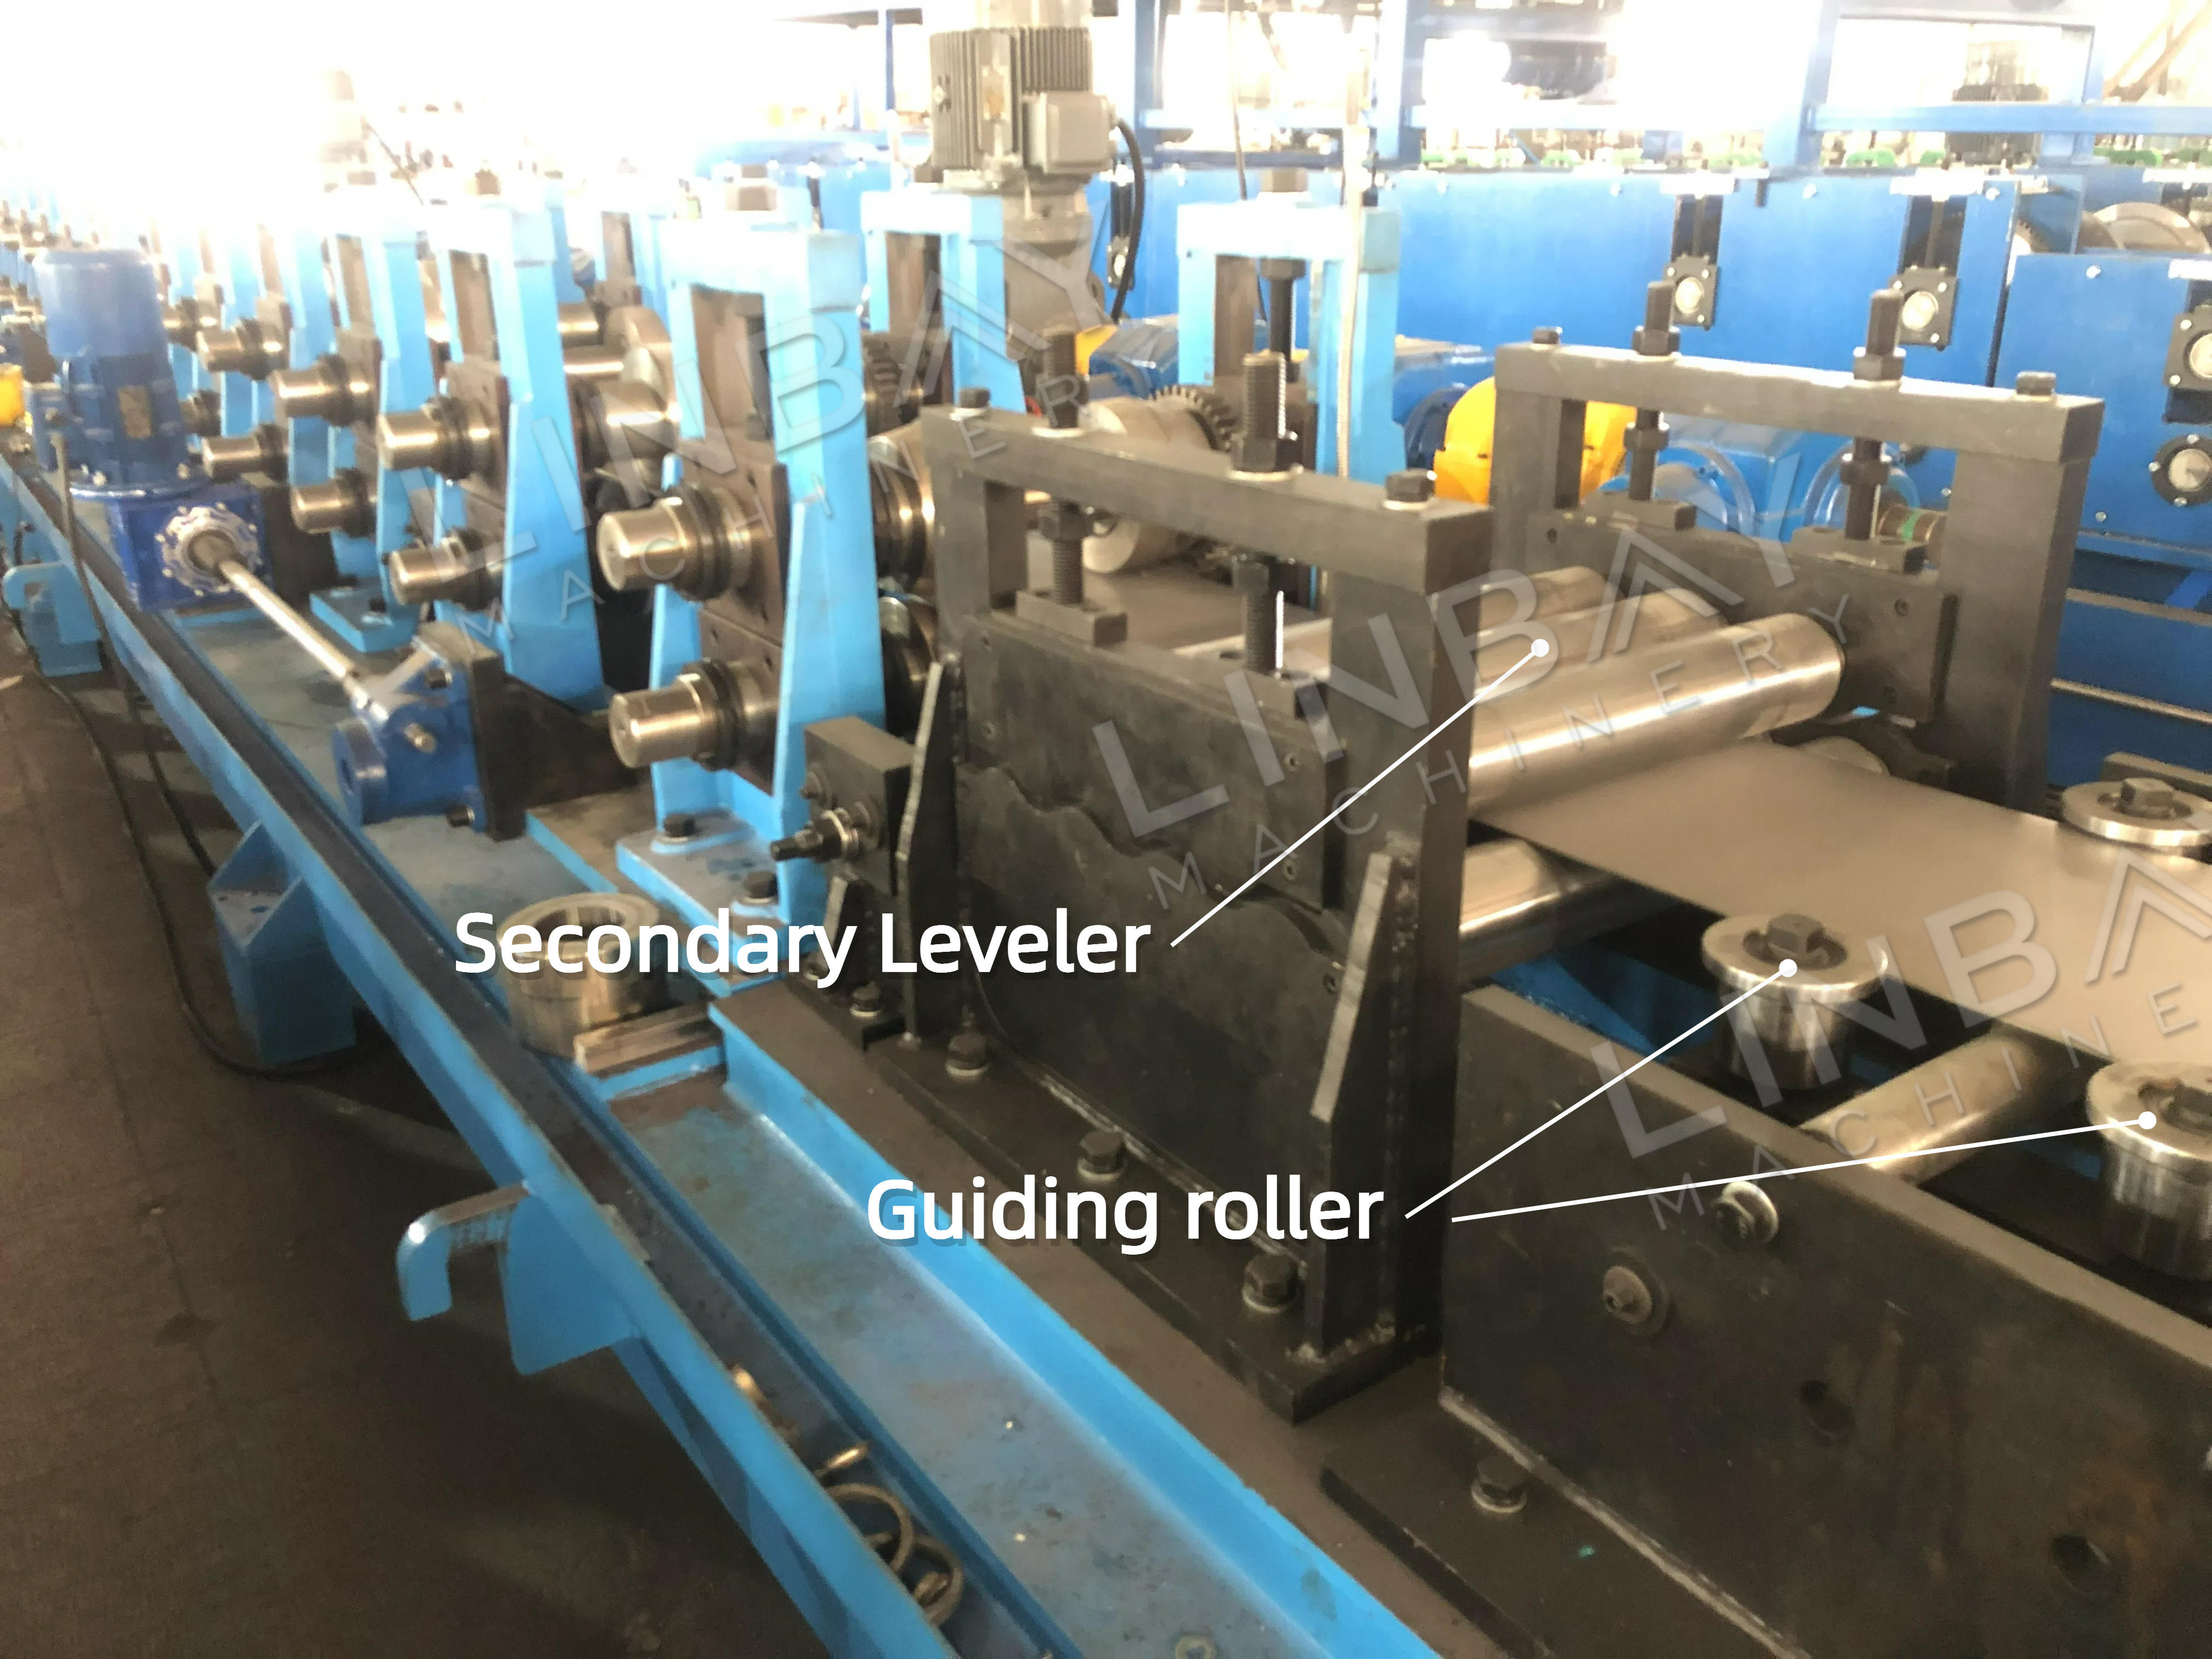
Шомарак катушка формалаштырудан соң җөйләрнең югары дәрәҗәдә тигезләнүен тәэмин итә, бу эретеп ябыштыру процессына зур ярдәм итә. Икенчел тигезләү тигезләү сыйфатын тагын да яхшыртырга һәм тишелгән нокталардагы киеренкелекне киметергә хезмәт итә. Өстәмә чара буларак, бу тигезләгечне формалаштыру машинасы нигезенә урнаштыру экономияле һәм уңайлы ысул тәкъдим итә.
Рулон формалаштыру машинасы
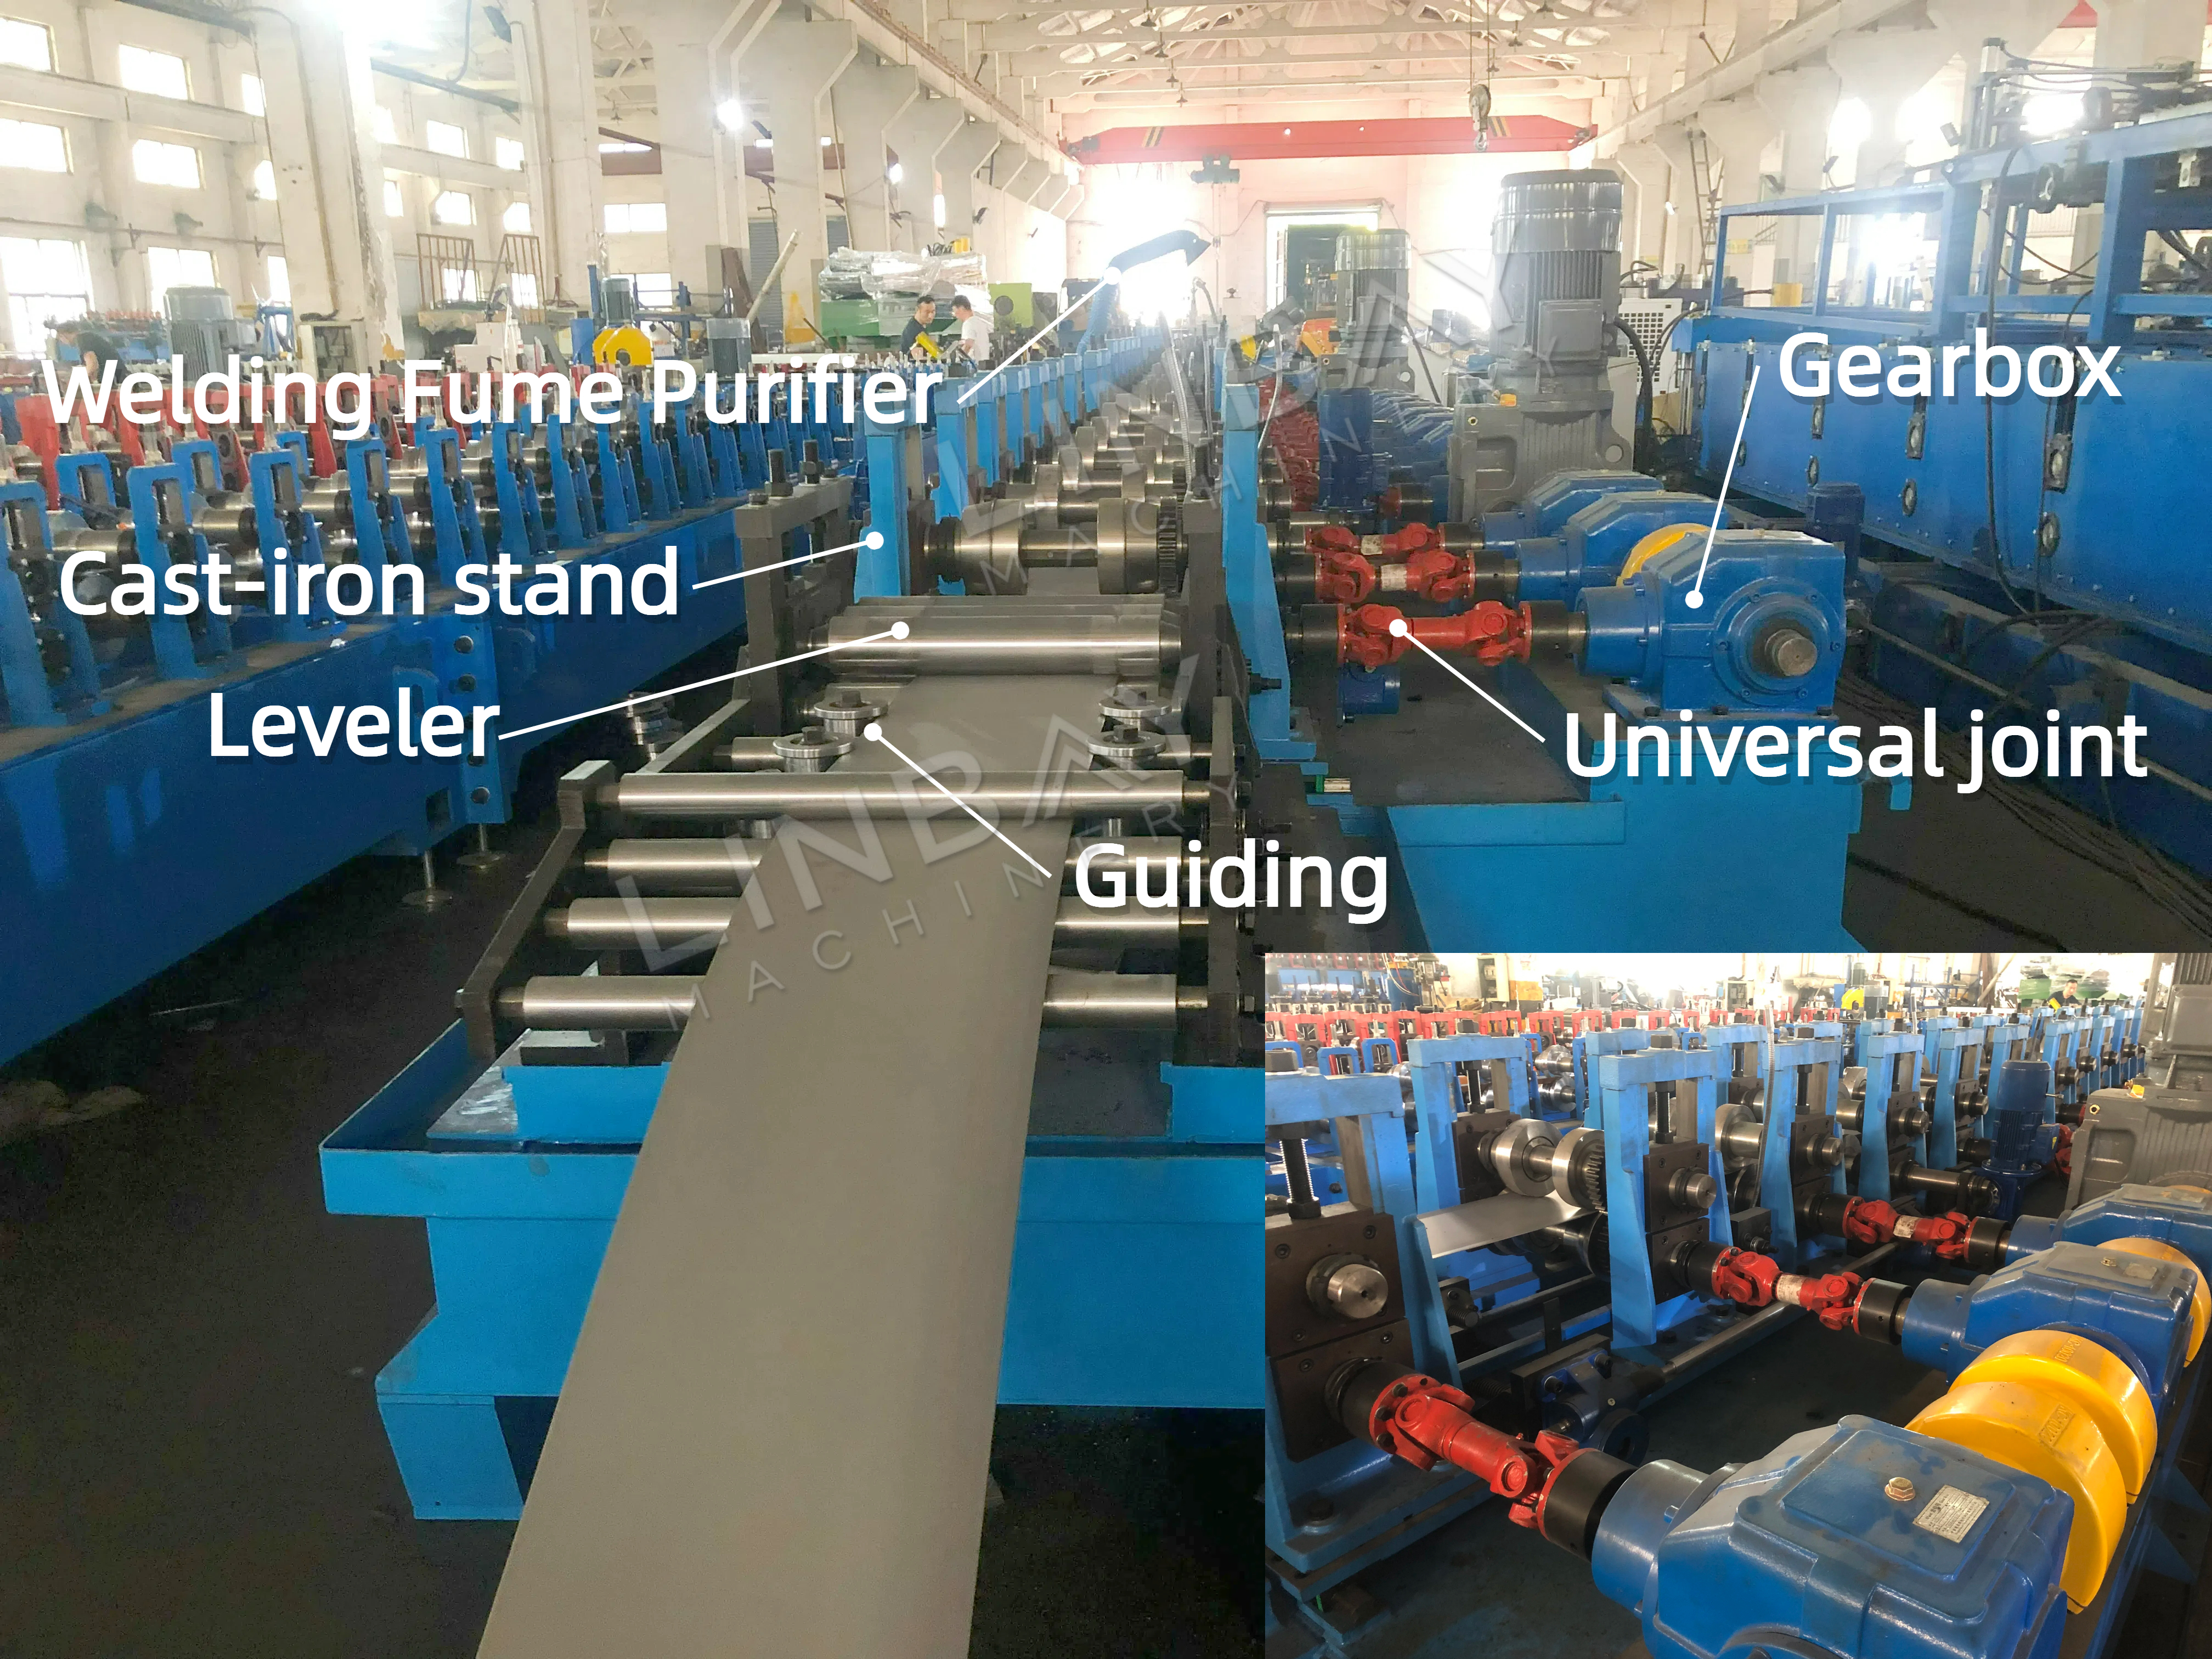
· Күпкырлы җитештерүБу линия киңлеге 50-100 мм һәм биеклеге 100-200 мм булган квадрат торбалар җитештерә ала. (Linbay шулай ук башка зурлык диапазоннары өчен дә көйләү мөмкинлеге бирә ала.)
· Автоматик рәвештә үлчәм үзгәртүPLC экранында кирәкле зурлыкны урнаштыру һәм раслау аша, формалаштыру станцияләре автоматик рәвештә юнәлеш бирүче рельслар буйлап төгәл позицияләргә күчә, формалаштыру ноктасын тиешенчә көйли. Бу автоматлаштыру төгәллекне һәм уңайлылыкны арттыра, кул белән көйләү кирәклеген һәм бәйле чыгымнарны киметә.
· Ян хәрәкәтне ачыклауКодлаучы формалаштыру станцияләренең ян хәрәкәтен төгәл күзәтә һәм бу мәгълүматны шунда ук PLCга җибәрә, хәрәкәт хаталарын 1 мм түземлелек эчендә саклый.
· Куркынычсызлык чикләү сенсорларыИке куркынычсызлык чикләү датчигы юнәлеш бирүче рельсларның тышкы якларында урнаштырылган. Эчке датчик формалаштыру станцияләренең бер-берсенә бик якын хәрәкәт итүенә комачаулый, бәрелүләрдән саклый, ә тышкы датчик аларның бик ерак китмәвен тәэмин итә.
· Ныклы чуен рамЧуеннан эшләнгән бәйсез вертикаль рамка белән җиһазландырылган бу ныклы конструкция югары куәтле җитештерү таләпләре өчен идеаль.
· Көчле йөртү системасыРедуктор һәм универсаль тоташтыру ныклы көч бирә, 2 мм дан калынрак катушкаларны алга этәргәндә яки 20 м/мин дан артык формалаштыру тизлегендә шома эшләүне тәэмин итә.
· Чыдам роликларХром белән капланган һәм җылылык белән эшкәртелгән бу роликлар тот һәм коррозиягә каршы тора, шуның белән аларның гомер озынлыгы арта.
· Төп моторСтандарт конфигурация - 380В, 50Гц, 3 фазалы, көйләү өчен вариантлар бар.
Лазер белән эретеп ябыштыру
· Яхшыртылган сыйфат һәм төгәллекЮгары төгәллек һәм ныклы тоташу тәэмин итә.
· Чиста һәм ялтыратылган тоташтыру: Тоташу урынында чиста һәм шома өслек тәэмин итә.
Эретеп ябыштыру төтенен чистарту җайланмасы
• Ис һәм төтенне контрольдә тоту: Эретеп ябыштыру вакытында барлыкка килгән исләрне һәм төтеннәрне нәтиҗәле рәвештә тота һәм бетерә, завод мохитен куркынычсызрак итә һәм эшчеләрнең сәламәтлеген саклый.
Очучы пычкы кисү
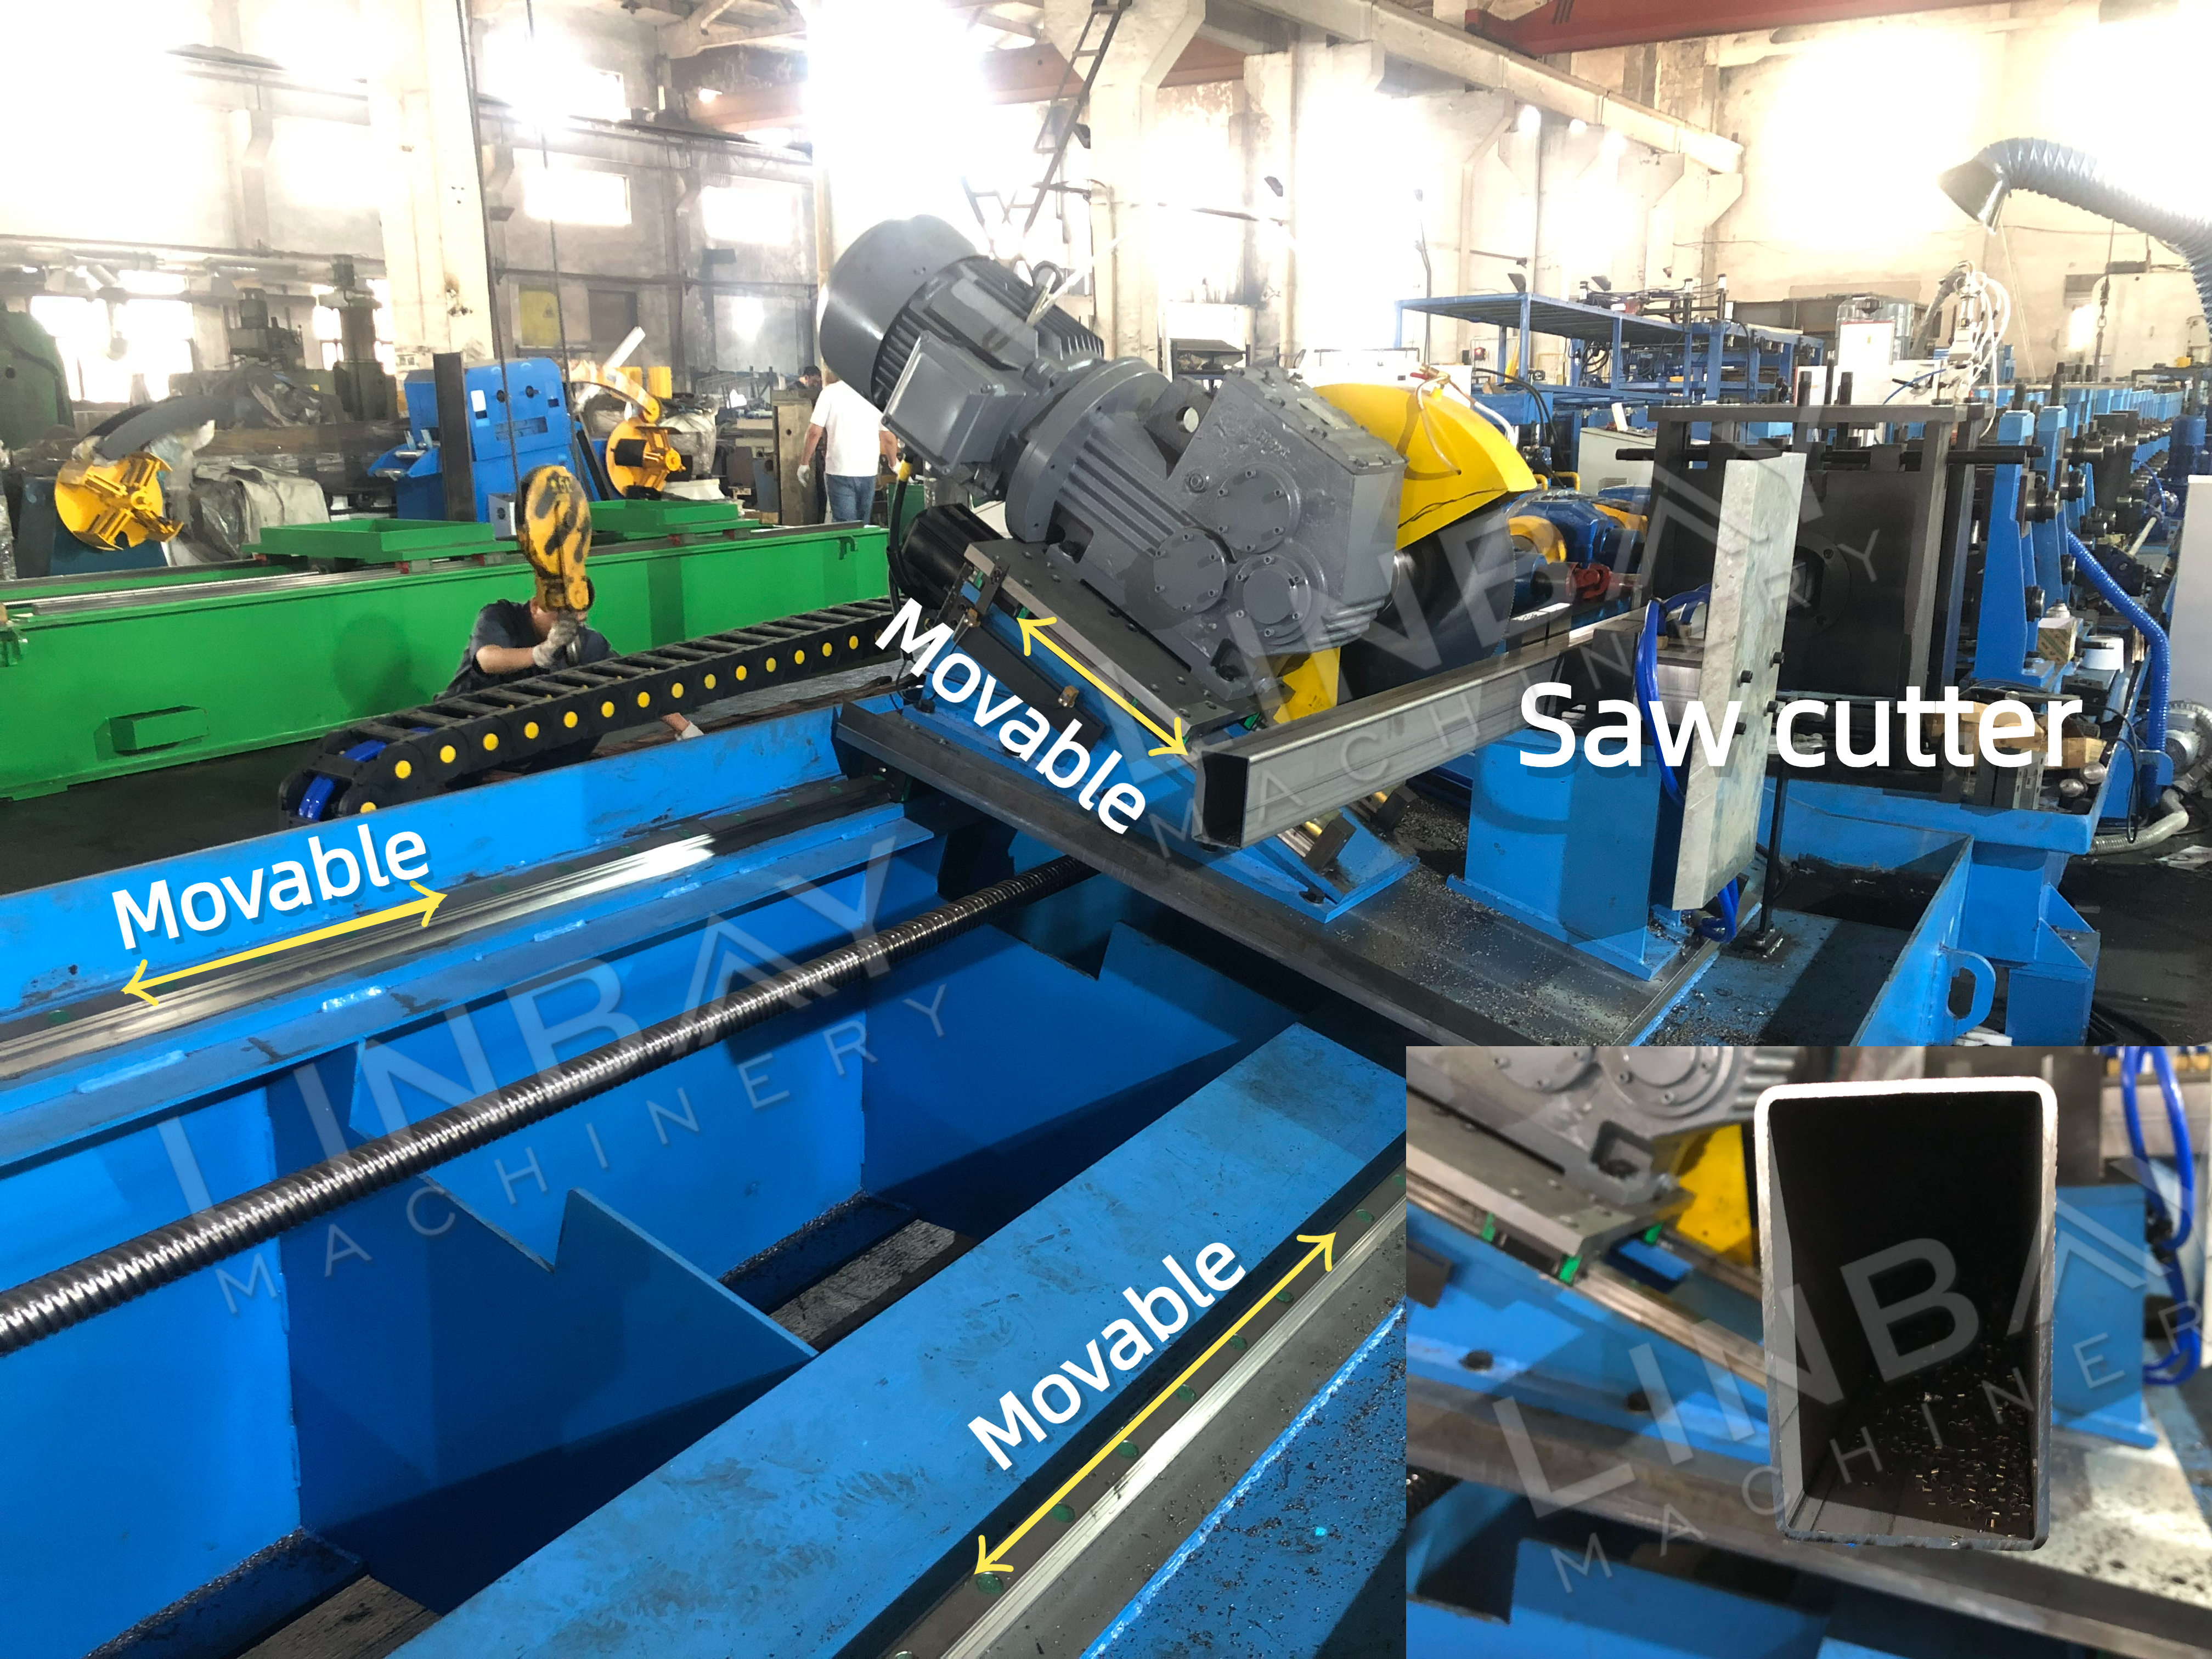
· Очу кисәгеКисү җайланмасы эш вакытында рулон формалаштыру машинасының тизлеге белән синхронлаша, җитештерү нәтиҗәлелеген һәм җитештерү күләмен арттыра.
· Төгәл кисүСерво мотор һәм хәрәкәт контроллеры ярдәмендә кисү җайланмасы ±1 мм төгәллекне саклый.
· Пычкы белән кисү ысулыКвадрат формасында ябылган профильләрнең кырыйларын деформацияләмичә төгәл кисүләр ясый.
· Материалларның нәтиҗәлелегеҺәр кисү минималь калдыклар китерә, материал чыгымнарын киметә.
·Сыгылмалы эшТөрле зурлыктагы махсус пычаклар таләп итә торган башка кисү ысулларыннан аермалы буларак, пычкы белән кисү җайлаштырылган, бу пычакларга чыгымнарны киметә.
1. Декойлер

2. Тукландыру

3. Тишеп сугу

4. Рулон формалаштыру өчен стендлар

5. Йөртү системасы

6. Кисү системасы

Башкалар

Өстәлдән чыгу