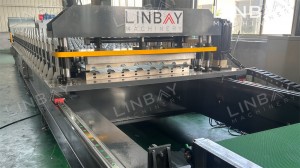
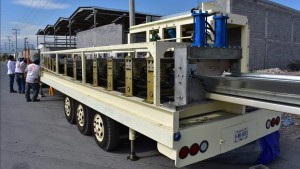
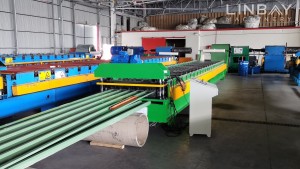
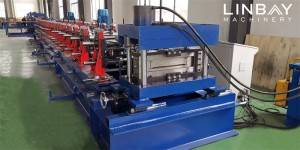
동영상
윤곽
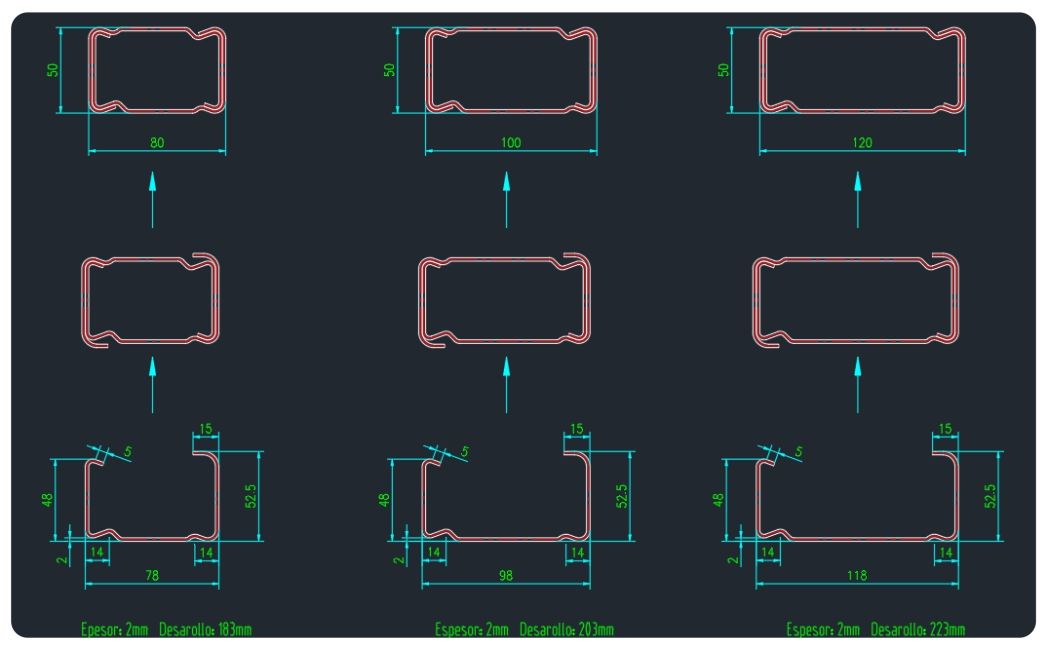
이 단계에서는 생산 시스템을 활용하여 제작을 위한 설계가 이루어졌습니다. Las vigastipo caja se clasifican en trestipos: vigaoldada, viga de una sola Pieza y viga mordida. Enste caso, utilizamos la tercera opción. 2mm의 성능에 적합하며 기본적으로 A572 GR50에 적합하며 최대 유량은 350MPa 이하입니다. (모든 활동의 흐름은 절차 진행에 중요한 요소이며, 새로운 작업 형식에 영향을 미치기 때문에 중요한 요소입니다. por lo que es esencial que el cliente nos proporcione esta informationación).
비교: las características de los trestipos de vigas de abrazo
| 사진 | 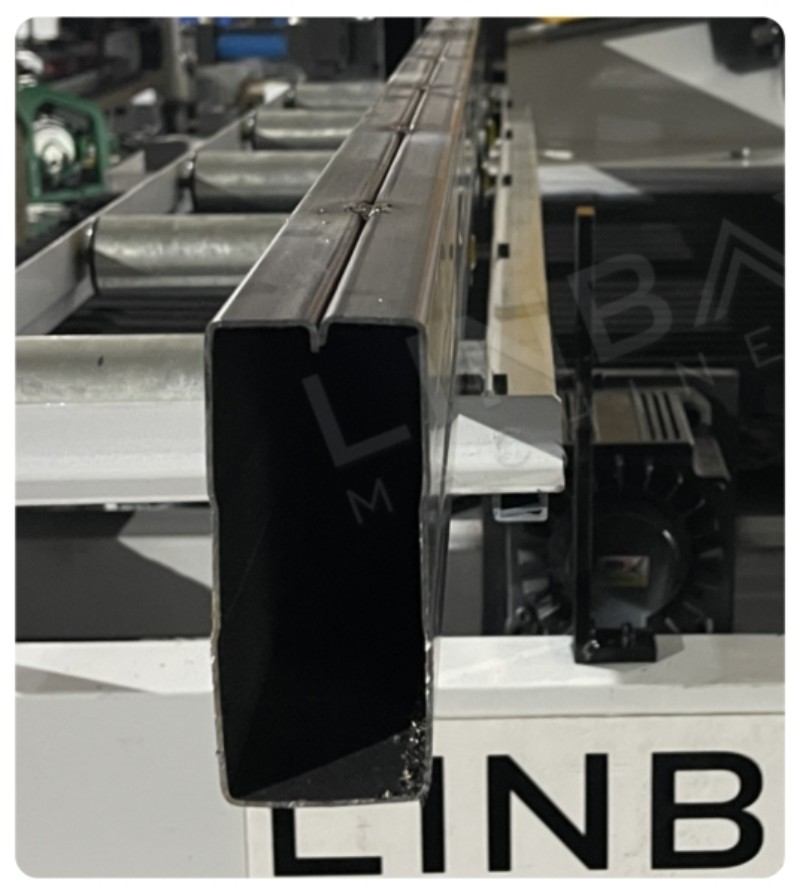 |
|
|
| 이름 | Viga soldada | Viga de una pieza | 비가 모르디다 (Producida por esta m아퀴나) |
| 필요한 재료 | M이니마 | 메디아 | 막시마 |
| Capacidad de carga | 미니마 | 메디아 | 막시마 |
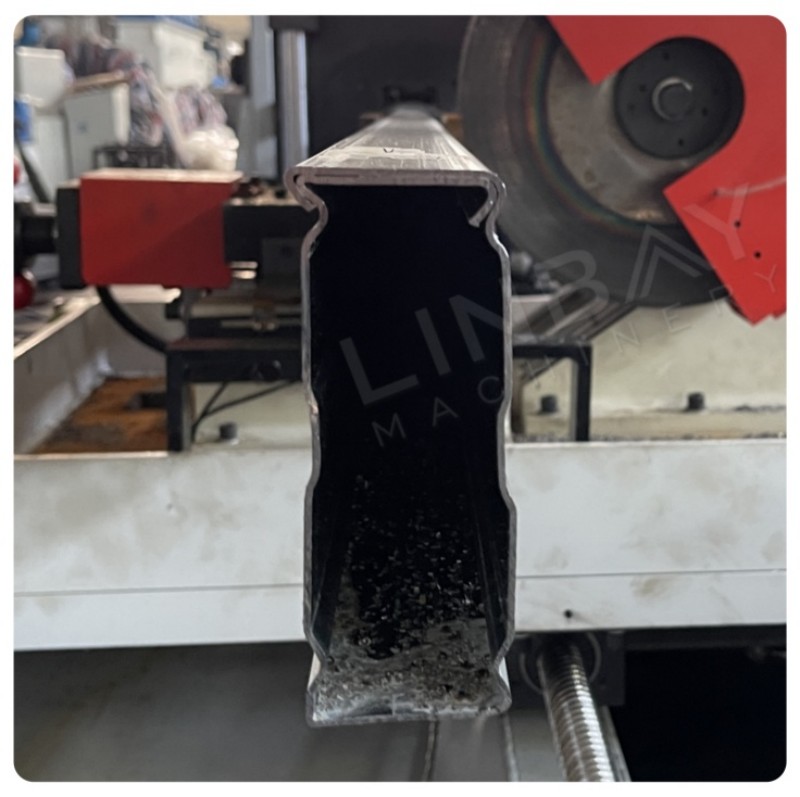
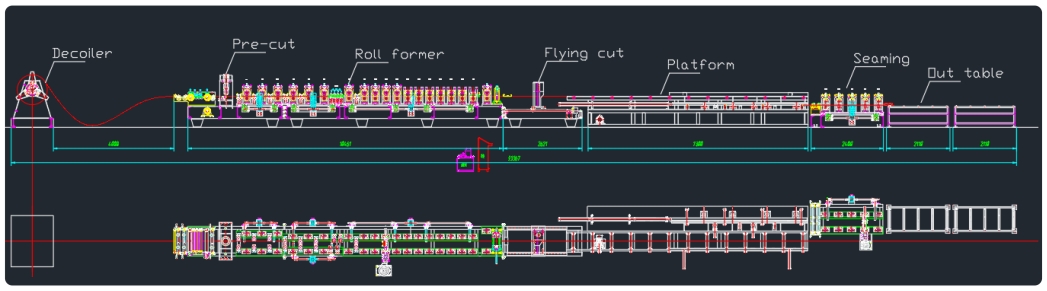
La linea de producción and parámetros de cada parte
| 운송 플랫폼 및 비용 절감 장치를 자동으로 제어할 수 있는 장치 | ||
| 프로필: | ||
| 목 | 구성(선택 사항) | |
| Materia prima: | 아세로 A572 GR50 | 에스페소르(MM): 2mm/칼리버14 |
| 플루엔시아: | ≤350Mpa | |
| 개발: | 183mm/203mm/223mm | Hay tres tamaños de perfiles |
| 라인: | ||
| Velocidad de toda la línea: | 0-4m/분 | 조절 가능 |
| Energía eléctrica: | 440V 60Hz 3상 | O a su demanda |
| 총 페소 금액: | 21톤 | |
| 치수: | 33.6m*2.1m*1.8m | |
| 데스보비나도르: | ||
| 데스보비나도르: | 수동 | |
| 화물 운송 용량: | 3t | |
| 아플라나도르: | ||
| 영양제의 수: | 4 로딜로 | φ90mm |
| 평면상의 Rodillos 수: | 7 로딜로스 | φ75mm |
| Materia prima de los Rodillos: | 40크레딧 | HRC55°-58°, 크로마도 |
| Pre-corte Hidráulico: | ||
| Velocidad de corte: | 3초/코르테 | |
| Materia prima de cuchilla: | SKD11 | HRC>62° |
| Cantidad de cuchillas: | 1 게임 | |
| 모터 히드라울리코의 잠재력: | 7.5kW | |
| Ancho de las pérdidas: | No hay pérdidas | |
| 컨포마도라: | ||
| Velocidad de conformar: | 0-10m/분 | |
| 구조: | Soporte de hierro forjado | |
| Sistema de transmisión: | 카데나, 140 그라도, 1.5인치 | |
| 모터 형태의 잠재력: | 30kW | 5년 보증 |
| Potencia de motor de cambio de ancho: | 1.5kW | 5년 보증 |
| Sistema de transmisión: | 카데나 | |
| Pasos de conformado: | 18파소스 | |
| Materia del eje: | 40크레딧 | |
| Material de los rodillos : | GCr15 | 5년 보증 |
| Diámetro del eje: | φ80 mm | 5년 보증 |
| Marca del rodamiento: | HRB | 2년 보증 |
| Formar de cambiar anchos: | Automático transversal | Pocos segundos |
| Post-corte Hidráulico en Movimiento: | ||
| Velocidad de corte: | 0-10m/분 | Igual a la velocidad de perfiladora |
| Forma de corte: | Corte hidráulico | Cortar sin parar la perfiladora |
| Potencia de servo motor: | 2.9kW | 야스카와 |
| Ancho de las pérdidas: | No hay pérdidas | |
| Materia prima de cuchillas: | SKD11 | HRC>62° |
| Cantidad de cuchillas: | 3 게임 | Cada medida Tiene un juego de cuchillas |
| Cambiar las cuchillas: | 수동으로 | 10분 |
| Marca de encoder: | 코요 | |
| 모터 히드라울리코의 잠재력: | 11kW | |
| Tolerancia de longitud: | ≤+/- 0.5mm | |
| 자동 플랫폼: | ||
| Forma de transmisión: | 카데나 | |
| 모터의 힘: | 2.2kW*3 | |
| El brazo de giro: | 네우마티코 | |
| El brazo de empuje: | 네우마티코 | |
| Los Rodillos de alimentación de la segunda plataforma: | 네우마티코 | |
| Conformadora de Costura: | ||
| Velocidad de costura: | 0-4m/분 | 조절 가능 |
| 구조: | Sporte de hierro forjado | |
| Sistema de transmisión: | 카데나, 120 그라도, 1.5인치 | |
| 모터의 힘: | 5.5kW | |
| 모터의 힘은 고정의 힘: | 1.5kW | |
| Pasos de conformado: | 5파소스 | |
| Matetria prima de los Rodillos: | GCr15 | 5년 보증 |
| Diámetro del eje: | φ80mm | 5년 보증 |
| Forma de cambiar las medida: | Automático transversal | Igual al parte de formadora |
| Mesa de Salida: | ||
| 수량: | 2개 | |
| 종방향: | 2*2m | |
| Grupo Hidráulico: | ||
| 잠재력: | 11kW | |
| 마르카: | 우시완성 | Refrigeración por ventilador |
| Volumen del tanque: | 200리터 | |
| 솔레노이드: | 베이징 화더 | |
| 히드로발불라: | 베이징 화더 | |
| Aceite hidráulico: | N32 또는 N46 | |
| PLC 제어: | ||
| 역수 : | 마르카 야스카와 | |
| PLC : | 마르카 지멘스 | |
| Tipo de funcionamiento | 수동/자동 작동 팁 | |
| HMI : | 마르카 MCGS | |
| 트랜스베르티도르: | 우시 후지에 | CE 표준 |
| 계시자들: | 마르카 오므론 | |
| Relevo intermedios: | 마르카 오므론 | |
| 렝구아 : | 중국-스페인어 | 스페인어 |
| 기타 정보: | ||
| Color de la máquina : | 초록색과 주황색 | * O Según su requisito |
| 엔트레가 : | 120일 | |
| 콘테네도르 | 2*40GP | |
생산 라인의 부품 세부 설명
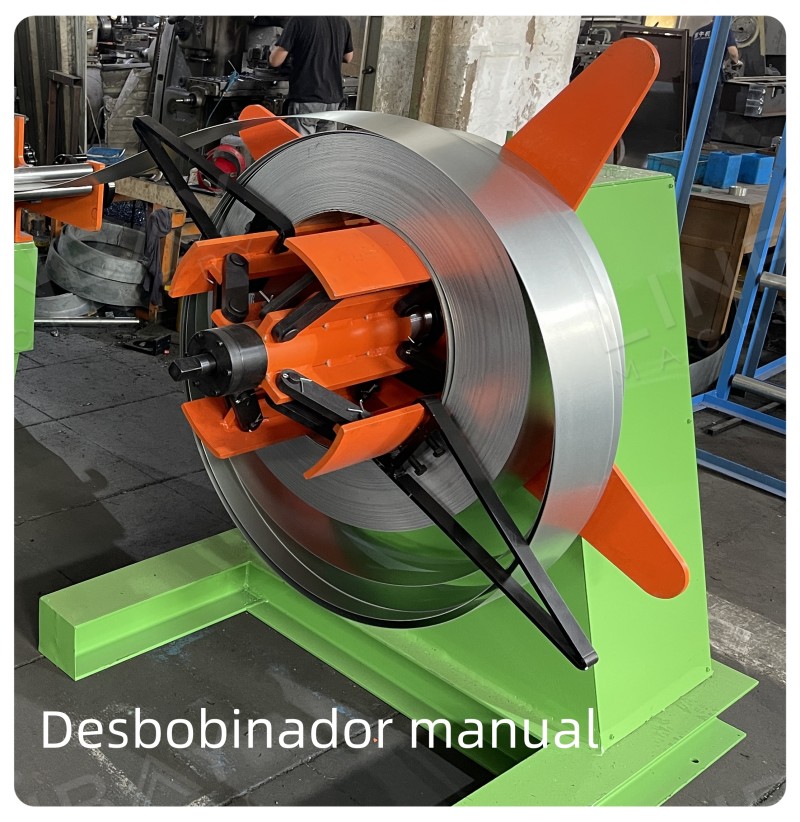
Desbobinador: Empleamos un desbobinador manual debido a que el ancho de alimentación del perfil no es grande y el espesor del 자료가 상당하지 않습니다. 물론, Este Caso, Un Desbobinador 수동 결과는 효율적이고 효율적인 솔루션입니다. Siempre nos esforzamos por ofrecer las mejores y más apropiadas soluciones para nuestros clientes. 작업을 수행하는 데 필요한 도구가 작업대에 있는 롤로에 있는 경우, 가공 형식에 따라 극한의 롤로에 삽입할 수 있으며, 재료를 보호하기 위한 도구를 삽입할 수 있습니다.
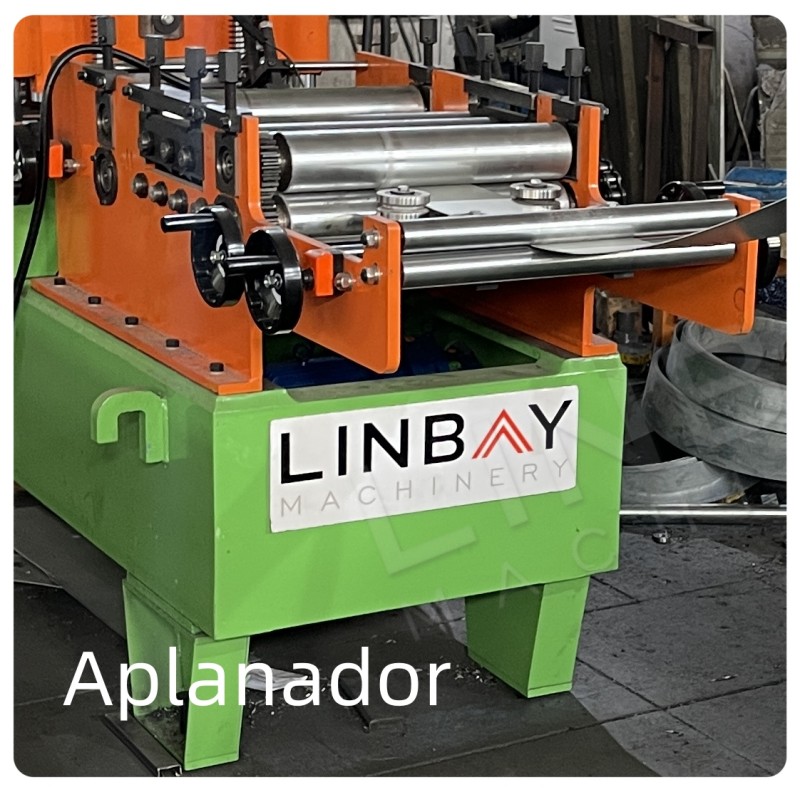
Aplanador: 곡선을 제거하고 내부 장력을 자유롭게 하고 변형 과정을 확인하는 것이 가능하며, 평면에 도달하기 전에는 감지할 수 없는 현실입니다. 계획에 따르면 기계 장치에 직접 통합되어 생산 라인의 길이를 줄이고 공간을 최적화하는 데 도움이 됩니다.
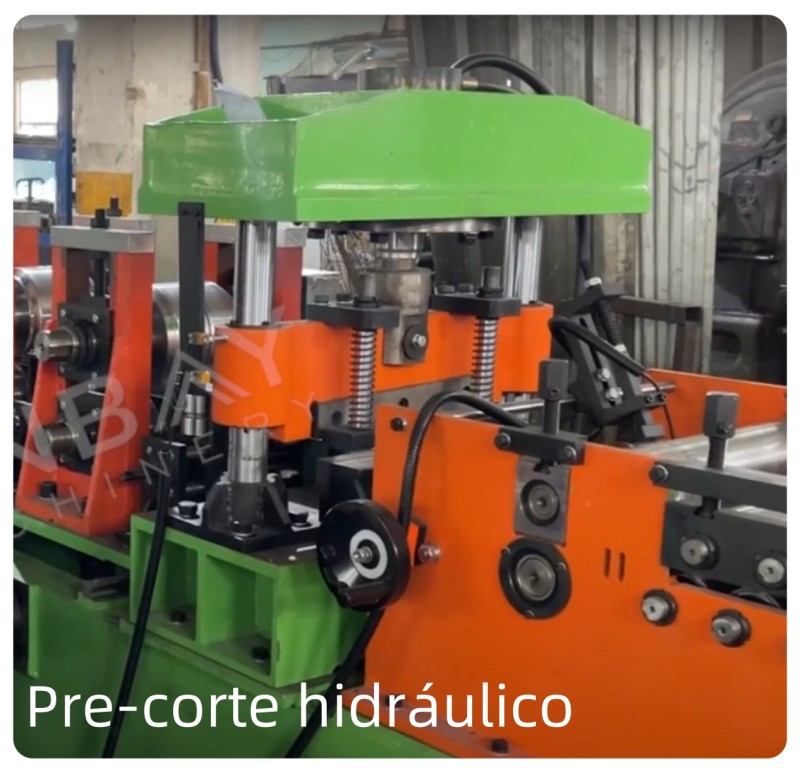
Corte previo: El corte previo se utiliza para facilitar el cambio del Rollo de acero. Dado que la máquina debe producir tres tamaños de vigas, es necesario cortar el materials al finalizar la producción de untipo de perfil y luego insertar un nuevo Rollo con otro ancho de alimentación. (Los pasos detallados para cambiar los tamaños de producción están disponibles en el video que proporcionamos). 뒤쪽의 코르테와 비교해 보면, 이전의 코르테는 끔찍한 재료와 같은 생산 과정을 실현한 것입니다.
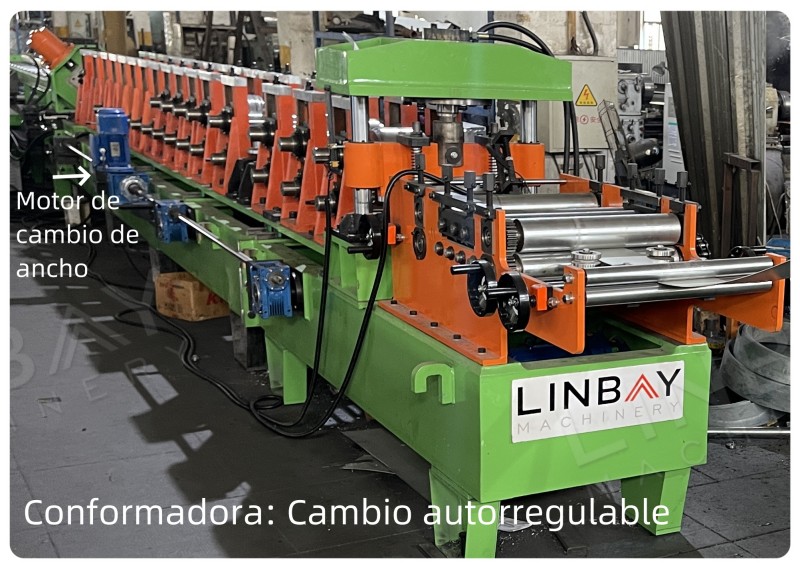
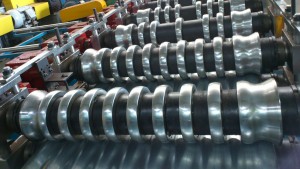
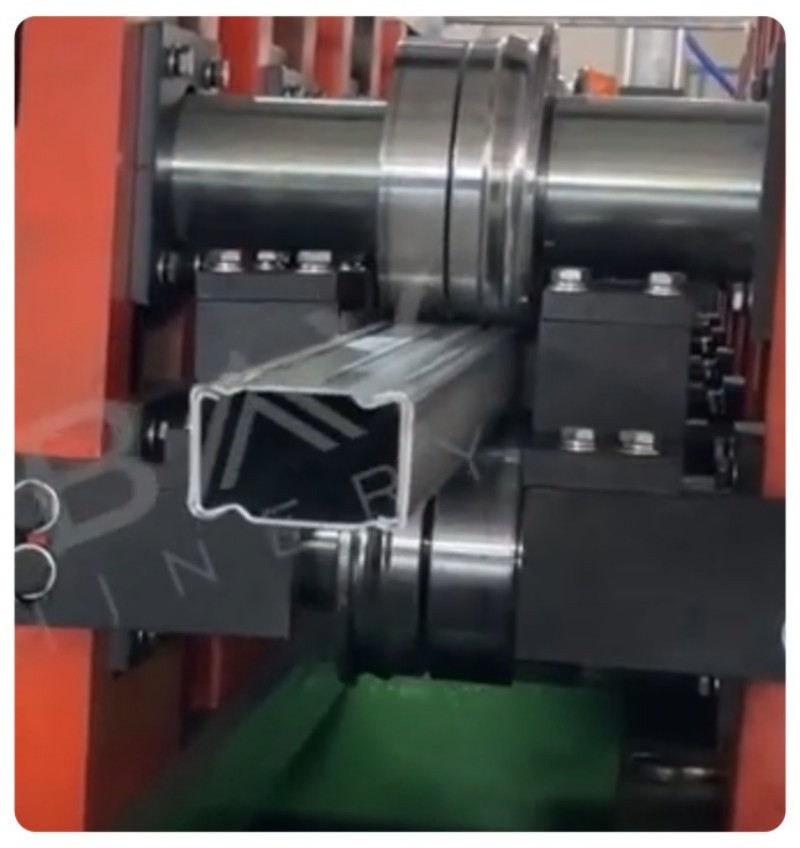
기계 구성: Para producir tres tamaños en una sola máquina, empleamos un dispositivo de desplalazamiento automático. 예를 들어, 기계에서 78mm 앵커 및 98mm 구멍을 뚫고 제작한 경우, 전기 장치 제어 패널에서 작업 솔로 작업을 수행할 수 있습니다. Luego, 자동 설치 장치를 자동으로 설치하여 고정 장치를 형성합니다. Todo el processo es muy fácil de manejar. 기계 구조는 계층 구조에 적합하며, 전송 속도가 빠르고 강력하며 효율적으로 구성되고 견고합니다. La máquina funciona de manera is stable y puede Operar de forma continuea durante 8 horas sin Problemas. Además, nuestros Rodillos están cromados para alargar su vida útil. Junto con los Rodillos en el formado, también hayrodillos adicionales diseñados para mejorar la forma del perfil, asegurando que el producto final cumpla con las especaciones del plano.
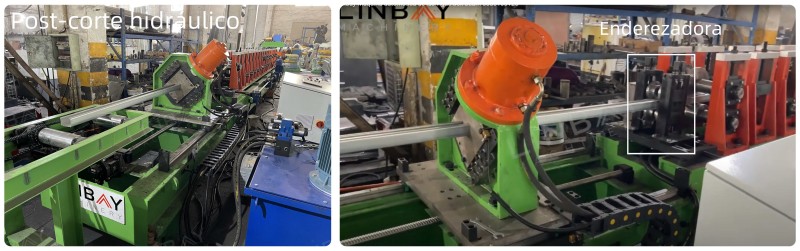
Corte hidráulico: Antes del corte, utilizamos una enderezadora para garantizar la form y la retitud del perfil. 규칙에 따라 절차를 진행하고, 코드의 길이와 코드의 정확성을 확인하기 위해 코드를 작성하도록 하세요. 모바일 코르테를 구현하면 기계 장치를 계속해서 작동할 수 있고 코르테를 현실화할 수 있으며 생산 속도와 효율성이 상당히 향상됩니다. Además de la alta velocidad, estetipo de corte no genera desperdicios, lo que allowede un ahorro significativo del 자료 de acero. 총체적으로 많은 것들이 존재하며, 코르테에 대한 특정 행동에 대해 이야기하고 있습니다. Las cuchillas se ajustan una por una según la forma del perfil después del formado, garantizando que el perfil cortado sea limpio, sin rebabas y con un acabado estético.
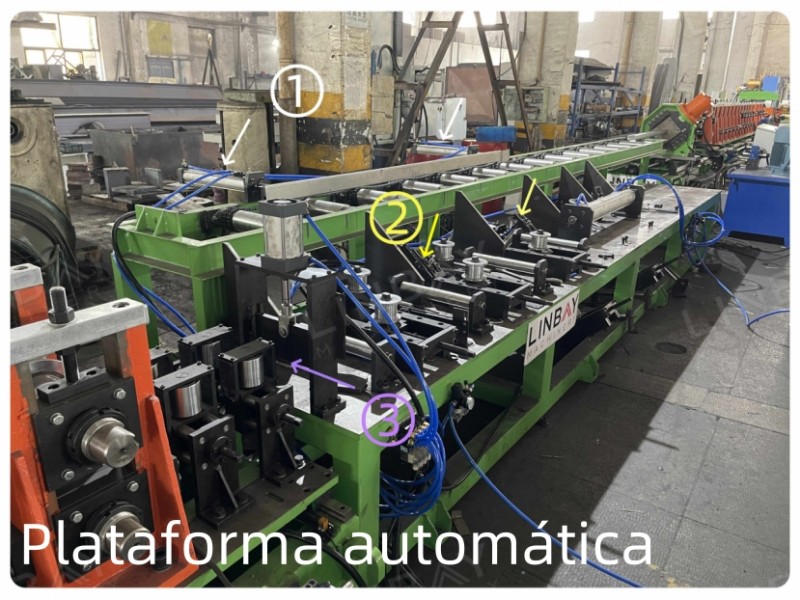
Plataforma de volteo: Después del corte, el perfil se Transporta hacia adelante deslizándose sobre los Rodillos y luego es empujado al área de volteo por el brazo neumático de la primea parte(flecha blanca) para esperar. Luego, el segundo perfil también es empujado al área de volteo por el brazo neumático de la primea parte(flecha blanca). La segunda parte (flecha amarilla) tiene una varilla extensible, que se extiende cuando entra el segundo perfil, volteando el perfil. De esta manera, los dos perfiles se unen. 순간적으로, se levanta la barrera de la tercera parte(flecha morada) y los dos perfiles se Transportan a la máquina de encaje, donde después del encaje se obtiene el perfil final. (Se puede ver todo el proceso dinámico en el video de explicación de la máquina).
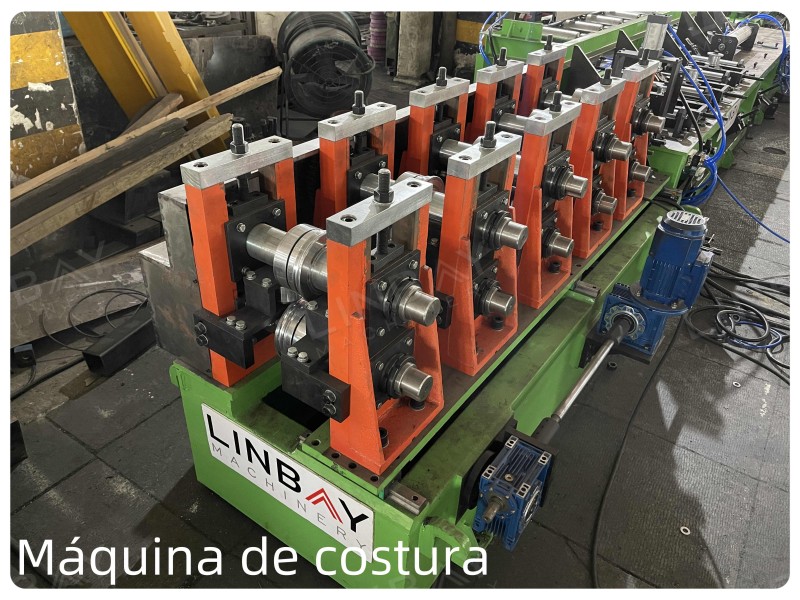
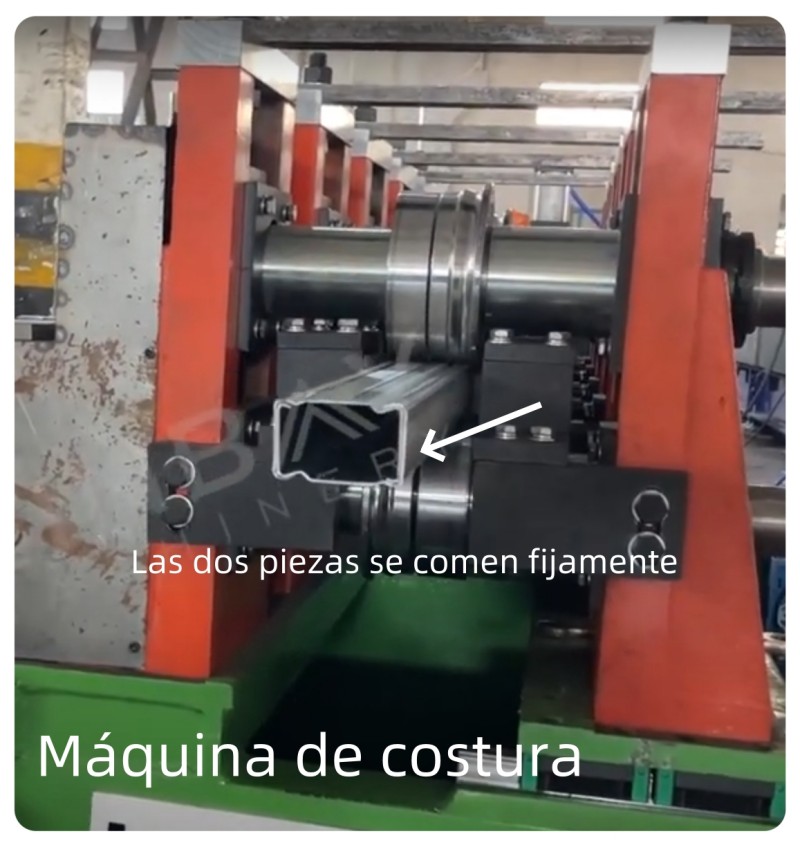
기계 사용: 기계 사용을 소개합니다. Tras pasar por cinco etapas de encaje, los dos perfiles se unen de manera Firme, formando la viga abrazada final. 일반적으로 기계 설비는 기계의 구조나 계층 구조를 조정하고 전송 및 전송 경로를 통해 기계를 작동합니다. 이 방법을 사용하려면 솔더 제조 방법을 사용하는 것이 필요하며, 솔더 제조와 비교하여 시장의 프로세스 진행 속도와 속도를 확인해야 합니다. Los perfiles finales se colocan en las mesas de salida, así todo el proceso. 완료되었습니다. 생산 라인이 자동으로 개선되면 노동 비용 절감에 기여할 수 있습니다.
고객 의견
2023년에 칠레 산티아고의 nuestro 고객을 방문하여 직물 생산 라인에 대해 문의해 보세요. 고객은 새로운 서비스에 대한 긍정적인 평가를 받았습니다. 매뉴얼 및 지침과 설치 비디오를 통해 고객의 컴퓨터에 라인 설치가 완료되고 응답자가 WhatsApp 그룹을 신속하게 처리하여 만족스러운 제품 생산을 보장합니다. 고객은 미래의 평면에 대해 새로운 마퀴나 마카를 요구하고 새로운 마퀴나와 다른 마퀴나를 추천합니다.
설치 비디오
이 비디오 설치에는 생산 배치 다이어그램, 기계 내부 배치, 시스템 Hidráulico 연결 및 전기 시스템 연결 다이어그램이 포함되어 있습니다. Este 비디오는 고객이 기계 장비의 효율적인 설치를 실현하기 위한 방법을 보여줍니다.
Operación durante el cambio de medida
이 제품은 다른 제품을 제작하기 위해 제작되었습니다. Por lo tanto, este video muestra el proceso para ajustar los tamaños de producción, que incluye la alimentación del desbobinador, el cambio de ancho de la máquina perfiladora, el reemplazo de las cuchillas, el ajuste de la plataforma volteadora y la regulación de la máquina de 코스투라. El contenido es claro y directo, lo que facilita la labour de los Operarios.
1. 디코일러

2. 먹이 주기

3.펀칭

4. 롤 성형 스탠드

5. 구동 시스템

6. 절단 시스템

기타

아웃 테이블