wikiō
ʻIkepili pilikino
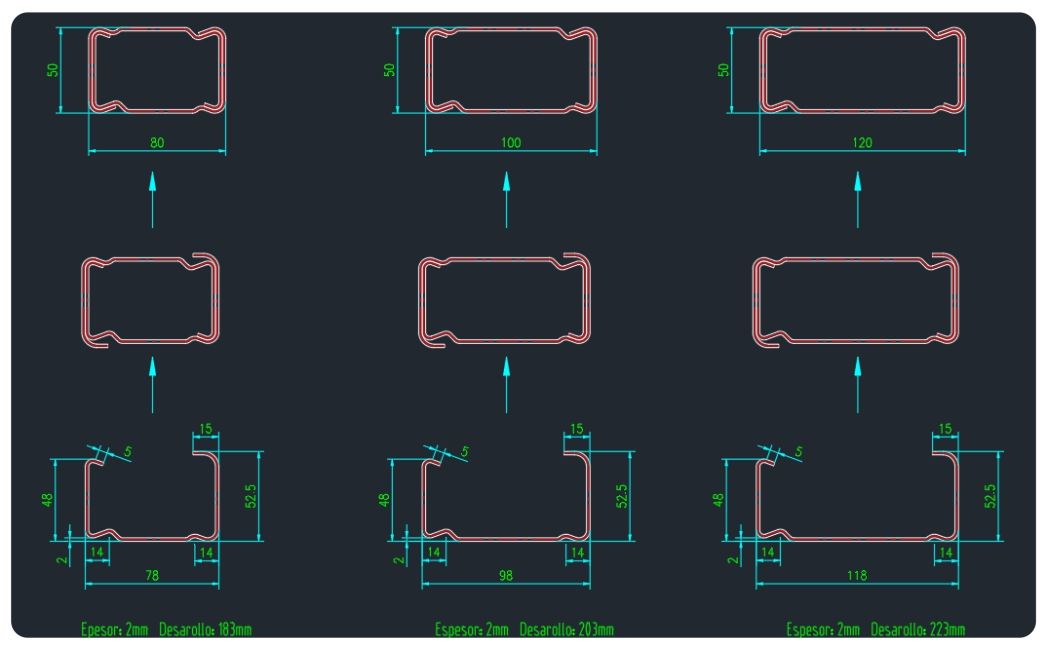
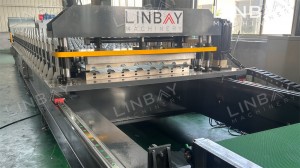
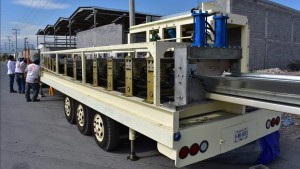
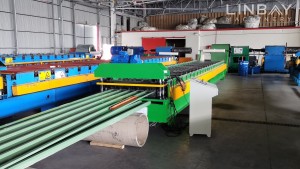
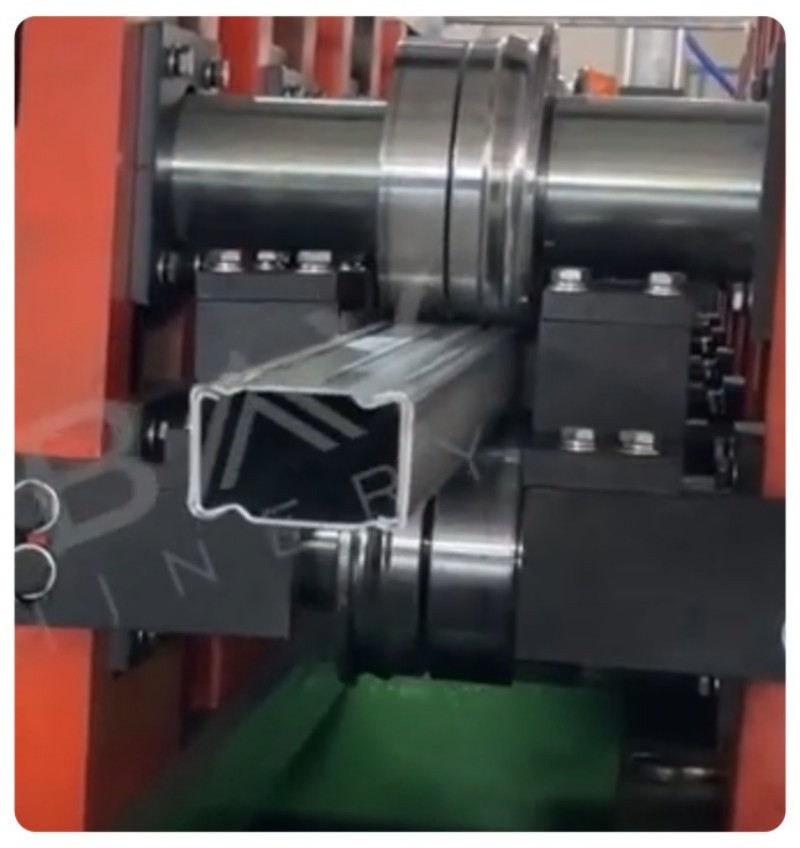
Esta línea de producción está diseñada para fabricar vigas tipo caja utilizadas en sistemas de estanterías. Las vigas tipo caja se clasifican en tres tipos: viga soldada, viga de una sola pieza y viga mordida. En este caso, utilizamos la tercera opción. He 2 mm ka nui o ka mea i hoʻohana ʻia e ka acero A572 GR50, me ka liʻiliʻi o ka fluencia ≤ 350 MPa. (El límite de fluencia del acero es un factor crucial para el proceso de conformado, ya que influye significativamente en el rendimiento de nuestras máquinas formadoras, por lo que es esencial que el cliente nos proporcione esta información).
Comparación de las características de los tres tipos de vigas de abrazo
| Kiʻi | 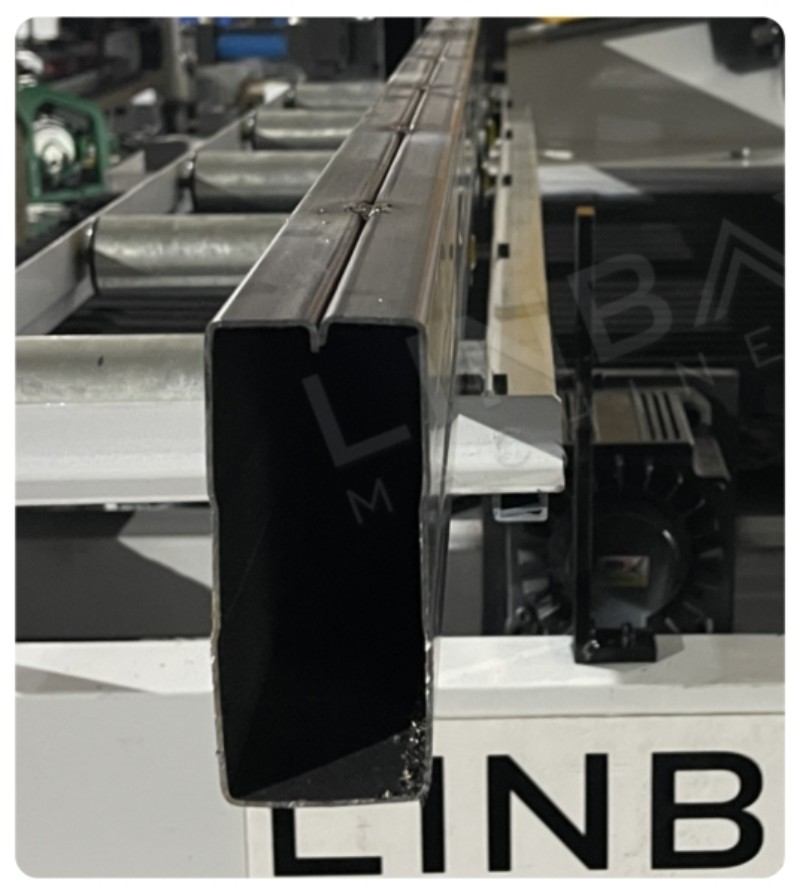 |
|
|
| ʻO ka inoa | Viga soldada | ʻO ka waina o kahi ʻāpana | ʻO ka lā make (Hana ʻia e kēia mʻAquina) |
| Nā mea e pono ai | Mʻīnima | Pāpāho | ʻO Maxima |
| Ka nui o ke ukana | Minima | Pāpāho | ʻO Maxima |
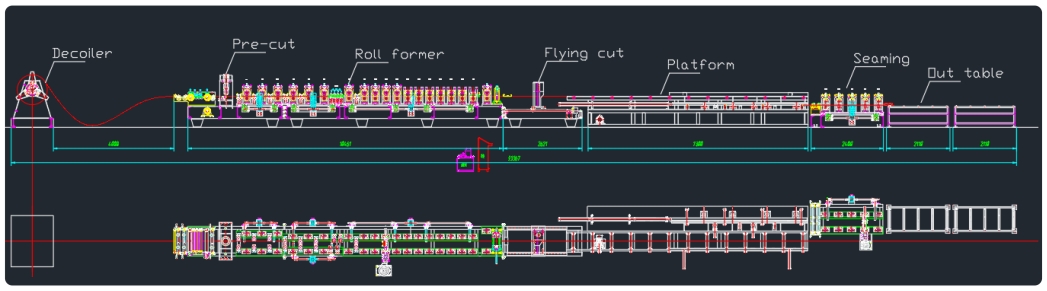
La línea de producción y parámetros de cada parte
| Perfiladora de vigas tipo caja automática con plataforma de transporte y máquina de costura | ||
| ʻIkepili: | ||
| Mea | Hoʻonohonoho koho | |
| Nā mea hana mua: | ʻAcero A572 GR50 | ʻEsepesor (MM): 2mm/calibre14 |
| Fluencia: | ≤350Mpa | |
| Hoʻolālā: | 183mm/203mm/223mm | Hay tres tamaños de perfiles |
| La laina: | ||
| Velocidad de toda la línea: | 0-4m/min | Hiki ke hoʻololi ʻia |
| Ikehu uila: | 440V 60Hz 3Ph | ʻO a su demanda |
| Huina peso: | 21 tone | |
| Nā Ana: | 33.6m*2.1m*1.8m | |
| Mea Hoʻoponopono: | ||
| Mea Hoʻoponopono: | Manual | |
| Ka nui o ka ukana o ka desbobinador: | 3t | |
| Luna Hoʻolele: | ||
| Ka helu o ka rodillos o ka meaʻai: | 4 rodillos | φ90mm |
| Número de rodillos para aplanar: | 7 rodillos | φ75mm |
| Materia prima de los rodillos: | 40Cr | HRC55°-58°, cromado |
| ʻO ka Hidráulico mua-pololei: | ||
| Ka wikiwiki o ke ala: | 3 kekona/kikoʻī | |
| Nā mea mua o ke cuchilla: | SKD11 | HRC>62° |
| Ka nui o nā cuchillas: | 1 pāʻani | |
| Ka mana o ke kaʻa uila: | 7.5kw | |
| ʻO ka make ʻana: | ʻAʻohe mauʻu make | |
| ʻO Conformadora: | ||
| Velocidad de conformar: | 0-10m/min | |
| Kūkulu: | Kākoʻo o ka hale kiaʻi | |
| ʻŌnaehana hoʻoili: | Cadena, 140 grado, 1.5'īniha | |
| Ka mana o ke kaʻa kaʻa like: | 30kw | 5 makahiki o ka garantia |
| Potencia de motor de cambio de ancho: | 1.5kw | 5 makahiki o ka garantia |
| ʻŌnaehana hoʻoili: | ʻO Cadena | |
| Nā Pasos de conformado: | 18 mau lā | |
| Nā mea hana o ka eje: | 40Cr | |
| Nā mea hana o nā rodillos: | GCr15 | 5 makahiki o ka garantia |
| Diametro del eje: | φ80 mm | 5 makahiki o ka garantia |
| ʻO ka papa kuhikuhi uila: | HRB | 2 makahiki o ka garantia |
| Hoʻololi i nā makahiki: | ʻO ke kūʻana o Automático | Pocos segundos |
| Post-corte Hidráulico en Movimiento: | ||
| Ka wikiwiki o ke ala: | 0-10m/min | Igual a la velocidad de perfiladora |
| ʻAno hoʻoponopono: | ʻO ka Corte hydráulico | Cortar sin parar la perfiladora |
| Mana o ka motika servo: | 2.9kw | ʻO Yaskawa |
| ʻO ka make ʻana: | ʻAʻohe mauʻu make | |
| Nā mea mua o nā cuchillas: | SKD11 | HRC>62° |
| Ka nui o nā cuchillas: | 3 mau pāʻani | Cada medida tiene un juego de cuchillas |
| Hoʻololi i nā cuchillas: | Manualmente | Hoʻokahi 10 mau minuke |
| Ka helu o ka mea hoʻopāʻālua: | ʻO Koyo | |
| Ka mana o ke kaʻa uila: | 11kw | |
| Ke ahonui ʻana o ka lōʻihi: | ≤+/- 0.5mm | |
| Paepae ʻakomi: | ||
| ʻAno hoʻoili: | ʻO Cadena | |
| Mana o ka motika: | 2.2kw*3 | |
| ʻO ke kila kila: | ʻO Neumatico | |
| ʻO ke kaula o ka empuje: | ʻO Neumatico | |
| Los rodillos de alimentación de la segunda plataforma: | ʻO Neumatico | |
| ʻO ke ʻano o nā lole: | ||
| Velocidad de costura: | 0-4m/min | Hiki ke hoʻololi ʻia |
| Kūkulu: | ʻO ka pāʻani hiero forjado | |
| ʻŌnaehana hoʻoili: | Cadena, 120 grado, 1.5'īniha | |
| Mana o ka motika: | 5.5kw | |
| Potencia del motor for cambiar de ancho: | 1.5kw | |
| Nā Pasos de conformado: | 5 mau lā | |
| Matetria prima de los rodillos: | GCr15 | 5 makahiki o ka garantia |
| Diametro del eje: | φ80mm | 5 makahiki o ka garantia |
| Forma de cambiar las medida: | ʻO ke kūʻana o Automático | Igual al parte de conformadora |
| Mesa de Salida: | ||
| Ka nui: | 2 mau piezas | |
| Longitude: | 2*2m | |
| Hui Hidraulico: | ||
| Mana: | 11kw | |
| Māka: | Wuxi Wansheng | Refrigeración por ventilator |
| Ka nui o ka pahu: | 200L | |
| Solenoid: | Pekina Huade | |
| ʻO Hydroválvula: | Pekina Huade | |
| ʻAceite hydráulico: | N32 a i ʻole N46 | |
| Mana PLC: | ||
| Mea hoʻohuli: | ʻO Marca Yaskawa | |
| PLC: | ʻO Marca Siemens | |
| ʻAno hana | Manual/automático dos types de operación | |
| HMI: | ʻO Marca MCGS | |
| ʻO ka mea hoʻololi: | Wuxi Fujie | Kūlana CE |
| Nā mea hōʻike: | ʻO Marca Omron | |
| Nā kikowaena: | ʻO Marca Omron | |
| ʻŌlelo | Kina-ʻŌlelo Sepania | ʻO ka ʻōlelo Sepania |
| Nā ʻike ʻē aʻe: | ||
| Waihoʻoluʻu o ka mīkini: | ʻO Verde a me naranja | * O Según su requisito |
| ʻO ke kikowaena: | 120 mau lā | |
| ʻO Contenedor | 2*40GP | |
Detallada de cada parte de la línea de producción
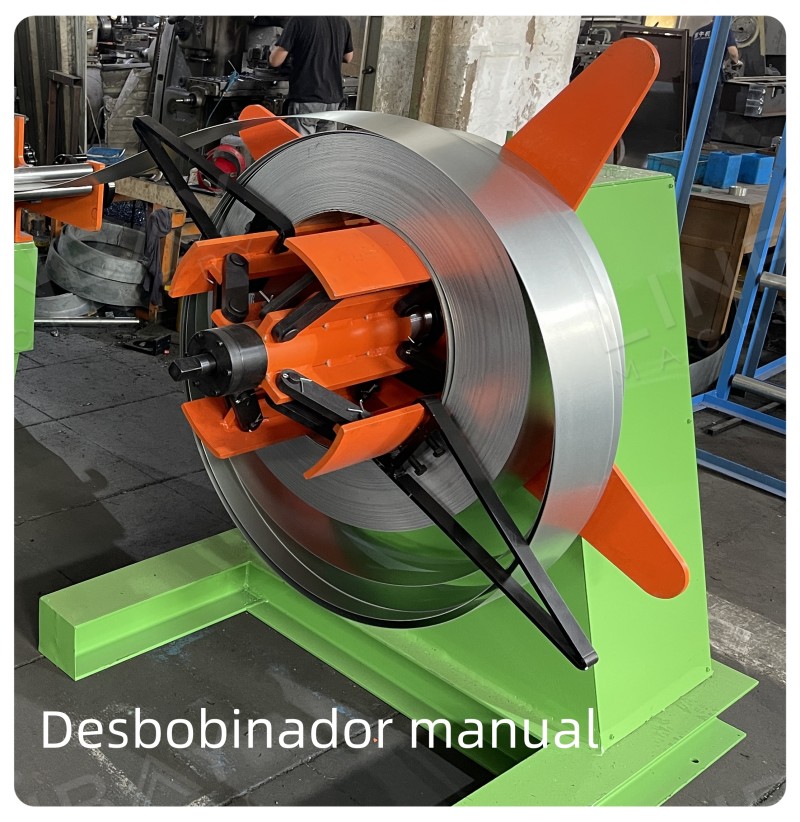
Desbobinador: Empleamos un desbobinador manual debido a que el ancho de alimentación del perfil no es grande y el espesor del material no es considerable. Por lo tanto, en este caso, un desbobinador manual resulta ser una solución eficiente y adecuada. Nos esforzamos por ofrecer las mejores y más apropiadas soluciones para nuestros clientes. Una vez que el operario carga el rollo de acero en el desbobinador, debe insertar un extremo del rollo en la máquina formadora, que se encargará de avanzar el material.
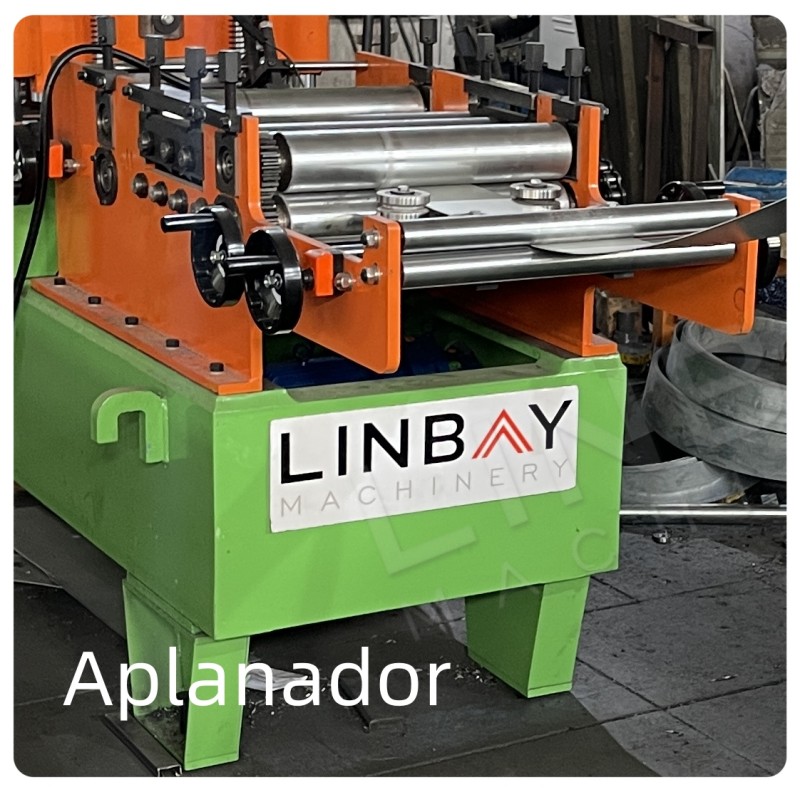
Aplanador: Para eliminar la curva del acero, liberar la tensión interna y asegurar un proceso de conformado más suave, es imprescindible realizar el aplanado antes del conformado. El aplanador que utilizamos está integrado directamente en la máquina perfiladora, lo que ofrece la ventaja de reducir la longitud de la línea de producción y optimizar el uso del espacio.
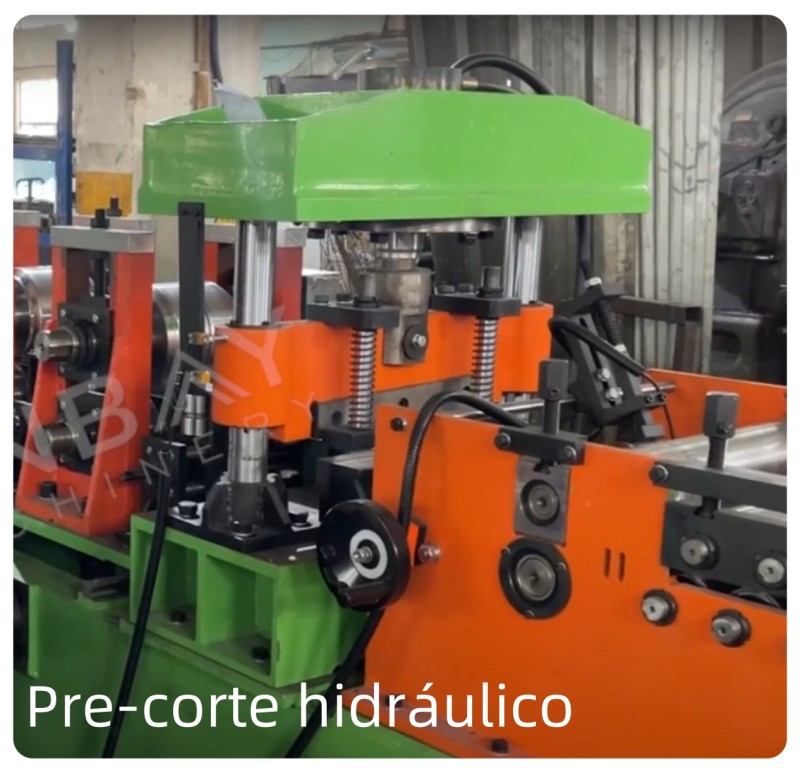
Corte previo: El corte previo se utiliza para facilitar el cambio del rollo de acero. Dado que la máquina debe producir tres tamaños de vigas, es necesario cortar el material al finalizar la producción de un tipo de perfil y luego insertar un nuevo rollo con otro ancho de alimentación. (Los pasos detallados para cambiar los tamaños de producción están disponibles en el video que proporcionamos). En comparación con el corte posterior, el corte previo para realizar el cambio de tamaños de producción ayuda a ahorrar material.
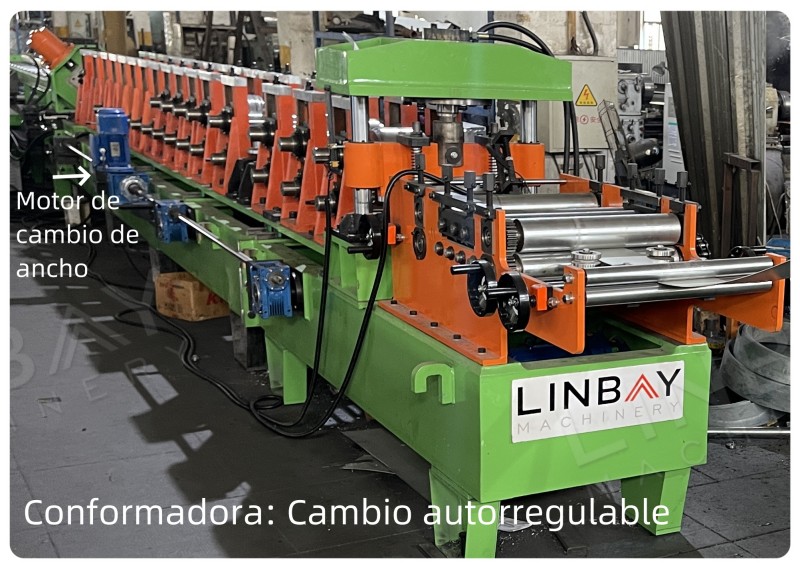
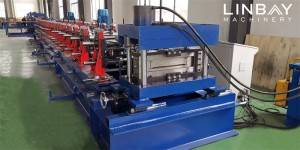
Máquina conformadora: Para producir tres tamaños en una sola máquina, empleamos un dispositivo de desplazamiento automático. No ka laʻana, ʻo ka máquina está fabricando un perfil de 78 mm de ancho y se desea cambiar a un perfil de 98 mm, el operario solo tiene que ingresar el tamaño deseado en el panel de control de la caja eléctrica. Luego, el motor de desplazamiento ajustará automáticamente la parte formadora para cambiar el ancho. Todo el processo es muy fácil de manejar. La estructura de la máquina conformadora está hecha de hierro forjado, transmitiendo la potencia mediante una cadena, lo que result en una configuración eficiente, resistente y robusta. La máquina funciona de manera estable y puede operar de forma continua durante 8 horas sin problems. Además, nuestros rodillos están cromados para alargar su vida útil. Junto con los rodillos utilizados en el conformado, también hay rodillos adicionales diseñados para mejorar la forma del perfil, asegurando que el producto final cumpla con las especificaciones del plano.
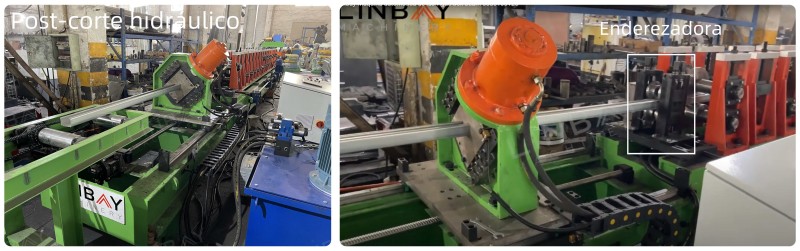
Corte hidraulico: Antes del corte, utilizamos una enderezadora para garantizar la forma y la rectitud del perfil. Además, durante el proceso de conformado, empleamos un codificador para medir la longitud del perfil y asegurar la precisión del corte. Implementamos el corte en movimiento, lo que significa que la máquina conformadora continúa funcionando mientras se realiza el corte, lo que aumenta considerablemente la velocidad y eficiencia de la línea de producción. Además de la alta velocidad, este tipo de corte no genera desperdicios, lo que permite un ahorro significativo del material de acero. Loaʻa iā tres tamaños en total, y cada uno cuenta con un juego de cuchillas específicas para el corte. Las cuchillas se ajustan una por una según la forma del perfil después del conformado, garantizando que el perfil cortado sea limpio, sin rebabas y con un acabado estético.
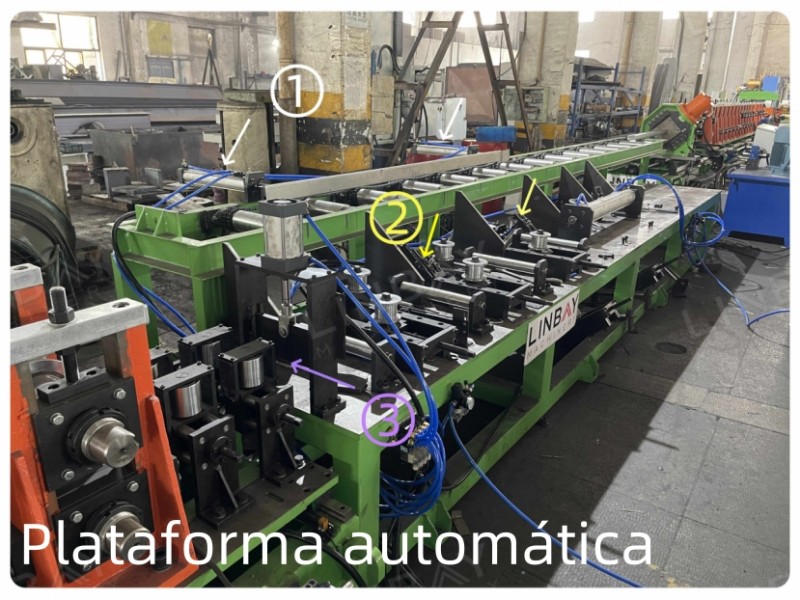
Plataforma de volteo: Después del corte, el perfil se transporta hacia adelante deslizándose sobre los rodillos y luego es empujado al área de volteo por el brazo neumático de la primera parte (flecha blanca) para esperar. Luego, el segundo perfil también es empujado al área de volteo por el brazo neumático de la primera parte (flecha blanca). ʻO ka hapa nui (flecha amarilla) ʻaʻole hiki ke hoʻonui ʻia, ʻo ia ka mea e hiki ke hoʻonui ʻia i ke ʻano o ka hoʻololi ʻana. De esta manera, los dos perfiles se unen. En este momento, se levanta la barrera de la tercera parte (flecha morada) y los dos perfiles se transportan a la máquina de encaje, donde después del encaje se obtiene el perfil final. (Se puede ver todo el proceso dinámico en el video de explicación de la máquina).
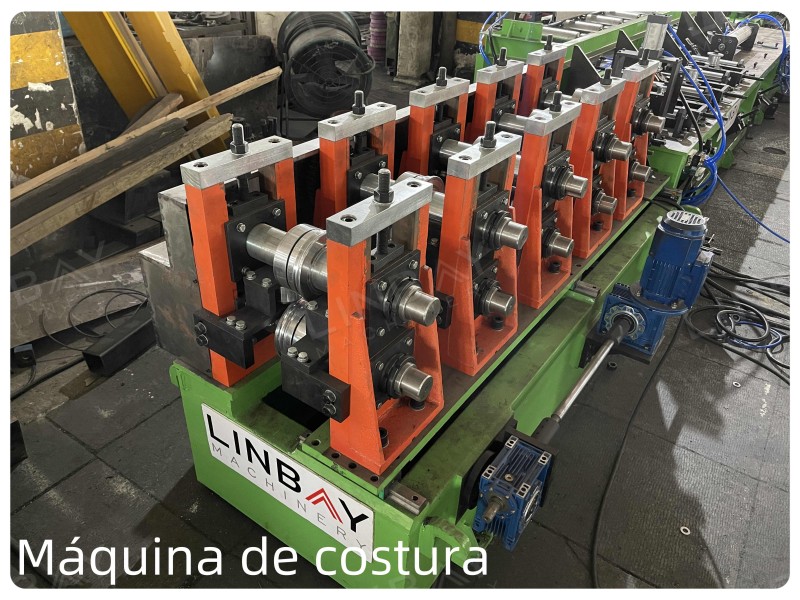
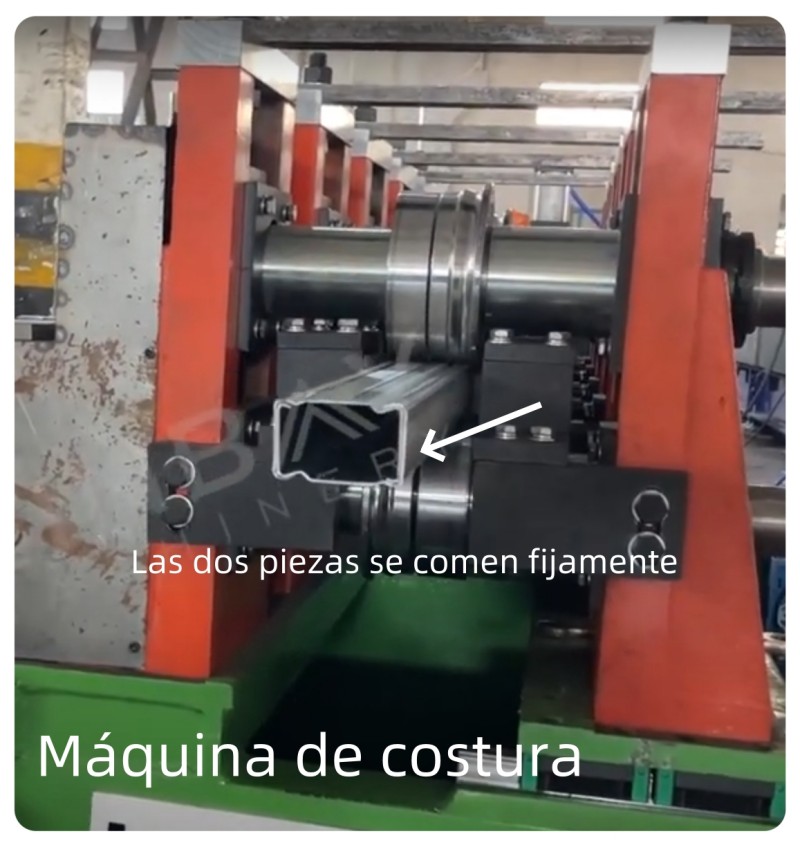
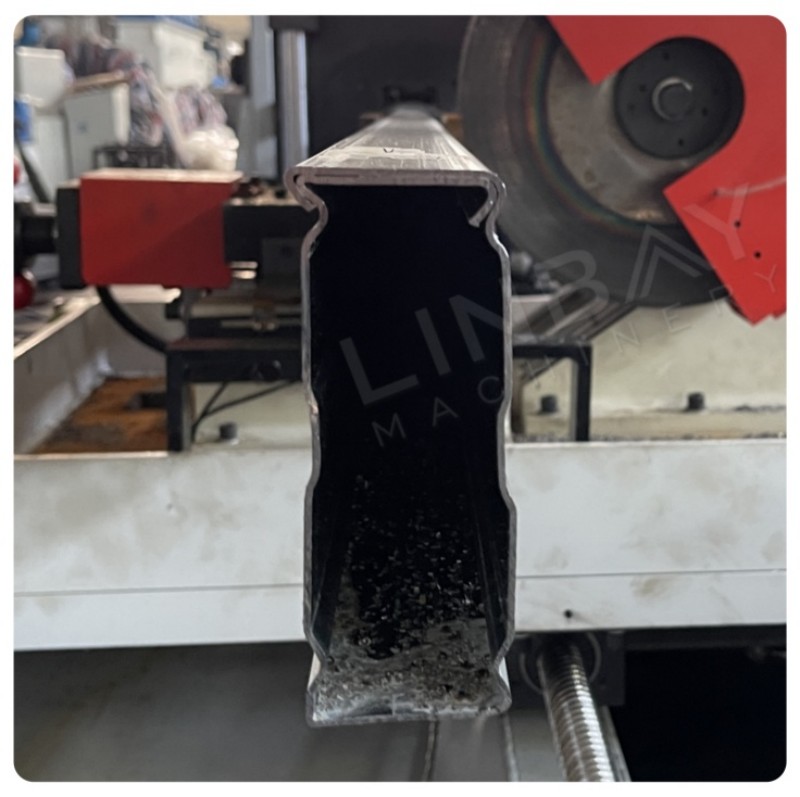
Máquina de encaje: El perfil se introduce en la máquina de encaje. Tras pasar por cinco etapas de encaje, los dos perfiles se unen de manera firme, formando la viga abrazada final. Al igual que la máquina perfiladora, la máquina de encaje tiene una estructura de hierro forjado y transmite la potencia a través de una cadena. Esto elimina la necesidad de utilizar el método de soldadura para la fabricación de las vigas tipo caja, lo que hace el proceso más rápido y con una mayor capacidad de producción en comparación con la soldadura. Loaʻa nā perfiles hope e like me ka colocan en las mesas de salida, completando así todo el proceso. Esta línea de producción está altamente automatizada, lo que contribuye a la reducción de los costos laborales.
Nā manaʻo o nā mea kūʻai aku
I ka makahiki 2023, e kipa aku i nā mea kūʻai aku ma Santiago de Chile, a laila e hoʻopaʻa ʻia ka línea de producción para su fábrica. El cliente nos brindó una evaluación muy positiva de nuestros servicios. ʻO ka manuale o nā aʻo a me ka wikiō e hoʻokomo ai i ka proporcionamos fueron clave for que el cliente pudiera completar la instalación de la línea, y pudimos responder rápidamente a sus dudas a través del group de WhatsApp, lo que facilitó la producción de perfiles satisfactorios. El cliente comentó que en el futuro planea adquirir más máquinas de nuestra marca y recomendará nuestras máquinas a otros.
Wikiō hoʻonohonoho
ʻO kēia wikiō o ka hoʻonohonoho ʻana o ka máquina e komo pū me ka diagrama de disposición de la línea de producción, los pasos para el ensamblaje de la máquina, ka conexión del sistema hidraulico a me ka conexión del sistema eléctrico. ʻO kēia ka wikiō e pili ana i ka hoʻokō ʻana i nā mea kūʻai aku a hoʻokō i ka hoʻonohonoho ʻana o ka máquina de manera eficiente después de recibirla.
Operación durante el cambio de medida
Esta línea de producción está diseñada para fabricar tres tamaños diferentes de vigas. Por lo tanto, este video muestra el proceso para ajustar los tamaños de producción, que incluye la alimentación del desbobinador, el cambio de ancho de la máquina perfiladora, el reemplazo de las cuchillas, el ajuste de la plataforma volteadora de la reá. El contenido es claro y directo, lo que facilita la labor de los operarios.
1. Mea hoʻoheheʻe

2. Ka hānai ʻana

3. Kuʻi ʻana

4. Nā kū hoʻokumu ʻōwili

5. ʻŌnaehana hoʻokele

6. ʻŌnaehana ʻoki

ʻO kekahi poʻe

Papa ʻaina ma waho