Hồ sơ
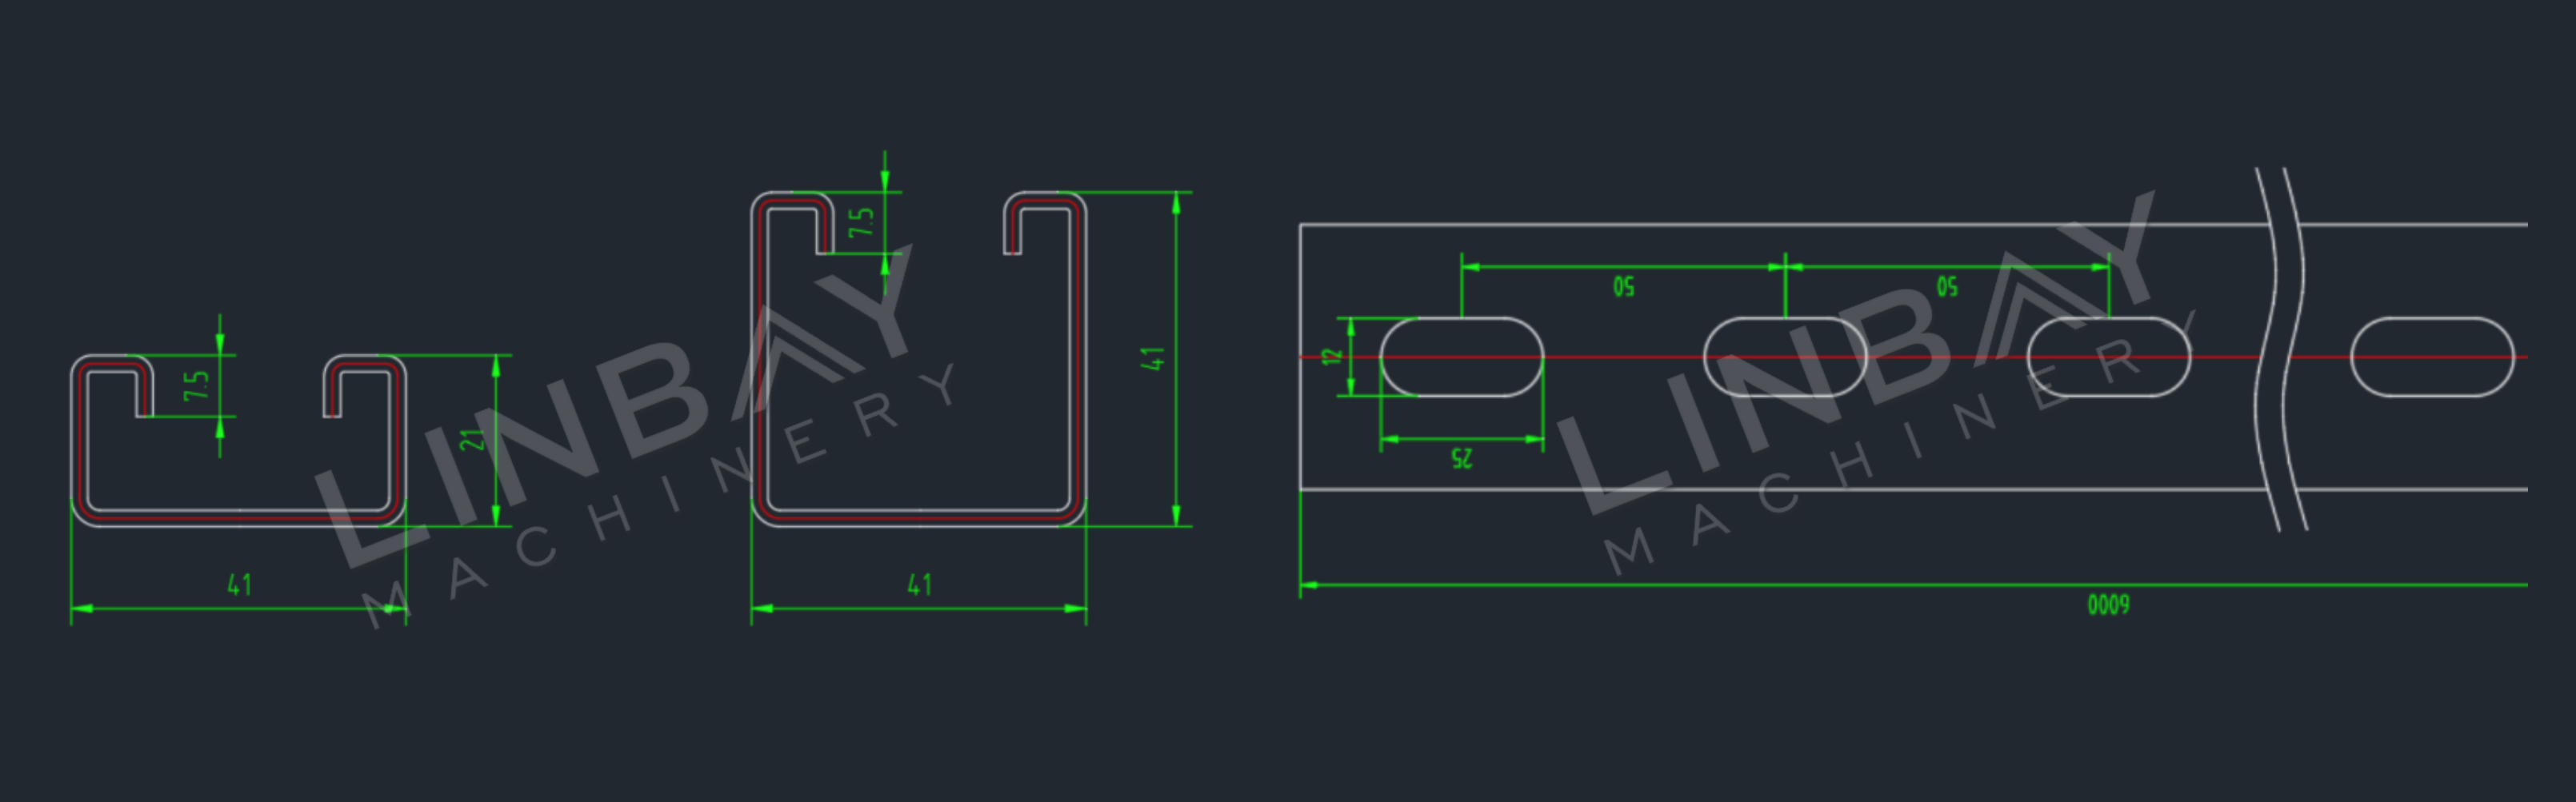
Các thanh giằng thường được làm bằng thép mạ kẽm với độ dày 1,5-2,0mm hoặc 2,0-2,5mm, hoặc thép không gỉ với độ dày 1,5-2,0mm. Chúng được thiết kế với các lỗ hoặc rãnh được bố trí đều đặn dọc theo chiều dài, giúp dễ dàng lắp đặt bu lông, đai ốc hoặc các loại ốc vít khác.
Dây chuyền sản xuất với chức năng điều chỉnh kích thước tự động rất lý tưởng để sản xuất nhiều kích thước khác nhau, chẳng hạn như các kích thước thông dụng như 41*41, 41*21, 41*52, 41*62, 41*72 và 41*82mm. Chiều cao của thanh đỡ càng lớn thì càng cần nhiều trạm tạo hình, điều này làm tăng giá thành của máy cán định hình.
Trường hợp thực tế - Các thông số kỹ thuật chính
Sơ đồ lưu trình
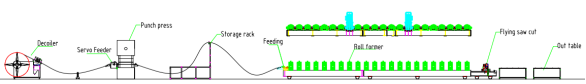
Máy tháo cuộn thủy lực có chức năng san phẳng - Máy cấp liệu servo - Máy dập - Hệ thống dẫn hướng - Máy cán định hình - Máy cắt thủy lực tự động - Bàn cắt rời
Thông số kỹ thuật chính
1. Tốc độ kéo dây: 15m/phút, có thể điều chỉnh.
2. Kích thước: 41*41mm và 41*21mm.
3. Độ dày vật liệu: 1,5-2,5mm
4. Vật liệu phù hợp: thép mạ kẽm
5. Máy cán định hình: Kết cấu bằng gang và hệ thống truyền động bằng hộp số.
6. Hệ thống cắt và uốn: Cắt thủy lực di động. Máy cán định hình không dừng lại khi cắt.
7. Thay đổi kích thước: Tự động.
8. Tủ điều khiển PLC: Hệ thống Siemens.
Mô tả trường hợp thực tế
Máy tháo cuộn thủy lực có chức năng cân bằng.
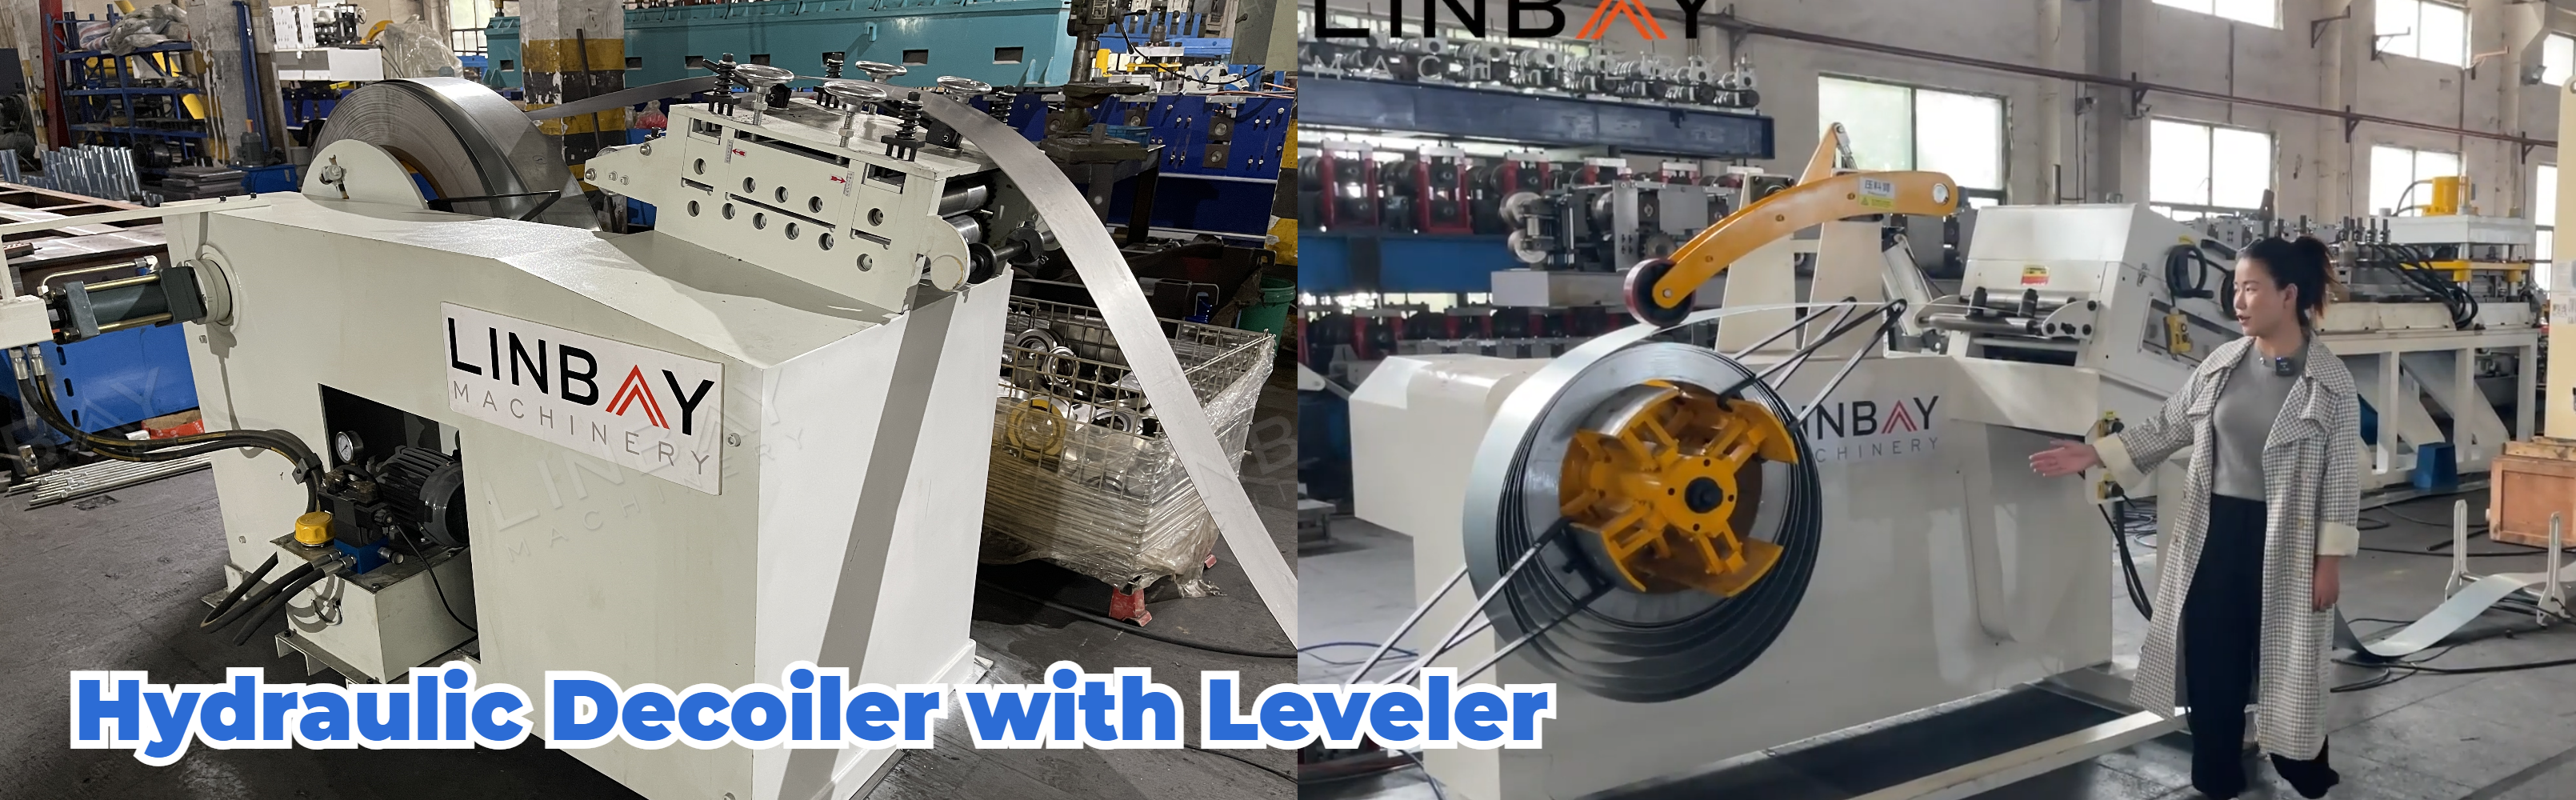
Loại máy tháo cuộn này, còn được gọi là "máy tháo cuộn và san phẳng 2 trong 1", có thiết kế nhỏ gọn, giúp tiết kiệm khoảng 3 mét không gian dây chuyền sản xuất, từ đó giảm chi phí đất nhà máy cho khách hàng. Ngoài ra, khoảng cách ngắn giữa máy tháo cuộn và máy san phẳng giúp giảm thiểu khó khăn trong việc thiết lập, giúp việc cấp liệu và vận hành cuộn thép trở nên thuận tiện hơn.
Máy cấp liệu servo và máy đột dập
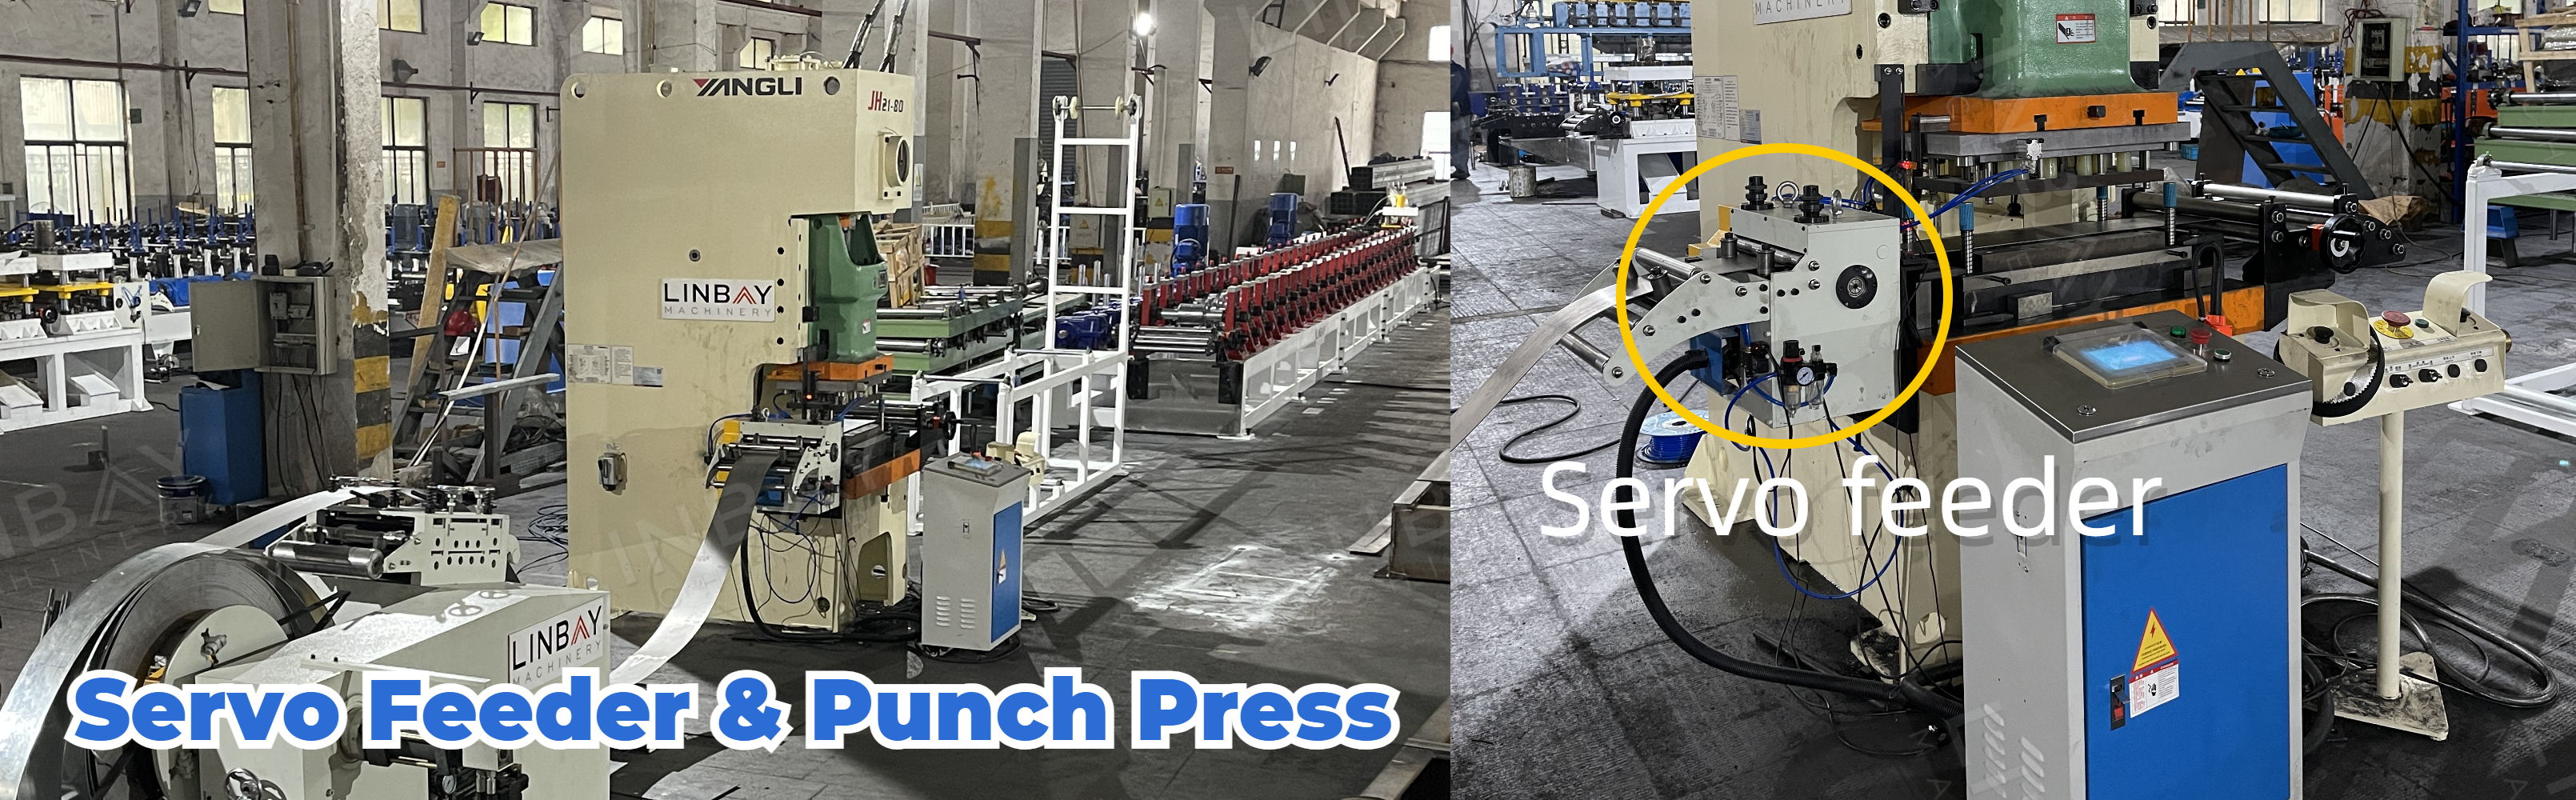
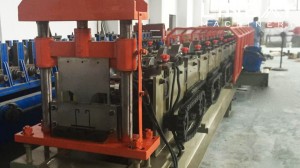
Động cơ servo hoạt động gần như không có độ trễ khởi động/dừng, cho phép điều khiển chính xác chiều dài cấp liệu của cuộn dây để đột dập chính xác. Bên trong, hệ thống cấp liệu khí nén giúp bảo vệ hiệu quả bề mặt cuộn dây khỏi bị mài mòn.
Thông thường, khoảng cách giữa các lỗ trên rãnh đỡ là 50mm, với bước đột là 300mm. So với máy đột thủy lực có lực đột tương đương, máy đột dập đạt tốc độ đột nhanh hơn, khoảng 70 lần mỗi phút.
Mặc dù chi phí đầu tư ban đầu cho máy dập có thể cao hơn so với máy dập thủy lực, nhưng chúng mang lại hiệu quả chi phí dài hạn tốt hơn, đặc biệt là đối với sản xuất số lượng lớn. Ngoài ra, chi phí bảo trì cho máy dập có thể thấp hơn do các bộ phận cơ khí đơn giản hơn.
Chúng tôi đã chọn máy dập khuôn hiệu Yangli của Trung Quốc làm lựa chọn chính và lâu dài vì Yangli có nhiều văn phòng trên toàn thế giới, cung cấp hỗ trợ và dịch vụ hậu mãi kịp thời cho khách hàng của chúng tôi.
Hướng dẫn
Các con lăn dẫn hướng đảm bảo cuộn dây và máy được căn chỉnh dọc theo cùng một đường tâm, đảm bảo cuộn dây không bị biến dạng trong suốt quá trình tạo hình.
Máy cán định hình
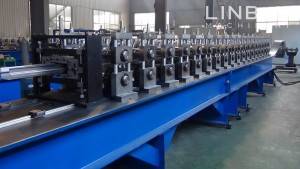
Máy tạo hình này sử dụng kết cấu bằng gang và hệ thống truyền động bằng hộp số. Cuộn thép đi qua tổng cộng 28 trạm tạo hình, trải qua quá trình biến dạng cho đến khi đạt được các thông số kỹ thuật trong bản vẽ.
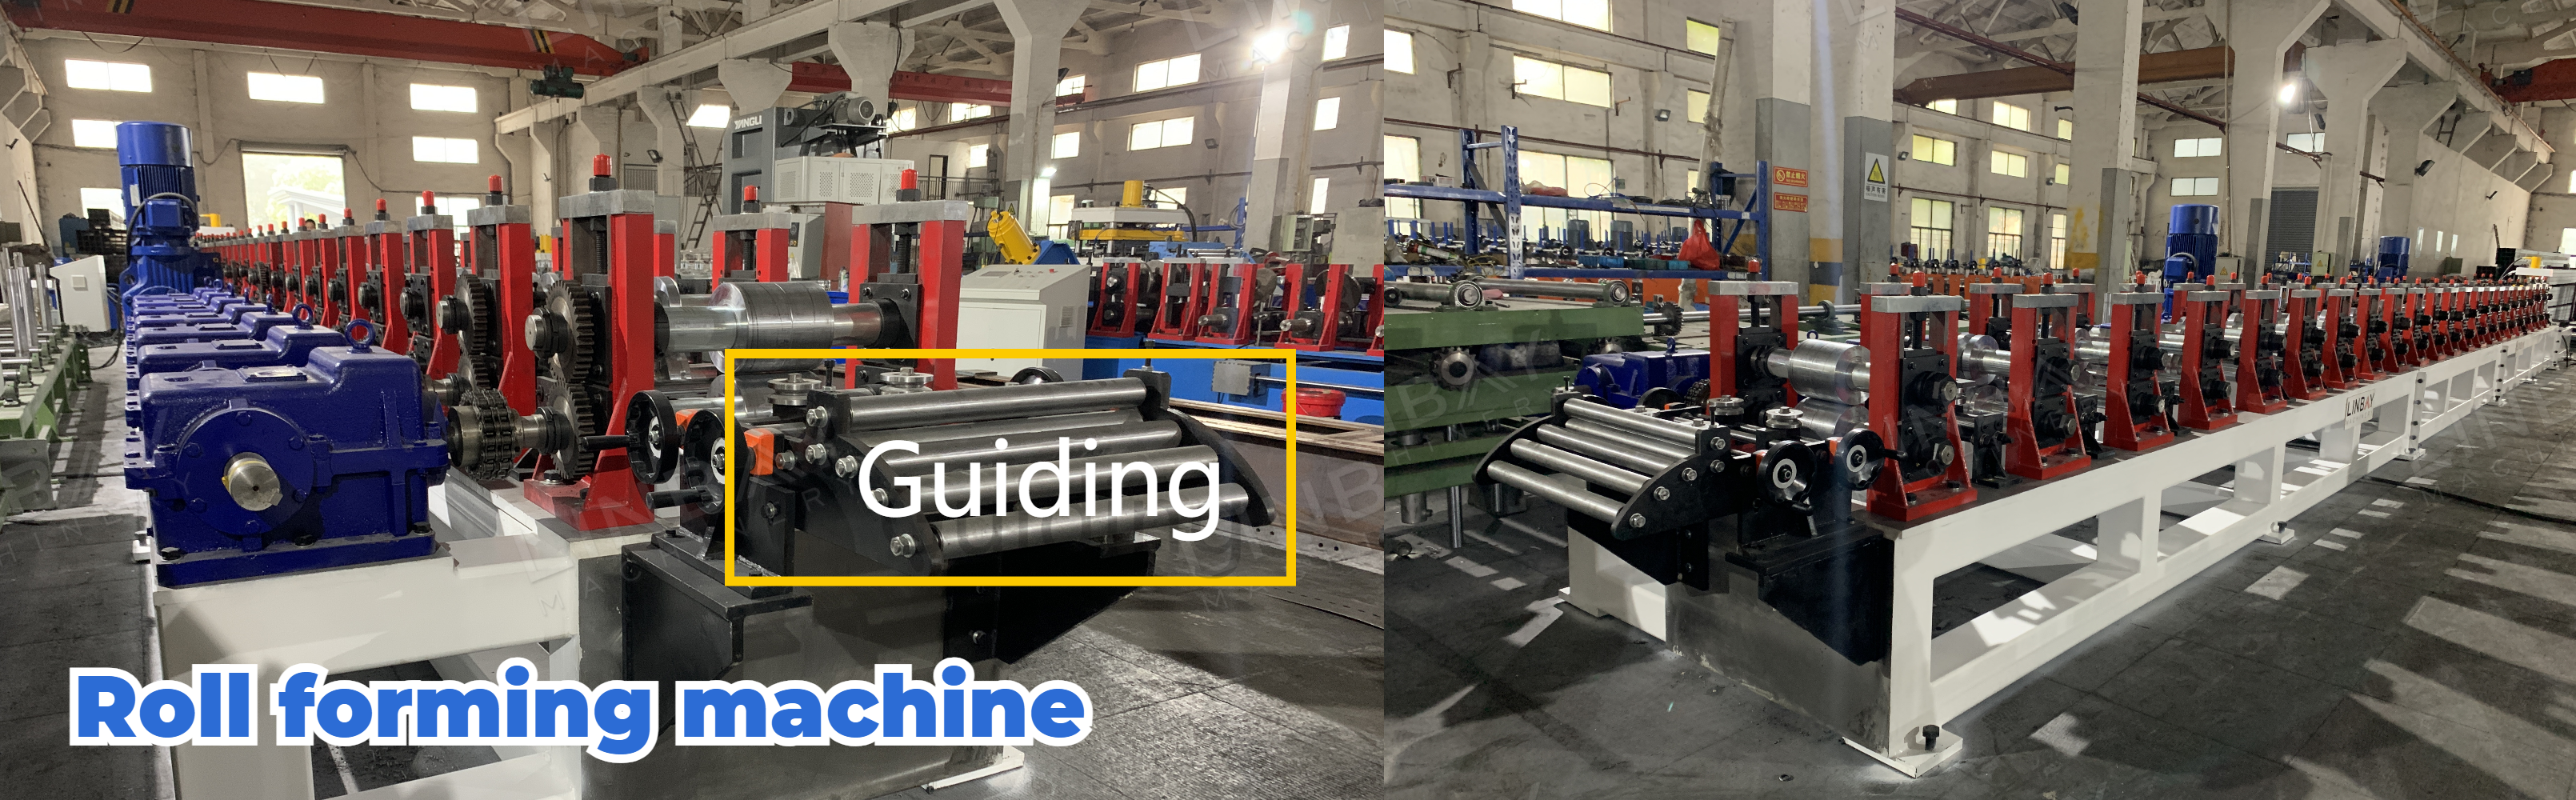
Sau khi công nhân thiết lập kích thước trên bảng điều khiển PLC, các trạm tạo hình của máy cán định hình sẽ tự động điều chỉnh đến vị trí chính xác, với điểm tạo hình di chuyển đồng bộ với các con lăn.
Để đảm bảo an toàn trong quá trình di chuyển các trạm tạo hình, hai cảm biến khoảng cách được đặt ở cả hai phía bên trái và bên phải. Các cảm biến này tương ứng với vị trí ngoài cùng và trong cùng mà các trạm tạo hình có thể được điều chỉnh đến. Chúng phát hiện phần đế của các trạm tạo hình: cảm biến trong cùng ngăn các trạm tạo hình tiến lại quá gần và gây va chạm với con lăn, trong khi cảm biến ngoài cùng ngăn các trạm tạo hình bị tách rời khỏi đường ray và rơi xuống.
Bề mặt của các con lăn tạo hình được mạ crom để bảo vệ và kéo dài tuổi thọ của chúng.
Cắt thủy lực bay
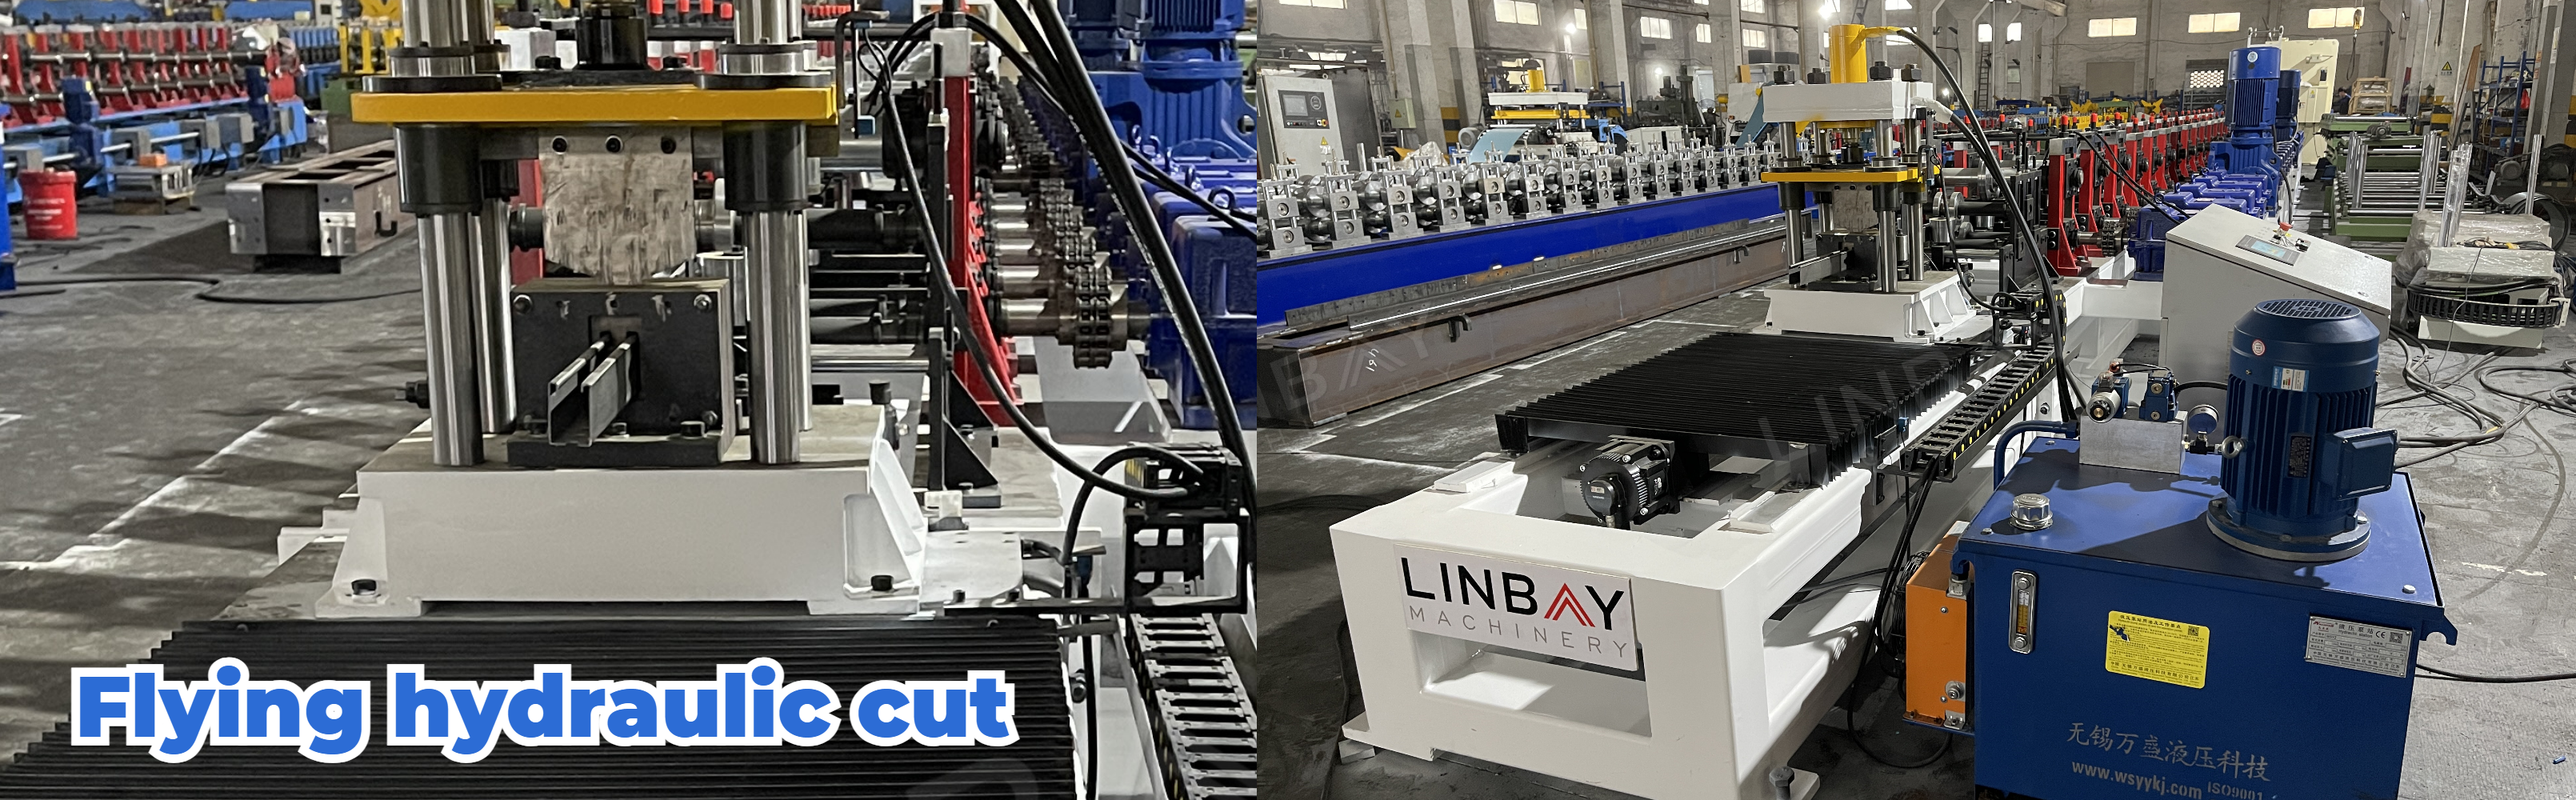
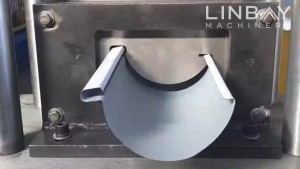
Phần đế của máy cắt có thể di chuyển qua lại trên đường ray, cho phép cuộn thép liên tục tiến qua máy cán định hình. Cấu hình này loại bỏ sự cần thiết phải dừng máy cán định hình, do đó làm tăng tốc độ tổng thể của dây chuyền sản xuất. Khuôn lưỡi cắt được thiết kế riêng để phù hợp với hình dạng của từng loại thép cụ thể. Do đó, mỗi kích thước yêu cầu một bộ khuôn lưỡi cắt riêng.
1. Máy cuộn dây

2. Cho ăn

3. Đấm

4. Giá đỡ cán định hình

5. Hệ thống lái

6. Hệ thống cắt

Người khác

Bàn ngoài