ପ୍ରୋଫାଇଲ୍
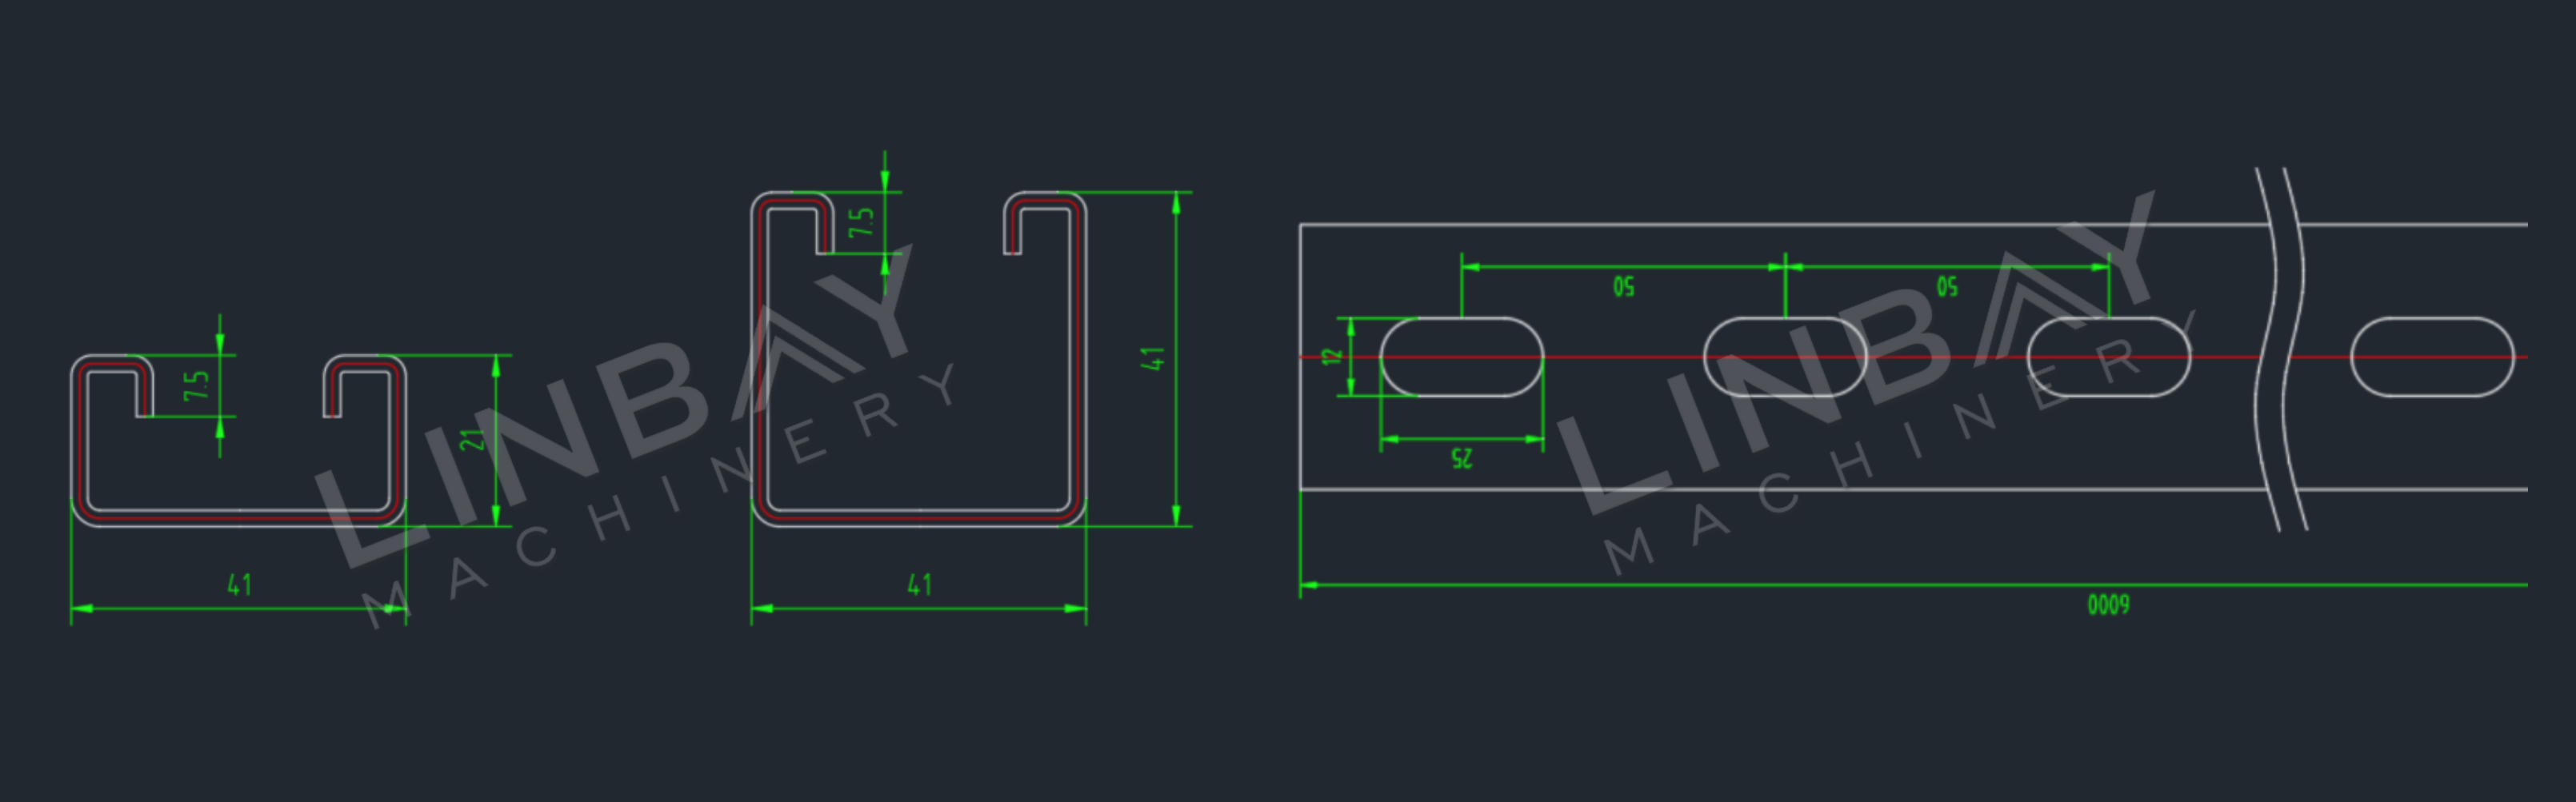
ଷ୍ଟ୍ରଟ୍ ଚ୍ୟାନେଲଗୁଡ଼ିକ ସାଧାରଣତଃ 1.5-2.0mm କିମ୍ବା 2.0-2.5mm ଘନତା ସହିତ ଗାଲଭାନିଆନ୍ ଷ୍ଟିଲ୍ କିମ୍ବା 1.5-2.0mm ଘନତା ସହିତ ଷ୍ଟେନଲେସ୍ ଷ୍ଟିଲ୍ ରେ ତିଆରି ହୋଇଥାଏ। ଏଗୁଡ଼ିକୁ ନିୟମିତ ଭାବରେ ଦୂରତାରେ ଥିବା ଗାତ କିମ୍ବା ସ୍ଲଟ୍ ସହିତ ଡିଜାଇନ୍ କରାଯାଇଥାଏ, ଯାହା ବୋଲ୍ଟ, ନଟ୍ କିମ୍ବା ଅନ୍ୟାନ୍ୟ ଫାଷ୍ଟନରଗୁଡ଼ିକୁ ସହଜରେ ସଂଲଗ୍ନ କରିବାରେ ସାହାଯ୍ୟ କରିଥାଏ।
ସ୍ୱୟଂଚାଳିତ ଆକାର ସମାୟୋଜନ ସହିତ ଏକ ଉତ୍ପାଦନ ଲାଇନ 41*41, 41*21, 41*52, 41*62, 41*72, ଏବଂ 41*82mm ଭଳି ସାଧାରଣ ପରିମାପ ଭଳି ବହୁବିଧ ଆକାର ଉତ୍ପାଦନ ପାଇଁ ଆଦର୍ଶ। ଷ୍ଟ୍ରଟ୍ ଚ୍ୟାନେଲର ଉଚ୍ଚତା ଯେତେ ଅଧିକ ହେବ, ସେତେ ଅଧିକ ଫର୍ମିଂ ଷ୍ଟେସନ ଆବଶ୍ୟକ ହେବ, ଯାହା ଫଳରେ ରୋଲ୍ ଫର୍ମିଂ ମେସିନର ମୂଲ୍ୟ ବୃଦ୍ଧି ପାଇବ।
ପ୍ରକୃତ କେସ୍-ମୁଖ୍ୟ ବୈଷୟିକ ପାରାମିଟରଗୁଡ଼ିକ
ଫ୍ଲୋ ଚାର୍ଟ
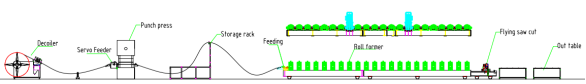
ଲେଭଲର ସହିତ ହାଇଡ୍ରୋଲିକ୍ ଡିକୋଏଲର୍ - ସର୍ଭୋ ଫିଡର - ପଞ୍ଚ ପ୍ରେସ୍ - ମାର୍ଗଦର୍ଶିକା - ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ - ଫ୍ଲାଇଂ ହାଇଡ୍ରୋଲିକ୍ କଟ୍ - ଆଉଟ୍ ଟେବୁଲ୍
ମୁଖ୍ୟ ଯାନ୍ତ୍ରିକ ପାରାମିଟରଗୁଡ଼ିକ
୧.ରେଖା ଗତି: ୧୫ମି/ମିନିଟ୍, ସମାୟୋଜନୀୟ
୨. ପରିମାଣ: ୪୧*୪୧ମିମି ଏବଂ ୪୧*୨୧ମିମି।
୩. ସାମଗ୍ରୀ ଘନତା: ୧.୫-୨.୫ ମିମି
୪. ଉପଯୁକ୍ତ ସାମଗ୍ରୀ: ଗ୍ୟାଲଭାନିଆନ୍ ଇସ୍ପାତ
୫.ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍: କାଷ୍ଟ-ଲୁହା ଗଠନ ଏବଂ ଗିଅରବକ୍ସ ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ୍।
6. କାଟିବା ଏବଂ ବଙ୍କାଇବା ସିଷ୍ଟମ: ଉଡ଼ନ୍ତା ହାଇଡ୍ରୋଲିକ୍ କଟ୍। କାଟିବା ସମୟରେ ରୋଲ୍ ଫର୍ମର ବନ୍ଦ ହୁଏ ନାହିଁ।
୭. ଆକାର ପରିବର୍ତ୍ତନ: ସ୍ୱୟଂଚାଳିତ ଭାବରେ।
୮.ପିଏଲସି କ୍ୟାବିନେଟ୍: ସିମେନ୍ସ ସିଷ୍ଟମ୍।
ପ୍ରକୃତ ମାମଲା-ବର୍ଣ୍ଣନା
ଲେଭଲର ସହିତ ହାଇଡ୍ରୋଲିକ୍ ଡିକୋଏଲର୍
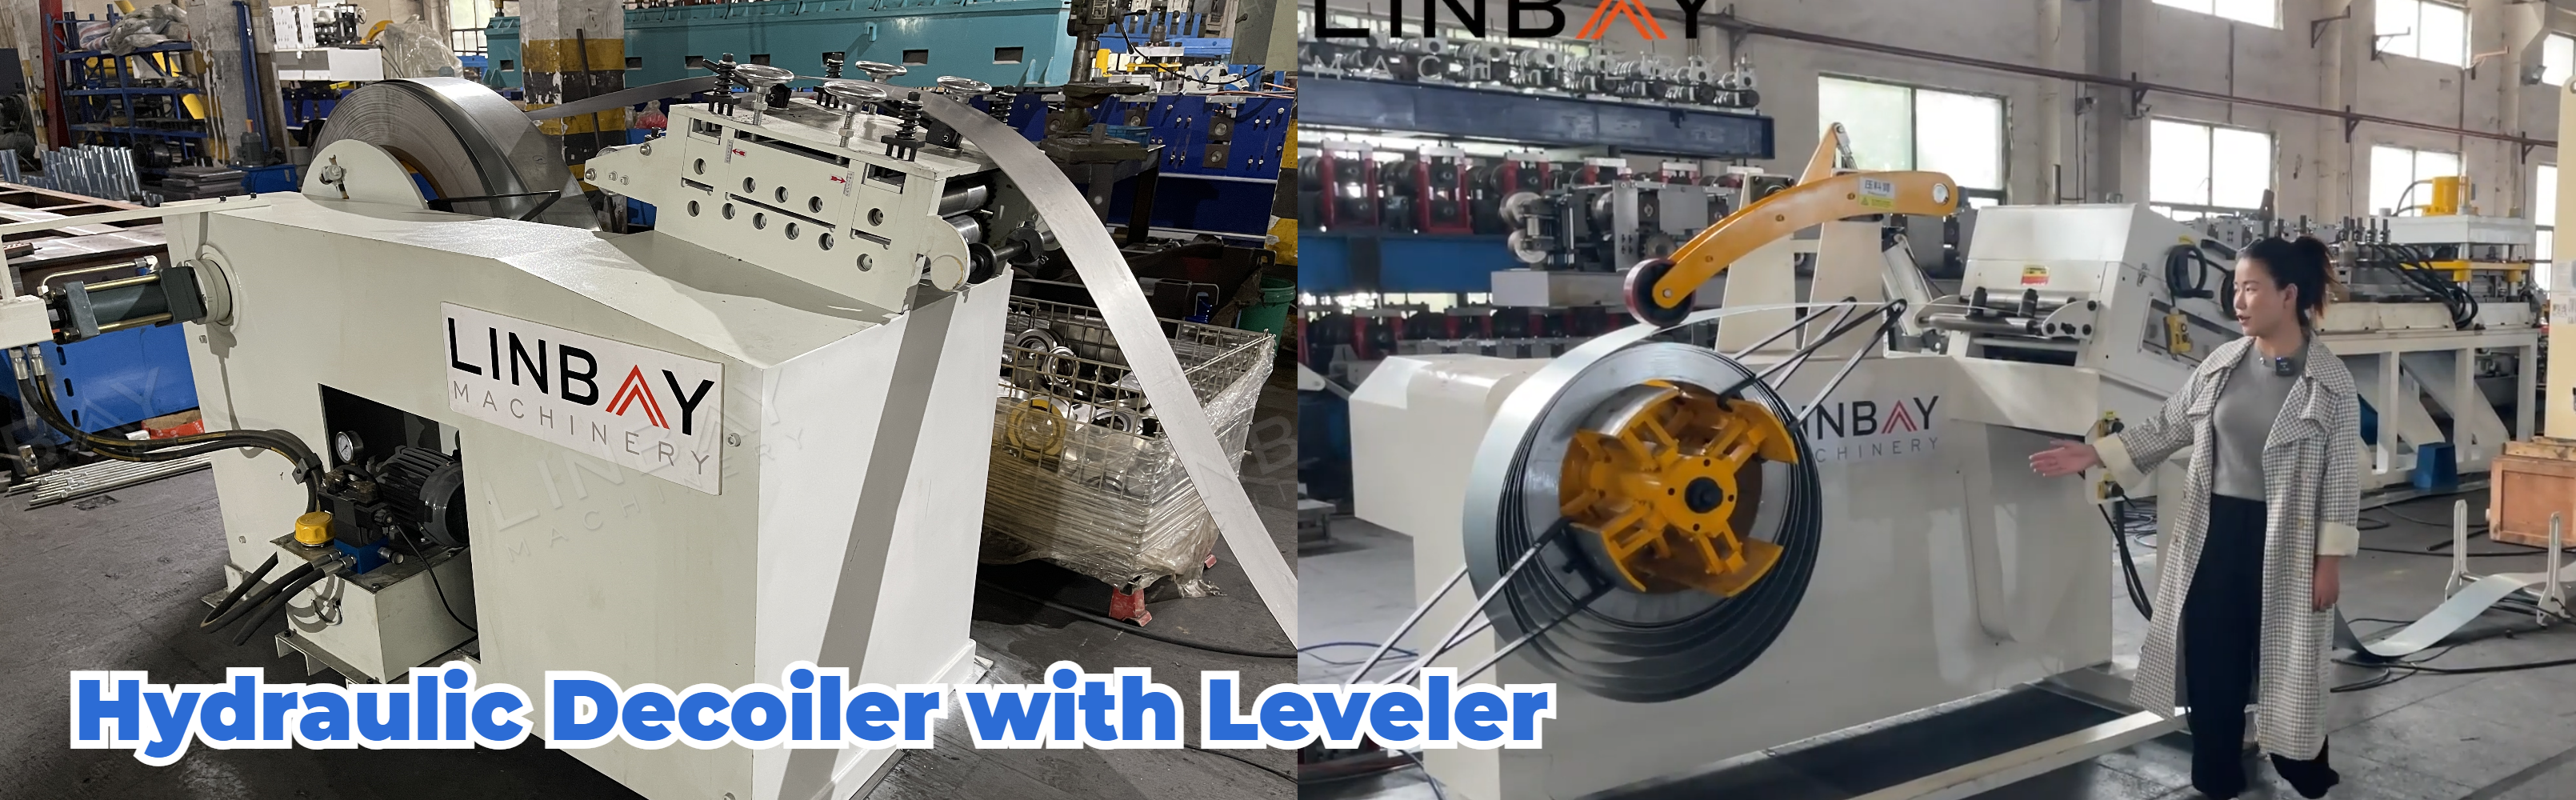
ଏହି ପ୍ରକାରର ଡିକଏଲର, ଯାହାକୁ "୨-ଇନ୍-୧ ଡିକଏଲର ଏବଂ ଲେଭଲର" ଭାବରେ ମଧ୍ୟ ଜଣାଶୁଣା, ଏଥିରେ ଏକ କମ୍ପାକ୍ଟ ଡିଜାଇନ୍ ଅଛି ଯାହା ପ୍ରାୟ 3 ମିଟର ପର୍ଯ୍ୟନ୍ତ ଉତ୍ପାଦନ ଲାଇନ ସ୍ଥାନ ସଞ୍ଚୟ କରିପାରିବ, ଯାହା ଦ୍ଵାରା ଆମର ଗ୍ରାହକମାନଙ୍କ ପାଇଁ କାରଖାନା ଜମି ଖର୍ଚ୍ଚ ହ୍ରାସ ପାଇବ। ଏହା ସହିତ, ଡିକଏଲର ଏବଂ ଲେଭଲର ମଧ୍ୟରେ କମ ଦୂରତା ସେଟଅପ୍ ଅସୁବିଧାକୁ କମ କରିଥାଏ, ଯାହା କଏଲ ଫିଡିଂ ଏବଂ କାର୍ଯ୍ୟକୁ ଅଧିକ ସୁବିଧାଜନକ କରିଥାଏ।
ସର୍ଭୋ ଫିଡର ଏବଂ ପଞ୍ଚ ପ୍ରେସ୍
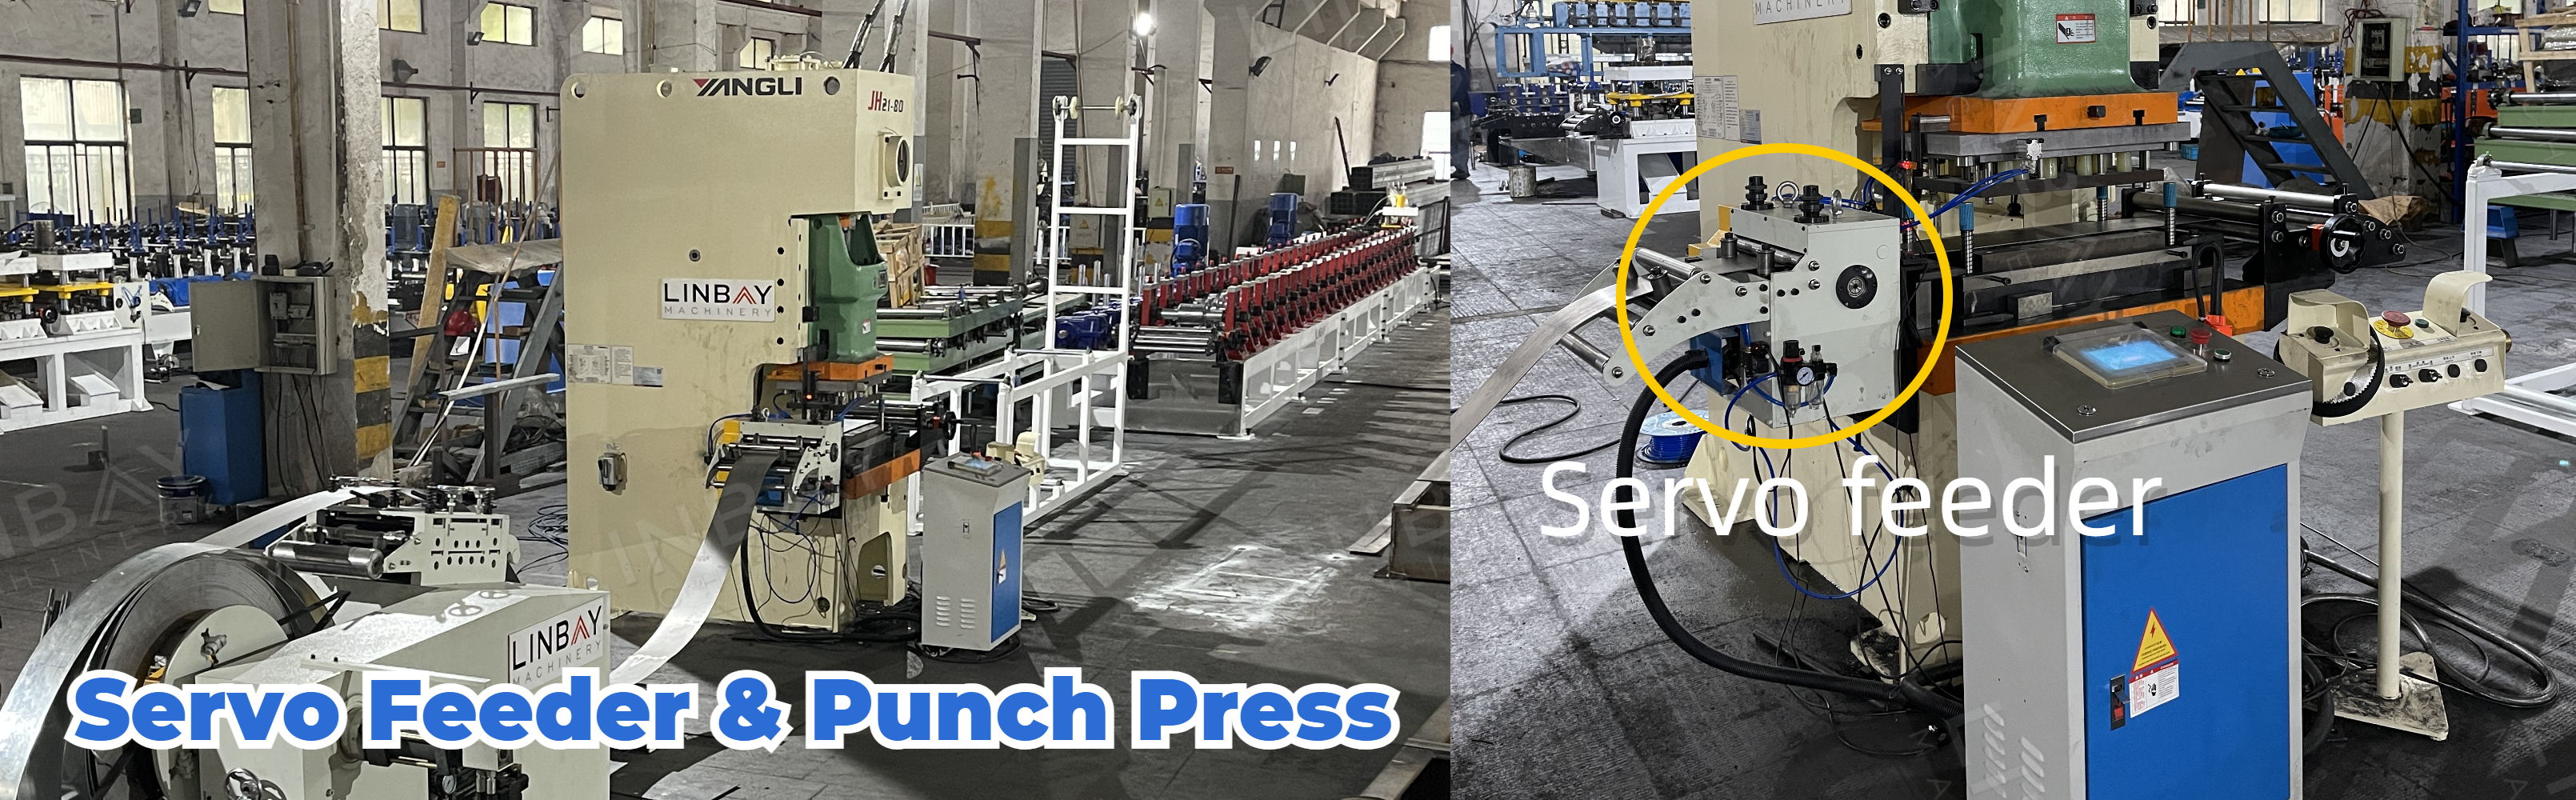
ସର୍ଭୋ ମୋଟରଟି ପ୍ରାୟତଃ କୌଣସି ଷ୍ଟାର୍ଟ-ଷ୍ଟପ୍ ସମୟ ବିଳମ୍ବ ବିନା କାର୍ଯ୍ୟ କରେ, ଯାହା ସଠିକ ପଞ୍ଚିଂ ପାଇଁ କଏଲର ଫିଡ୍ ଲମ୍ବକୁ ସଠିକ୍ ନିୟନ୍ତ୍ରଣ କରିବାକୁ ସକ୍ଷମ କରିଥାଏ। ଆଭ୍ୟନ୍ତରୀଣ ଭାବରେ, ଫିଡର ମଧ୍ୟରେ ନ୍ୟୁମେଟିକ୍ ଫିଡିଂ ପ୍ରଭାବଶାଳୀ ଭାବରେ କଏଲ ପୃଷ୍ଠକୁ ଘର୍ଷଣରୁ ସୁରକ୍ଷା ଦିଏ।
ସାଧାରଣତଃ, ଷ୍ଟ୍ରଟ୍ ଚ୍ୟାନେଲର ଗାତ ବ୍ୟବଧାନ 50 ମିମି, ପଞ୍ଚିଂ ପିଚ୍ 300 ମିମି। ସମାନ ପଞ୍ଚିଂ ବଳ ସହିତ ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ ମେସିନ ତୁଳନାରେ, ପଞ୍ଚ ପ୍ରେସ୍ ପ୍ରତି ମିନିଟରେ ପ୍ରାୟ 70 ଥର ଦ୍ରୁତ ପଞ୍ଚିଂ ହାର ହାସଲ କରିଥାଏ।
ଯଦିଓ ପଞ୍ଚ ପ୍ରେସ୍ ପାଇଁ ପ୍ରାରମ୍ଭିକ ନିବେଶ ଖର୍ଚ୍ଚ ହାଇଡ୍ରୋଲିକ୍ ପଞ୍ଚ୍ ଅପେକ୍ଷା ଅଧିକ ହୋଇପାରେ, ସେମାନେ ଉନ୍ନତ ଦୀର୍ଘକାଳୀନ ମୂଲ୍ୟ-କାର୍ଯ୍ୟକ୍ଷମତା ପ୍ରଦାନ କରନ୍ତି, ବିଶେଷକରି ଅଧିକ ପରିମାଣର ଉତ୍ପାଦନ ପାଇଁ। ଏହା ସହିତ, ପଞ୍ଚ ପ୍ରେସ୍ ପାଇଁ ରକ୍ଷଣାବେକ୍ଷଣ ଖର୍ଚ୍ଚ ସେମାନଙ୍କର ସରଳ ଯାନ୍ତ୍ରିକ ଉପାଦାନ ଯୋଗୁଁ କମ୍ ହୋଇପାରେ।
ଆମେ ଚୀନ୍ର ୟାଙ୍ଗଲି ବ୍ରାଣ୍ଡ ପଞ୍ଚ ପ୍ରେସ୍କୁ ଆମର ପ୍ରାଥମିକ ଏବଂ ଦୀର୍ଘକାଳୀନ ପସନ୍ଦ ଭାବରେ ଚୟନ କରିଛୁ କାରଣ ୟାଙ୍ଗଲିର ବିଶ୍ୱବ୍ୟାପୀ ଅନେକ କାର୍ଯ୍ୟାଳୟ ଅଛି, ଯାହା ଆମର ଗ୍ରାହକମାନଙ୍କୁ ସମୟୋଚିତ ବିକ୍ରୟ ପରବର୍ତ୍ତୀ ସହାୟତା ଏବଂ ସେବା ପ୍ରଦାନ କରେ।
ମାର୍ଗଦର୍ଶକ
ମାର୍ଗଦର୍ଶକ ରୋଲର୍ ନିଶ୍ଚିତ କରନ୍ତି ଯେ କଏଲ ଏବଂ ମେସିନ୍ ସମାନ କେନ୍ଦ୍ରରେଖା ସହିତ ସଂଯୁକ୍ତ, ଯାହା ଗଢ଼ିବା ପ୍ରକ୍ରିୟାରେ କଏଲଟି ଅବିକୃତ ରହିବ ବୋଲି ଗ୍ୟାରେଣ୍ଟି ଦିଏ।
ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍
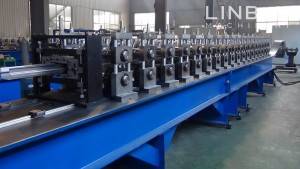
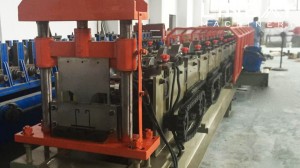
ଏହି ଫର୍ମିଂ ମେସିନରେ ଏକ କାଷ୍ଟ-ଲୁହା ଗଠନ ଏବଂ ଏକ ଗିଅରବକ୍ସ ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ ନିୟୋଜିତ ହୋଇଛି। ଷ୍ଟିଲ୍ କଏଲ ମୋଟ 28ଟି ଫର୍ମିଂ ଷ୍ଟେସନ ଦେଇ ଗତି କରେ, ଡ୍ରଇଂରେ ଥିବା ନିର୍ଦ୍ଦିଷ୍ଟକରଣ ସହିତ ମେଳ ନଖାଇବା ପର୍ଯ୍ୟନ୍ତ ବିକୃତି ହୋଇଥାଏ।
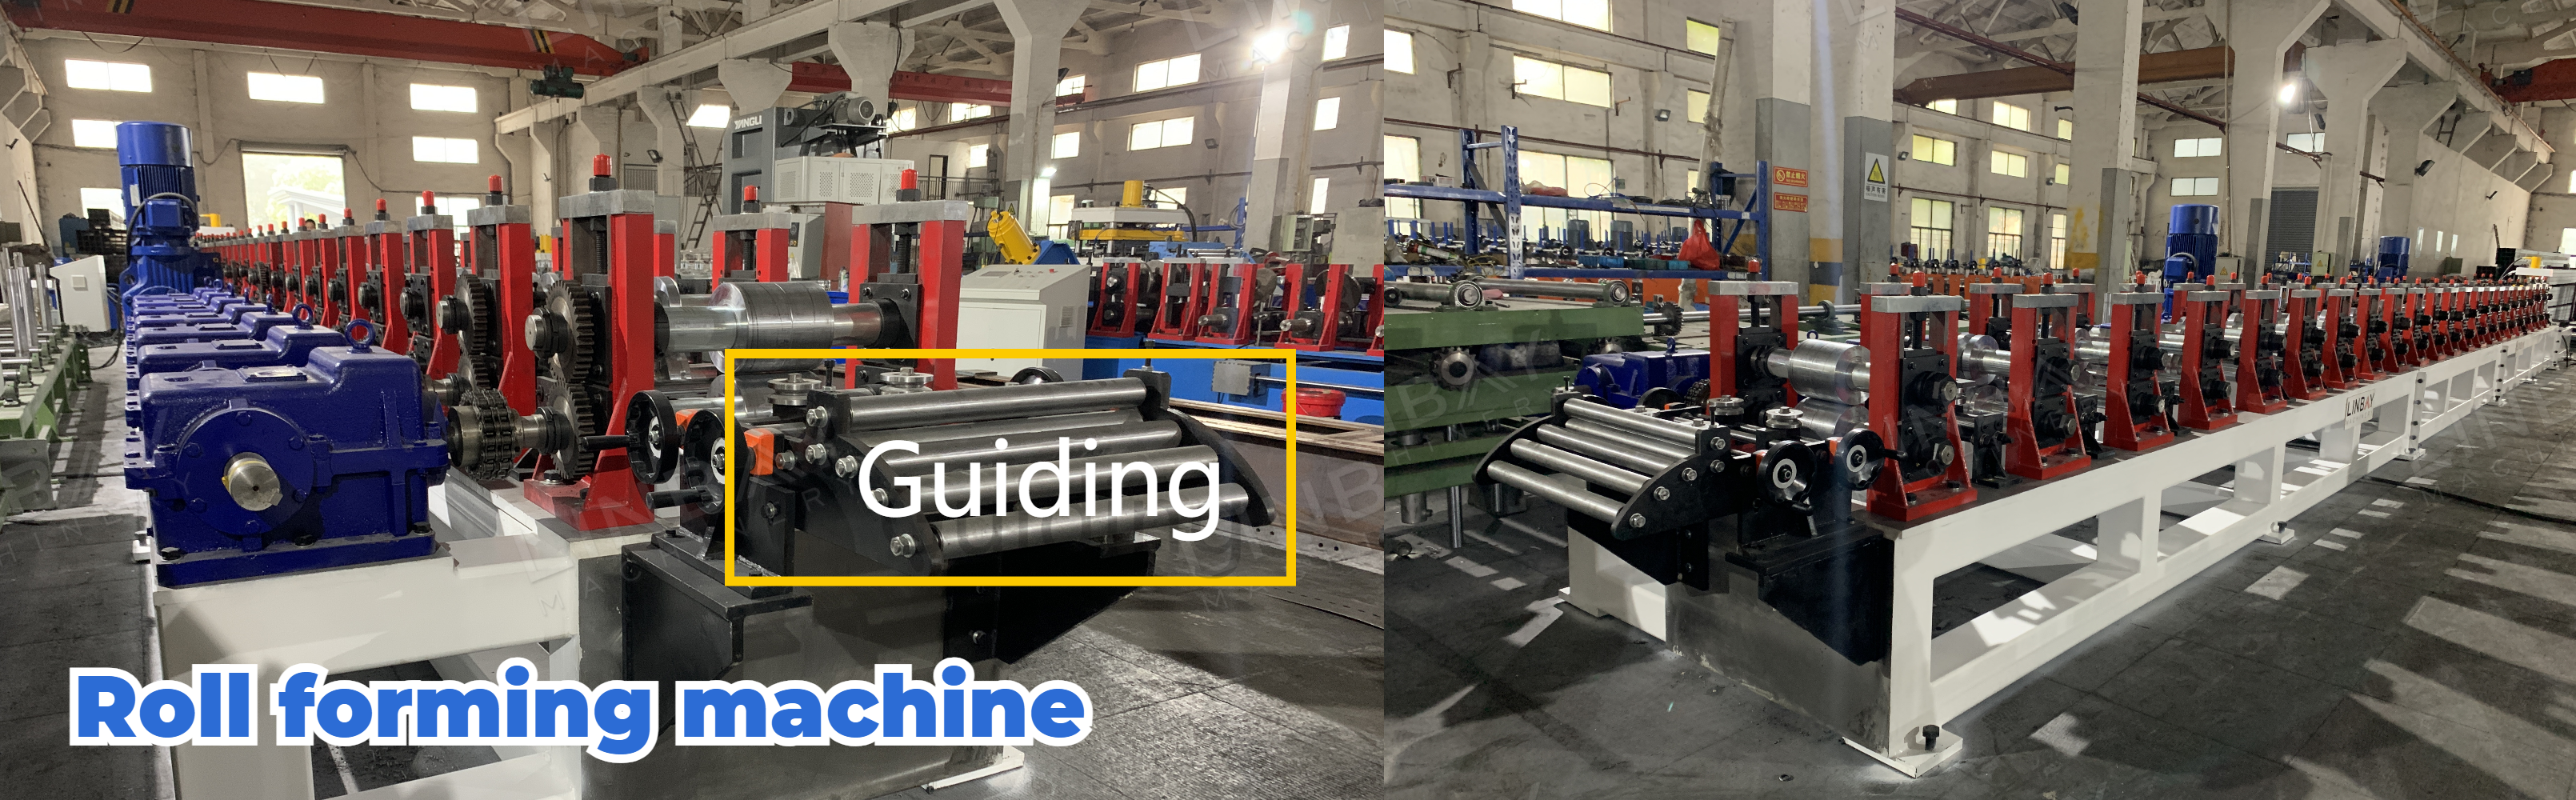
କର୍ମଚାରୀମାନେ PLC ନିୟନ୍ତ୍ରଣ ପ୍ୟାନେଲରେ ପରିମାଣ ସ୍ଥିର କରିବା ପରେ, ରୋଲ୍ ଫର୍ମିଂ ମେସିନର ଫର୍ମିଂ ଷ୍ଟେସନଗୁଡ଼ିକ ସ୍ୱୟଂଚାଳିତ ଭାବରେ ସଠିକ୍ ସ୍ଥାନ ସହିତ ଆଡଜଷ୍ଟ ହୋଇଯିବେ, ଫର୍ମିଂ ପଏଣ୍ଟ ରୋଲରଗୁଡ଼ିକ ସହିତ ମିଶି ଗତି କରିବ।
ଫର୍ମିଂ ଷ୍ଟେସନଗୁଡ଼ିକର ଗତିବିଧି ସମୟରେ ସୁରକ୍ଷା ପାଇଁ, ଦୁଇଟି ଦୂରତା ସେନ୍ସର ବାମ ଏବଂ ଡାହାଣ ଉଭୟ ପାର୍ଶ୍ୱରେ ଅବସ୍ଥିତ। ଏହି ସେନ୍ସରଗୁଡ଼ିକ ବାହ୍ୟ ଏବଂ ଅନ୍ତର୍ନିହିତ ସ୍ଥାନ ସହିତ ମେଳ ଖାଏ ଯେଉଁଠାରେ ଫର୍ମିଂ ଷ୍ଟେସନଗୁଡ଼ିକୁ ଆଡଜଷ୍ଟ କରାଯାଇପାରିବ। ସେମାନେ ଫର୍ମିଂ ଷ୍ଟେସନଗୁଡ଼ିକର ଆଧାର ଚିହ୍ନଟ କରନ୍ତି: ସବୁଠାରୁ ଅନ୍ତର୍ନିହିତ ସେନ୍ସର ଫର୍ମିଂ ଷ୍ଟେସନଗୁଡ଼ିକୁ ଅତ୍ୟଧିକ ନିକଟତର ହେବା ଏବଂ ରୋଲର ଧକ୍କା ସୃଷ୍ଟି କରିବାରୁ ବାରଣ କରେ, ଯେତେବେଳେ ବାହ୍ୟ ସେନ୍ସର ଫର୍ମିଂ ଷ୍ଟେସନଗୁଡ଼ିକୁ ରେଳରୁ ବିଚ୍ଛିନ୍ନ ହେବା ଏବଂ ପଡ଼ିବାରୁ ବାରଣ କରେ।
ଫର୍ମିଂ ରୋଲରଗୁଡ଼ିକର ପୃଷ୍ଠକୁ ସୁରକ୍ଷା ଦେବା ଏବଂ ରୋଲରଗୁଡ଼ିକର ଜୀବନକାଳ ବୃଦ୍ଧି କରିବା ପାଇଁ କ୍ରୋମ୍-ପ୍ଲେଟେଡ୍ କରାଯାଇଥାଏ।
ଉଡ଼ନ୍ତା ହାଇଡ୍ରୋଲିକ୍ କଟ୍
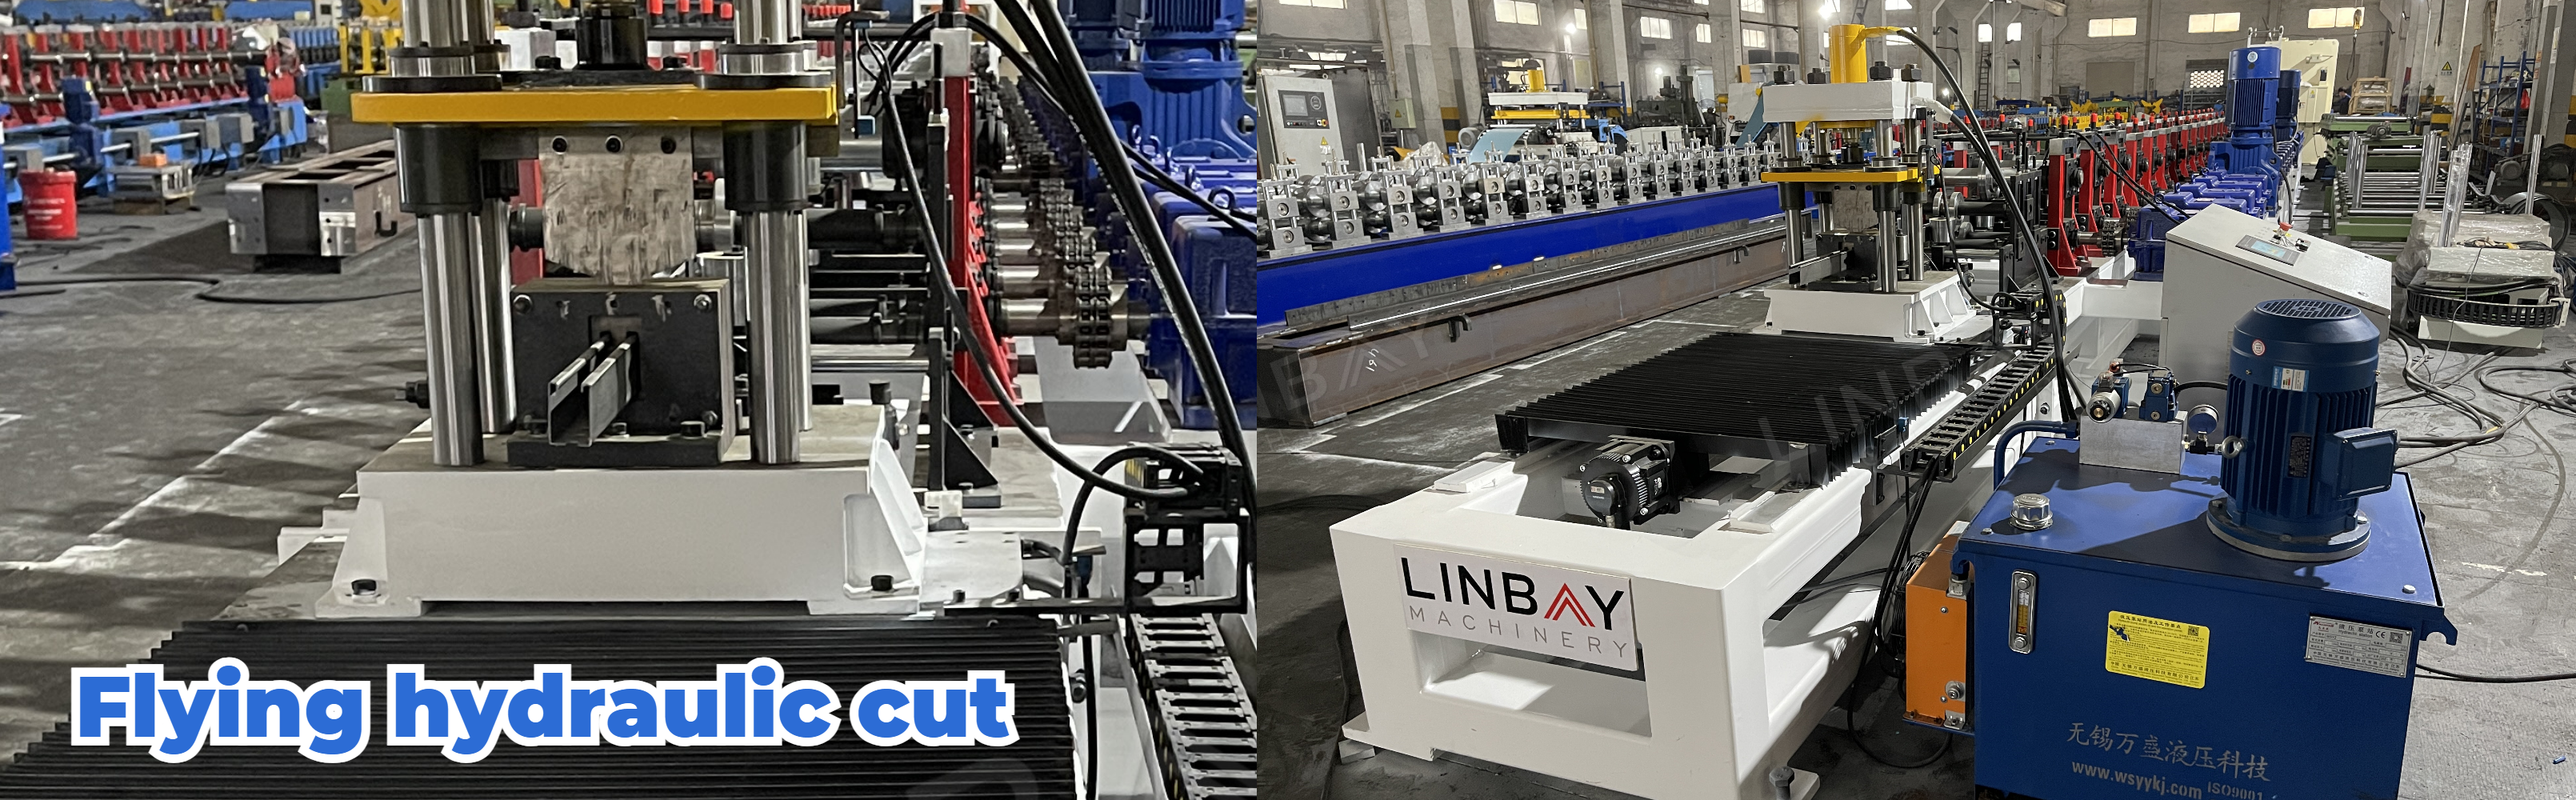
କଟିଂ ମେସିନର ବେସ୍ ଟ୍ରାକ୍ ଉପରେ ଆଗକୁ ପଛକୁ ଗତି କରିପାରିବ, ଯାହା ଦ୍ଵାରା ଷ୍ଟିଲ୍ କଏଲ୍ ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ଦେଇ ନିରନ୍ତର ଆଗକୁ ବଢ଼ିପାରିବ। ଏହି ସେଟଅପ୍ ରୋଲ୍ ଫର୍ମିଂ ମେସିନ୍ ବନ୍ଦ କରିବାର ଆବଶ୍ୟକତାକୁ ଦୂର କରେ, ଯାହାଦ୍ୱାରା ଉତ୍ପାଦନ ଲାଇନର ସାମଗ୍ରିକ ଗତି ବୃଦ୍ଧି ପାଏ। କଟିଂ ବ୍ଲେଡ୍ ଛାଞ୍ଚଗୁଡ଼ିକ ପ୍ରତ୍ୟେକ ନିର୍ଦ୍ଦିଷ୍ଟ ପ୍ରୋଫାଇଲର ଆକୃତି ସହିତ ମେଳ ଖାଉଥିବା ପାଇଁ ପ୍ରସ୍ତୁତ କରାଯାଏ। ତେଣୁ, ପ୍ରତ୍ୟେକ ଆକାର ପାଇଁ ନିଜସ୍ୱ କଟିଂ ବ୍ଲେଡ୍ ଛାଞ୍ଚଗୁଡ଼ିକର ସେଟ୍ ଆବଶ୍ୟକ ହୁଏ।
୧. ଡିକୋଏଲର୍

୨. ଖାଇବାକୁ ଦେବା

୩.ପଞ୍ଚିଂ

୪. ରୋଲ୍ ଫର୍ମିଂ ଷ୍ଟାଣ୍ଡ

୫. ଡ୍ରାଇଭିଂ ସିଷ୍ଟମ୍

6. କଟିଂ ସିଷ୍ଟମ

ଅନ୍ୟାନ୍ୟ

ଟେବୁଲ୍ ବାହାରେ